Wolframkarbid-Induktionslötmaschine für Werkzeuge und Abnutzungsteile
Ⅰ. Anwendungen des Hartmetall-Induktionslötens
Die folgenden Videos demonstrieren zwei verschiedene Hartmetalllötanwendungen unter Verwendung maßgeschneiderter Induktionsspulen.
Anwendung 1 — Induktionslöten von Wolframkarbid an Stahlklemmteilen
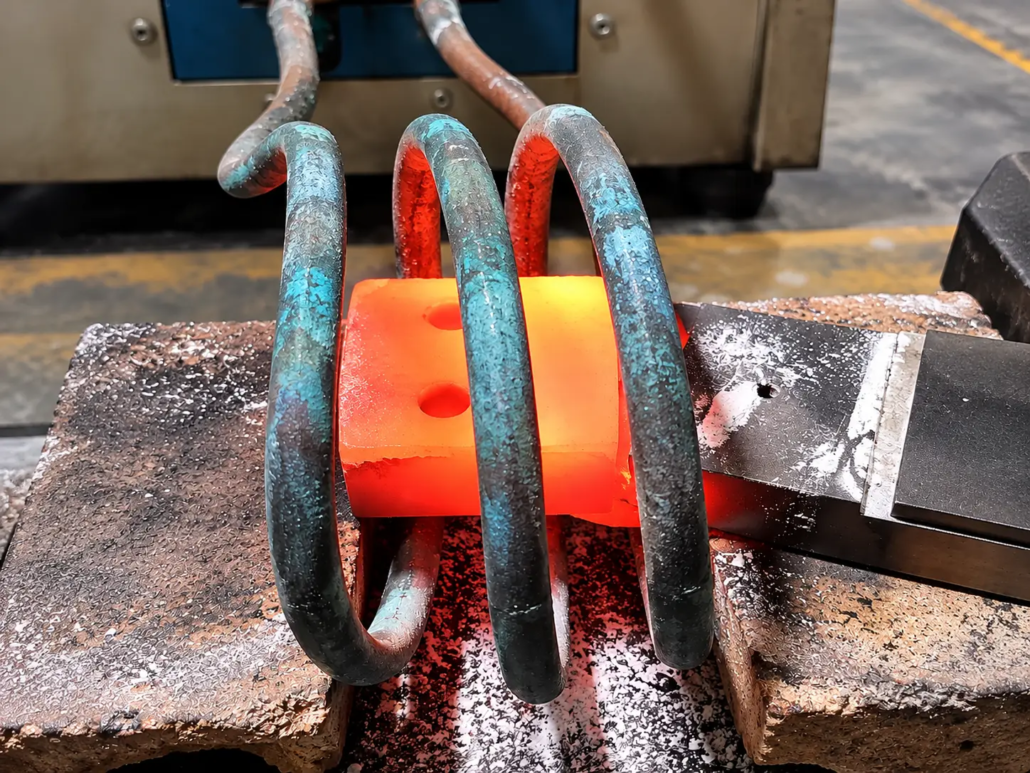
Video 1 — Unregelmäßig geformte Klemmteile
Eine unregelmäßig geformte Klemmkomponente aus Stahl wird in einer Induktionsspule mit mehreren Windungen erhitzt. Die Anordnung berücksichtigt das flache Profil und die Befestigungslöcher der Komponente und leitet gleichzeitig die Wärme auf den erforderlichen Lötbereich.
Anwendung 2 — Induktionslöten von verschleißfesten YG15-Wolframkarbidstreifen
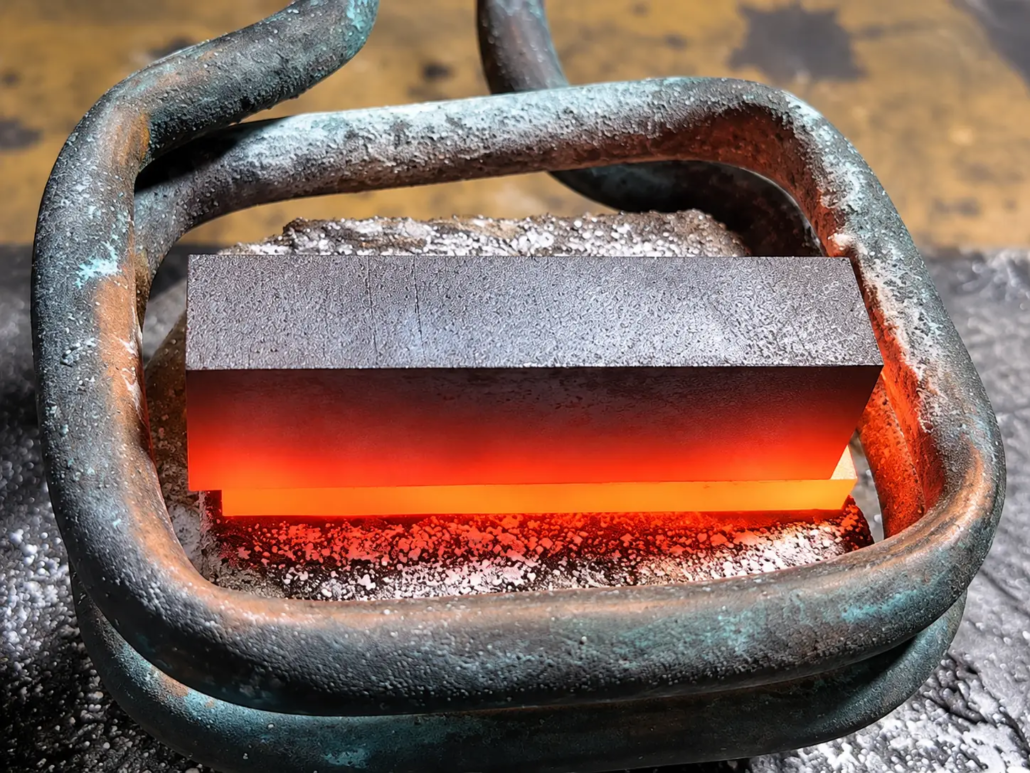
Video 2 — Verschleißfester YG15-Karbidstreifen
Eine rechteckige Induktionsspule erhitzt eine lange Werkstückbaugruppe zum YG15-Hartmetalllöten. Die Spulenanordnung wird an die Bauteilform und die Wärmeanforderungen angepasst.
Diese Beispiele stellen zwei Anwendungen unter den verschiedenen Hartmetalllötprozessen dar, die unsere Ausrüstung unterstützen kann.
Ⅱ. Welche Komponenten können gelötet werden??
Unsere Hartmetalllötmaschinen können für eine Reihe von Industriewerkzeugen und verschleißfesten Baugruppen konfiguriert werden.
Hartmetallbestückte Schneidwerkzeuge
Hartlöten von Wolframkarbidspitzen an Werkzeugkörper aus Stahl, Schäfte und Halter für Schneid- und Bearbeitungsanwendungen.
Hartmetalleinsätze und Greifkomponenten
Verbindung von Hartmetalleinsätzen mit Stahlhaltern, Spannbacken und Greifwerkzeuge, die harte Anforderungen erfordern, verschleißfeste Kontaktflächen.
Hartmetall-Verschleißstreifen und -platten
Hartlöten von Hartmetallstreifen und -platten an tragende Metallkomponenten. Lange Verbindungen erfordern möglicherweise spezielle Spulenanordnungen und Werkstückpositionierung.
Bergbau- und Bohrwerkzeuge
Induktionslöten geeigneter Hartmetallspitzen und -einsätze, die beim Bohren verwendet werden, Bergbau- und Industriewerkzeuge.
Kundenspezifische Hartmetall-zu-Stahl-Teile
Nicht standardmäßige Komponenten mit unregelmäßigen Formen, mehrere Lötpositionen oder spezielle Verbindungsanforderungen.
Die Ausrüstung kann an verschiedene Hartmetallsorten angepasst werden, einschließlich Hartmetalle der YG-Serie, mit dem entsprechenden Zusatzwerkstoff und Lötverfahren.
Ⅲ. Konfigurationen von Induktionslötmaschinen
Je nach Produktionsvolumen bieten wir unterschiedliche Gerätekonfigurationen an, Werkstückgeometrie und Automatisierungsanforderungen.
| Gerätekonfiguration | Typische Anwendung | Hauptmerkmale |
|---|---|---|
| Eigenständige Induktionslöteinheit | Kleine Chargen, abwechslungsreiche Werkstücke | Manueller Betrieb, flexible Spulenanordnungen |
| Spezieller Lötarbeitsplatz | Wiederholte Produktion ähnlicher Teile | Kundenspezifische Vorrichtungen, programmierte Heizzyklen |
| Halbautomatische Lötmaschine | Produktion mittlerer Stückzahlen | Manuelle Beladung mit automatisierten Prozessschritten |
| Automatische Induktionslötlinie | Großserienfertigung | Automatisches Laden, Löten, Kühlen und Entladen |
A complete system can include the induction power supply, heating head, Induktionsspule, Werkstückaufnahmen, cooling equipment and control cabinet.
For automated production, we integrate PLC/HMI controls, servo or pneumatic positioning, part detection and coordinated machine operation.
Ⅳ. Custom Induction Coils and Fixtures
Coil design is critical to carbide brazing because workpiece geometry and material properties affect the heating distribution.
We design induction coils and fixtures to address common production challenges:
| Brazing Requirement | Gerätelösung |
|---|---|
| Irregular-shaped components | Custom-shaped induction coils |
| Small carbide tips or inserts | Localized heating with dedicated positioning fixtures |
| Long carbide strips or joints | Optimized coil geometry, sectional or scanning heating where appropriate |
| Different heating responses between carbide and steel | Angepasste Spulenkopplung und Heizverteilung |
| Mehrere Werkstückgrößen | Austauschbare Spulen und Positionierungsvorrichtungen |
Helisch, rechteckig, Singleturn, Je nach Anwendung können Multiturn- und speziell geformte Induktoren entwickelt werden.
Die Spule und die Halterung sind so konzipiert, dass sie einen geeigneten Zugang zur Lötstelle ermöglichen, Halten Sie die Ausrichtung der Komponenten aufrecht und unterstützen Sie einen wiederholbaren Betrieb.
Ⅴ. IGBT-Stromversorgung und DSP-Digitalsteuerung
Unsere Induktionslötgeräte nutzen IGBT-Stromumwandlung und DSP-Digitalsteuerung um den Heizvorgang zu steuern.
Zu den verfügbaren Steuerfunktionen gehören::
— Einstellbare Induktionsheizleistung und Betriebsparameter
— Programmierbare Heizzeit und mehrstufige Heizzyklen
— Spannung, Strom- und Frequenzüberwachung
— Hinterlegte Heizrezepte für verschiedene Werkstücke
— Temperaturüberwachung und Feedback-Steuerung
— Elektrischer Schutz und Fehleralarme
— SPS/HMI-Integration für automatischen Betrieb
— Prozessüberwachung und Produktionsdatenaufzeichnung
Die Auserwählten Leistung und Frequenz hängen von den Bauteilabmessungen ab, Materialien, Gelenkstelle und Induktionsspule.
Für wiederholte Produktion, Programmierbare Heizrezepte ermöglichen es dem Bediener, festgelegte Einstellungen für verschiedene Komponenten zu verwenden. Wenn es der Lötprozess erfordert, können auch Temperaturrückmeldung und Produktionsüberwachung integriert werden.
Ⅵ. Hartmetalllötprozess und Verbindungsqualität
Induktions-Löten verbindet Wolframcarbid mit einer geeigneten Metallkomponente mithilfe einer Fülllegierung, die schmilzt und in die Verbindung fließt, ohne die Grundmaterialien absichtlich zu schmelzen.
Für einen zuverlässigen Prozess müssen mehrere Faktoren berücksichtigt werden.
Zusatzmetall und Verbindungsdesign
Lotlegierungen auf Silber- und Kupferbasis werden in verschiedenen Hartmetallanwendungen eingesetzt. Der geeignete Füllstoff hängt von der Hartmetallsorte ab, unterstützendes Material, Fugenfreigabe und Servicebedingungen.
Heizungsverteilung
Die Induktionsspule, Betriebsfrequenz und Heizzyklus müssen eine geeignete Wärme an der Verbindungsstelle liefern. Für komplexe oder lange Bauteile, Spulendesign und Werkstückbewegung können angepasst werden, um die Wärmeverteilung zu verbessern.
Thermische Spannung und Rissbildung
Wolframkarbid und Stahl haben unterschiedliche Wärmeausdehnungseigenschaften. Gelenkkonstruktion, Die Auswahl des Zusatzwerkstoffs sowie die kontrollierte Erwärmung und Abkühlung sind wichtig für die Bewältigung von Eigenspannungen.
Kühlung und Inspektion
Für die Montage sollten Kühlbedingungen gewählt werden. Abhängig von der Anwendung, Fertige Verbindungen erfordern möglicherweise eine Sichtprüfung, Maßkontrollen oder mechanische Prüfungen.
Unsere Geräte können so konfiguriert werden, dass sie den erforderlichen Heizvorgang unterstützen, Temperaturüberwachung und Produktionssteuerung.
Ⅶ. Warum Induktionslöten wählen??
Im Vergleich zum herkömmlichen Brennerlöten, Die Induktionserwärmung bietet mehrere Vorteile für geeignete Hartmetallverbindungsanwendungen.
Lokalisierte Erwärmung
Kundenspezifische Induktionsspulen leiten die Wärme direkt auf den Lötbereich, Reduzierung unnötiger Erwärmung umliegender Abschnitte.
Wiederholbarer Vorgang
Programmierbare Strom- und Heizzyklen unterstützen konsistente Betriebsbedingungen für wiederholte Werkstücke.
Produktionsflexibilität
Dank unterschiedlicher Spulen und Vorrichtungen kann das Gerät eine Vielzahl von Hartmetallkomponenten verarbeiten.
Automatisierungskompatibilität
Induktionslöten kann mit automatischer Positionierung integriert werden, Teilübertragung, Kühlung und Produktionsüberwachung.
Prozesskontrolle
Dank digitaler Steuerung und optionaler Temperaturrückmeldung können Hersteller wichtige Heizparameter überwachen und verwalten.
Tatsächliche Zykluszeit, Verbindungsqualität und Energieverbrauch hängen vom Werkstück und dem Lötverfahren ab.
VIII.. Technische Konfiguration und Maschinenauswahl
Die Auswahl der Maschine richtet sich nach den Werkstück- und Produktionsanforderungen und nicht nur nach der Hartmetallsorte.
| Technischer Artikel | Konfiguration |
|---|---|
| Hauptanwendung | Hartlöten von Hartmetall auf Metall |
| Stromversorgung | IGBT-Induktionsheizsystem |
| Steuerungssystem | DSP-Digitalsteuerung |
| Ausgangsleistung | Ausgewählt nach Heizbedarf |
| Betriebsfrequenz | Abgestimmt auf Werkstück- und Spulendesign |
| Induktionsspule | Maßgeschneidert, bei Bedarf austauschbar |
| Werkstückbefestigung | Handbuch, mechanisch, pneumatisch oder automatisch |
| Heizmethode | Stationär, Sektional- oder Abtastheizung |
| Temperaturkontrolle | Optionale Temperaturmessung und -rückmeldung |
| Kühlsystem | Konfiguriert für die Stromversorgung und den Prozess |
| Produktionsüberwachung | Optionale Heizprotokolle und Prozessdaten |
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann eine Maschine verschiedene Hartmetallkomponenten löten??
Ja. Mit geeigneten Spulen können im Rahmen der Maschinenleistung unterschiedliche Werkstücke bearbeitet werden, Armaturen und Heizprogramme.
Können Sie eine komplette automatische Hartmetalllötlinie bereitstellen??
Ja. Wir bieten maßgeschneiderte Systeme mit integrierter automatischer Beladung, Positionierung, Induktionsheizen, Kühlen und Entladen.
Wie wird die benötigte Leistung und Frequenz ermittelt??
Wir bewerten die Werkstückabmessungen, Materialkombination, Gelenkposition, Spulenanordnung und Heizzyklus, bevor Sie die Stromversorgung auswählen.
Kann die Anlage in eine bestehende Produktionslinie integriert werden??
Ja. Das Induktionsstromversorgungs- und Steuerungssystem kann in vorhandene Handhabungsgeräte integriert werden, SPS-Systeme und Produktionsprozesse.
Bieten Sie kundenspezifische Induktionsspulen an??
Ja. Wir konstruieren Spulen für unterschiedliche Werkstückformen, Gelenkstandorte und Wärmebedarf.
IX.. Fordern Sie eine maßgeschneiderte Hartmetalllötlösung an
Erzählen Sie uns von Ihrer Hartmetalllötanwendung. Bitte senden Sie uns Ihre Werkstückzeichnungen oder Fotos zu, Materialqualitäten, Bauteilabmessungen, gemeinsamer Standort und erforderliche Produktionskapazität.
Wenn Sie spezielle Anforderungen an Lötzusatzmetalle haben, Heizungssteuerung oder Automatisierung, Bitte nehmen Sie diese in Ihre Anfrage auf.
Unser Ingenieurteam prüft Ihre Anforderungen und empfiehlt eine geeignete Induktionslötlösung.