Машина для индукционного закаливания седла выпускного клапана
Ⅰ. Посмотрите обе машины в работе
В этом проекте используются две разные конфигурации машины для индукционная закалка седла выпускного клапана.
Индукционная закалка седла выпускного клапана дискового типа
На первом видео показан более крупный элемент седла клапана на машине дискового типа.. Деталь поддерживается горизонтально на поворотном столе., с большим специальным индуктором, расположенным вокруг конической рабочей зоны.
Индукционная закалка конуса седла выпускного клапана – вертикальная машина
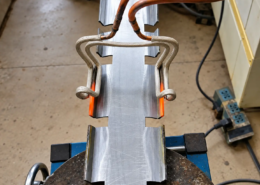
Во втором видео показаны характеристики седла клапана меньшего размера на вертикальной машине.. Компактный индуктор нагревает необходимую рабочую зону, с последующим непосредственным закаливанием.
Обе машины используются для закалки конической поверхности седел клапанов., но их ориентация заготовки, метод поддержки, размер индуктора и устройство гашения отличаются.
Ⅱ. Какая поверхность закаляется?
Целью является кольцевая коническая рабочая поверхность седла выпускного клапана.
Эта поверхность контактирует с ответным клапаном во время работы и неоднократно подвергается контактному давлению., воздействие и износ. Индукционная закалка концентрирует тепло в этой рабочей зоне, а не равномерно нагревает весь корпус седла клапана..
Вид сверху, обработанная область может выглядеть как узкая круглая полоса. Его фактическая геометрия представляет собой коническая кольцевая поверхность вокруг седла клапана.
Позиция, ширина и геометрия этой поверхности имеют значение при проектировании индуктора и наладке машины. Изменение геометрии конуса может изменить требуемое положение индуктора, даже если общий диаметр заготовки аналогичен..
Ⅲ. Дисковая закалочная машина для седла клапана большего размера
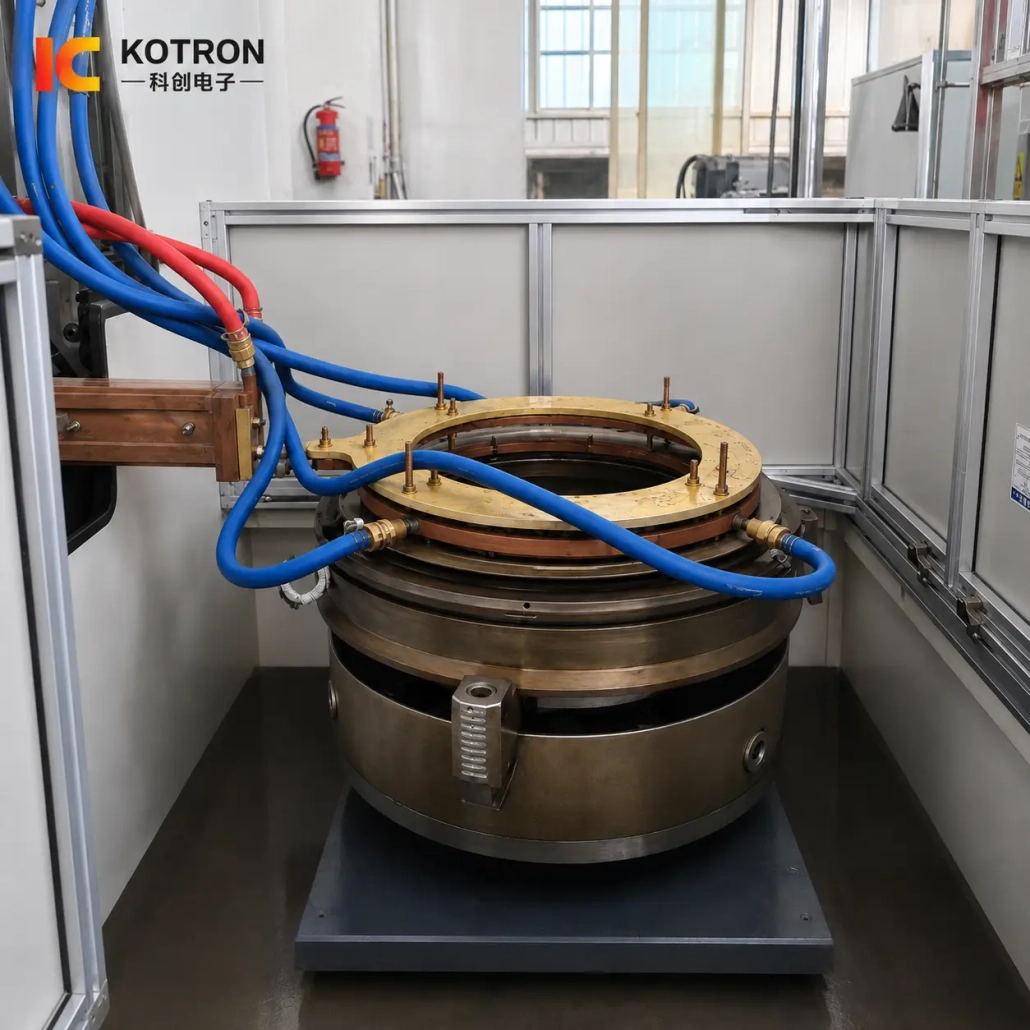
В этом проекте, седло клапана большего размера обрабатывается на роторной закалочной машине дискового типа..
Заготовка размещается горизонтально на поворотном рабочем столе.. Для детали большого диаметра и относительно тяжелой, такое расположение обеспечивает прямую поддержку снизу и стабильную ось вращения во время обработки..
Большой круглый индуктор расположен над седлом клапана.. Его эффективная секция нагрева спроектирована вокруг кольцевой конической рабочей зоны, а не использует обычную прямую сканирующую катушку..
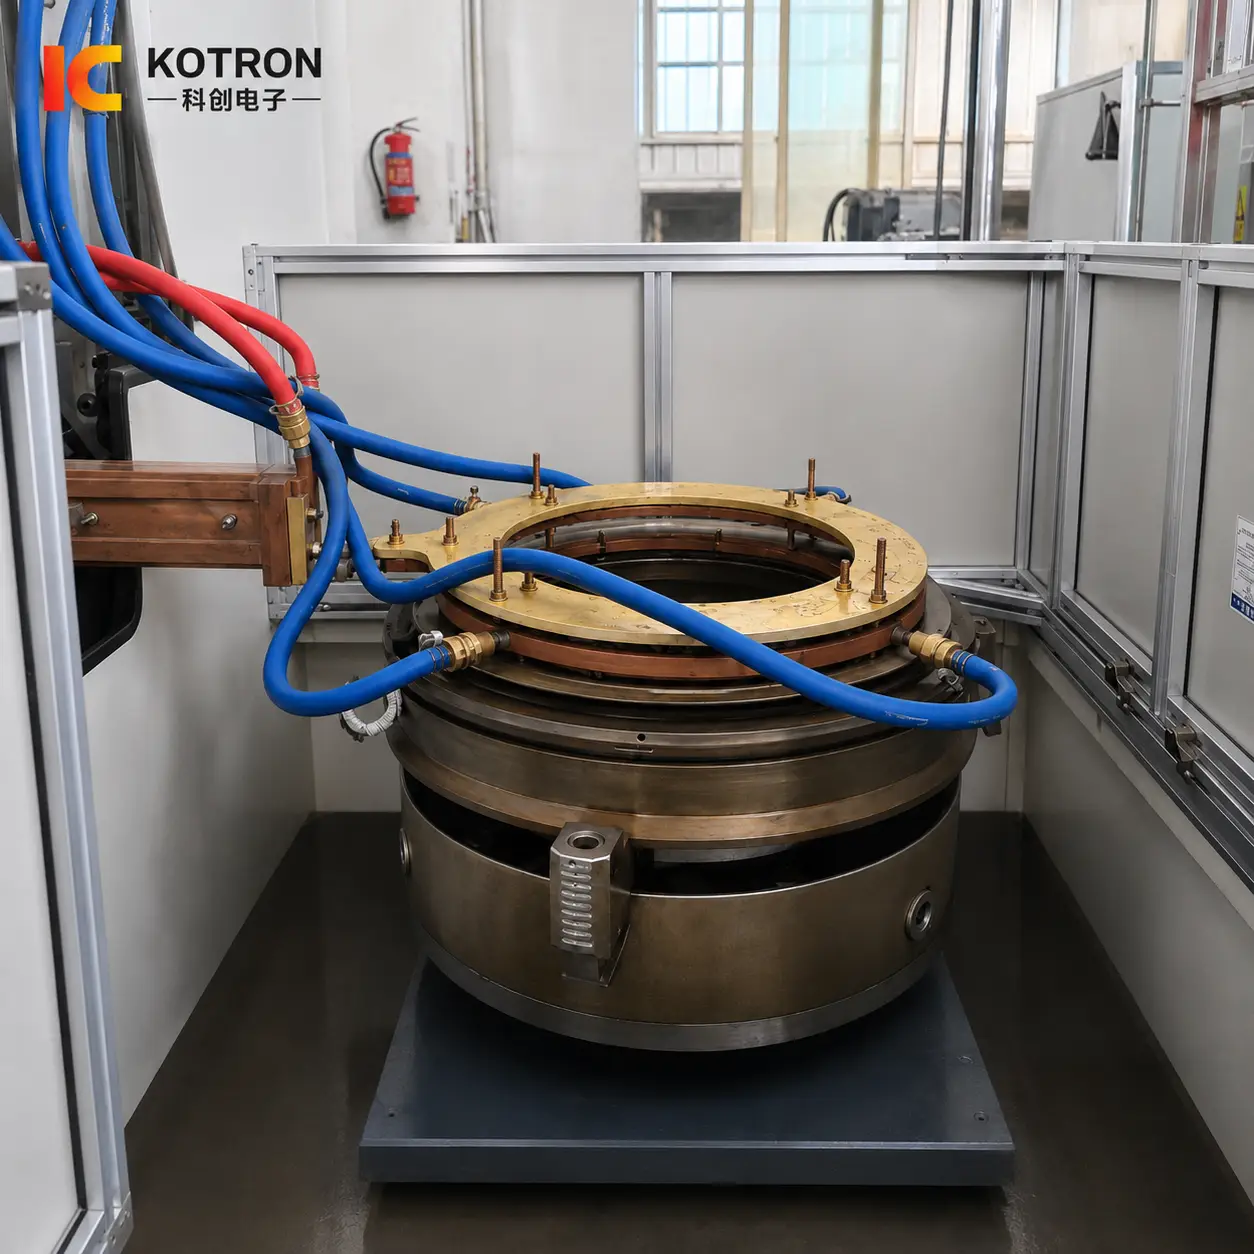
Дисковая машина для индукционной закалки седла выпускного клапана
Во время цикла закалки, поворотный стол контролирует вращение заготовки, в то время как индуктор остается в необходимом рабочем положении.
Таким образом, конструкция машины — это не просто увеличенная версия вертикального агрегата.. Рабочий стол, метод поддержки, приспособление и индуктор разработаны вокруг более крупного горизонтального компонента..
Относительное положение между индуктором и заготовкой также необходимо контролировать.. На большой круглой части, изменения зазора по окружности могут повлиять на электромагнитную связь и изменить схему нагрева..
по этой причине, поддержка заготовки и концентрическое позиционирование являются частью процесса закалки, не только механические детали.
Ⅳ. Вертикальная закалочная машина для седла клапана меньшего размера
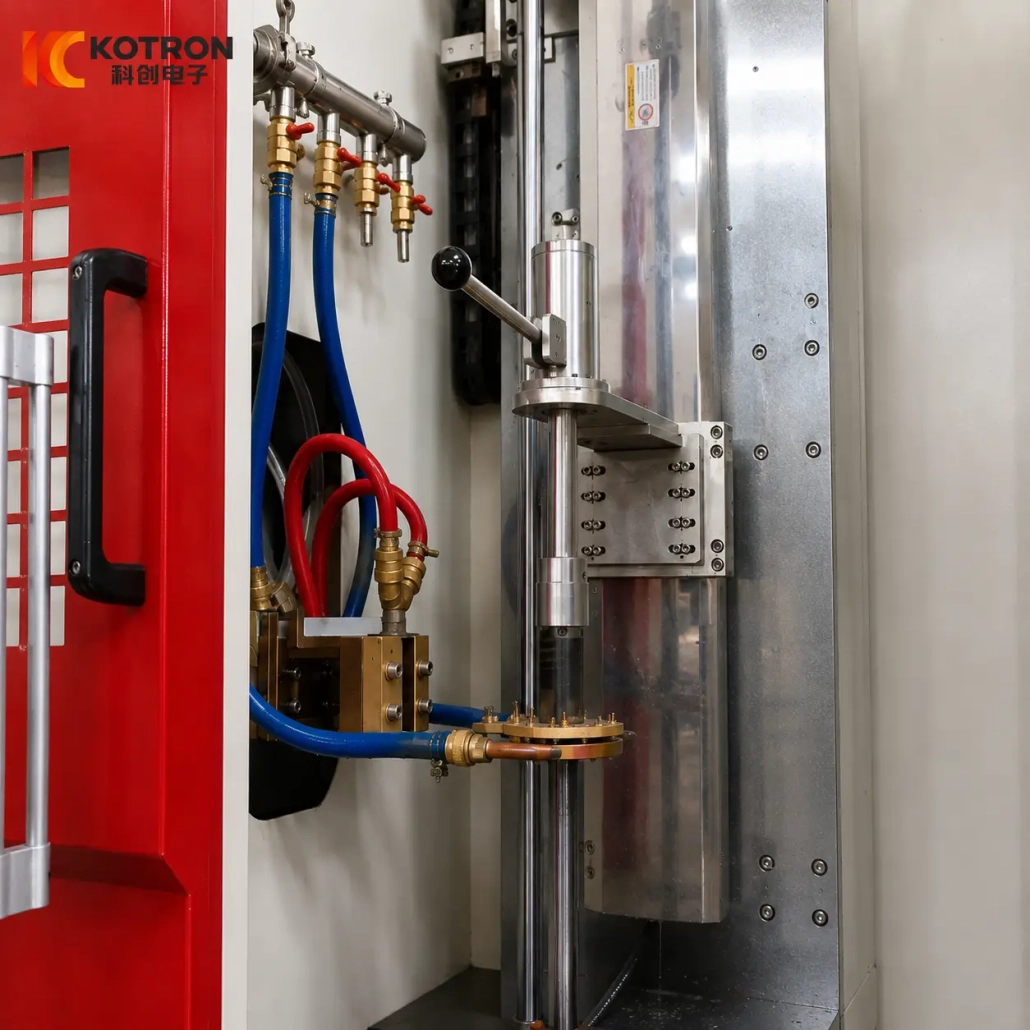
В конструкции седла клапана меньшего размера в этом проекте используется вертикальная индукционная закалочная машина..
Вместо того, чтобы лежать на большом горизонтальном поворотном столе, деталь удерживается на компактной вертикальной станции обработки. Специальный индуктор меньшего размера позиционируется относительно рабочей поверхности седла клапана посредством вертикального механизма..
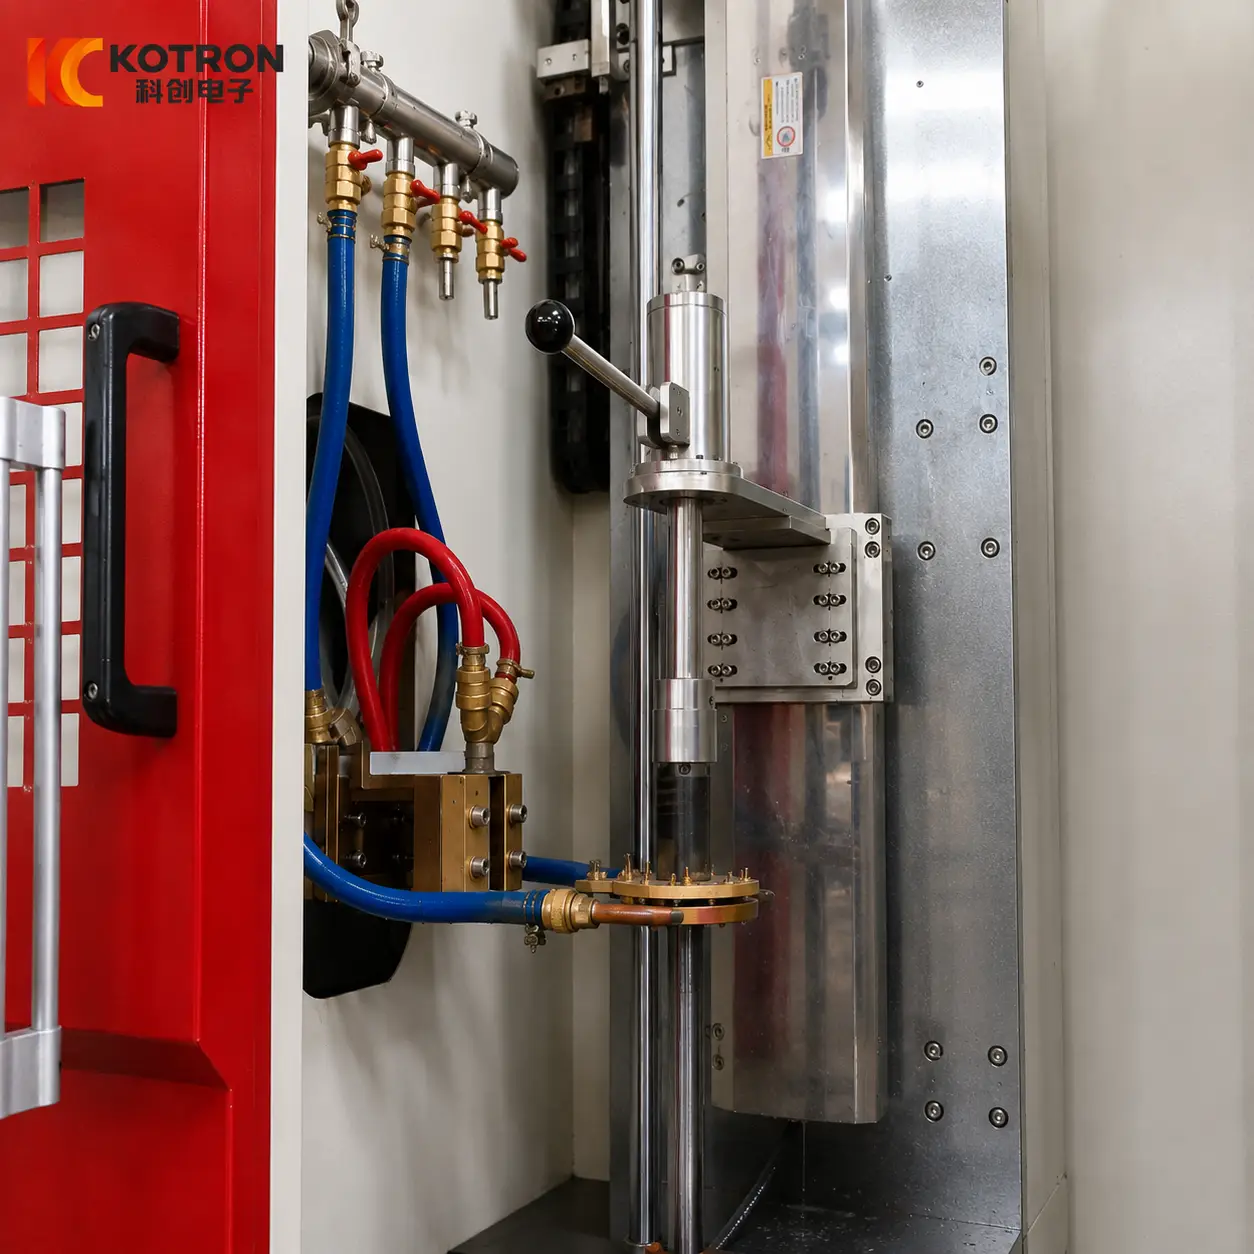
Машина для индукционной закалки седла вертикального выпускного клапана
Вертикальная конфигурация имеет собственное направление зажима., механизм позиционирования, Размеры индуктора и устройство гашения.
Его рабочее видео также делает переход между обогревом и охлаждением особенно ясным.. Выбранная область сначала подвергается индукционному нагреву., и затем закалочная жидкость подается непосредственно в ту же зону обработки..
Эта последовательность нагрева и закалки более важна, чем описание машины просто как «компактной». Конструкция машины была разработана с учетом того, как удерживается меньшая деталь., позиционируется и обрабатывается.
Таким образом, это не просто уменьшенная версия машины дискового типа..
Ⅴ. Как контролируется цикл закалки
Повторяемая закалка седла клапана зависит от координации нескольких операций..
Заготовку сначала необходимо правильно расположить и закрепить.. Затем индуктору необходимо достичь установленного рабочего положения относительно конической поверхности..
Несколько переменных работают вместе в течение цикла.
Позиционирование заготовки
Относительное положение между седлом клапана и индуктором должно оставаться в пределах установленных условий процесса..
Вращение
Вращение заготовки координируется с процессом нагрева в соответствии с конфигурацией станка и методом закалки..
Мощность и время нагрева
Электрическая мощность и продолжительность нагрева определяют, как энергия передается на рабочую поверхность..
Зазор между индуктором и заготовкой
Расстояние между эффективной секцией нагрева и заготовкой влияет на электромагнитную связь и, следовательно, на распределение нагрева..
Время закалки
Охлаждение следует за этапом нагрева в соответствии с запрограммированной последовательностью.. Задержка или изменение этого перехода может повлиять на конечный результат закалки..
Типичный машинный цикл можно резюмировать как:
Позиционирование → Зажим → Позиционирование индуктора → Вращение → Нагрев → Закалка → Возврат
Дисковые и вертикальные машины не обязательно используют одинаковое движение или синхронизацию.. Их механическое устройство различно, потому что сами детали различны..
Ⅵ. Конструкция индуктора для конической поверхности седла клапана
Индуктор является одной из наиболее специфических частей этого оборудования..
Больший внешний диаметр обычно требует соответственно другого размера индуктора., но одного диаметра для конструкции недостаточно.
Следующие детали также имеют значение:
Зазор между индуктором и заготовкой, иногда называемый зазором сцепления, заслуживает особого внимания.
Цель состоит не в том, чтобы просто разместить медный проводник как можно ближе к заготовке.. Эффективная секция нагрева должна следовать за требуемой поверхностью с контролируемым соотношением с деталью..
Разница видна между двумя конфигурациями машины.. В машине дискового типа используется большой круглый индуктор, подходящий к большему седлу клапана., в то время как вертикальный станок использует индуктор гораздо меньшего размера, соответствующий заготовке и пространству обработки..
Проводящие секции индуктора также охлаждаются водой.. Высокочастотный ток проходит через медный проводник, а электромагнитная индукция генерирует тепло в самой заготовке..
Результирующая схема нагрева зависит от комбинации:
Геометрия седла клапана + Геометрия индуктора + Зазор соединения + Мощность + Частота + Вращение + закалка
Вот почему реальный чертеж заготовки более полезен для проектирования индуктора, чем только внешний диаметр..
Ⅶ. Мощность IGBT, Управление DSP и координация машин ПЛК
Система сочетает в себе индукционное преобразование мощности IGBT., Цифровое управление питанием DSP и управление машиной ПЛК.
Эти функции связаны, но они не одинаковы.
Силовой каскад IGBT выполняет высокочастотное преобразование мощности, необходимое для схемы индукционного нагрева..
Контроллер DSP управляет индукционным источником питания в цифровом виде., включая регулирование мощности и эксплуатационный контроль. В зависимости от конфигурации источника питания, электрические параметры, такие как напряжение, текущий, выходную мощность и частоту можно контролировать во время работы.
ПЛК координирует последовательность операций машины.
Это может включать в себя:
— Позиционирование заготовки
— Зажим
— Работа с поворотным столом
— Движение индуктора
— Начало и остановка нагрева
— Закалка
— Возврат машины и блокировка
Таким образом, подача тепловой энергии и механические действия машины действуют как части одного и того же запрограммированного цикла закалки..
Когда требуется дополнительная прослеживаемость процесса, система также может быть сконфигурирована с функциями мониторинга параметров процесса, сигналы тревоги и историческая производственная информация.
Полезно четко разделить эти роли.:
IGBT — преобразование мощности
DSP — индукционный контроль мощности
ПЛК — управление последовательностью машин
Целью не является наличие трех технологий управления само по себе.. Важно то, что электрическая мощность, перемещение заготовки и закалка последовательно следуют установленному процессу от одной детали к другой.
Ⅷ. Полная система закалки седел клапанов с различными характеристиками
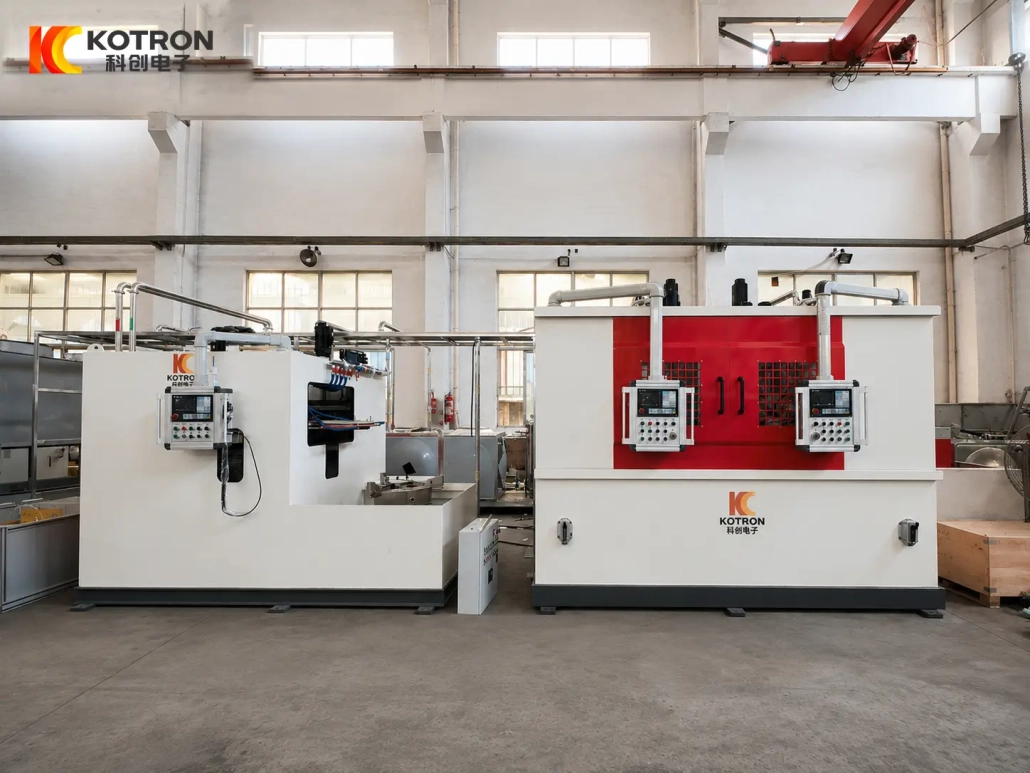
Оборудование, показанное на этой странице, представляет собой комплексную систему индукционной закалки седла выпускного клапана, в которой используются специальные конфигурации станков для различных характеристик заготовок..
В этом проекте, большее седло клапана обрабатывается на дисковом роторном станке, в то время как меньшая деталь обрабатывается на вертикальном станке.
Система может включать в себя:
Обе машины относятся к одному и тому же проекту закалки., но это не значит, что они образуют автоматически взаимосвязанную производственную линию.
Их цель — охватить различные характеристики седел клапанов с помощью конструкций машин, подходящих для конкретных деталей..
Может ли одна машина обрабатывать седла клапанов нескольких спецификаций??
Возможно, в пределах своего механического и электрического диапазона. Для разных седел клапанов могут потребоваться отдельные приспособления., индукторы и настройки процесса.
Все седло клапана закалено??
Нет. Процесс закалки сосредоточен на заданной конической рабочей зоне..
Можно ли использовать один и тот же индуктор для разных седел клапанов??
Не обязательно. Размеры седла клапана, геометрия конуса, положение закалки и требуемая схема нагрева влияют на конструкцию индуктора..
Какая информация необходима перед проектированием оборудования?
Самая полезная стартовая информация:
Чертеж заготовки
Материал
Внешние и внутренние размеры
Масса
Угол конуса
Коническая рабочая поверхность
Требуемая площадь закалки
Твердость поверхности
Эффективная глубина корпуса
Производственные требования
Отправьте чертеж седла выпускного клапана
Предоставьте чертеж заготовки, Материал, размеры и требования к закалке — оценим комплектацию станка, светильник, Индукционную мощность, частота, индуктор и устройство для гашения седла вашего клапана.