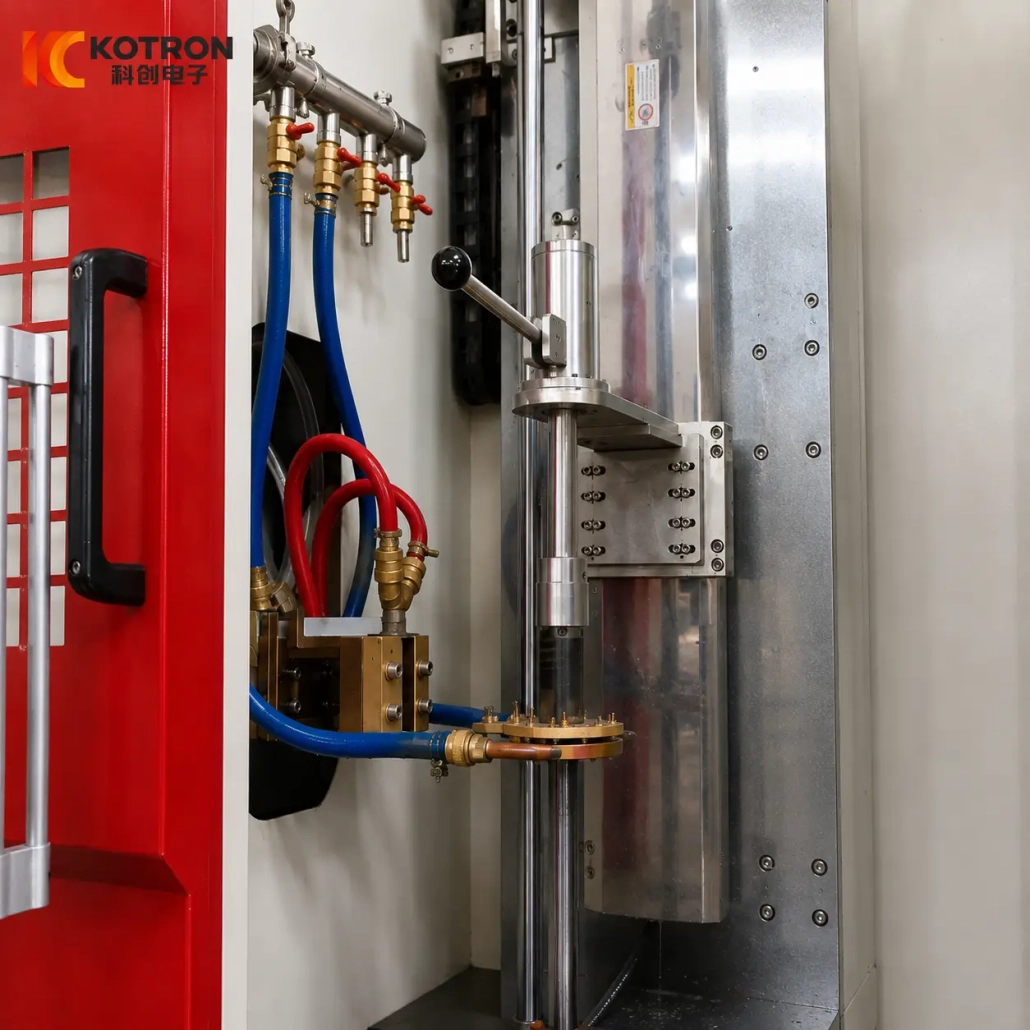
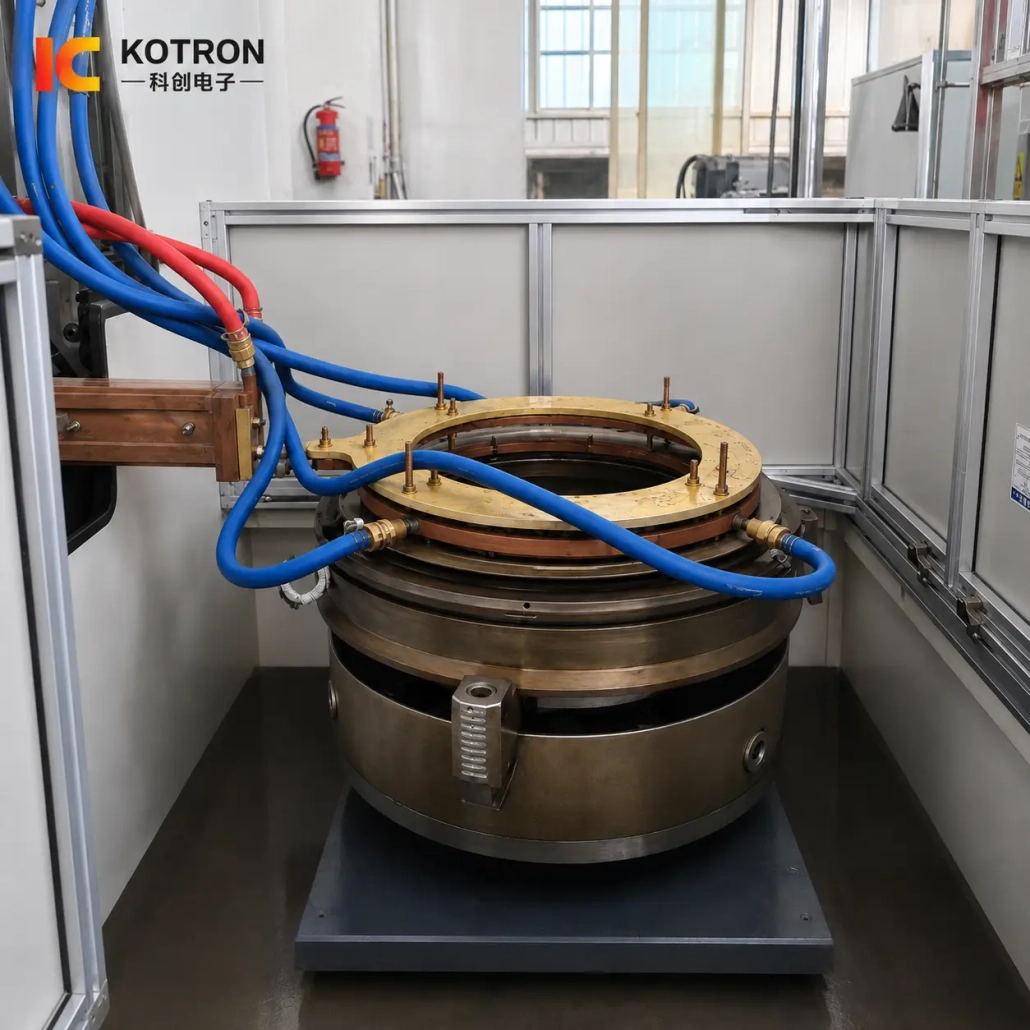
Maszyna do hartowania indukcyjnego gniazd zaworów wydechowych
Ⅰ. Zobacz Obie maszyny w działaniu
W tym projekcie zastosowano dwie różne konfiguracje maszyn hartowanie indukcyjne gniazda zaworu wydechowego.
Hartowanie indukcyjne gniazda zaworu wydechowego typu tarczowego
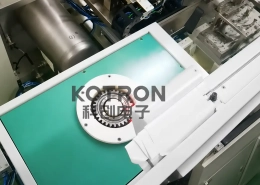
Pierwszy film przedstawia większy element gniazda zaworu w maszynie tarczowej. Część jest wsparta poziomo na stole obrotowym, z dużym, dedykowanym induktorem umieszczonym wokół stożkowego obszaru roboczego.
Hartowanie indukcyjne stożka gniazda zaworu wydechowego – maszyna pionowa
Drugi film przedstawia mniejszą specyfikację gniazda zaworu w maszynie pionowej. Kompaktowy induktor ogrzewa wymagany obszar roboczy, po którym następuje bezpośrednio hartowanie.
Obie maszyny służą do hartowania powierzchni stożkowych gniazd zaworów, ale ich orientacja przedmiotu obrabianego, metoda wsparcia, rozmiar cewki indukcyjnej i układ hartowania są różne.
Ⅱ. Jaka powierzchnia jest hartowana?
Celem jest pierścieniowa stożkowa powierzchnia robocza gniazda zaworu wydechowego.
Powierzchnia ta podczas pracy styka się z zaworem współpracującym i jest wielokrotnie poddawana naciskowi kontaktowemu, uderzenia i zużycia. Hartowanie indukcyjne koncentruje ciepło w tym obszarze roboczym, zamiast równomiernie nagrzewać cały korpus gniazda zaworu.
Oglądane z góry, leczony obszar może wyglądać jak wąski okrągły pas. Jego rzeczywista geometria to a stożkowa powierzchnia pierścieniowa wokół gniazda zaworu.
Pozycja, szerokość i geometria tej powierzchni ma znaczenie przy projektowaniu cewki indukcyjnej i ustawianiu maszyny. Zmiana geometrii stożka może zmienić wymagane położenie cewki indukcyjnej, nawet jeśli całkowita średnica przedmiotu obrabianego jest podobna.
Ⅲ. Maszyna do hartowania tarczowego dla większego gniazda zaworu
W tym projekcie, większe gniazdo zaworu jest przetwarzane na hartownicy obrotowej typu tarczowego.
Obrabiany przedmiot umieszcza się poziomo na obrotowym stole roboczym. Do elementów o dużej średnicy i stosunkowo ciężkich, takie ustawienie zapewnia bezpośrednie podparcie od dołu i stabilną oś obrotu podczas obróbki.
Nad gniazdem zaworu umieszczona jest duża okrągła cewka indukcyjna. Jego efektywna sekcja grzewcza została zaprojektowana wokół pierścieniowego stożkowego obszaru roboczego zamiast przy użyciu konwencjonalnej prostej cewki skanującej.
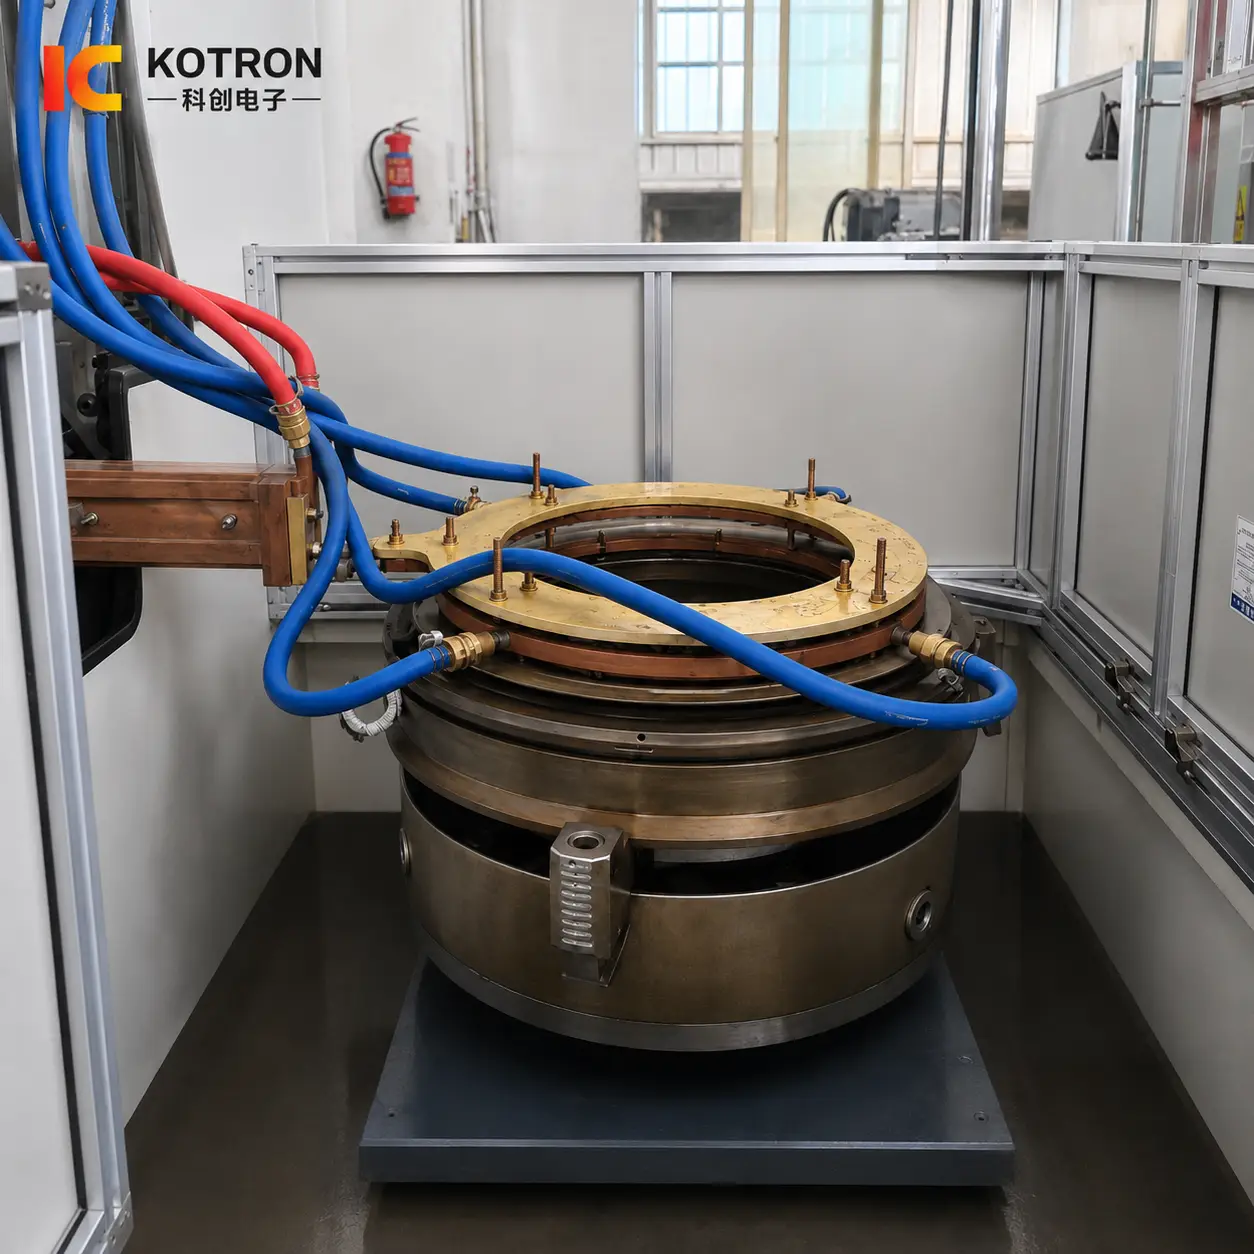
Płyta indukcyjna do hartowania gniazd zaworów wydechowych
Podczas cyklu utwardzania, stół obrotowy steruje obrotem przedmiotu obrabianego, podczas gdy wzbudnik pozostaje w wymaganej pozycji roboczej.
Konstrukcja maszyny nie jest zatem po prostu większą wersją jednostki pionowej. Stół roboczy, metoda wsparcia, oprawa i cewka są opracowane wokół większego elementu poziomego.
Względne położenie pomiędzy cewką indukcyjną a przedmiotem obrabianym również musi pozostać kontrolowane. Na dużej okrągłej części, zmiany w szczelinie na obwodzie mogą wpływać na sprzężenie elektromagnetyczne i zmieniać wzór ogrzewania.
Z tego powodu, podparcie przedmiotu obrabianego i koncentryczne pozycjonowanie są częścią procesu hartowania, nie tylko szczegóły mechaniczne.
Ⅳ. Pionowa maszyna do hartowania dla mniejszych gniazd zaworów
W przypadku mniejszego gniazda zaworu w tym projekcie zastosowano pionową maszynę do hartowania indukcyjnego.
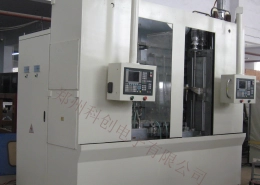
Zamiast leżeć na dużym poziomym stole obrotowym, element jest trzymany w kompaktowej pionowej stacji obróbczej. Mniejszy, dedykowany induktor jest umieszczony względem powierzchni roboczej gniazda zaworu poprzez mechanizm pionowy.
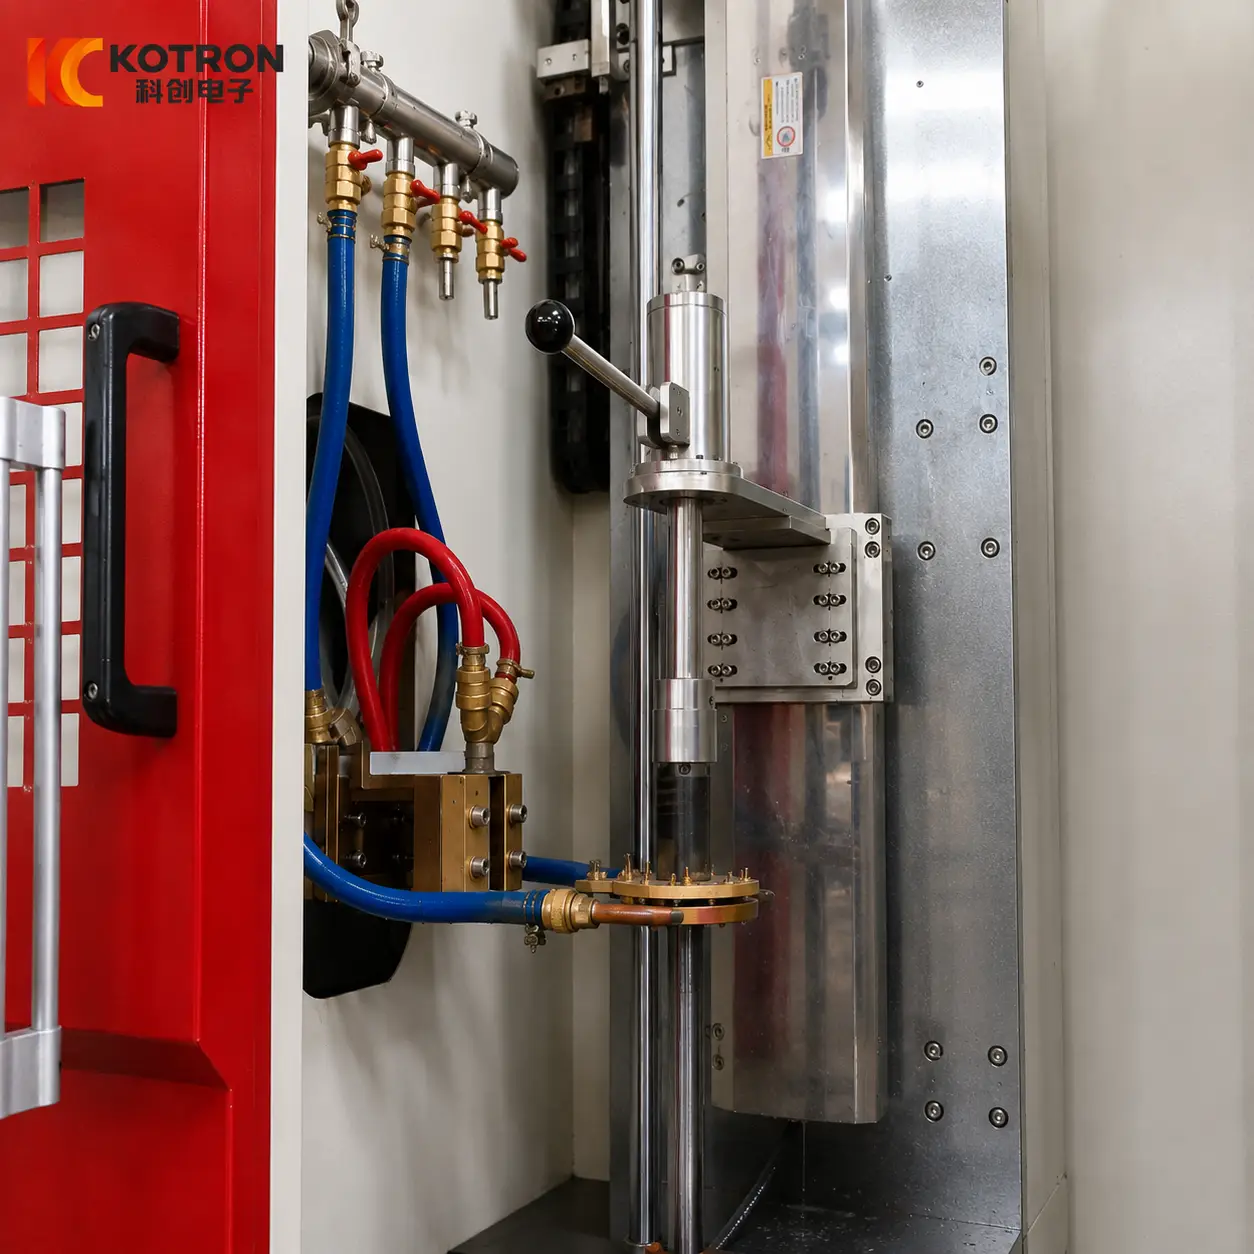
Pionowa maszyna do hartowania indukcyjnego gniazd zaworów wydechowych
Konfiguracja pionowa ma swój własny kierunek mocowania, mechanizm pozycjonowania, wymiary cewki indukcyjnej i układ hartowania.
Film roboczy pokazuje również szczególnie wyraźnie przejście między ogrzewaniem i chłodzeniem. Wybrany obszar jest najpierw nagrzewany indukcyjnie, a ciecz hartująca jest następnie nakładana bezpośrednio do tej samej strefy przetwarzania.
Ta sekwencja nagrzewania do hartowania jest ważniejsza niż opisywanie maszyny po prostu jako „kompaktowej”. Konstrukcja maszyny została opracowana w oparciu o sposób trzymania mniejszej części, pozycjonowane i przetwarzane.
Nie jest to zatem tylko zmniejszona wersja maszyny dyskowej.
V.. Jak kontrolowany jest cykl hartowania
Powtarzalne utwardzanie gniazd zaworowych zależy od skoordynowania kilku operacji.
Obrabiany przedmiot należy najpierw prawidłowo ustawić i zamocować. Cewka indukcyjna musi następnie osiągnąć swoje ustalone położenie robocze względem powierzchni stożkowej.
Podczas cyklu współpracuje ze sobą kilka zmiennych.
Położenia wyrobu
Względne położenie pomiędzy gniazdem zaworu a cewką indukcyjną musi mieścić się w ustalonych warunkach procesu.
Obrót
Rotacja detalu jest skoordynowana z procesem nagrzewania zgodnie z konfiguracją maszyny i metodą hartowania.
Moc i czas nagrzewania
Moc elektryczna i czas ogrzewania określają, w jaki sposób energia jest wprowadzana do powierzchni roboczej.
Szczelina cewki indukcyjnej do przedmiotu obrabianego
Odległość pomiędzy efektywną sekcją grzejną a przedmiotem obrabianym wpływa na sprzężenie elektromagnetyczne, a tym samym na rozkład ciepła.
Czas wygaszania
Chłodzenie następuje po etapie ogrzewania zgodnie z zaprogramowaną sekwencją. Opóźnienie lub zmiana tego przejścia może mieć wpływ na ostateczny wynik utwardzania.
Typowy cykl maszyny można podsumować jako:
Pozycjonowanie → Zaciskanie → Pozycjonowanie cewki indukcyjnej → Obrót → Nagrzewanie → Hartowanie → Powrót
Maszyny dyskowe i maszyny pionowe niekoniecznie wykorzystują identyczny ruch lub synchronizację. Ich układy mechaniczne są różne, ponieważ same części są różne.
Ⅵ. Konstrukcja cewki dla powierzchni stożkowej gniazda zaworu
Cewka indukcyjna jest jedną z części tego sprzętu, która jest najbardziej specyficzna dla obrabianego przedmiotu.
Większa średnica zewnętrzna zazwyczaj wymaga odpowiednio innego rozmiaru cewki indukcyjnej, ale sama średnica nie wystarczy do projektowania.
Następujące szczegóły również mają znaczenie:
Szczelina cewki indukcyjnej do przedmiotu obrabianego, czasami określane jako szczelina sprzęgająca, zasługuje na szczególną uwagę.
Celem nie jest po prostu umieszczenie miedzianego przewodnika jak najbliżej przedmiotu obrabianego. Efektywna sekcja grzewcza musi podążać za wymaganą powierzchnią w kontrolowanym stosunku do części.
Różnica jest widoczna pomiędzy obiema konfiguracjami maszyn. Maszyna dyskowa wykorzystuje dużą okrągłą cewkę indukcyjną dostosowaną do większego gniazda zaworu, podczas gdy maszyna pionowa wykorzystuje znacznie mniejszą cewkę indukcyjną dopasowaną do przedmiotu obrabianego i przestrzeni obróbczej.
Sekcje przewodzące cewki indukcyjnej są również chłodzone wodą. Prąd o wysokiej częstotliwości przepływa przez miedziany przewodnik, podczas gdy indukcja elektromagnetyczna wytwarza ciepło w samym elemencie obrabianym.
Wynikowy wzór ogrzewania zależy od kombinacji:
Geometria gniazda zaworu + Geometria cewki indukcyjnej + Szczelina sprzęgająca + Moc + Częstotliwość + Obrót + Hartowanie
Z tego powodu rzeczywisty rysunek przedmiotu obrabianego jest bardziej przydatny przy projektowaniu cewki indukcyjnej niż sama średnica zewnętrzna.
Ⅶ. Moc IGBT, Sterowanie DSP i koordynacja maszyn PLC
System łączy w sobie konwersję mocy indukcyjnej IGBT, Cyfrowe sterowanie mocą DSP i sterowanie maszyną PLC.
Funkcje te są ze sobą powiązane, ale to nie to samo.
Stopień mocy IGBT przeprowadza konwersję mocy o wysokiej częstotliwości wymaganą przez indukcyjny obwód grzewczy.
Kontroler DSP cyfrowo zarządza zasilaniem indukcyjnym, łącznie z regulacją mocy i kontrolą działania. W zależności od konfiguracji zasilania, parametry elektryczne, takie jak napięcie, aktualne, moc wyjściową i częstotliwość można monitorować podczas pracy.
PLC koordynuje sekwencję maszynową.
Może to obejmować:
— Pozycjonowanie przedmiotu obrabianego
— Zaciśnięcie
— Obsługa stołu obrotowego
— Ruch cewki indukcyjnej
— Włączanie i wyłączanie ogrzewania
— Wygaszanie
— Powrót maszyny i blokowanie
Zasilanie grzewcze i działanie maszyny mechanicznej działają zatem jako części tego samego zaprogramowanego cyklu hartowania.
Tam, gdzie wymagana jest dodatkowa identyfikowalność procesu, system można również skonfigurować z funkcjami monitorowania parametrów procesu, alarmy i historyczne informacje o produkcji.
Przydatne jest wyraźne oddzielenie tych ról:
IGBT — konwersja mocy
DSP — sterowanie mocą indukcyjną
PLC — sterowanie sekwencją maszyn
Celem nie jest samo istnienie trzech technologii sterowania. Liczy się moc elektryczna, ruch przedmiotu obrabianego i hartowanie przebiegają zgodnie z ustalonym procesem, konsekwentnie od jednej części do drugiej.
Ⅷ. Kompletny system hartowania dla różnych specyfikacji gniazd zaworów
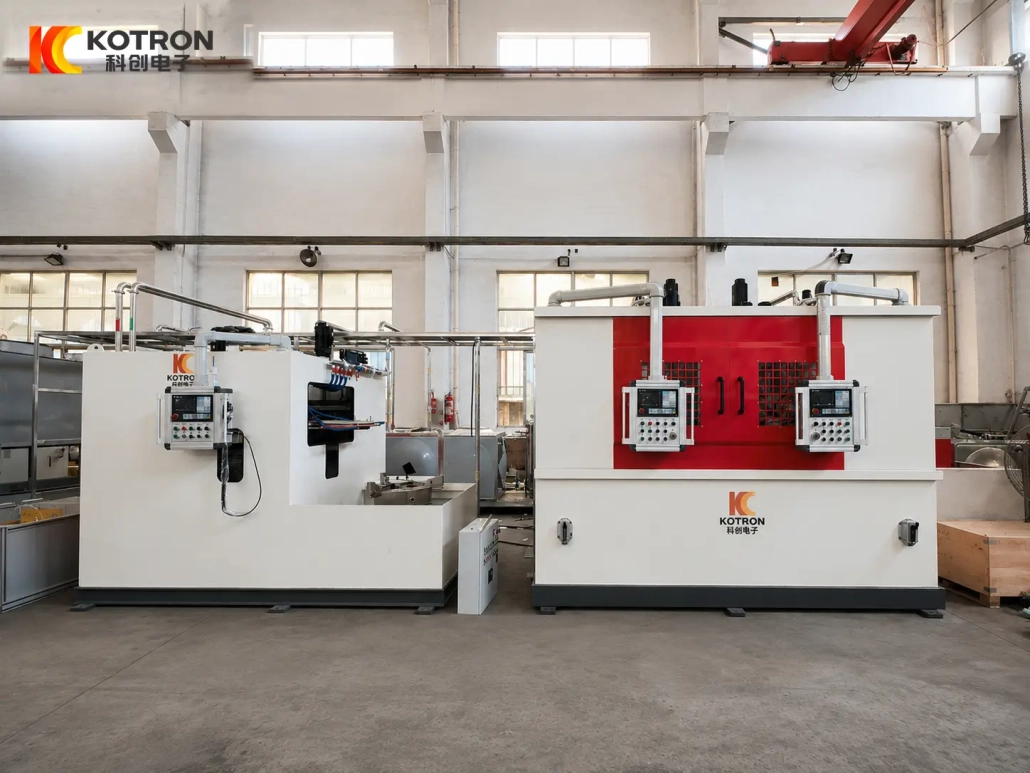
Sprzęt pokazany na tej stronie to kompletny system hartowania indukcyjnego gniazd zaworów wydechowych wykorzystujący dedykowane konfiguracje maszyn dla różnych specyfikacji przedmiotu obrabianego.
W tym projekcie, większe gniazdo zaworu jest obrabiane na maszynie rotacyjnej typu tarczowego, podczas gdy mniejszy element jest obrabiany na maszynie pionowej.
System może obejmować:
Obie maszyny należą do tego samego projektu hartowania, nie oznacza to jednak, że tworzą one automatycznie połączoną linię produkcyjną.
Ich celem jest pokrycie różnych specyfikacji gniazd zaworów konstrukcjami maszyn dostosowanymi do rzeczywistych części.
Czy jedna maszyna może przetwarzać kilka specyfikacji gniazd zaworów??
Prawdopodobnie, w jego zakresie mechanicznym i elektrycznym. Różne gniazda zaworów mogą w dalszym ciągu wymagać oddzielnych elementów mocujących, cewki indukcyjne i ustawienia procesu.
Czy całe gniazdo zaworu jest hartowane??
Nie. Proces hartowania koncentruje się na określonym stożkowym obszarze roboczym.
Czy ten sam induktor można zastosować do różnych gniazd zaworów??
Niekoniecznie. Wymiary gniazda zaworu, geometria stożka, pozycja hartowania i wymagany wzór ogrzewania wpływają na konstrukcję cewki indukcyjnej.
Jakie informacje są potrzebne przed zaprojektowaniem sprzętu?
Najbardziej przydatną informacją na początek jest:
Rysunek przedmiotu obrabianego
Materiał
Wymiary zewnętrzne i wewnętrzne
Waga
Kąt stożka
Stożkowa powierzchnia robocza
Wymagany obszar hartowania
Twardość powierzchni
Efektywna głębokość obudowy
Wymagania produkcyjne
Wyślij rysunek gniazda zaworu wydechowego
Podaj rysunek przedmiotu obrabianego, materiał, wymiary i wymagania dotyczące hartowania – wycenimy konfigurację maszyny, przyrząd, moc indukcyjna, częstotliwość, induktor i układ hartujący dla gniazda zaworu.