Máquina de endurecimento por indução da sede da válvula de escape
Ⅰ. Veja as duas máquinas em operação
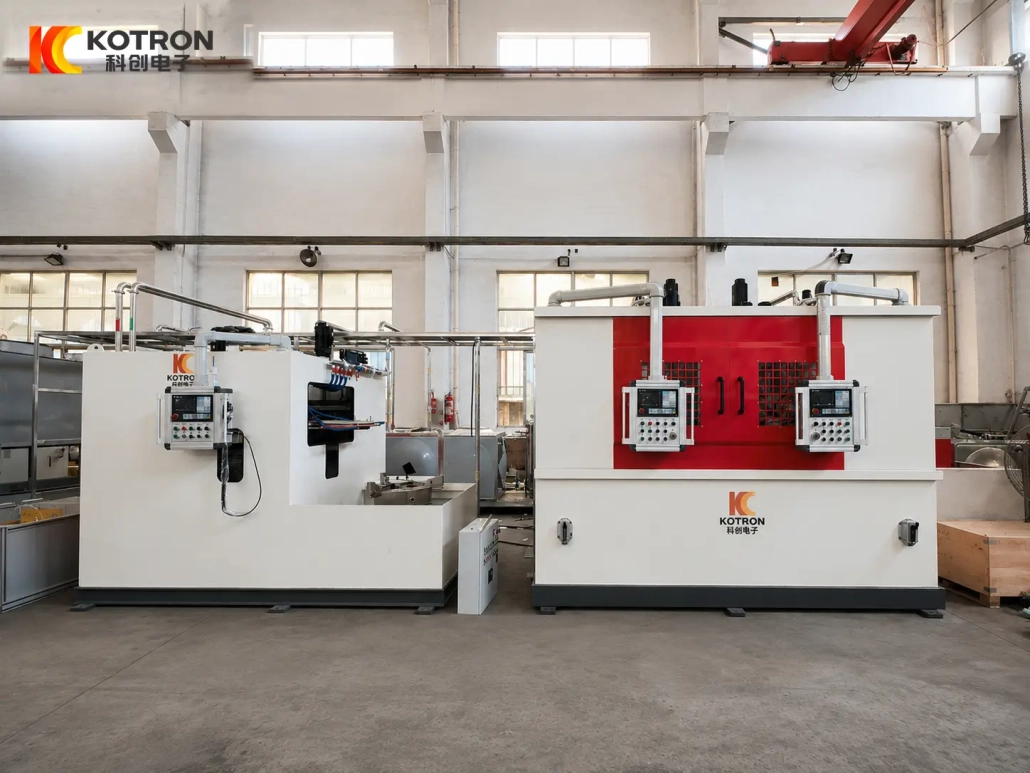
Este projeto usa duas configurações de máquina diferentes para endurecimento por indução da sede da válvula de escape.
Endurecimento por indução da sede da válvula de escape tipo disco
O primeiro vídeo mostra o componente maior da sede da válvula na máquina tipo disco. A peça é apoiada horizontalmente em uma mesa rotativa, com um grande indutor dedicado posicionado ao redor da área de trabalho cônica.
Endurecimento por indução do cone da sede da válvula de escape – Máquina vertical
O segundo vídeo mostra a especificação menor da sede da válvula na máquina vertical. Um indutor compacto aquece a área de trabalho necessária, seguido diretamente pela têmpera.
Ambas as máquinas são usadas para endurecimento de superfície cônica de sede de válvula, mas a orientação da peça, método de suporte, o tamanho do indutor e o arranjo de têmpera são diferentes.
Ⅱ. Qual superfície está sendo endurecida?
O alvo é o superfície de trabalho cônica anular da sede da válvula de escape.
Esta superfície entra em contato com a válvula correspondente durante a operação e é repetidamente exposta à pressão de contato, impacto e desgaste. O endurecimento por indução concentra o calor nesta área de trabalho em vez de aquecer uniformemente todo o corpo da sede da válvula.
Visto de cima, a área tratada pode parecer uma faixa circular estreita. Sua geometria real é uma superfície anular cônica ao redor da sede da válvula.
A posição, a largura e a geometria desta superfície são importantes ao projetar o indutor e configurar a máquina. Uma alteração na geometria do cone pode alterar a posição necessária do indutor mesmo quando o diâmetro geral da peça for semelhante.
Ⅲ. Máquina de endurecimento tipo disco para sede de válvula maior
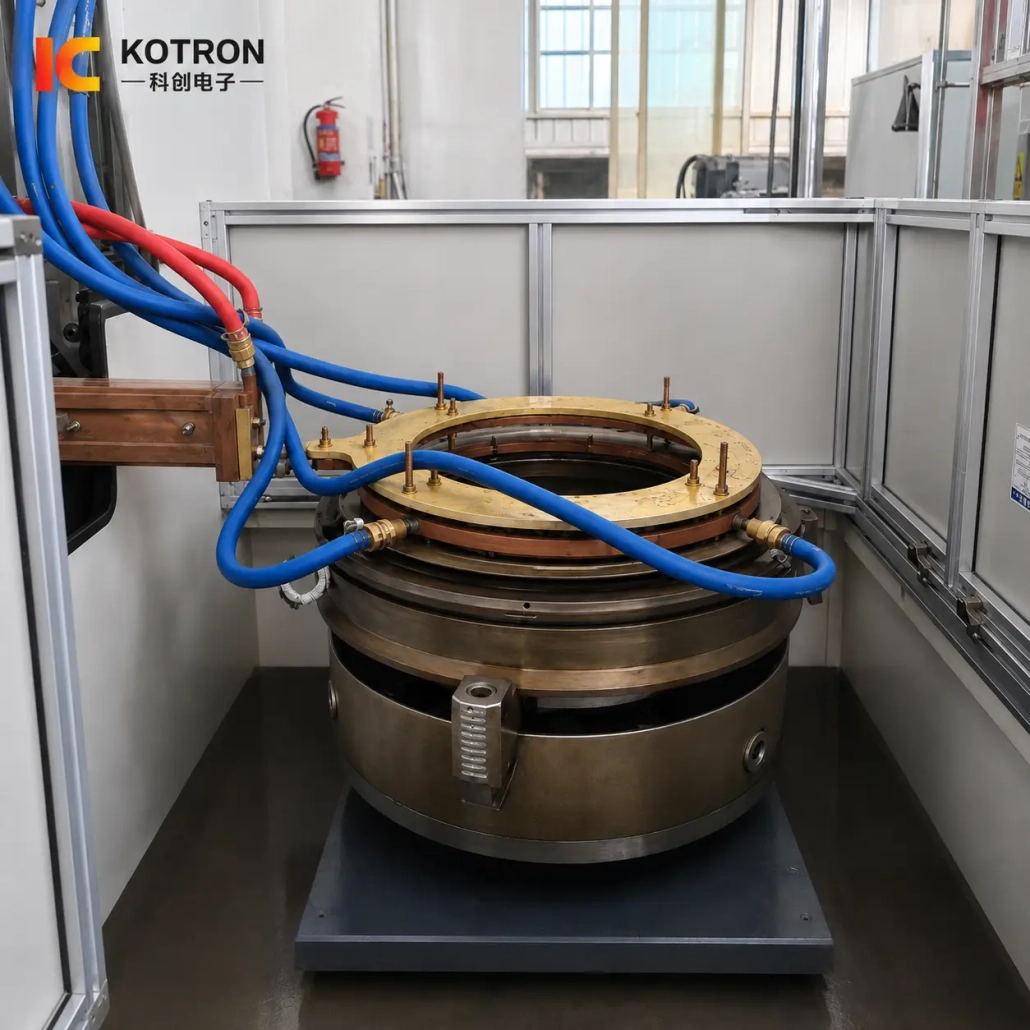
Neste projeto, a especificação maior da sede da válvula é processada em uma máquina de endurecimento rotativa tipo disco.
A peça de trabalho é colocada horizontalmente na mesa de trabalho rotativa. Para um componente de grande diâmetro e relativamente pesado, este arranjo fornece suporte direto por baixo e um eixo rotacional estável durante o processamento.
Um grande indutor circular está posicionado acima da sede da válvula. Sua seção de aquecimento eficaz é projetada em torno da área de trabalho cônica anular, em vez de usar uma bobina de varredura reta convencional.
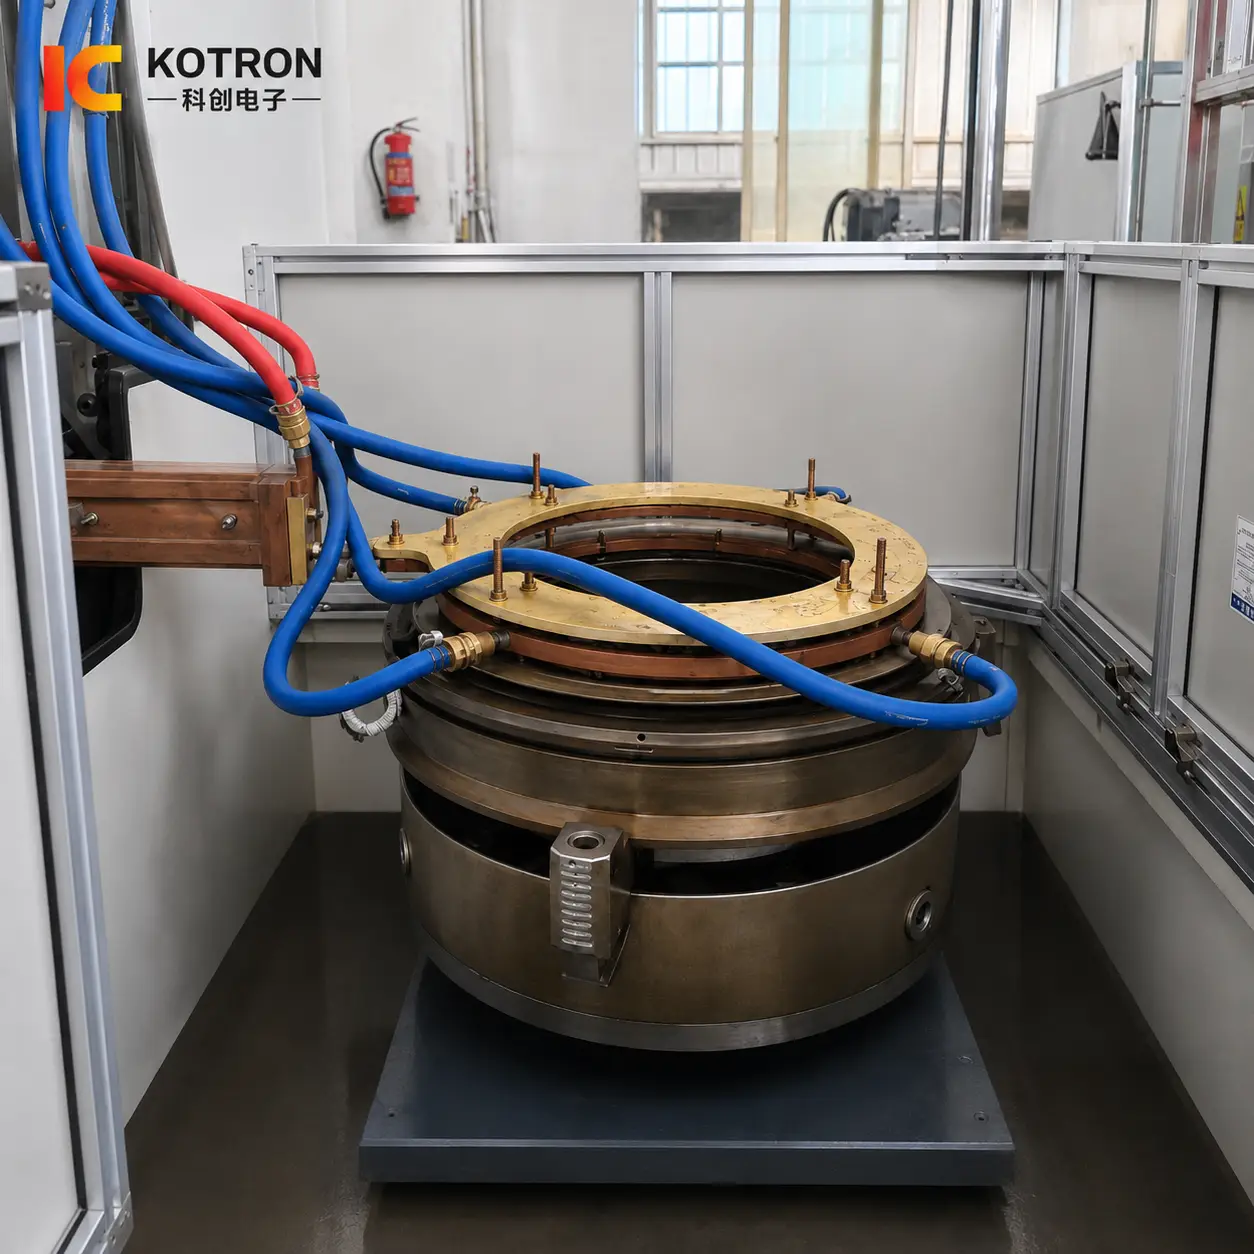
Máquina de endurecimento por indução de sede de válvula de escape tipo disco
Durante o ciclo de endurecimento, a mesa rotativa controla a rotação da peça enquanto o indutor permanece na posição de trabalho necessária.
A estrutura da máquina não é, portanto, simplesmente uma versão maior da unidade vertical. A mesa de trabalho, método de suporte, luminária e indutor são todos desenvolvidos em torno do componente horizontal maior.
A posição relativa entre o indutor e a peça também precisa permanecer controlada. Em uma grande parte circular, mudanças na lacuna ao redor da circunferência podem afetar o acoplamento eletromagnético e alterar o padrão de aquecimento.
Por esta razão, o suporte da peça e o posicionamento concêntrico fazem parte do processo de endurecimento, não apenas detalhes mecânicos.
Ⅳ. Máquina de endurecimento vertical para sede de válvula menor
A especificação menor de sede de válvula neste projeto usa uma máquina de endurecimento por indução vertical.
Em vez de se deitar sobre uma grande mesa rotativa horizontal, o componente é mantido em uma estação de processamento vertical compacta. Um indutor dedicado menor é posicionado em relação à superfície de trabalho da sede da válvula através do mecanismo vertical.
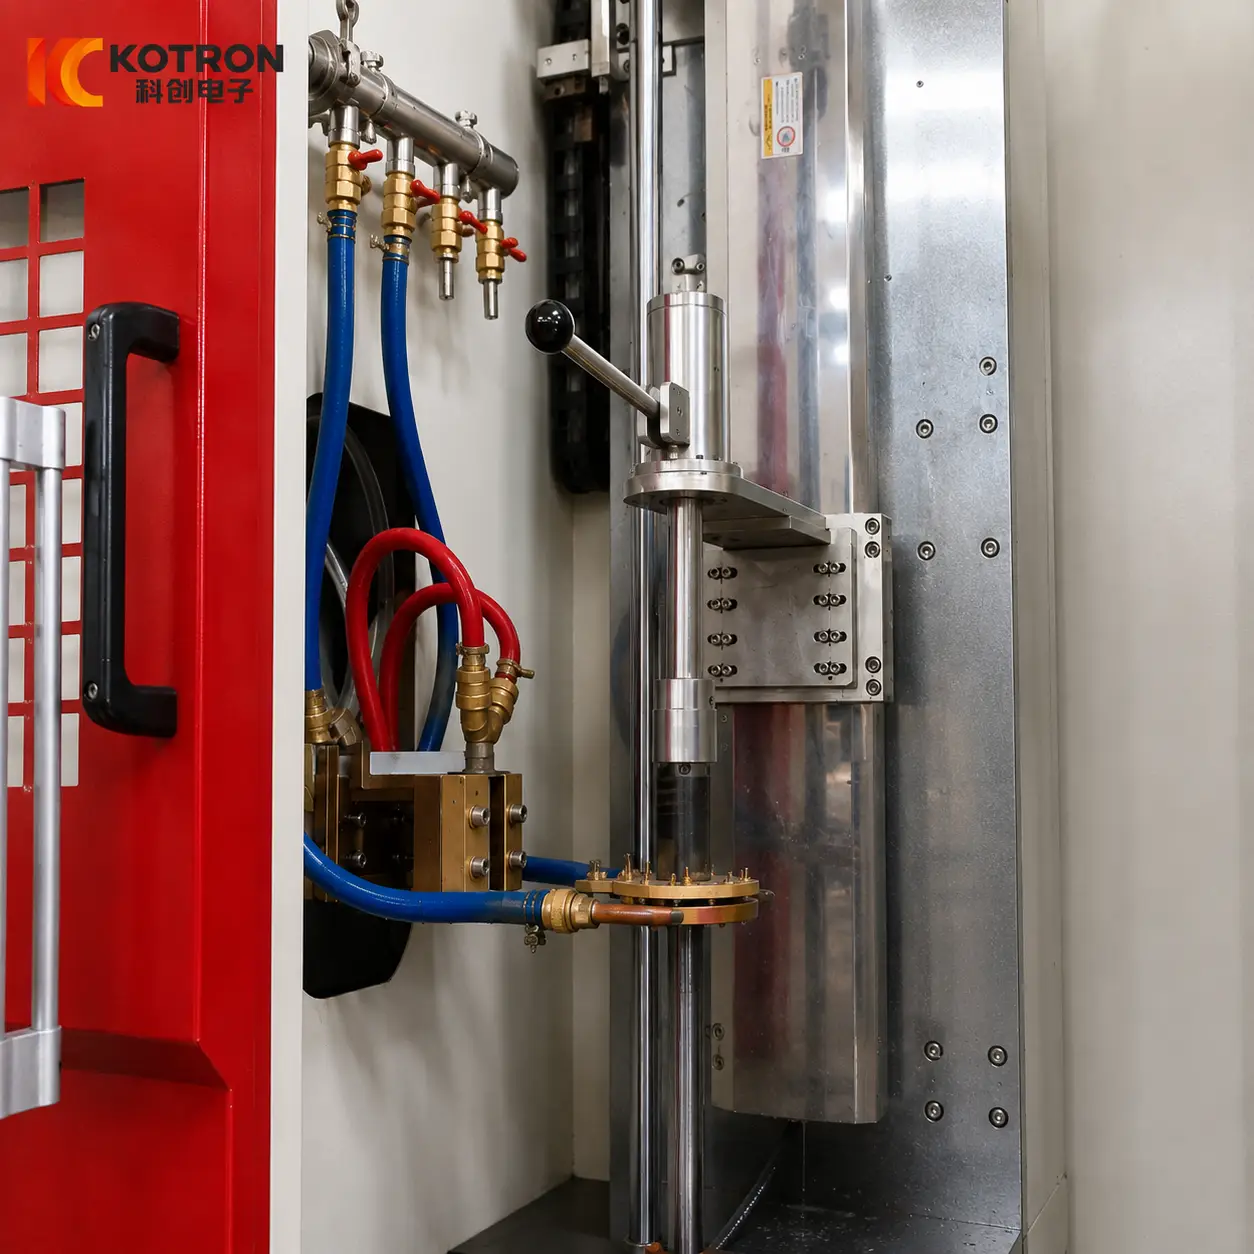
Máquina de endurecimento por indução de assento de válvula de escape vertical
A configuração vertical tem sua própria direção de fixação, mecanismo de posicionamento, dimensões do indutor e arranjo de têmpera.
Seu vídeo de funcionamento também torna a transição entre aquecimento e resfriamento particularmente clara. A área selecionada é primeiro aquecida por indução, e o líquido de têmpera é então aplicado diretamente na mesma zona de processamento.
Esta sequência de aquecimento até têmpera é mais importante do que descrever a máquina simplesmente como “compacta”. A estrutura da máquina foi desenvolvida em torno de como a peça menor é fixada, posicionado e processado.
Portanto, não é apenas uma versão de tamanho reduzido da máquina do tipo disco.
Ⅴ. Como o ciclo de endurecimento é controlado
O endurecimento repetível da sede da válvula depende da coordenação de diversas operações.
A peça de trabalho deve primeiro ser posicionada e fixada corretamente. O indutor então precisa atingir sua posição de trabalho estabelecida em relação à superfície cônica.
Diversas variáveis trabalham juntas durante o ciclo.
Posicionamento da peça
A posição relativa entre a sede da válvula e o indutor precisa permanecer dentro da condição de processo estabelecida.
Rotação
A rotação da peça é coordenada com o processo de aquecimento de acordo com a configuração da máquina e o método de endurecimento.
Potência e tempo de aquecimento
A potência elétrica e a duração do aquecimento determinam como a energia é introduzida na superfície de trabalho.
Folga indutor-peça
A distância entre a seção de aquecimento efetiva e a peça de trabalho afeta o acoplamento eletromagnético e, portanto, a distribuição do aquecimento.
Tempo de extinção
O resfriamento segue a etapa de aquecimento de acordo com a sequência programada. Atrasar ou alterar esta transição pode afetar o resultado final do endurecimento.
Um ciclo de máquina típico pode ser resumido como:
Posicionamento → Fixação → Posicionamento do Indutor → Rotação → Aquecimento → Têmpera → Retorno
As máquinas do tipo disco e verticais não usam necessariamente movimento ou tempo idêntico. Seus arranjos mecânicos são diferentes porque as próprias peças são diferentes.
Ⅵ. Projeto do indutor para a superfície cônica da sede da válvula
O indutor é uma das peças mais específicas da peça deste equipamento.
Um diâmetro externo maior geralmente requer um tamanho de indutor correspondentemente diferente, mas o diâmetro por si só não é suficiente para o design.
Os detalhes a seguir também são importantes:
A lacuna entre o indutor e a peça de trabalho, às vezes chamada de lacuna de acoplamento, merece atenção especial.
O objetivo não é simplesmente colocar o condutor de cobre o mais próximo possível da peça de trabalho. A seção de aquecimento eficaz precisa seguir a superfície necessária com uma relação controlada com a peça.
A diferença é visível entre as duas configurações da máquina. A máquina do tipo disco usa um grande indutor circular adequado para sedes de válvula maiores, enquanto a máquina vertical usa um indutor muito menor, compatível com sua peça de trabalho e espaço de processamento.
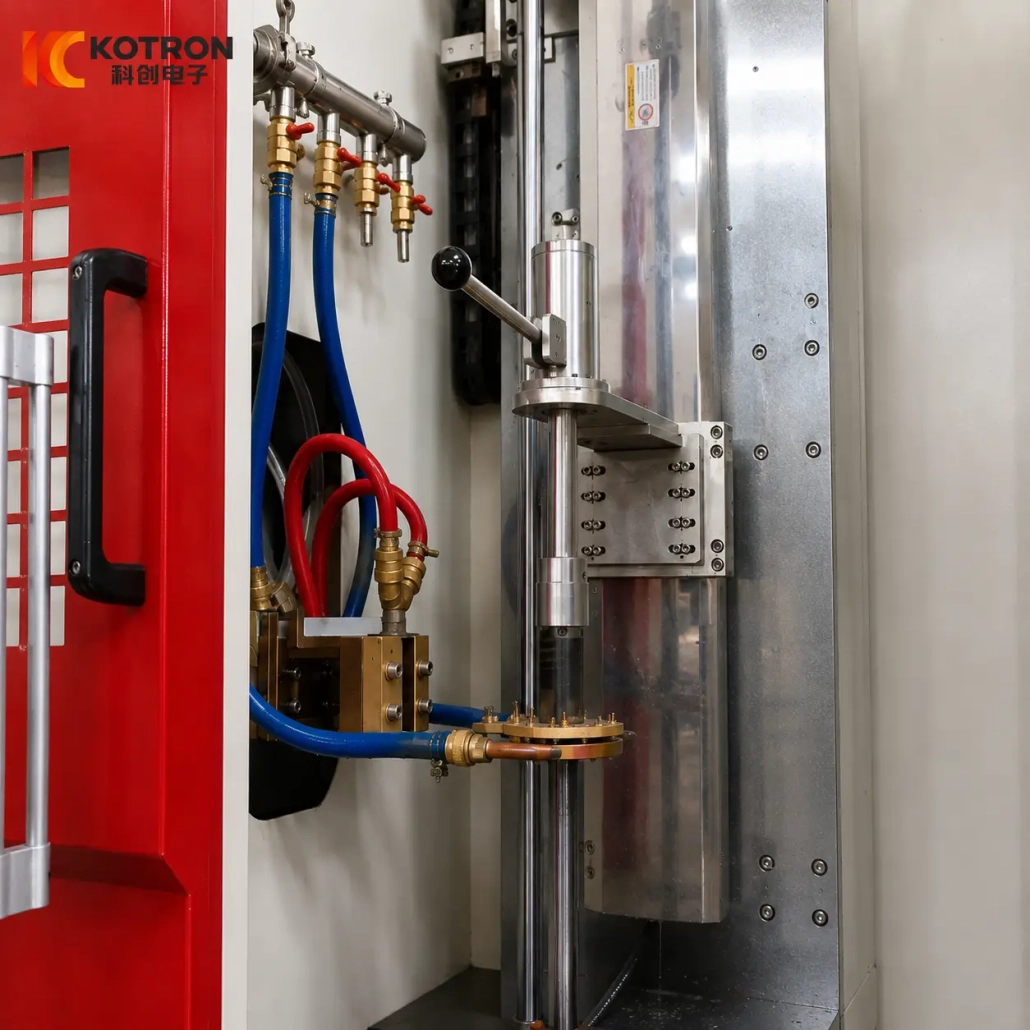
As seções condutoras do indutor também são resfriadas a água. A corrente de alta frequência passa através do condutor de cobre enquanto a indução eletromagnética gera calor na própria peça de trabalho.
O padrão de aquecimento resultante depende da combinação de:
Geometria da sede da válvula + Geometria do Indutor + Folga de Acoplamento + Potência + Frequência + Rotação + Têmpera
É por isso que um desenho real da peça é mais útil para o projeto de indutores do que apenas um diâmetro externo..
Ⅶ. Potência IGBT, Controle DSP e Coordenação de Máquina PLC
O sistema combina conversão de energia de indução IGBT, Controle de potência digital DSP e controle de máquina PLC.
Essas funções estão relacionadas, mas não são iguais.
O estágio de potência IGBT realiza a conversão de energia de alta frequência exigida pelo circuito de aquecimento por indução.
O controlador DSP gerencia a fonte de alimentação de indução digitalmente, incluindo regulação de saída e controle operacional. Dependendo da configuração da fonte de alimentação, parâmetros elétricos, como tensão, corrente, potência e frequência de saída podem ser monitoradas durante a operação.
O PLC coordena a sequência da máquina.
Isso pode incluir:
— Posicionamento da peça
- Fixação
— Operação de mesa rotativa
— Movimento do indutor
— Início e parada do aquecimento
- Têmpera
— Retorno e intertravamento da máquina
A fonte de alimentação de aquecimento e as ações mecânicas da máquina operam, portanto, como partes do mesmo ciclo de endurecimento programado.
Onde a rastreabilidade adicional do processo é necessária, o sistema também pode ser configurado com funções de monitoramento para parâmetros de processo, alarmes e informações históricas de produção.
É útil separar claramente essas funções:
IGBT - conversão de energia
DSP - controle de potência de indução
PLC - controle de sequência da máquina
O objetivo não é a presença de três tecnologias de controle por si só. O que importa é que a saída elétrica, o movimento e a têmpera da peça seguem o processo estabelecido consistentemente de uma peça para outra.
Ⅷ. Sistema completo de endurecimento para diferentes especificações de sede de válvula
O equipamento mostrado nesta página é um sistema completo de têmpera por indução de sede de válvula de escape usando configurações de máquina dedicadas para diferentes especificações de peças de trabalho..
Neste projeto, a sede da válvula maior é processada na máquina rotativa tipo disco, enquanto o componente menor é processado na máquina vertical.
O sistema pode incluir:
As duas máquinas pertencem ao mesmo projeto de têmpera, mas isso não implica que formem uma linha de produção automaticamente interligada.
Seu objetivo é cobrir diferentes especificações de sedes de válvulas com estruturas de máquinas adequadas às peças reais.
Uma máquina pode processar diversas especificações de sede de válvula?
Possivelmente, dentro de sua faixa mecânica e elétrica. Diferentes sedes de válvula ainda podem exigir acessórios separados, indutores e configurações de processo.
Toda a sede da válvula está endurecida?
Não. O processo de endurecimento concentra-se na área de trabalho cônica especificada.
O mesmo indutor pode ser usado para diferentes sedes de válvula??
Não necessariamente. Dimensões da sede da válvula, geometria do cone, a posição de endurecimento e o padrão de aquecimento necessário influenciam o design do indutor.
Quais informações são necessárias antes do projeto do equipamento?
A informação inicial mais útil é:
Desenho da peça
Material
Dimensões Externas e Internas
Peso
Ângulo do Cone
Superfície de trabalho cônica
Área de endurecimento necessária
Dureza superficial
Profundidade Efetiva do Caso
Requisito de produção
Envie seu desenho da sede da válvula de escape
Forneça o desenho da sua peça de trabalho, material, dimensões e requisitos de endurecimento — avaliaremos a configuração da máquina, luminária, potência de indução, frequência, indutor e arranjo de têmpera para sua sede de válvula.