排气阀座感应硬化机
Ⅰ. 查看两台机器的运行情况
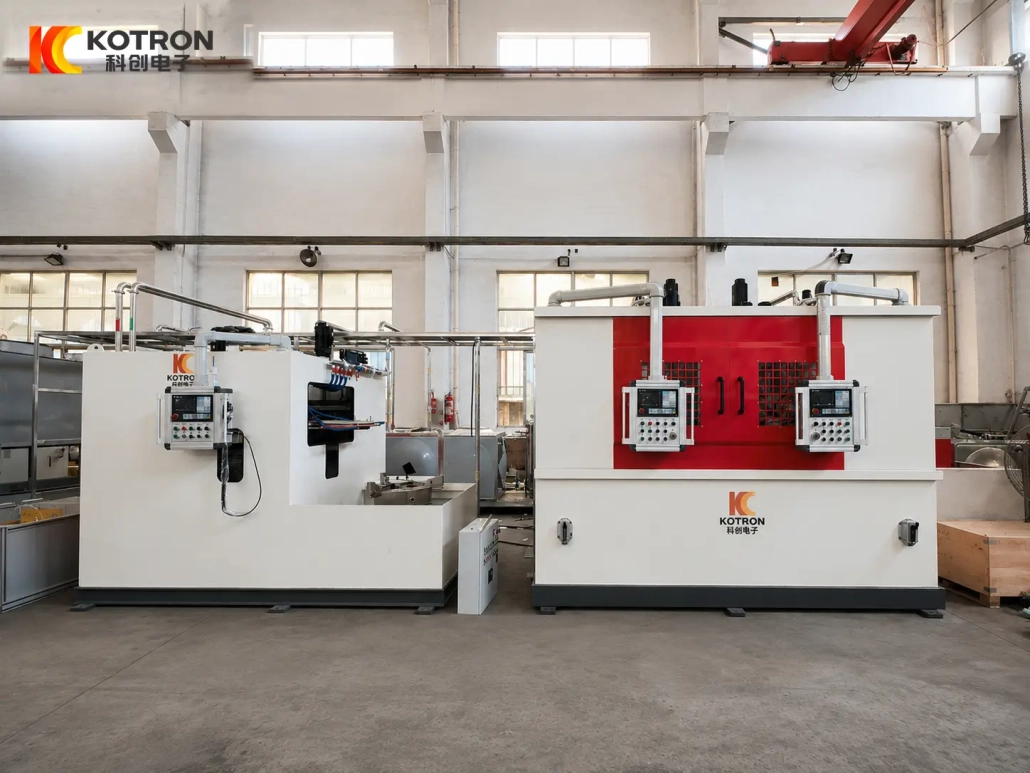
该项目使用两种不同的机器配置 排气门座感应淬火.
盘式排气阀座感应淬火
第一个视频展示了盘式机器上较大的阀座组件. 该零件水平支撑在旋转工作台上, 锥形工作区域周围有一个大型专用感应器.
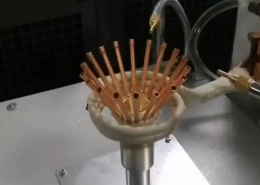
排气阀座锥面感应淬火 – 立式机床
第二个视频展示了立式机器上较小的阀座规格. 紧凑型感应器加热所需的工作区域, 然后直接淬火.
两台机器均用于阀座锥面淬火, 但他们的工件方向, 支持方式, 电感尺寸和淬火布置不同.
Ⅱ. 什么表面正在硬化?
目标是 环形圆锥工作面 排气门座.
该表面在操作过程中接触配合阀并反复承受接触压力, 冲击和磨损. 感应淬火将热量集中在该工作区域,而不是均匀加热整个阀座体.
从上面看, 治疗区域可能看起来是一个狭窄的圆形带. 它的实际几何形状是 圆锥环形面 阀座周围.
位置, 设计感应器和设置机器时该表面的宽度和几何形状. 即使工件整体直径相似,锥体几何形状的变化也会改变所需的感应器位置.
Ⅲ. 用于较大阀座的盘式淬火机
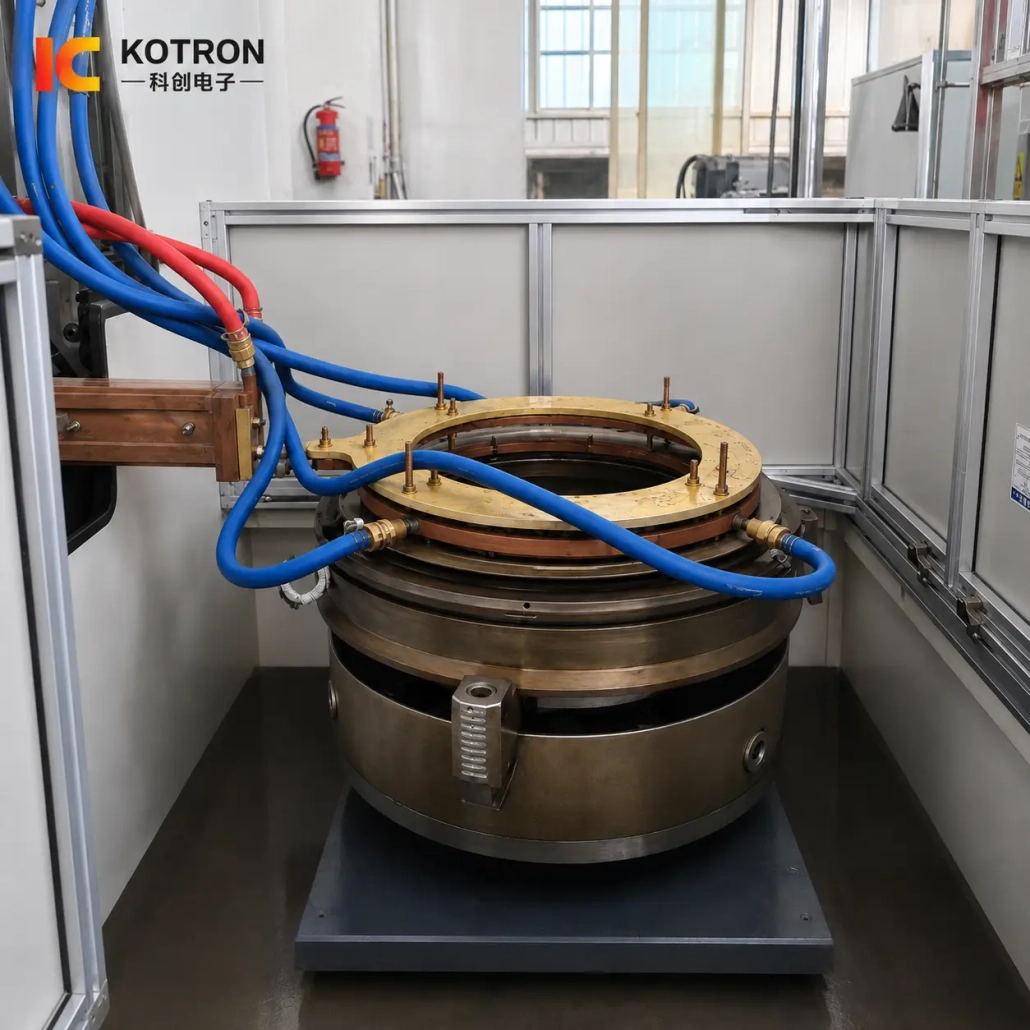
在这个项目中, 较大规格的阀座在盘式旋转淬火机上加工.
工件水平放置在旋转工作台上. 对于大直径且相对较重的部件, 这种布置在加工过程中提供了来自下方的直接支撑和稳定的旋转轴.
一个大的圆形感应器位于阀座上方. 其有效加热段围绕环形锥形工作区设计,而不是采用传统的直扫描线圈.
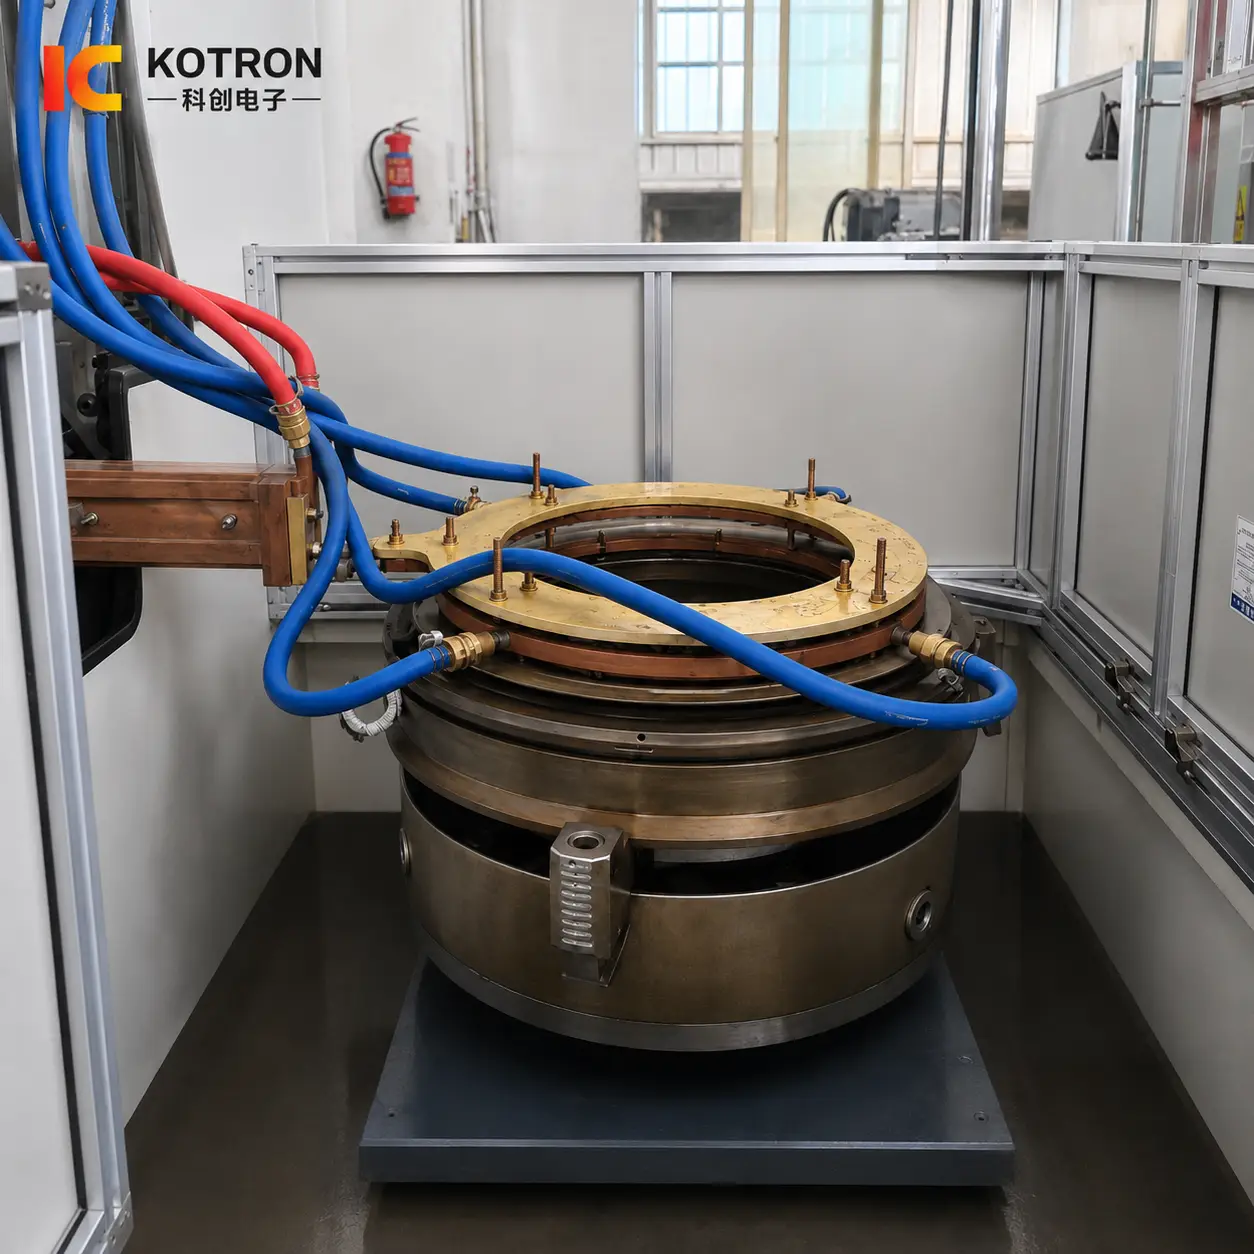
盘式排气阀座感应淬火机
在硬化周期期间, 转台控制工件旋转,同时感应器保持在所需的工作位置.
因此,机器结构不仅仅是立式装置的放大版本. 工作台, 支持方式, 夹具和电感器都是围绕较大的水平元件开发的.
感应器和工件之间的相对位置也需要保持受控. 在一个大的圆形零件上, 圆周间隙的变化会影响电磁耦合并改变加热模式.
因此, 工件支撑和同心定位是硬化过程的一部分, 不仅仅是机械细节.
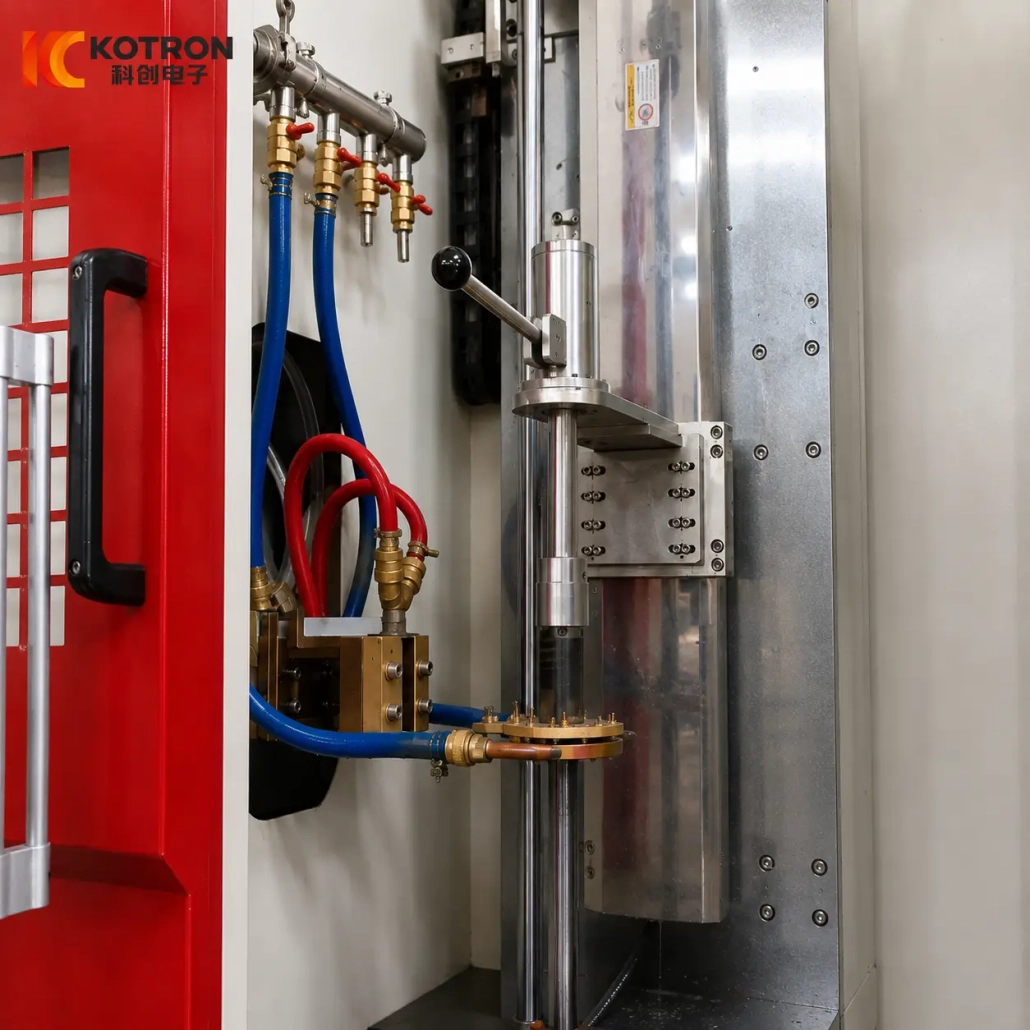
Ⅳ. 小型气门座立式淬火机
本项目较小的阀座规格采用立式感应淬火机床.
而不是躺在大型水平旋转台上, 该部件被放置在一个紧凑的立式加工站中. 通过垂直机构将较小的专用感应器相对于阀座工作面定位.
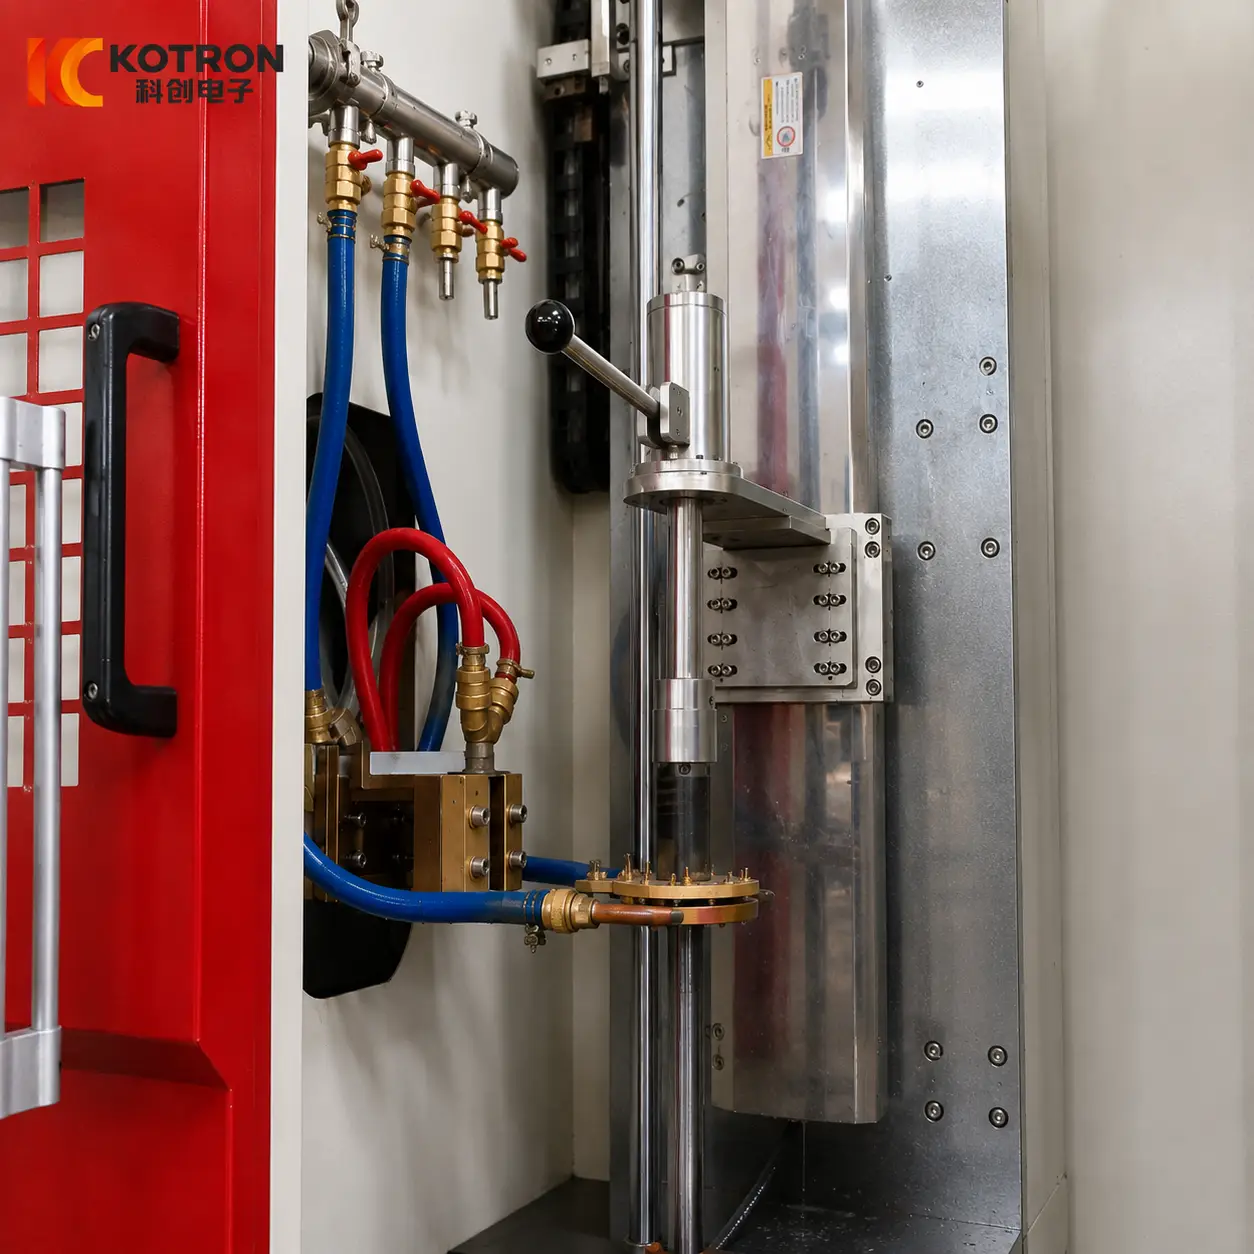
立式排气阀座感应淬火机
垂直配置有自己的夹紧方向, 定位机构, 电感器尺寸和淬火布置.
其工作视频也使加热和冷却之间的过渡变得特别清晰. 选定的区域首先进行感应加热, 然后将淬火液直接施加到同一加工区域.
这种加热到淬火的顺序比简单地将机器描述为“紧凑”更重要。机器结构是围绕如何固定较小零件而开发的, 定位和处理.
因此,它不仅仅是盘式机器的缩小版.
Ⅴ. 如何控制硬化周期
可重复的阀座硬化取决于多个操作的协调.
工件首先必须正确定位和夹紧. 然后,感应器需要到达其相对于锥形表面的既定工作位置.
多个变量在循环过程中一起工作.
工件定位
阀座和感应器之间的相对位置需要保持在既定的工艺条件内.
旋转
根据机器配置和淬火方法,工件旋转与加热过程相协调.
功率及加热时间
电力输出和加热持续时间决定能量如何引入工作表面.
电感器与工件之间的间隙
有效加热段与工件之间的距离影响电磁耦合,从而影响加热分布.
淬火时机
根据编程的顺序,在加热阶段之后进行冷却. 延迟或改变这种转变可能会影响最终的硬化结果.
典型的机器周期可以概括为:
定位→夹紧→电感定位→旋转→加热→淬火→返回
盘式机器和立式机器不一定使用相同的运动或时序. 由于零件本身不同,它们的机械布置也不同.
Ⅵ. 阀座锥面感应器设计
感应器是该设备中最适合工件的部件之一.
较大的外径通常需要相应不同的电感器尺寸, 但仅直径不足以进行设计.
以下细节也很重要:
电感器与工件之间的间隙, 有时称为耦合间隙, 值得特别关注.
目标不仅仅是将铜导体尽可能靠近工件放置. 有效的加热部分需要遵循所需的表面,并与零件保持受控关系.
两台机器配置之间的差异显而易见. 盘式机器采用大型圆形感应器,适合较大的阀座, 而立式机床则使用更小的感应器,与其工件和加工空间相匹配.
电感器的导电部分也是水冷的. 高频电流通过铜导体,同时电磁感应在工件本身产生热量.
由此产生的加热模式取决于以下组合::
阀座几何形状 + 电感器几何形状 + 耦合间隙 + 功率 + 频率 + 旋转 + 淬火
这就是为什么实际工件图纸对于电感器设计比单独的外径更有用.
Ⅶ. IGBT电源, DSP控制和PLC机器协调
该系统结合了 IGBT 感应功率转换, DSP数字电源控制和PLC机器控制.
这些功能是相关的, 但它们并不相同.
IGBT 功率级执行感应加热电路所需的高频功率转换.
DSP控制器对感应电源进行数字化管理, 包括输出调节和操作控制. 取决于电源配置, 电压等电气参数, 电流, 运行期间可监控输出功率和频率.
PLC协调机器顺序.
这可以包括:
— 工件定位
— 夹紧
— 转台操作
— 电感器运动
— 加热启动和停止
— 淬火
— 机器返回和联锁
因此,加热电源和机械机器动作作为同一编程硬化循环的一部分运行.
需要额外的流程可追溯性的地方, 系统还可配置工艺参数监控功能, 警报和历史生产信息.
清楚地区分这些角色很有用:
IGBT — 功率转换
DSP — 感应功率控制
PLC — 机器顺序控制
目标不是单独存在三种控制技术. 重要的是电力输出, 工件移动和淬火从一个零件到下一个零件始终遵循既定的流程.
Ⅷ. 适用于不同阀座规格的完整硬化系统
本页所示的设备是一套完整的排气阀座感应淬火系统,采用针对不同工件规格的专用机器配置.
在这个项目中, 较大的阀座在盘式旋转机器上加工, 而较小的部件则在立式机器上加工.
该系统可以包括:
两台机器属于同一个硬化工程, 但这并不意味着它们形成了一条自动互连的生产线.
其目的是通过适合实际零件的机器结构来覆盖不同的阀座规格.
一台机器可以加工多种阀座规格吗?
可能, 在其机械和电气范围内. 不同的阀座可能仍需要单独的固定装置, 电感器和工艺设置.
整个阀座是否经过硬化处理?
不. 硬化过程集中在指定的锥形工作区域.
不同的阀座可以使用同一个感应器吗?
未必. 阀座尺寸, 圆锥几何形状, 硬化位置和所需的加热模式都会影响感应器的设计.
设备设计前需要哪些资料?
最有用的起始信息是:
工件图
材料
外部和内部尺寸
重量
锥角
锥形工作面
所需硬化面积
表面硬度
有效表面深度
生产要求