آلة تقسية مقعد صمام العادم بالحث
Ⅰ. انظر كلا الجهازين قيد التشغيل
يستخدم هذا المشروع تكوينين مختلفين للآلة تصلب تحريض مقعد صمام العادم.
تصلب مقعد صمام العادم من نوع القرص
يُظهر الفيديو الأول مكون مقعد الصمام الأكبر حجمًا على الجهاز من النوع القرصي. يتم دعم الجزء أفقيًا على طاولة دوارة, مع محث كبير مخصص متمركز حول منطقة العمل المخروطية.
التصلب التعريفي المخروطي لمقعد صمام العادم – آلة عمودية
يُظهر الفيديو الثاني مواصفات مقعد الصمام الأصغر على الماكينة العمودية. يقوم مغو مدمج بتسخين منطقة العمل المطلوبة, تليها مباشرة التبريد.
يتم استخدام كلا الجهازين لتصلب السطح المخروطي لمقعد الصمام, ولكن اتجاه الشغل الخاصة بهم, طريقة الدعم, يختلف حجم المحث وترتيب التبريد.
Ⅱ. ما هو السطح الذي يتم تصلبه?
الهدف هو سطح العمل المخروطي الحلقي من مقعد صمام العادم.
يتصل هذا السطح بصمام التزاوج أثناء التشغيل ويتعرض بشكل متكرر لضغط التلامس, التأثير والارتداء. يعمل التصلب بالحث على تركيز الحرارة في منطقة العمل هذه بدلاً من تسخين جسم مقعد الصمام بالكامل بشكل موحد.
ينظر إليها من فوق, قد تبدو المنطقة المعالجة وكأنها شريط دائري ضيق. هندستها الفعلية هي أ سطح حلقي مخروطي حول مقعد الصمام.
الموقف, عرض وهندسة هذه المادة السطحية عند تصميم المحث وإعداد الآلة. يمكن أن يؤدي التغيير في هندسة المخروط إلى تغيير موضع المحث المطلوب حتى عندما يكون القطر الإجمالي لقطعة العمل مشابهًا.
Ⅲ. آلة تصلب من النوع القرصي لمقعد الصمام الأكبر
في هذا المشروع, تتم معالجة مواصفات مقعد الصمام الأكبر على آلة تصلب دوارة من نوع القرص.
يتم وضع قطعة العمل أفقيًا على طاولة العمل الدوارة. لمكون كبير القطر وثقيل نسبيًا, يوفر هذا الترتيب دعمًا مباشرًا من الأسفل ومحور دوران ثابتًا أثناء المعالجة.
يتم وضع مغو دائري كبير فوق مقعد الصمام. تم تصميم قسم التسخين الفعال الخاص به حول منطقة العمل المخروطية الحلقية بدلاً من استخدام ملف المسح المستقيم التقليدي.
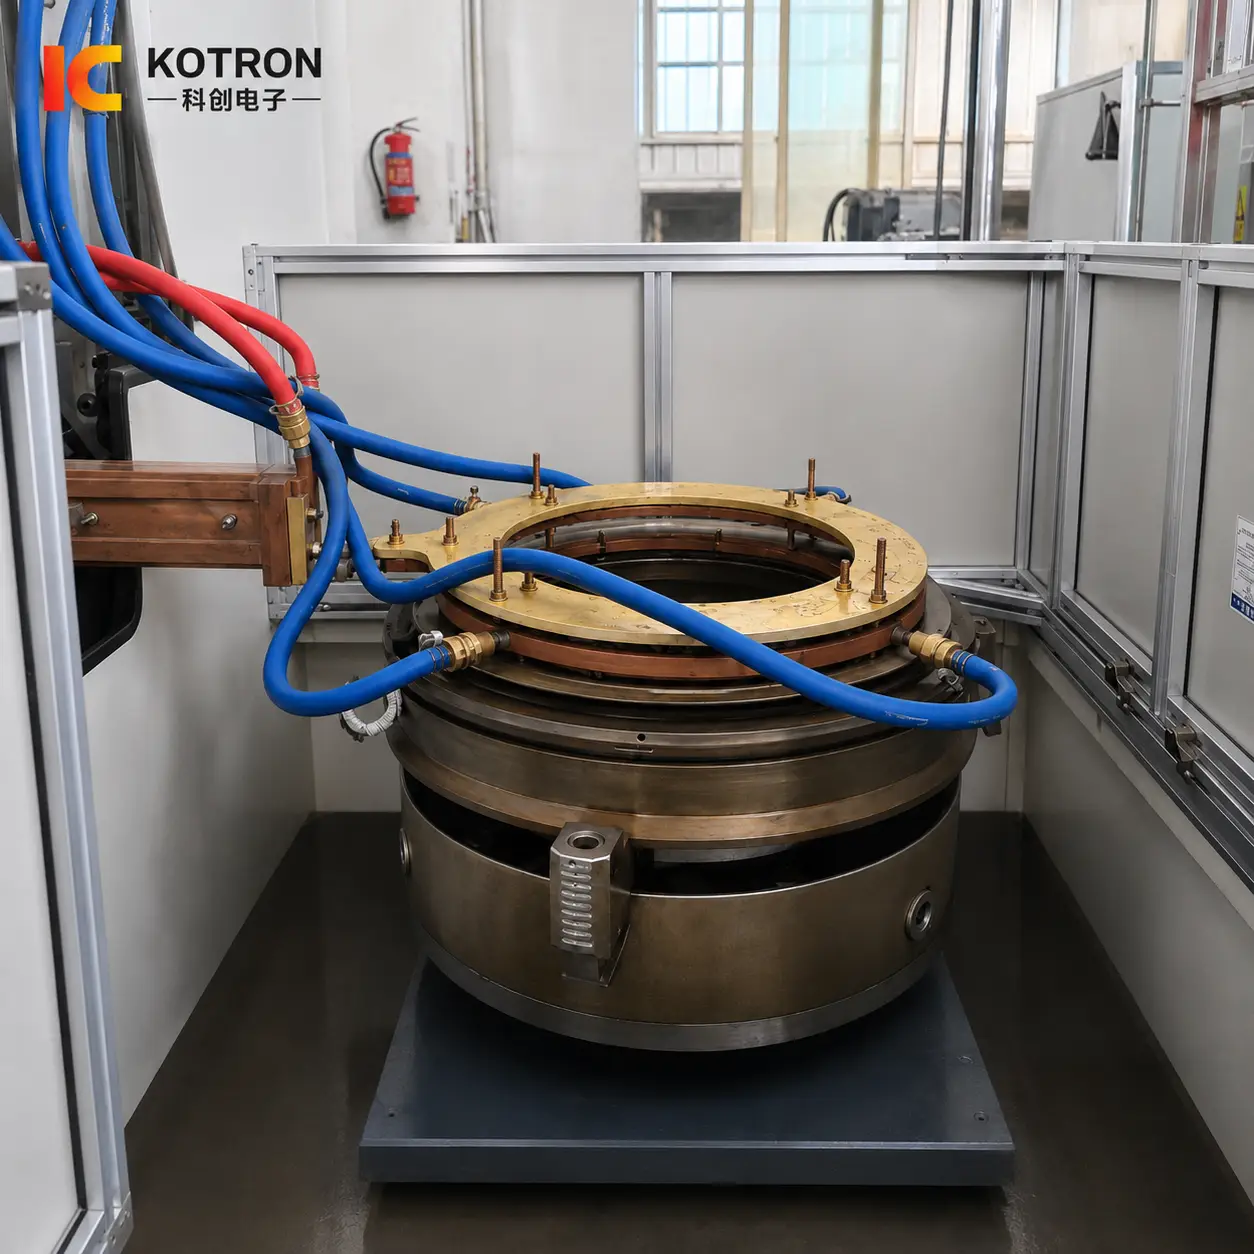
آلة تصلب الحث لمقعد صمام العادم من نوع القرص
خلال دورة تصلب, تتحكم الطاولة الدوارة في دوران قطعة العمل بينما يظل المحث في موضع العمل المطلوب.
وبالتالي فإن هيكل الآلة ليس مجرد نسخة أكبر من الوحدة الرأسية. المنضدة, طريقة الدعم, تم تطوير كل من التركيبات والمحثات حول المكون الأفقي الأكبر.
يجب أيضًا أن يظل الموضع النسبي بين المحث وقطعة العمل خاضعًا للتحكم. على جزء دائري كبير, يمكن أن تؤثر التغيرات في الفجوة حول المحيط على الاقتران الكهرومغناطيسي وتغير نمط التسخين.
لهذا السبب, يعد دعم قطع العمل وتحديد المواقع متحدة المركز جزءًا من عملية التصلب, ليس فقط التفاصيل الميكانيكية.
Ⅳ. آلة تصلب عمودية لمقعد الصمام الأصغر
تستخدم مواصفات مقعد الصمام الأصغر في هذا المشروع آلة تصلب الحث العمودي.
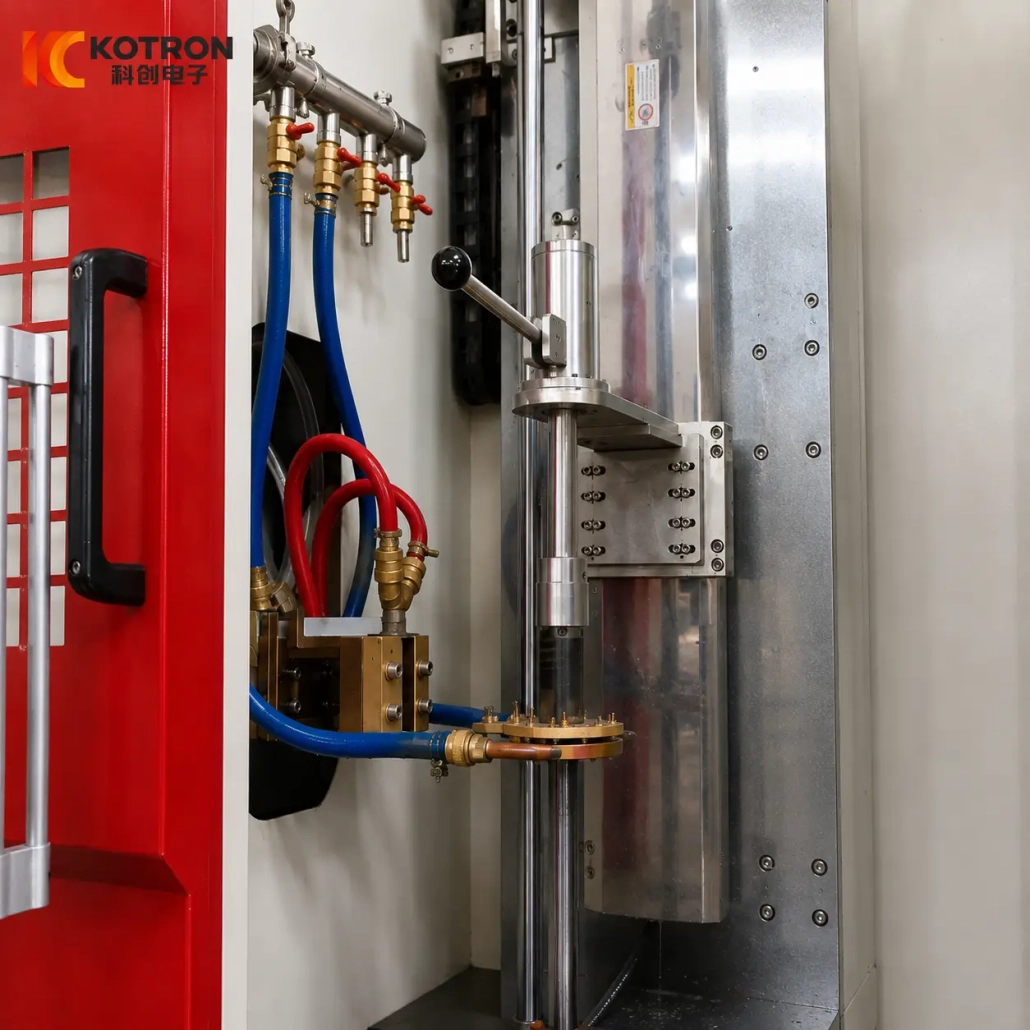
بدلاً من الاستلقاء على طاولة دوارة أفقية كبيرة, يتم الاحتفاظ بالمكون في محطة معالجة عمودية مدمجة. يتم وضع محث أصغر مخصصًا بالنسبة لسطح عمل مقعد الصمام من خلال الآلية الرأسية.
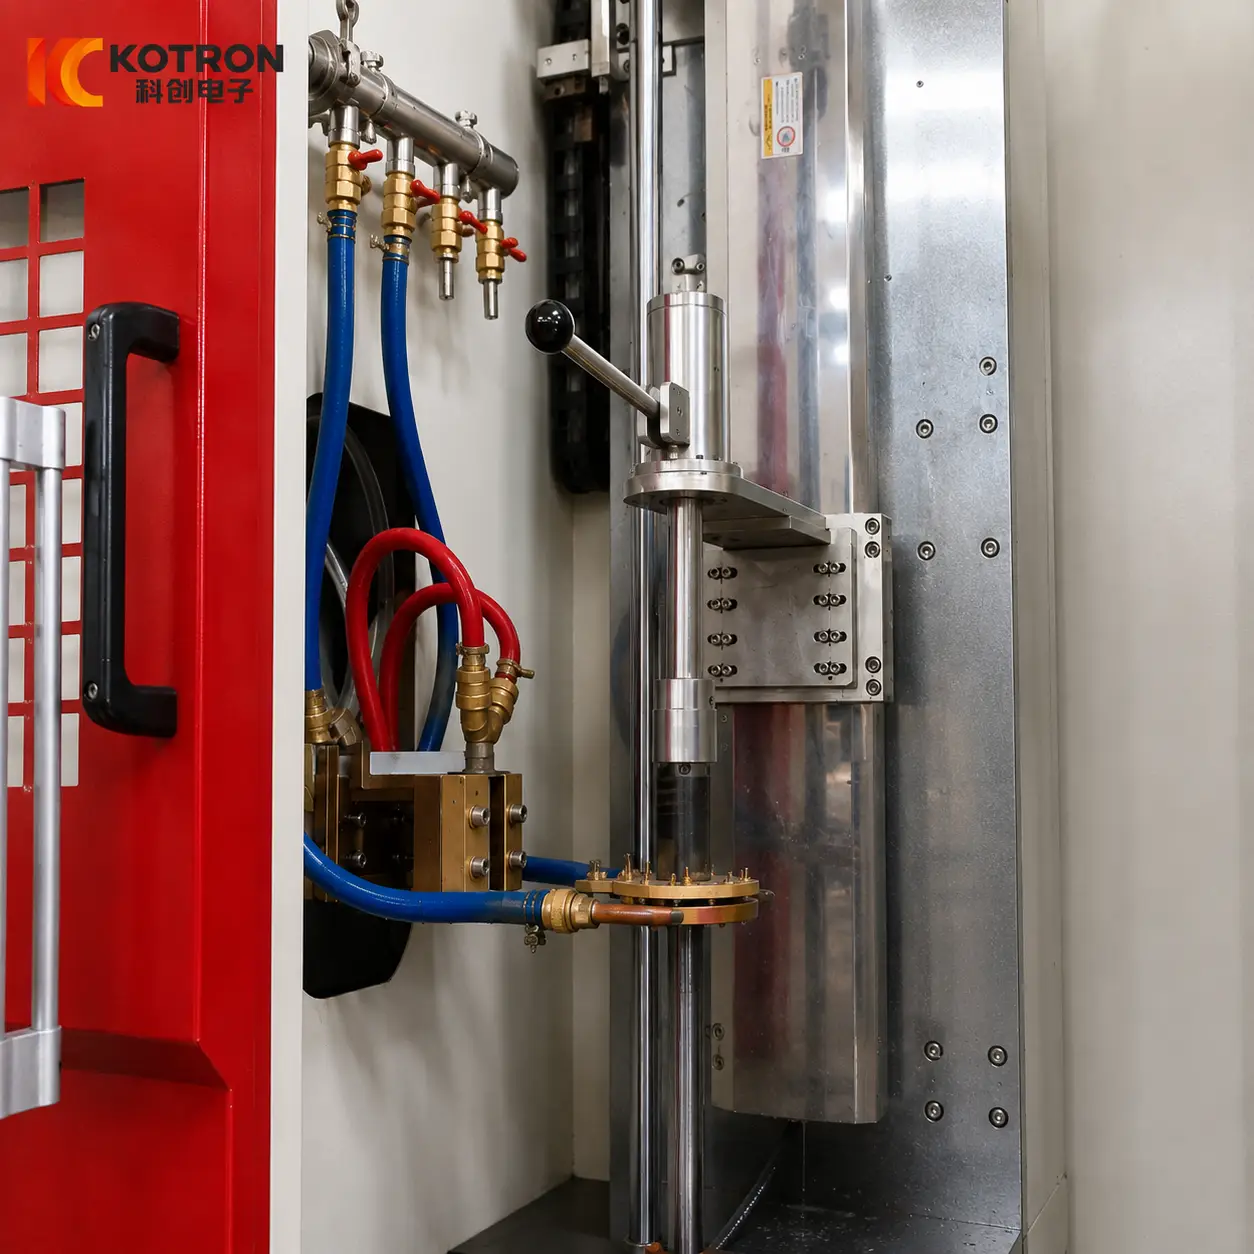
آلة تصلب الحث لمقعد صمام العادم العمودي
التكوين العمودي له اتجاه التثبيت الخاص به, آلية تحديد المواقع, أبعاد مغو وترتيب التبريد.
كما يجعل فيديو العمل الخاص به الانتقال بين التدفئة والتبريد واضحًا بشكل خاص. يتم تسخين المنطقة المحددة بالحث لأول مرة, ويتم بعد ذلك تطبيق سائل التبريد مباشرة على نفس منطقة المعالجة.
يعد تسلسل التسخين إلى التبريد أكثر أهمية من وصف الآلة ببساطة بأنها "مدمجة". لقد تم تطوير هيكل الآلة حول كيفية حمل الجزء الأصغر, تم وضعها ومعالجتها.
ولذلك فهي ليست مجرد نسخة مصغرة الحجم من آلة من نوع القرص.
Ⅴ. كيف يتم التحكم في دورة التصلب
يعتمد التصلب المتكرر لمقعد الصمام على تنسيق عدة عمليات.
يجب أولاً وضع قطعة العمل وتثبيتها بشكل صحيح. يحتاج المحث بعد ذلك إلى الوصول إلى موضع العمل المحدد بالنسبة للسطح المخروطي.
تعمل العديد من المتغيرات معًا خلال الدورة.
تحديد موضع الشغل
يجب أن يظل الموضع النسبي بين مقعد الصمام والمحث ضمن حالة العملية المحددة.
الدوران
يتم تنسيق دوران قطعة العمل مع عملية التسخين وفقًا لتكوين الماكينة وطريقة التصلب.
وقت الطاقة والتدفئة
يحدد الخرج الكهربائي ومدة التسخين كيفية إدخال الطاقة إلى سطح العمل.
الفجوة بين المحث وقطعة العمل
تؤثر المسافة بين قسم التسخين الفعال وقطعة العمل على الاقتران الكهرومغناطيسي وبالتالي توزيع التسخين.
توقيت التبريد
يتبع التبريد مرحلة التسخين حسب التسلسل المبرمج. تأخير أو تغيير هذا التحول يمكن أن يؤثر على نتيجة التصلب النهائية.
يمكن تلخيص دورة الآلة النموذجية على النحو التالي::
تحديد المواقع ← التثبيت ← وضع المحث ← الدوران ← التسخين ← التبريد ← العودة
لا تستخدم الآلات ذات النوع القرصي والعمودي بالضرورة حركة أو توقيت متطابقين. تختلف ترتيباتها الميكانيكية لأن الأجزاء نفسها مختلفة.
Ⅵ. تصميم محث للسطح المخروطي لمقعد الصمام
يعد المحث واحدًا من أكثر الأجزاء المحددة لقطعة العمل في هذا الجهاز.
يتطلب القطر الخارجي الأكبر عمومًا حجمًا مختلفًا للمحرِّض, لكن القطر وحده لا يكفي للتصميم.
التفاصيل التالية مهمة أيضًا:
الفجوة بين المحث وقطعة العمل, يشار إليها أحيانا باسم فجوة الاقتران, يستحق اهتماما خاصا.
الهدف ليس مجرد وضع الموصل النحاسي بالقرب من قطعة العمل قدر الإمكان. يحتاج قسم التسخين الفعال إلى متابعة السطح المطلوب مع علاقة محكومة بالجزء.
الفرق واضح بين تكوينات الجهازين. تستخدم الآلة من النوع القرصي محثًا دائريًا كبيرًا يناسب مقعد الصمام الأكبر, بينما تستخدم الآلة العمودية محثًا أصغر بكثير يتناسب مع قطعة العمل ومساحة المعالجة الخاصة بها.
يتم أيضًا تبريد الأجزاء الموصلة للمحث بالماء. يمر تيار عالي التردد عبر الموصل النحاسي بينما يولد الحث الكهرومغناطيسي الحرارة في قطعة العمل نفسها.
يعتمد نمط التسخين الناتج على مزيج من:
هندسة مقعد الصمام + هندسة مغو + فجوة الاقتران + الطاقة + التردد + الدوران + البرودة
هذا هو السبب في أن رسم قطعة العمل الفعلية أكثر فائدة لتصميم المحث من القطر الخارجي وحده.
Ⅶ. قوة اي جي بي تي, التحكم DSP وتنسيق آلة PLC
يجمع النظام بين تحويل الطاقة التعريفي IGBT, التحكم الرقمي في الطاقة DSP والتحكم في آلة PLC.
هذه الوظائف مترابطة, لكنهما ليسا متماثلين.
تقوم مرحلة الطاقة IGBT بإجراء تحويل الطاقة عالي التردد الذي تتطلبه دائرة التسخين التعريفي.
تقوم وحدة التحكم DSP بإدارة مصدر الطاقة التعريفي رقميًا, بما في ذلك تنظيم الإخراج والتحكم في التشغيل. اعتمادا على تكوين إمدادات الطاقة, المعلمات الكهربائية مثل الجهد, التيار, يمكن مراقبة طاقة الإخراج والتردد أثناء التشغيل.
يقوم PLC بتنسيق تسلسل الآلة.
يمكن أن يشمل ذلك:
- تحديد موضع الشغل
- لقط
- تشغيل الطاولة الدوارة
- حركة الحث
- بدء وإيقاف التسخين
- التبريد
- ماكينة الرجوع والتشابك
وبالتالي، يعمل مصدر طاقة التسخين وإجراءات الماكينة الميكانيكية كأجزاء من نفس دورة التصلب المبرمجة.
عندما تكون هناك حاجة إلى إمكانية تتبع إضافية للعملية, يمكن أيضًا تكوين النظام بوظائف مراقبة معلمات العملية, الإنذارات ومعلومات الإنتاج التاريخية.
ومن المفيد الفصل بين هذه الأدوار بوضوح:
IGBT - تحويل الطاقة
DSP - التحكم في الطاقة الحثية
بلك - التحكم في تسلسل الآلة
الهدف ليس وجود ثلاث تقنيات تحكم في حد ذاتها. ما يهم هو أن الناتج الكهربائي, تتبع حركة قطعة العمل والتبريد العملية المحددة باستمرار من جزء إلى آخر.
Ⅷ. نظام تصلب كامل لمواصفات مختلفة لمقعد الصمام
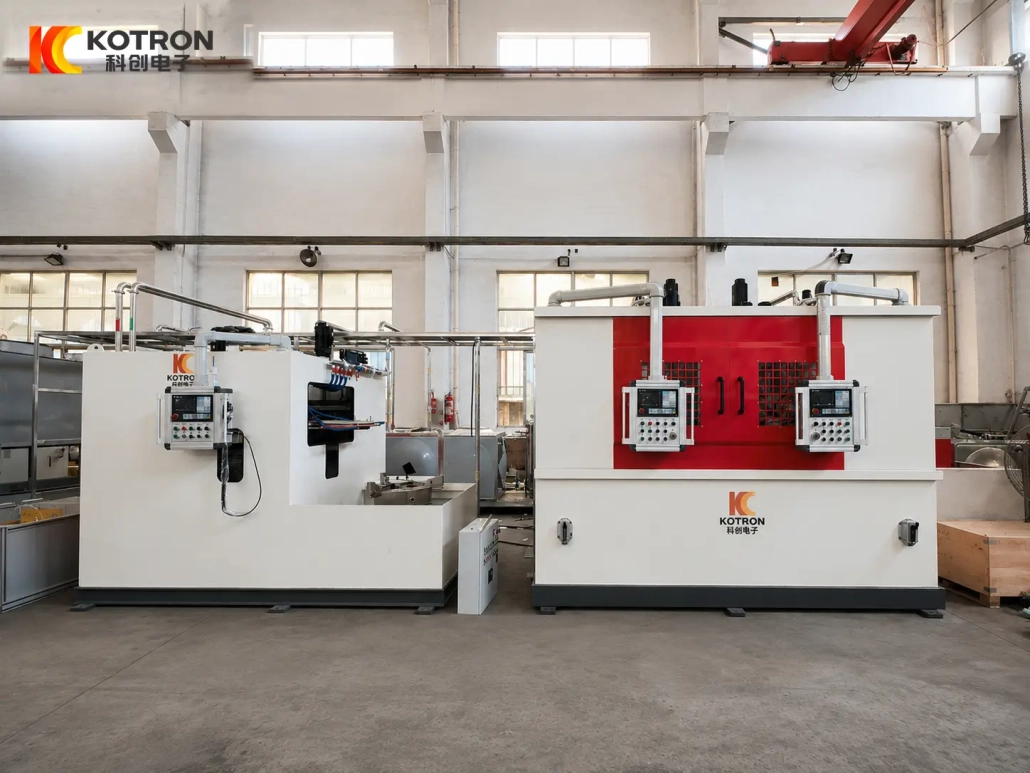
المعدات الموضحة في هذه الصفحة عبارة عن نظام كامل للتقوية الحثية لمقعد صمام العادم باستخدام تكوينات الماكينة المخصصة لمواصفات قطع العمل المختلفة.
في هذا المشروع, تتم معالجة مقعد الصمام الأكبر على الآلة الدوارة من نوع القرص, بينما تتم معالجة المكون الأصغر على الجهاز العمودي.
يمكن أن يشمل النظام:
تنتمي الآلتان إلى نفس مشروع التصلب, لكن هذا لا يعني أنها تشكل خط إنتاج مترابط تلقائيًا.
والغرض منها هو تغطية المواصفات المختلفة لمقعد الصمام بهياكل الماكينة المناسبة للأجزاء الفعلية.
يمكن لآلة واحدة معالجة العديد من مواصفات مقعد الصمام?
ربما, ضمن نطاقها الميكانيكية والكهربائية. قد تتطلب مقاعد الصمامات المختلفة تركيبات منفصلة, المحاثات وإعدادات العملية.
هل تم تقوية مقعد الصمام بالكامل؟?
لا. تتركز عملية التصلب في منطقة العمل المخروطية المحددة.
هل يمكن استخدام نفس المحث لمقاعد الصمامات المختلفة؟?
ليس بالضرورة. أبعاد مقعد الصمام, هندسة مخروطية, يؤثر موضع التصلب ونمط التسخين المطلوب على تصميم المحث.
ما هي المعلومات المطلوبة قبل تصميم المعدات?
معلومات البداية الأكثر فائدة هي:
رسم الشغل
مادة
الأبعاد الخارجية والداخلية
وزن
الزاوية المخروطية
سطح العمل المخروطي
منطقة التصلب المطلوبة
صلابة السطح
عمق الحالة الفعال
متطلبات الإنتاج
أرسل رسم مقعد صمام العادم الخاص بك
تقديم الرسم الشغل الخاص بك, المادة, الأبعاد ومتطلبات التصلب – سنقوم بتقييم تكوين الماكينة, التجهيزات, قوة الحث, التردد, ترتيب المحث والتبريد لمقعد الصمام الخاص بك.