Máquina de endurecimiento por inducción de asiento de válvula de escape
Ⅰ. Vea ambas máquinas en funcionamiento
Este proyecto utiliza dos configuraciones de máquina diferentes para endurecimiento por inducción del asiento de la válvula de escape.
Endurecimiento por inducción del asiento de la válvula de escape tipo disco
El primer video muestra el componente más grande del asiento de válvula en la máquina tipo disco.. La pieza se apoya horizontalmente sobre una mesa giratoria., con un gran inductor dedicado colocado alrededor del área de trabajo cónica.
Endurecimiento por inducción del cono del asiento de la válvula de escape - Máquina vertical
El segundo video muestra la especificación de asiento de válvula más pequeño en la máquina vertical.. Un inductor compacto calienta el área de trabajo requerida, seguido directamente por enfriamiento.
Ambas máquinas se utilizan para endurecer la superficie cónica del asiento de válvula., pero su orientación de la pieza de trabajo, método de soporte, El tamaño del inductor y la disposición de enfriamiento son diferentes..
Ⅱ. ¿Qué superficie se está endureciendo??
El objetivo es el superficie de trabajo cónica anular del asiento de la válvula de escape.
Esta superficie hace contacto con la válvula de acoplamiento durante la operación y está expuesta repetidamente a la presión de contacto., impacto y desgaste. El endurecimiento por inducción concentra el calor en esta área de trabajo en lugar de calentar uniformemente todo el cuerpo del asiento de la válvula..
Visto desde arriba, el área tratada puede parecer una banda circular estrecha. Su geometría real es una superficie anular cónica alrededor del asiento de la válvula.
la posición, El ancho y la geometría de esta superficie son importantes al diseñar el inductor y configurar la máquina.. Un cambio en la geometría del cono puede cambiar la posición requerida del inductor incluso cuando el diámetro total de la pieza de trabajo es similar.
Ⅲ. Máquina de endurecimiento tipo disco para el asiento de válvula más grande
en este proyecto, la especificación de asiento de válvula más grande se procesa en una máquina endurecedora rotativa de disco.
La pieza de trabajo se coloca horizontalmente sobre la mesa de trabajo giratoria.. Para un componente de gran diámetro y relativamente pesado, esta disposición proporciona soporte directo desde abajo y un eje de rotación estable durante el procesamiento.
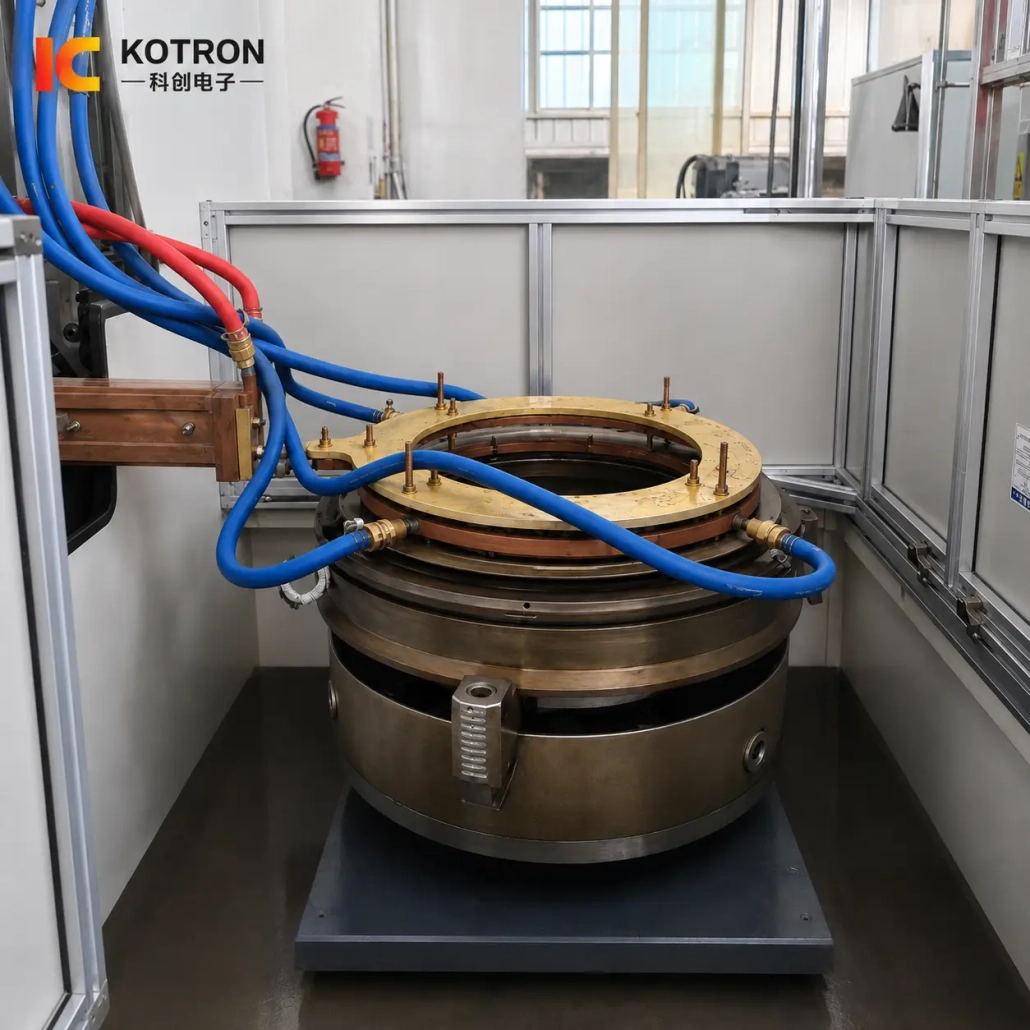
Un gran inductor circular está colocado encima del asiento de la válvula.. Su sección de calentamiento efectiva está diseñada alrededor del área de trabajo cónica anular en lugar de utilizar una bobina de escaneo recta convencional..
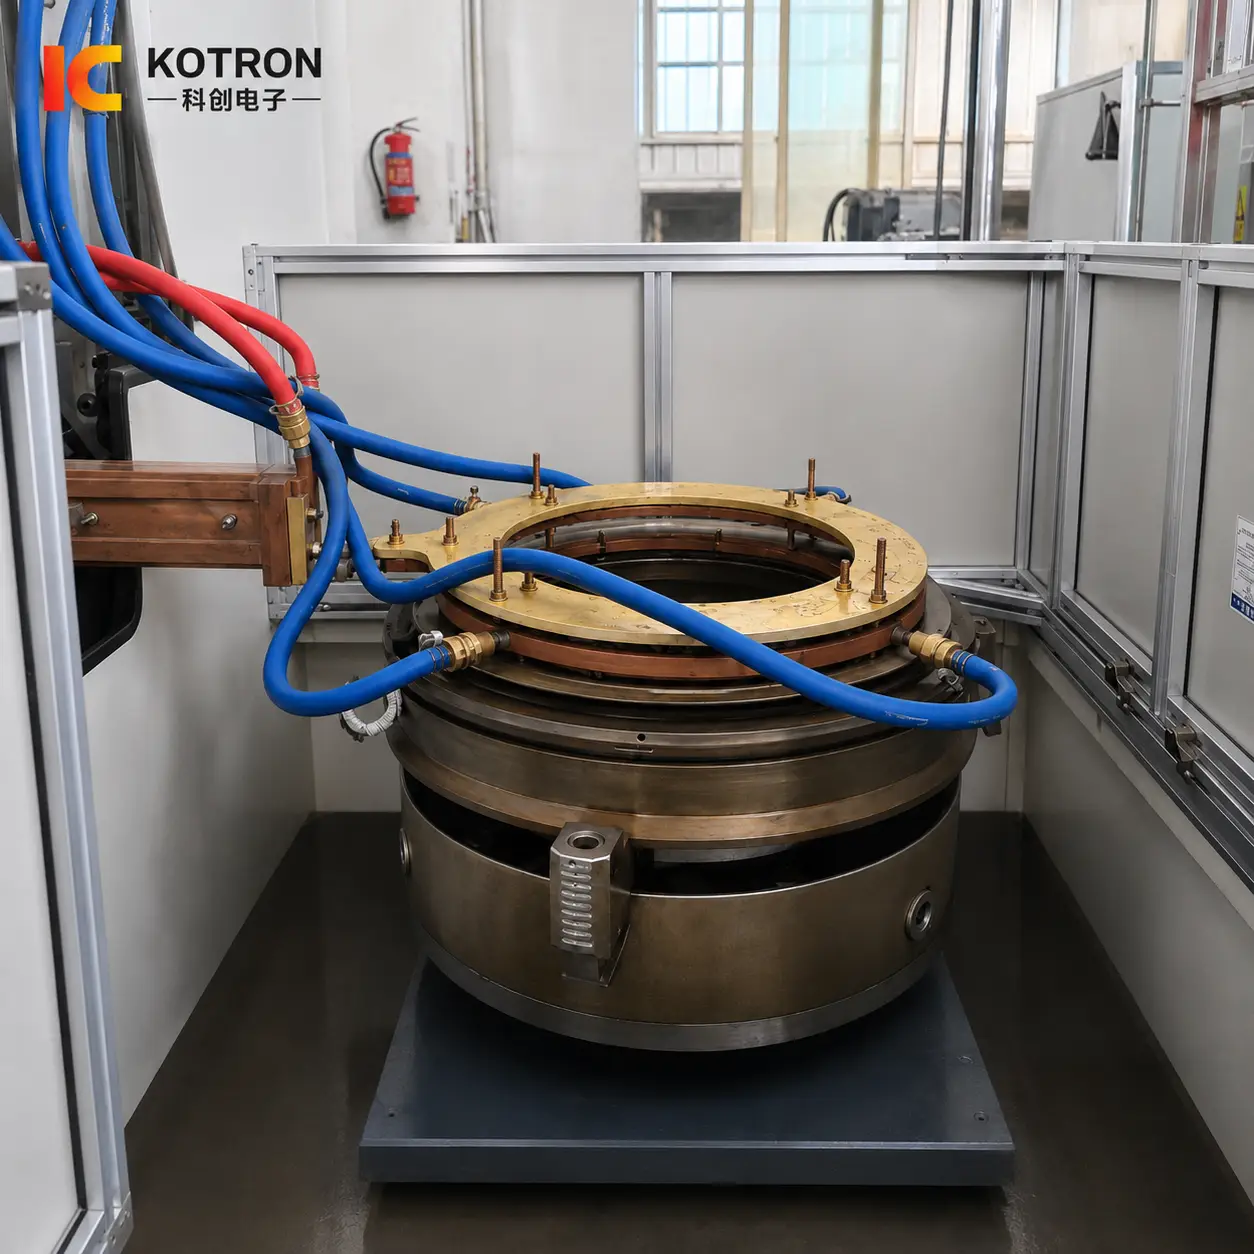
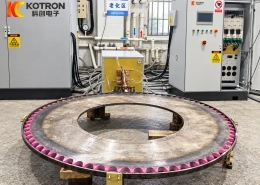
Máquina de endurecimiento por inducción de asientos de válvulas de escape tipo disco
Durante el ciclo de endurecimiento, la mesa giratoria controla la rotación de la pieza de trabajo mientras el inductor permanece en la posición de trabajo requerida.
Por lo tanto, la estructura de la máquina no es simplemente una versión más grande de la unidad vertical.. la mesa de trabajo, método de soporte, El accesorio y el inductor se desarrollan alrededor del componente horizontal más grande..
La posición relativa entre el inductor y la pieza de trabajo también debe permanecer controlada.. En una gran parte circular, Los cambios en el espacio alrededor de la circunferencia pueden afectar el acoplamiento electromagnético y alterar el patrón de calentamiento..
Por esta razón, El soporte de la pieza de trabajo y el posicionamiento concéntrico son parte del proceso de endurecimiento., no solo detalles mecánicos.
Ⅳ. Máquina de endurecimiento vertical para el asiento de válvula más pequeño
La especificación de asiento de válvula más pequeño en este proyecto utiliza una máquina de endurecimiento por inducción vertical..
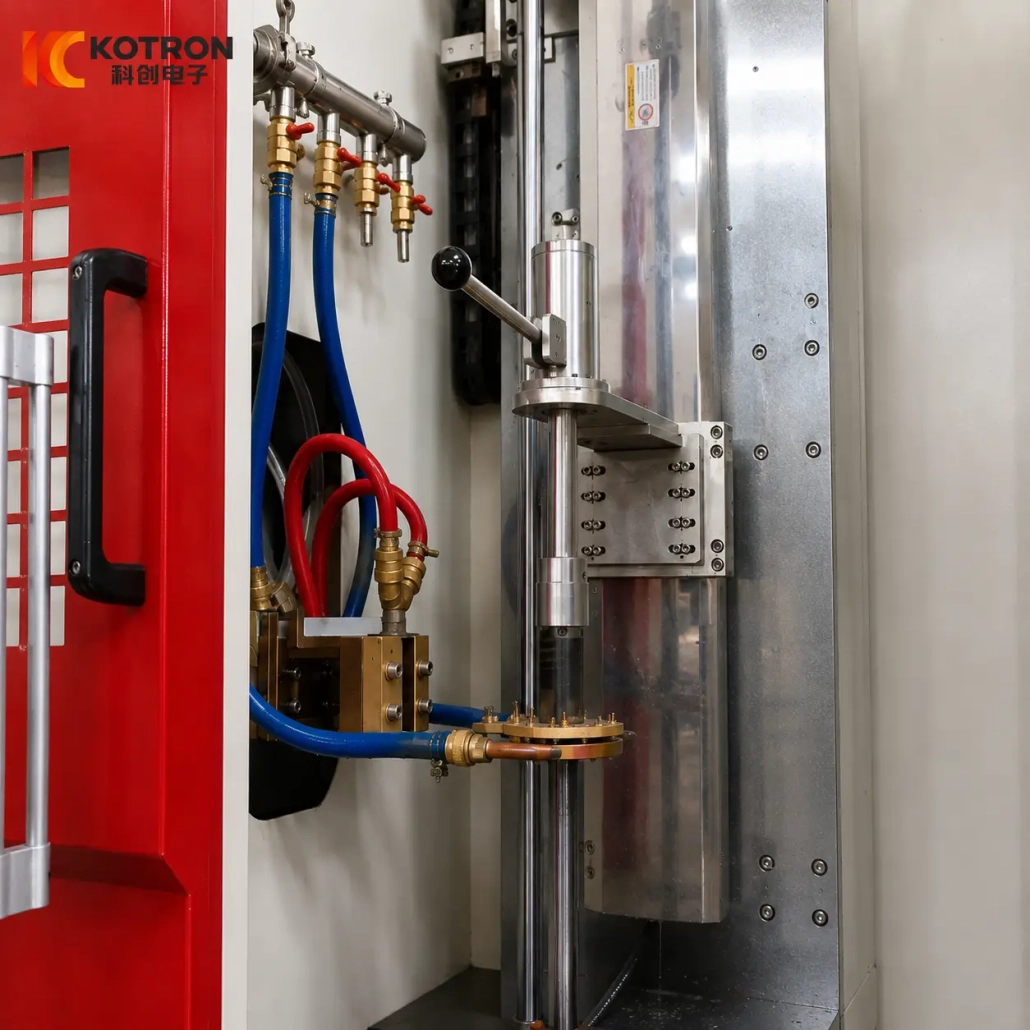
En lugar de tumbarse sobre una gran mesa giratoria horizontal, el componente se mantiene en una estación de procesamiento vertical compacta. Un inductor dedicado más pequeño se coloca en relación con la superficie de trabajo del asiento de la válvula a través del mecanismo vertical..
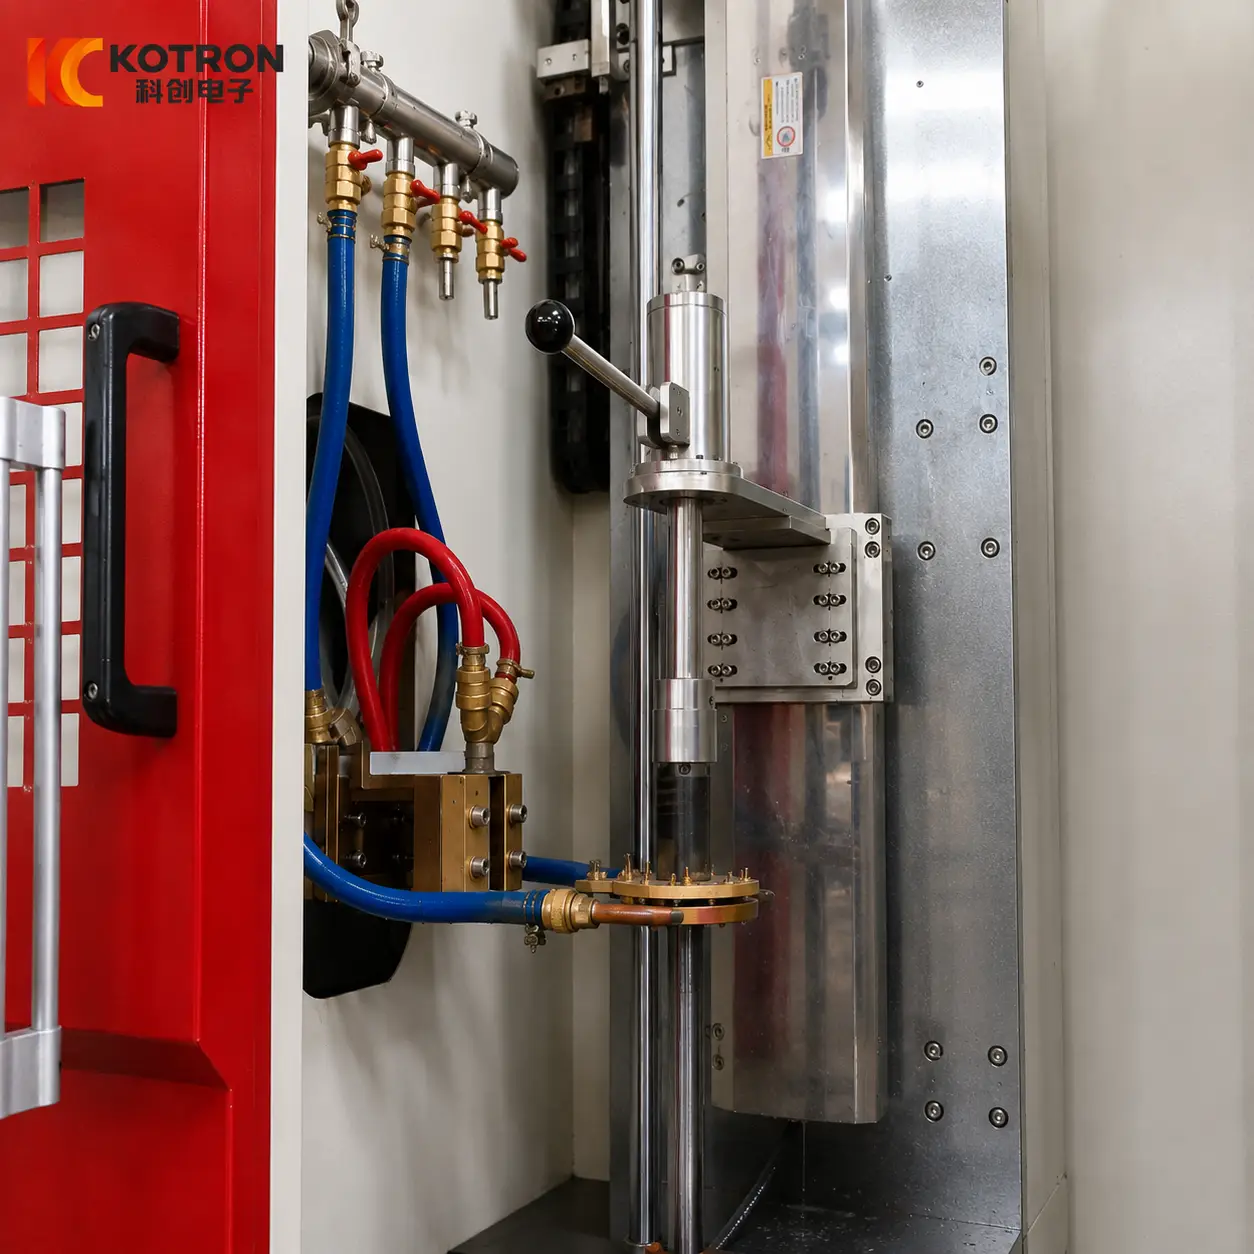
Máquina de endurecimiento por inducción de asiento de válvula de escape vertical
La configuración vertical tiene su propia dirección de sujeción., mecanismo de posicionamiento, Dimensiones del inductor y disposición de enfriamiento..
Su vídeo de trabajo también deja especialmente clara la transición entre calefacción y refrigeración.. El área seleccionada se calienta primero por inducción., y el líquido de enfriamiento luego se aplica directamente a la misma zona de procesamiento.
Esta secuencia de calentamiento a enfriamiento es más importante que describir la máquina simplemente como "compacta". La estructura de la máquina se ha desarrollado en torno a cómo se sujeta la pieza más pequeña., posicionado y procesado.
Por tanto, no se trata simplemente de una versión reducida de la máquina de discos.
Ⅴ. Cómo se controla el ciclo de endurecimiento
El endurecimiento repetible del asiento de válvula depende de la coordinación de varias operaciones.
Primero se debe colocar y sujetar correctamente la pieza de trabajo.. Luego, el inductor necesita alcanzar su posición de trabajo establecida con respecto a la superficie cónica..
Varias variables trabajan juntas durante el ciclo..
Posicionamiento de la pieza de trabajo
La posición relativa entre el asiento de la válvula y el inductor debe permanecer dentro de las condiciones de proceso establecidas..
Rotación
La rotación de la pieza de trabajo se coordina con el proceso de calentamiento según la configuración de la máquina y el método de endurecimiento..
Tiempo de potencia y calentamiento.
La potencia eléctrica y la duración del calentamiento determinan cómo se introduce la energía en la superficie de trabajo..
Espacio entre el inductor y la pieza de trabajo
La distancia entre la sección de calentamiento efectiva y la pieza de trabajo afecta el acoplamiento electromagnético y, por lo tanto, la distribución del calor..
Tiempo de enfriamiento
La refrigeración sigue la etapa de calefacción según la secuencia programada.. Retrasar o cambiar esta transición puede afectar el resultado final del endurecimiento..
Un ciclo típico de una máquina se puede resumir como:
Posicionamiento → Sujeción → Posicionamiento del inductor → Rotación → Calentamiento → Enfriamiento → Retorno
Las máquinas de disco y verticales no necesariamente utilizan movimiento o sincronización idénticos.. Sus disposiciones mecánicas son diferentes porque las piezas mismas son diferentes..
Ⅵ. Diseño de inductor para la superficie cónica del asiento de válvula
El inductor es una de las partes de este equipo más específicas para la pieza de trabajo..
Un diámetro exterior mayor generalmente requiere un tamaño de inductor correspondientemente diferente, pero el diámetro por sí solo no es suficiente para el diseño.
Los siguientes detalles también importan:
La brecha entre el inductor y la pieza de trabajo, a veces denominado espacio de acoplamiento, merece especial atención.
El objetivo no es simplemente colocar el conductor de cobre lo más cerca posible de la pieza de trabajo.. La sección de calentamiento efectiva debe seguir la superficie requerida con una relación controlada con la pieza..
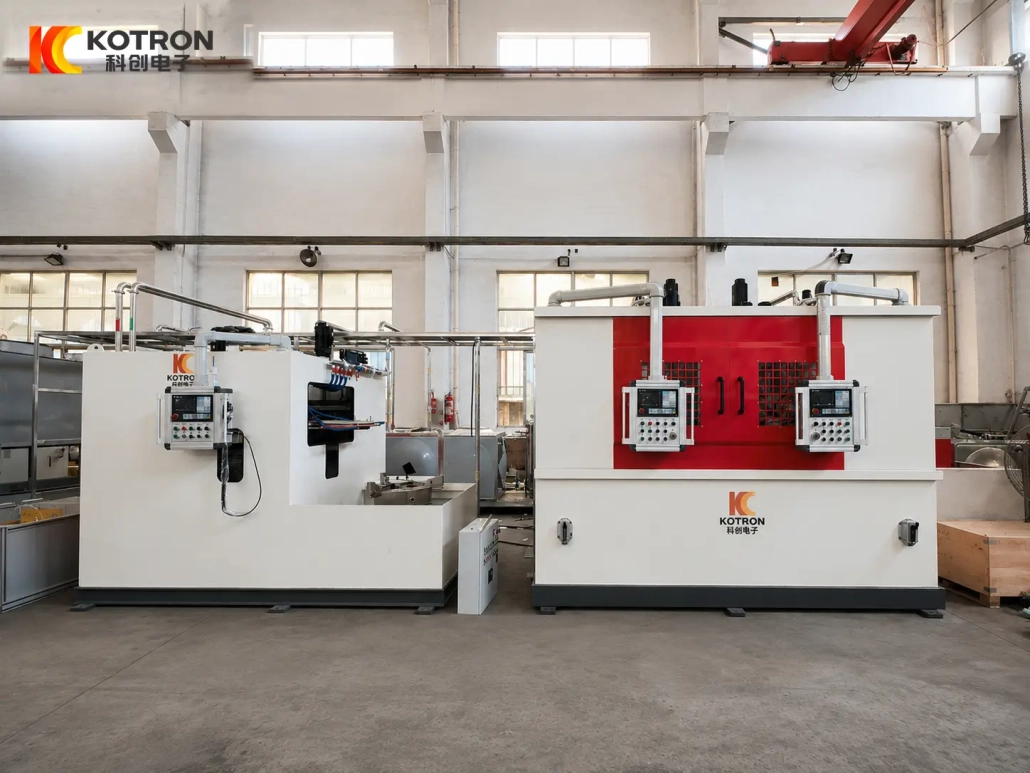
La diferencia es visible entre las dos configuraciones de la máquina.. La máquina tipo disco utiliza un inductor circular grande adaptado al asiento de válvula más grande., mientras que la máquina vertical utiliza un inductor mucho más pequeño adaptado a su pieza de trabajo y espacio de procesamiento.
Las secciones conductoras del inductor también están refrigeradas por agua.. La corriente de alta frecuencia pasa a través del conductor de cobre mientras que la inducción electromagnética genera calor en la propia pieza de trabajo..
El patrón de calentamiento resultante depende de la combinación de:
Geometría del asiento de válvula + Geometría del inductor + Separación de Acoplamiento + Potencia + Frecuencia + Rotación + Temple
Esta es la razón por la que un dibujo real de la pieza de trabajo es más útil para el diseño de inductores que un diámetro exterior solo..
Ⅶ. Energía IGBT, Control DSP y coordinación de máquinas PLC.
El sistema combina la conversión de energía por inducción IGBT., Control de potencia digital DSP y control de máquina PLC.
Estas funciones están relacionadas, pero no son lo mismo.
La etapa de potencia IGBT realiza la conversión de potencia de alta frecuencia requerida por el circuito de calentamiento por inducción..
El controlador DSP gestiona digitalmente la alimentación por inducción., incluyendo regulación de salida y control de funcionamiento. Dependiendo de la configuración de la fuente de alimentación, parámetros eléctricos como el voltaje, la corriente, La potencia de salida y la frecuencia se pueden monitorear durante el funcionamiento..
El PLC coordina la secuencia de la máquina..
Esto puede incluir:
— Posicionamiento de la pieza de trabajo
— Sujeción
— Operación de mesa giratoria
— Movimiento del inductor
— Arranque y parada de calefacción
— Apagar
— Retorno y enclavamiento de la máquina
Por lo tanto, el suministro de energía de calefacción y las acciones mecánicas de la máquina operan como partes del mismo ciclo de endurecimiento programado..
Donde se requiere trazabilidad adicional del proceso, El sistema también se puede configurar con funciones de monitoreo de parámetros de proceso., alarmas e información histórica de producción.
Es útil separar claramente estos roles:
IGBT — conversión de energía
DSP — control de potencia de inducción
PLC — control de secuencia de la máquina
El objetivo no es la presencia de tres tecnologías de control por sí sola. Lo que importa es esa salida eléctrica., El movimiento de la pieza de trabajo y el enfriamiento siguen el proceso establecido de manera consistente de una parte a la siguiente..
Ⅷ. Sistema de endurecimiento completo para diferentes especificaciones de asientos de válvulas
El equipo que se muestra en esta página es un sistema completo de endurecimiento por inducción del asiento de la válvula de escape que utiliza configuraciones de máquina dedicadas para diferentes especificaciones de piezas de trabajo..
en este proyecto, El asiento de válvula más grande se procesa en la máquina rotativa de discos., mientras que el componente más pequeño se procesa en la máquina vertical.
El sistema puede incluir:
Las dos máquinas pertenecen al mismo proyecto de endurecimiento., pero esto no implica que formen una línea de producción automáticamente interconectada.
Su objetivo es cubrir diferentes especificaciones de asientos de válvulas con estructuras de máquina adecuadas a las piezas reales..
¿Puede una máquina procesar varias especificaciones de asientos de válvula??
Probablemente, dentro de su rango mecánico y eléctrico. Es posible que diferentes asientos de válvula aún requieran accesorios separados, Inductores y configuraciones de proceso..
¿Está endurecido todo el asiento de la válvula??
No. El proceso de endurecimiento se concentra en el área de trabajo cónica especificada..
¿Se puede utilizar el mismo inductor para diferentes asientos de válvula??
No necesariamente. Dimensiones del asiento de válvula, geometría del cono, La posición de endurecimiento y el patrón de calentamiento requerido influyen en el diseño del inductor..
¿Qué información se necesita antes del diseño del equipo??
La información inicial más útil es:
Dibujo de pieza de trabajo
Material
Dimensiones exteriores e interiores
Peso
Ángulo del cono
Superficie de trabajo cónica
Área de endurecimiento requerida
Dureza superficial
Profundidad efectiva del caso
Requisito de producción
Envíe su dibujo del asiento de la válvula de escape
Proporcione el dibujo de su pieza de trabajo, material, Dimensiones y requisitos de endurecimiento: evaluaremos la configuración de la máquina., fixture, poder de inducción, frecuencia, Disposición de inductor y enfriamiento para su asiento de válvula..