เครื่องชุบแข็งเบาะเหนี่ยวนําวาล์วไอเสีย
Ⅰ. ดูการทำงานของทั้งสองเครื่อง
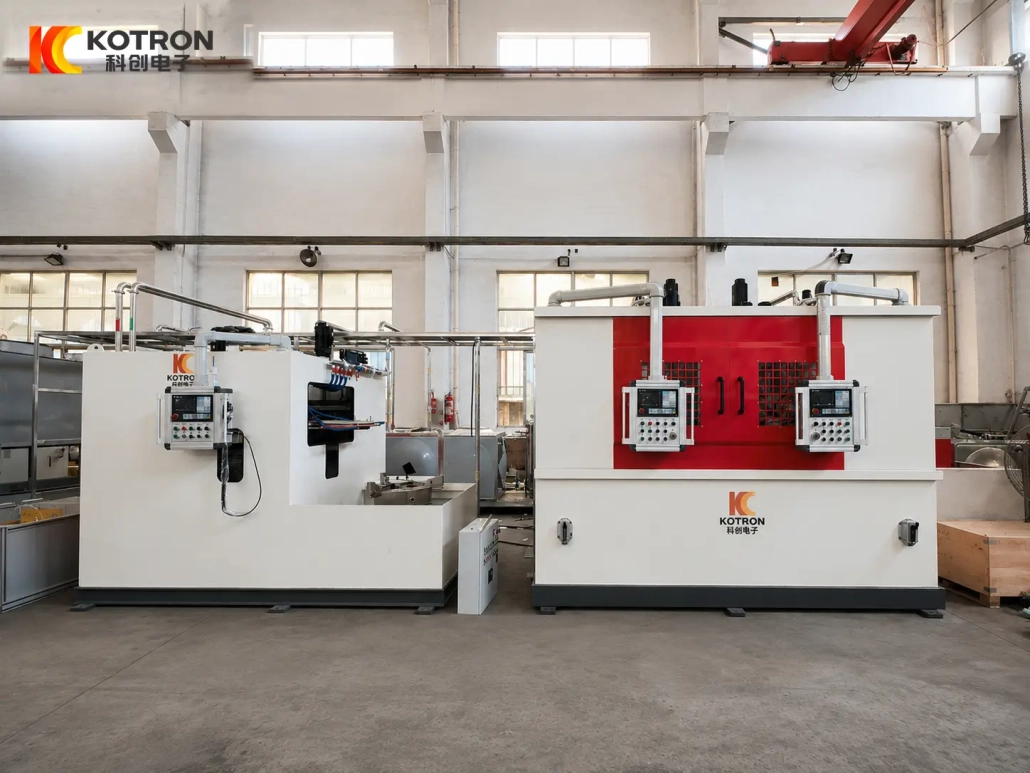
โปรเจ็กต์นี้ใช้การกำหนดค่าเครื่องที่แตกต่างกันสองแบบสำหรับ บ่าวาล์วไอเสียแข็งตัวด้วยการเหนี่ยวนำ.
การแข็งตัวของบ่าวาล์วไอเสียแบบดิสก์
วิดีโอแรกแสดงส่วนประกอบบ่าวาล์วที่ใหญ่ขึ้นบนเครื่องจักรประเภทดิสก์. ชิ้นส่วนได้รับการรองรับในแนวนอนบนโต๊ะหมุน, โดยมีตัวเหนี่ยวนำเฉพาะขนาดใหญ่วางอยู่รอบๆ พื้นที่ทำงานทรงกรวย.
การแข็งตัวของกรวยที่นั่งวาล์วไอเสีย – เครื่องแนวตั้ง
วิดีโอที่สองแสดงข้อมูลจำเพาะของบ่าวาล์วที่มีขนาดเล็กกว่าบนเครื่องจักรแนวตั้ง. ตัวเหนี่ยวนำขนาดกะทัดรัดให้ความร้อนแก่พื้นที่ทำงานที่ต้องการ, ตามด้วยการดับโดยตรง.
เครื่องจักรทั้งสองใช้สำหรับการชุบแข็งพื้นผิวทรงกรวยบ่าวาล์ว, แต่การวางแนวชิ้นงาน, วิธีการสนับสนุน, ขนาดตัวเหนี่ยวนำและการจัดเรียงดับจะแตกต่างกัน.
Ⅱ. พื้นผิวใดที่กำลังแข็งตัว?
เป้าหมายคือ พื้นผิวการทำงานรูปกรวยวงแหวน ของบ่าวาล์วไอเสีย.
พื้นผิวนี้สัมผัสกับวาล์วผสมพันธุ์ระหว่างการทำงาน และสัมผัสกับแรงกดสัมผัสซ้ำๆ, ผลกระทบและการสึกหรอ. การชุบแข็งแบบเหนี่ยวนำจะรวมความร้อนในพื้นที่ทำงานนี้แทนที่จะให้ความร้อนกับตัวบ่าวาล์วทั้งหมดอย่างสม่ำเสมอ.
มองจากด้านบน, บริเวณที่ทำการรักษาอาจมีลักษณะเป็นแถบวงกลมแคบๆ. เรขาคณิตที่แท้จริงของมันคือ a พื้นผิวรูปวงแหวนทรงกรวย รอบบ่าวาล์ว.
ตำแหน่ง, ความกว้างและรูปทรงของพื้นผิวนี้เมื่อออกแบบตัวเหนี่ยวนำและการตั้งค่าเครื่องจักร. การเปลี่ยนแปลงรูปทรงกรวยสามารถเปลี่ยนตำแหน่งตัวเหนี่ยวนำที่ต้องการได้ แม้ว่าเส้นผ่านศูนย์กลางชิ้นงานโดยรวมจะใกล้เคียงกันก็ตาม.
Ⅲ. เครื่องชุบแข็งแบบดิสก์สำหรับบ่าวาล์วที่ใหญ่ขึ้น
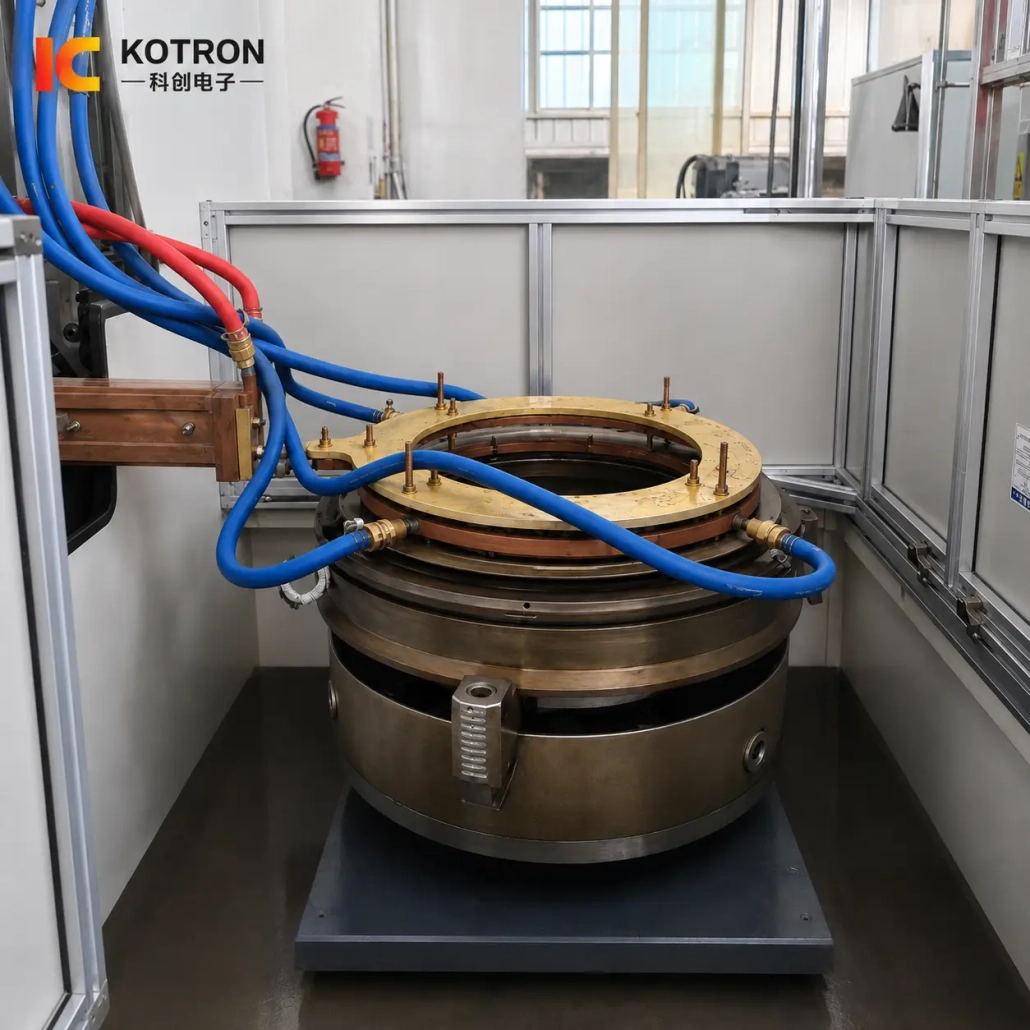
ในโครงการนี้, ข้อมูลจำเพาะบ่าวาล์วที่ใหญ่ขึ้นได้รับการประมวลผลบนเครื่องชุบแข็งแบบหมุนชนิดดิสก์.
ชิ้นงานวางในแนวนอนบนโต๊ะทำงานแบบหมุน. สำหรับชิ้นงานที่มีเส้นผ่านศูนย์กลางใหญ่และค่อนข้างหนัก, การจัดเรียงนี้ให้การสนับสนุนโดยตรงจากด้านล่างและแกนหมุนที่มั่นคงระหว่างการประมวลผล.
ตัวเหนี่ยวนำแบบวงกลมขนาดใหญ่วางอยู่เหนือบ่าวาล์ว. ส่วนการทำความร้อนที่มีประสิทธิภาพได้รับการออกแบบรอบๆ พื้นที่ทำงานทรงกรวยวงแหวน แทนที่จะใช้คอยล์สแกนแบบตรงทั่วไป.
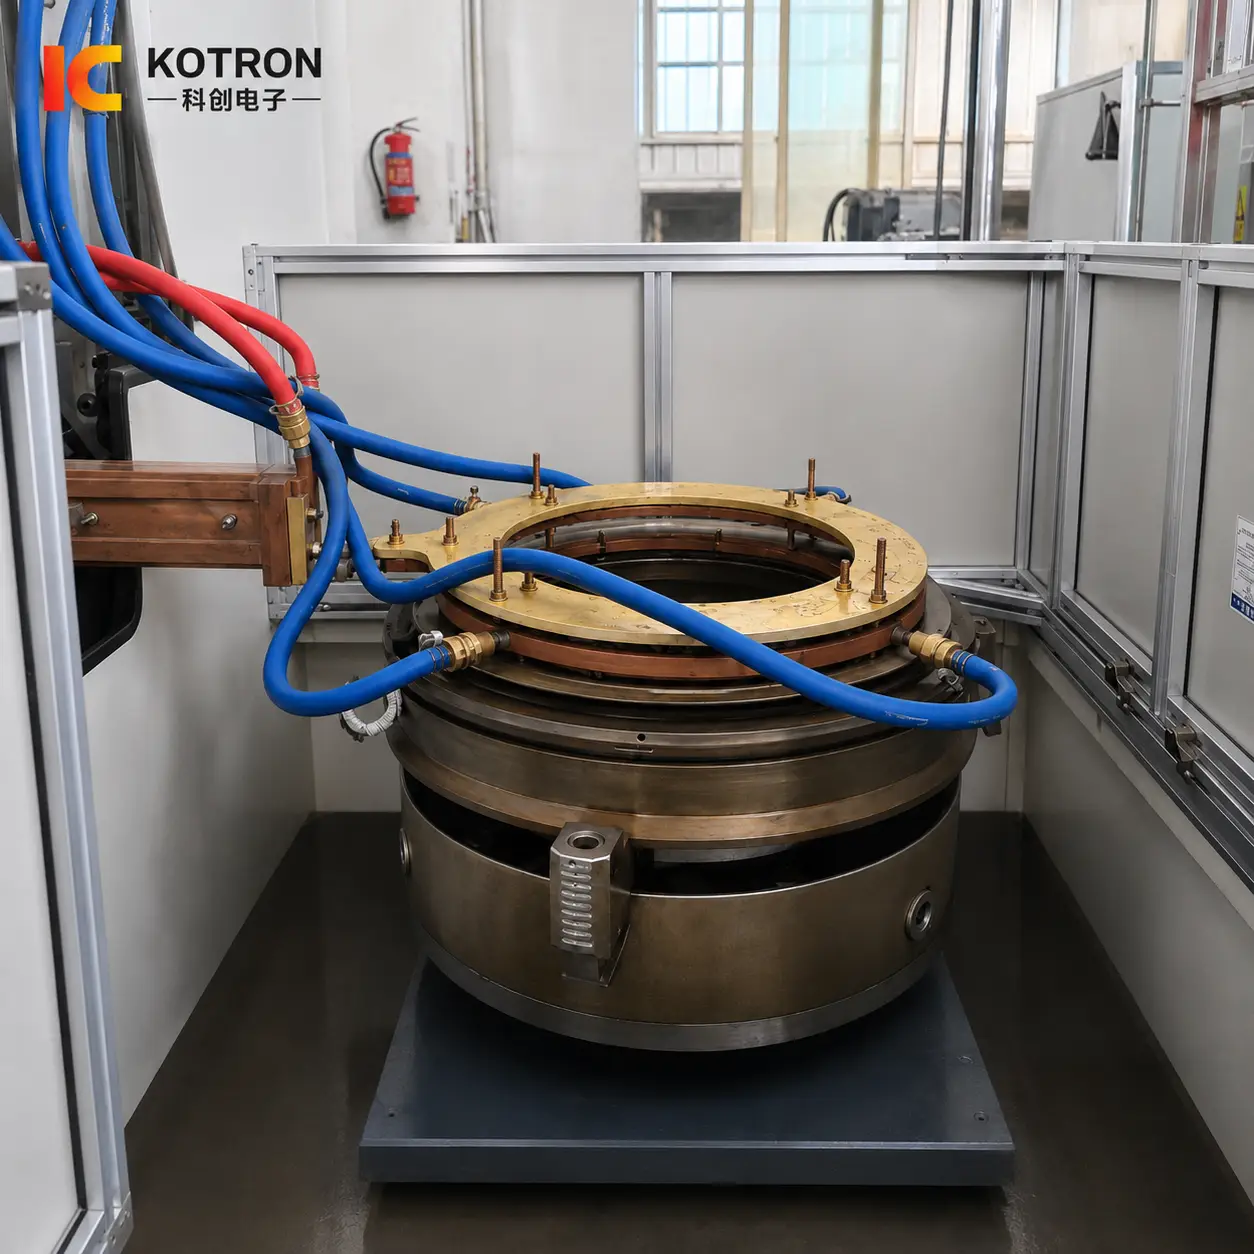
เครื่องชุบแข็งบ่าวาล์วไอเสียชนิดดิสก์
ในระหว่างรอบการชุบแข็ง, โต๊ะหมุนจะควบคุมการหมุนของชิ้นงานในขณะที่ตัวเหนี่ยวนำยังคงอยู่ในตำแหน่งทำงานที่ต้องการ.
โครงสร้างเครื่องจักรจึงไม่ใช่แค่รุ่นแนวตั้งที่ใหญ่ขึ้นเท่านั้น. โต๊ะทำงาน, วิธีการสนับสนุน, ฟิกซ์เจอร์และตัวเหนี่ยวนำทั้งหมดได้รับการพัฒนาโดยใช้ส่วนประกอบแนวนอนที่ใหญ่กว่า.
ตำแหน่งสัมพัทธ์ระหว่างตัวเหนี่ยวนำและชิ้นงานยังต้องได้รับการควบคุมเช่นกัน. ในส่วนที่เป็นวงกลมขนาดใหญ่, การเปลี่ยนแปลงช่องว่างรอบเส้นรอบวงอาจส่งผลต่อการเชื่อมต่อแม่เหล็กไฟฟ้าและเปลี่ยนรูปแบบการทำความร้อน.
ด้วยเหตุนี้, การรองรับชิ้นงานและการวางตำแหน่งศูนย์กลางเป็นส่วนหนึ่งของกระบวนการชุบแข็ง, ไม่ใช่แค่รายละเอียดทางกลเท่านั้น.
Ⅳ. เครื่องชุบแข็งแนวตั้งสำหรับบ่าวาล์วขนาดเล็ก
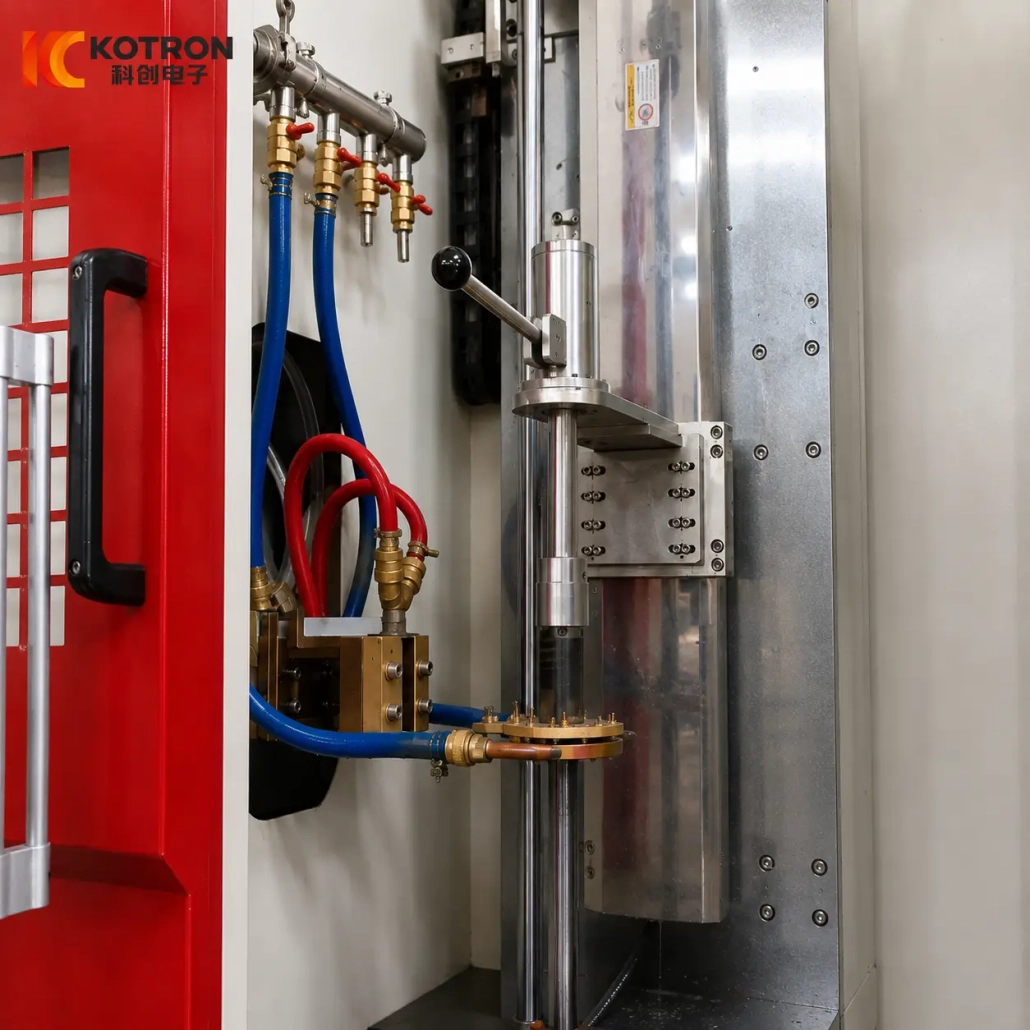
ข้อกำหนดบ่าวาล์วที่มีขนาดเล็กกว่าในโครงการนี้ใช้เครื่องชุบแข็งแบบเหนี่ยวนำแนวตั้ง.
แทนที่จะนอนบนโต๊ะหมุนแนวนอนขนาดใหญ่, ส่วนประกอบจะถูกเก็บไว้ในสถานีประมวลผลแนวตั้งขนาดกะทัดรัด. ตัวเหนี่ยวนำเฉพาะที่มีขนาดเล็กกว่าจะถูกวางตำแหน่งโดยสัมพันธ์กับพื้นผิวการทำงานของบ่าวาล์วผ่านกลไกแนวตั้ง.
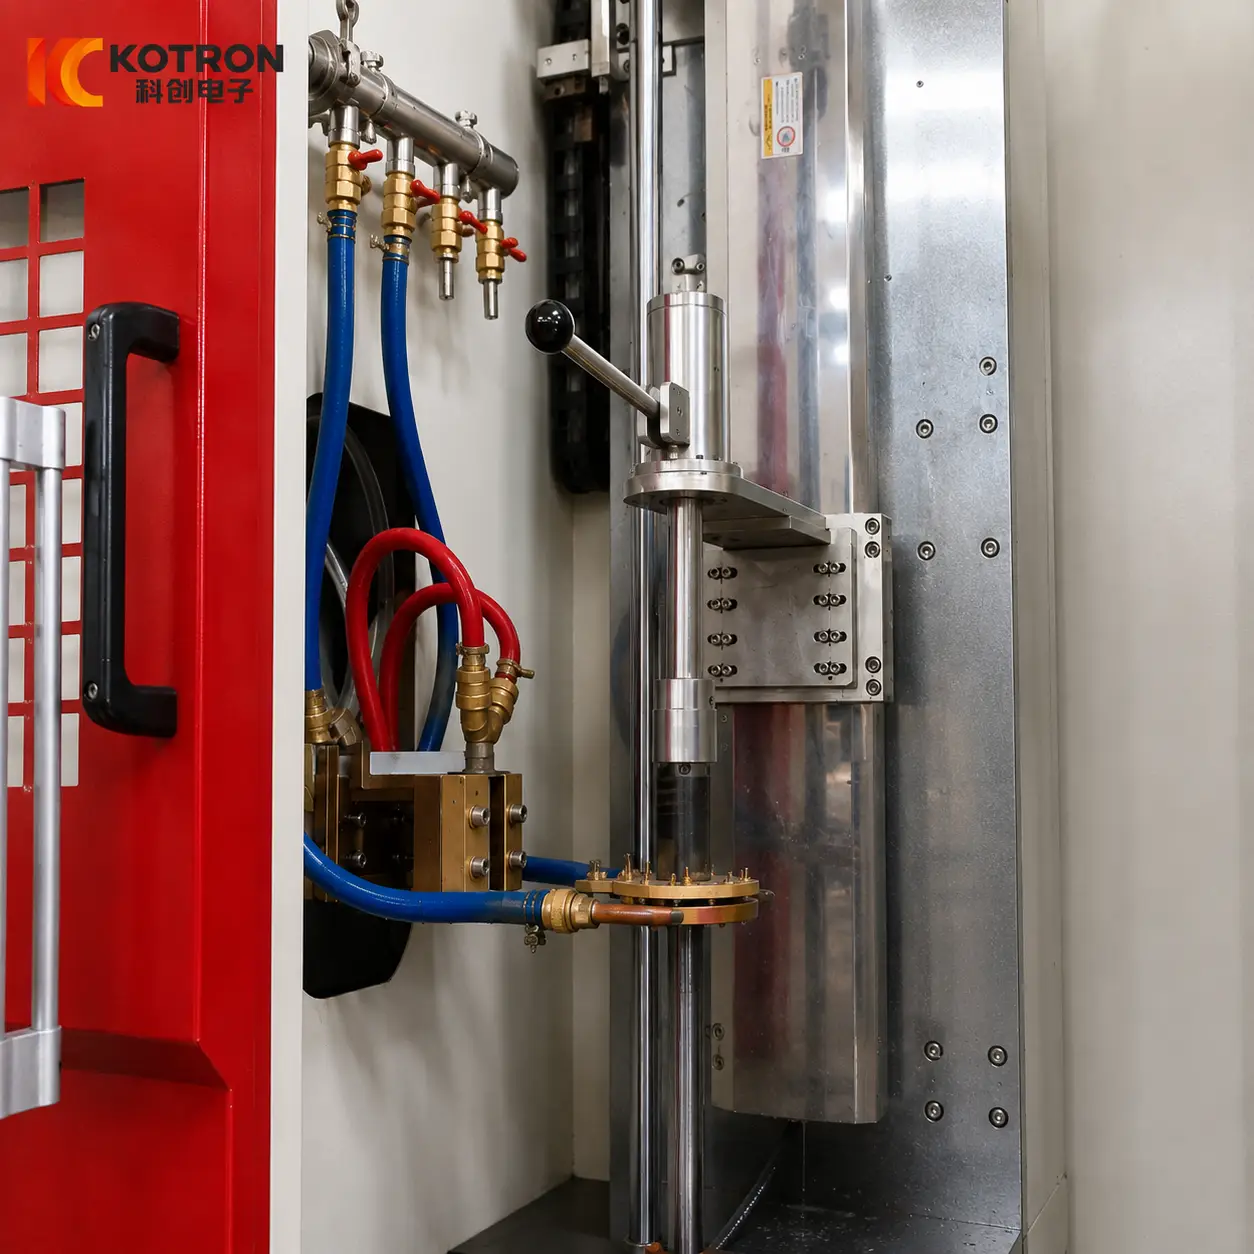
เครื่องชุบแข็งแบบเหนี่ยวนำบ่าวาล์วไอเสียแนวตั้ง
โครงสร้างแนวตั้งมีทิศทางการหนีบของตัวเอง, กลไกการวางตำแหน่ง, ขนาดตัวเหนี่ยวนำและการจัดเรียงดับ.
วิดีโอการทำงานของเครื่องยังทำให้การเปลี่ยนระหว่างการทำความร้อนและการทำความเย็นมีความชัดเจนเป็นพิเศษ. พื้นที่ที่เลือกจะถูกให้ความร้อนด้วยการเหนี่ยวนำครั้งแรก, และน้ำยาดับกลิ่นจะถูกนำไปใช้กับโซนการประมวลผลเดียวกันโดยตรง.
ลำดับการให้ความร้อนถึงการดับนี้มีความสำคัญมากกว่าการอธิบายเครื่องจักรว่า "กะทัดรัด" โครงสร้างเครื่องจักรได้รับการพัฒนาตามวิธีการจับยึดชิ้นส่วนขนาดเล็ก, วางตำแหน่งและประมวลผล.
ดังนั้นจึงไม่ใช่แค่เครื่องประเภทดิสก์เวอร์ชันลดขนาดเท่านั้น.
Ⅴ. วิธีควบคุมวงจรการแข็งตัว
การแข็งตัวของบ่าวาล์วแบบทำซ้ำได้นั้นขึ้นอยู่กับการทำงานหลายอย่างที่ประสานกัน.
ต้องวางชิ้นงานและยึดให้ถูกต้องก่อน. ตัวเหนี่ยวนำจะต้องไปถึงตำแหน่งการทำงานที่กำหนดไว้โดยสัมพันธ์กับพื้นผิวทรงกรวย.
ตัวแปรหลายตัวทำงานร่วมกันระหว่างวงจร.
ตำแหน่งของชิ้นงาน
ตำแหน่งสัมพัทธ์ระหว่างบ่าวาล์วและตัวเหนี่ยวนำต้องคงอยู่ในสภาวะกระบวนการที่กำหนดไว้.
การหมุน
การหมุนชิ้นงานจะประสานกับกระบวนการให้ความร้อนตามการกำหนดค่าเครื่องจักรและวิธีการชุบแข็ง.
พลังงานและเวลาทำความร้อน
เอาท์พุตไฟฟ้าและระยะเวลาการให้ความร้อนเป็นตัวกำหนดว่าพลังงานจะถูกนำเข้าสู่พื้นผิวการทำงานอย่างไร.
ช่องว่างระหว่างตัวเหนี่ยวนำกับชิ้นงาน
ระยะห่างระหว่างส่วนทำความร้อนที่มีประสิทธิภาพและชิ้นงานส่งผลต่อข้อต่อแม่เหล็กไฟฟ้า และส่งผลต่อการกระจายความร้อนด้วย.
ช่วงเวลาดับ
การทำความเย็นจะเป็นไปตามขั้นตอนการทำความร้อนตามลำดับที่ตั้งโปรแกรมไว้. การล่าช้าหรือการเปลี่ยนแปลงการเปลี่ยนแปลงนี้อาจส่งผลต่อผลลัพธ์การชุบแข็งขั้นสุดท้าย.
วงจรเครื่องจักรทั่วไปสามารถสรุปได้ดังนี้:
การวางตำแหน่ง → การหนีบ → การวางตำแหน่งตัวเหนี่ยวนำ → การหมุน → การทำความร้อน → การชุบ → การย้อนกลับ
เครื่องจักรประเภทแผ่นดิสก์และแนวตั้งไม่จำเป็นต้องใช้การเคลื่อนไหวหรือจังหวะที่เหมือนกัน. การจัดเรียงเชิงกลจะแตกต่างกันเนื่องจากชิ้นส่วนต่างกัน.
Ⅵ. การออกแบบตัวเหนี่ยวนำสำหรับพื้นผิวทรงกรวยของบ่าวาล์ว
ตัวเหนี่ยวนำเป็นหนึ่งในชิ้นส่วนเฉพาะชิ้นงานที่สุดของอุปกรณ์นี้.
เส้นผ่านศูนย์กลางภายนอกที่ใหญ่กว่าโดยทั่วไปต้องใช้ขนาดตัวเหนี่ยวนำที่แตกต่างกันตามลำดับ, แต่เส้นผ่านศูนย์กลางเพียงอย่างเดียวไม่เพียงพอสำหรับการออกแบบ.
รายละเอียดต่อไปนี้มีความสำคัญเช่นกัน:
ช่องว่างระหว่างตัวเหนี่ยวนำกับชิ้นงาน, บางครั้งเรียกว่าช่องว่างการมีเพศสัมพันธ์, สมควรได้รับความสนใจเป็นพิเศษ.
วัตถุประสงค์ไม่ใช่เพียงเพื่อวางตัวนำทองแดงให้ใกล้กับชิ้นงานมากที่สุดเท่าที่จะเป็นไปได้. ส่วนการทำความร้อนที่มีประสิทธิภาพจำเป็นต้องเป็นไปตามพื้นผิวที่ต้องการโดยมีความสัมพันธ์ที่มีการควบคุมกับชิ้นส่วน.
ความแตกต่างที่มองเห็นได้ระหว่างการกำหนดค่าเครื่องทั้งสอง. เครื่องจักรประเภทดิสก์ใช้ตัวเหนี่ยวนำแบบวงกลมขนาดใหญ่ที่เหมาะกับบ่าวาล์วที่ใหญ่กว่า, ในขณะที่เครื่องจักรแนวตั้งใช้ตัวเหนี่ยวนำที่มีขนาดเล็กกว่ามากซึ่งจับคู่กับชิ้นงานและพื้นที่การประมวลผล.
ส่วนที่เป็นสื่อกระแสไฟฟ้าของตัวเหนี่ยวนำก็ระบายความร้อนด้วยน้ำเช่นกัน. กระแสไฟฟ้าความถี่สูงไหลผ่านตัวนำทองแดง ในขณะที่การเหนี่ยวนำแม่เหล็กไฟฟ้าจะสร้างความร้อนในชิ้นงานเอง.
รูปแบบการทำความร้อนที่ได้จะขึ้นอยู่กับการผสมผสานของ:
เรขาคณิตบ่าวาล์ว + เรขาคณิตตัวเหนี่ยวนำ + ช่องว่างการเชื่อมต่อ + กำลังไฟ + ความถี่ + การหมุน + การดับร้อน
นี่คือเหตุผลว่าทำไมการวาดชิ้นงานจริงจึงมีประโยชน์สำหรับการออกแบบตัวเหนี่ยวนำมากกว่าเส้นผ่านศูนย์กลางภายนอกเพียงอย่างเดียว.
Ⅶ. ไอจีบีที พาวเวอร์, การควบคุม DSP และการประสานงานเครื่องจักร PLC
ระบบผสมผสานการแปลงพลังงานเหนี่ยวนำ IGBT, การควบคุมพลังงานดิจิตอล DSP และการควบคุมเครื่อง PLC.
ฟังก์ชันเหล่านี้เกี่ยวข้องกัน, แต่ไม่เหมือนกัน.
ขั้นพลังงาน IGBT ทำการแปลงพลังงานความถี่สูงที่จำเป็นสำหรับวงจรทำความร้อนแบบเหนี่ยวนำ.
ตัวควบคุม DSP จัดการแหล่งจ่ายไฟเหนี่ยวนำแบบดิจิทัล, รวมถึงการควบคุมเอาต์พุตและการควบคุมการปฏิบัติงาน. ขึ้นอยู่กับการกำหนดค่าของแหล่งจ่ายไฟ, พารามิเตอร์ทางไฟฟ้า เช่น แรงดันไฟฟ้า, กระแสไฟฟ้า, สามารถตรวจสอบกำลังส่งออกและความถี่ระหว่างการทำงานได้.
PLC จะประสานลำดับของเครื่อง.
ซึ่งอาจรวมถึง:
- การวางตำแหน่งชิ้นงาน
— การหนีบ
- การทำงานของโต๊ะหมุน
- การเคลื่อนที่ของตัวเหนี่ยวนำ
- การทำความร้อนเริ่มและหยุด
— การดับ
- การคืนเครื่องและการเชื่อมต่อกัน
การจ่ายพลังงานความร้อนและการทำงานของเครื่องจักรจึงทำงานเป็นส่วนหนึ่งของวงจรการชุบแข็งที่ตั้งโปรแกรมไว้เดียวกัน.
ในกรณีที่จำเป็นต้องมีการตรวจสอบย้อนกลับกระบวนการเพิ่มเติม, ระบบยังสามารถกำหนดค่าด้วยฟังก์ชันการตรวจสอบสำหรับพารามิเตอร์กระบวนการได้, สัญญาณเตือนและข้อมูลการผลิตในอดีต.
การแยกบทบาทเหล่านี้ให้ชัดเจนจะเป็นประโยชน์:
IGBT — การแปลงพลังงาน
DSP - การควบคุมพลังงานเหนี่ยวนำ
PLC - การควบคุมลำดับของเครื่อง
วัตถุประสงค์ไม่ใช่การมีอยู่ของเทคโนโลยีการควบคุมสามเทคโนโลยีด้วยตัวมันเอง. สิ่งที่สำคัญคือเอาต์พุตไฟฟ้านั้น, การเคลื่อนย้ายและการดับชิ้นงานจะเป็นไปตามกระบวนการที่กำหนดไว้อย่างสม่ำเสมอจากส่วนหนึ่งไปยังอีกส่วนหนึ่ง.
Ⅷ. ระบบชุบแข็งที่สมบูรณ์สำหรับข้อกำหนดบ่าวาล์วที่แตกต่างกัน
อุปกรณ์ที่แสดงในหน้านี้เป็นระบบชุบแข็งด้วยการเหนี่ยวนำบ่าวาล์วไอเสียที่สมบูรณ์ โดยใช้การกำหนดค่าเครื่องจักรเฉพาะสำหรับข้อกำหนดเฉพาะของชิ้นงานที่แตกต่างกัน.
ในโครงการนี้, บ่าวาล์วที่ใหญ่ขึ้นจะถูกประมวลผลบนเครื่องโรตารีชนิดดิสก์, ในขณะที่ส่วนประกอบที่มีขนาดเล็กกว่าจะถูกประมวลผลบนเครื่องแนวตั้ง.
ระบบสามารถรวม:
เครื่องจักรทั้งสองเครื่องอยู่ในโครงการชุบแข็งเดียวกัน, แต่นี่ไม่ได้หมายความว่าพวกมันจะสร้างสายการผลิตที่เชื่อมต่อถึงกันโดยอัตโนมัติ.
จุดประสงค์คือเพื่อให้ครอบคลุมข้อกำหนดเฉพาะของบ่าวาล์วที่แตกต่างกันด้วยโครงสร้างเครื่องจักรที่เหมาะกับชิ้นส่วนจริง.
เครื่องจักรหนึ่งเครื่องสามารถประมวลผลข้อกำหนดของบ่าวาล์วหลายรายการได้?
อาจจะ, ภายในช่วงเครื่องกลและไฟฟ้า. บ่าวาล์วที่แตกต่างกันอาจยังต้องมีอุปกรณ์ติดตั้งแยกต่างหาก, ตัวเหนี่ยวนำและการตั้งค่ากระบวนการ.
บ่าวาล์วแข็งตัวทั้งหมดหรือไม่?
ไม่ใช่. กระบวนการชุบแข็งจะเน้นไปที่พื้นที่ทำงานทรงกรวยที่ระบุ.
ตัวเหนี่ยวนำเดียวกันสามารถใช้กับบ่าวาล์วที่แตกต่างกันได้หรือไม่?
ไม่จำเป็น. ขนาดบ่าวาล์ว, เรขาคณิตของกรวย, ตำแหน่งการแข็งตัวและรูปแบบการทำความร้อนที่ต้องการล้วนส่งผลต่อการออกแบบตัวเหนี่ยวนำ.
ข้อมูลอะไรบ้างที่จำเป็นก่อนการออกแบบอุปกรณ์?
ข้อมูลเริ่มต้นที่มีประโยชน์ที่สุดคือ:
การเขียนแบบชิ้นงาน
วัสดุ
มิติภายนอกและภายใน
น้ำหนัก
มุมกรวย
พื้นผิวการทำงานทรงกรวย
พื้นที่ชุบแข็งที่ต้องการ
ความแข็งพื้นผิว
ความลึกของเคสที่มีประสิทธิภาพ
ข้อกำหนดการผลิต
ส่งรูปวาดบ่าวาล์วไอเสียของคุณ
จัดเตรียมภาพวาดชิ้นงานของคุณ, วัสดุ, ขนาดและข้อกำหนดในการชุบแข็ง — เราจะประเมินการกำหนดค่าเครื่อง, อุปกรณ์จับยึด, กำลังเหนี่ยวนำ, ความถี่, ตัวเหนี่ยวนำและการจัดเรียงดับสำหรับบ่าวาล์วของคุณ.