เครื่องชุบแข็งด้วยลําไส้แคม
Ⅰ. การแข็งตัวของ Cam Lobe ในการทำงาน
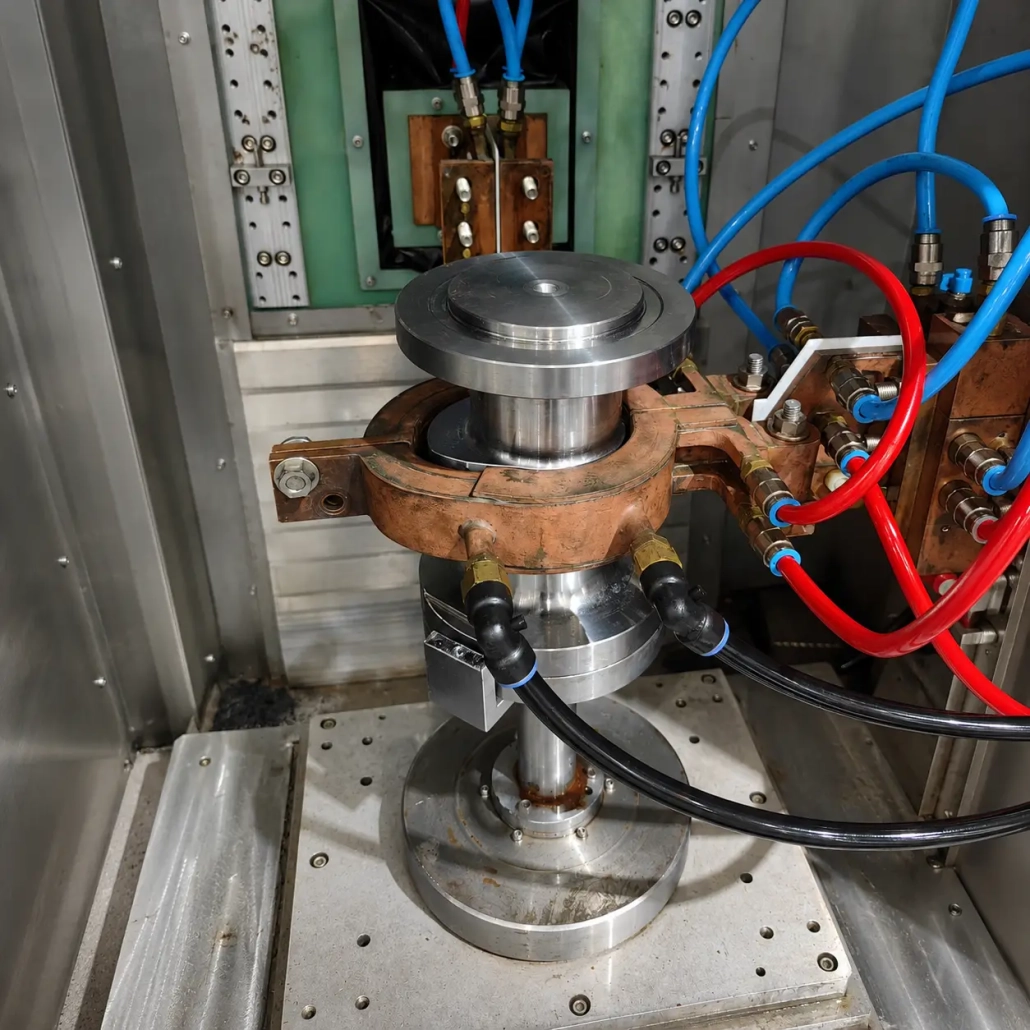
กลีบลูกเบี้ยวแต่ละกลีบถูกวางอยู่ภายในขดลวดเหนี่ยวนำโดยเฉพาะและให้ความร้อนตามพื้นผิวการทำงานที่ต้องการ.
ลำดับการให้ความร้อนที่แน่นอนขึ้นอยู่กับรูปทรงของกลีบ, ความต้องการวัสดุและการชุบแข็ง. การติดตั้ง, การจัดเรียงตัวเหนี่ยวนำและการดับได้รับการออกแบบให้เป็นกระบวนการเดียวแทนที่จะเลือกแยกกัน.
นี่เป็นสิ่งสำคัญอย่างยิ่งสำหรับชิ้นส่วนที่ขึ้นรูปแล้ว ซึ่งระยะห่างระหว่างพื้นผิวชิ้นงานและขดลวดเหนี่ยวนำจะเปลี่ยนไปรอบๆ เส้นรอบวง.
Ⅱ. เหตุใด Cam Lobes จึงจำเป็นต้องมีตัวเหนี่ยวนำที่มีโปรไฟล์
กลีบลูกเบี้ยวไม่ใช่ชิ้นงานทรงกลม.
โปรไฟล์ประกอบด้วย จมูกลูกเบี้ยว, สีข้างและบริเวณฐานวงกลม, และรัศมีเปลี่ยนแปลงอย่างต่อเนื่องรอบพื้นผิวการทำงาน.
เพราะการเปลี่ยนแปลงโปรไฟล์นี้, ช่องว่างการมีเพศสัมพันธ์ระหว่างพื้นผิวลูกเบี้ยวและตัวเหนี่ยวนำก็เปลี่ยนไปเช่นกัน. ขดลวดเหนี่ยวนำแบบวงกลมทั่วไปจึงไม่เหมาะเสมอไป.
ตัวเหนี่ยวนำจำเป็นต้องติดตามรูปทรงของชิ้นงานอย่างใกล้ชิดเพียงพอที่จะควบคุมรูปแบบการให้ความร้อนรอบพื้นผิวที่ต้องการ.
ตัวเหนี่ยวนำกลีบลูกเบี้ยวแบบกำหนดเองสามารถพัฒนาได้:
— โปรไฟล์แคม
— ระยะห่างระหว่างคอยล์ถึงชิ้นงาน
- พื้นที่แข็งที่ต้องการ
- มีพื้นที่ว่างรอบๆ อุปกรณ์
- การจัดเตรียมการให้ความร้อนและการดับ
รูปร่างของคอยล์จึงถูกกำหนดจากชิ้นงานจริง แทนที่จะพิจารณาจากเส้นผ่านศูนย์กลางภายนอกที่ระบุเพียงอย่างเดียว.
Ⅲ. การตั้งค่าคอยล์และการชุบแข็งแบบกำหนดเอง
คอยล์เหนี่ยวนำเป็นเพียงส่วนหนึ่งของการตั้งค่าการชุบแข็งกลีบลูกเบี้ยว.
ชิ้นงานยังต้องอยู่ในตำแหน่งที่สัมพันธ์กับตัวเหนี่ยวนำอย่างสม่ำเสมอ. สำหรับกลีบลูกเบี้ยวแยกกัน, หน้าเจาะและด้านข้างสามารถใช้เป็นข้อมูลอ้างอิงในการพัฒนาฟิกซ์เจอร์ได้, ขึ้นอยู่กับรูปทรงของชิ้นส่วนจริง.
โซนความร้อนควรสอดคล้องกับพื้นผิวการทำงานที่ต้องการการชุบแข็ง. บริเวณที่ไม่ต้องการการบำบัดไม่ควรให้ความร้อนเพียงเพราะอยู่ใกล้ขดลวด.
ด้วยเหตุนี้, เราพัฒนาตัวเหนี่ยวนำและฟิกซ์เจอร์ตามการวาดชิ้นส่วนจริงและข้อกำหนดโซนแข็ง.
โปรไฟล์ลูกเบี้ยวที่แตกต่างกันอาจต้องใช้เครื่องมือที่แตกต่างกัน แม้ว่าขนาดชิ้นส่วนโดยรวมจะใกล้เคียงกันก็ตาม.
Ⅳ. การกำหนดค่าเครื่อง
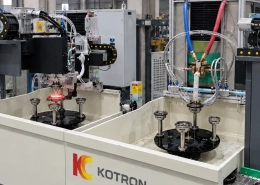
อาจรวมถึงระบบชุบแข็งแบบเหนี่ยวนำกลีบลูกเบี้ยวด้วย:
• อุปกรณ์ยึดตำแหน่งชิ้นงาน
• ตัวเหนี่ยวนำแบบเหนี่ยวนำที่กำหนดเอง
• แหล่งจ่ายไฟความร้อนแบบเหนี่ยวนำ
• กลไกการเคลื่อนตัวของเครื่องจักร
• การจัดเรียงการดับและระบายความร้อน
• ระบบควบคุมไฟฟ้า
รูปแบบกลไกจะถูกเลือกตามวิธีการโหลดกลีบลูกเบี้ยว, ตำแหน่ง, ให้ความร้อนและนำออก.
สำหรับความต้องการการผลิตที่สูงขึ้น, นอกจากนี้ยังสามารถพัฒนาการจัดการและการจัดสถานีตามรอบการผลิตที่ต้องการได้.
Ⅴ. อะไรเป็นตัวกำหนดกระบวนการชุบแข็ง?
ไม่มีการตั้งค่าพลังงานเดียว, การออกแบบความถี่หรือคอยล์ให้เหมาะสมกับกลีบลูกเบี้ยวทุกอัน. จำเป็นต้องพิจารณาเงื่อนไขต่างๆ ของชิ้นงานร่วมกัน.
| ปัจจัยชิ้นงาน | มันกำหนดอะไร. |
|---|---|
| โปรไฟล์แคม | รูปร่างตัวเหนี่ยวนำและช่องว่างข้อต่อรอบชิ้นงาน |
| วัสดุ | กระบวนการเหนี่ยวนำความร้อนและการชุบแข็ง |
| โซนชุบแข็งที่จำเป็น | ส่วนใดของโปรไฟล์ภายนอกที่แข็งตัว |
| ความแข็งและความลึกของตัวเรือน | ข้อกำหนดกระบวนการที่ต้องแก้ไขก่อนการเลือกอุปกรณ์ |
| อัตราการผลิต | ตารางการแข่งขัน, วิธีการโหลดและการจัดเรียงเครื่องจักรโดยรวม |
ข้อเสนอที่มีประโยชน์ทางเทคนิคจึงเริ่มต้นจากชิ้นงานและข้อกำหนดในการอบชุบด้วยความร้อน, ไม่ใช่จากกำลังของเครื่องจักรเพียงอย่างเดียว.
Ⅵ. ส่งรูปวาด Cam Lobe ของคุณมาให้เรา
สำหรับโครงการชุบแข็งกลีบลูกเบี้ยว, กรุณาระบุ:
• การวาดกลีบแคม
• วัสดุและเกรด
• โปรไฟล์และขนาดภายนอก
• เส้นผ่านศูนย์กลางของรูเจาะ
• ความกว้างของชิ้นงาน
• ต้องการพื้นที่ชุบแข็ง
• ความแข็งของเป้าหมาย
• ความลึกของเคสที่มีประสิทธิภาพ
• อัตราการผลิตที่ต้องการ
หากเป็นไปได้, ทำเครื่องหมายพื้นที่แข็งที่ต้องการบนภาพวาดโดยตรง.
จากข้อมูลนี้, เราสามารถประเมินได้ คอยล์เหนี่ยวนำ, อุปกรณ์จับยึด, กระบวนการทำความร้อน, การจัดเรียงดับและการกำหนดค่าเครื่อง ด้วยกัน.
เพจนี้เน้นที่ แยกชิ้นกลีบลูกเบี้ยว. หากชิ้นงานของคุณเป็นเพลาลูกเบี้ยวทั้งชิ้นที่มีกลีบติดหรือประกอบอยู่บนเพลาอยู่แล้ว, ดูที่ เครื่องชุบแข็งเพลาลูกเบี้ยวแบบเหนี่ยวนำ แต่.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
เครื่องนี้เป็นเครื่องสำหรับแคมกลีบแยกหรือเพลาลูกเบี้ยวทั้งชุด?
หน้านี้ครอบคลุมชิ้นส่วนกลีบลูกเบี้ยวแยกกัน. หากมีการรวมหรือประกอบกลีบเข้ากับเพลาที่สมบูรณ์แล้ว, ดูที่ เครื่องชุบแข็งเพลาลูกเบี้ยวแบบเหนี่ยวนำ.
เหตุใดจึงใช้ขดลวดกลมแบบมาตรฐานไม่ได้?
กลีบลูกเบี้ยวมีการเปลี่ยนแปลงโปรไฟล์อย่างต่อเนื่อง — จมูกลูกเบี้ยว, สีข้างและบริเวณฐานวงกลม. ช่องว่างคัปปลิ้งระหว่างชิ้นงานและคอยล์จะเปลี่ยนไปรอบๆ เส้นรอบวง, ดังนั้นขดลวดแบบวงกลมจึงไม่สามารถวิ่งตามเรขาคณิตได้. ตัวเหนี่ยวนำแบบโปรไฟล์ได้รับการพัฒนาเพื่อให้ตรงกับโปรไฟล์กลีบจริง.
ฉันต้องจัดเตรียมอะไรบ้างสำหรับข้อเสนอด้านเทคนิค?
การวาดกลีบลูกเบี้ยว (โดยทำเครื่องหมายบริเวณที่ชุบแข็งที่ต้องการ, ถ้าเป็นไปได้), วัสดุและเกรด, โปรไฟล์ภายนอกและขนาด, เส้นผ่านศูนย์กลางเจาะ, ความกว้างของชิ้นงาน, ความแข็งเป้าหมาย, ความลึกของเคสที่มีประสิทธิภาพและอัตราการผลิตที่ต้องการ.
กลีบลูกเบี้ยวแยกอยู่ในตำแหน่งอย่างไรระหว่างการทำความร้อน?
หน้าเจาะและด้านข้างสามารถใช้เป็นพื้นผิวอ้างอิงเมื่อพัฒนาฟิกซ์เจอร์, ดังนั้นชิ้นงานจึงอยู่ในตำแหน่งที่สัมพันธ์กับตัวเหนี่ยวนำอย่างสม่ำเสมอ. วิธีการที่แน่นอนขึ้นอยู่กับรูปทรงของชิ้นส่วนที่เกิดขึ้นจริง.
ตัวเหนี่ยวนำหนึ่งตัวสามารถจัดการกับโปรไฟล์ลูกเบี้ยวที่แตกต่างกันได้?
ไม่เสมอไป. โปรไฟล์ลูกเบี้ยวที่แตกต่างกันอาจต้องใช้เครื่องมือที่แตกต่างกันแม้ว่าขนาดโดยรวมจะใกล้เคียงกันก็ตาม, เนื่องจากรูปร่างของคอยล์ถูกกำหนดจากชิ้นงานจริงมากกว่าเส้นผ่านศูนย์กลางภายนอกที่กำหนดเพียงอย่างเดียว.
ส่งรูปวาด Cam Lobe ของคุณมาให้เรา
จัดเตรียมรูปวาดและข้อกำหนดของกลีบลูกเบี้ยวของคุณ, และเราจะประเมินขดลวดเหนี่ยวนำ, อุปกรณ์จับยึด, กระบวนการทำความร้อนและการกำหนดค่าเครื่องร่วมกัน.