凸轮凸缘感应淬火机
Ⅰ. 运行中的凸轮凸角硬化
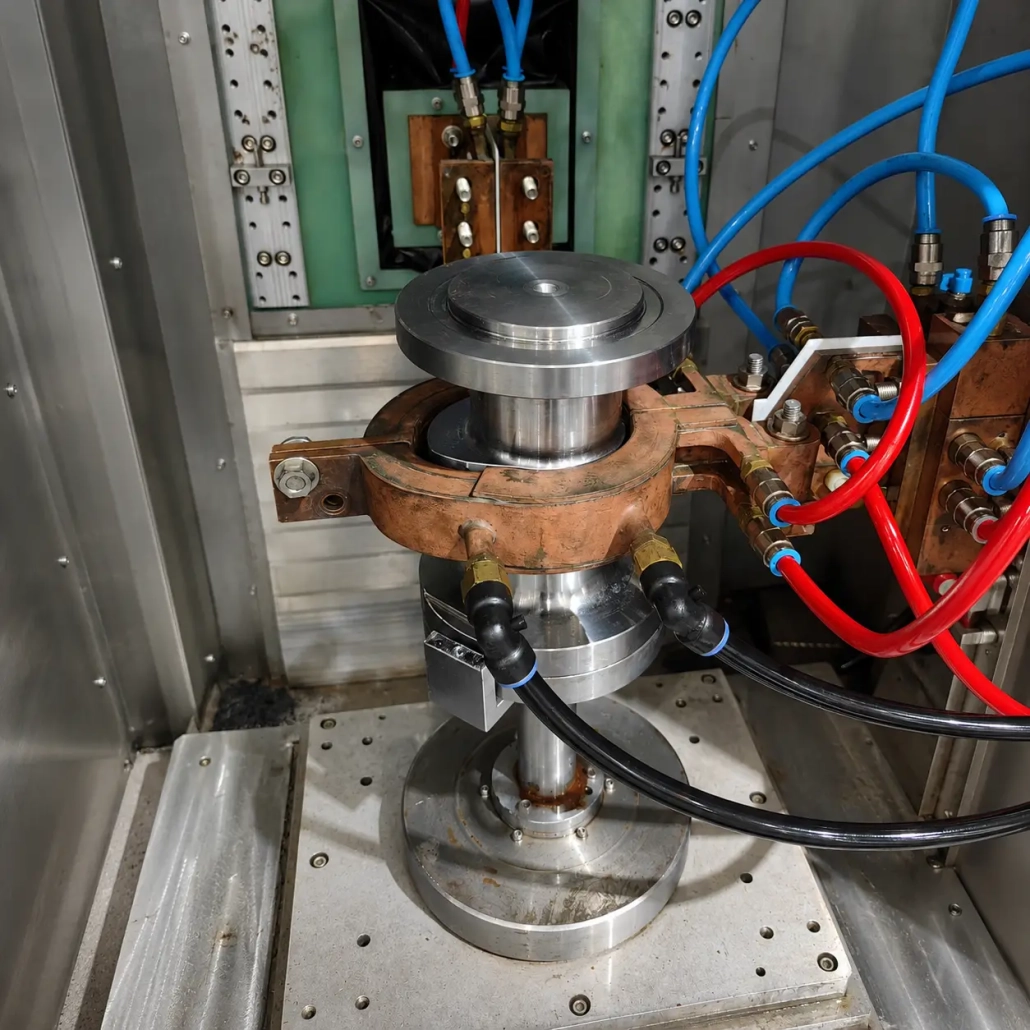
单独的凸轮凸角位于专用感应线圈内,并沿所需的工作表面加热.
确切的加热顺序取决于波瓣的几何形状, 材料和硬化要求. 夹具, 感应器和淬火布置被设计为一个过程,而不是单独选择.
这对于工件表面和感应线圈之间的距离沿周边变化的异形零件尤其重要.
Ⅱ. 为什么凸轮凸角需要异型电感器
凸轮凸角不是圆形工件.
其简介包括 凸轮鼻, 侧面和基圆区域, 并且半径围绕工作面连续变化.
由于这种变化的轮廓, 凸轮表面和感应器之间的耦合间隙也发生变化. 因此,传统的圆形感应线圈并不总是合适.
感应器需要足够紧密地跟随工件的几何形状,以控制所需表面周围的加热模式.
可以围绕以下方面开发定制的凸轮凸角电感器:
— 凸轮轮廓
— 线圈到工件的间距
— 所需硬化面积
— 灯具周围的可用空间
— 加热和淬火布置
因此,线圈形状由实际工件决定,而不是仅由标称外径决定.
Ⅲ. 定制线圈和硬化设置
感应线圈只是凸轮凸角硬化装置的一部分.
工件还需要相对于感应器一致定位. 对于单独的凸轮凸角, 开发夹具时可以使用孔和侧面作为参考, 取决于实际零件的几何形状.
加热区应与需要硬化的工作表面相对应. 不需要处理的区域不应简单地加热,因为它们靠近线圈.
因此, 我们围绕实际零件图纸和硬化区要求开发感应器和夹具.
即使零件整体尺寸相似,不同的凸轮轮廓也可能需要不同的工具.
Ⅳ. 机器配置
凸轮凸角感应淬火系统可包括:
• 工件定位夹具
• 定制感应电感
• 感应加热电源
• 机器运动机构
• 淬火和冷却装置
• 电气控制系统
根据凸轮凸角的加载方式选择机械布局, 定位, 加热并除去.
对于更高的生产要求, 处理和工位安排也可以围绕所需的生产周期进行开发.
Ⅴ. 硬化过程由什么决定?
没有单一的功率设置, 适用于每个凸轮凸角的频率或线圈设计. 需要同时考虑多种工件条件.
| 工件系数 | 它决定什么 |
|---|---|
| 凸轮轮廓 | 电感器形状和工件周围的耦合间隙 |
| 材料 | 感应加热和淬火工艺 |
| 所需硬化区 | 外型材的哪一部分经过硬化处理 |
| 硬度和渗层深度 | 设备选型前需确定的工艺要求 |
| 生产速度 | 夹具, 装载方式及整机布置 |
因此,技术上有用的建议应从工件及其热处理要求开始, 不仅仅依靠机器动力.
Ⅵ. 将您的凸轮凸角图纸发送给我们
对于凸轮凸角硬化项目, 请提供:
• 凸轮凸角绘图
• 材料和等级
• 外部轮廓和尺寸
• 孔径
• 工件宽度
• 所需的硬化区域
• 目标硬度
• 有效渗层深度
• 所需的生产率
如果可能的话, 直接在图纸上标记所需硬化区域.
从这个信息来看, 我们可以评估 感应线圈, 夹具, 加热过程, 淬火布置及机器配置 一起.
此页面重点介绍 独立的凸轮凸角件. 如果您的工件是完整的凸轮轴,且凸轮已集成或组装在轴上, 请参阅我们的 凸轮轴感应淬火机 反而.
常见问题解答
单击问题以展开答案.
该机器适用于单独的凸轮凸角还是完整的凸轮轴?
本页涵盖单独的凸轮凸角部件. 如果凸轮已经集成或组装在完整的轴上, 请参阅我们的 凸轮轴感应淬火机.
为什么不能使用标准圆形线圈?
凸轮凸角具有不断变化的轮廓 - 凸轮鼻, 侧面和基圆区域. 工件与线圈之间的耦合间隙绕周边变化, 所以圆形线圈不能遵循几何形状. 开发了异形电感器以匹配实际的波瓣轮廓.
技术提案需要提供什么?
凸轮凸角绘图 (标有所需的硬化区域, 如果可能的话), 材质及等级, 外型及尺寸, 孔径, 工件宽度, 目标硬度, 有效渗层深度和所需生产率.
加热过程中单独的凸轮凸角如何定位?
开发夹具时可以使用孔和侧面作为参考面, 因此工件相对于感应器的定位一致. 确切的方法取决于实际零件的几何形状.
一个感应器可以处理不同的凸轮轮廓吗?
不一定. 即使整体尺寸相似,不同的凸轮轮廓也可能需要不同的工具, 因为线圈形状是根据实际工件确定的,而不是仅根据标称外径确定的.