Maszyna do hartowania indukcyjnego krzywek wałka rozrządu
Ⅰ. Hartowanie krzywki podczas pracy
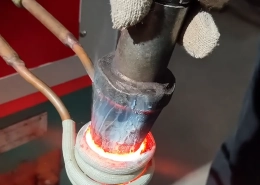
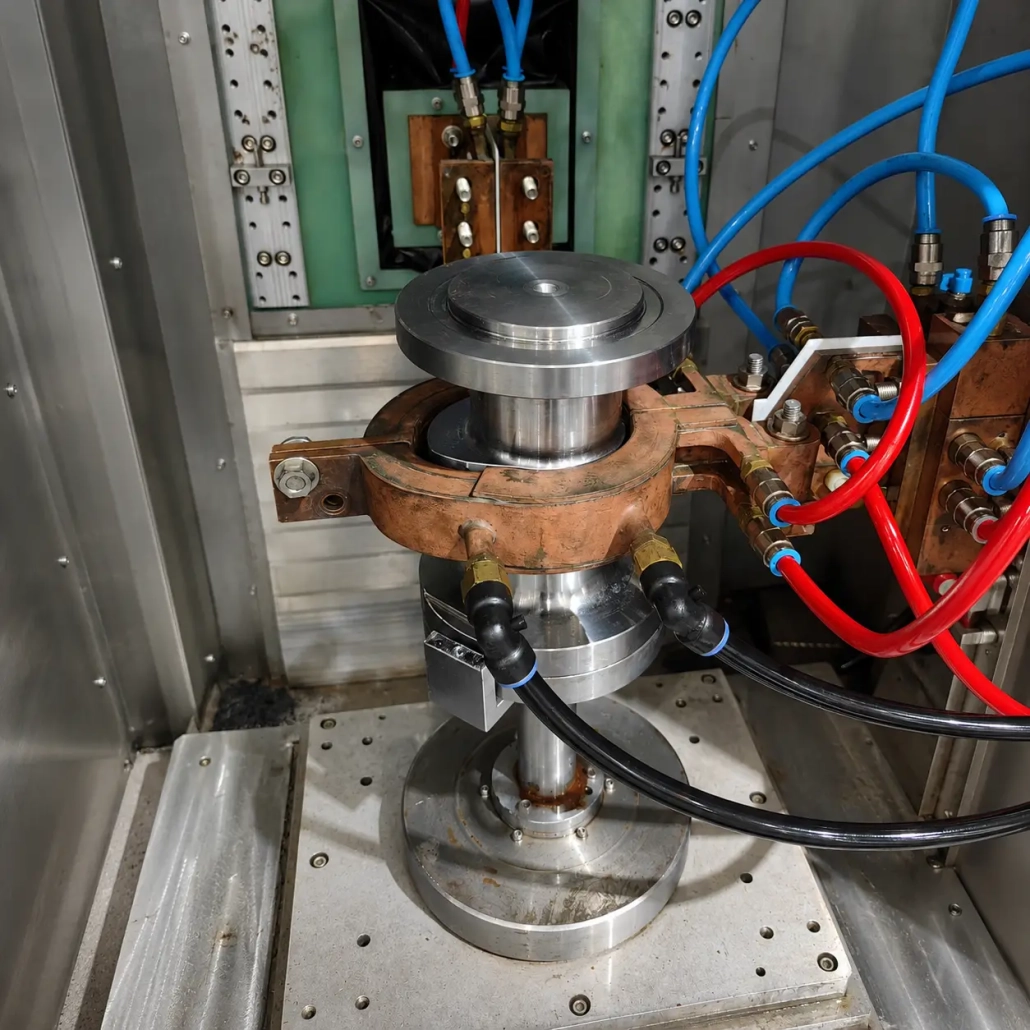
Pojedynczy płatek krzywki jest umieszczony wewnątrz dedykowanej cewki indukcyjnej i podgrzewany wzdłuż wymaganej powierzchni roboczej.
Dokładna sekwencja nagrzewania zależy od geometrii płatka, wymagania dotyczące materiału i hartowania. Oprawa, cewka indukcyjna i układ hartowania są projektowane jako jeden proces, a nie wybierane osobno.
Jest to szczególnie ważne w przypadku części profilowanych, gdzie odległość pomiędzy powierzchnią przedmiotu obrabianego a cewką indukcyjną zmienia się na całym obwodzie.
Ⅱ. Dlaczego płaty krzywkowe wymagają profilowanej cewki indukcyjnej
Krzywka nie jest okrągłym przedmiotem obrabianym.
Na jego profilu znajdują się m.in krzywkowy nos, boki i obszar koła podstawy, a promień zmienia się w sposób ciągły wokół powierzchni roboczej.
Z powodu tego zmieniającego się profilu, zmienia się również szczelina sprzęgająca między powierzchnią krzywki a cewką indukcyjną. Dlatego konwencjonalna okrągła cewka indukcyjna nie zawsze jest odpowiednia.
Induktor musi wystarczająco dokładnie dopasowywać się do geometrii przedmiotu obrabianego, aby kontrolować wzór nagrzewania wokół wymaganej powierzchni.
Można opracować dostosowany induktor krzywkowy:
— Profil kamery
— Odległość cewki od przedmiotu obrabianego
— Wymagana powierzchnia utwardzona
— Dostępna przestrzeń wokół oprawy
— Układ ogrzewania i hartowania
Kształt cewki jest zatem określany na podstawie rzeczywistego przedmiotu obrabianego, a nie samej nominalnej średnicy zewnętrznej.
Ⅲ. Indywidualna konfiguracja cewki i hartowania
Cewka indukcyjna jest tylko jedną częścią układu hartowania krzywki.
Przedmiot obrabiany musi być również ustawiony w sposób spójny względem cewki indukcyjnej. Do oddzielnych krzywek, otwór i powierzchnie boczne można wykorzystać jako punkty odniesienia podczas opracowywania mocowania, w zależności od rzeczywistej geometrii części.
Strefa grzewcza powinna odpowiadać powierzchni roboczej wymagającej hartowania. Obszarów, które nie wymagają leczenia, nie należy po prostu podgrzewać, ponieważ znajdują się blisko wężownicy.
Z tego powodu, opracowujemy cewkę indukcyjną i osprzęt w oparciu o rzeczywisty rysunek części i wymagania dotyczące strefy hartowanej.
Różne profile krzywek mogą wymagać różnych narzędzi, nawet jeśli całkowite wymiary części są podobne.
Ⅳ. Konfiguracja maszyny
System hartowania indukcyjnego z krzywką może obejmować:
• Urządzenie do pozycjonowania przedmiotu obrabianego
• Dostosowana cewka indukcyjna
• Zasilanie ogrzewania indukcyjnego
• Mechanizm ruchu maszyny
• Układ hartujący i chłodzący
• Elektryczny układ sterowania
Układ mechaniczny dobiera się w zależności od obciążenia krzywki, ustawiony, podgrzano i usunięto.
Dla wyższych wymagań produkcyjnych, obsługę i rozmieszczenie stacji można również dostosować do wymaganego cyklu produkcyjnego.
V.. Co decyduje o procesie hartowania?
Nie ma jednego ustawienia mocy, częstotliwość lub konstrukcja cewki odpowiednia dla każdego listka krzywki. Należy rozważyć łącznie kilka warunków przedmiotu obrabianego.
| Współczynnik obrabianego przedmiotu | O czym decyduje |
|---|---|
| Profil kamery | Kształt cewki indukcyjnej i szczelina sprzęgająca wokół przedmiotu obrabianego |
| Materiał | Proces nagrzewania indukcyjnego i hartowania |
| Wymagana strefa hartowana | Która część profilu zewnętrznego jest hartowana |
| Twardość i głębokość obudowy | Wymagania dotyczące procesu, które należy ustalić przed wyborem sprzętu |
| Szybkość produkcji | Osprzęt, sposób załadunku i ogólny układ maszyny |
Dlatego też technicznie użyteczna propozycja zaczyna się od przedmiotu obrabianego i wymagań dotyczących jego obróbki cieplnej, nie tylko z mocy maszyny.
Ⅵ. Wyślij nam rysunek płatka kamery
Do projektu hartowania krzywki, proszę podać:
• Rysunek płatka krzywki
• Materiał i gatunek
• Profil zewnętrzny i wymiary
• Średnica otworu
• Szerokość obrabianego przedmiotu
• Wymagana powierzchnia utwardzona
• Docelowa twardość
• Efektywna głębokość obudowy
• Wymagana wielkość produkcji
Jeśli to możliwe, zaznaczyć wymaganą powierzchnię utwardzoną bezpośrednio na rysunku.
Z tej informacji, możemy ocenić cewka indukcyjna, przyrząd, proces ogrzewania, układ hartowania i konfiguracja maszyny razem.
Ta strona skupia się na oddzielne części krzywki. Jeśli obrabiany przedmiot to kompletny wałek rozrządu z krzywkami już zintegrowanymi lub zamontowanymi na wale, zobacz nasz Maszyna do hartowania wałków rozrządu indukcyjnie zamiast tego.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy jest to maszyna do oddzielnych krzywek lub kompletnych wałków rozrządu?
Na tej stronie omówiono oddzielne elementy krzywki krzywki. Jeśli płaty są już zintegrowane lub zamontowane na kompletnym wale, zobacz nasz Maszyna do hartowania wałków rozrządu indukcyjnie.
Dlaczego nie można zastosować standardowej cewki okrągłej?
Krzywka ma stale zmieniający się profil — nos krzywki, boki i obszar koła podstawy. Szczelina łącząca pomiędzy przedmiotem obrabianym a cewką zmienia się na całym obwodzie, więc okrągła cewka nie może podążać za geometrią. Opracowano profilowaną cewkę indukcyjną, która odpowiada rzeczywistemu profilowi listka.
Co muszę podać w propozycji technicznej?
Rysunek płata krzywki (z zaznaczonym wymaganym utwardzonym obszarem, możliwie), materiał i klasa, profil zewnętrzny i wymiary, średnica otworu, szerokość przedmiotu obrabianego, docelową twardością, efektywna głębokość obudowy i wymagana wydajność produkcyjna.
W jaki sposób oddzielny płatek krzywki jest ustawiony podczas ogrzewania?
Otwór i powierzchnie boczne można wykorzystać jako powierzchnie odniesienia podczas opracowywania mocowania, dzięki czemu przedmiot obrabiany jest ustawiony równomiernie względem cewki indukcyjnej. Dokładne podejście zależy od rzeczywistej geometrii części.
Czy jedna cewka indukcyjna może obsługiwać różne profile krzywek??
Nie zawsze. Różne profile krzywek mogą wymagać różnych narzędzi, nawet jeśli wymiary całkowite są podobne, ponieważ kształt cewki jest określany na podstawie rzeczywistego przedmiotu obrabianego, a nie samej nominalnej średnicy zewnętrznej.
Wyślij nam rysunek płatka kamery
Podaj rysunek krzywki i wymagania, i ocenimy cewkę indukcyjną, przyrząd, proces ogrzewania i konfiguracja maszyny razem.