用于定子组装的自动电机外壳感应热缩机
Ⅰ. 运行中的自动电机外壳热缩机
视频 1 — 直线电机机壳、定子自动装配线
视频 2 — 四工位旋转电机外壳热缩机
这两个配置演示了如何 感应加热和自动定子插入 可集成到电机组装生产中.
线性系统沿生产路径排列加工站, 而旋转系统则使用四工位分度台在规定位置之间传送工件.
两种配置均可适应实际的电机组件, 组装顺序, 及生产要求.
Ⅱ. 电机定子与外壳热缩配合的装配挑战
电机定子通常通过过盈配合固定在外壳内. 组装时, 必须有足够的间隙来插入定子,而不会产生过大的机械阻力或损坏.
需要考虑几个条件:
•装配间隙: 外壳必须充分膨胀以在插入过程中容纳定子.
•加热条件: 外壳必须达到所需的热条件,且不超过适用的材料或组件温度限制.
•定子对准: 插入过程中定子和外壳必须保持正确位置.
•插入力: 应监测机械负载以帮助识别异常电阻.
•尺寸变化: 外壳孔径公差, 定子外径, 以及 特定干扰 影响所需的加热和装配条件.
间隙不足或对准不正确会增加插入阻力,并可能损坏外壳或定子.
自动热缩配合系统协调外壳加热, 工件定位, 和定子插入以支持受控的装配过程.
Ⅲ. 铝和铸铁电机外壳的感应加热
视频 3 — 独立电机外壳感应加热工艺
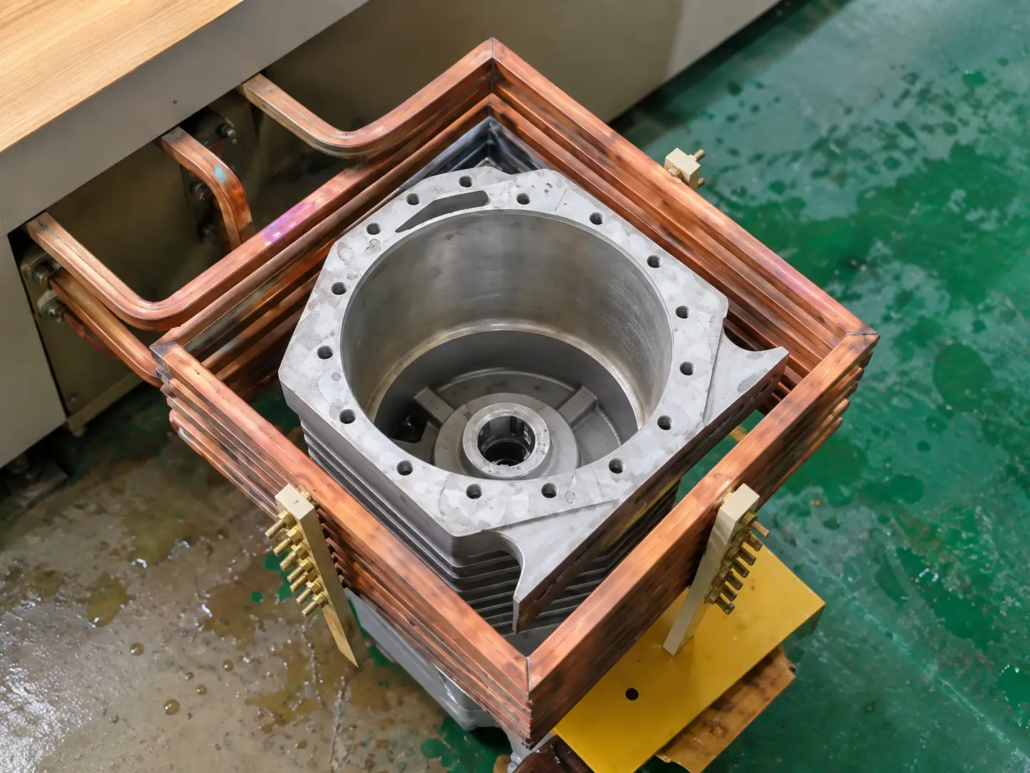
感应加热扩大了电机外壳孔,以提供定子插入所需的间隙. 所需的加热条件取决于外壳材料, 孔径, 干涉, 初始元件温度, 和装配时间.
铝制电机外壳
铝具有相对较高的热膨胀系数, 这对于热干涉配合装配来说是有利的.
然而, 它是 电性能和热性能 选择感应加热布置时必须考虑的因素. 电感设计, 操作频率, 功率, 加热时间, 和温度反馈根据外壳几何形状和材料进行配置.
铸铁电机外壳
铸铁电机外壳也可以加热以进行热装, 但它们的电磁, 热的, 和机械特性与铝不同.
因此,必须针对实际外壳评估加热参数和工具,而不是假设一种配置无需调整即可适用于两种材料.
当不需要自动插入定子时,感应加热装置也可以作为独立解决方案提供.
Ⅳ. 自动定子插入, 温度反馈和力监测
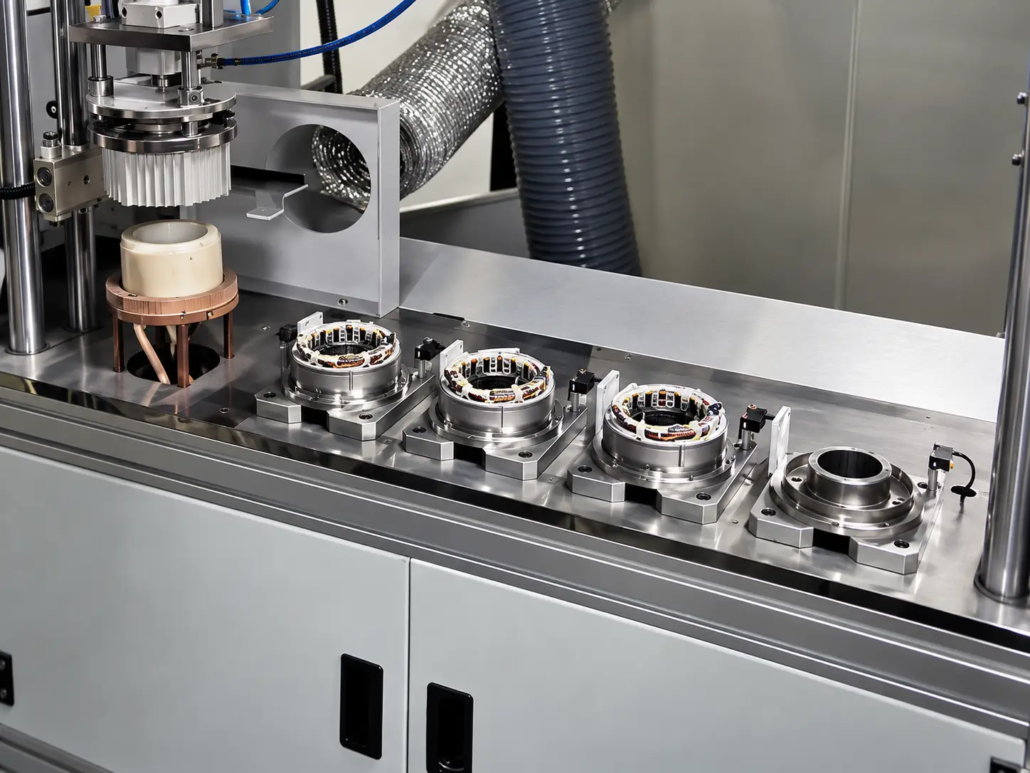
自动装配过程协调感应加热和定子插入,以便在定子进入外壳时提供所需的装配间隙.
①电机外壳定位
外壳位于为其几何形状设计的固定装置中, 尺寸, 和装配方向.
②感应加热和温度反馈
根据既定的工艺设置对外壳进行加热. 温度反馈 用于监控加热状况并支持配置的温度控制过程.
测量布置和控制方法取决于设备配置和工件要求.
③自动定子插入
定子与加热的外壳对齐并使用自动组装机构插入.
插入工具, 运动, 和定位根据定子几何形状进行配置, 外壳孔, 和所需的装配深度.
④插入力监控
系统在装配过程中监控插入力, 提供有关机械负载的信息并帮助识别异常电阻.
力监测支持过程观察,但不能取代尺寸检查或其他所需的装配质量检查.
⑤冷却和过盈配合形成
插入后, 外壳冷却并围绕定子收缩, 形成规定的过盈配合.
最终组装条件取决于组件尺寸, 材料性能, 温度条件, 和指定的干扰.
Ⅴ. 线性和四站旋转组件配置
KOTRON 为电机外壳热装应用提供两种自动设备布置.
直线电机外壳自动装配线
线性配置沿生产路径布置加工和装配站.
取决于应用, 该生产线可以协调房屋处理, 感应加热, 定子定位, 和插入. 其布局可以围绕所需的工艺顺序进行开发,并与其他生产操作集成.
四工位旋转电机外壳热缩机
旋转配置使用四工位分度台在定义的加工位置之间移动工件.
加热和装配作业布置在旋转平台周围. 分配给各个工作站的功能取决于设备设计和工件要求.
选择适当的配置
| 考虑 | 直线装配线 | 四工位旋转机 |
|---|---|---|
| 布局 | 生产路径沿线的站点 | 分度台周围的站 |
| 工件移动 | 车站之间的线性换乘 | 分度旋转运动 |
| 生产一体化 | 可围绕上下游作业进行安排 | 围绕旋转平台布置多种操作 |
| 工装布置 | 根据所需站序 | 基于站点位置和索引要求 |
| 选择因素 | 工件搬运, 处理顺序, 空间, 和生产需求 | 工件搬运, 处理顺序, 空间, 和生产需求 |
适当的布局取决于所需的操作, 外壳和定子尺寸, 物料搬运, 可用空间, 及目标产能.
实际循环时间必须针对特定的装配过程进行评估,而不是仅根据机器布局进行假设.
Ⅵ. 适用电机外壳及设备配置
电机外壳热装机设计用于受控外壳膨胀提供定子插入所需间隙的应用.
典型应用包括:
•铝制电机外壳和定子组件
•铸铁电机外壳和定子组件
•水泵电机壳总成
•不同孔径和结构设计的电机外壳
•合适的裸定子铁芯和绕线定子组件
设备配置取决于实际电机部件及其装配要求.
相关因素包括外壳几何形状, 定子尺寸, 干涉, 插入方向, 材料性能, 和允许的暴露温度.
用于绕线定子组件, 该过程必须考虑绕组绝缘和其他温度敏感元件的热限制.
不同的工件可能需要专用的感应器, 固定装置, 插入工具, 或加热程序. 应通过以下方式确认兼容性 工程评估.
Ⅶ. 选择电机外壳热缩机所需的信息
确定合适的电机外壳热套机配置, 请提供以下可用信息.
电机外壳细节
•房屋图纸或照片
•材料: 铝, 铸铁, 或其他指定材料
•孔径, 外形尺寸, 和壁厚
•相关尺寸公差
定子细节
•定子图纸及外径
•定子长度和尺寸公差
•裸定子铁芯或绕线定子组件
•温度敏感元件或绝缘要求
装配要求
•外壳和定子之间的规定过盈量
•所需的插入深度和装配方向
•对齐和定位要求
•适用温度限制
•装配力要求, 如果指定
•必要的检查和过程监控
生产要求
•目标产能或周期时间
•装卸要求
•优选线性或旋转布置, 如果有的话
•与现有生产设备集成
•可用安装空间
•所需的自动化功能
这些细节有助于确定感应加热的布置, 插入机构, 模具制造, 过程控制功能, 和合适的机器布局.
适用于更广泛的工业过盈配合应用, 请参阅我们的 自动感应收缩配合生产线.
Ⅷ. 常见问题解答
单击问题以展开答案.
一台机器可以同时处理铝制和铸铁电机外壳吗?
当感应加热布置时,可以为两种材料配置一台机器, 模具制造, 和工艺设置适合预期的组件. 因为铝和铸铁具有不同的材料特性, 它们的加热和组装条件必须单独评估.
为什么电机外壳在定子插入之前会被加热?
加热使外壳孔径扩大, 创造额外的插入间隙. 这有助于减少组装阻力并支持插入而不会产生过多的机械负载. 所需温度取决于外壳材料, 尺寸, 特定干扰, 和装配条件.
直线热缩机和旋转热缩机有什么区别?
线性机器沿生产路径布置加工站. 四工位旋转机器使用分度台在定义的位置之间传输工件. 合适的配置取决于装配顺序, 处理要求, 安装空间, 和生产目标.
Ⅸ. 索取电机外壳热缩配件解决方案
KOTRON 为电机外壳热装应用提供感应加热和自动组装设备.
分享您的电机外壳和定子图纸, 材料信息, 干扰要求, 和生产目标. 我们的团队可以帮助评估合适的感应加热布置, 插入工具, 温度反馈, 力监测, 和自动装配配置.