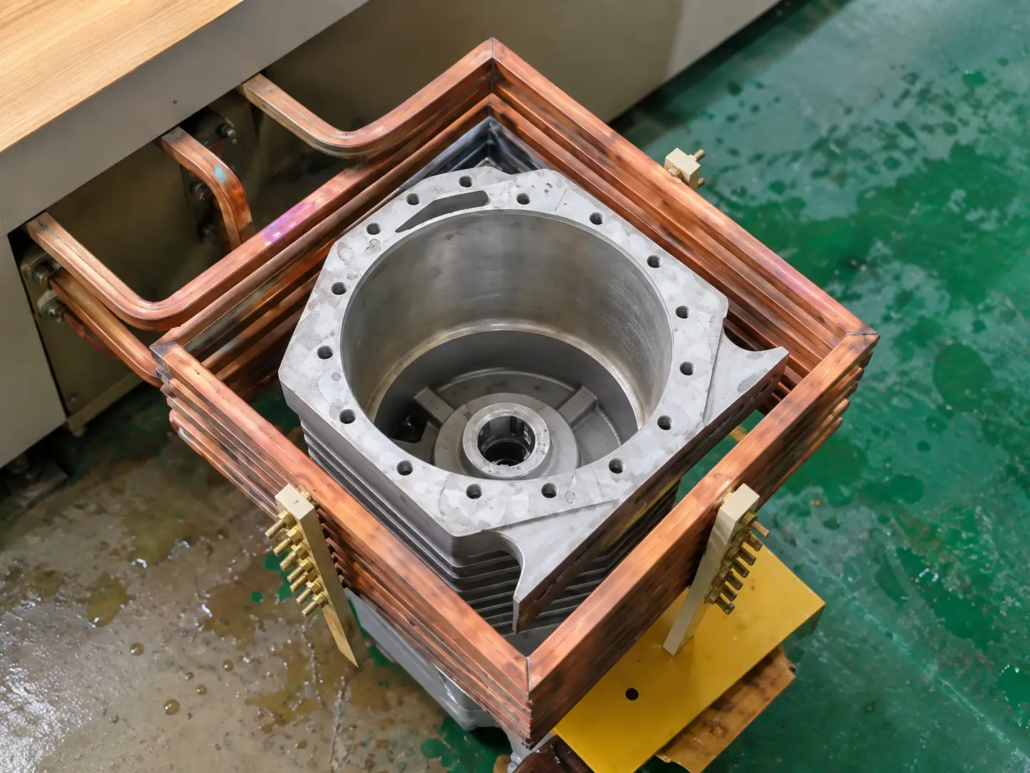
Automatyczna maszyna do mocowania indukcyjnego obudowy silnika do montażu stojana
Ⅰ. Automatyczne maszyny do mocowania termokurczliwego obudowy silnika w działaniu
Video 1 — Linia automatycznego montażu obudowy silnika liniowego i stojana
Video 2 — Czterostanowiskowa maszyna do mocowania termokurczliwego obudowy silnika obrotowego
Te dwie konfiguracje pokazują, jak to zrobić nagrzewanie indukcyjne i automatyczne wstawianie stojana można zintegrować z produkcją zespołów silników.
System liniowy organizuje stanowiska obróbcze wzdłuż ścieżki produkcyjnej, natomiast system obrotowy wykorzystuje czterostanowiskowy stół indeksujący do przenoszenia detali pomiędzy zdefiniowanymi pozycjami.
Obie konfiguracje można dostosować do rzeczywistych podzespołów silnika, kolejność montażu, i wymagania produkcyjne.
Ⅱ. Wyzwania montażowe przy łączeniu termokurczliwym stojana silnika z obudową
Stojany silników są zwykle mocowane wewnątrz ich obudów poprzez pasowanie wciskowe. Podczas montażu, musi być dostępny wystarczający luz, aby można było włożyć stojan bez nadmiernego oporu mechanicznego lub uszkodzenia.
Należy wziąć pod uwagę kilka warunków:
•Luz montażowy: Obudowa musi się wystarczająco rozszerzyć, aby pomieścić stojan podczas wkładania.
•Warunki grzewcze: Obudowa musi osiągnąć wymagany stan termiczny, nie przekraczając obowiązujących limitów temperatury materiału lub elementu.
•Wyrównanie stojana: Podczas wkładania stojan i obudowa muszą pozostać prawidłowo ustawione.
•Siła wstawiania: Należy monitorować obciążenie mechaniczne, aby pomóc w wykryciu nieprawidłowego oporu.
•Różnice wymiarowe: Tolerancje otworów obudowy, średnica zewnętrzna stojana, i określonej interferencji wpływają na wymagane warunki ogrzewania i montażu.
Niewystarczający luz lub nieprawidłowe ustawienie może zwiększyć opór wstawiania i może uszkodzić obudowę lub stojan.
Automatyczny system mocowania termokurczliwego koordynuje ogrzewanie obudowy, pozycjonowanie przedmiotu obrabianego, i wstawienie stojana w celu wsparcia kontrolowanego procesu montażu.
Ⅲ. Nagrzewanie indukcyjne aluminiowych i żeliwnych obudów silników
Video 3 — Proces nagrzewania indukcyjnego obudowy silnika samodzielnego
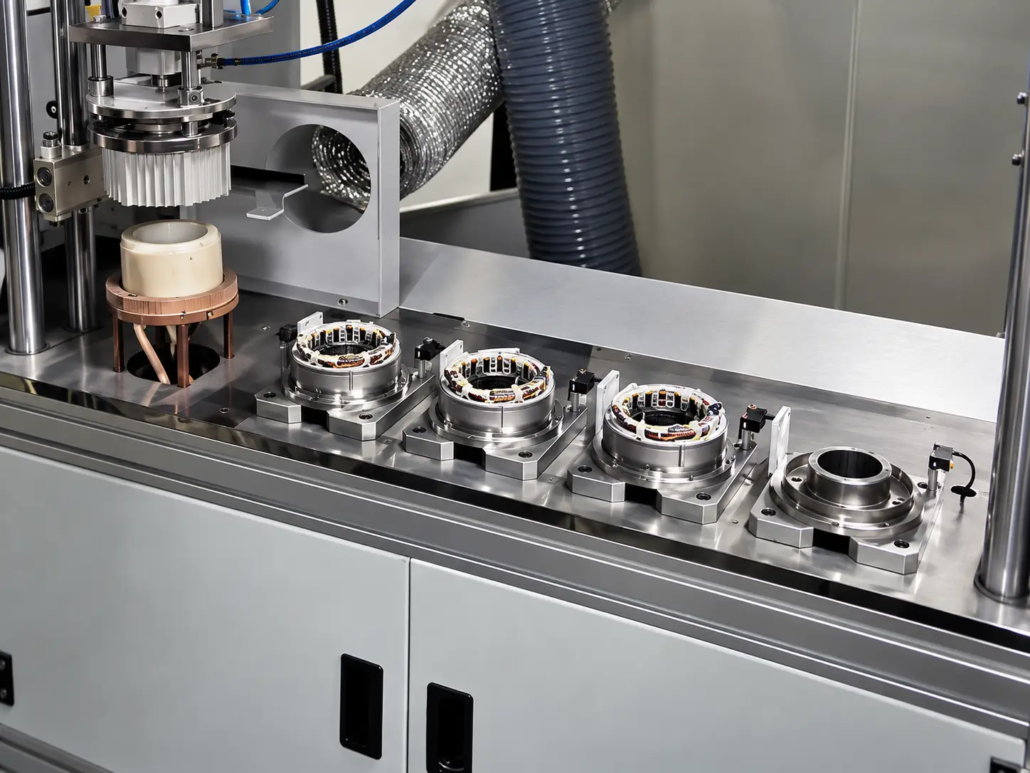
Nagrzewanie indukcyjne rozszerza otwór obudowy silnika, zapewniając luz niezbędny do włożenia stojana. Wymagany stan ogrzewania zależy od materiału obudowy, średnica otworu, ingerencja, początkowa temperatura składnika, i termin montażu.
Aluminiowe obudowy silników
Aluminium ma stosunkowo wysoki współczynnik rozszerzalności cieplnej, co może być korzystne w przypadku montażu z wciskiem termicznym.
Jednak, jego właściwości elektryczne i termiczne należy wziąć pod uwagę przy wyborze układu ogrzewania indukcyjnego. Konstrukcja cewki, częstotliwość robocza, moc, czas nagrzewania, i sprzężenie zwrotne temperatury są konfigurowane zgodnie z geometrią i materiałem obudowy.
Obudowy silników żeliwnych
Żeliwne obudowy silników można również podgrzewać w celu montażu termokurczliwego, ale ich elektromagnetyczne, termiczny, a właściwości mechaniczne różnią się od aluminium.
Dlatego parametry ogrzewania i oprzyrządowanie należy oceniać pod kątem rzeczywistej obudowy, a nie zakładać, że jedna konfiguracja jest odpowiednia dla obu materiałów bez regulacji.
Indukcyjne urządzenie grzewcze może być również dostarczone jako samodzielne rozwiązanie, gdy nie jest wymagane automatyczne wstawianie stojana.
Ⅳ. Automatyczne wstawianie stojana, Monitorowanie sprzężenia zwrotnego temperatury i siły
Automatyczny proces montażu koordynuje nagrzewanie indukcyjne i wkładanie stojana, tak aby wymagany luz montażowy był dostępny po wejściu stojana do obudowy.
①Pozycjonowanie obudowy silnika
Obudowa osadzona jest w uchwycie dostosowanym do jej geometrii, wymiary, i orientacja montażu.
②Nagrzewanie indukcyjne i sprzężenie zwrotne temperatury
Obudowa jest podgrzewana zgodnie z ustalonymi ustawieniami procesu. Sprzężenie zwrotne temperatury służy do monitorowania warunków ogrzewania i wspierania skonfigurowanego procesu kontroli temperatury.
Układ pomiarowy i metoda kontroli zależą od konfiguracji sprzętu i wymagań przedmiotu obrabianego.
③Automatyczne wstawianie stojana
Stojan jest ustawiany w jednej linii z podgrzewaną obudową i wkładany za pomocą automatycznego mechanizmu montażowego.
Narzędzia do wkładania, ruch, i pozycjonowanie są konfigurowane zgodnie z geometrią stojana, otwór obudowy, i wymaganą głębokość montażu.
④Monitorowanie siły wstawiania
System monitoruje siłę wsuwania podczas montażu, dostarczanie informacji na temat obciążeń mechanicznych i pomoc w identyfikacji nieprawidłowego oporu.
Monitorowanie siły wspiera obserwację procesu, ale nie zastępuje kontroli wymiarowej ani innych wymaganych kontroli jakości montażu.
⑤Tworzenie się pasowań chłodzących i wciskowych
Po włożeniu, obudowa ochładza się i kurczy wokół stojana, tworząc określone pasowanie wciskowe.
Ostateczny stan montażu zależy od wymiarów komponentów, właściwości materiału, warunki temperaturowe, i określoną ingerencję.
V.. Konfiguracje zespołu obrotowego liniowego i czterostanowiskowego
KOTRON oferuje dwa automatyczne układy wyposażenia do zastosowań w zakresie złączek termokurczliwych obudowy silnika.
Linia automatycznego montażu obudowy silnika liniowego
Konfiguracja liniowa rozmieszcza stanowiska przetwarzania i montażu wzdłuż ścieżki produkcyjnej.
W zależności od zastosowania, linia może koordynować obsługę mieszkań, indukcja, położenie stojana, i wstawienie. Jego układ można opracować wokół wymaganej sekwencji procesów i integracji z innymi operacjami produkcyjnymi.
Czterostanowiskowa maszyna do mocowania termokurczliwego obudowy silnika obrotowego
Konfiguracja obrotowa wykorzystuje czterostanowiskowy stół indeksujący do przemieszczania detali pomiędzy zdefiniowanymi pozycjami obróbki.
Prace grzewcze i montażowe rozmieszczone są wokół platformy obrotowej. Funkcje przypisane poszczególnym stanowiskom zależą od konstrukcji urządzenia i wymagań obrabianego przedmiotu.
Wybór odpowiedniej konfiguracji
| Namysł | Liniowa linia montażowa | Czterostanowiskowa maszyna rotacyjna |
|---|---|---|
| Układ | Stacje wzdłuż ścieżki produkcyjnej | Stacje wokół stołu indeksującego |
| Ruch przedmiotu obrabianego | Transfer liniowy pomiędzy stacjami | Indeksowany ruch obrotowy |
| Integracja produkcji | Można je rozmieścić w oparciu o operacje poprzedzające i końcowe | Wiele operacji rozmieszczonych wokół platformy obrotowej |
| Układ oprzyrządowania | W oparciu o wymaganą kolejność stacji | Na podstawie pozycji stacji i wymagań dotyczących indeksowania |
| Czynniki selekcji | Obsługa przedmiotu obrabianego, sekwencja procesu, przestrzeń, i potrzeb produkcyjnych | Obsługa przedmiotu obrabianego, sekwencja procesu, przestrzeń, i potrzeb produkcyjnych |
Odpowiedni układ zależy od wymaganych operacji, wymiary obudowy i stojana, obsługa materiałów, Dostępna przestrzeń, i docelowych mocy produkcyjnych.
Rzeczywisty czas cyklu należy ocenić dla konkretnego procesu montażu, a nie zakładać go na podstawie samego układu maszyny.
Ⅵ. Odpowiednie obudowy silników i konfiguracja wyposażenia
Maszyna do montażu termokurczliwego obudowy silnika jest przeznaczona do zastosowań, w których kontrolowane rozszerzanie obudowy zapewnia luz wymagany do włożenia stojana.
Typowe zastosowania obejmują:
•Aluminiowa obudowa silnika i zespół stojana
•Zespół obudowy silnika i stojana z żeliwa
•Zespół obudowy silnika pompy wodnej
•Obudowy silników o różnych średnicach otworów i konstrukcjach konstrukcyjnych
•Odpowiednie gołe rdzenie stojana i uzwojone zespoły stojana
Konfiguracja sprzętu zależy od rzeczywistych komponentów silnika i wymagań dotyczących ich montażu.
Do istotnych czynników zalicza się geometria obudowy, wymiary stojana, ingerencja, kierunek wstawiania, właściwości materiału, i dopuszczalne narażenie na temperaturę.
Do uzwojonych zespołów stojana, w procesie należy uwzględnić ograniczenia termiczne izolacji uzwojeń i innych elementów wrażliwych na temperaturę.
Różne elementy obrabiane mogą wymagać dedykowanych cewek indukcyjnych, oprawy, narzędzia do wkładania, lub programy grzewcze. Kompatybilność należy potwierdzić poprzez ocena inżynierska.
Ⅶ. Informacje wymagane do doboru maszyny do montażu termokurczliwego obudowy silnika
Aby określić odpowiednią konfigurację maszyny do montażu termokurczliwego obudowy silnika, proszę podać następujące informacje, jeśli są dostępne.
Szczegóły obudowy silnika
•Rysunek lub fotografie obudowy
•Materiał: aluminium, żeliwa, lub inny określony materiał
•Średnica otworu, wymiary całkowite, i grubość ścianki
•Odpowiednie tolerancje wymiarowe
Szczegóły stojana
•Rysunek stojana i średnica zewnętrzna
•Długość stojana i tolerancje wymiarowe
•Zestaw gołego rdzenia stojana lub uzwojonego stojana
•Elementy wrażliwe na temperaturę lub wymagania dotyczące izolacji
Wymagania montażowe
•Określone oddziaływanie pomiędzy obudową a stojanem
•Wymagana głębokość wsunięcia i orientacja montażu
•Wymagania dotyczące wyrównania i pozycjonowania
•Obowiązujące limity temperatur
•Wymagania dotyczące siły montażowej, jeśli określono
•Wymagana kontrola i monitorowanie procesu
Wymagania produkcyjne
•Docelowa zdolność produkcyjna lub czas cyklu
•Wymagania dotyczące załadunku i rozładunku
•Preferowany układ liniowy lub obrotowy, Jeśli są
•Integracja z istniejącym sprzętem produkcyjnym
•Dostępna przestrzeń instalacyjna
•Wymagane funkcje automatyzacji
Szczegóły te pomagają określić układ ogrzewania indukcyjnego, mechanizm wkładania, narzędziach, funkcje kontroli procesu, i odpowiedni układ maszyny.
Do szerszych zastosowań przemysłowych z pasowaniem wciskowym, zobacz nasz Automatyczna linia do mocowania termokurczliwego indukcyjnie.
Ⅷ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy jedna maszyna może obsłużyć zarówno aluminiowe, jak i żeliwne obudowy silników??
Maszynę można skonfigurować dla obu materiałów, jeśli zastosowano ogrzewanie indukcyjne, narzędziach, i ustawienia procesu są odpowiednie dla zamierzonych komponentów. Ponieważ aluminium i żeliwo mają różne właściwości materiałowe, Warunki ich ogrzewania i montażu należy ocenić osobno.
Dlaczego obudowa silnika nagrzewa się przed włożeniem stojana??
Ogrzewanie rozszerza otwór obudowy, tworząc dodatkowy luz do wstawienia. Pomaga to zmniejszyć opór montażu i umożliwia wkładanie bez nadmiernego obciążenia mechanicznego. Wymagana temperatura zależy od materiału obudowy, wymiary, określonej interferencji, i warunki montażu.
Jaka jest różnica pomiędzy maszynami do obkurczania liniowego i rotacyjnego?
Maszyna liniowa organizuje stanowiska obróbcze wzdłuż ścieżki produkcyjnej. Czterostanowiskowa maszyna rotacyjna przenosi detale pomiędzy zdefiniowanymi pozycjami za pomocą stołu podziałowego. Odpowiednia konfiguracja zależy od kolejności montażu, wymagania dotyczące obsługi, przestrzeń instalacyjna, i cele produkcyjne.
Ⅸ. Poproś o rozwiązanie złączki termokurczliwej do obudowy silnika
KOTRON zapewnia sprzęt do nagrzewania indukcyjnego i automatycznego montażu do zastosowań w zakresie złączek termokurczliwych obudowy silnika.
Udostępnij rysunki obudowy silnika i stojana, informacje materialne, wymagania dotyczące zakłóceń, oraz cele produkcyjne. Nasz zespół może pomóc w ocenie odpowiedniego układu ogrzewania indukcyjnego, narzędzia do wkładania, sprzężenie zwrotne temperatury, monitorowanie siły, i automatyczną konfigurację montażu.