
Wie man die Schrumpf-Heiztemperatur aus Interferenz und Abstand berechnet
Ein praktischer Leitfaden zur Berechnung der Heiztemperatur und zur Vermeidung von Montageproblemen
Wenn ein Gang, Nabe oder Hülse müssen auf eine Welle aufgeschrumpft werden, Eine der ersten Fragen ist: Wie heiß soll das äußere Bauteil erhitzt werden??
Durch Erhitzen wird die Bohrung erweitert, Dadurch passt es über eine Welle, die bei Raumtemperatur etwas größer als die Bohrung ist. Wenn das Bauteil abkühlt, die Presspassung ist hergestellt.
Die erforderliche Temperatur hängt von der Interferenz ab, Durchmesser passen, Material und Abstand, der bei der Montage benötigt wird. Eine zu geringe Erwärmung kann dazu führen, dass die Teile nicht zusammenpassen, während eine übermäßige Erwärmung unnötige Risiken für das Bauteil mit sich bringen kann.
Dieser Leitfaden erklärt eine einfache Methode zur Schätzung Schrumpf-Erwärmungstemperatur, mit Berechnungsbeispiel und praktischen Kontrollen für die Produktion.
2. So berechnen Sie die Schrumpfpass-Heiztemperatur
3. Warum können Teile bei der berechneten Temperatur immer noch nicht zusammengebaut werden??
4. So wählen Sie eine praktische Heiztemperatur
5. Wie Induktionserwärmung das Schrumpfen unterstützt
1. Was bestimmt die Erwärmungstemperatur des Schrumpfsitzes??
Vier Hauptfaktoren bestimmen, wie viel Wärme benötigt wird.
| Faktor | Warum sie wichtig ist |
|---|---|
| Interferenz | Eine größere Interferenz erfordert eine stärkere Bohrungserweiterung |
| Passender Durchmesser | Eine größere Bohrung dehnt sich bei gleichem Temperaturanstieg und gleichem Material stärker aus |
| Material | Verschiedene Metalle dehnen sich unterschiedlich schnell aus |
| Montagefreigabe | Zum Einsetzen und Positionieren der Welle wird zusätzlicher Platz benötigt |
Einmischung ist der Ausgangspunkt.
Wenn eine Welle misst 50.04 mm und die passenden Bohrungsmaße 50.00 mm, die diametrale Interferenz ist 0.04 mm.
Erhitzen des äußeren Bauteils bis sich die Bohrung exakt aufweitet 0.04 mm würde diese Störung nur beseitigen. Es gäbe keinen zusätzlichen Freiraum für die Montage.
Die Bohrung muss sich daher ausreichend weiten, um die Überschneidung zu überwinden und einen geeigneten Montagespielraum zu schaffen.
Nutzen Sie die größtmögliche Interferenz aus der Zeichnung.
Wellen- und Bohrungsabmessungen unterliegen normalerweise Fertigungstoleranzen. Der dichteste Sitz entsteht, wenn die Welle den maximal zulässigen Durchmesser und die Bohrung den minimal zulässigen Durchmesser hat.
Zum Beispiel:
— Maximaler Wellendurchmesser: 80.06 mm
— Mindestbohrungsdurchmesser: 80.00 mm
— Maximale diametrale Interferenz: 0.06 mm
Dieses maximale Übermaß ist der geeignete Ausgangspunkt für die Prüfung, ob der Erwärmungsprozess die dichteste zulässige Montage ermöglicht.
Das Mindestübermaß muss separat überprüft werden, um zu bestätigen, dass die fertige Verbindung ihren Konstruktionsanforderungen entspricht.
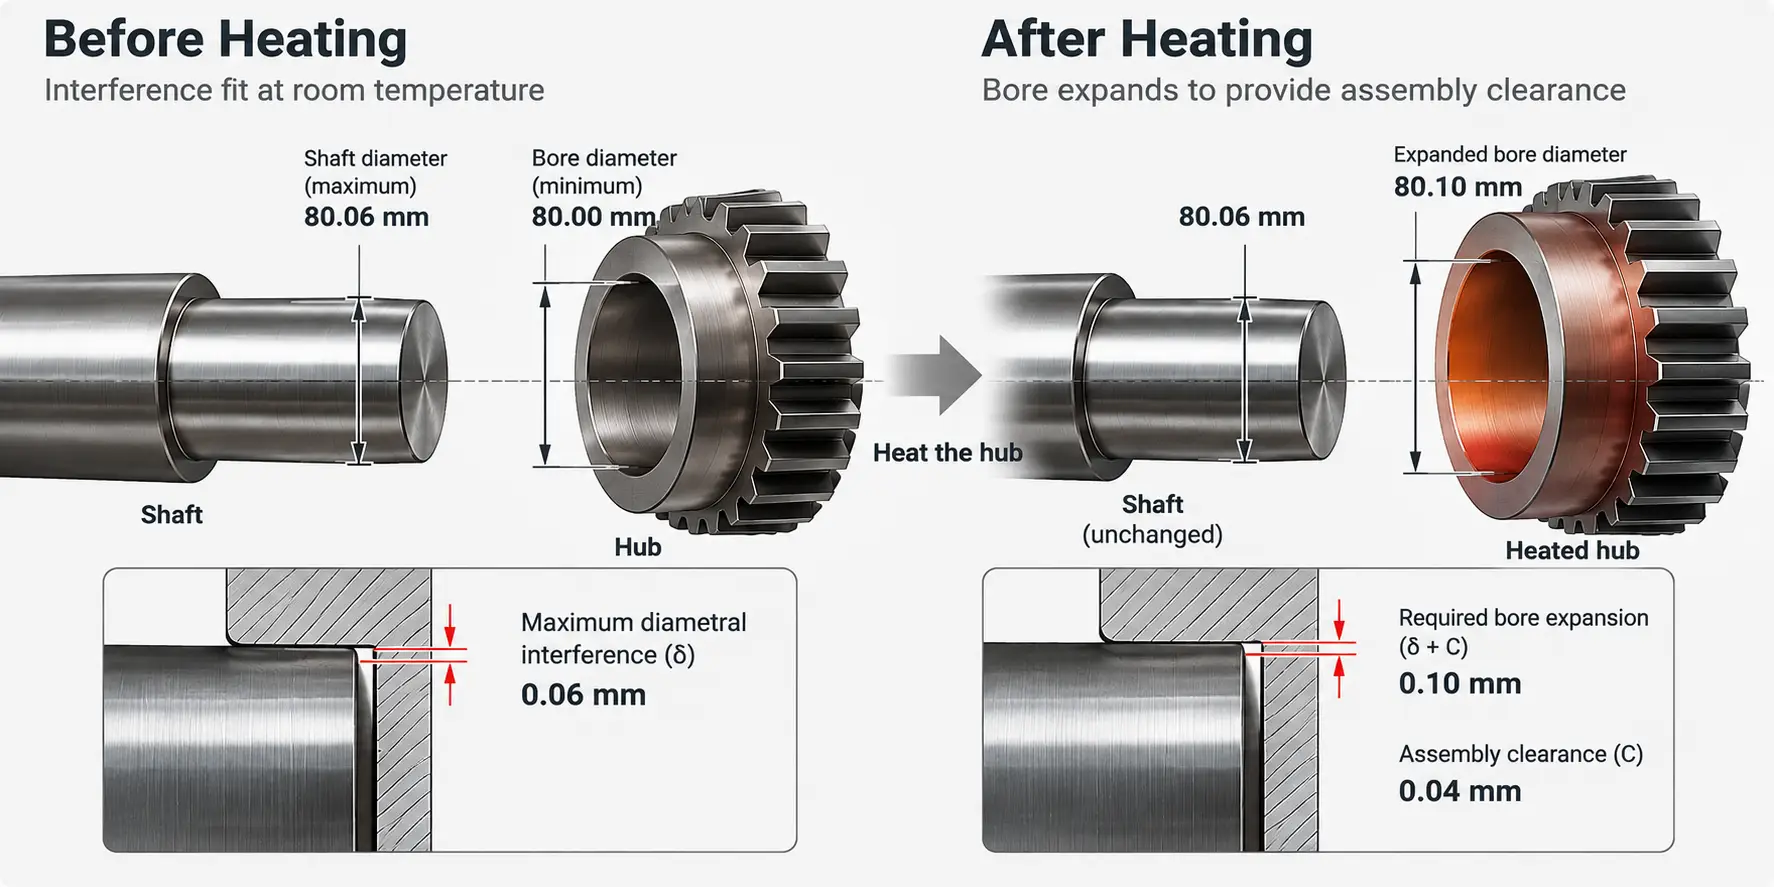
Interferenz, Wärmeausdehnung und Montagespiel im Schrumpfsitz
2. So berechnen Sie die Schrumpfpass-Heiztemperatur
Für eine einfache Welle-Nabe-Montage, Die erforderliche Heiztemperatur kann anhand der Wärmeausdehnung abgeschätzt werden.
Bei der folgenden Berechnung wird davon ausgegangen, dass das äußere Bauteil annähernd gleichmäßig erhitzt wird, während die Welle in der Nähe ihrer Ausgangstemperatur bleibt.
Schritt 1 — Berechnen Sie die erforderliche Erweiterung
Erforderliche Bohrungserweiterung = maximale Interferenz + Montagefreigabe
Schritt 2 — Berechnen Sie den Temperaturanstieg
ΔT = (δ + C) / (α × D)
Wo:
— ΔT = erforderlicher Temperaturanstieg (°C)
— δ = maximale diametrale Interferenz (mm)
— C = erforderlicher diametraler Montageabstand (mm)
— α = durchschnittlicher linearer Wärmeausdehnungskoeffizient (1/°C)
— D = Passdurchmesser (mm)
Die geschätzte Komponententemperatur beträgt:
Heiztemperatur = Anfangstemperatur + ΔT
Beispiel: Erhitzen einer Stahlnabe auf eine 80 mm Schaft
Angenommen, eine Stahlnabe muss erhitzt werden, bevor sie auf einer Welle montiert wird.
| Parameter | Beispielwert |
|---|---|
| Passender Durchmesser | 80 mm |
| Maximale Interferenz | 0.06 mm |
| Erforderlicher Montagefreiraum | 0.04 mm |
| Angenommener Stahlausdehnungskoeffizient | 12 × 10&supminus;&sup6; /°C |
| Anfangstemperatur | 20°C |
Erste, Berechnen Sie die erforderliche Bohrungserweiterung:
0.06 + 0.04 = 0.10 mm
Berechnen Sie dann den Temperaturanstieg:
ΔT = 0.10 / (12 × 10&supminus;&sup6; × 80)
Erforderlicher Temperaturanstieg ≈ 104°C
Fügen Sie die Anfangstemperatur hinzu:
20 + 104 = 124°C
Unter diesen Annahmen, Der Hub muss ca. reichen 124°C um die berechnete Erweiterung bereitzustellen.
Die 0.04 Der Montageabstand von mm ist eine illustrative Annahme, keine Standardzulage für alle 80 mm passen. Das tatsächliche Spiel sollte entsprechend der Montagemethode ausgewählt und in der Praxis überprüft werden.
Das Ergebnis ist auch eine erste Berechnung und keine endgültige Geräteeinstellung. Tatsächliche Heizbedingungen, Temperaturgrenzen und Wärmeverluste bei der Montage müssen dennoch berücksichtigt werden.
Wenn sich die Temperatur beider Komponenten erheblich ändert, die Ausdehnung bzw. Kontraktion beider Teile muss in die Berechnung einbezogen werden.
3. Warum können Teile bei der berechneten Temperatur immer noch nicht zusammengebaut werden??
Eine Nabe kann die berechnete Temperatur erreichen und sich trotzdem nur schwer auf die Welle montieren lassen.
Dies bedeutet nicht immer, dass die Temperatur erhöht werden muss.
Mehrere Probleme können den verfügbaren Spielraum verringern oder die korrekte Montage der Komponenten verhindern.
| Was passiert während der Montage?? | Was sollte überprüft werden?? |
|---|---|
| Die Welle kann nicht in die Bohrung eindringen | Tatsächliche Einmischung, Bohrungsausdehnung und Temperaturverteilung |
| Die Welle dringt ein, bleibt aber stecken | Montagefreiraum, Kühlung beim Einsetzen und Ausrichten |
| Einige Teile lassen sich erfolgreich zusammenbauen, während andere scheitern | Maßtoleranzen und Erwärmungskonsistenz |
| Die angezeigte Temperatur ist korrekt, aber die Montage ist schwierig | Ort der Temperaturmessung und tatsächliche Bohrungserweiterung |
Ungleichmäßige Erwärmung
Beim schnellen Aufheizen, Die Oberfläche und die inneren Bereiche eines Bauteils erreichen möglicherweise nicht die gleiche Temperatur.
Zum Beispiel, Ein Temperatursensor kann anzeigen, dass das Heizziel erreicht wurde, während sich die Bohrung nicht ausreichend erweitert hat.
Die Heizmethode und der Messort sollten zur tatsächlichen Werkstückgeometrie passen.
Wärmeverlust vor der Montage
Eine beheizte Nabe beginnt, Wärme an ihre Umgebung abzugeben, nachdem die Heizung stoppt.
Wenn das Bauteil zu einer anderen Station bewegt werden muss, Die Bohrung kann sich zusammenziehen, bevor die Welle vollständig eingeführt ist.
Für größere oder schwerere Bauteile, Transferzeit und Positionierung können zu wichtigen Bestandteilen des Montageprozesses werden.
Falsche Abmessungen oder schlechte Ausrichtung
Auch bei ausreichender Heizung, ein übergroßer Schaft, Eine zu kleine Bohrung oder ein Ausrichtungsproblem können eine reibungslose Montage verhindern.
Wenn die Teile stecken bleiben, Wenn Sie sie zusammendrücken, können die Passflächen beschädigt werden.
Bevor Sie die Heiztemperatur erhöhen, Überprüfen Sie die tatsächlichen Abmessungen, Heizzustand und Montagereihenfolge.
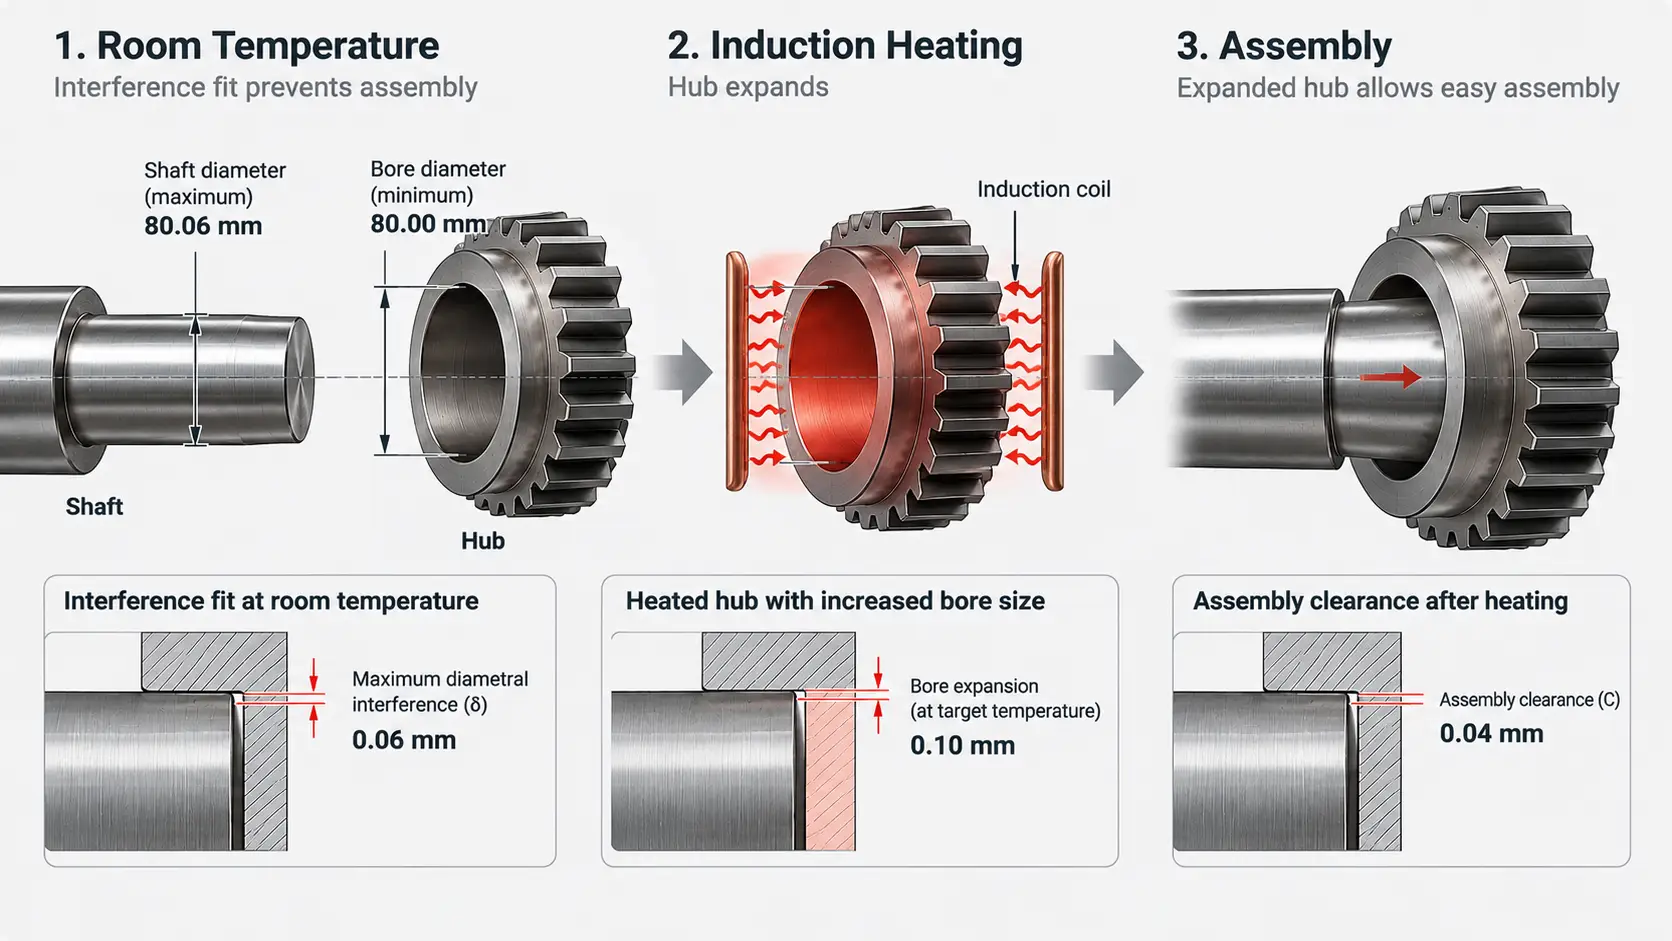
Berechnete Temperatur vs. eigentliche Montage
4. So wählen Sie eine praktische Heiztemperatur
Die berechnete Temperatur liefert einen nützlichen Ausgangspunkt, Das Produktionsziel sollte jedoch durch tatsächliche Montageversuche ermittelt werden.
Zum Beispiel, Die vorherige Berechnung ergab eine theoretische Nabentemperatur von etwa 124 °C°C.
Das bedeutet nicht, dass jedes geeignete Heizsystem automatisch auf 124 eingestellt werden sollte°C. Das Bauteil kann während des Transfers abkühlen, und die gemessene Oberflächentemperatur spiegelt möglicherweise nicht vollständig die Bohrungsausdehnung wider.
Ein praktischer Heizvorgang sollte drei Fragen beantworten.
① Ist die Temperatur hoch genug für die Montage??
Die beheizte Bohrung muss beim Einführen der Welle ausreichend Spiel bieten.
Überprüfen Sie die tatsächlichen Passmaße, Temperaturverteilung und Zeit zwischen Erwärmung und Montage.
② Ist die Temperatur für die Komponente sicher??
Das Erwärmungsziel muss innerhalb der Grenzen bleiben, die der Material- und Bauteilzustand zulässt.
Wärmebehandelte Teile, Bei beschichteten Oberflächen und temperaturempfindlichen Baugruppen können zusätzliche Einschränkungen gelten.
Wenn die berechnete Temperatur den zulässigen Grenzwert überschreitet, Überprüfen Sie die Störung, Montagespiel und Montagemethode, anstatt einfach die Wärme zu erhöhen.
In einigen Anwendungen, Durch die Kühlung der Welle kann die für die äußere Komponente erforderliche Erwärmung reduziert werden. Jedoch, Die Dimensionsänderungen und Handhabungsanforderungen beider Teile müssen berücksichtigt werden.
③ Kann das gleiche Ergebnis in der Produktion wiederholt werden??
Ein Prozess, der für eine Komponente funktioniert, funktioniert möglicherweise nicht konsistent über eine Charge hinweg, wenn Dimensionen vorliegen, Die Heizbedingungen oder der Montagezeitpunkt variieren.
Bei Prozessversuchen, überprüfen:
— Ob Teile innerhalb des angegebenen Toleranzbereichs montiert werden können
— Ob die Erwärmung ausreichend gleichmäßig ist
— Ob die zur Verfügung stehende Montagezeit ausreichend ist
— Ob die fertige Baugruppe ihre Maß- und Funktionsanforderungen erfüllt
Das Produktionsheizziel sollte auf diesen Ergebnissen basieren, nicht nur auf eine berechnete Temperatur.
5. Wie Induktionserwärmung das Schrumpfen unterstützt
Beim Schrumpfen von Zahnrädern kommt die Induktionserwärmung zum Einsatz, Naben, Hülsen, Motorkomponenten und andere Metallteile.
Anstatt eine ganze Baugruppe in einem Ofen zu erhitzen, eine Induktionsspule kann so ausgelegt werden, dass die gewünschte Komponente oder Region erwärmt wird.
Dies kann nützlich sein, wenn der Heizvorgang mit der Positionierung koordiniert werden muss, Transfer und Montage.
Spulendesign und Wärmeverteilung
Die Induktionsspule sollte zur Bauteilgeometrie und zum aufzuweitenden Bereich passen.
Zum Beispiel, Eine Nabenschaltung und eine lange Hülse erfordern möglicherweise unterschiedliche Spulenanordnungen, um geeignete Heizbedingungen zu erreichen.
Das Ziel besteht nicht nur darin, die Oberfläche schnell zu erhitzen, sondern um die für die Montage erforderliche Ausdehnung zu erreichen, ohne die Temperaturgrenzen des Bauteils zu überschreiten.
Temperaturüberwachung und Prozesskontrolle
Die Temperaturüberwachung kann dabei helfen, konstante Heizbedingungen zwischen den Teilen aufrechtzuerhalten.
Jedoch, Die Sensorwerte sollten mit dem tatsächlichen Werkstück- und Montageergebnis verglichen werden, insbesondere wenn die Erwärmung schnell erfolgt oder die Temperaturverteilung ungleichmäßig ist.
Weitere Informationen zur Temperaturrückmeldung und Leistungsregelung, siehe Temperaturregelung durch Induktionserwärmung: Leistungskontrolle vs. Temperatur-Feedback.
Koordination von Heizung und Montage
In wiederholter Produktion, Erwärmungszeit, Übertragungsentfernung und Positionierung sollten zusammen betrachtet werden.
Eine Automatisches Schrumpfsystem kann Induktionserwärmung mit kontrollierter Handhabung und Montage kombinieren, um Abweichungen zwischen den Zyklen zu reduzieren.
Für Überlegungen zur Geräteauswahl, siehe Bevor Sie eine Induktions-Schrumpffuttermaschine kaufen: 6 Entscheidungen, die wichtig sind.
Schlüssel zum Mitnehmen
Erwärmungstemperatur des Schrumpfsitzes kann aus der maximalen Interferenz abgeschätzt werden, Montagefreiraum, Passdurchmesser und Materialwärmeausdehnung. Die Berechnung liefert einen Ausgangspunkt; Eine zuverlässige Produktionstemperatur hängt auch von der tatsächlichen Bohrungsausdehnung ab, Wärmeverlust, Komponentengrenzen und Montagezeitpunkt.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Wie viel Montagefreiraum sollte ich hinzufügen??
Es gibt keine Standardzugabe für jede Passform. Das Spiel wird entsprechend der Montageart ausgewählt und in der Praxis überprüft; das 0.04 Die im Beispiel verwendeten mm dienen der Veranschaulichung, keine feste Regel.
Durch die Kühlung der Welle kann die erforderliche Heiztemperatur gesenkt werden?
Ja. Bei manchen Anwendungen reduziert die Kühlung der Welle die erforderliche Wärmemenge für die äußere Komponente, Es müssen jedoch die Dimensionsänderungen und Handhabungsanforderungen beider Teile berücksichtigt werden.
Warum können die Teile bei der berechneten Temperatur immer noch nicht zusammengefügt werden??
Der berechnete Wert ist nur ein Ausgangspunkt. Ungleichmäßiges Erhitzen, Wärmeverlust während der Übertragung, Falsche Abmessungen oder eine schlechte Ausrichtung können den verfügbaren Spielraum verringern, Überprüfen Sie diese daher, bevor Sie die Temperatur erhöhen.
Ist die berechnete Temperatur die endgültige Geräteeinstellung??
Nein. Es handelt sich um eine Erstberechnung. Tatsächliche Heizbedingungen, Temperaturgrenzen und Wärmeverluste bei der Montage müssen dennoch berücksichtigt werden, und das Produktionsziel sollte durch Montageversuche bestätigt werden.
Besprechen Sie Ihre Schrumpfanwendung
Kechuang bietet maßgeschneiderte Induktionsheizgeräte und Schrumpflösungen für Zahnräder, Naben, Hülsen und andere Industriekomponenten. Teilen Sie Ihre Werkstückabmessungen mit, Material, Interferenzanforderungen und Produktionsbedingungen, um einen geeigneten Erwärmungs- und Montageprozess zu besprechen.


