Автоматическая индукционная термоусадочная машина для корпуса двигателя для сборки статора
Ⅰ. Автоматические машины для термоусадочной посадки корпуса двигателя в работе
Видео 1 — Линия сборки корпуса и статора линейного автоматического двигателя
Видео 2 — Четырехпозиционная термоусадочная машина для корпуса роторного двигателя
Эти две конфигурации демонстрируют, как индукционный нагрев и автоматическая установка статора может быть интегрирован в моторосборочное производство.
Линейная система располагает станции обработки вдоль производственного пути., в то время как поворотная система использует делительный стол с четырьмя позициями для перемещения заготовок между заданными позициями.
Обе конфигурации могут быть адаптированы к реальным компонентам двигателя., последовательность сборки, и производственные требования.
Ⅱ. Проблемы сборки при термоусадочной посадке статора двигателя в корпус
Статоры двигателей обычно закрепляются внутри корпуса посредством посадки с натягом.. Во время сборки, должен быть обеспечен достаточный зазор для установки статора без чрезмерного механического сопротивления или повреждения..
Необходимо учитывать несколько условий:
•Разрешение на сборку: Корпус должен расширяться достаточно, чтобы вместить статор во время вставки..
•Условия отопления: Корпус должен достигать требуемого теплового состояния без превышения применимых пределов температуры материала или компонентов..
•Выравнивание статора: Статор и корпус должны оставаться в правильном положении во время вставки..
•Сила вставки: Механическую нагрузку следует контролировать, чтобы выявить аномальное сопротивление..
•Изменение размеров: Допуски отверстия корпуса, внешний диаметр статора, и заданное вмешательство влияют на требуемые условия нагрева и сборки.
Недостаточный зазор или неправильное выравнивание могут увеличить сопротивление при вставке и повредить корпус или статор..
Автоматическая система термоусадки координирует нагрев корпуса., позиционирование заготовки, и вставка статора для обеспечения контролируемого процесса сборки.
Ⅲ. Индукционный нагрев алюминиевых и чугунных корпусов двигателей
Видео 3 — Автономный процесс индукционного нагрева корпуса двигателя
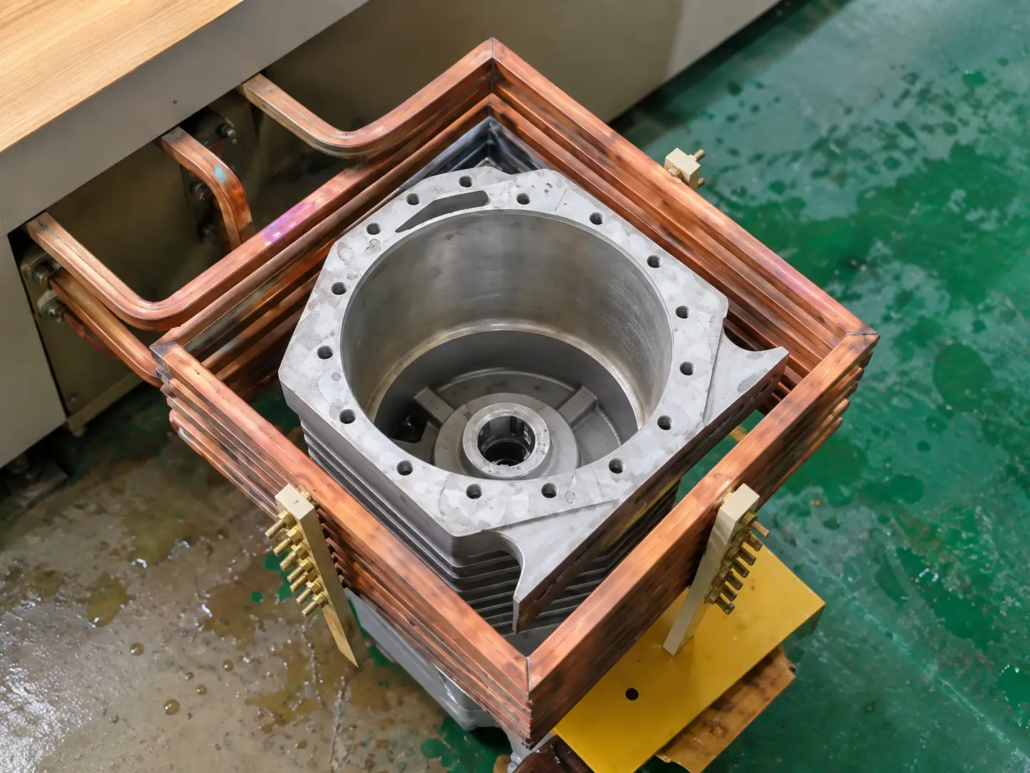
Индукционный нагрев расширяет отверстие корпуса двигателя, обеспечивая зазор, необходимый для установки статора.. Требуемый режим нагрева зависит от материала корпуса., диаметр отверстия, вмешательство, начальная температура компонента, и сроки сборки.
Алюминиевые корпуса двигателей
Алюминий имеет относительно высокий коэффициент теплового расширения., что может быть выгодно при термической сборке с натягом.
Однако, его электрические и тепловые свойства необходимо учитывать при выборе устройства индукционного нагрева.. Конструкция индуктора, рабочая частота, мощность, время нагрева, и обратная связь по температуре настраиваются в соответствии с геометрией и материалом корпуса..
Чугунные корпуса двигателей
Чугунные корпуса двигателей также можно нагревать для термоусадочной посадки., но их электромагнитное, термический, механические характеристики отличаются от алюминия.
Поэтому параметры нагрева и инструмент необходимо оценивать для реального корпуса, а не предполагать, что одна конфигурация подходит для обоих материалов без корректировки..
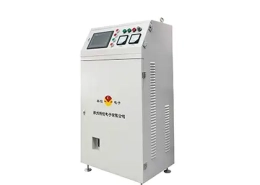
Индукционный нагревательный блок также может поставляться как отдельное решение, если не требуется автоматическая установка статора..
Ⅳ. Автоматическая установка статора, Температурная обратная связь и мониторинг силы
Автоматический процесс сборки координирует индукционный нагрев и установку статора, чтобы обеспечить необходимый монтажный зазор, когда статор входит в корпус..
①Расположение корпуса двигателя
Корпус расположен в приспособлении, рассчитанном на его геометрию., размеры, и ориентация сборки.
②Индукционный нагрев и обратная связь по температуре
Корпус нагревается по установленным технологическим параметрам.. температурная обратная связь используется для контроля состояния нагрева и поддержки настроенного процесса контроля температуры.
Схема измерения и метод контроля зависят от конфигурации оборудования и требований к заготовке..
③Автоматическая установка статора
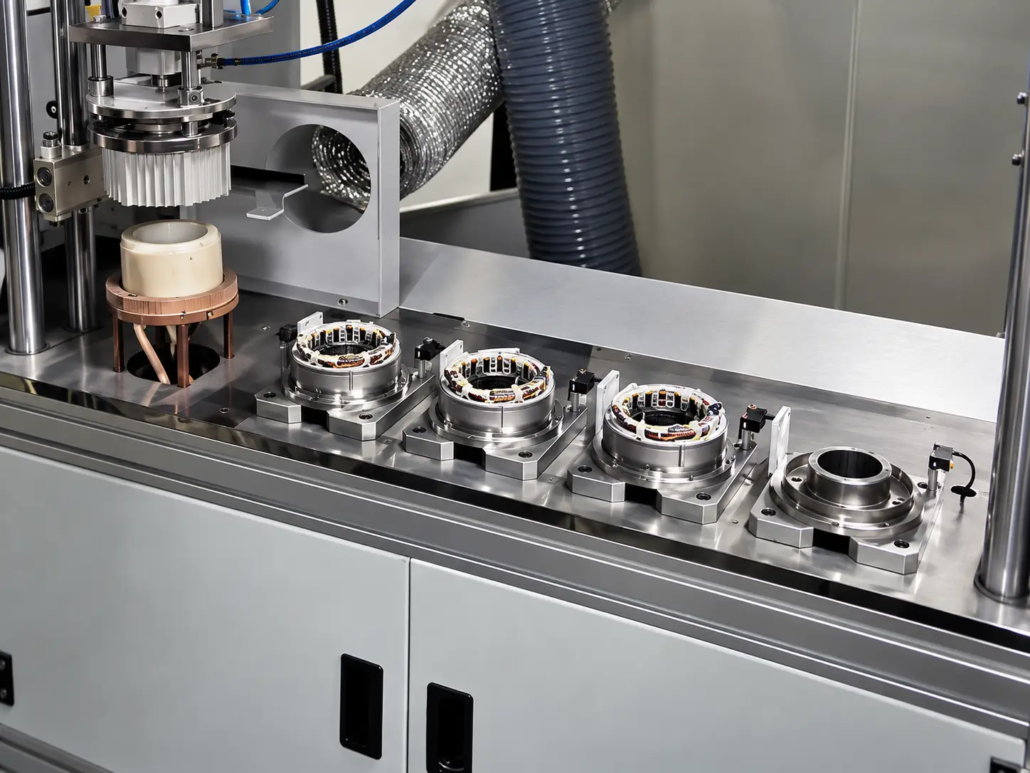
Статор совмещается с нагреваемым корпусом и вставляется с помощью механизма автоматической сборки..
Инструмент для вставки, движение, и расположение настраиваются в соответствии с геометрией статора, отверстие корпуса, и требуемая монтажная глубина.
④Мониторинг силы введения
Система контролирует силу вставки во время сборки., предоставление информации о механической нагрузке и помощь в выявлении аномального сопротивления.
Мониторинг силы поддерживает наблюдение за процессом, но не заменяет контроль размеров или другие необходимые проверки качества сборки..
⑤Охлаждение и формирование натяга
После вставки, корпус охлаждается и сжимается вокруг статора, формирование заданного натяга.
Окончательное состояние сборки зависит от размеров детали., свойств материала, температурный режим, и указанное вмешательство.
Ⅴ. Конфигурации линейного и четырехпозиционного поворотного узла
KOTRON предлагает два варианта автоматического оборудования для термоусадочной посадки корпуса двигателя..
Линия сборки корпуса линейного автоматического двигателя
Линейная конфигурация располагает станции обработки и сборки вдоль производственного пути..
В зависимости от приложения, линия может координировать обработку жилья, индукционный нагрев, позиционирование статора, и вставка. Его компоновка может быть разработана с учетом необходимой последовательности процессов и интеграции с другими производственными операциями..
Четырехпозиционная термоусадочная машина для корпуса роторного двигателя
Поворотная конфигурация использует делительный стол с четырьмя позициями для перемещения заготовок между определенными позициями обработки..
Вокруг поворотной платформы организованы операции нагрева и сборки.. Функции, назначенные отдельным станциям, зависят от конструкции оборудования и требований к заготовке..
Выбор подходящей конфигурации
| Рассмотрение | Линейная сборочная линия | Четырехпозиционная роторная машина |
|---|---|---|
| Проектирование | Станции на производственном пути | Станции вокруг индексирующего стола |
| Движение заготовки | Линейный трансфер между станциями | Индексированное вращательное движение |
| Производственная интеграция | Может быть организовано вокруг операций вверх и вниз по течению | Несколько операций, расположенных вокруг поворотной платформы |
| Расположение оснастки | На основе требуемой последовательности станций | На основе положения станции и требований к индексации |
| Факторы выбора | Обращение с заготовками, последовательность процессов, космос, и производственные потребности | Обращение с заготовками, последовательность процессов, космос, и производственные потребности |
Соответствующая компоновка зависит от требуемых операций., размеры корпуса и статора, обработка материалов, доступное пространство, и целевая производственная мощность.
Фактическое время цикла должно оцениваться для конкретного процесса сборки, а не предполагаться только на основе компоновки машины..
Ⅵ. Применимые корпуса двигателей и конфигурация оборудования
Машина для термоусадки корпуса двигателя предназначена для применений, где контролируемое расширение корпуса обеспечивает зазор, необходимый для вставки статора..
Типичные области применения включают в себя:
•Алюминиевый корпус двигателя и сборка статора
•Чугунный корпус двигателя и сборка статора
•Корпус двигателя водяного насоса в сборе
•Корпуса двигателей с различными диаметрами отверстий и конструктивными исполнениями
•Подходящие голые сердечники статора и обмотки статора в сборе.
Конфигурация оборудования зависит от фактических компонентов двигателя и требований к их сборке..
Соответствующие факторы включают геометрию корпуса., размеры статора, вмешательство, направление вставки, свойств материала, и допустимое температурное воздействие.
Для сборок статора с обмоткой, процесс должен учитывать температурные ограничения изоляции обмоток и других чувствительных к температуре компонентов..
Для разных деталей могут потребоваться специальные индукторы., оснастка, инструмент для вставки, или программы отопления. Совместимость должна быть подтверждена через инженерная оценка.
Ⅶ. Информация, необходимая для выбора машины для термоусадки корпуса двигателя
Чтобы определить подходящую конфигурацию машины для термоусадки корпуса двигателя., пожалуйста, предоставьте следующую информацию, если она доступна.
Детали корпуса двигателя
•Чертеж или фотографии корпуса
•Материал: алюминий, чугуны, или другой указанный материал
•Диаметр отверстия, общими размерами, и толщина стенки
•Соответствующие размерные допуски
Детали статора
•Чертеж статора и наружный диаметр
•Длина статора и допуски на размеры
•Неизолированный сердечник статора или сборка статора с обмоткой
•Чувствительные к температуре компоненты или требования к изоляции
Требования к сборке
•Заданное взаимодействие между корпусом и статором
•Требуемая глубина вставки и ориентация сборки
•Требования к выравниванию и расположению
•Применимые температурные пределы
•Требования к силе сборки, если указано
•Обязательный осмотр и мониторинг процесса
Производственные требования
•Целевая производственная мощность или время цикла
•Требования к загрузке и выгрузке
•Предпочтительное линейное или поворотное расположение, если таковые есть
•Интеграция с существующим производственным оборудованием
•Доступное место для установки
•Необходимые функции автоматизации
Эти детали помогают определиться с устройством индукционного нагрева., механизм вставки, инструментальной оснастке, функции управления технологическими процессами, и подходящее расположение машины.
Для более широкого применения в промышленности с натягом, см. наше Автоматическая индукционная усадочная фитинговая линия.
Ⅷ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Может ли одна машина обрабатывать как алюминиевые, так и чугунные корпуса двигателей?
Машина может быть настроена для обоих материалов, если используется устройство индукционного нагрева., инструментальной оснастке, и настройки процесса подходят для предполагаемых компонентов. Потому что алюминий и чугун имеют разные свойства материала., условия их нагрева и сборки должны оцениваться отдельно.
Почему корпус двигателя нагревается перед установкой статора?
Нагрев расширяет отверстие корпуса, создание дополнительного зазора для вставки. Это помогает снизить сопротивление сборки и поддерживает установку без чрезмерной механической нагрузки.. Требуемая температура зависит от материала корпуса., размеры, заданное вмешательство, и условия сборки.
В чем разница между линейными и ротационными термоусадочными машинами?
Линейная машина размещает станции обработки вдоль производственного пути.. Роторный станок с четырьмя станциями перемещает заготовки между заданными позициями с помощью делительного стола.. Подходящая конфигурация зависит от последовательности сборки., требования к обработке, место для установки, и производственные цели.
Ⅸ. Запросить решение по термоусадочной муфте для корпуса двигателя
KOTRON предлагает оборудование для индукционного нагрева и автоматической сборки для термоусадочной посадки корпусов двигателей..
Поделитесь чертежами корпуса двигателя и статора., существенная информация, требования к помехам, и производственные цели. Наша команда может помочь оценить подходящую систему индукционного нагрева., инструмент для вставки, обратная связь по температуре, мониторинг сил, и автоматическая настройка сборки.