Máy lắp ráp cảm ứng vỏ động cơ tự động cho lắp ráp Stator
Ⅰ. Máy lắp ráp vỏ động cơ tự động đang hoạt động
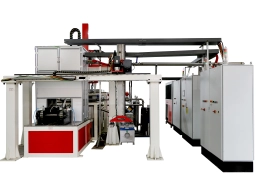
Video 1 — Dây chuyền lắp ráp Stator và vỏ động cơ tự động tuyến tính
Video 2 — Máy lắp vỏ động cơ quay bốn trạm
Hai cấu hình này minh họa cách sưởi ấm cảm ứng và chèn stato tự động có thể được tích hợp vào sản xuất lắp ráp động cơ.
Hệ thống tuyến tính bố trí các trạm xử lý dọc theo đường sản xuất, trong khi hệ thống quay sử dụng bảng chỉ số bốn trạm để chuyển phôi giữa các vị trí xác định.
Cả hai cấu hình đều có thể được điều chỉnh phù hợp với các bộ phận động cơ thực tế, trình tự lắp ráp, và các yêu cầu sản xuất.
Ⅱ. Những thách thức khi lắp ráp trong việc lắp ráp co ngót từ Stator đến vỏ động cơ
Các stato của động cơ thường được cố định bên trong vỏ của chúng thông qua một khớp nối chống nhiễu. Trong quá trình lắp ráp, phải có đủ khe hở để lắp stato mà không có lực cản cơ học hoặc hư hỏng quá mức.
Một số điều kiện cần được xem xét:
•Giải phóng mặt bằng lắp ráp: Vỏ phải mở rộng đủ để chứa stato trong quá trình lắp.
•Điều kiện sưởi ấm: Vỏ phải đạt được điều kiện nhiệt yêu cầu mà không vượt quá giới hạn nhiệt độ vật liệu hoặc thành phần hiện hành.
•Căn chỉnh stato: Stator và vỏ phải được giữ ở vị trí chính xác trong quá trình lắp.
•Lực chèn: Tải cơ học cần được theo dõi để giúp xác định sức cản bất thường.
•Biến đổi chiều: Dung sai lỗ khoan nhà ở, đường kính ngoài của stato, và nhiễu quy định ảnh hưởng đến các điều kiện gia nhiệt và lắp ráp cần thiết.
Khe hở không đủ hoặc căn chỉnh không chính xác có thể làm tăng lực cản chèn và có thể làm hỏng vỏ hoặc stato.
Một hệ thống lắp co tự động điều phối hệ thống sưởi nhà ở, định vị phôi, và chèn stato để hỗ trợ quá trình lắp ráp được kiểm soát.
Ⅲ. Hệ thống sưởi cảm ứng của vỏ động cơ bằng nhôm và gang
Video 3 — Quá trình gia nhiệt cảm ứng vỏ động cơ độc lập
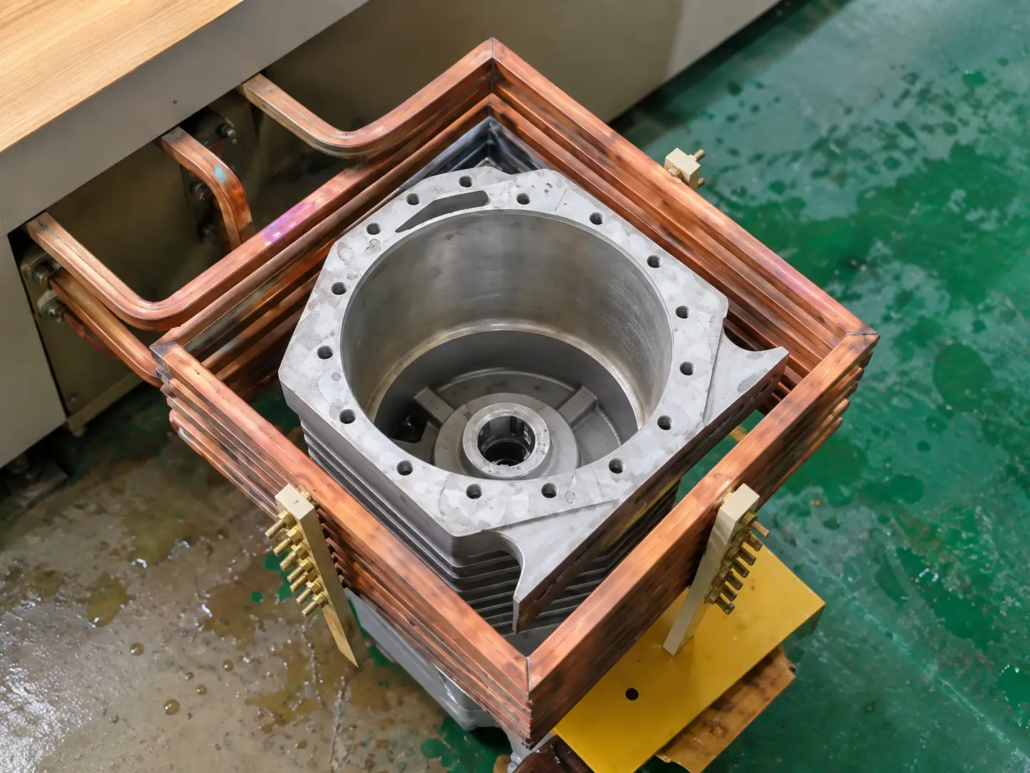
Hệ thống sưởi cảm ứng mở rộng lỗ khoan vỏ động cơ để cung cấp khoảng trống cần thiết cho việc lắp stato. Điều kiện sưởi ấm yêu cầu phụ thuộc vào vật liệu vỏ, đường kính lỗ khoan, sự can thiệp, nhiệt độ thành phần ban đầu, và thời gian lắp ráp.
Vỏ động cơ nhôm
Nhôm có hệ số giãn nở nhiệt tương đối cao, điều này có thể thuận lợi cho việc lắp ráp phù hợp với nhiễu nhiệt.
Tuy nhiên, của nó tính chất điện và nhiệt phải được xem xét khi lựa chọn bố trí sưởi ấm cảm ứng. Thiết kế cuộn cảm, tần số vận hành, quyền lực, thời gian gia nhiệt, và phản hồi nhiệt độ được cấu hình theo hình dạng vỏ và vật liệu.
Vỏ động cơ bằng gang
Vỏ động cơ bằng gang cũng có thể được gia nhiệt để lắp co ngót, nhưng điện từ của chúng, nhiệt, và đặc tính cơ học khác với nhôm.
Do đó, các thông số gia nhiệt và dụng cụ phải được đánh giá cho vỏ thực tế thay vì giả định rằng một cấu hình phù hợp cho cả hai vật liệu mà không cần điều chỉnh.
Bộ gia nhiệt cảm ứng cũng có thể được cung cấp dưới dạng giải pháp độc lập khi không cần lắp stato tự động.
Ⅳ. Chèn Stator tự động, Phản hồi nhiệt độ và giám sát lực
Quá trình lắp ráp tự động phối hợp gia nhiệt cảm ứng và lắp stato sao cho có khoảng hở lắp ráp cần thiết khi stato đi vào vỏ.
①Định vị vỏ động cơ
Vỏ được đặt trong một vật cố định được thiết kế theo hình dạng của nó, kích thước, và định hướng lắp ráp.
②Phản hồi nhiệt độ và sưởi ấm cảm ứng
Vỏ được làm nóng theo cài đặt quy trình đã thiết lập. Phản hồi nhiệt độ được sử dụng để theo dõi tình trạng gia nhiệt và hỗ trợ quá trình kiểm soát nhiệt độ được cấu hình.
Phương pháp bố trí và điều khiển đo phụ thuộc vào cấu hình thiết bị và yêu cầu phôi.
③Chèn Stator tự động
Stator được căn chỉnh với vỏ được gia nhiệt và lắp vào bằng cơ cấu lắp ráp tự động.
Dụng cụ chèn, chuyển động, và định vị được cấu hình theo hình dạng stato, lỗ khoan nhà ở, và độ sâu lắp ráp cần thiết.
④Giám sát lực chèn
Hệ thống giám sát lực chèn trong quá trình lắp ráp, cung cấp thông tin về tải trọng cơ học và giúp xác định lực cản bất thường.
Giám sát lực lượng hỗ trợ quan sát quy trình nhưng không thay thế kiểm tra kích thước hoặc kiểm tra chất lượng lắp ráp bắt buộc khác.
⑤Làm mát và can thiệp phù hợp
Sau khi chèn, vỏ nguội đi và co lại quanh stato, hình thành sự phù hợp can thiệp được chỉ định.
Điều kiện lắp ráp cuối cùng phụ thuộc vào kích thước thành phần, tính chất vật liệu, điều kiện nhiệt độ, và sự can thiệp được chỉ định.
Ⅴ. Cấu hình lắp ráp quay tuyến tính và bốn trạm
KOTRON cung cấp hai loại thiết bị tự động cho ứng dụng lắp co ngót vỏ động cơ.
Dây chuyền lắp ráp động cơ tự động tuyến tính
Cấu hình tuyến tính bố trí các trạm xử lý và lắp ráp dọc theo đường sản xuất.
Tùy thuộc vào ứng dụng, đường dây có thể phối hợp xử lý nhà ở, gia nhiệt cảm ứng, định vị stato, và chèn. Bố cục của nó có thể được phát triển theo trình tự quy trình cần thiết và tích hợp với các hoạt động sản xuất khác.
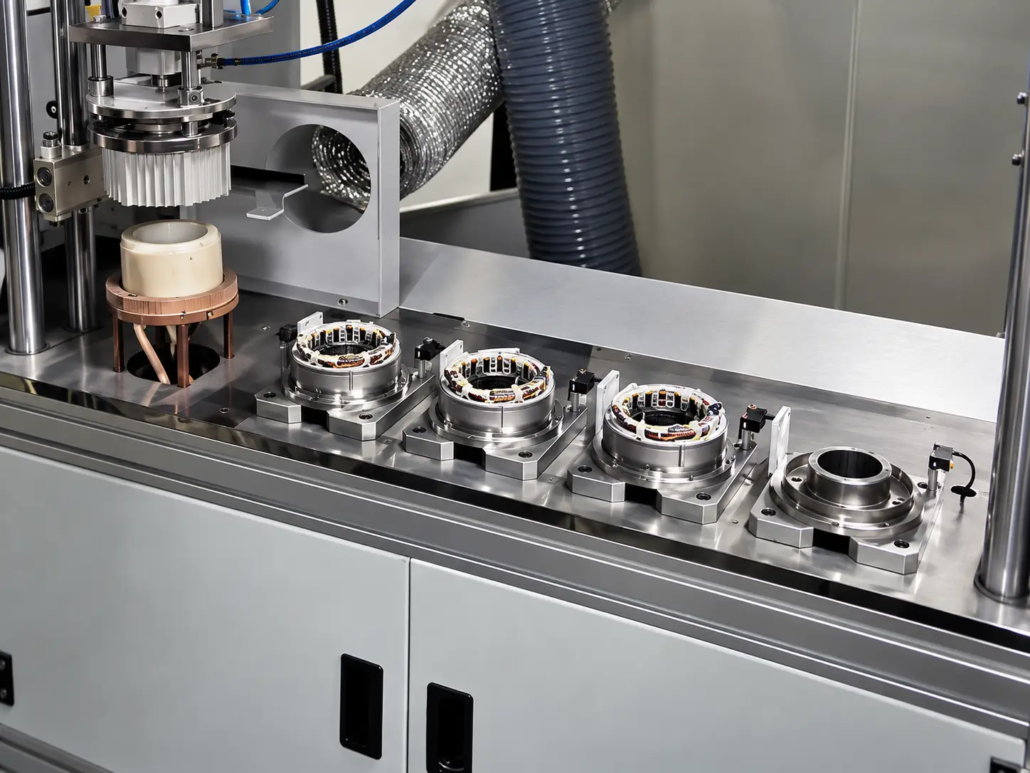
Máy lắp vỏ động cơ quay bốn trạm
Cấu hình quay sử dụng bảng chỉ mục bốn trạm để di chuyển phôi giữa các vị trí xử lý được xác định.
Hoạt động gia nhiệt và lắp ráp được bố trí xung quanh bệ quay. Các chức năng được giao cho từng trạm phụ thuộc vào thiết kế thiết bị và yêu cầu phôi.
Chọn cấu hình phù hợp
| Cân nhắc | Dây chuyền lắp ráp tuyến tính | Máy quay bốn trạm |
|---|---|---|
| Bố trí | Các trạm dọc đường sản xuất | Các trạm xung quanh bảng chỉ mục |
| Chuyển động phôi | Chuyển tuyến tính giữa các trạm | Chuyển động quay được lập chỉ mục |
| Tích hợp sản xuất | Có thể được bố trí xung quanh các hoạt động thượng nguồn và hạ nguồn | Nhiều thao tác được bố trí xung quanh một bệ quay |
| Sắp xếp dụng cụ | Dựa trên trình tự trạm yêu cầu | Dựa trên vị trí trạm và yêu cầu lập chỉ mục |
| Yếu tố lựa chọn | Xử lý phôi, trình tự quá trình, không gian, và nhu cầu sản xuất | Xử lý phôi, trình tự quá trình, không gian, và nhu cầu sản xuất |
Việc bố trí phù hợp phụ thuộc vào các thao tác cần thiết, kích thước vỏ và stato, xử lý vật liệu, diện tích có sẵn, và mục tiêu năng lực sản xuất.
Thời gian chu kỳ thực tế phải được đánh giá cho quy trình lắp ráp cụ thể thay vì chỉ giả định từ cách bố trí máy.
Ⅵ. Cấu hình thiết bị và vỏ động cơ áp dụng
Máy lắp co vỏ động cơ được thiết kế cho các ứng dụng trong đó việc mở rộng vỏ có kiểm soát mang lại khoảng hở cần thiết để lắp stato.
Các ứng dụng điển hình bao gồm:
•Vỏ động cơ và cụm stato bằng nhôm
•Vỏ động cơ và cụm stato bằng gang
•Lắp ráp vỏ động cơ máy bơm nước
•Vỏ động cơ có đường kính lỗ khoan và thiết kế kết cấu khác nhau
•Lõi stato trần và cụm stato dây quấn thích hợp
Cấu hình thiết bị phụ thuộc vào các bộ phận động cơ thực tế và yêu cầu lắp ráp của chúng.
Các yếu tố liên quan bao gồm hình học nhà ở, kích thước stato, sự can thiệp, hướng chèn, tính chất vật liệu, và nhiệt độ tiếp xúc cho phép.
Đối với cụm stato dây quấn, quá trình này phải tính đến các giới hạn nhiệt của cách điện cuộn dây và các thành phần nhạy cảm với nhiệt độ khác.
Các phôi khác nhau có thể yêu cầu cuộn cảm chuyên dụng, dụng cụ gá, dụng cụ chèn, hoặc các chương trình sưởi ấm. Khả năng tương thích phải được xác nhận thông qua đánh giá kỹ thuật.
Ⅶ. Thông tin cần thiết cho việc lựa chọn máy lắp ống co vỏ động cơ
Để xác định cấu hình máy thu nhỏ vỏ động cơ phù hợp, vui lòng cung cấp thông tin sau nếu có.
Chi tiết vỏ động cơ
•Bản vẽ nhà ở hoặc ảnh chụp
•Vật liệu: nhôm, gang, hoặc vật liệu được chỉ định khác
•Đường kính khoan, kích thước tổng thể, và độ dày của tường
•Dung sai kích thước liên quan
Chi tiết Stator
•Bản vẽ stato và đường kính ngoài
•Chiều dài stato và dung sai kích thước
•Lõi stato trần hoặc cụm stato dây quấn
•Các thành phần nhạy cảm với nhiệt độ hoặc yêu cầu cách nhiệt
Yêu cầu lắp ráp
•Sự can thiệp được chỉ định giữa vỏ và stato
•Độ sâu chèn cần thiết và hướng lắp ráp
•Yêu cầu căn chỉnh và định vị
•Giới hạn nhiệt độ áp dụng
•Yêu cầu lực lượng lắp ráp, nếu được chỉ định
•Yêu cầu kiểm tra và giám sát quá trình
Yêu cầu sản xuất
•Mục tiêu năng lực sản xuất hoặc thời gian chu kỳ
•Yêu cầu về xếp dỡ
•Sắp xếp tuyến tính hoặc quay ưa thích, nếu có
•Tích hợp với các thiết bị sản xuất hiện có
•Không gian lắp đặt sẵn có
•Các chức năng tự động hóa cần thiết
Những chi tiết này giúp xác định cách bố trí hệ thống sưởi cảm ứng, cơ chế chèn, dụng cụ, chức năng kiểm soát quá trình, và bố trí máy phù hợp.
Dành cho các ứng dụng phù hợp với nhiễu công nghiệp rộng hơn, xem các trang Dây chuyền lắp co cảm ứng tự động.
Ⅷ. Câu hỏi thường gặp
Bấm vào một câu hỏi để mở rộng câu trả lời.
Một máy có thể xử lý cả vỏ động cơ bằng nhôm và gang không?
Máy có thể được cấu hình cho cả hai vật liệu khi bố trí gia nhiệt cảm ứng, dụng cụ, và cài đặt quy trình phù hợp với các thành phần dự định. Vì nhôm và gang có tính chất vật liệu khác nhau, điều kiện gia nhiệt và lắp ráp của chúng phải được đánh giá riêng.
Tại sao vỏ động cơ được làm nóng trước khi lắp stato?
Hệ thống sưởi mở rộng lỗ khoan nhà ở, tạo thêm khoảng trống để chèn. Điều này giúp giảm lực cản lắp ráp và hỗ trợ lắp mà không cần tải cơ học quá mức. Nhiệt độ yêu cầu phụ thuộc vào vật liệu vỏ, kích thước, nhiễu quy định, và điều kiện lắp ráp.
Sự khác biệt giữa máy thu nhỏ tuyến tính và máy quay là gì?
Một máy tuyến tính bố trí các trạm xử lý dọc theo đường sản xuất. Máy quay bốn trạm chuyển phôi giữa các vị trí xác định bằng bảng chỉ số. Cấu hình phù hợp phụ thuộc vào trình tự lắp ráp, yêu cầu xử lý, không gian lắp đặt, và mục tiêu sản xuất.
Ⅸ. Yêu cầu giải pháp lắp ống co vỏ động cơ
KOTRON cung cấp thiết bị gia nhiệt cảm ứng và lắp ráp tự động cho các ứng dụng lắp ráp vỏ động cơ.
Chia sẻ bản vẽ vỏ động cơ và stato của bạn, thông tin vật chất, yêu cầu can thiệp, và mục tiêu sản xuất. Nhóm của chúng tôi có thể giúp đánh giá cách bố trí hệ thống sưởi cảm ứng phù hợp, dụng cụ chèn, Phản hồi nhiệt độ, giám sát lực lượng, và cấu hình lắp ráp tự động.