خط التقسية والتلطيف بالحث الأوتوماتيكي لمكونات ناقل الحركة للسيارات
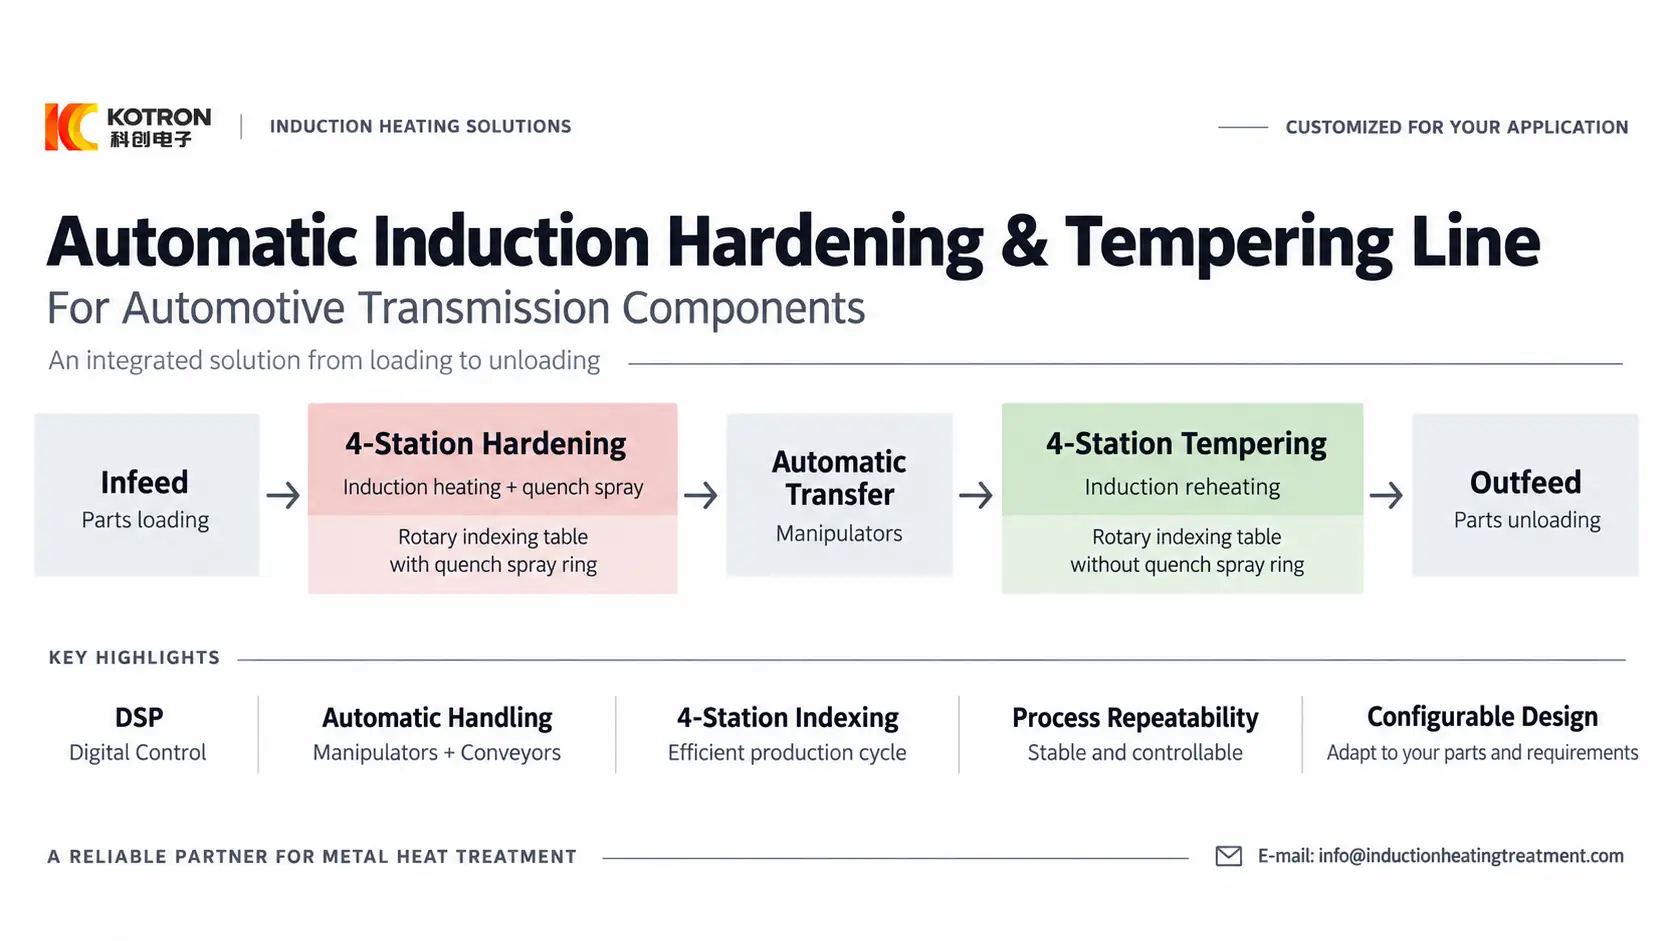
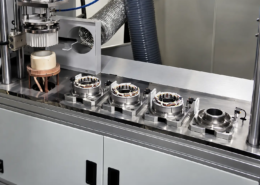
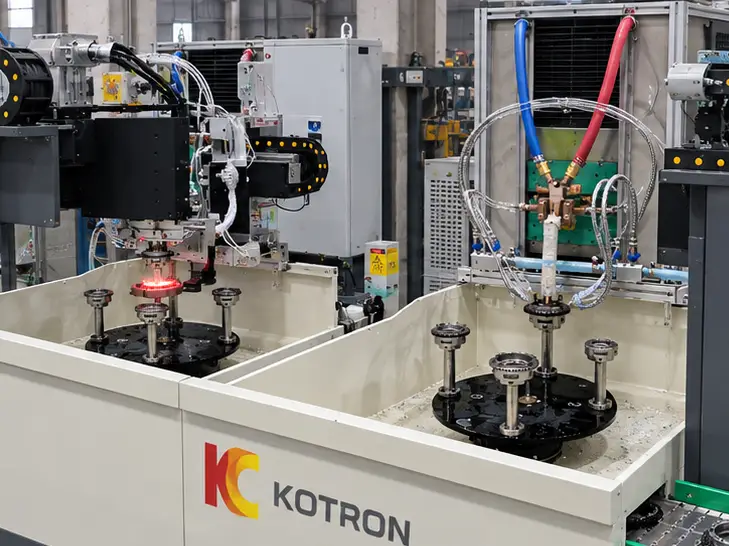
خط التقسية والتصلب بالحث الأوتوماتيكي - آلتي فهرسة دوارة ذات 4 محطات مرتبطة بواسطة مناولات أوتوماتيكية, مع ناقلات التغذية والتغذية.
Ⅰ. شاهد العملية الآلية الكاملة
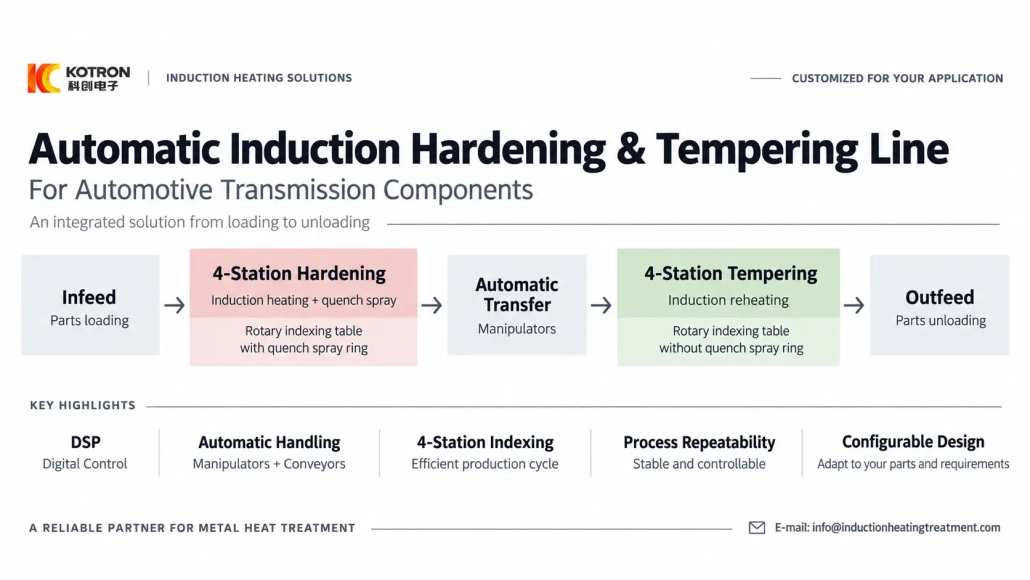
تدفق الإنتاج واضح ومباشر:
1.ناقل التغذية
2.التصلب بالحث
3.النقل التلقائي
4.الترسيخ الحثي
5.ناقل التغذية
يقوم المعالج بتحميل المكون الوارد على أول جهاز مكون من 4 محطات. بعد التقسية, يقوم مناور ثان بنقله إلى آلة التقسية. يقوم معالج ثالث بتفريغ المكون النهائي على ناقل التغذية.
تصلب, يتم توصيل النقل والتلطيف كخط معالجة حرارية تلقائي واحد بدلاً من العمليات اليدوية المنفصلة.
Ⅱ. آلتان ذات 4 محطات للتصلب والتلطيف
تؤدي آلتا الفهرسة الدوارة أجزاء مختلفة من عملية المعالجة الحرارية.
مرحلة تصلب
الآلة الأولى تؤدي التقسية بالتحريض.
يتم تسخين المنطقة المطلوبة بواسطة نظام الحث ثم يتم تبريدها بسرعة بواسطة نظام التبريد. ولذلك يتم تركيب حلقة رش التبريد في مرحلة التصلب.
مرحلة التقسية
الجهاز الثاني ينفذ التلطيف بالحث.
تتم إعادة تسخين المكون المتصلب وفقًا لعملية التقسية المطلوبة. لا يتم استخدام حلقة رش التبريد في مرحلة التصلب في هذه الآلة.
معاً, المرحلتان تشكلان الشكل الكامل عملية التبريد والتلطيف تستخدم لهذا المكون نقل السيارات.
تحدد مواصفات المواد الخاصة بالعميل الصلابة المطلوبة, حالة التقسية والنتائج المعدنية الأخرى. معداتنا توفر التدفئة, التبريد, منصة الحركة والتحكم المستخدمة لتنفيذ تلك العملية.
Ⅲ. لماذا نستخدم تخطيط الفهرسة الدوارة المكون من 4 محطات?
أربع محطات لا تعني أربع عمليات معالجة حرارية مختلفة.
تحتوي كل آلة على طاولة فهرسة دوارة بأربعة مواضع لقطع العمل. يقوم الجدول بفهرسة المكونات من خلال المواضع المحددة أثناء دورة الإنتاج التلقائي, مما يسهل تنسيق المعالجة, التحميل, التفريغ ونقل الأجزاء بإيقاع ثابت.
يعد هذا التكوين مناسبًا بشكل خاص عندما يتعين على معدات المعالجة الحرارية أن تعمل مع المناولات والناقلات بدلاً من العمل كآلة معزولة.
يستخدم الخط المكتمل جهازين 4 محطات, لكن أربع محطات ليست مطلبًا ثابتًا.
قد يستخدم مشروع آخر عددًا مختلفًا من المحطات, ترتيب جدول مختلف أو طريقة تحميل أخرى. يجب أن تتبع كمية المحطة المكون, دورة الإنتاج المطلوبة وتخطيط الأتمتة.
Ⅳ. يعمل التحكم الرقمي DSP جنبًا إلى جنب مع الأتمتة
إن القيمة الأساسية للتحكم الرقمي ليست مجرد أن الآلة يمكنها تسخين جزء معدني.
في التصنيع المتكرر, يجب تنفيذ العملية الثابتة بشكل متسق من قطعة عمل إلى أخرى ومن دفعة إنتاج إلى أخرى.
يمكن استخدام أنظمة الحث لدينا تحويل الطاقة باستخدام IGBT مع التحكم الرقمي DSP, السماح لإمدادات طاقة التدفئة بأن تصبح جزءًا من نظام الإنتاج الآلي بدلاً من العمل كسخان مستقل تم تعديله يدويًا.
اعتمادا على متطلبات المشروع, يمكن تكوين نظام التحكم والمراقبة باستخدام:
1.إعداد الطاقة الرقمية
2.التحكم في وقت التسخين
3.مراقبة الجهد والتيار
4.مراقبة الطاقة
5.تغذية راجعة للحرارة
6.التحكم في درجة الحرارة بحلقة مغلقة
7.إدارة وصفة الشغل
8.حدود معلمات العملية
9.سجلات الإنذار والأحداث
10.منحنيات التسخين أو المعالجة
11.سجلات الإنتاج التاريخية
12.معلومات الدفعة
13.بلك / الاتصالات HMI
14.تكامل خط الإنتاج
يمكن لوصفة العملية تخزين ظروف التشغيل التي تم تطويرها لمكون معين. عندما يعود نفس المنتج إلى الإنتاج, يمكن استدعاء الإعدادات المقابلة بدلاً من إعادة بناء العملية من التعديلات اليدوية.
تضيف التغذية المرتدة لدرجة الحرارة معلومات حرارية مباشرة من قطعة العمل, بينما يوفر التحكم الرقمي في الطاقة مدخلات كهربائية قابلة للتكرار في ظل ظروف التشغيل المحددة.
كما تسهل سجلات الإنتاج والإنذارات مراجعة ما حدث أثناء الدفعة بدلاً من الاعتماد فقط على ذاكرة المشغل.
هذا هو المكان الذي تعمل فيه الرقمنة والأتمتة معًا: يتحكم النظام الرقمي في العملية ويسجلها, بينما تقوم الآلة الأوتوماتيكية بتنفيذ الحركة وتسلسل الإنتاج.
Ⅴ. لماذا أتمتة تصلب وتلطيف?
لإنتاج مكونات نقل السيارات, الفائدة ليست مجرد استبدال المشغل بالمناول.
تتحكم الأتمتة في كيفية تحرك قطعة العمل خلال العملية الكاملة.
في هذا الخط:
1.يقوم المناول الأول بتحميل آلة التقسية
2.والثاني ينقل المكون من التصلب إلى التقسية
3.الثالث يفرغ الجزء النهائي
4.تقوم الناقلات بتوصيل الخط بالتعامل مع المنبع والمصب
يؤدي هذا إلى إزالة النقل اليدوي المتكرر للمكونات الساخنة وإصلاح تسلسل المعالجة داخل دورة الماكينة.
يمكن للتصلب والتلطيف أيضًا استخدام معلمات التسخين الخاصة بهم مع البقاء جزءًا من نفس خط الإنتاج.
للشركات المصنعة التي تنتج نفس المكونات أو المكونات ذات الصلة بشكل متكرر, وهذا يوفر طريقًا عمليًا للانتقال من عملية تعتمد على المشغل إلى طريقة إنتاج أكثر توحيدًا.
كما أن التحكم الرقمي يجعل قسم الحث أسهل في التكامل مع جداول الفهرسة التي يتم التحكم فيها بواسطة PLC, المتلاعبين, الناقلات والمعدات الأوتوماتيكية الأخرى.
Ⅵ. حل متكامل لمكونات نقل الحركة في السيارات
تم بناء هذا المشروع لمكونات نقل الحركة المسننة للسيارات والحصادات:
| غرض | مشروع مكتمل |
|---|---|
| التطبيق | مكون نقل السيارات |
| عملية المعالجة الحرارية | التصلب بالتحريض + التلطيف بالحث |
| آلة تصلب | 4-آلة الفهرسة الدوارة للمحطة |
| تصلب التبريد | إخماد حلقة الرش |
| آلة التقسية | 4-آلة الفهرسة الدوارة للمحطة |
| حلقة رش تصلب في مرحلة التقسية | غير مستخدم |
| نقل جزء | 3 المتلاعبين التلقائية |
| تدفق المواد | ناقلات التغذية والتغذية |
| التحكم التعريفي | التحكم الرقمي دي اس بي |
| وضع الإنتاج | آلي |
يصف هذا الجدول التكوين المستخدم لهذا المشروع. إنها ليست مواصفات ثابتة لكل عميل.
يمكن أيضًا تهيئة أنظمة المعالجة الحرارية الخاصة بنا مع إدارة الوصفات, قياس درجة الحرارة والتحكم في الحلقة المغلقة, منحنيات العملية, سجلات التنبيه, بيانات الإنتاج التاريخية ووظائف المراقبة الرقمية الأخرى وفقًا للمستوى المطلوب للتحكم في العملية.
Ⅶ. قم بتكوين الخط حول عملية الإنتاج الخاصة بك
لا يحتاج المشروع الجديد إلى نسخ هذا الجهازين, 4-تخطيط المحطة.
كمية المحطة, قوة الحث, تردد التشغيل, محث, نظام التبريد, الأدوات المثبتة, المتلاعبين, يمكن تكوين الناقلات ووظائف التحكم وفقًا لمكونات العميل ومتطلبات الإنتاج.
إذا كنت تخطط لخط معالجة حرارية أوتوماتيكي مماثل, معلومات البداية الأكثر فائدة هي:
1.رسم الشغل
2.مادة
3.منطقة المعالجة الحرارية
4.الصلابة المطلوبة
5.عمق القضية
6.العملية الموجودة
7.معدل الإنتاج
8.متطلبات الأتمتة
من هذه التفاصيل, يمكننا تقييم ما إذا كان خط التقسية والتصلب المماثل مناسبًا أو ما إذا كان تخطيط محطة آخر سيتناسب بشكل أفضل مع عملية الإنتاج.
تنتمي عملية المعالجة الحرارية إلى الشركة المصنعة. مهمتنا هي توفير معدات التدفئة والأتمتة الرقمية التي يمكنها تنفيذ ذلك بطريقة يتم التحكم فيها, طريقة قابلة للتكرار وقابلة للتطوير.
خطط لخط التقسية والتصلب التلقائي لديك
أرسل متطلبات رسم الشغل والعملية الخاصة بك. سنقوم بتقييم تخطيط المحطة والتوصية بالتكوين المطابق لمعدل الإنتاج الخاص بك.