
สายการชุบแข็งและอบเหนี่ยวนําอัตโนมัติสําหรับชิ้นส่วนเกียร์ยานยนต์
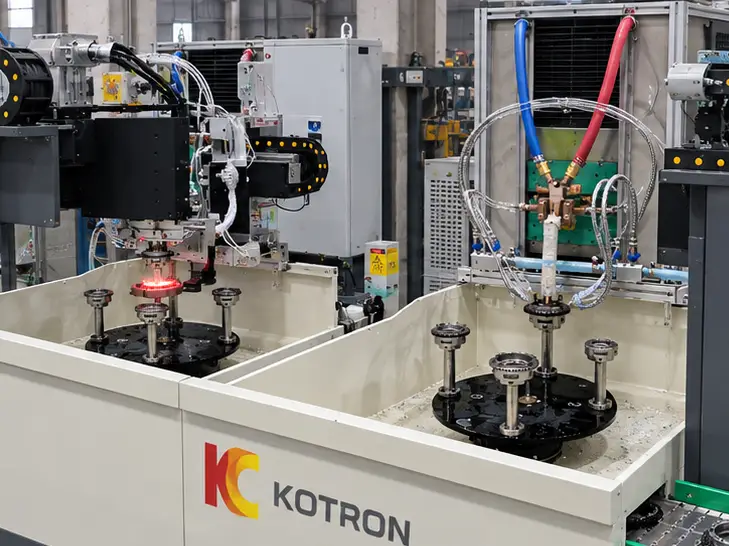
สายการชุบแข็งและการแบ่งเบาบรรเทาด้วยการเหนี่ยวนำอัตโนมัติ — เครื่องสร้างดัชนีแบบหมุน 4 สถานีสองเครื่องที่เชื่อมต่อกันด้วยอุปกรณ์ควบคุมอัตโนมัติ, ด้วยสายพานลำเลียงเข้าและออก.
Ⅰ. ดูกระบวนการอัตโนมัติที่สมบูรณ์
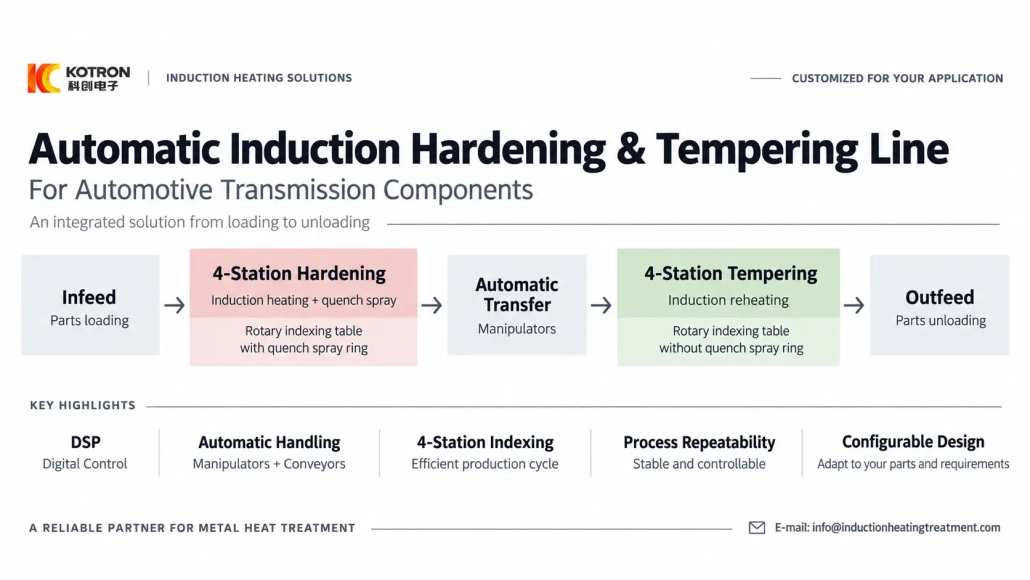
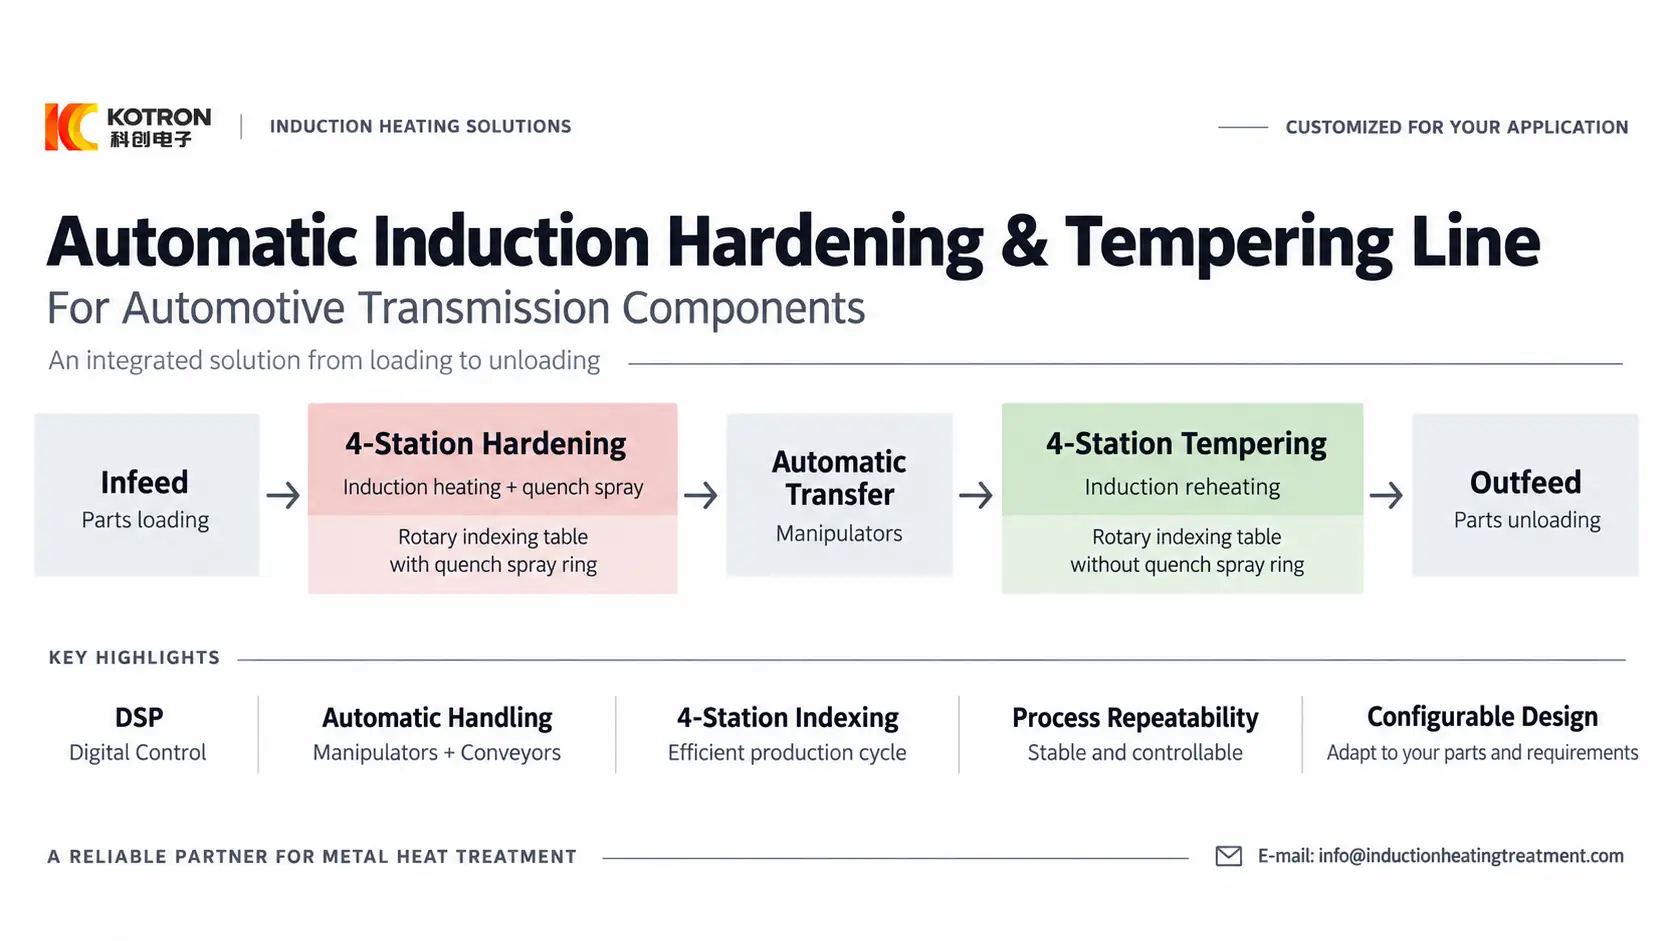
ขั้นตอนการผลิตมีความตรงไปตรงมา:
1.สายพานลำเลียงป้อน
2.การชุบแข็งด้วยเหนี่ยวนํา
3.โอนอัตโนมัติ
4.การเหนี่ยวนำการแบ่งเบาบรรเทา
5.สายพานลำเลียงเอาท์พุต
หุ่นยนต์จะโหลดส่วนประกอบที่เข้ามาบนเครื่อง 4 สถานีเครื่องแรก. หลังจากแข็งตัวแล้ว, ผู้ควบคุมคนที่สองจะถ่ายโอนไปยังเครื่องแบ่งเบาบรรเทา. หุ่นยนต์ตัวที่สามจะขนถ่ายส่วนประกอบที่เสร็จแล้วลงบนสายพานลำเลียงเอาท์พุต.
การทำให้แข็ง, การถ่ายโอนและการแบ่งเบาบรรเทาจะเชื่อมต่อกันเป็นสายการรักษาความร้อนอัตโนมัติเส้นเดียว แทนที่จะต้องดำเนินการด้วยตนเองแยกต่างหาก.
Ⅱ. เครื่องจักร 4 สถานีสองเครื่องสำหรับการชุบแข็งและการอบคืนตัว
เครื่องกำหนดดัชนีแบบหมุนสองเครื่องทำหน้าที่ในส่วนต่างๆ ของกระบวนการบำบัดความร้อน.
ขั้นตอนการชุบแข็ง
เครื่องแรกเริ่มทำงาน การชุบแข็งด้วยเหนี่ยวนำ.
พื้นที่ที่ต้องการได้รับความร้อนจากระบบเหนี่ยวนำแล้วระบายความร้อนอย่างรวดเร็วด้วยระบบดับ. จึงมีการติดตั้งวงแหวนสเปรย์ดับที่ขั้นตอนการชุบแข็ง.
ขั้นตอนการแบ่งเบาบรรเทา
เครื่องที่สองดำเนินการ การอบชุบด้วยไฟฟ้าเหนี่ยวนำ.
ส่วนประกอบที่ชุบแข็งแล้วจะถูกทำให้ร้อนอีกครั้งตามกระบวนการแบ่งเบาบรรเทาที่ต้องการ. เครื่องจักรนี้ไม่มีการใช้วงแหวนสเปรย์ดับขั้นตอนการชุบแข็ง.
ด้วยกัน, ทั้งสองขั้นตอนเป็นแบบสมบูรณ์ กระบวนการดับและแบ่งเบาบรรเทา ใช้สำหรับส่วนประกอบเกียร์ของยานยนต์นี้.
ข้อกำหนดวัสดุของลูกค้าจะกำหนดความแข็งที่ต้องการ, สภาพการแบ่งเบาบรรเทาและผลทางโลหะวิทยาอื่น ๆ. อุปกรณ์ของเราให้ความร้อน, การชุบเย็น, แพลตฟอร์มการเคลื่อนไหวและการควบคุมที่ใช้ในการดำเนินกระบวนการนั้น.
Ⅲ. เหตุใดจึงต้องใช้เค้าโครงการจัดทำดัชนีแบบโรตารี 4 สถานี?
สี่สถานีไม่ได้หมายถึงกระบวนการบำบัดความร้อนที่แตกต่างกันสี่กระบวนการ.
เครื่องจักรแต่ละเครื่องมีโต๊ะกำหนดดัชนีแบบหมุนพร้อมตำแหน่งชิ้นงานสี่ตำแหน่ง. ตารางจัดทำดัชนีส่วนประกอบตามตำแหน่งที่กำหนดในระหว่างรอบการผลิตอัตโนมัติ, ทำให้ง่ายต่อการประสานงานการประมวลผล, การโหลด, การขนถ่ายและการถ่ายโอนชิ้นส่วนด้วยจังหวะที่มั่นคง.
การกำหนดค่านี้เหมาะสมอย่างยิ่งเมื่ออุปกรณ์บำบัดความร้อนต้องทำงานร่วมกับอุปกรณ์ควบคุมและสายพานลำเลียง แทนที่จะเป็นเครื่องจักรแบบแยกส่วน.
การใช้เส้นที่สมบูรณ์ เครื่อง 4 สถานีสองเครื่อง, แต่สี่สถานีไม่ใช่ข้อกำหนดที่แน่นอน.
อีกโครงการหนึ่งอาจใช้จำนวนสถานีที่แตกต่างกัน, การจัดโต๊ะแบบอื่นหรือวิธีการโหลดแบบอื่น. ปริมาณสถานีควรเป็นไปตามส่วนประกอบ, วงจรการผลิตที่ต้องการและโครงร่างระบบอัตโนมัติ.
Ⅳ. การควบคุมแบบดิจิตอล DSP ทำงานร่วมกับระบบอัตโนมัติ
คุณค่าหลักของการควบคุมแบบดิจิทัลไม่ใช่แค่ว่าเครื่องสามารถให้ความร้อนกับชิ้นส่วนที่เป็นโลหะได้.
ในการผลิตซ้ำๆ, กระบวนการที่กำหนดไว้จะต้องดำเนินการอย่างสม่ำเสมอจากชิ้นงานหนึ่งไปยังอีกชิ้นงานหนึ่ง และจากชุดการผลิตหนึ่งไปยังอีกชุดหนึ่ง.
ระบบอินดักชั่นของเราก็ใช้ได้ การแปลงพลังงานของ IGBT กับการควบคุมดิจิทัลของ DSP, ช่วยให้แหล่งจ่ายพลังงานความร้อนกลายเป็นส่วนหนึ่งของระบบการผลิตอัตโนมัติ แทนที่จะทำงานเป็นเครื่องทำความร้อนแบบสแตนด์อโลนที่ปรับด้วยตนเอง.
ขึ้นอยู่กับความต้องการของโครงการ, สามารถกำหนดค่าระบบควบคุมและตรวจสอบได้:
1.การตั้งค่าพลังงานดิจิตอล
2.การควบคุมเวลาทำความร้อน
3.การตรวจสอบแรงดันและกระแส
4.การตรวจสอบพลังงาน
5.การตอบสนองอุณหภูมิ
6.การควบคุมอุณหภูมิวงปิด
7.การจัดการสูตรชิ้นงาน
8.ขีดจำกัดพารามิเตอร์ของกระบวนการ
9.บันทึกการเตือนภัยและเหตุการณ์
10.เส้นโค้งการให้ความร้อนหรือกระบวนการ
11.บันทึกการผลิตในอดีต
12.ข้อมูลแบทช์
13.PLC / การสื่อสาร HMI
14.การบูรณาการสายการผลิต
สูตรกระบวนการสามารถจัดเก็บสภาวะการทำงานที่พัฒนาขึ้นสำหรับส่วนประกอบเฉพาะได้. เมื่อสินค้าชนิดเดิมกลับเข้าสู่การผลิต, การตั้งค่าที่เกี่ยวข้องสามารถเรียกคืนได้ แทนที่จะสร้างกระบวนการใหม่จากการปรับด้วยตนเอง.
การตอบสนองอุณหภูมิจะเพิ่มข้อมูลความร้อนโดยตรงจากชิ้นงาน, ในขณะที่การควบคุมกำลังแบบดิจิตอลให้อินพุตไฟฟ้าซ้ำได้ภายใต้สภาวะการทำงานที่กำหนด.
บันทึกการผลิตและการเตือนยังช่วยให้ตรวจสอบสิ่งที่เกิดขึ้นระหว่างแบตช์ได้ง่ายขึ้น แทนที่จะอาศัยเพียงหน่วยความจำของผู้ปฏิบัติงานเท่านั้น.
นี่คือจุดที่ดิจิทัลและระบบอัตโนมัติทำงานร่วมกัน: ระบบดิจิทัลควบคุมและบันทึกกระบวนการ, ในขณะที่เครื่องจักรอัตโนมัติดำเนินการเคลื่อนไหวและลำดับการผลิต.
Ⅴ. ทำไมต้องชุบแข็งและแบ่งเบาบรรเทาโดยอัตโนมัติ?
สำหรับการผลิตชิ้นส่วนระบบส่งกำลังของยานยนต์, ประโยชน์ที่ได้ไม่ใช่แค่การเปลี่ยนผู้ปฏิบัติงานด้วยหุ่นยนต์เท่านั้น.
ระบบอัตโนมัติจะควบคุมการเคลื่อนที่ของชิ้นงานตลอดกระบวนการทั้งหมด.
ในบรรทัดนี้:
1.หุ่นยนต์ตัวแรกจะโหลดเครื่องชุบแข็ง
2.ส่วนที่สองจะถ่ายโอนส่วนประกอบจากการชุบแข็งไปสู่การแบ่งเบาบรรเทา
3.ส่วนที่สามขนถ่ายส่วนที่เสร็จแล้ว
4.สายพานลำเลียงเชื่อมต่อสายเข้ากับการจัดการต้นน้ำและปลายน้ำ
วิธีนี้จะลบการเคลื่อนย้ายส่วนประกอบที่ได้รับความร้อนด้วยตนเองซ้ำๆ และแก้ไขลำดับการจัดการภายในรอบการทำงานของเครื่องจักร.
การชุบแข็งและการอบคืนตัวยังสามารถใช้พารามิเตอร์การทำความร้อนของตัวเองในขณะที่ยังคงเป็นส่วนหนึ่งของสายการผลิตเดียวกัน.
สำหรับผู้ผลิตที่ผลิตส่วนประกอบเหมือนหรือเกี่ยวข้องซ้ำๆ, นี่เป็นแนวทางที่เป็นประโยชน์ตั้งแต่กระบวนการที่ต้องอาศัยผู้ปฏิบัติงานไปสู่วิธีการผลิตที่ได้มาตรฐานมากขึ้น.
การควบคุมแบบดิจิทัลยังช่วยให้ส่วนการเหนี่ยวนำรวมเข้ากับตารางดัชนีที่ควบคุมโดย PLC ได้ง่ายขึ้น, ผู้ควบคุม, สายพานลำเลียงและอุปกรณ์อัตโนมัติอื่น ๆ.
Ⅵ. โซลูชั่นครบวงจรสำหรับส่วนประกอบระบบส่งกำลังของยานยนต์
โปรเจ็กต์นี้สร้างขึ้นสำหรับส่วนประกอบระบบส่งกำลังและการรวมของยานยนต์แบบฟันเฟือง:
| รายการ | โครงการที่เสร็จสมบูรณ์ |
|---|---|
| การประยุกต์ใช้ | ส่วนประกอบระบบส่งกำลังของยานยนต์ |
| กระบวนการบำบัดความร้อน | การชุบแข็งด้วยเหนี่ยวนํา + การอบชุบด้วยไฟฟ้าเหนี่ยวนำ |
| เครื่องชุบแข็ง | 4-เครื่องจัดทำดัชนีแบบหมุนสถานี |
| การแข็งตัวของความเย็น | ดับวงแหวนสเปรย์ |
| เครื่องแบ่งเบาบรรเทา | 4-เครื่องจัดทำดัชนีแบบหมุนสถานี |
| แหวนสเปรย์ชุบแข็งระยะแบ่งเบาบรรเทา | ไม่ได้ใช้ |
| การโอนส่วนหนึ่ง | 3 หุ่นยนต์อัตโนมัติ |
| การไหลของวัสดุ | สายพานลำเลียงเข้าและออก |
| การควบคุมการเหนี่ยวนำ | การควบคุมแบบดิจิตอล DSP |
| โหมดการผลิต | อัตโนมัติ |
ตารางนี้อธิบายการกำหนดค่าที่ใช้สำหรับโปรเจ็กต์นี้. ไม่ใช่ข้อกำหนดเฉพาะสำหรับลูกค้าทุกคน.
ระบบบำบัดความร้อนของเราสามารถกำหนดค่าได้ด้วยการจัดการสูตร, การวัดอุณหภูมิและการควบคุมวงปิด, เส้นโค้งกระบวนการ, บันทึกการเตือนภัย, ข้อมูลการผลิตในอดีตและฟังก์ชันการตรวจสอบดิจิทัลอื่น ๆ ตามระดับการควบคุมกระบวนการที่ต้องการ.
Ⅶ. กำหนดค่าสายการผลิตของคุณ
โปรเจ็กต์ใหม่ไม่จำเป็นต้องคัดลอกสองเครื่องนี้, 4-เค้าโครงสถานี.
ปริมาณของสถานี, กำลังเหนี่ยวนำ, ความถี่ในการทำงาน, ตัวเหนี่ยวนำ, ระบบดับ, อุปกรณ์จับยึด, ผู้ควบคุม, สายพานลำเลียงและฟังก์ชันการควบคุมสามารถกำหนดค่าได้ตามความต้องการส่วนประกอบและการผลิตของลูกค้า.
หากคุณกำลังวางแผนสายการรักษาความร้อนอัตโนมัติที่คล้ายกัน, ข้อมูลเริ่มต้นที่มีประโยชน์ที่สุดคือ:
1.การเขียนแบบชิ้นงาน
2.วัสดุ
3.พื้นที่บำบัดความร้อน
4.ความแข็งที่ต้องการ
5.ความลึกของเคส
6.กระบวนการที่มีอยู่
7.อัตราการผลิต
8.ข้อกำหนดระบบอัตโนมัติ
จากรายละเอียดเหล่านี้, เราสามารถประเมินได้ว่าสายการชุบแข็งและการแบ่งเบาบรรเทาที่คล้ายกันนั้นเหมาะสมหรือไม่ หรือเค้าโครงของสถานีอื่นจะตรงกับกระบวนการผลิตมากกว่าหรือไม่.
กระบวนการอบชุบด้วยความร้อนเป็นของผู้ผลิต. งานของเราคือการจัดหาอุปกรณ์ทำความร้อนแบบเหนี่ยวนำและระบบอัตโนมัติแบบดิจิทัลที่สามารถใช้งานได้ภายใต้การควบคุม, วิธีการทำซ้ำและปรับขนาดได้.
วางแผนสายการชุบแข็งและแบ่งเบาบรรเทาอัตโนมัติของคุณ
ส่งแบบร่างชิ้นงานและข้อกำหนดกระบวนการของคุณ. เราจะประเมินแผนผังสถานีและแนะนำการกำหนดค่าที่ตรงกับอัตราการผลิตของคุณ.






