Automatyczne hartowanie indukcyjne i linia odpuszczania dla komponentów przekładni samochodowej
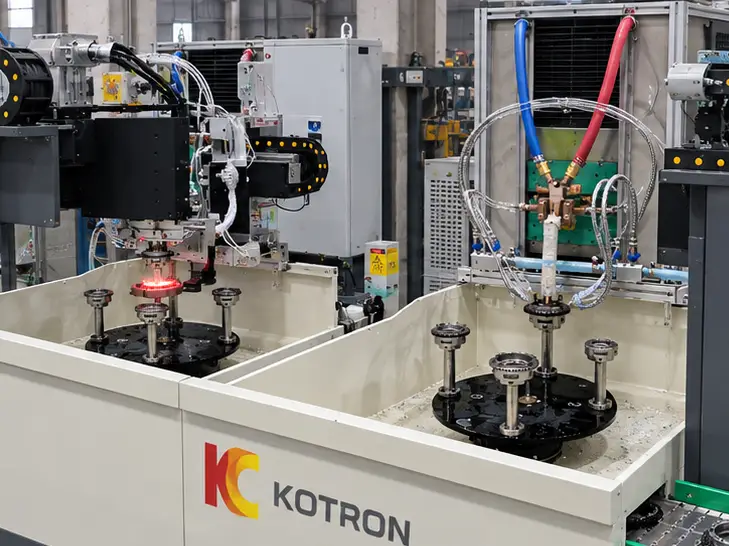
Automatyczna linia do hartowania i odpuszczania indukcyjnego – dwie 4-stanowiskowe obrotowe maszyny podziałowe połączone automatycznymi manipulatorami, z przenośnikami podającymi i odbierającymi.
Ⅰ. Zobacz kompletny zautomatyzowany proces
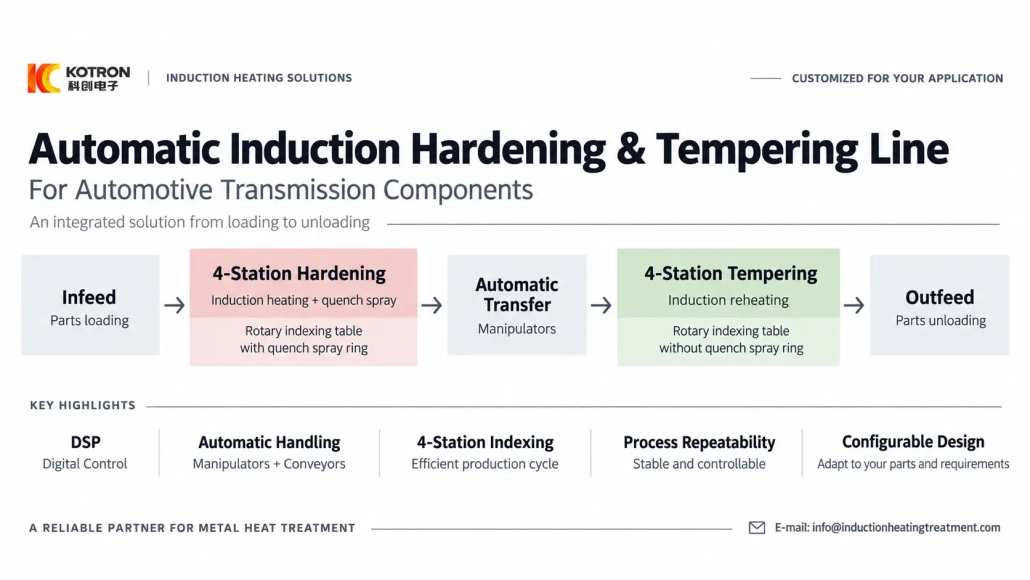
Przebieg produkcji jest prosty:
1.Przenośnik podający
2.Hartowanie indukcyjne
3.Automatyczny transfer
4.Odpuszczanie indukcyjne
5.Przenośnik wyjściowy
Manipulator ładuje przychodzący komponent na pierwszą 4-stanowiskową maszynę. Po utwardzeniu, drugi manipulator przenosi go do maszyny odpuszczającej. Trzeci manipulator rozładowuje gotowy komponent na przenośnik odbiorczy.
Hartowanie, transfer i odpuszczanie są połączone jako jedna automatyczna linia do obróbki cieplnej zamiast oddzielnych operacji ręcznych.
Ⅱ. Dwie 4-stanowiskowe maszyny do hartowania i odpuszczania
Dwie obrotowe maszyny indeksujące wykonują różne części procesu obróbki cieplnej.
Etap utwardzania
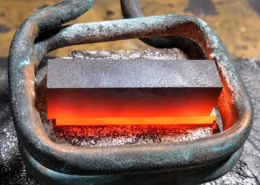
Pierwsza maszyna wykonuje hartowanie indukcyjne.
Wymagana powierzchnia jest podgrzewana przez system indukcyjny, a następnie szybko chłodzona przez system hartujący. Dlatego na etapie utwardzania instaluje się pierścień natryskowy hartujący.
Etap hartowania
Druga maszyna działa hartowanie indukcyjne.
Utwardzony element jest ponownie podgrzewany zgodnie z wymaganym procesem odpuszczania. W tej maszynie nie zastosowano pierścienia natryskowego hartującego na etapie hartowania.
Razem, te dwa etapy tworzą całość proces hartowania i odpuszczania stosowany w tym elemencie przekładni samochodowej.
Specyfikacja materiałowa klienta określa wymaganą twardość, stan odpuszczania i inne wyniki metalurgiczne. Nasze urządzenia zapewniają ogrzewanie, hartowanie, platformę ruchu i sterowania wykorzystywaną do realizacji tego procesu.
Ⅲ. Dlaczego warto stosować układ indeksowania obrotowego z 4 stacjami??
Cztery stanowiska nie oznaczają czterech różnych procesów obróbki cieplnej.
Każda maszyna posiada obrotowy stół podziałowy z czterema pozycjami obrabianego przedmiotu. Tabela indeksuje komponenty według określonych pozycji podczas automatycznego cyklu produkcyjnego, co ułatwia koordynację przetwarzania, załadunek, rozładunek i transfer części w stabilnym rytmie.
Ta konfiguracja jest szczególnie odpowiednia, gdy sprzęt do obróbki cieplnej musi współpracować z manipulatorami i przenośnikami, a nie jako izolowana maszyna.
Wypełniona linia wykorzystuje dwie maszyny 4-stanowiskowe, ale cztery stacje nie są stałym wymogiem.
Inny projekt może wykorzystywać inną liczbę stacji, inny układ stołu lub inny sposób załadunku. Ilość stacji powinna być zgodna z komponentem, wymagany cykl produkcyjny i układ automatyzacji.
Ⅳ. Sterowanie cyfrowe DSP współpracuje z automatyką
Główną wartością sterowania cyfrowego nie jest po prostu to, że maszyna może podgrzać część metalową.
W powtarzalnej produkcji, ustalony proces musi być realizowany konsekwentnie od jednego przedmiotu do drugiego i od jednej partii produkcyjnej do drugiej.
Nasze systemy indukcyjne mogą korzystać konwersję mocy IGBT z cyfrowym sterowaniem DSP, dzięki czemu zasilacz grzewczy może stać się częścią zautomatyzowanego systemu produkcyjnego, zamiast działać jako ręcznie regulowany, samodzielny grzejnik.
W zależności od wymagań projektu, można skonfigurować system sterowania i monitorowania:
1.Cyfrowe ustawienie mocy
2.Kontrola czasu grzania
3.Monitorowanie napięcia i prądu
4.Monitorowanie mocy
5.Sprzężenie zwrotne temperatury
6.Sterowanie temperaturą w pętli zamkniętej
7.Zarządzanie recepturami detali
8.Limity parametrów procesu
9.Zapisy alarmów i zdarzeń
10.Krzywe ogrzewania lub procesu
11.Historyczne zapisy produkcyjne
12.Informacje o partii
13.PLC / Komunikacja HMI
14.Integracja linii produkcyjnej
Receptura procesu może przechowywać warunki operacyjne opracowane dla konkretnego komponentu. Kiedy ten sam produkt wraca do produkcji, odpowiednie ustawienia można przywołać zamiast odbudowywać proces na podstawie ręcznych ustawień.
Informacja zwrotna o temperaturze dodaje bezpośrednie informacje termiczne z przedmiotu obrabianego, podczas gdy cyfrowe sterowanie mocą zapewnia powtarzalne wejście elektryczne w ustalonych warunkach pracy.
Zapisy produkcyjne i alarmy ułatwiają także przeglądanie tego, co wydarzyło się podczas partii, zamiast polegać wyłącznie na pamięci operatora.
To tutaj cyfryzacja i automatyzacja współdziałają: system cyfrowy kontroluje i rejestruje proces, podczas gdy automat wykonuje sekwencję ruchu i produkcji.
V.. Dlaczego warto automatyzować hartowanie i odpuszczanie?
Do produkcji elementów przekładni samochodowych, korzyścią nie jest po prostu zastąpienie operatora manipulatorem.
Automatyka kontroluje sposób poruszania się przedmiotu w całym procesie.
W tej linii:
1.Pierwszy manipulator ładuje maszynę hartowniczą
2.Drugi przenosi element z hartowania do odpuszczania
3.Trzeci rozładowuje gotową część
4.Przenośniki łączą linię z obsługą przed i za transportem
Eliminuje to powtarzające się ręczne przenoszenie nagrzanych komponentów i ustala kolejność obsługi w cyklu maszyny.
Hartowanie i odpuszczanie może również wykorzystywać własne parametry ogrzewania, pozostając częścią tej samej linii produkcyjnej.
Dla producentów produkujących wielokrotnie te same lub powiązane komponenty, zapewnia to praktyczną drogę od procesu zależnego od operatora do bardziej ujednoliconej metody produkcji.
Sterowanie cyfrowe ułatwia także integrację sekcji indukcyjnej ze stołami indeksującymi sterowanymi przez sterownik PLC, manipulatory, przenośniki i inne urządzenia automatyczne.
Ⅵ. Kompletne rozwiązanie dla komponentów przekładni samochodowych
Projekt ten został zbudowany dla zębatego elementu przekładni samochodowej i kombajnów:
| Przedmiot | Ukończony projekt |
|---|---|
| Zastosowanie | Element przekładni samochodowej |
| Proces obróbki cieplnej | Hartowanie indukcyjne + hartowanie indukcyjne |
| Maszyna do hartowania | 4-stacja obrotowa maszyna indeksująca |
| Chłodzenie hartownicze | Ugasić pierścień natryskowy |
| Maszyna do temperowania | 4-stacja obrotowa maszyna indeksująca |
| Pierścień natryskowy utwardzany w fazie odpuszczania | Nie używany |
| Przeniesienie części | 3 automatyczne manipulatory |
| Przepływ materiału | Przenośniki podające i odbierające |
| Sterowanie indukcyjne | Sterowanie cyfrowe DSP |
| Tryb produkcyjny | Automatyczny |
W poniższej tabeli opisano konfigurację zastosowaną w tym projekcie. Nie jest to stała specyfikacja dla każdego klienta.
Nasze systemy obróbki cieplnej można również skonfigurować z zarządzaniem recepturami, pomiar temperatury i sterowanie w pętli zamkniętej, krzywe procesu, zapisy alarmowe, historyczne dane produkcyjne i inne cyfrowe funkcje monitorowania zgodnie z wymaganym poziomem kontroli procesu.
Ⅶ. Skonfiguruj linię wokół swojego procesu produkcyjnego
Nowy projekt nie musi kopiować tych dwóch maszyn, 4-układ stacji.
Ilość stacji, moc indukcyjna, częstotliwość robocza, induktor, system gaszenia, oprawy, manipulatory, przenośniki i funkcje sterujące można skonfigurować w oparciu o wymagania klienta dotyczące komponentów i produkcji.
Jeśli planujesz podobną automatyczną linię do obróbki cieplnej, najbardziej użyteczną informacją startową jest:
1.Rysunek przedmiotu obrabianego
2.Materiał
3.Obszar obróbki cieplnej
4.Wymagana twardość
5.Głębokość obudowy
6.Istniejący proces
7.Szybkość produkcji
8.Wymóg automatyzacji
Z tych szczegółów, możemy ocenić, czy podobna linia do hartowania i odpuszczania będzie odpowiednia lub czy inny układ stanowiska będzie lepiej pasował do procesu produkcyjnego.
Proces obróbki cieplnej należy do producenta. Naszym zadaniem jest dostarczenie cyfrowego sprzętu do nagrzewania indukcyjnego i automatyki, który może to przeprowadzić w kontrolowany sposób, powtarzalny i skalowalny sposób.
Zaplanuj automatyczną linię do hartowania i odpuszczania
Wyślij rysunek przedmiotu obrabianego i wymagania dotyczące procesu. Ocenimy układ stacji i zalecimy konfigurację dostosowaną do Twojego tempa produkcji.