Автоматическая линия индукционной закалки и отпуска компонентов автомобильных трансмиссий
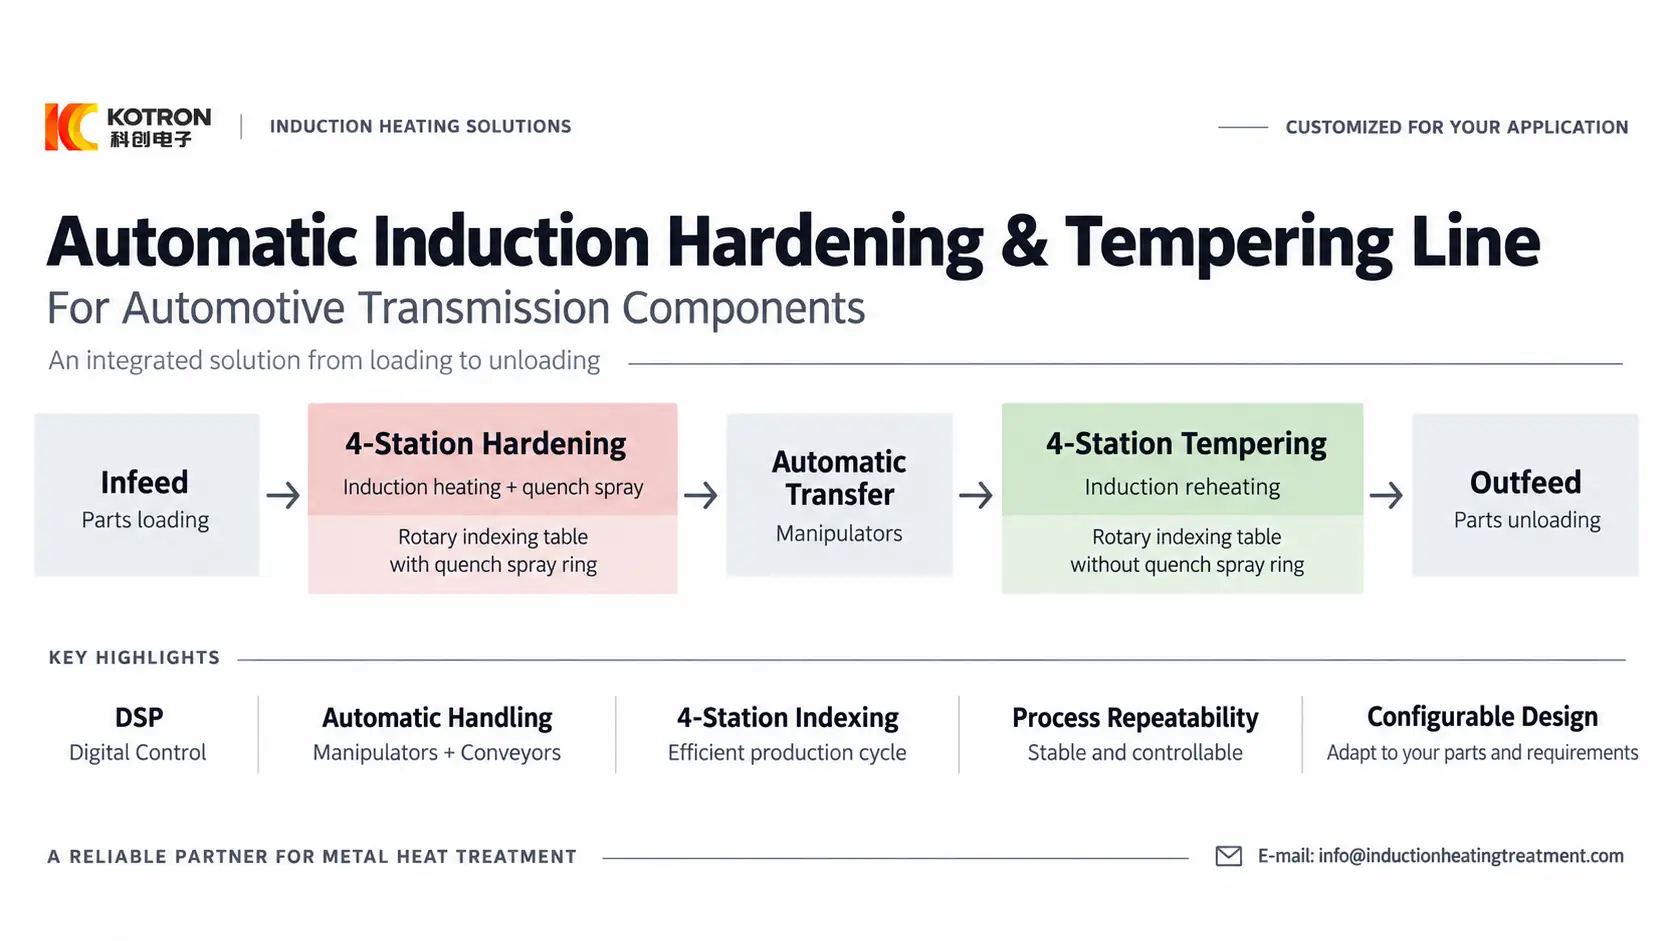
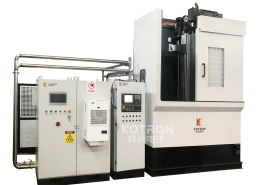
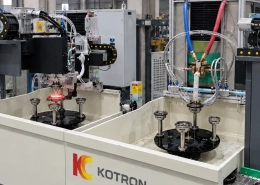
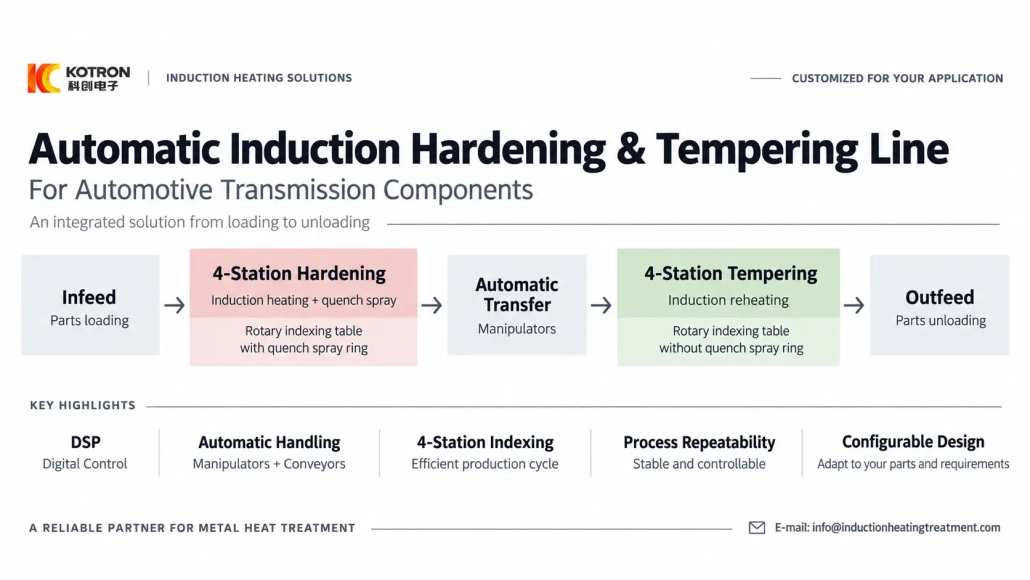
Автоматическая линия индукционной закалки и отпуска — две 4-позиционные ротационные индексирующие машины, соединенные автоматическими манипуляторами., с подающим и разгрузочным конвейерами.
Ⅰ. См. полный автоматизированный процесс
Производственный процесс прост:
1.Подающий конвейер
2.Индукционная закалка
3.Автоматический перевод
4.Индукционный отпуск
5.Выводной конвейер
Манипулятор загружает поступающий компонент на первый 4-позиционный станок.. После затвердевания, второй манипулятор передает его на темперирующую машину. Третий манипулятор выгружает готовую деталь на выходной конвейер..
Закалка, передача и закалка объединены в одну автоматическую линию термообработки вместо отдельных ручных операций..
Ⅱ. Две 4-станционные машины для закалки и отпуска
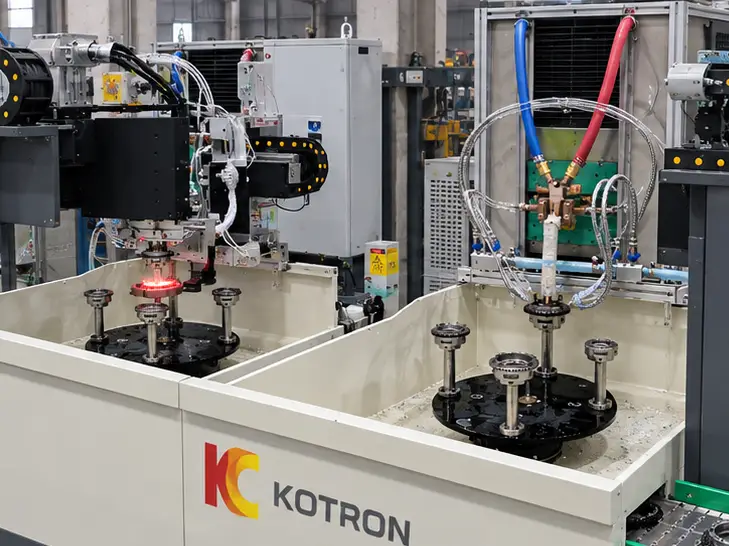
Два ротационных индексных станка выполняют различные части процесса термообработки.
Стадия закалки
Первый станок выполняет индукционная закалка.
Необходимая область нагревается индукционной системой, а затем быстро охлаждается системой закалки. Поэтому на стадии закалки устанавливается кольцо для распыления закалочной жидкости.
Стадия отпуска
Второй станок выполняет индукционного отпуска.
Закалённый компонент повторно нагревается в соответствии с требуемым процессом отпуска. На этом станке кольцо для распыления закалочной жидкости на стадии закалки не используется.
Вместе, две стадии формируют полный процесс закалки и отпуска используемый для этого автомобильного компонента трансмиссии.
Спецификация материала заказчика определяет требуемую твёрдость, условия отпуска и другие металлургические результаты. Наше оборудование обеспечивает нагрев, закалка, движение и платформу управления, используемую для выполнения этого процесса.
Ⅲ. Почему использовать 4-станционную ротационную раскладку?
Четыре станции не означают четыре разных процесса термообработки.
Каждая машина имеет ротационный индексирующий стол с четырьмя позициями для заготовок. Стол перемещает компоненты через определенные позиции в процессе автоматического производства, что облегчает координацию обработки, нагрузка, разгрузки и переноса деталей с постоянным ритмом.
Эта конфигурация особенно подходит, когда оборудование для термообработки должно работать вместе с манипуляторами и конвейерами, а не как отдельная машина.
Завершенная линия использует две 4-станционные машины, но четыре станции не являются обязательным требованием.
Другой проект может использовать другое количество станций, другую конфигурацию стола или другой способ загрузки. Количество станций должно соответствовать компоненту, требуемый производственный цикл и схема автоматизации.
Ⅳ. ЦИП Цифровое Управление работает вместе с Автоматизацией
Главная ценность цифрового управления заключается не просто в том, что машина может нагревать металлическую деталь.
При повторяющемся производстве, установленный процесс должен выполняться последовательно от одной заготовки к другой и от одной производственной партии к другой.
Наши индукционные системы могут использоваться преобразование мощности IGBT с цифровым управлением DSP, позволяя источнику питания для нагрева стать частью автоматизированной производственной системы вместо работы как вручную регулируемый автономный нагреватель.
В зависимости от требований проекта, система управления и мониторинга может быть настроена с:
1.Цифровая настройка мощности
2.Контроль времени нагрева
3.Мониторинг напряжения и тока
4.Мониторинг мощности
5.температурная обратная связь
6.Замкнутый температурный контроль
7.Управление рецептами заготовок
8.Пределы параметров процесса
9.Записи о тревогах и событиях
10.Кривые нагрева или процесса
11.Исторические производственные записи
12.Информация о партии
13.ПЛК / Связь с HMI
14.Интеграция на производственной линии
Рецепт процесса может сохранять условия работы, разработанные для конкретного компонента. Когда тот же продукт возвращается в производство, можно вызвать соответствующие настройки вместо того, чтобы заново создавать процесс вручную.
Обратная связь по температуре добавляет прямую тепловую информацию от заготовки, в то время как цифровое управление мощностью обеспечивает повторяемый электрический ввод при установленных условиях работы.
Производственные записи и сигналы тревоги также упрощают обзор событий, произошедших в процессе партии, вместо того чтобы полагаться только на память оператора.
Вот где цифровизация и автоматизация работают вместе: цифровая система контролирует и записывает процесс, в то время как автоматическая машина выполняет движение и последовательность производства.
Ⅴ. Почему автоматизировать закалку и отпуск?
Для производства компонентов автомобильной трансмиссии, выгода не в простой замене оператора манипулятором.
Автоматизация контролирует перемещение заготовки на протяжении всего процесса..
В этой строке:
1.Первый манипулятор загружает закалочную машину.
2.Второй переводит деталь из закалки в отпуск.
3.Третий выгружает готовую деталь
4.Конвейеры соединяют линию с восходящей и нисходящей погрузочно-разгрузочными работами.
Это исключает повторную ручную передачу нагретых компонентов и фиксирует последовательность операций внутри машинного цикла..
Закалка и отпуск также могут использовать свои собственные параметры нагрева, оставаясь при этом частью одной производственной линии..
Для производителей, повторно производящих одни и те же или связанные компоненты., это предоставляет практический путь от процесса, зависящего от оператора, к более стандартизированному методу производства.
Цифровое управление также облегчает интеграцию индукционной секции с индексирующими столами, управляемыми ПЛК, манипуляторы, конвейеры и другое автоматическое оборудование.
Ⅵ. Готовое решение для компонентов автомобильной трансмиссии
Этот проект создан для зубчатого автомобильного трансмиссионного компонента и объединяет:
| Элемент | Завершенный проект |
|---|---|
| Применение | Компонент автомобильной трансмиссии |
| Процесс термообработки | индукционное упрочнение + индукционного отпуска |
| Закалочный станок | 4-станок с поворотным индексированием |
| Закалка охлаждение | Кольцо для распыления при закалке |
| Отжиг | 4-станок с поворотным индексированием |
| Кольцо распыления для закалки на этапе отжига | Не используется |
| Перенос детали | 3 автоматические манипуляторы |
| Поток материалов | Входные и выходные конвейеры |
| Индукционное управление | DSP-цифровое управление |
| Режим производства | Автоматический |
Эта таблица описывает конфигурацию, использованную в этом проекте. Это не фиксированная спецификация для каждого клиента.
Наши системы термообработки также могут быть сконфигурированы с управлением рецептами, измерением температуры и системой замкнутого цикла управления, кривыми процесса, записями аварий, историческими данными производства и другими цифровыми функциями мониторинга в соответствии с требуемым уровнем управления процессом.
Ⅶ. Настройте линию вокруг вашего производственного процесса
Новый проект не обязательно должен копировать эту двухмашинную, 4-станцию.
Количество станций, Индукционную мощность, рабочая частота, индуктор, Систему закалки, оснастка, манипуляторы, Конвейеры и функции управления можно настроить в соответствии с компонентом и требованиями производства клиента.
Если вы планируете аналогичную автоматическую линию термообработки, наиболее полезная начальная информация это:
1.Чертеж заготовки
2.Материал
3.Область термообработки
4.Требуемая твердость
5.Глубина прокаливаемого слоя
6.Существующий процесс
7.Производственная скорость
8.Требования к автоматизации
Из этих деталей, мы можем оценить, подходит ли аналогичная линия закалки и отпуска или лучше выбрать другую компоновку станции, которая лучше соответствует производственному процессу.
Процесс термообработки принадлежит производителю. Наша задача — предоставить цифровое оборудование для индукционного нагрева и автоматизации, которое может выполнять его контролируемым, повторяемым и масштабируемым образом.
Планируйте вашу автоматическую линию закалки и отпуска
Отправьте чертеж вашего изделия и требования к процессу. Мы оценим компоновку станции и предложим конфигурацию, соответствующую вашей производственной мощности.