Linha automática de endurecimento e têmpera por indução para componentes de transmissão automotiva
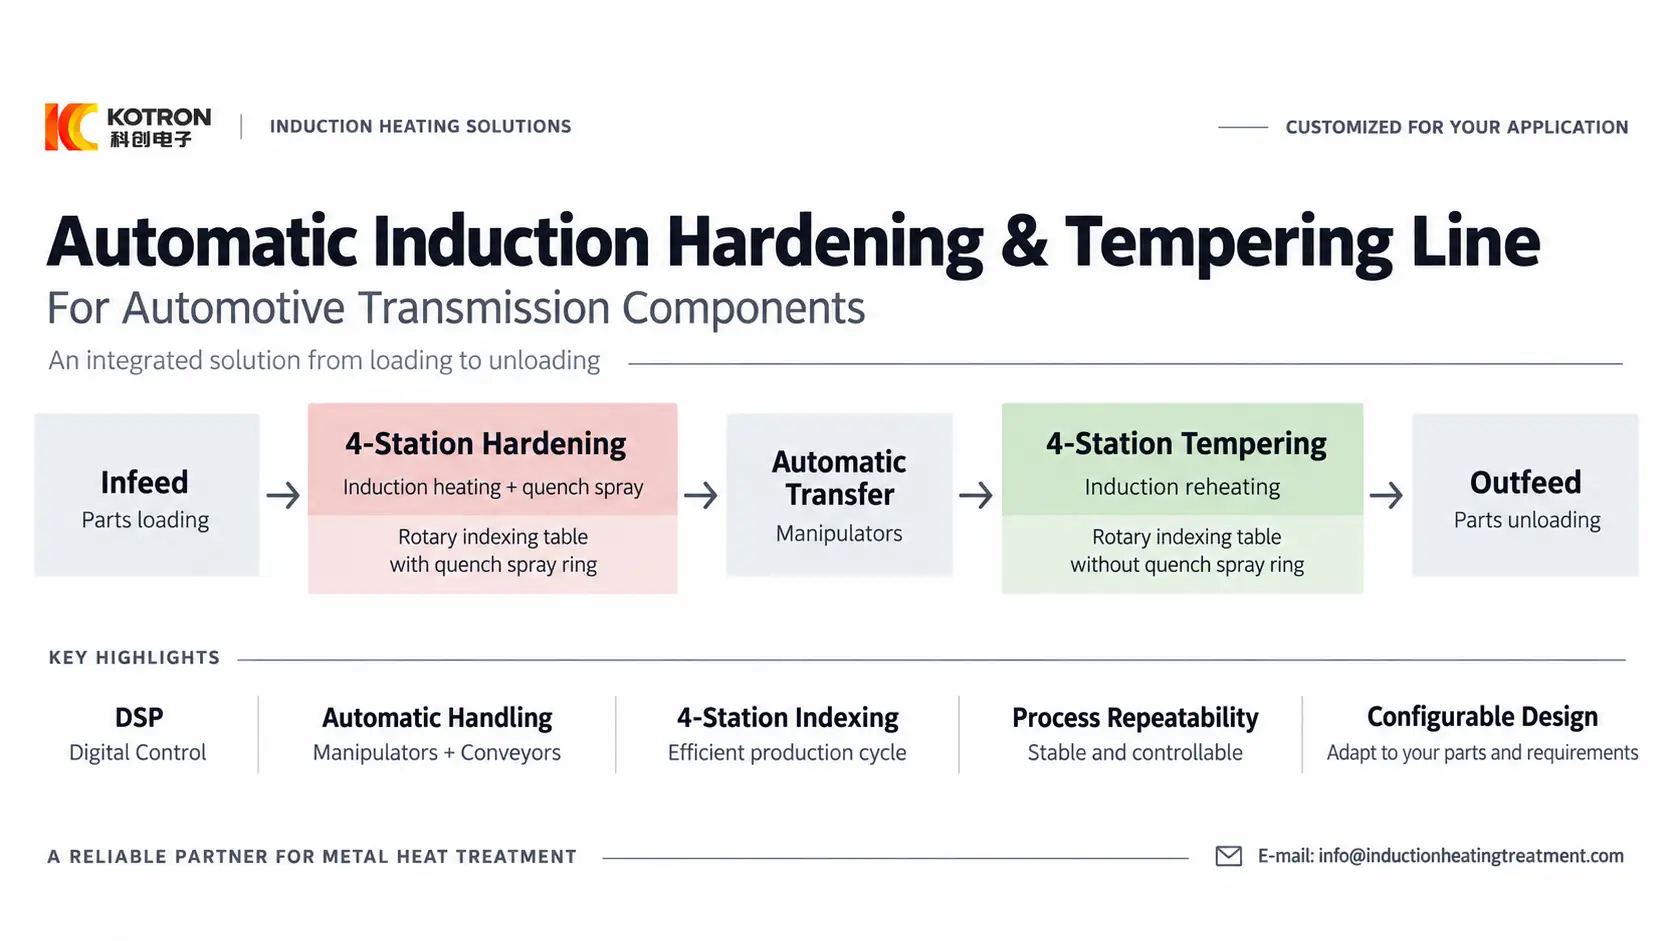
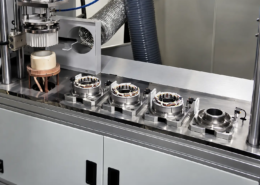
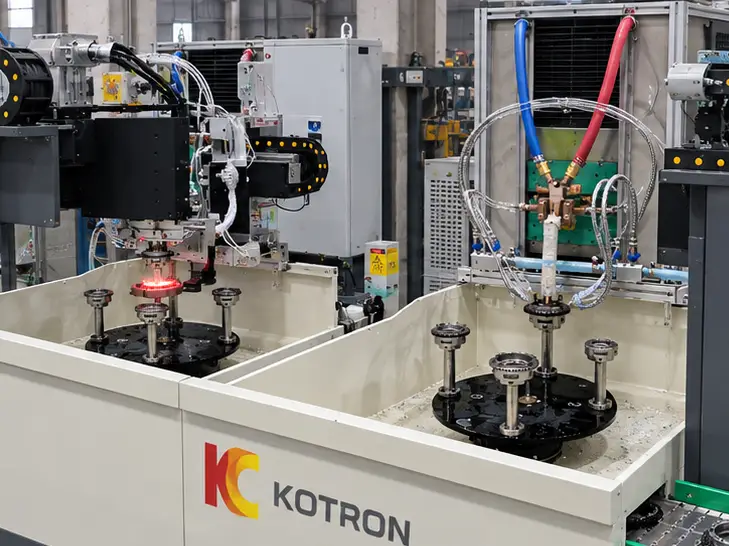
Linha automática de têmpera e têmpera por indução — duas máquinas indexadoras rotativas de 4 estações ligadas por manipuladores automáticos, com transportadores de entrada e saída.
Ⅰ. Veja o Processo Automatizado Completo
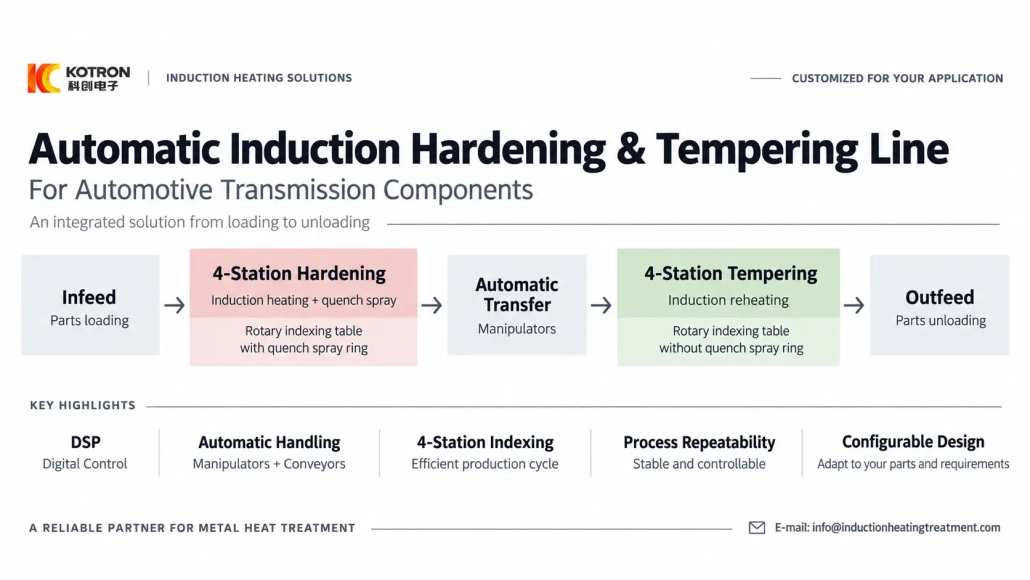
O fluxo de produção é direto:
1.Transportador de alimentação
2.Endurecimento por indução
3.Transferência Automática
4.Têmpera por indução
5.Transportador de saída
Um manipulador carrega o componente de entrada na primeira máquina de 4 estações. Após o endurecimento, um segundo manipulador o transfere para a máquina de têmpera. Um terceiro manipulador descarrega o componente acabado no transportador de saída.
A têmpera, transferência e têmpera são conectadas como uma linha automática de tratamento térmico em vez de operações manuais separadas.
Ⅱ. Duas máquinas de 4 estações para têmpera e têmpera
As duas máquinas indexadoras rotativas realizam diferentes partes do processo de tratamento térmico.
Estágio de endurecimento
A primeira máquina executa Endurecimento por indução.
A área necessária é aquecida pelo sistema de indução e depois rapidamente resfriada pelo sistema de têmpera. Um anel de pulverização de têmpera é, portanto, instalado na fase de endurecimento.
Estágio de têmpera
A segunda máquina executa sistema de têmpera por indução.
O componente endurecido é reaquecido de acordo com o processo de têmpera necessário. Nenhum anel de pulverização de têmpera no estágio de endurecimento é usado nesta máquina.
Junto, as duas etapas formam o completo processo de têmpera e revenimento usado para este componente de transmissão automotiva.
A especificação do material do cliente determina a dureza necessária, condição de revenimento e outros resultados metalúrgicos. Nossos equipamentos fornecem o aquecimento, têmpera, plataforma de movimentação e controle usada para realizar esse processo.
Ⅲ. Por que usar um layout de indexação rotativa de 4 estações?
Quatro estações não significam quatro processos de tratamento térmico diferentes.
Cada máquina possui uma mesa indexadora rotativa com quatro posições de peça. A tabela indexa os componentes através de posições definidas durante o ciclo de produção automático, facilitando a coordenação do processamento, carregando, descarga e transferência de peças em um ritmo estável.
Esta configuração é particularmente adequada quando o equipamento de tratamento térmico precisa trabalhar em conjunto com manipuladores e transportadores, e não como uma máquina isolada..
A linha completa usa duas máquinas de 4 estações, mas quatro estações não são um requisito fixo.
Outro projeto pode usar um número diferente de estações, uma disposição de mesa diferente ou outro método de carregamento. A quantidade de estações deve seguir o componente, ciclo de produção necessário e layout de automação.
Ⅳ. O controle digital DSP funciona em conjunto com a automação
O principal valor do controle digital não é simplesmente que a máquina possa aquecer uma peça metálica.
Na fabricação repetida, um processo estabelecido deve ser executado consistentemente de uma peça para outra e de um lote de produção para outro.
Nossos sistemas de indução podem usar Conversão de energia IGBT com controle digital DSP, permitindo que a fonte de alimentação de aquecimento se torne parte do sistema de produção automatizado em vez de operar como um aquecedor independente ajustado manualmente.
Dependendo dos requisitos do projeto, o sistema de controle e monitoramento pode ser configurado com:
1.Configuração de energia digital
2.Controle do tempo de aquecimento
3.Monitoramento de tensão e corrente
4.Monitoramento de energia
5.feedback de temperatura
6.Controle de temperatura em circuito fechado
7.Gerenciamento de receitas de peças
8.Limites de parâmetros de processo
9.Registos de alarmes e eventos
10.Curvas de aquecimento ou processo
11.Registros históricos de produção
12.Informações do lote
13.PLC / Comunicação IHM
14.Integração da linha de produção
Uma receita de processo pode armazenar as condições operacionais desenvolvidas para um componente específico. Quando o mesmo produto retorna à produção, as configurações correspondentes podem ser recuperadas em vez de reconstruir o processo a partir de ajustes manuais.
O feedback de temperatura adiciona informações térmicas diretas da peça de trabalho, enquanto o controle de energia digital fornece entrada elétrica repetível sob condições operacionais estabelecidas.
Os registros e alarmes de produção também facilitam a revisão do que aconteceu durante um lote, em vez de depender apenas da memória do operador..
É aqui que a digitalização e a automação trabalham juntas: o sistema digital controla e registra o processo, enquanto a máquina automática executa a sequência de movimento e produção.
Ⅴ. Por que automatizar o endurecimento e a têmpera?
Para produção de componentes de transmissão automotiva, o benefício não é simplesmente substituir um operador por um manipulador.
A automação controla como a peça se move durante todo o processo.
Nesta linha:
1.O primeiro manipulador carrega a máquina de endurecimento
2.O segundo transfere o componente do endurecimento para o revenido
3.O terceiro descarrega a peça acabada
4.Os transportadores conectam a linha com o manuseio a montante e a jusante
Isto elimina a transferência manual repetida de componentes aquecidos e fixa a sequência de manuseio dentro do ciclo da máquina.
O endurecimento e o revenido também podem usar seus próprios parâmetros de aquecimento, permanecendo parte da mesma linha de produção.
Para fabricantes que produzem componentes iguais ou relacionados repetidamente, isso fornece um caminho prático de um processo dependente do operador para um método de produção mais padronizado.
O controle digital também facilita a integração da seção de indução com tabelas de indexação controladas por PLC, manipuladores, transportadores e outros equipamentos automáticos.
Ⅵ. Uma solução completa para componentes de transmissão automotiva
Este projeto foi construído para um componente de transmissão automotiva dentada e combina:
| Item | Projeto concluído |
|---|---|
| Aplicação | Componente de transmissão automotiva |
| Processo de tratamento térmico | O endurecimento por indução + sistema de têmpera por indução |
| Máquina de endurecimento | 4-máquina de indexação rotativa de estação |
| Resfriamento de endurecimento | Anel de pulverização de têmpera |
| Máquina de têmpera | 4-máquina de indexação rotativa de estação |
| Anel de pulverização de endurecimento em estágio de têmpera | Não usado |
| Transferência de peças | 3 manipuladores automáticos |
| Fluxo de materiais | Transportadores de entrada e saída |
| Controle de indução | Controle digital DSP |
| Modo de produção | Automática |
Esta tabela descreve a configuração usada para este projeto. Não é uma especificação fixa para cada cliente.
Nossos sistemas de tratamento térmico também podem ser configurados com gerenciamento de receitas, medição de temperatura e controle de circuito fechado, curvas de processo, registros de alarme, dados históricos de produção e outras funções de monitoramento digital de acordo com o nível necessário de controle de processo.
Ⅶ. Configure a linha em torno do seu processo de produção
Um novo projeto não precisa copiar este modelo de duas máquinas, 4-layout da estação.
A quantidade de estações, potência de indução, frequência de operação, indutor, sistema de têmpera, suportes, manipuladores, transportadores e funções de controle podem ser configurados de acordo com os componentes e requisitos de produção do cliente.
Se você estiver planejando uma linha de tratamento térmico automática semelhante, a informação inicial mais útil é:
1.Desenho da peça
2.Material
3.Área de tratamento térmico
4.Dureza necessária
5.Profundidade da caixa
6.Processo existente
7.Taxa de produção
8.Requisito de automação
A partir desses detalhes, podemos avaliar se uma linha de têmpera e revenimento semelhante é adequada ou se outro layout de estação combinaria melhor com o processo de produção.
O processo de tratamento térmico pertence ao fabricante. Nosso trabalho é fornecer equipamentos de aquecimento e automação por indução digital que possam realizá-lo de forma controlada., maneira repetível e escalável.
Planeje sua linha automática de endurecimento e têmpera
Envie o desenho da sua peça e os requisitos do processo. Avaliaremos o layout da estação e recomendaremos uma configuração adequada à sua taxa de produção.