자동차 변속기 부품용 자동 유도 경화 및 템퍼링 라인
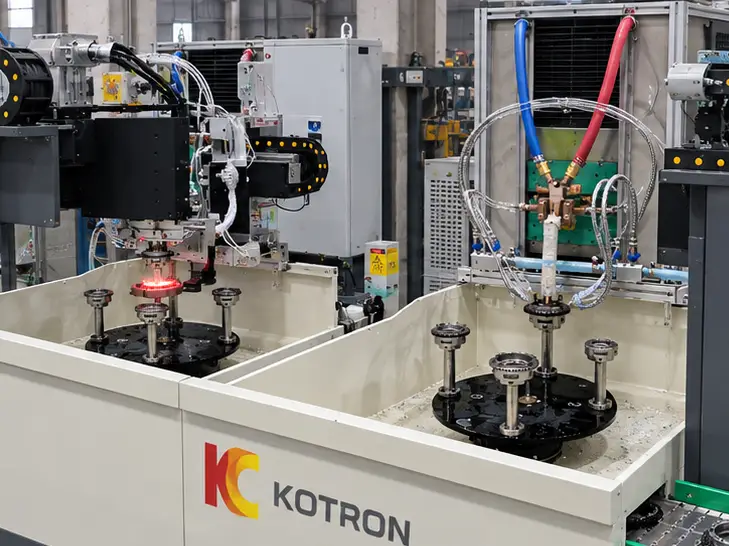
자동 유도 경화 및 템퍼링 라인 - 자동 조작기로 연결된 2개의 4스테이션 회전 인덱싱 기계, 인피드 및 아웃피드 컨베이어 포함.
Ⅰ. 완전한 자동화 프로세스 보기
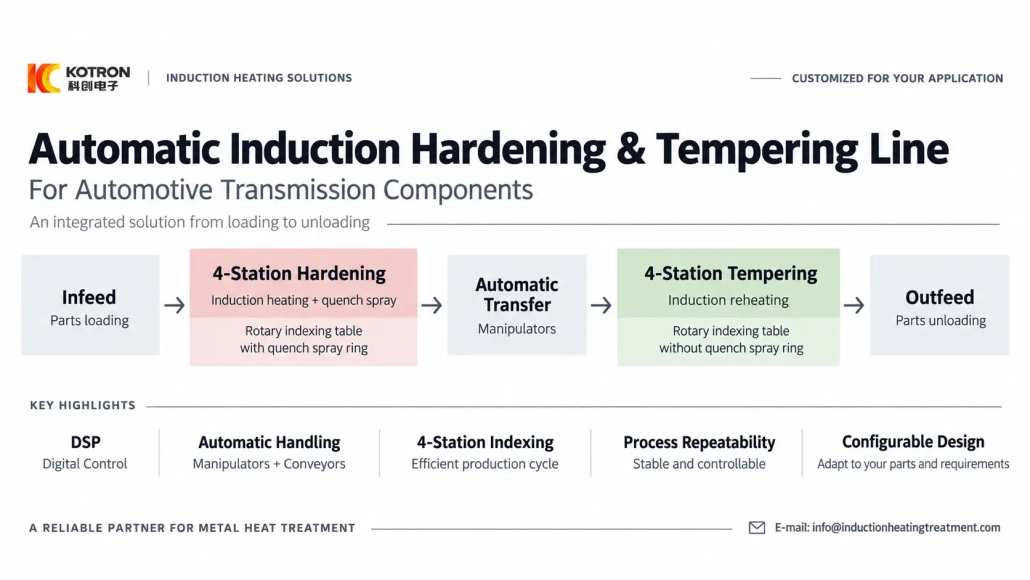
생산 흐름은 간단하다:
1.인피드 컨베이어
2.인덕션 경화
3.자동이체
4.유도 템퍼링
5.아웃피드 컨베이어
조작기는 들어오는 구성품을 첫 번째 4스테이션 기계에 로드합니다.. 경화 후, 두 번째 조작기는 이를 템퍼링 기계로 옮깁니다.. 세 번째 조작기는 완성된 부품을 아웃피드 컨베이어로 내립니다..
경화는, 별도의 수작업이 아닌 이송과 템퍼링을 하나의 자동 열처리 라인으로 연결.
Ⅱ. 경화 및 템퍼링을 위한 2개의 4스테이션 기계
두 개의 회전식 인덱싱 기계는 열처리 공정의 서로 다른 부분을 수행합니다..
경화단계
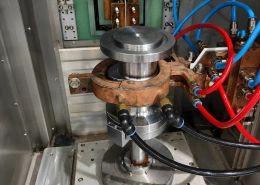
첫 번째 기계가 수행하는 인덕션 경화.
필요한 부분을 인덕션 시스템으로 가열한 후 퀸칭 시스템으로 급속 냉각합니다.. 따라서 담금질 스프레이 링이 경화 단계에 설치됩니다..
템퍼링 단계
두 번째 기계가 수행하는 유도 템퍼링.
경화된 부품은 필요한 템퍼링 공정에 따라 재가열됩니다.. 이 기계에는 경화 단계 담금질 스프레이 링이 사용되지 않습니다..
함께, 두 단계가 완전한 형태를 이룬다 담금질 및 템퍼링 공정 이 자동차 변속기 부품에 사용됨.
고객의 재료 사양에 따라 필요한 경도가 결정됩니다., 템퍼링 조건 및 기타 야금 결과. 우리 장비는 난방을 제공합니다, 담냉, 해당 프로세스를 수행하는 데 사용되는 이동 및 제어 플랫폼.
Ⅲ. 4-스테이션 로터리 인덱싱 레이아웃을 사용하는 이유?
4개의 스테이션이 4개의 다른 열처리 공정을 의미하는 것은 아닙니다..
각 기계에는 4개의 공작물 위치가 있는 회전식 인덱싱 테이블이 있습니다.. 테이블은 자동 생산 주기 동안 정의된 위치를 통해 구성요소를 색인화합니다., 처리 조정을 더 쉽게 만듭니다., 로드 중, 안정적인 리듬으로 언로딩 및 부품 이송.
이 구성은 열처리 장비가 격리된 기계가 아닌 조작기 및 컨베이어와 함께 작동해야 하는 경우 특히 적합합니다..
완성된 라인은 다음을 사용합니다. 4스테이션 기계 2대, 하지만 4개 스테이션은 고정된 요구 사항이 아닙니다..
다른 프로젝트에서는 다른 수의 스테이션을 사용할 수 있습니다., 다른 테이블 배치 또는 다른 로딩 방법. 스테이션 수량은 구성요소를 따라야 합니다., 필요한 생산주기 및 자동화 레이아웃.
Ⅴ. DSP 디지털 제어는 자동화와 함께 작동합니다.
디지털 제어의 주요 가치는 단순히 기계가 금속 부품을 가열할 수 있다는 것이 아닙니다..
반복생산에, 확립된 프로세스는 한 공작물에서 다음 공작물로, 한 생산 배치에서 다른 생산 배치로 일관되게 실행되어야 합니다..
우리의 유도 시스템은 다음을 사용할 수 있습니다. DSP 디지털 제어를 통한 IGBT 전력 변환, 수동으로 조정되는 독립형 히터로 작동하는 대신 가열 전원 공급 장치를 자동화된 생산 시스템의 일부로 사용할 수 있습니다..
프로젝트 요구 사항에 따라, 제어 및 모니터링 시스템은 다음과 같이 구성할 수 있습니다.:
1.디지털 전원 설정
2.가열 시간 제어
3.전압 및 전류 모니터링
4.전력 모니터링
5.온도 피드백
6.온도 폐쇄 루프 제어
7.공작물 레시피 관리
8.프로세스 매개변수 한계
9.알람 및 이벤트 기록
10.가열 또는 공정 곡선
11.과거 생산 기록
12.배치 정보
13.PLC / HMI 통신
14.생산 라인 통합
프로세스 레시피는 특정 구성요소에 대해 개발된 작동 조건을 저장할 수 있습니다.. 동일한 제품이 생산에 복귀하는 경우, 수동 조정으로 프로세스를 다시 구축하는 대신 해당 설정을 불러올 수 있습니다..
온도 피드백은 공작물의 직접적인 열 정보를 추가합니다., 디지털 전원 제어는 설정된 작동 조건에서 반복 가능한 전기 입력을 제공합니다..
생산 기록 및 경보를 통해 작업자의 기억에만 의존하기보다는 배치 중에 발생한 일을 더 쉽게 검토할 수 있습니다..
디지털화와 자동화가 함께 작동하는 곳입니다.: 디지털 시스템이 프로세스를 제어하고 기록합니다., 자동 기계가 이동 및 생산 순서를 실행하는 동안.
Ⅴ. 경화 및 템퍼링을 자동화하는 이유?
자동차 변속기 부품 생산용, 이점은 단순히 조작자를 조작자로 대체하는 것이 아닙니다..
자동화는 전체 공정에서 공작물이 이동하는 방식을 제어합니다..
이 줄에서:
1.첫 번째 조작기는 경화기를 로드합니다.
2.두 번째는 부품을 경화에서 템퍼링으로 옮깁니다.
3.세 번째는 완성된 부품을 언로드합니다.
4.컨베이어는 라인을 업스트림 및 다운스트림 처리와 연결합니다.
이를 통해 가열된 부품을 수동으로 반복적으로 이동할 필요가 없으며 기계 사이클 내에서 처리 순서가 고정됩니다..
경화 및 템퍼링은 동일한 생산 라인의 일부를 유지하면서 자체 가열 매개변수를 사용할 수도 있습니다..
동일하거나 관련 부품을 반복적으로 생산하는 제조업체의 경우, 이는 작업자 의존적 프로세스에서 보다 표준화된 생산 방법으로의 실용적인 경로를 제공합니다..
또한 디지털 제어를 통해 인덕션 섹션을 PLC 제어 인덱싱 테이블과 쉽게 통합할 수 있습니다., 조작자, 컨베이어 및 기타 자동 장비.
Ⅵ. 자동차 변속기 부품을 위한 완벽한 솔루션
이 프로젝트는 톱니형 자동차 변속기 부품을 위해 제작되었으며:
| 목 | 완료된 프로젝트 |
|---|---|
| 적용 | 자동차 변속기 부품 |
| 열처리 공정 | 유도 경화 + 유도 템퍼링 |
| 경화기 | 4-역 회전하는 인덱싱 머신 |
| 경화냉각 | 담금질 스프레이 링 |
| 템퍼링 기계 | 4-역 회전하는 인덱싱 머신 |
| 템퍼링 단계 경화 스프레이 링 | 사용되지 않음 |
| 부품 이전 | 3 자동 조작기 |
| 자재 흐름 | 인피드 및 아웃피드 컨베이어 |
| 유도 제어 | DSP 디지털 제어 |
| 생산 모드 | 자동 |
이 표에서는 이 프로젝트에 사용된 구성을 설명합니다.. 모든 고객에게 고정된 사양은 아닙니다..
당사의 열처리 시스템은 레시피 관리로 구성될 수도 있습니다., 온도 측정 및 폐쇄 루프 제어, 프로세스 곡선, 알람 기록, 필요한 프로세스 제어 수준에 따른 과거 생산 데이터 및 기타 디지털 모니터링 기능.
Ⅶ. 생산 공정에 맞춰 라인을 구성하세요
새 프로젝트에서는 이 두 시스템을 복사할 필요가 없습니다., 4-역 배치.
역 수량, 유도력, 작동 주파수, 인덕터, 담금질 시스템, 비품, 조작자, 컨베이어 및 제어 기능은 모두 고객의 구성 요소 및 생산 요구 사항에 맞게 구성될 수 있습니다..
유사한 자동열처리 라인을 계획하고 계시다면, 가장 유용한 시작 정보는:
1.공작물 도면
2.재료
3.열처리 부위
4.필요한 경도
5.케이스 깊이
6.기존 프로세스
7.생산 속도
8.자동화 요구사항
이러한 세부정보에서, 유사한 경화 및 템퍼링 라인이 적합한지 또는 다른 스테이션 레이아웃이 생산 공정에 더 잘 맞는지 평가할 수 있습니다..
열처리 공정은 제조사에 속합니다. 우리의 임무는 제어된 환경에서 이를 수행할 수 있는 디지털 유도 가열 및 자동화 장비를 제공하는 것입니다., 반복 가능하고 확장 가능한 방식.
자동 경화 및 템퍼링 라인 계획
공작물 도면 및 공정 요구 사항 보내기. 우리는 스테이션 레이아웃을 평가하고 귀하의 생산 속도에 맞는 구성을 추천해 드립니다..