
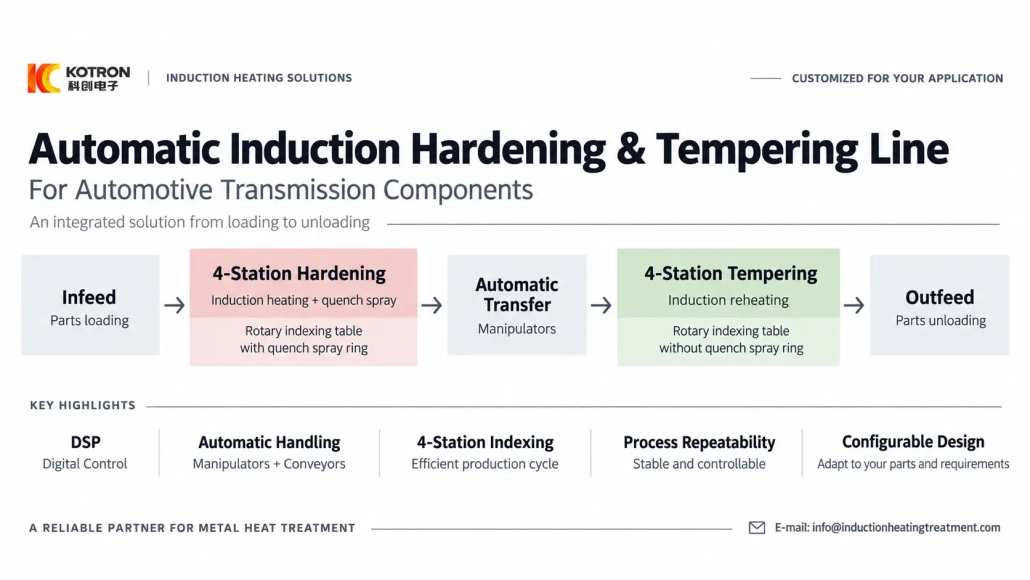
Dây chuyền tôi và cứng cảm ứng tự động cho các bộ phận truyền động ô tô
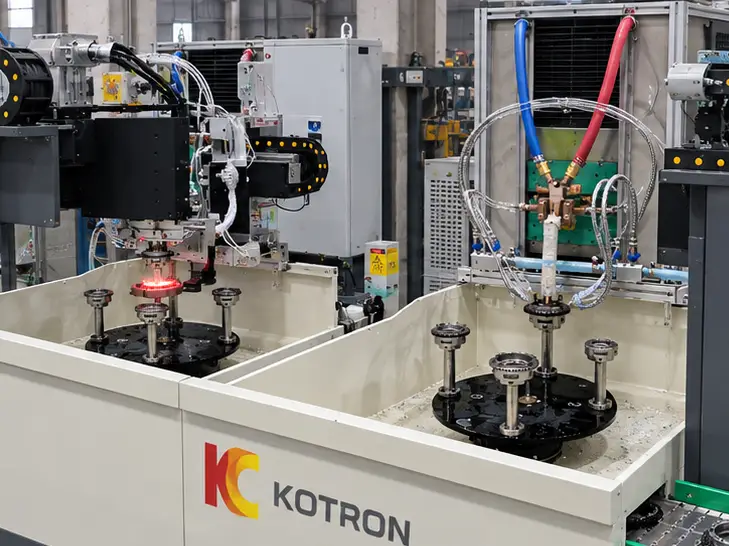
Dây chuyền làm cứng và ủ cảm ứng tự động - hai máy lập chỉ mục quay 4 trạm được liên kết bằng bộ điều khiển tự động, với băng tải đầu vào và đầu ra.
Ⅰ. Xem quy trình tự động hoàn chỉnh
Quy trình sản xuất rất đơn giản:
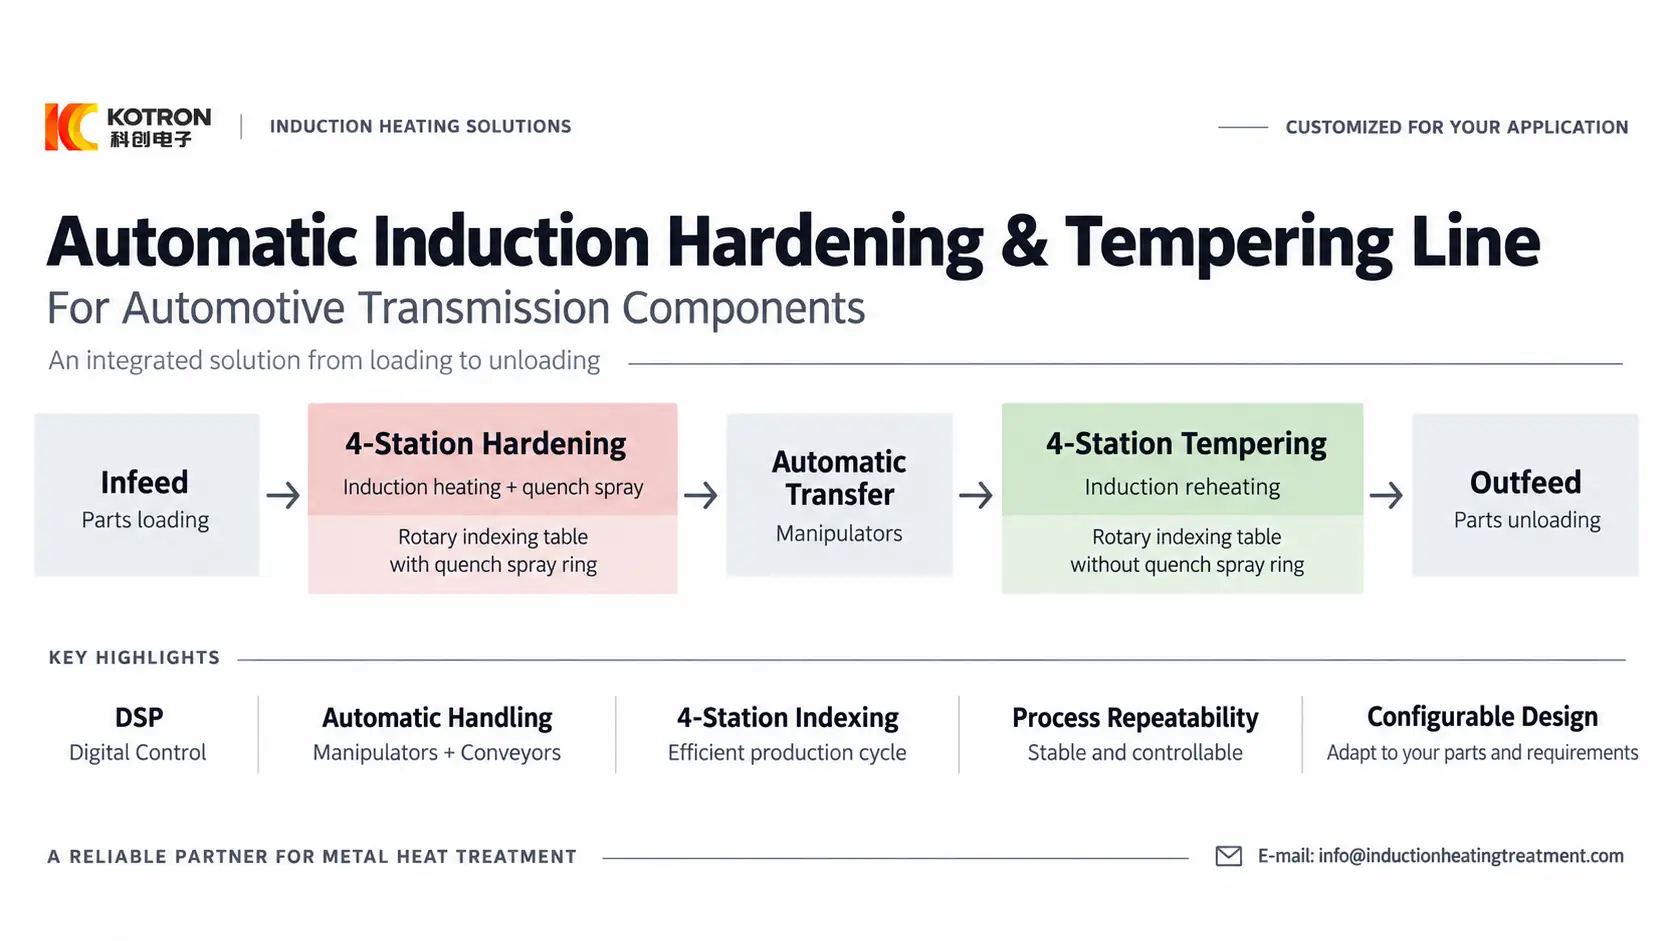
1.Băng tải nạp liệu
2.Làm cứng cảm ứng
3.Chuyển tự động
4.Tôi cứng cảm ứng
5.Băng tải đầu ra
Một bộ điều khiển tải thành phần đến vào máy 4 trạm đầu tiên. Sau khi làm cứng, người thao tác thứ hai chuyển nó sang máy ủ. Người thao tác thứ ba dỡ thành phần đã hoàn thiện lên băng tải đầu ra.
Tôi cứng hóa, chuyển và ủ được kết nối thành một dây chuyền xử lý nhiệt tự động thay vì các hoạt động thủ công riêng biệt.
Ⅱ. Hai máy 4 trạm để làm cứng và ủ
Hai máy lập chỉ mục quay thực hiện các phần khác nhau của quy trình xử lý nhiệt.
Giai đoạn đông cứng
Máy đầu tiên thực hiện tôi cứng bằng cảm ứng.
Khu vực cần thiết được làm nóng bằng hệ thống cảm ứng và sau đó được làm mát nhanh chóng bằng hệ thống làm nguội. Do đó, một vòng phun làm nguội được lắp đặt ở giai đoạn đông cứng.
Giai đoạn ủ
Máy thứ hai thực hiện tôi luyện cảm ứng.
Thành phần đã đông cứng được gia nhiệt lại theo quy trình ủ yêu cầu. Không sử dụng vòng phun làm nguội ở giai đoạn đông cứng trên máy này.
Cùng nhau, hai giai đoạn tạo thành sự hoàn chỉnh quá trình làm nguội và ủ được sử dụng cho bộ phận truyền động ô tô này.
Thông số kỹ thuật vật liệu của khách hàng xác định độ cứng cần thiết, điều kiện ủ và các kết quả luyện kim khác. Thiết bị của chúng tôi cung cấp hệ thống sưởi, ủ nhiệt, nền tảng chuyển động và điều khiển được sử dụng để thực hiện quá trình đó.
Ⅲ. Tại sao nên sử dụng Bố cục lập chỉ mục quay 4 trạm?
Bốn trạm không có nghĩa là bốn quy trình xử lý nhiệt khác nhau.
Mỗi máy có một bàn định vị quay với bốn vị trí phôi. Bảng lập chỉ mục các thành phần thông qua các vị trí xác định trong chu trình sản xuất tự động, giúp việc phối hợp xử lý dễ dàng hơn, đang tải, dỡ hàng và chuyển một phần với nhịp độ ổn định.
Cấu hình này đặc biệt phù hợp khi thiết bị xử lý nhiệt phải làm việc cùng với các bộ điều khiển và băng tải thay vì như một máy biệt lập..
Dây chuyền hoàn thiện sử dụng hai máy 4 trạm, nhưng bốn trạm không phải là yêu cầu cố định.
Một dự án khác có thể sử dụng số lượng trạm khác nhau, cách sắp xếp bảng khác hoặc phương pháp tải khác. Số lượng trạm nên theo thành phần, chu kỳ sản xuất cần thiết và bố trí tự động hóa.
Ⅳ. Điều khiển kỹ thuật số DSP hoạt động cùng với tự động hóa
Giá trị chính của điều khiển số không chỉ đơn giản là máy có thể làm nóng một bộ phận kim loại.
Trong quá trình sản xuất lặp đi lặp lại, một quy trình đã thiết lập phải được thực hiện nhất quán từ phôi này sang phôi khác và từ lô sản xuất này sang lô sản xuất khác.
Hệ thống cảm ứng của chúng tôi có thể sử dụng chuyển đổi công suất IGBT với điều khiển số DSP, cho phép nguồn điện sưởi ấm trở thành một phần của hệ thống sản xuất tự động thay vì hoạt động như một lò sưởi độc lập được điều chỉnh thủ công.
Tùy theo yêu cầu của dự án, hệ thống điều khiển và giám sát có thể được cấu hình với:
1.Cài đặt nguồn kỹ thuật số
2.Kiểm soát thời gian gia nhiệt
3.Giám sát điện áp và dòng điện
4.Giám sát nguồn điện
5.Phản hồi nhiệt độ
6.Kiểm soát vòng kín nhiệt độ
7.Quản lý công thức phôi
8.Giới hạn tham số quy trình
9.Báo động và hồ sơ sự kiện
10.Đường cong gia nhiệt hoặc xử lý
11.Hồ sơ sản xuất lịch sử
12.Thông tin lô
13.PLC / Giao tiếp HMI
14.Tích hợp dây chuyền sản xuất
Một công thức quy trình có thể lưu trữ các điều kiện vận hành được phát triển cho một bộ phận cụ thể. Khi cùng một sản phẩm được đưa trở lại sản xuất, các cài đặt tương ứng có thể được gọi lại thay vì xây dựng lại quy trình từ các điều chỉnh thủ công.
Phản hồi nhiệt độ bổ sung thêm thông tin nhiệt trực tiếp từ phôi, trong khi điều khiển công suất kỹ thuật số cung cấp đầu vào điện có thể lặp lại trong các điều kiện vận hành đã thiết lập.
Hồ sơ sản xuất và cảnh báo cũng giúp dễ dàng xem lại những gì đã xảy ra trong một đợt thay vì chỉ dựa vào trí nhớ của người vận hành..
Đây là nơi số hóa và tự động hóa phối hợp với nhau: hệ thống kỹ thuật số kiểm soát và ghi lại quá trình, trong khi máy tự động thực hiện chuyển động và trình tự sản xuất.
Ⅴ. Tại sao phải tự động hóa quá trình làm cứng và ủ?
Để sản xuất linh kiện truyền động ô tô, lợi ích không chỉ đơn giản là thay thế người vận hành bằng người thao tác.
Tự động hóa kiểm soát cách phôi di chuyển trong toàn bộ quy trình.
Trong dòng này:
1.Người thao tác đầu tiên tải máy làm cứng
2.Thứ hai chuyển thành phần từ cứng sang ủ
3.Người thứ ba dỡ phần đã hoàn thành
4.Các băng tải kết nối dây chuyền với việc xử lý thượng nguồn và hạ lưu
Điều này loại bỏ việc vận chuyển thủ công lặp đi lặp lại các bộ phận được gia nhiệt và khắc phục trình tự xử lý trong chu trình máy..
Làm cứng và ủ cũng có thể sử dụng các thông số gia nhiệt riêng trong khi vẫn là một phần của cùng một dây chuyền sản xuất.
Đối với các nhà sản xuất liên tục sản xuất các bộ phận giống nhau hoặc có liên quan, điều này cung cấp một lộ trình thực tế từ một quy trình phụ thuộc vào người vận hành hướng tới một phương pháp sản xuất được tiêu chuẩn hóa hơn.
Điều khiển kỹ thuật số cũng giúp phần cảm ứng dễ dàng tích hợp hơn với các bảng chỉ số do PLC điều khiển, kẻ thao túng, băng tải và các thiết bị tự động khác.
Ⅵ. Một giải pháp hoàn chỉnh cho các bộ phận truyền động ô tô
Dự án này được xây dựng cho bộ phận truyền động ô tô có răng và kết hợp:
| Mục | Dự án đã hoàn thành |
|---|---|
| Ứng dụng | Thành phần truyền động ô tô |
| Quá trình xử lý nhiệt | Tôi cứng bằng cảm ứng + tôi luyện cảm ứng |
| Máy làm cứng | 4-máy lập chỉ mục quay trạm |
| làm mát cứng | Vòng phun dập tắt |
| Máy ủ | 4-máy lập chỉ mục quay trạm |
| Vòng phun làm cứng giai đoạn ủ | Không được sử dụng |
| Chuyển nhượng một phần | 3 máy thao tác tự động |
| Dòng nguyên liệu | Băng tải đầu vào và đầu ra |
| Điều khiển cảm ứng | Điều khiển kỹ thuật số DSP |
| Phương thức sản xuất | Tự động |
Bảng này mô tả cấu hình được sử dụng cho dự án này. Nó không phải là một đặc điểm kỹ thuật cố định cho mọi khách hàng.
Hệ thống xử lý nhiệt của chúng tôi cũng có thể được cấu hình bằng tính năng quản lý công thức, đo nhiệt độ và điều khiển vòng kín, đường cong quá trình, hồ sơ báo động, dữ liệu lịch sử sản xuất và các chức năng giám sát kỹ thuật số khác theo mức độ kiểm soát quy trình cần thiết.
Ⅶ. Định cấu hình dây chuyền xung quanh quy trình sản xuất của bạn
Một dự án mới không phải sao chép hai máy này, 4-bố trí nhà ga.
Số lượng trạm, điện cảm ứng, tần số vận hành, cuộn cảm, hệ thống dập tắt, dụng cụ gá, kẻ thao túng, băng tải và các chức năng điều khiển đều có thể được cấu hình theo yêu cầu sản xuất và thành phần của khách hàng.
Nếu bạn đang dự định xây dựng một dây chuyền xử lý nhiệt tự động tương tự, thông tin khởi đầu hữu ích nhất là:
1.Bản vẽ phôi
2.Vật liệu
3.Khu xử lý nhiệt
4.Độ cứng yêu cầu
5.Độ sâu trường hợp
6.Quy trình hiện có
7.Tốc độ sản xuất
8.Yêu cầu tự động hóa
Từ những chi tiết này, chúng ta có thể đánh giá liệu một dây chuyền tôi và cứng tương tự có phù hợp hay không hoặc liệu cách bố trí trạm khác có phù hợp hơn với quy trình sản xuất hay không.
Quá trình xử lý nhiệt thuộc về nhà sản xuất. Công việc của chúng tôi là cung cấp thiết bị tự động hóa và sưởi ấm cảm ứng kỹ thuật số có thể thực hiện công việc đó một cách có kiểm soát., cách lặp lại và có thể mở rộng.
Lên kế hoạch cho dây chuyền làm cứng và ủ tự động của bạn
Gửi yêu cầu về bản vẽ và quy trình phôi của bạn. Chúng tôi sẽ đánh giá cách bố trí trạm và đề xuất cấu hình phù hợp với tốc độ sản xuất của bạn.






