W pełni Automatyczne Wyposażenie do Hartowania i Odpuszczania Indukcyjnego dla Elementów Transportu Szynowego
Wielostanowiskowa indukcyjna obróbka cieplna śrub kotwiących w transporcie kolejowym
Ta automatyczna maszyna do hartowania i odpuszczania indukcyjnego została opracowana do okresowej obróbki cieplnej śrub kotwiących w transporcie kolejowym.
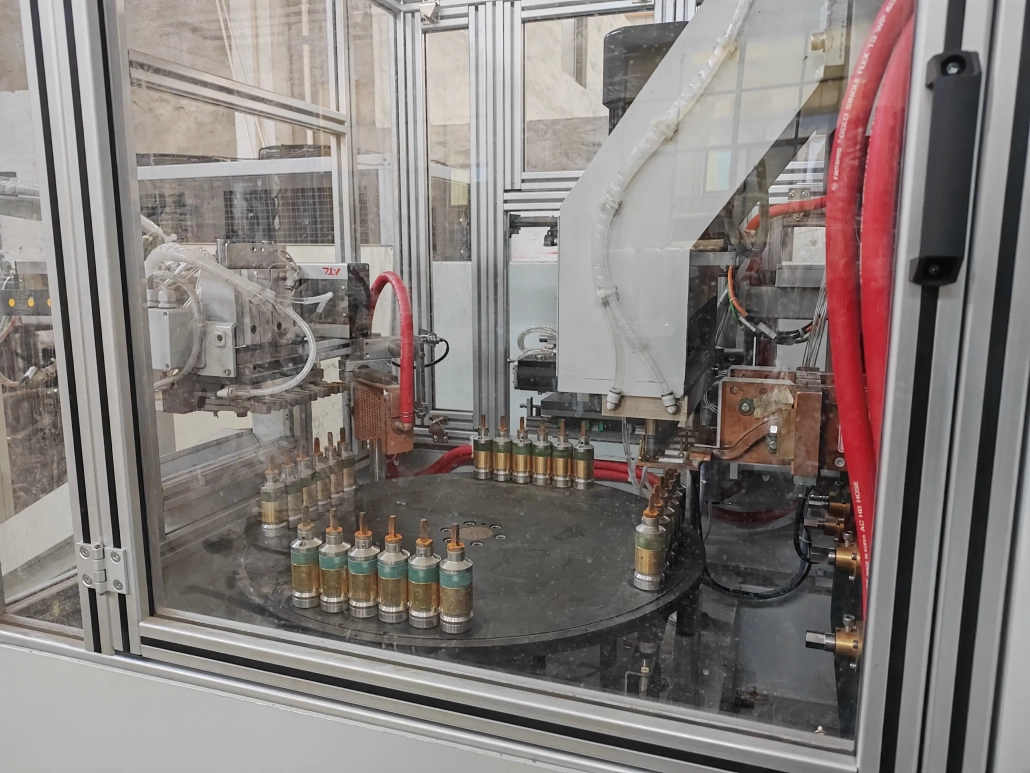
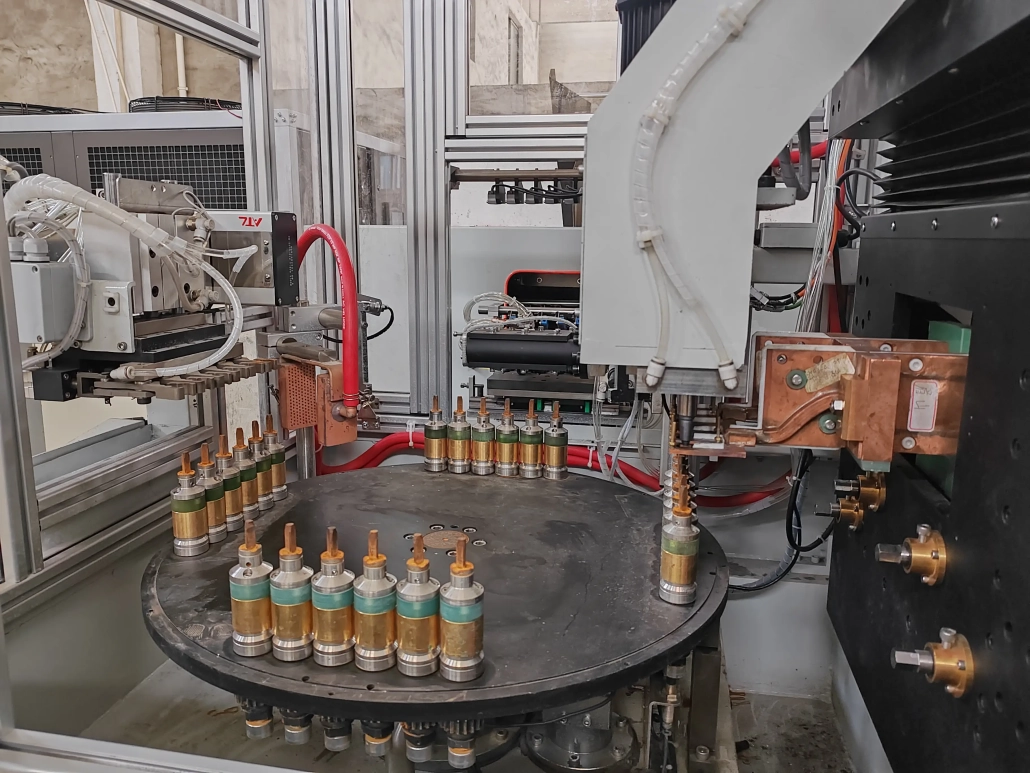
W maszynie zastosowano wielostanowiskową strukturę indeksowania obrotowego. Wiele śrub kotwiących jest ładowanych jako jedna grupa i przetwarzanych jednocześnie, z przedmiotami przenoszonymi w zaprogramowanej sekwencji obróbki cieplnej przez stół indeksujący.
Hartowanie, hartowanie, odpuszczanie, pozycjonowanie przedmiotu obrabianego i automatyczne przenoszenie stacji są zintegrowane w jednym systemie.
Ⅰ. Obejrzyj proces hartowania i odpuszczania śrub kotwowych
Film przedstawia faktyczną pracę maszyny wielostanowiskowej.
Kilka śrub kotwiących jest mocowanych i obrabianych jednocześnie jako jedna grupa. Po zakończeniu jednego etapu procesu, stół obrotowy indeksuje detale do następnej pozycji zgodnie z zaprogramowaną kolejnością.
Układ ten jest przeznaczony do powtarzalnej produkcji, gdzie indywidualna obróbka śrub wymagałaby bardziej oddzielnej obsługi i cykli maszynowych.
Ⅱ. Przetwarzanie grupowe wielostanowiskowe
W przeciwieństwie do konwencjonalnej maszyny do hartowania indukcyjnego z jednym przedmiotem, system ten opiera się na przetwarzaniu grupowym.
Wiele śrub kotwiących jest umieszczanych pionowo w dedykowanych uchwytach i przetwarzanych razem podczas każdego indeksowanego cyklu.
Maszyna łączy:
Liczba śrub kotwiących w każdej grupie, rozmieszczenie osprzętu i układ stacji są konfigurowane zgodnie z wymiarami przedmiotu obrabianego i wymaganą wydajnością produkcyjną.
Do powtarzalnej produkcji śrub kotwiących, struktura ta ogranicza wielokrotną, indywidualną obsługę i zapewnia zdefiniowaną sekwencję procesu dla każdej grupy części.
Ⅲ. Hartowanie i odpuszczanie w jednym zautomatyzowanym systemie
Maszyna łączy w sobie główne etapy wymagane do hartowania indukcyjnego i kolejnych odpuszczanie.
Typowy proces może obejmować:
01
Załadunek
02
Pozycjonowanie
03
Hartowanie indukcyjne
04
Hartowanie
05
Indeksowanie
06
Odpuszczanie indukcyjne
07
Chłodzenie
08
Rozładunek
Dokładny układ stacji jest konfigurowany w zależności od rzeczywistego przedmiotu obrabianego i wymagań dotyczących obróbki cieplnej.
Na etapie utwardzania, Nagrzewanie indukcyjne szybko podnosi wymagany przekrój śruby kotwiącej do temperatury procesu, a następnie kontrolowane hartowanie.
Następnie przedmiot obrabiany przechodzi przez sekwencję indeksowania do etapu odpuszczania. Po hartowaniu stosuje się odpuszczanie w celu uzyskania wymaganej kombinacji właściwości mechanicznych.
Ostateczny proces należy określić na podstawie materiału śruby kotwiącej, specyfikacji i wymaganych właściwościach mechanicznych, a nie na podstawie samej temperatury ogrzewania.
Ⅳ. Wielostanowiskowy projekt indeksowania obrotowego
Obrotowy stół podziałowy jest mechanicznym centrum maszyny.
Kilka grup przedmiotów obrabianych może zajmować różne pozycje wokół stołu. Po zakończeniu zaprogramowanej operacji, stół obraca się i przenosi części do następnej pozycji procesowej.
Maszyna może się zintegrować:
Ruch mechaniczny i sekwencja nagrzewania indukcyjnego są koordynowane przez system sterowania maszyny.
Ilość stacji i układ osprzętu dobierane są do rzeczywistego procesu produkcyjnego i nie należy ich traktować jako ustalonych specyfikacji dla każdego zastosowania.
V.. Moc indukcyjna i cyfrowa kontrola procesu
Hartowanie i odpuszczanie wymagają różnych warunków ogrzewania.
Moc, częstotliwość robocza, Dzięki temu czas nagrzewania i warunki obciążenia można dostosować do wymagań każdego etapu procesu.
Do wielostanowiskowej obróbki cieplnej, konfigurację mocy indukcyjnej o wielu częstotliwościach z podziałem czasowym można zastosować tam, gdzie proces wymaga różnych obciążeń do działania z różnymi ustawieniami.
Dostępne Platforma sterowania oparta na DSP wspiera cyfrowe zarządzanie procesem nagrzewania indukcyjnego i może zapewniać takie funkcje, jak regulacja mocy, monitorowanie prądu i napięcia, monitorowanie częstotliwości, różne ustawienia dla różnych obciążeń, sterowanie lokalne lub zdalne, wskazanie dopasowania obciążenia, nagranie alarmowe, oraz zarządzanie dostępem na poziomie operatora.
Dla moc indukcyjna i częstotliwość dobierane są w zależności od rozmiaru śruby kotwiącej, materiał, liczba części przetwarzanych jednocześnie i wymagany cykl produkcyjny.
Celem nie jest po prostu użycie większej mocy, ale aby dopasować instalację elektryczną do rzeczywistego procesu hartowania i odpuszczania.
Ⅵ. Kompletny system maszynowy
Sprzęt to coś więcej niż zasilacz indukcyjny i stół obrotowy.
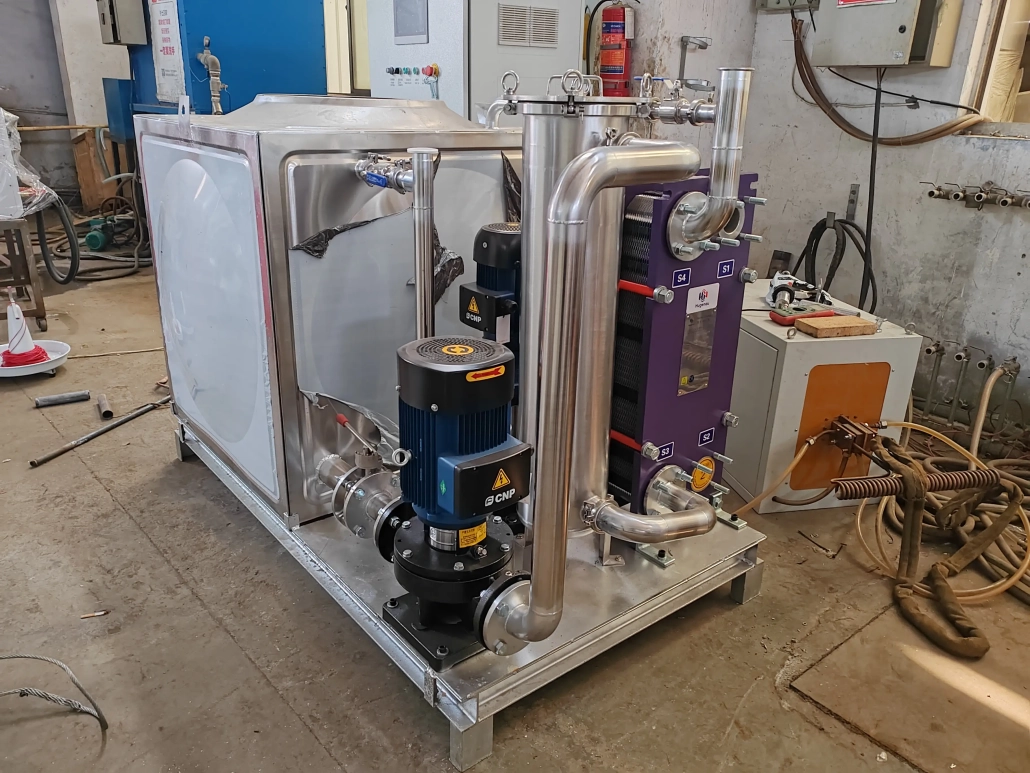
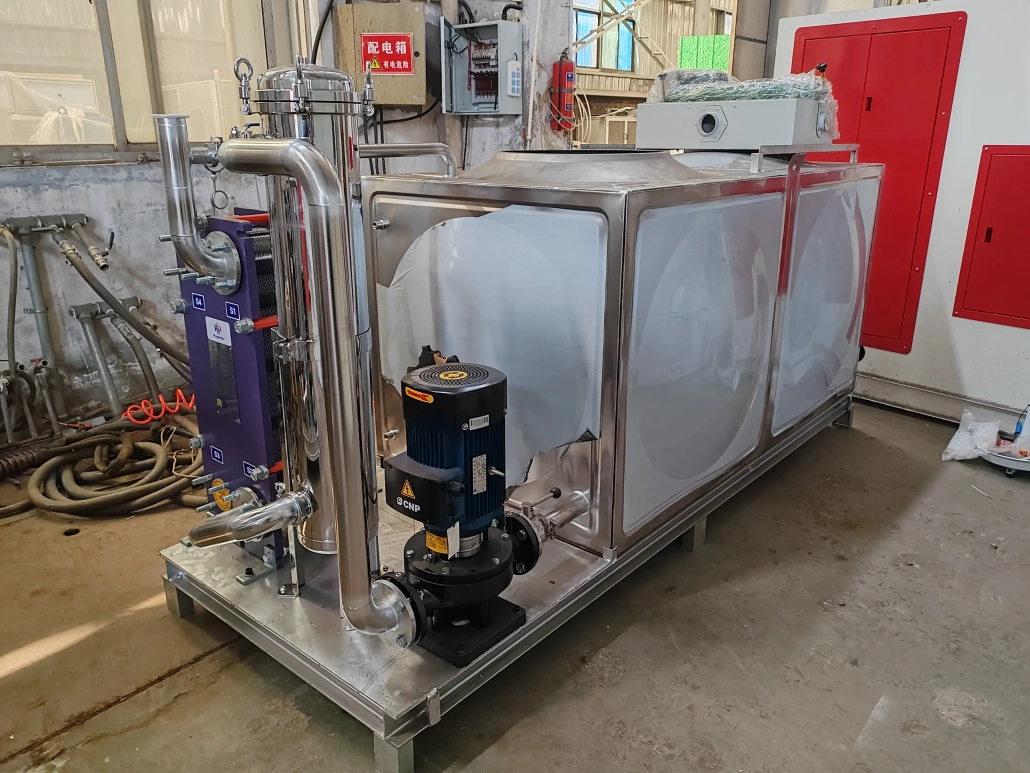
Kompletny system obróbki cieplnej śrub kotwowych może obejmować:
Cewka indukcyjna i uchwyt są zaprojektowane wokół rzeczywistej śruby kotwiącej.
Średnica przedmiotu obrabianego, ogrzewany obszar, odstępy pomiędzy śrubami, liczba części w każdej grupie i wymagana szybkość nagrzewania wpływają na ostateczny układ cewki indukcyjnej.
System hartowania jest również dostosowany do obrabianego przedmiotu i procesu nagrzewania. Ogrzewanie i hartowanie należy rozpatrywać łącznie, ponieważ oba wpływają na końcowy wynik obróbki cieplnej.
Ⅶ. Opcjonalne monitorowanie procesu i identyfikowalność
Tam, gdzie wymagana jest dokumentacja produkcji lub identyfikowalność procesu, maszyna może być wyposażona w system monitorowania.
W zależności od wybranej konfiguracji, informacje operacyjne, takie jak bieżące, napięcie, częstotliwość, energia, przepływ i temperaturę można gromadzić i przechowywać.
Dodatkowe funkcje mogą obejmować rejestrację krzywej procesu, alarmy górnego i dolnego limitu, historyczne zapisy procesów, zarządzanie recepturami detali, identyfikacja nieprawidłowego cyklu, i przegląd danych produkcyjnych.
Jest to szczególnie przydatne w przypadku powtarzalnej produkcji, gdzie ustalone warunki procesu muszą być monitorowane od partii do partii.
Monitorowanie procesu jest konfigurowane zgodnie z wymaganiami klienta dotyczącymi kontroli jakości, a nie traktowane jako obowiązkowa funkcja każdej maszyny.
Ⅷ. Konfiguracja techniczna
| Przedmiot | Konfiguracja |
|---|---|
| Zastosowanie | Śruby kotwiące do transportu kolejowego |
| Proces | Hartowanie i odpuszczanie indukcyjne |
| Konstrukcja maszyny | Wielostanowiskowe indeksowanie obrotowe |
| Metoda przetwarzania | Wiele śrub kotwiących przetwarzanych w jedną grupę |
| Mocowanie przedmiotu obrabianego | Dostosowane |
| Induktor | Dostosowane |
| Moc indukcyjna | Wybrane zgodnie z procesem |
| Częstotliwość pracy | Wybrane zgodnie z procesem |
| System hartowania | Dostosowane |
| Sterowanie | Sterowanie cyfrowe DSP |
| Monitorowanie procesu | Opcjonalne |
Ostateczne specyfikacje są ustalane na podstawie rzeczywistej śruby kotwiącej i wymagań produkcyjnych.
Ⅸ. Czego potrzebujemy do wyboru maszyny
Aby przygotować odpowiednią konfigurację maszyny, proszę podać rysunek śruby kotwowej, materiał i klasa, średnica i długość, wymagania dotyczące obróbki cieplnej, wymagane właściwości mechaniczne lub twardość, i wymaganej wydajności produkcyjnej.
Jeśli na tej samej maszynie będzie przetwarzanych kilka rozmiarów śrub kotwowych, rysunki dla każdej specyfikacji są przydatne.
Z tej informacji, układ stacji, ilość grupowa, moc indukcyjna, częstotliwość, induktor, osprzęt i sekwencję procesu można oceniać łącznie.
Ⅹ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy można jednocześnie przetwarzać wiele śrub kotwiących?
Tak. Maszyna jest przeznaczona do jednoczesnej obróbki wielu śrub kotwiących w jednej grupie.
Czy hartowanie i odpuszczanie są przeprowadzane na tej samej maszynie?
Tak. System integruje hartowanie indukcyjne i odpuszczanie w ramach wielostanowiskowego zautomatyzowanego procesu.
Czy jedna maszyna może przetwarzać śruby kotwowe o różnych rozmiarach??
W zakresie mechanicznym i elektrycznym maszyny można ocenić różne rozmiary. Różne oprawy, mogą być wymagane cewki indukcyjne i programy procesowe.
W jaki sposób wybierana jest wymagana moc indukcyjna?
Dobór mocy zależy od materiału, wymiary obrabianego elementu, liczba śrub przetwarzanych jednocześnie, zapotrzebowanie na ciepło i cykl produkcyjny. Sama średnica nie wystarczy do określenia prawidłowej mocy.
Czy dane procesowe mogą być rejestrowane?
Tak, po wybraniu odpowiedniej konfiguracji monitorowania. Parametry procesu, alarmy i historyczne zapisy produkcji można przechowywać do późniejszego przeglądu.
Prześlij nam rysunek śruby kotwowej
W sprawie propozycji technicznej, proszę o przesłanie:
Rysunek + Materiał + Wymiary + Wymagania dotyczące obróbki cieplnej + Właściwości mechaniczne + Szybkość produkcji
Na podstawie tych szczegółów, możemy ocenić konstrukcję maszyny, liczba detali na grupę, moc indukcyjna, częstotliwość, induktor, przyrząd, metoda hartowania i konfiguracja sterowania.
Gotowy do skonfigurowania linii do hartowania i odpuszczania śrub kotwowych?
Wyślij rysunek śruby kotwowej →
Poproś o propozycję techniczną →