
Độ cứng không đều sau khi tôi cảm ứng: Nguyên nhân của các điểm mềm và cách phòng ngừa
Độ cứng không đồng đều sau khi làm cứng cảm ứng có thể xuất hiện như bị cô lập vết mềm, dải mềm liên tục, hoặc một khu vực rộng hơn nơi độ cứng giảm xuống dưới mức quy định. Đối với các bộ phận tiếp xúc với sự mài mòn, ứng suất tiếp xúc hoặc tải lặp đi lặp lại, một khu vực mềm cục bộ có thể trở thành nơi đầu tiên phát sinh thiệt hại. Thách thức là các vấn đề rất khác nhau có thể tạo ra kết quả đo độ cứng tương tự.
Nguyên nhân có thể đã tồn tại trong vật liệu trước khi nung. Điều này có thể xuất phát từ gia nhiệt cảm ứng không đều, mối quan hệ không chính xác giữa cuộn dây và phôi, quét hoặc quay không ổn định, hoặc làm tôi kém ngay sau khi gia nhiệt.
Do đó, chỉ tăng công suất cảm ứng không phải là cách đáng tin cậy để giải quyết vấn đề. Một cách tiếp cận tốt hơn là xem xét nơi xuất hiện vùng cứng thấp, mẫu có lặp lại hay không, và phần nào của quá trình tôi luyện tương ứng với vị trí đó.
1. Bắt Đầu Với Vật Liệu và Tình Trạng Bề Mặt
Không phải vấn đề độ cứng nào cũng bắt đầu từ tôi cứng bằng cảm ứng máy móc. Tình trạng thép trước khi tôi luyện ảnh hưởng đến cách nó phản ứng với làm nóng và làm lạnh nhanh.
Vi cấu trúc ban đầu không đều
Biến đổi nghiêm trọng trong vi cấu trúc ban đầu có thể dẫn đến phản ứng tôi luyện không đều. Các vấn đề có thể bao gồm cấu trúc hạt thô hoặc không đồng nhất, tách carbide, tích tụ carbide cục bộ, các vùng rộng lớn của ferrit tự do, hoặc các khác biệt đáng kể khác trong cấu trúc ban đầu.
Trong quá trình gia nhiệt cảm ứng, bề mặt được làm nóng nhanh chóng. Sự hình thành austenit và sự hòa tan cacbua do đó diễn ra trong một chu trình nhiệt tương đối ngắn. Nếu cấu trúc ban đầu khác nhau đáng kể từ khu vực này sang khu vực khác, cấu trúc cứng cuối cùng có thể cũng khác nhau ngay cả khi các cài đặt máy không thay đổi. Điều này đặc biệt đáng để nghiên cứu khi cùng một quy trình cho kết quả khác nhau giữa các lô vật liệu.
Khử cacbon bề mặt
Khử cacbon là một nguồn khác có thể gây độ cứng bề mặt thấp. Nếu rèn trước đó, cán hoặc xử lý nhiệt để lại lớp khử cacbon trên phôi, bề mặt đó chứa ít carbon hơn vật liệu bên dưới. Sau khi tôi cảm ứng, lớp bị ảnh hưởng có thể không đạt độ cứng mong đợi. Thay đổi công suất cảm ứng không thể khôi phục lượng carbon đã bị mất khỏi bề mặt.
Nếu nghi ngờ hiện tượng khử cacbon, cần kiểm tra tình trạng bề mặt và loại bỏ lớp bị ảnh hưởng bằng phương pháp gia công hoặc mài phù hợp trước khi tôi luyện cuối cùng. Cấp vật liệu, lịch sử xử lý trước đó và tình trạng bề mặt khi nhập liệu nên được xác minh trước khi cho rằng mọi điểm mềm đều là vấn đề về thiết bị.
2. Gia nhiệt cảm ứng không đều hoặc không đủ
Khu vực cần thiết trước tiên phải được nung đến trạng thái austenit hóa thích hợp trước khi làm mát nhanh có thể tạo ra cấu trúc cứng mong muốn. Nếu một phần của bề mặt không nhận đủ nhiệt, khu vực đó có thể vẫn mềm hơn sau khi tôi. Các nguyên nhân có thể bao gồm lượng năng lượng đầu vào không đủ, thời gian nung quá ngắn, phân bố công suất không phù hợp, vị trí chi tiết làm việc không đồng đều, cài đặt quét không chính xác, hoặc sự thay đổi trong mẫu nhiệt do hình dạng chi tiết.
Một sự phân biệt hữu ích cần được thực hiện ở đây.
Một cỗ máy có thể cung cấp đủ tổng công suất trong khi vẫn tạo ra một mô hình nhiệt cục bộ không đều.
Ví dụ, tăng công suất có thể làm tăng nhiệt độ của hầu hết khu vực đã cứng trong khi một vùng kết nối kém tiếp tục nóng theo cách khác. Đây là một lý do tại sao độ cứng thấp không nên tự động dẫn đến việc tăng cài đặt công suất.
Vị trí của khu vực mềm cũng quan trọng. Nếu độ cứng trở nên thấp chỉ gần vai, chuyển đổi đường kính hoặc một đặc điểm cụ thể khác, vấn đề có thể liên quan nhiều hơn đến sự phân bố nhiệt tại chỗ hơn là công suất định mức của máy.
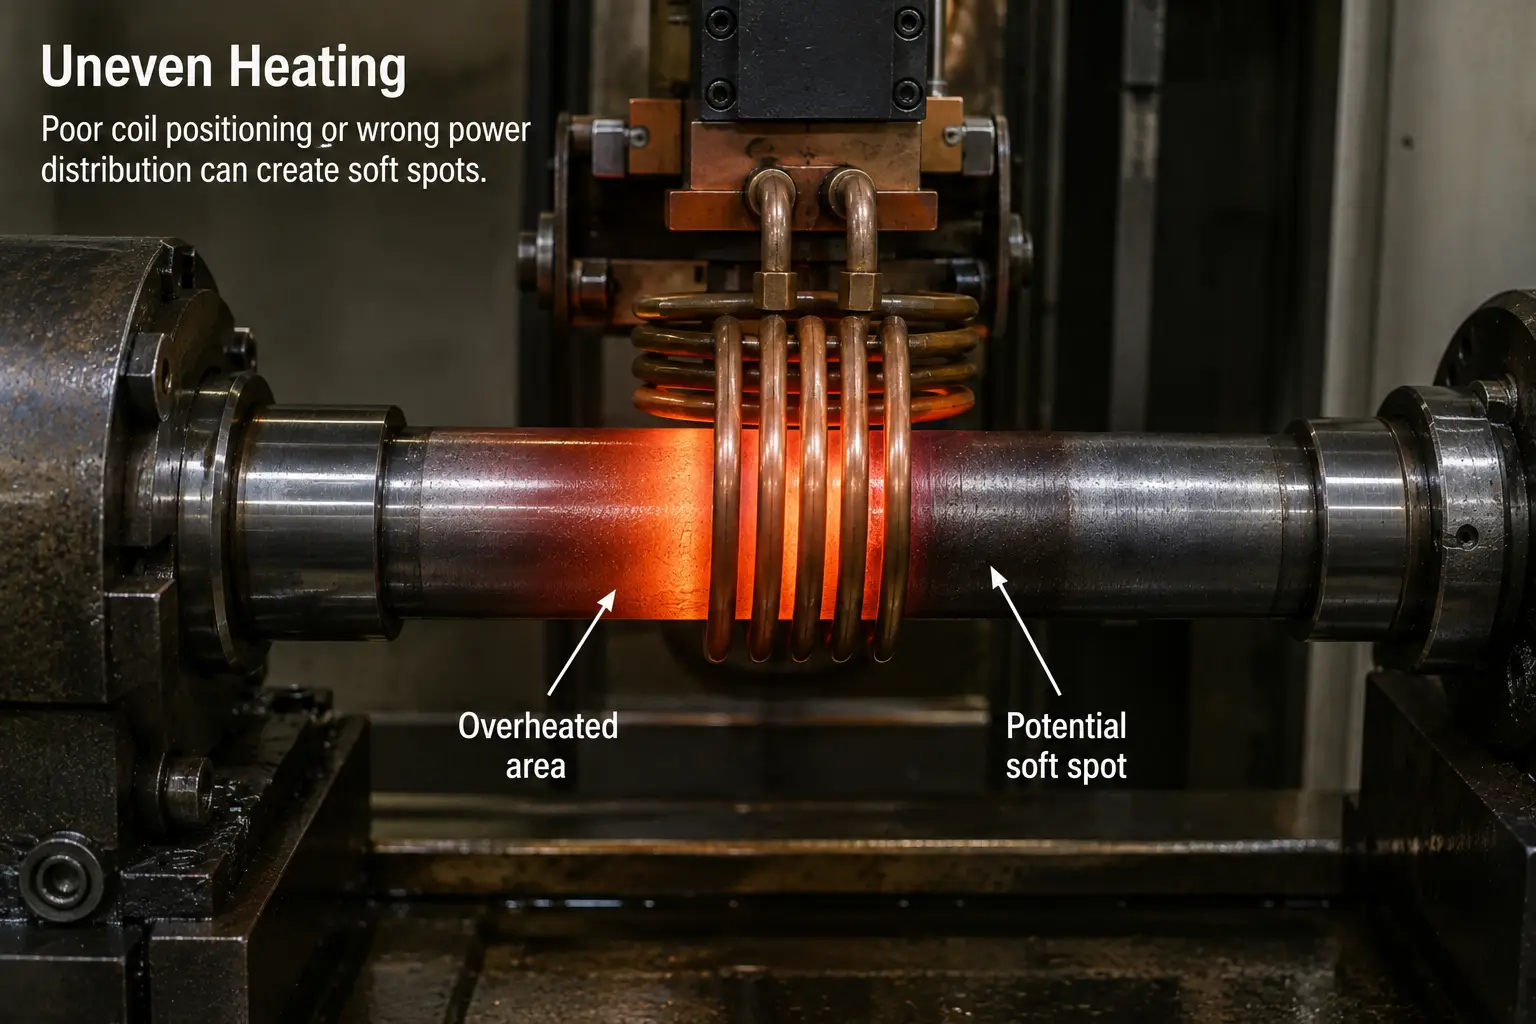
Một điểm mềm cục bộ có thể xuất hiện ngay cả khi độ cứng xung quanh nằm trong thông số kỹ thuật.
3. Kiểm tra cuộn cảm, Vị trí chi tiết và hình dạng chi tiết
Trong tôi luyện bằng cảm ứng, mối quan hệ giữa cuộn cảm và chi tiết có ảnh hưởng trực tiếp đến mẫu nhiệt. Thay đổi trong hình học cuộn dây, vị trí cuộn và khoảng cách giữa cuộn và chi tiết có thể thay đổi cách năng lượng được phân bố vào bề mặt. Điều này tạo ra một số nguồn khả năng gây ra sự gia nhiệt không đều: chi tiết gia công không được đặt chính giữa cuộn cảm, cuộn dây đã di chuyển khỏi vị trí ban đầu, cuộn cảm đã bị biến dạng hoặc hư hỏng, mòn đồ gá đã làm thay đổi vị trí chi tiết gia công, sai lệch trục chi tiết gia công làm thay đổi khoảng cách trong quá trình quay, các cuộn dây thay thế không tái tạo chính xác hình học ban đầu, hoặc sự khác biệt về kích thước giữa các chi tiết làm thay đổi điều kiện ghép nối.
Đối với các chi tiết hình trụ, một khu vực mềm hơn rõ rệt ở một bên chu vi là lý do tốt để kiểm tra vị trí tâm, sai lệch và vị trí cuộn trước khi thay đổi công thức nung.
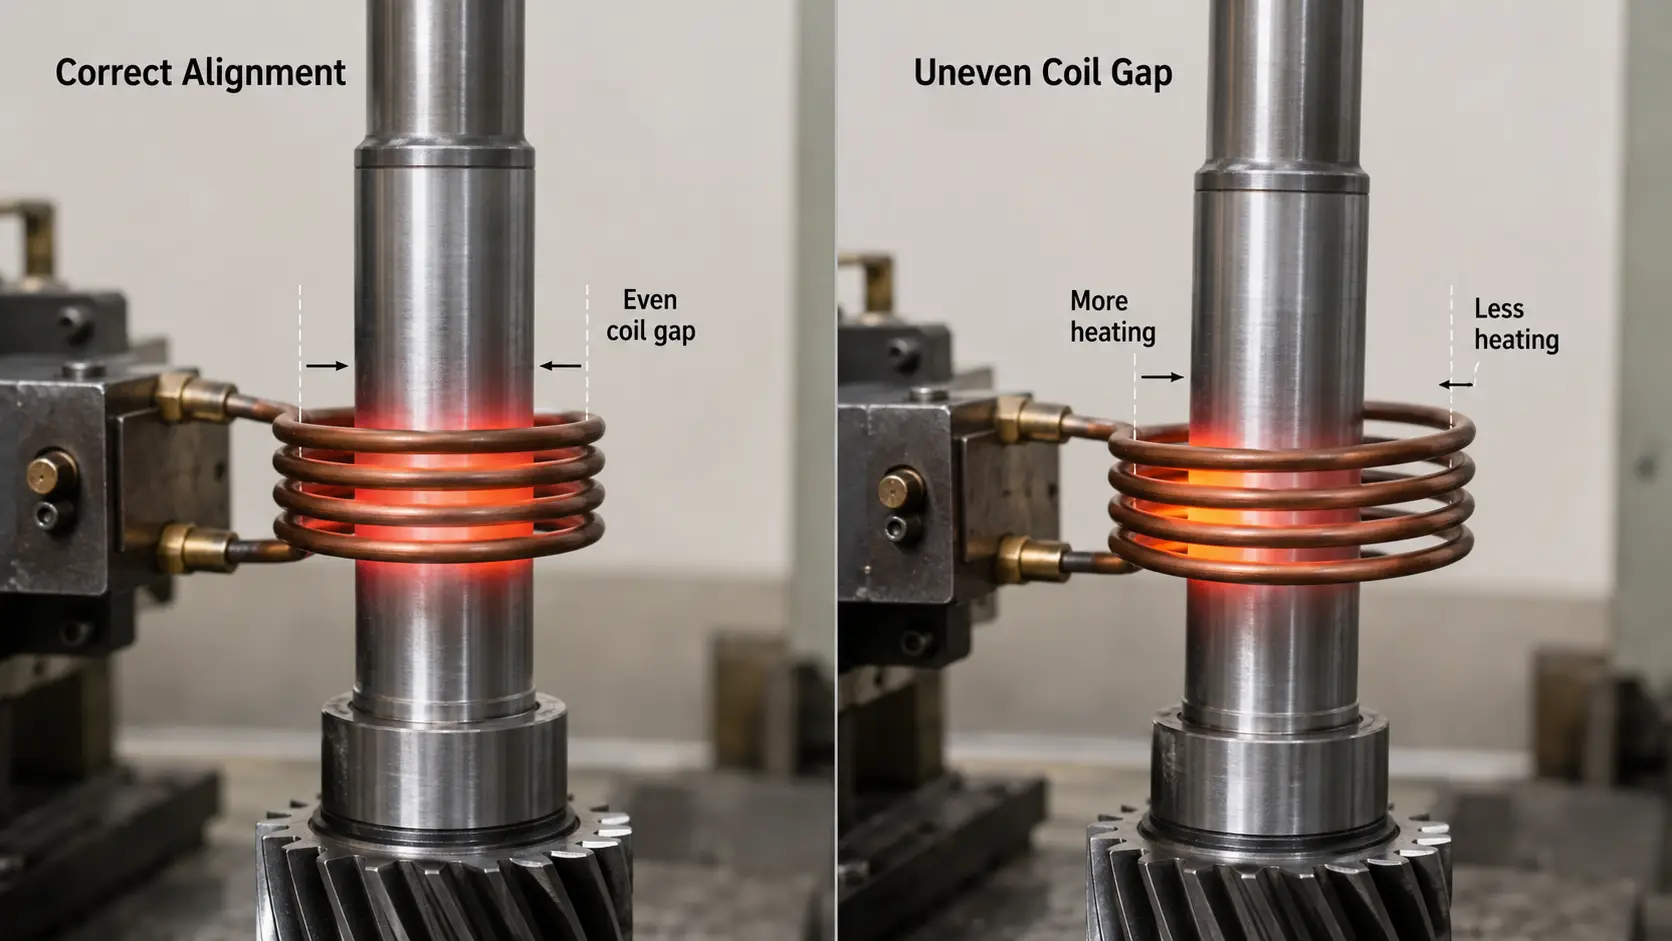
Căn chỉnh chính xác (bên trái) so với khoảng cách cuộn không đều (bên phải) thay đổi mô hình nung trên bề mặt.
Hình học không thể bị bỏ qua
Trục bậc thang, vai trục, rãnh, phần mỏng, chuyển tiếp sắc nét và sự thay đổi đường kính không nung giống hệt như một xi lanh đồng nhất đơn giản. Khối nhiệt cục bộ thay đổi, và mối quan hệ điện từ giữa chi tiết và cuộn dây cũng vậy. Điều kiện làm mát cũng có thể thay đổi xung quanh những đặc điểm này.
Vì vậy, một thiết lập cố định duy nhất có thể tạo ra kết quả chấp nhận được trên một phần của chi tiết nhưng lại cho kết quả không mong muốn trên phần khác. Tùy thuộc vào thành phần, việc cải thiện độ cứng đồng đều có thể yêu cầu thay đổi hình học của cuộn cảm, vị trí cuộn coil, trình tự gia nhiệt, phân phối công suất, chiến lược quét, hoặc sắp xếp làm nguội. Hình học chi tiết là một phần của quá trình làm cứng, không chỉ là một thứ được đặt bên trong máy.
4. Tốc độ quét và sự quay của chi tiết có thể ảnh hưởng đến phân bố độ cứng
Đối với tôi luyện quét, Chu trình nhiệt một phần phụ thuộc vào chuyển động tương đối giữa chi tiết và hệ thống gia nhiệt. Nếu chuyển động thay đổi, điều kiện gia nhiệt có thể thay đổi dọc theo chiều dài được làm cứng. Các vấn đề có thể bao gồm tốc độ quét không ổn định, tốc độ lập trình sai, gia tốc hoặc giảm tốc bên trong một vùng làm cứng quan trọng, vị trí bắt đầu hoặc kết thúc quét không nhất quán, hoặc chuyển động cơ học không thể lặp lại.
Một sự biến đổi độ cứng dọc theo hướng quét nên được so sánh với chuyển động thực tế của máy. Nếu khu vực có độ cứng thấp xuất hiện nhiều lần ở cùng một vị trí trục, hãy kiểm tra máy đang làm gì tại vị trí đó thay vì coi khuyết tật là ngẫu nhiên.
Quay chi tiết gia công
Quay thường được sử dụng khi một chi tiết hình trụ cần được xử lý một cách đồng đều hơn quanh chu vi của nó. Quay không đều, trượt hoặc mất ổn định cơ học có thể làm các khu vực khác nhau trên bề mặt tiếp xúc với các điều kiện nhiệt khác nhau.
Tuy nhiên, quay không nên chỉ được xem xét trong quá trình gia nhiệt. Nó cũng ảnh hưởng đến cách chất làm nguội tiếp xúc với bề mặt. Do đó, điều kiện quay chính xác cần phải phù hợp với cả giai đoạn gia nhiệt cảm ứng và giai đoạn làm nguội. Khi độ cứng khác nhau quanh chu vi, kiểm tra xem chi tiết có đang quay đều không, phần đó có được đặt chính giữa không, khoảng cách cuộn dây có thay đổi trong quá trình quay không, và liệu bình xịt có phủ đến toàn bộ chu vi một cách chính xác hay không. Những biến số này thường được kết nối với nhau.
5. Tản nhiệt không đều là một nguyên nhân chính khác gây ra những điểm mềm
Một bề mặt được nung nóng đúng cách vẫn có thể trở nên mềm nếu điều kiện làm lạnh không đủ. Trong tôi luyện bằng cảm ứng, Tản nhiệt thường diễn ra ngay sau giai đoạn nung nóng rất nhanh. Do đó, một sự cố cục bộ trong quá trình làm lạnh có thể tạo ra vấn đề độ cứng cục bộ ngay cả khi mẫu nhiệt có vẻ bình thường. Các nguyên nhân có thể thuộc hai nhóm.
Vấn đề cung cấp — chất làm mát không tiếp xúc được với bề mặt: dòng chảy làm nguội không đủ, phân bố phun không đều, vòi phun bị tắc hoặc bị tắc một phần, hoặc tuần hoàn không đủ.
Vấn đề tiếp xúc và môi trường — chất làm nguội đến bề mặt nhưng không làm nguội đều: chất làm nguội bị nhiễm bẩn, làm ẩm bề mặt kém, không khí hoặc hơi gây cản trở tiếp xúc chất lỏng, điều kiện làm nguội không ổn định, hoặc dụng cụ hoặc thiết bị che chắn một phần bề mặt.
Chỉ nhìn thấy chất lỏng từ hệ thống phun không chứng minh được quá trình làm nguội đồng đều.
Câu hỏi quan trọng là liệu bề mặt yêu cầu đầy đủ có nhận được điều kiện làm mát đủ nhất quán không.
Điều kiện làm nguội thay đổi theo thời gian
Vấn đề làm mát không phải lúc nào cũng xuất hiện khi một quy trình mới được thiết lập. Một dây chuyền sản xuất có thể hoạt động đúng trong một thời gian dài và sau đó bắt đầu tạo ra những điểm mềm vì các lỗ phun bị tắc một phần, cặn bẩn tích tụ, lọc kém đi, tuần hoàn thay đổi, vị trí vòi phun di chuyển, hoặc thay đổi nhiệt độ làm tôi ướt vượt quá điều kiện quy trình bình thường.
Khi một quy trình đã thiết lập đột nhiên bắt đầu tạo ra độ cứng không đều, hệ thống làm mát xứng đáng được kiểm tra sớm.
Còn về màng hơi thì sao?
Khi một bề mặt rất nóng tiếp xúc với chất lỏng, hơi nước có thể tạm thời làm gián đoạn tiếp xúc trực tiếp giữa chất làm nguội và kim loại. Nếu hiệu ứng này phát triển không đều xung quanh chi tiết, việc làm mát cũng có thể trở nên không đều. Lưu thông tốt và bố trí phun thích hợp giúp giảm chênh lệch làm mát cục bộ.
Thực hành xử lý nhiệt ban đầu bằng cách sử dụng các môi trường khắc nghiệt hơn như nước muối trong một số ứng dụng thép cacbon không nên được coi là một giải pháp phổ biến cho việc làm cứng cảm ứng. Một phương pháp dập tắt mạnh mẽ hơn cũng có thể làm tăng nguy cơ biến dạng hoặc nứt. Phương pháp làm nguội và làm nguội cần được lựa chọn cho loại thép thực tế., yêu cầu hình học và độ cứng.
6. Sử dụng mô hình độ cứng để thu hẹp nguyên nhân
Khi một bộ phận không đạt kiểm tra độ cứng, giá trị đo chỉ là một phần thông tin. The hình dạng và vị trí của khu vực có độ cứng thấp có thể cung cấp manh mối hữu ích.
The hình dạng và vị trí của khu vực có độ cứng thấp cho biết nơi cần kiểm tra trước tiên.
Xem xét một số tình huống khác nhau. Những mô hình này tự nó không cung cấp chẩn đoán cuối cùng, nhưng chúng giúp xác định nơi bắt đầu.
| Mô hình điểm mềm | Nơi cần kiểm tra trước tiên |
|---|---|
| Một điểm mềm nhỏ riêng lẻ | phun cục bộ thất bại · ô nhiễm · điều kiện bề mặt cục bộ · vấn đề vật liệu cục bộ · sự tắc nghẽn |
| Một bên của trục mềm hơn | căn chỉnh chi tiết gia công · khe giữa cuộn và chi tiết · lệch tâm · biến dạng cuộn · quay · phủ sương quanh chu vi |
| Một dải mềm chạy dọc theo chi tiết gia công | chuyển động quét · vị trí cuộn · hình học chi tiết · sắp xếp phun · liệu mẫu có lặp lại hay không |
| Thay đổi độ cứng tại điểm bắt đầu hoặc kết thúc quét | quét các vị trí bắt đầu và dừng · tăng tốc và giảm tốc · trình tự gia nhiệt · thời gian giữa việc gia nhiệt và tôi nguội |
| Toàn bộ khu vực tôi cứng quá mềm | cấp vật liệu hoặc điều kiện · khử cacbon bề mặt · gia nhiệt không đủ · cài đặt quy trình · tôi không đủ |
Để có cái nhìn tổng quát hơn về các loại lỗi đằng sau các mẫu này, xem hướng dẫn của chúng tôi về các khuyết điểm tôi cứng cảm ứng phổ biến.
7. Chuỗi khắc phục thực tiễn
Thay đổi nhiều thông số cùng lúc là một trong những cách dễ nhất để làm cho việc khắc phục sự cố trở nên khó khăn hơn. Nếu chi tiết tiếp theo vượt qua, bạn có thể biết rằng có điều gì đó đã giúp, nhưng không biết thay đổi nào thực sự giải quyết được vấn đề. Một trình tự hữu ích hơn là:
Vẽ sơ đồ độ cứng
Ghi lại vị trí nơi mỗi phép đo được thực hiện, không chỉ giá trị thấp nhất. So sánh các khu vực chấp nhận và không chấp nhận và xác định xem mẫu có ngẫu nhiên hay lặp lại.
Kiểm tra chi tiết nhập vào
Xác nhận cấp thép và lô vật liệu, điều kiện xử lý nhiệt trước đó nếu có liên quan, tình trạng bề mặt, khả năng mất cacbon, và cấu trúc vi mô bất thường nếu nghi ngờ. Nếu vấn đề bắt đầu với sự thay đổi lô vật liệu, hãy điều tra sự thay đổi đó trước khi xây dựng lại quá trình.
Kiểm tra Cuộn cảm và Giá đỡ
Kiểm tra hình dạng cuộn, vị trí và khoảng cách làm việc, dấu hiệu biến dạng hoặc hư hại, tình trạng giá đỡ, trung tâm chi tiết và độ quay lệch trục. Nếu vấn đề bắt đầu sau khi thay cuộn hoặc bảo trì, so sánh thiết lập hiện tại với thiết lập trước đó đã thành công.
Xem xét các tham số chuyển động của máy và gia nhiệt
Kiểm tra thời gian và công suất gia nhiệt, tốc độ quét và vị trí quét, quay chi tiết gia công, và trình tự bắt đầu/dừng. Khi có hồ sơ quy trình, so sánh chu trình tốt đã biết với chu trình bị lỗi.
Kiểm tra Hệ thống Làm nguội
Kiểm tra tình trạng vòi phun và kiểu phun, lưu lượng dung dịch làm nguội, tuần hoàn và lọc, tình trạng và nhiệt độ dung dịch làm nguội, và sự cản trở của dụng cụ. Kiểm tra khu vực phun nơi xảy ra vùng mềm thực sự.
Kiểm tra Cấu trúc nếu Nguyên nhân vẫn chưa rõ
Kiểm tra độ cứng xác nhận có sự khác biệt, nhưng không phải lúc nào cũng giải thích được nguyên nhân luyện kim. Nếu cần thiết, cắt vùng bị ảnh hưởng và kiểm tra cấu trúc vi mô. Điều này có thể giúp phân biệt giữa sự biến đổi không đủ, quá trình tôi nguội kém, khử cacbon hóa và vật liệu ban đầu bất thường. Kiểm tra dũa truyền thống vẫn hữu ích như một so sánh nhanh trên sàn xưởng, nhưng xem nó như một phương pháp sàng thô thay vì thay thế cho kiểm tra độ cứng hoặc kiểm tra kim loại xác định.
8. Cách Giảm Nguy Cơ Độ Cứng Không Đều
Không có một điều chỉnh máy móc nào có thể ngăn được mọi điểm mềm. Phòng ngừa phải bao quát toàn bộ quy trình.
Vật liệu
Duy trì sự nhất quán hợp lý về loại thép và tình trạng vật liệu đầu vào. Khi cần thiết, kiểm tra cấu trúc vi mô bất thường và loại bỏ lớp bề mặt khử cacbon không chấp nhận được trước khi tôi cứng cuối cùng.
Sưởi ấm cảm ứng
Sử dụng cảm ứng phù hợp với hình dạng thực tế của chi tiết một cách phù hợp. Giữ mối quan hệ giữa cuộn cảm và chi tiết luôn lặp lại, chú ý đặc biệt sau khi thay cuộn dây, bảo trì thiết bị hoặc thay đổi kích thước bộ phận. Không chỉ dựa vào nguồn điện để điều chỉnh mẫu gia nhiệt không đều.
Chuyển động của máy
Giữ tốc độ quét, định vị và quay chi tiết có thể lặp lại. Đối với các chi tiết có nhiều đường kính hoặc hình học phức tạp hơn, xem xét liệu chiến lược chuyển động và gia nhiệt có cần thay đổi qua các phần khác nhau của chi tiết hay không.
Làm nguội nhanh
Duy trì hệ thống phun và làm mát như một thành phần quy trình, không chỉ là hệ thống phụ trợ. Kiểm tra tình trạng vòi phun, phủ sương, tuần hoàn, lọc và tình trạng chất làm nguội thường xuyên. Một quá trình gia nhiệt ổn định không thể bù đắp cho việc làm nguội không ổn định.
Kiểm tra
Xác định nơi cần đo độ cứng. Để khắc phục sự cố, giữ lại vị trí đo thay vì chỉ ghi giá trị tối thiểu và tối đa. Nếu có thể, so sánh các mẫu độ cứng với vị trí máy, hồ sơ gia nhiệt và vùng làm nguội — điều đó giúp kết nối khuyết tật với nguyên nhân vật lý dễ dàng hơn.
Chìa khóa mang đi
Độ cứng không đồng đều sau khi làm cứng cảm ứng tốt nhất nên được xem xét như một cuộc điều tra quy trình, chứ không phải cố định một tham số. Kết quả phụ thuộc vào một chuỗi hoạt động cùng nhau:
Điều kiện vật liệu → bề mặt → cuộn cảm và hình học → Gia nhiệt → chuyển động máy → dọc
Khi xuất hiện một điểm mềm, bắt đầu với vị trí của nó — cô lập hay liên tục, một phía, hoặc theo dõi quét — và liên kết mẫu đó với nguyên nhân vật lý trước khi chạm vào một thiết lập.
Câu hỏi thường gặp
Bấm vào một câu hỏi để mở rộng câu trả lời.
Nguyên nhân gây ra các điểm mềm sau khi cứng cảm ứng?
Không có nguyên nhân phổ quát duy nhất. Các điểm mềm có thể do sự thay đổi vật liệu hoặc cấu trúc vi mô, khử cacbon bề mặt, nhiệt cục bộ không đủ, đặt dây cuộn sai vị trí, quét hoặc quay không ổn định, hoặc tôi không đều. Vị trí và mẫu của khu vực mềm nên được kiểm tra trước khi điều chỉnh máy.
Liệu cuộn cảm có thể gây ra độ cứng không đều hay không?
Có. Hình dạng cuộn, vị trí và khoảng cách giữa cuộn và chi tiết ảnh hưởng đến phân bố nhiệt. Nếu chi tiết bị lệch tâm, cuộn bị hư hỏng, hoặc cuộn thay thế khác với cuộn gốc, mẫu nhiệt có thể thay đổi.
Tại sao một bên trục được làm cứng lại mềm hơn bên kia?
Nguyên nhân có thể bao gồm việc đặt chi tiết lệch tâm, độ lệch quay quá nhiều, khoảng cách cuộn dây-chi tiết không đều, quay không ổn định, và phủ phun không đều. Cả hệ thống gia nhiệt và làm nguội đều nên được kiểm tra.
Tôi có nên tăng công suất cảm ứng khi độ cứng quá thấp không?
Không, trước khi xác định nguyên nhân có khả năng gây ra. Công suất cao hơn có thể giúp nếu vấn đề là gia nhiệt không đủ. Nó sẽ không khắc phục được hiện tượng khử cacbon, vật liệu kém, điều chỉnh cuộn dây sai, Đầu phun bị tắc hoặc điều kiện tôi nguội không đúng. Tăng công suất mà không chẩn đoán cũng có thể làm quá nhiệt những khu vực vốn đã chấp nhận được.
Chẩn đoán một điểm mềm tái xuất hiện?
Gửi cho chúng tôi bản đồ độ cứng của bạn, Thông số vật liệu và một bức ảnh của khu vực bị hỏng. Chúng tôi sẽ giúp bạn truy tìm đến cuộn dây, Chuyển động quét hoặc quá trình tôi nguội.


