
Nierównomierna twardość po hartowaniu indukcyjnym: Przyczyny miękkich miejsc i jak im zapobiegać
Nierównomierna twardość po hartowaniu indukcyjnym może pojawiać się jako izolowane miękkie miejsca, ciągłe miękkie pasma, lub większy obszar, gdzie twardość spada poniżej określonego poziomu. Dla części narażonych na zużycie, naprężenia kontaktowe lub powtarzające się obciążenia, lokalnie miękki obszar może stać się pierwszym miejscem, gdzie powstaje uszkodzenie. Wyzwanie polega na tym, że bardzo różne problemy mogą powodować podobny odczyt twardości.
Przyczyna może już istnieć w materiale przed nagrzaniem. Może wynikać z nierównomiernym nagrzewaniem indukcyjnym, niewłaściwą relacją między cewką a obrabianym elementem, niestabilnym skanowaniem lub obrotem, lub słabym hartowaniem bezpośrednio po nagrzaniu.
Samo zwiększenie mocy indukcyjnej nie jest więc niezawodnym sposobem rozwiązania problemu. Lepszym podejściem jest spojrzenie Gdzie pojawia się obszar o niskiej twardości, czy wzór się powtarza, oraz która część procesu hartowania odpowiada temu miejscu.
1. Zacznij od stanu materiału i powierzchni
Nie każdy problem z twardością zaczyna się od hartowanie indukcyjne maszyna. Stan stali przed hartowaniem wpływa na jej reakcję na szybkie nagrzewanie i chłodzenie.
Nierówna mikrostruktura początkowa
Znaczne zmiany w oryginalnej mikrostrukturze mogą prowadzić do nierównomiernej reakcji utwardzającej. Możliwe problemy to gruba lub niespójna struktura ziaren, segregacja węglika, lokalne nagromadzenie węglika, duże obszary wolnego ferrytu, lub inne istotne różnice w strukturze początkowej.
Podczas nagrzewania indukcyjnego, powierzchnia jest szybko nagrzewana. formowanie austenitu i rozpuszczanie węglika zachodzą więc w stosunkowo krótkim cyklu termicznym. Jeśli struktura początkowa różni się znacznie w zależności od obszaru, końcowa utwardzona struktura może również się różnić, nawet jeśli ustawienia maszyny pozostają niezmienione. Staje się to szczególnie warte zbadania, gdy ten sam proces daje różne wyniki między partiami materiału.
Odwapnienie powierzchni
Odwapnienie jest kolejnym możliwym źródłem niskiej twardości powierzchniowej. Jeśli wcześniejsze kucie, walcowanie lub obróbka cieplna pozostawiły warstwę odwapnioną na przedmiocie, ta powierzchnia zawiera mniej węgla niż materiał pod spodem. Po utwardzaniu indukcyjnym, dotknięta warstwa może nie osiągnąć oczekiwanej twardości. Zmiana mocy indukcji nie może przywrócić węgla, który został już utracony z powierzchni.
Jeśli podejrzewa się odwęglanie, należy sprawdzić stan powierzchni i usunąć dotkniętą warstwę odpowiednią obróbką lub szlifowaniem przed ostatecznym utwardzaniem. Gatunek materiału, wcześniejsza historia przetwarzania i stan powierzchni wejściowej powinny być zatem zweryfikowane przed założeniem, że każdy miękki punkt jest problemem sprzętu.
2. Nierówne lub niewystarczające ogrzewanie indukcyjne
Wymagany obszar musi najpierw zostać podgrzany do odpowiedniego stanu austenityzacji, zanim szybkie chłodzenie będzie mogło uzyskać zamierzoną utwardzoną strukturę. Jeśli jedna część powierzchni otrzymuje niewystarczające ciepło, ten obszar może pozostać miękki po zachłodzeniu. możliwe przyczyny to niewystarczające zużycie energii, zbyt krótki czas nagrzewania, nieodpowiedni rozkład mocy, niejednolita pozycja elementu roboczego, nieprawidłowe ustawienia skanowania, lub zmiana wzoru nagrzewania spowodowana geometrią części.
Tutaj należy dokonać przydatnego rozróżnienia.
Maszyna może dostarczać wystarczającą całkowitą moc jednocześnie wytwarzając nierówny lokalny wzór nagrzewania.
Na przykład, Zwiększenie mocy może podnieść temperaturę większości utwardzonego obszaru, podczas gdy słabo sprzężony region nadal nagrzewa się w inny sposób. To jeden z powodów, dla których niska twardość nie powinna automatycznie prowadzić do ustawienia wyższej mocy.
Lokalizacja miękkiego obszaru ma znaczenie. Jeśli twardość spada tylko w pobliżu występu, przejście średnicy lub inna specyficzna cecha, problem może być związany bardziej z lokalną dystrybucją ciepła niż z mocą znamionową maszyny.
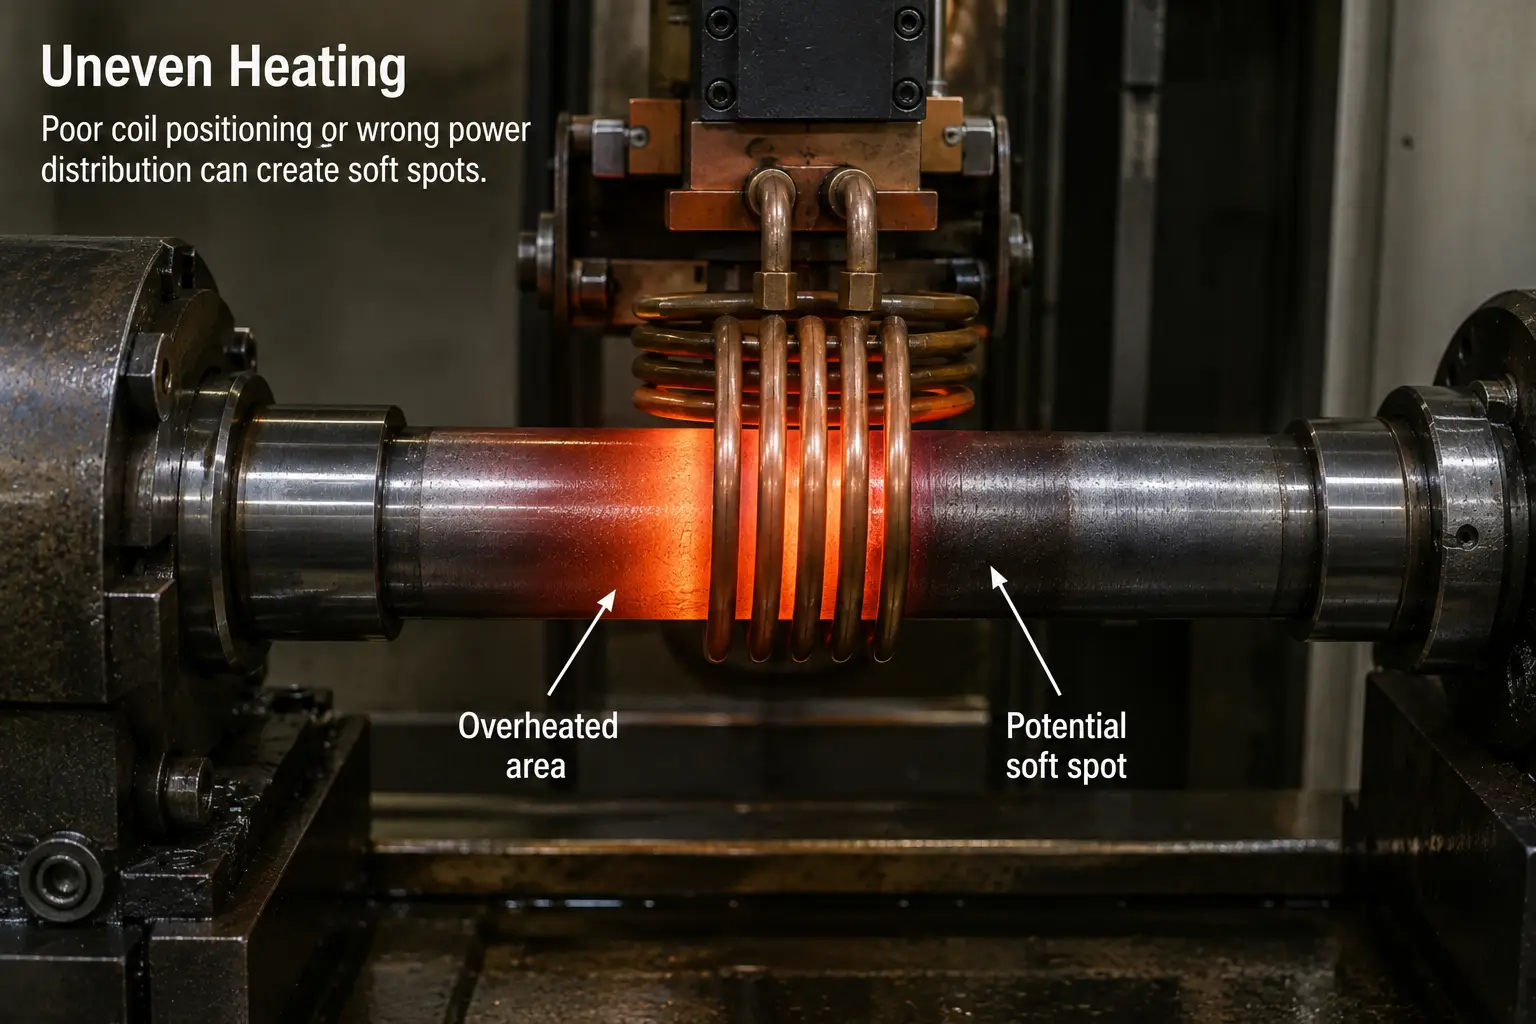
Zlokalizowane miękkie punkty mogą pojawić się nawet wtedy, gdy otaczająca twardość mieści się w granicach specyfikacji.
3. Sprawdź cewkę indukcyjną, Pozycja przedmiotu obrabianego i geometria części
W hartowaniu indukcyjnym, relacja między cewką a obrabianym detalem ma bezpośredni wpływ na wzorzec ogrzewania. Zmiany w geometrii cewki, pozycji cewki i szczelinie między cewką a detalem mogą zmienić sposób, w jaki energia jest rozprowadzana na powierzchni. To tworzy kilka możliwych źródeł nierównomiernego ogrzewania: obrabiany detal nie jest wyśrodkowany w cewce indukcyjnej, cewka przesunęła się ze swojej pierwotnej pozycji, cewka indukcyjna została zdeformowana lub uszkodzona, zużycie mocowania zmieniło pozycję obrabianego detalu, odchylenie detalu zmienia szczelinę podczas obrotu, Cewki zamienne nie odtwarzają dokładnie oryginalnej geometrii, lub różnice wymiarowe pomiędzy częściami zmieniają stan połączenia.
Do elementów cylindrycznych, zauważalnie bardziej miękki obszar po jednej stronie obwodu jest dobrym powodem do sprawdzenia centrowania, bicie i położenie wężownicy przed zmianą receptury ogrzewania.
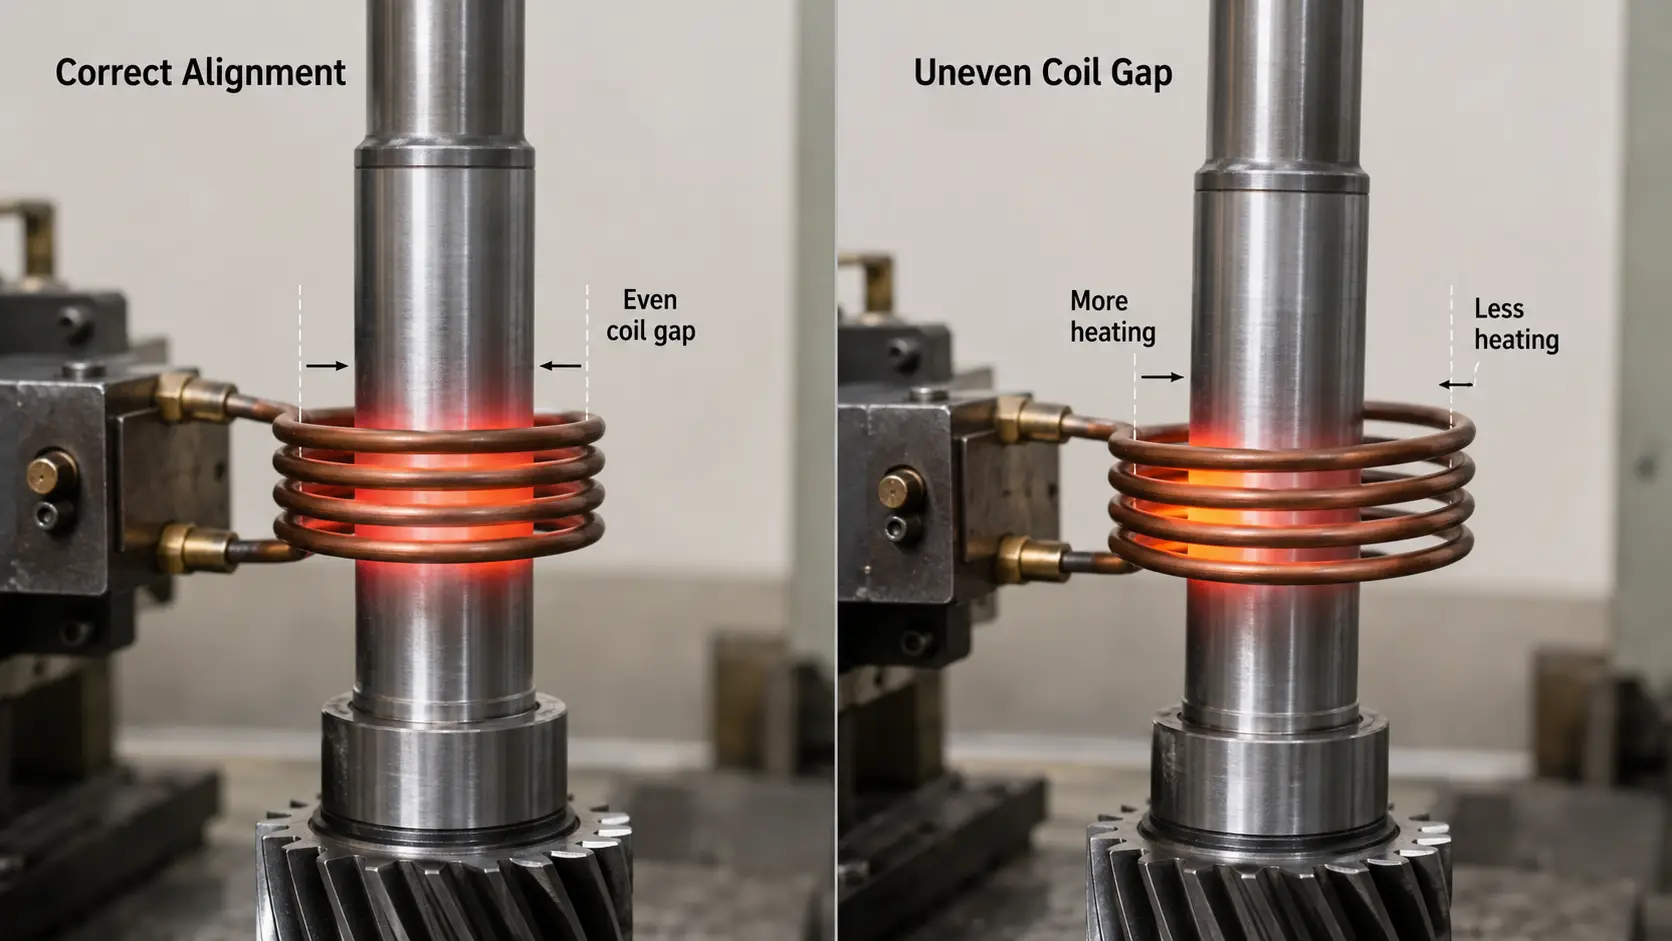
Prawidłowe wyrównanie (lewy) w porównaniu z nierówną szczeliną cewki (prawy) zmienia wzór ogrzewania na całej powierzchni.
Geometrii nie można ignorować
Wały stopniowane, ramion, rowki, cienkie przekroje, ostre przejścia i zmiany średnicy nie nagrzewają się w dokładnie taki sam sposób jak prosty, jednorodny cylinder. Lokalna masa cieplna się zmienia, i zmienia się również elektromagnetyczna relacja między częścią a zwojem. Warunki chłodzenia mogą również zmieniać się wokół tych cech.
Pojedyncze stałe ustawienie może więc dawać akceptowalny wynik w jednej części obrabianego elementu, a niepożądany w innej. W zależności od elementu, poprawa jednolitości twardości może wymagać zmian w geometrii cewki, pozycja cewki, sekwencji nagrzewania, rozkładzie mocy, strategii skanowania, lub układu hartowania. geometria obrabianego przedmiotu jest częścią procesu hartowania, nie tylko coś umieszczonego wewnątrz maszyny.
4. prędkość skanowania i obrót obrabianego przedmiotu mogą wpływać na rozkład twardości
dla utwardzanie skanowe, cykl termiczny zależy częściowo od stosunkowego ruchu między obrabianym elementem a systemem grzewczym. jeśli ruch się zmieni, warunki nagrzewania mogą się zmieniać wzdłuż utwardzanej długości. Możliwe problemy obejmują niestabilną prędkość skanowania, nieprawidłowo zaprogramowana prędkość, przyspieszanie lub zwalnianie w krytycznym obszarze hartowania, niespójne pozycje rozpoczęcia lub zakończenia skanowania, lub ruch mechaniczny, który nie jest powtarzalny.
Dlatego też zmianę twardości przebiegającą wzdłuż kierunku skanowania należy porównać z rzeczywistym ruchem maszyny. Jeśli obszar o niskiej twardości pojawia się wielokrotnie w tym samym położeniu osiowym, zamiast traktować usterkę jako przypadkową, sprawdź, co robi maszyna w tym miejscu.
Obracanie detalu
Obracanie jest często stosowane, gdy cylindryczny element wymaga bardziej równomiernego traktowania wokół jego obwodu. Nieprawidłowe obracanie, poślizg lub niestabilność mechaniczna mogą powodować, że różne obszary powierzchni będą narażone na różne warunki nagrzewania.
Jednak, obracanie nie powinno być brane pod uwagę tylko podczas nagrzewania. Wpływa ono również na sposób, w jaki ciecz hartująca dociera do powierzchni. Prawidłowe warunki obrotowe muszą więc współpracować zarówno z etapem nagrzewania indukcyjnego, jak i hartowania. Gdy twardość różni się wokół obwodu, sprawdź, czy obrabiany element obraca się równomiernie, czy część jest wycentrowana, czy szczelina cewki zmienia się podczas obrotu, i czy natrysk obejmuje cały obwód prawidłowo. Te zmienne często są ze sobą powiązane.
5. Nierównomierne hartowanie jest kolejną główną przyczyną miękkich miejsc
Prawidłowo podgrzana powierzchnia może pozostać miękka, jeśli warunki chłodzenia są niewystarczające. W hartowaniu indukcyjnym, hartowanie zazwyczaj następuje bardzo szybko po etapie nagrzewania. Lokalna awaria chłodzenia może zatem spowodować lokalny problem z twardością, nawet jeśli przebieg ogrzewania wydaje się normalny. Możliwe przyczyny można podzielić na dwie grupy.
Problemy z zaopatrzeniem – środek chłodzący nie dociera na powierzchnię: niewystarczający przepływ chłodziwa, nierównomierny rozkład oprysku, zablokowane lub częściowo zablokowane dysze, lub niedostateczny obieg.
Problemy z kontaktem i medium — środek chłodzący dociera do powierzchni, ale nie chłodzi jej równomiernie: zanieczyszczony środek chłodzący, słabe zwilżenie powierzchni, powietrze lub para zakłócająca kontakt z cieczą, niestabilny stan quenchantu, lub narzędzia lub oprawy osłaniające część powierzchni.
Samo zobaczenie cieczy wydobywającej się z systemu natryskowego nie dowodzi, że hartowanie jest jednorodne.
Ważne pytanie brzmi, czy cała wymagana powierzchnia otrzymuje wystarczająco stałe warunki chłodzenia.
Zmiany warunków chłodzenia w czasie
Problemy z chłodzeniem nie zawsze pojawiają się po pierwszym uruchomieniu procesu. Linia produkcyjna może działać prawidłowo przez długi czas, a później zacząć powodować miękkie miejsca, ponieważ otwory natryskowe są częściowo zatykane, narasta zanieczyszczenie, filtracja się pogarsza, zmienia się cyrkulacja, przesuwa się pozycja dyszy, lub temperatura quenchant zmienia się poza normalne warunki procesowe.
Gdy ustalony proces nagle zaczyna generować nierówną twardość, system chłodzenia zasługuje na wczesną inspekcję.
Co z warstwą parową?
Gdy bardzo gorąca powierzchnia styka się z cieczą, para może tymczasowo zakłócać bezpośredni kontakt między chłodziwem a metalem. Jeśli ten efekt rozwija się nierównomiernie wokół wyrobu, chłodzenie może również stać się nierównomierne. Dobre krążenie i odpowiednie rozmieszczenie natrysku pomagają zmniejszyć lokalne różnice w chłodzeniu.
Oryginalna praktyka obróbki cieplnej polegająca na używaniu bardziej agresywnych mediów, takich jak solanka, w niektórych zastosowaniach stali węglowej, nie powinna być traktowana jako uniwersalne rozwiązanie dla hartowania indukcyjnego. Bardziej agresywne hartowanie może również zwiększać ryzyko odkształceń lub pękanie. Układ hartowania i chłodzenia należy dobrać do konkretnej stali, wymagania dotyczące geometrii i hartowania.
6. Użyj wzoru twardości, aby zawęzić przyczynę
Gdy część nie przejdzie kontroli twardości, sama wartość jest tylko częścią informacji. Dla kształt i położenie obszaru o niskiej twardości może dostarczyć przydatnych wskazówek.
Dla kształt i położenie obszaru o niskiej twardości podpowiada, gdzie należy szukać w pierwszej kolejności.
Rozważ kilka różnych sytuacji. Wzorce te same w sobie nie zapewniają ostatecznej diagnozy, ale pomagają określić, od czego zacząć.
| Wzór miękkiego punktu | Gdzie szukać najpierw |
|---|---|
| Jeden mały, izolowany, miękki punkt | lokalna awaria natrysku · zanieczyszczenie · lokalny stan powierzchni · lokalny problem materiałowy · przeszkoda |
| Jedna strona A wał jest bardziej miękki | centrowanie przedmiotu obrabianego · szczelina cewka-część · bicie · odkształcenie cewki · obrót · obwodowe pokrycie natryskiem |
| Wzdłuż przedmiotu obrabianego biegnie miękka opaska | ruch skanujący · pozycja cewki · geometria części · układ natrysku · czy wzór się powtarza |
| Zmiany twardości na początku lub końcu skanowania | pozycje startu i zatrzymania skanu · przyspieszenie i zwalnianie · sekwencja nagrzewania · czas między nagrzewaniem a hartowaniem |
| Cały utwardzony obszar zbyt miękki | jakość lub stan materiału · odwęglenie powierzchni · niewystarczające ogrzewanie · ustawienia procesu · niewystarczające hartowanie |
Dla szerszego spojrzenia na typy wad stojących za tymi wzorcami, zobacz nasz przewodnik do Typowe wady hartowania indukcyjnego.
7. Praktyczna sekwencja diagnostyki
Zmiana kilku parametrów naraz jest jednym z najprostszych sposobów utrudnienia rozwiązywania problemów. Jeśli następny detal przejdzie, możesz wiedzieć, że coś pomogło, ale nie który konkretny parametr rzeczywiście rozwiązał problem. Bardziej użyteczna sekwencja to:
Mapa twardości
Zanotuj, gdzie dokonano każdego pomiaru, nie tylko najniższą wartość. Porównaj obszary dopuszczalne i niedopuszczalne i określ, czy wzór jest losowy, czy powtarzalny.
Sprawdź nadchodzącą część
Potwierdź gatunek stali i partię materiału, poprzedni stan obróbki cieplnej, jeśli ma to znaczenie, stan powierzchni, możliwa dekarburyzacja, oraz nieprawidłowa mikrostruktura w przypadku podejrzenia. jeśli problem zaczął się od zmiany partii materiału, zbadać tę zmianę przed odbudową procesu.
sprawdzić cewkę i uchwyt
sprawdzić kształt cewki, pozycję i przerwę roboczą, oznaki deformacji lub uszkodzenia, stan mocowania, wyśrodkowanie i wycięcie elementu. jeśli problem pojawił się po wymianie lub konserwacji cewki, porównaj obecne ustawienia z poprzednim sukcesem.
Przejrzyj parametry ruchu maszyny i ogrzewania
Sprawdź czas ogrzewania i moc wyjściową, prędkość skanowania i pozycję skanu, obrót przedmiotu obrabianego, oraz sekwencję start/stop. Gdzie dostępne są zapisy procesu, porównaj znany, poprawny cykl z nieudanym.
Skontroluj system hartowania
Sprawdź stan dyszy i wzór rozpylania, przepływ chłodziwa, cyrkulację i filtrację, stan chłodziwa i temperaturę, i zakłócenia narzędziowe. Sprawdź rozpylanie tam, gdzie faktycznie pojawia się miękka strefa.
Zbadaj strukturę, jeśli przyczyna nadal nie jest jasna
Badanie twardości potwierdza, że różnica istnieje, ale nie zawsze wyjaśnia to przyczynę metalurgiczną. W razie potrzeby, przekrój dotknięty obszar i sprawdź mikrostrukturę. Może to pomóc w rozróżnieniu pomiędzy niewystarczającą transformacją, słabe tłumienie, odwęglenie i nieprawidłowy materiał wyjściowy. Tradycyjny test plików może być nadal przydatny jako szybkie porównanie w hali produkcyjnej, ale traktuj ją raczej jako przybliżoną metodę przesiewania niż substytut określonego badania twardości lub badania metalograficznego.
8. Jak zmniejszyć ryzyko nierównej twardości
Nie ma jednej regulacji maszyny, która zapobiega każdemu miękkiemu miejscu. Zapobieganie musi uwzględnić cały proces.
Materiał
Utrzymywać rozsądną spójność w jakości stali i stanie materiału wpadającego. W razie potrzeby, Sprawdzić nieprawidłową mikrostrukturę i usunąć nieakceptowalne odkarbonizowane warstwy powierzchniowe przed ostatecznym utwardzeniem.
Podgrzewanie indukcyjne
Użyj cewki dostosowanej do rzeczywistej geometrii obrabianego elementu. Utrzymuj powtarzalność relacji między cewką a obrabianym elementem, szczególną uwagę po wymianie cewki, konserwacja oprawki lub zmiany wymiarów części. nie polegaj wyłącznie na mocy do skorygowania nierównomiernego wzoru nagrzewania.
ruch maszyny
utrzymanie prędkości skanowania, pozycjonowanie i obrót obrabianego elementu powtarzalne. dla części o wielu średnicach lub bardziej złożonej geometrii, przegląd, czy strategia ruchu i ogrzewania musi się zmieniać w różnych częściach obrabianego elementu.
Hartowanie
utrzymuj system natrysku i chłodzenia jako komponent procesu, nie tylko jako system pomocniczy. Sprawdzać stan dyszy, pokrycie rozpylania, cyrkulację, stan filtracji i chłodziwa regularnie. Stabilny proces nagrzewania nie może rekompensować niestabilnego hartowania.
Inspekcja
Określić, gdzie powinna być mierzona twardość. Do rozwiązywania problemów, zachować lokalizację pomiarów zamiast zapisywać tylko wartość minimalną i maksymalną. Gdzie to możliwe, porównać wzory twardości z pozycjami maszyny, zapisy nagrzewania i strefy hartowania — to ułatwia połączenie wady z jej fizyczną przyczyną.
Klucz na wynos
Nierównomierna twardość po hartowaniu indukcyjnym najlepiej traktować to jako badanie procesu, a nie jako jednoparametrowe ustalenie. Wynik zależy od współpracy jednego łańcucha:
Material → Surface Condition → Inductor and Geometry → Heating → Machine Movement → Quenching
Gdy pojawia się miękkie miejsce, zaczynamy od jego lokalizacji — izolowanej lub ciągłej, jednostronnej, lub po skanowaniu — i połącz ten wzór z fizyczną przyczyną przed dotknięciem ustawienia.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Co powoduje miękkie miejsca po hartowaniu indukcyjnym?
Nie ma jednej uniwersalnej przyczyny. Miękkie plamy mogą wynikać z różnic w materiale lub mikrostrukturze, odwęglanie powierzchniowe, niewystarczające lokalne ogrzewanie, nieprawidłowe położenie cewki, niestabilnym skanowaniem lub obrotem, lub nierówne hartowanie. Przed regulacją maszyny należy sprawdzić lokalizację i wzór miękkiego obszaru.
Czy cewka indukcyjna może powodować nierówną twardość?
Tak. Geometria cewki, położenie i szczelina pomiędzy cewką a przedmiotem obrabianym wpływają na rozkład ciepła. Jeśli część nie jest wyśrodkowana, cewka została uszkodzona, lub cewka zamienna różni się od oryginalnej, wzorzec nagrzewania może się zmienić.
Dlaczego jedna strona utwardzonego wału jest miększa od drugiej?
Możliwe przyczyny obejmują niecentryczne ustawienie obrabianego elementu, nadmierny bieg nieosiowy, nierówna odległość między cewką a częścią, niestabilny obrót, i nierównomierne pokrycie natryskiem. Należy sprawdzić zarówno systemy nagrzewania, jak i hartowania.
Czy powinienem zwiększyć moc nagrzewania indukcyjnego, gdy twardość jest zbyt niska?
Nie przed zidentyfikowaniem prawdopodobnej przyczyny. Wyższa moc może pomóc, jeśli problemem jest niewystarczające nagrzewanie. Nie skoryguje odkażania powierzchni, słaby materiał, nieprawidłowe ustawienie cewki, zablokowane dysze natryskowe lub nieprawidłowy stan hartowania. Zwiększanie mocy bez diagnozy może również przegrzać obszary, które były już akceptowalne.
Diagnozowanie powtarzającego się miękkiego miejsca?
Prześlij nam swoją mapę twardości, specyfikację materiału i zdjęcie uszkodzonego obszaru. Pomożemy Ci prześledzić to do kręgu, ruch skanowania lub hartowanie.


