
صلابة غير متساوية بعد التقسية بالحث: أسباب النقاط اللينة وكيفية منعها
صلابة غير متساوية بعد تصلب التردد العالي قد تظهر كمعزولة نقاط ضعيفة, أشرطة ناعمة مستمرة, أو منطقة أكبر حيث تنخفض الصلابة عن المستوى المحدد. للأجزاء المعرضة للتآكل, الإجهاد الاتصالي أو التحميل المتكرر, يمكن أن تصبح المنطقة الناعمة المحلية أول مكان يتطور فيه الضرر. التحدي هو أن مشاكل مختلفة جدا يمكن أن تنتج قراءة صلابة مشابهة.
قد يكون السبب موجوداً بالفعل في المادة قبل التسخين. قد يأتي من تسخين التردد العالي غير متساوٍ, علاقة غير صحيحة بين اللفة والقطعة, مسح غير مستقر أو دوران, أو تبريد سيء فوراً بعد التسخين.
بالتالي، زيادة طاقة التردد ببساطة ليست طريقة موثوقة لحل المشكلة. نهج أفضل هو النظر إلى حيث يظهر منطقة ذات صلابة منخفضة, ما إذا كان النمط يتكرر, وأي جزء من عملية التصلب يتوافق مع ذلك الموقع.
1. ابدأ بالمادة وحالة السطح
ليست كل مشاكل الصلابة تبدأ بـ التقسية بالتحريض الآلة. حالة الفولاذ قبل التصلب تؤثر على كيفية استجابته للتسخين والتبريد السريع.
التركيب المجهرية غير المتساوي للبداية
الاختلاف الشديد في التركيب المجهرية الأصلي يمكن أن يؤدي إلى استجابة تصلب غير متساوية. المشكلات المحتملة تشمل هيكل حبوب خشن أو غير متسق, تجزئة الكربيد, تراكم موضعي للكربيد, مساحات كبيرة من الحديد الحر (الفيريت الحر), أو اختلافات كبيرة أخرى في التركيب الابتدائي.
أثناء التسخين التعريفي, يتم تسخين السطح بسرعة. لذلك يحدث تكوين الأوستينيت وذوبان الكربيد خلال دورة حرارية قصيرة نسبيًا. إذا اختلفت البنية الأولية بشكل كبير من منطقة لأخرى, قد تختلف البنية المقوية النهائية أيضًا حتى عندما تظل إعدادات الماكينة دون تغيير. يصبح هذا الأمر جديرًا بالفحص بشكل خاص عندما تنتج نفس العملية نتائج مختلفة بين دفعات المواد.
إزالة الكربون من السطح
إزالة الكربون هي مصدر آخر محتمل لانخفاض صلابة السطح. إذا تزوير السابقة, لقد تركت المعالجة أو المعالجة الحرارية طبقة منزوعة الكربنة على قطعة العمل, يحتوي هذا السطح على كمية أقل من الكربون من المادة الموجودة تحته. بعد تصلب الحث, قد تفشل الطبقة المتضررة في الوصول إلى الصلابة المتوقعة. إن تغيير قوة الحث لا يمكنه استعادة الكربون الذي فقد بالفعل من السطح.
إذا كان يشتبه في إزالة الكربنة, يجب فحص حالة السطح وإزالة الطبقة المتأثرة عن طريق التشغيل المناسب أو الطحن قبل التصلب النهائي. درجة المادة, لذلك يجب التحقق من تاريخ المعالجة السابق وحالة السطح القادمة قبل افتراض أن كل بقعة طرية هي مشكلة في المعدات.
2. تسخين الحث غير المتساوي أو غير الكافي
يجب أولاً تسخين المنطقة المطلوبة إلى حالة أوستنايت مناسبة قبل أن ينتج التبريد السريع الهيكل الصلب المقصود. إذا كان جزء واحد من السطح يتلقى حرارة غير كافية, قد تظل تلك المنطقة أكثر ليونة بعد التبريد. تشمل الأسباب المحتملة عدم كفاية مدخلات الطاقة, وقت تسخين قصير جدًا, توزيع طاقة غير مناسب, موضع قطعة العمل غير متسق, إعدادات المسح غير صحيحة, أو تغير في نمط التسخين ناتج عن هندسة الجزء.
يجب عمل تمييز مفيد هنا.
يمكن للآلة توفير ما يكفي من القدرة الكلية مع ذلك، مع إنتاج نمط تسخين محلي غير متساوٍ.
على سبيل المثال, زيادة الطاقة قد ترفع درجة حرارة معظم المنطقة المتصلدة بينما تستمر منطقة ذات اتصال ضعيف في التسخين بشكل مختلف. هذا أحد الأسباب التي تجعل انخفاض الصلابة لا يؤدي تلقائيًا إلى إعداد طاقة أعلى.
موقع المنطقة اللينة مهم. إذا أصبحت الصلابة منخفضة فقط بالقرب من كتف, انتقال القطر أو ميزة محددة أخرى, قد تكون المشكلة مرتبطة أكثر بتوزيع الحرارة المحلي من الطاقة المصنفة للآلة.
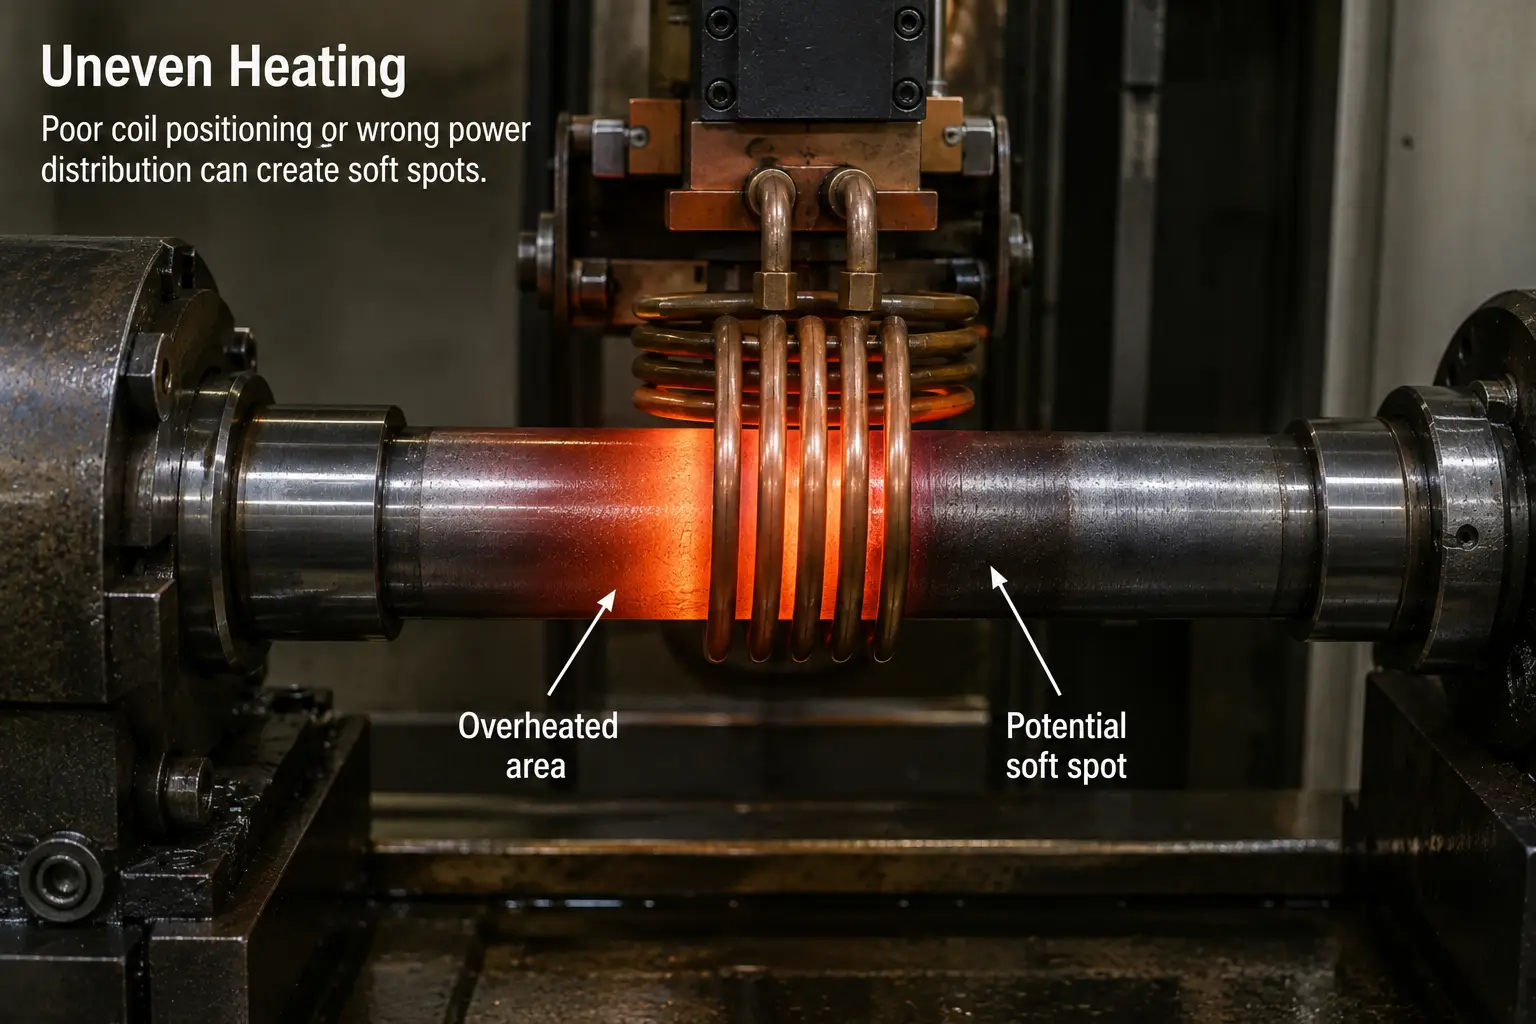
يمكن أن تظهر بقعة طرية محلية حتى عندما تكون الصلابة المحيطة ضمن المواصفات.
3. تحقق من الملف الحثي, موضع قطعة العمل وهندسة الجزء
في التقسية بالحث, للعلاقة بين الملف الحثي وقطعة العمل تأثير مباشر على نمط التسخين. التغييرات في هندسة الملف, موضع الملف والفجوة بين الملف والجزء يمكن أن تغير كيفية توزيع الطاقة على السطح. هذا يخلق عدة مصادر محتملة للتسخين غير المتساوي: قطعة العمل ليست في مركز الحث, تحرك الملف عن موضعه الأصلي, تم تشوه أو تلف المحث, ارتداء التجهيزات غير موضع القطعة بشكل صحيح, تغير دوران القطعة الفارغة الفجوة أثناء الدوران, الملفات البديلة لا تعيد إنتاج الهندسة الأصلية بدقة, أو الاختلافات البعدية بين الأجزاء تغير حالة الاقتران.
بالنسبة للمكونات الأسطوانية،, وجود منطقة أكثر ليونة بشكل ملحوظ على جانب واحد من المحيط يعد سببًا جيدًا لفحص تموضع المركزية, تحقق من الرجوع والموضع اللولبي قبل تغيير وصفة التسخين.
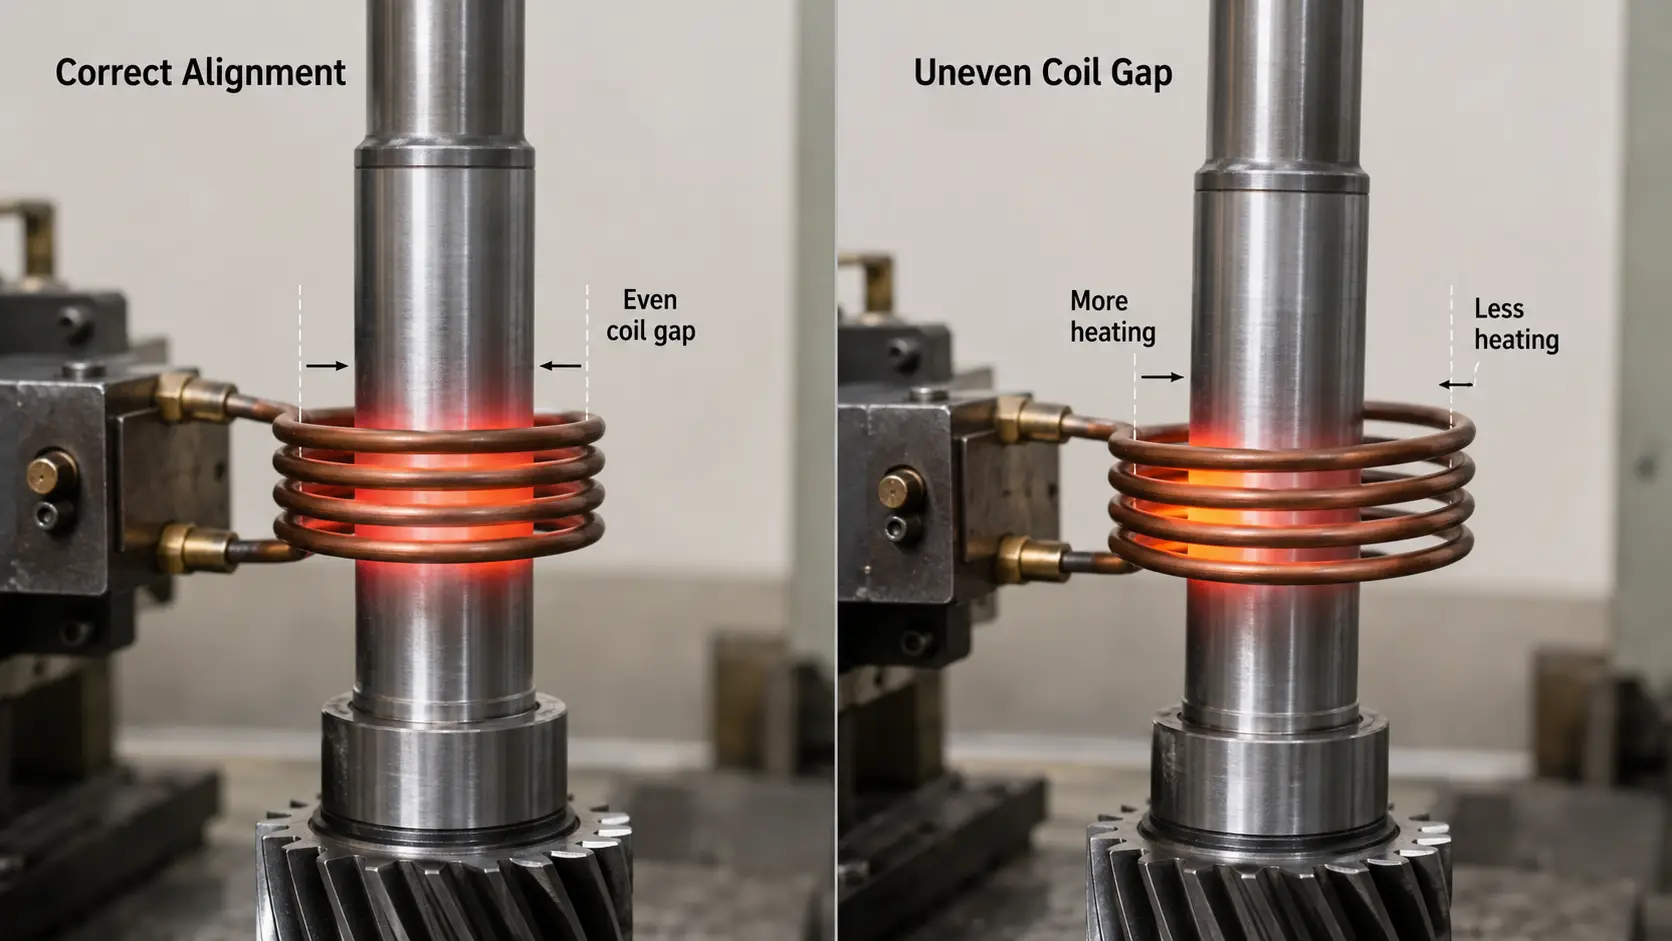
المحاذاة الصحيحة (يسار) مقابل فجوة لفائف غير متساوية (يمين) يغير نمط التسخين عبر السطح.
لا يمكن تجاهل الهندسة
الأعمدة المتدرجة, الكتف, الأخاديد, القطع الرقيقة, الانتقالات الحادة والتغيرات في القطر لا تسخن بنفس طريقة الأسطوانة البسيطة الموحدة. تتغير الكتلة الحرارية المحلية, وكذلك العلاقة الكهرومغناطيسية بين الجزء والملف. قد تتغير أيضًا ظروف التبريد حول هذه الميزات.
لذلك قد يؤدي إعداد واحد ثابت إلى إنتاج نتيجة مقبولة في قسم واحد من قطعة العمل ولكن نتيجة غير مرغوبة في قسم آخر. اعتمادًا على المكوّن, قد يتطلب تحسين انتظام الصلابة تغييرات في هندسة الملف المستحث, موضع الملف, تسلسل التسخين, توزيع الطاقة, استراتيجية المسح, أو ترتيب التبريد. الهندسة الشكلية لقطعة العمل هي جزء من عملية التصلب, ليست مجرد شيء يوضع داخل الآلة.
4. سرعة المسح ودوران قطعة العمل قد تؤثر على توزيع الصلابة
لـ تصلب المسح, الدورة الحرارية تعتمد جزئيًا على الحركة النسبية بين قطعة العمل ونظام التسخين. إذا تغيرت الحركة, يمكن أن تتغير حالة التسخين على طول الطول المشدد. المشاكل المحتملة تشمل سرعة المسح غير المستقرة, السرعة المبرمجة غير الصحيحة, التسارع أو التباطؤ داخل منطقة تصلب حرجة, نقاط بدء أو توقف المسح غير المتسقة, أو الحركة الميكانيكية التي لا يمكن تكرارها.
لذلك يجب مقارنة تغير الصلابة الذي يمتد على طول اتجاه المسح مع حركة الآلة الفعلية. إذا ظهرت منطقة منخفضة الصلابة مرارًا في نفس الموضع المحوري, تحقق مما تفعله الآلة في ذلك الموضع بدلاً من معاملة العيب كمشكلة عشوائية.
دوران قطعة العمل
غالبًا ما يُستخدم الدوران عندما يحتاج مكون أسطواني إلى معالجة أكثر تساويًا حول محيطه. الدوران غير المنتظم, الانزلاق أو عدم الاستقرار الميكانيكي يمكن أن يعرض مناطق مختلفة من السطح لظروف تسخين مختلفة.
ومع ذلك, لا ينبغي النظر إلى الدوران فقط أثناء التسخين. كما أنه يؤثر على طريقة وصول المبرد إلى السطح. لذلك يجب أن تعمل حالة الدوران الصحيحة مع كل من مراحل التسخين الحثي والتبريد. عندما يختلف الصلابة حول المحيط, تحقق مما إذا كانت قطعة العمل تدور بشكل متسق, ما إذا كان الجزء في المنتصف, ما إذا كان فجوة الملف تتغير أثناء الدوران, وما إذا كانت الرش تصل إلى المحيط الكامل بشكل صحيح. غالبًا ما تكون هذه المتغيرات مرتبطة.
5. التبريد غير المتساوي هو سبب رئيسي آخر للبقع الطرية
يمكن أن تبقى السطح المسخن بشكل صحيح طرية إذا كانت حالة التبريد غير كافية. في التقسية بالحث, عادةً ما يتبع التبريد مرحلة التسخين بسرعة كبيرة. لذلك يمكن أن يخلق فشل محلي في التبريد مشكلة صلابة محلية حتى عندما يظهر نمط التسخين طبيعيًا. الأسباب المحتملة تندرج في مجموعتين.
مشاكل الإمداد — لا يصل المبريد إلى السطح: تدفق المبرد غير كافٍ, توزيع الرش غير متساوٍ, الفوهات المسدودة أو المسدودة جزئياً, أو الدوران غير الكافي.
مشاكل الاتصال والوسط — يصل المبرد إلى السطح ولكنه لا يبرده بشكل متساوٍ: المبرد ملوث, سوء تبلل السطح, التدخل بين الهواء أو البخار والسائل, حالة غير مستقرة للسائل المبرد, أو أدوات أو تركيبات تحجب جزءًا من السطح.
مجرد رؤية السائل المنبعث من نظام الرذاذ لا يثبت أن البرودة موحدة.
السؤال المهم هو ما إذا كانت السطح المطلوب بالكامل يتلقى حالة تبريد متسقة بما فيه الكفاية.
تغيرات حالة المادة المبرَّدة مع الزمن
مشاكل التبريد لا تظهر دائمًا عند بدء تنفيذ العملية. قد تعمل خط الإنتاج بشكل صحيح لفترة طويلة ثم يبدأ لاحقًا في إنتاج مناطق لينة لأن فتحات الرش تصبح مسدودة جزئيًا, تتراكم المواد الملوثة, يتدهور الترشيح, تتغير الدورة, يتحرك موضع الفوهة, أو تغيرات درجة الحرارة في مادة التبريد تتجاوز ظروف العملية الطبيعية.
عندما يبدأ عملية محددة فجأة في إنتاج صلابة غير متساوية, يستحق نظام التبريد التفتيش المبكر.
ماذا عن فيلم البخار?
عندما تتلامس سطح حار جدًا مع السائل, يمكن للبخار أن يتداخل مؤقتًا مع الاتصال المباشر بين مادة التبريد والمعدن. إذا تطور هذا التأثير بشكل غير متساوٍ حول قطعة العمل, قد تصبح التبريد أيضًا غير متساوي. الدوران الجيد والترتيب المناسب للرذاذ يساعدان على تقليل الاختلافات في التبريد المحلية.
ممارسة المعالجة الحرارية الأصلية باستخدام وسائط أكثر شدة مثل البرين في بعض تطبيقات الصلب الكربوني لا يجب أن تُعامل كحل عالمي للتصلب بالتردد العالي. يمكن أن يزيد البرودة الأكثر عدوانية أيضًا من زيادة خطر التحريف أو التشقق. يجب اختيار البرودة والترتيب التبريدي للصلب الفعلي, الشكل الهندسي والمتطلبات التصليبية.
6. استخدم نمط الصلابة لتضييق نطاق السبب
عندما تفشل قطعة في اختبار الصلابة, القيمة نفسها هي مجرد جزء من المعلومات. ثم يقوم شكل ومكان المنطقة منخفضة الصلابة يمكن أن توفر أدلة مفيدة.
ثم يقوم الشكل والمكان للمنطقة منخفضة الصلابة يخبرك أين تبحث أولاً.
اعتبر عدة حالات مختلفة. هذه الأنماط لا توفر تشخيصًا نهائيًا بمفردها, ولكنها تساعد في تحديد من أين تبدأ.
| نمط النقطة اللينة | أين تبحث أولاً |
|---|---|
| بقعة لينة صغيرة ومعزولة | فشل الرذاذ المحلي · التلوث · حالة السطح المحلية · مشكلة مادية محلية · انسداد |
| جانب واحد من رمح أكثر نعومة | مركزة القطعة · فجوة اللفة إلى الجزء · الخروج · تشوه اللفة · الدوران · تغطية الرذاذ الدورية |
| يجري شريط ناعم على طول القطعة | حركة المسح · وضع الملف اللولبي · هندسة الجزء · ترتيب الرش · ما إذا كانت الأنماط تتكرر |
| تغيرات الصلابة عند بدء المسح أو نهايته | مواضع بدء وإيقاف المسح · التسارع والتباطؤ · تسلسل التسخين · التوقيت بين التسخين والتبريد السريع |
| المنطقة بالكامل المقواة لينة جدًا | درجة أو حالة المادة · إزالة الكربون من السطح · التسخين غير الكافي · إعدادات العملية · التبريد السريع غير الكافي |
لإلقاء نظرة أوسع على أنواع العيوب وراء هذه الأنماط, راجع دليلنا لـ عيوب التصلب بالتحريض الشائعة.
7. تسلسل عملي لاستكشاف المشكلات
تغيير عدة معايير في وقت واحد هو أحد أسهل الطرق لجعل استكشاف الأخطاء أكثر صعوبة. إذا اجتاز قطعة العمل التالية, قد تعرف أن شيئًا قد ساعد, ولكن لن تعرف أي تغيير حل المشكلة فعليًا. تسلسل أكثر فائدة هو:
خرائط الصلابة
تسجيل أماكن أخذ كل قياس, ليس فقط أدنى قيمة. مقارنة المناطق المقبولة وغير المقبولة وتحديد ما إذا كان النمط عشوائيًا أو قابل للتكرار.
فحص القطعة المستلمة
تأكيد درجة الفولاذ ودُفعة المادة, حالة المعالجة الحرارية السابقة عند الاقتضاء, حالة السطح, ممكن إزالة الكربنة, والبنية المجهرية غير الطبيعية في حالة الاشتباه. إذا بدأت المشكلة بتغيير في دفعة المادة, تحقق من هذا التغيير قبل إعادة بناء العملية.
فحص مغو وتركيبات
تحقق من شكل الملف, الموقف والفجوة في العمل, علامات التشوه أو الضرر, حالة لاعبا اساسيا, توسيط الشغل والتشغيل. إذا بدأت المشكلة بعد استبدال الكويل أو صيانته, قارن الإعداد الحالي بالإعداد الناجح سابقًا.
مراجعة حركة الآلة ومعايير التسخين
تحقق من وقت التسخين وإخراج الطاقة, سرعة المسح وموضع المسح, دوران قطعة العمل, وتسلسل البدء/الإيقاف. حيث تتوفر سجلات العملية, قارن دورة جيدة معروفة بدورة فاشلة.
فحص نظام التبريد
تحقق من حالة الفوهة ونمط الرش, تدفق مروي, الدورة الدموية والترشيح, حالة التبريد ودرجة الحرارة, وتداخل الأدوات. تحقق من الرذاذ حيث توجد المنطقة الناعمة بالفعل.
افحص الهيكل إذا كان السبب لا يزال غير واضح
يؤكد اختبار الصلابة وجود فرق, لكنه لا يفسر دائمًا السبب المعدني. إذا لزم الأمر, قسم المنطقة المصابة وفحص البنية المجهرية. وهذا يمكن أن يساعد في التمييز بين التحول غير الكافي, تبريد ضعيف, إزالة الكربنة والمواد الأولية غير الطبيعية. لا يزال من الممكن أن يكون اختبار الملف التقليدي مفيدًا كمقارنة سريعة لأرضية المتجر, ولكن تعامل معها كطريقة فحص تقريبية بدلاً من أن تكون بديلاً لاختبارات الصلابة المحددة أو فحص المعادن.
8. كيفية تقليل خطر الصلابة غير المتساوية
لا يوجد تعديل واحد في الآلة يمنع كل بقعة لينة. يجب أن تتناول الوقاية العملية بأكملها.
مادة
حافظ على درجة المعقولية في اتساق نوع الفولاذ وحالة المواد الداخلة. عند الضرورة, افحص البنية المجهرية غير الطبيعية وأزل طبقات السطح المفضلة للكربنة قبل التقسية النهائية.
التسخين بالحث
استخدم موقدًا مناسبًا لهندسة قطعة العمل الفعلية. حافظ على قابلية تكرار العلاقة بين الملف وقطعة العمل, مع إيلاء اهتمام خاص بعد استبدال الملف, صيانة التركيبات أو التغييرات في أبعاد الأجزاء. لا تعتمد على الطاقة وحدها لتصحيح نمط التسخين غير المتساوي.
حركة الآلة
الحفاظ على سرعة المسح, تحديد المواقع وتناوب الشغل قابلة للتكرار. للأجزاء ذات الأقطار المتعددة أو الأشكال الهندسية الأكثر تعقيدًا, راجع ما إذا كانت استراتيجية الحركة والتسخين بحاجة إلى التغيير من خلال أقسام مختلفة من قطعة العمل.
البرودة
الحفاظ على نظام الرش والتبريد كعنصر من عناصر العملية, ليس مجرد نظام مساعد. فحص حالة الفوهة, التغطية بالرذاذ, الدوران, الفحص وحالة السائل المبرد بانتظام. عملية التسخين المستقرة لا يمكن أن تعوض عن تبريد غير مستقر.
التفتيش
تحديد الأماكن التي يجب قياس الصلابة فيها. لأغراض استكشاف الأخطاء وإصلاحها, الاحتفاظ بمواقع القياسات بدلًا من تسجيل القيم الحدية فقط. حيثما أمكن, مقارنة أنماط الصلابة بمواقع الآلة, سجلات التسخين ومناطق التبريد — هذا يجعل ربط العيب بأسبابه الفيزيائية أسهل بكثير.
الوجبات الجاهزة الرئيسية
صلابة غير متساوية بعد تصلب التردد العالي من الأفضل التعامل معه على أنه تحقيق في العملية, ليس إصلاح معلمة واحدة. تعتمد النتيجة على سلسلة واحدة تعمل معًا:
المادة ← حالة السطح ← المحث والهندسة ← التسخين ← حركة الآلة ← التبريد
عندما تظهر بقعة ناعمة, ابدأ بموقعه - معزولًا أو مستمرًا, من جانب واحد, أو بعد الفحص - وقم بتوصيل هذا النمط بالسبب المادي قبل لمس الإعداد.
الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
ما الذي يسبب البقع الناعمة بعد تصلب الحث?
لا يوجد سبب عالمي واحد. قد تنجم البقع الناعمة عن اختلاف المواد أو البنية المجهرية, إزالة الكربنة السطحية, التدفئة المحلية غير كافية, وضع الملف بشكل غير صحيح, مسح غير مستقر أو دوران, أو التبريد غير المتكافئ. يجب فحص موقع ونمط المنطقة الناعمة قبل ضبط الجهاز.
يمكن أن يسبب الملف التعريفي صلابة غير متساوية?
نعم. هندسة الملف اللولبي, يؤثر الوضع والفجوة بين الملف وقطعة العمل على توزيع التسخين. إذا كان الجزء خارج المركز, لقد تعرض الملف للتلف, أو أن الملف البديل يختلف عن الأصل, نمط التسخين يمكن أن يتغير.
لماذا يكون أحد جانبي العمود المقسى أكثر ليونة من الآخر?
الأسباب المحتملة تشمل وضع قطعة العمل بعيدًا عن المركز, الانحراف المفرط, فجوة غير متساوية بين الملف والقطعة, الدوران غير المستقر, والتغطية غير المتساوية للرذاذ. يجب فحص كل من نظامي التسخين والتبريد.
هل يجب علي زيادة قدرة الحث عندما تكون الصلابة منخفضة جدًا؟?
ليس قبل تحديد السبب المحتمل. قد تساعد القدرة الأعلى إذا كانت المشكلة هي التسخين غير الكافي. لن يصلح إزالة الكربون, المادة الرديئة, عدم محاذاة الملف, فوهات الرش المسدودة أو شرط التبريد غير الصحيح. زيادة الطاقة دون تشخيص قد تسبب أيضًا ارتفاع حرارة مناطق كانت مقبولة سابقًا.
تشخيص نقطة لينة متكررة?
أرسل لنا خريطة الصلابة الخاصة بك, مواصفات المواد وصورة للمنطقة الفاشلة. سنساعدك في تتبعها إلى الملف, حركة المسح أو التبريد.


