
Gia nhiệt hợp kim titan cảm ứng: 6 Các yếu tố then chốt để kiểm soát nhiệt độ chính xác và kết quả đáng tin cậy
Gia nhiệt cảm ứng cho hợp kim titan đòi hỏi một phương pháp khác so với gia nhiệt thép. Độ dẫn nhiệt thấp của titan, tính phản ứng cao trên 500°C, và khoảng nhiệt beta hẹp làm cho nó trở thành một trong những vật liệu khó nhiệt nhất để gia nhiệt một cách dự đoán. Đạt đúng tần số, bầu không khí, và tốc độ tăng một cách chính xác và bạn sẽ giữ được dung sai nghiêm ngặt trong chu kỳ sáu giây. Sai một chỉ số và chi tiết sẽ bị oxy hóa, phát triển lớp alpha, hoặc nứt tại bước tạo hình tiếp theo. Bài viết này hướng dẫn qua sáu yếu tố quy trình quyết định liệu hoạt động gia nhiệt cảm ứng titan của bạn tạo ra các bộ phận đáng tin cậy hay phế phẩm không đồng đều.
1. Tại sao hợp kim titan nóng khác nhau
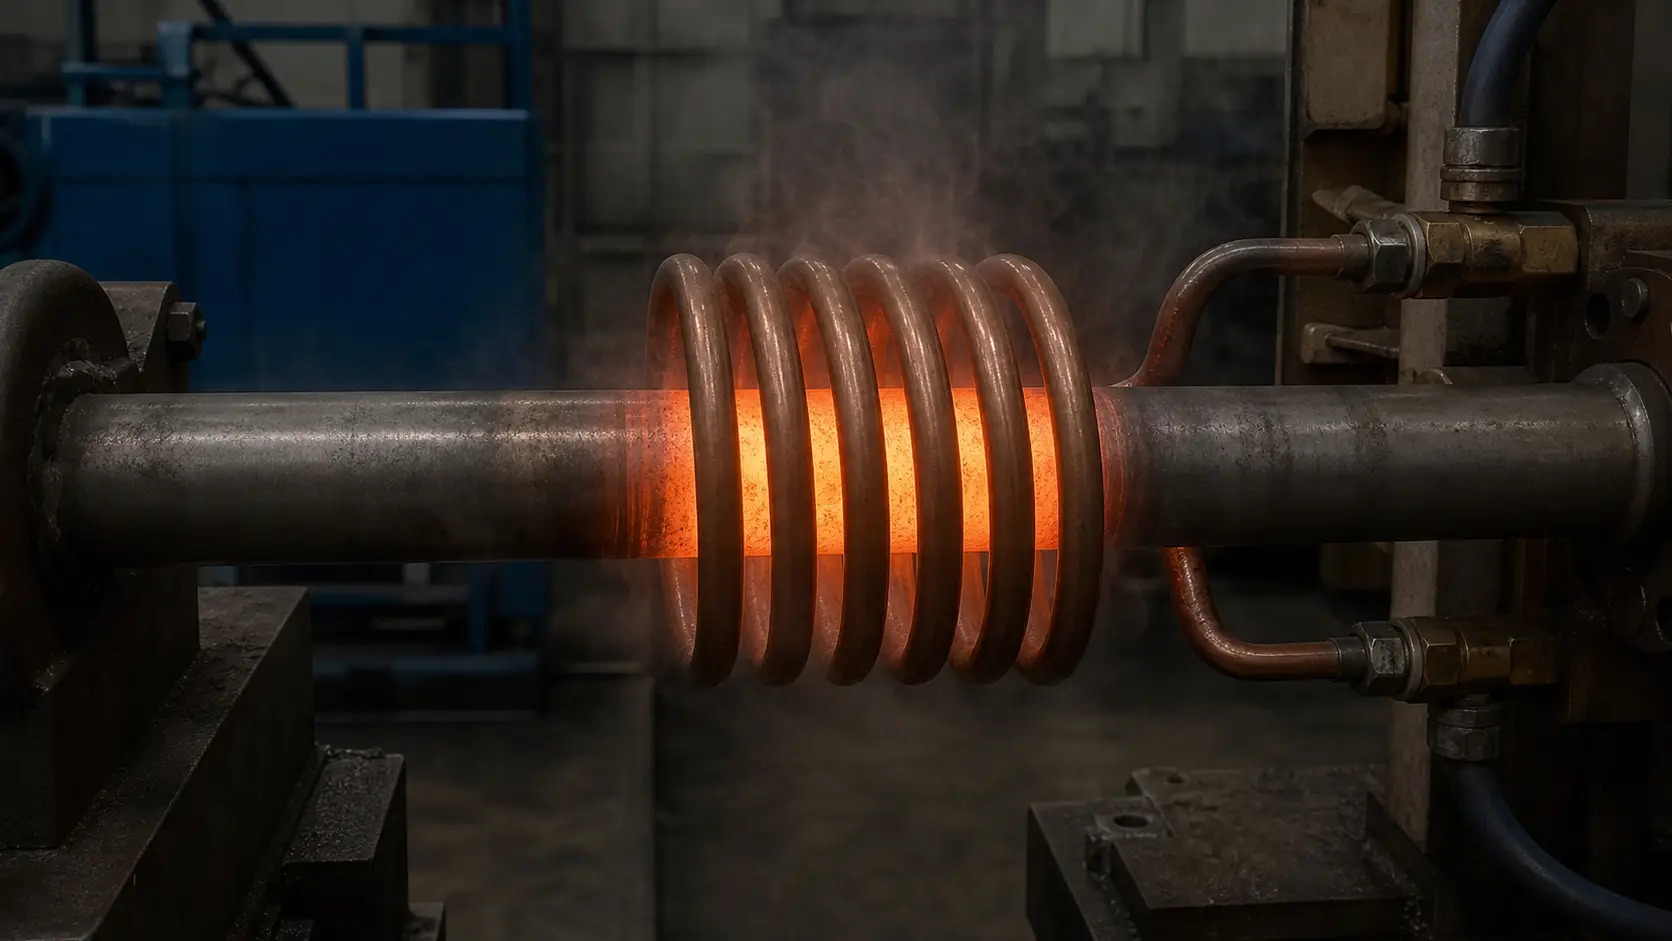
Titan dẫn nhiệt chậm hơn khoảng bảy lần so với thép cacbon trung bình. Áp dụng năng lượng cảm ứng lên bề mặt và độ dốc nhiệt độ qua tường vẫn giữ cao. Bề mặt có thể đạt 950°C trong khi lõi vẫn dưới 400°C. Trong thép, cùng một lượng năng lượng đầu vào tạo ra gradient nông hơn nhiều vì nhiệt truyền qua mặt cắt nhanh hơn. Sự thật vật lý đơn giản này quyết định hầu hết các quyết định về quy trình cho gia nhiệt cảm ứng cho hợp kim titan.
Các con số làm sự khác biệt trở nên cụ thể.
| Tính chất | Ti-6Al-4V | AISI 1045 Thép |
|---|---|---|
| Độ dẫn nhiệt | ~7 W/m·K | ~50 W/m·K |
| Điện trở suất | ~170 µΩ·cm | ~20 µΩ·cm |
| Độ phản ứng trên 500°C | Cao — hấp thụ O, N, H, Nguy cơ lớp alpha | Trung bình — hình thành lớp oxit bề mặt |
| Điểm chuyển beta (Ti-6Al-4V) | ~980°C | Không áp dụng |
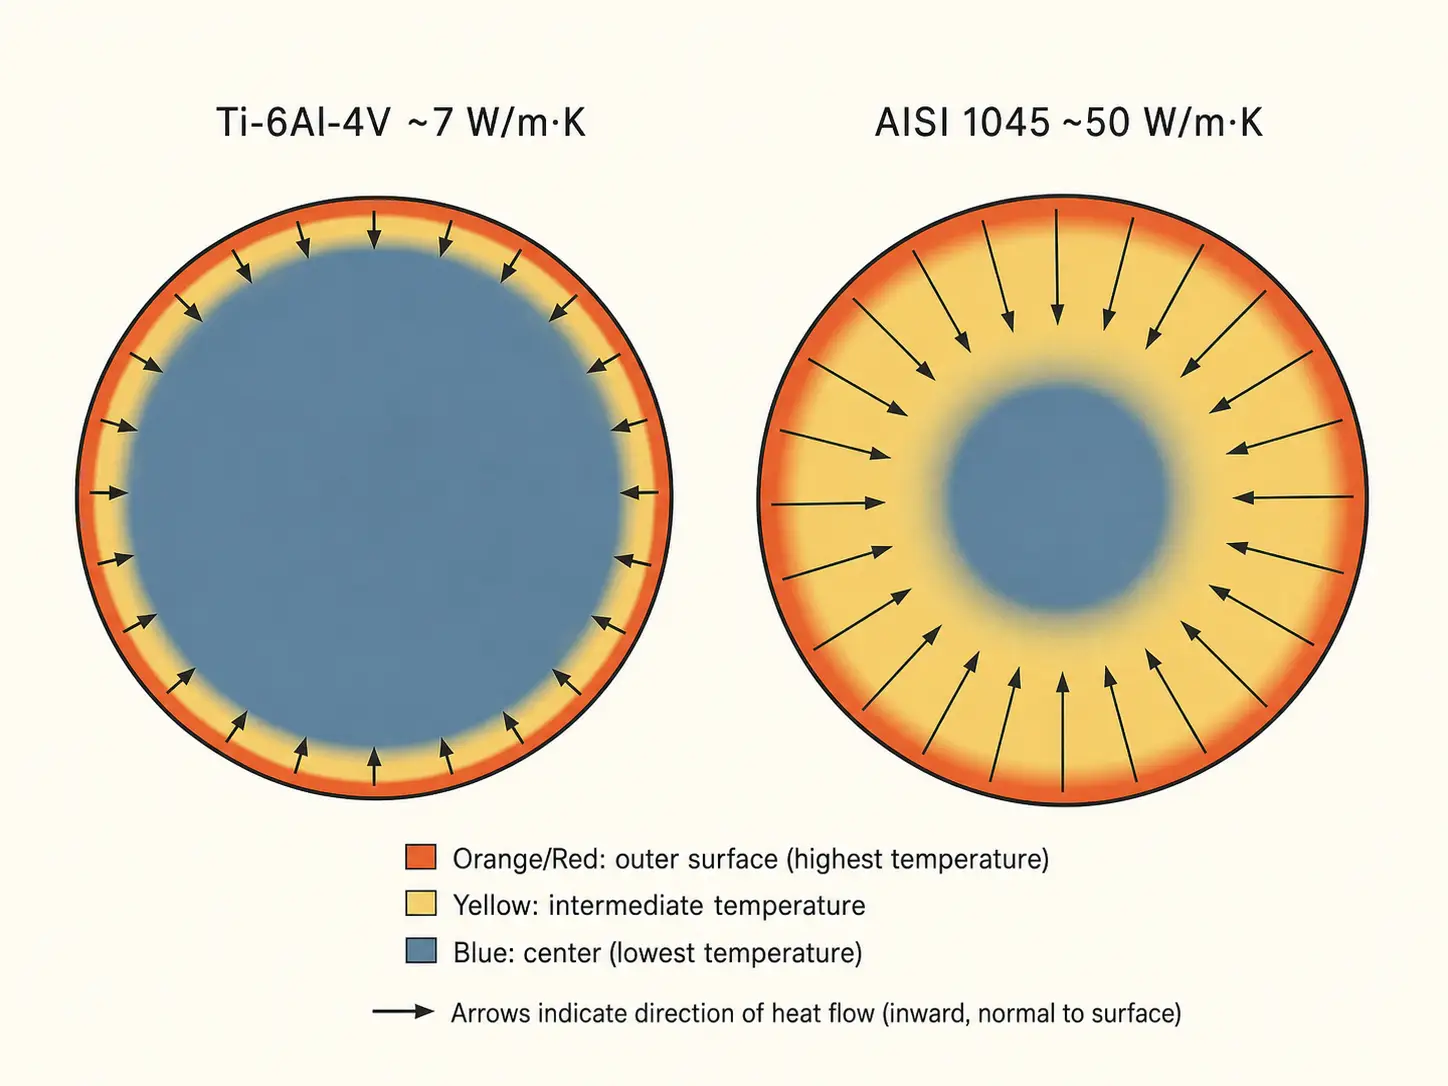
Điện trở cao hơn là một điểm sáng nhỏ. Titanium ghép đôi hiệu quả hơn với trường cảm ứng so với thép có cùng đường kính, vì vậy ít năng lượng bị lãng phí trong cuộn dây. Điều đánh đổi là nhiệt bạn tạo ra sẽ tập trung gần bề mặt. Đối với các ứng dụng cần sưởi ấm toàn phần—rèn phôi, vòng tường dày, đầu thanh có đường kính lớn—bạn phải quản lý gradient đó một cách có chủ ý. Đối với sưởi ấm cục bộ—đầu ống, mối hàn bền, vùng co khít—nó có lợi cho bạn.
Các quyền lợi về luyện kim cao hơn so với thép, quá. Vượt quá nhiệt độ beta transus 30°C trong hơn vài giây và sự phát triển của tinh thể sẽ trở nên không thể đảo ngược. Giữ chi tiết trên 500°C trong không khí mở và bạn đang tạo ra một lớp alpha giàu oxy mà sau này phải gia công để loại bỏ. Tốc độ của cảm ứng giúp ích ở đây: thời gian ngắn hơn ở nhiệt độ có nghĩa là ít oxi hóa và ít sự thô to của tinh thể hơn. Nhưng chỉ có tốc độ không giải quyết được vấn đề—nó chỉ thu hẹp khoảng thời gian bạn để làm đúng tất cả những thứ khác. Để có cái nhìn sâu hơn về vật lý cơ bản, xem cách hoạt động của gia nhiệt cảm ứng.
2. Lựa chọn Tần số và Công suất
Tần số và công suất không phải là các nút điều khiển độc lập. Họ cùng nhau xác định độ sâu của dòng điện, bộ phận nóng lên nhanh như thế nào, và liệu chênh lệch nhiệt độ từ bề mặt đến lõi có nằm trong giới hạn quy trình của bạn hay không.
Tần số cao hơn tập trung dòng điện vào lớp bề mặt mỏng hơn. Đối với một 12 đầu thanh titan mm, bạn có thể chạy ở tần số 30–100 kHz và chỉ làm nóng thanh cuối cùng 30 mm để hình thành. MỘT 100 Phôi rèn mm cần gia nhiệt đồng đều có thể cần 1–3 kHz và đường dốc chậm hơn. Giữa những thái cực đó, tần số phù hợp với đường kính bộ phận, độ dày thành, độ sâu mục tiêu, và độ dốc cho phép. Hướng dẫn chi tiết về việc điều chỉnh tần số phù hợp với hình dạng chi tiết của bạn được trình bày trong tần số ảnh hưởng thế nào đến gia nhiệt cảm ứng.
Mật độ công suất quan trọng hơn tổng kilowatt trên nhãn. Độ dẫn nhiệt kém của titan có nghĩa là bề mặt quá nhiệt xảy ra nhanh nếu mật độ công suất quá cao. MỘT 100 Cung cấp kW có thể là kích thước phù hợp cho một phôi thép với đường kính nhất định, và hoàn toàn sai đối với một phôi titan cùng đường kính vì nhiệt không thể thoát khỏi bề mặt đủ nhanh. Triệu chứng: hỏa kế đọc 960°C trên bề mặt, nhưng một cặp nhiệt điện tiếp xúc ở 3 độ sâu mm cho thấy 600°C. Cách cố định: mật độ công suất thấp hơn, thời gian làm nóng lâu hơn, hoặc xoay một phần—đôi khi cả ba.
Đối với quy mô sản xuất, bắt đầu với khối lượng phần, nhiệt dung riêng, tăng nhiệt độ mục tiêu, và thời gian chu trình yêu cầu. Sau đó giảm chất lượng cho titan. Một đoạn đường nối thận trọng, mất nhiều hơn hai giây cho mỗi bộ phận, tạo ra ít phế liệu hơn nhiều so với đoạn đường nối dốc có nhiệt độ vượt quá ở mỗi chu kỳ thứ mười. Xem tính toán công suất nung cảm ứng về phương pháp định cỡ đầy đủ.
3. Thiết kế cuộn dây cho các bộ phận Titan
Hình dạng cuộn dây quyết định mô hình gia nhiệt, và kiểu gia nhiệt xác định tỷ lệ phế phẩm. Một cuộn dây ghép kém tạo ra các điểm nóng ở các cạnh và các dải lạnh ở giữa ngay cả khi nguồn điện được định cỡ đúng.
Các cuộn dây đa vòng tròn tròn xử lý tốt các trục, ống, và phôi khi đường kính chi tiết đồng đều. Các cuộn dây dạng bánh xếp hoạt động cho bề mặt phẳng và bề mặt mặt bích. Cuộn dây một vòng cung cấp nhiệt tập trung vào các vùng hẹp nhưng tương tác kém hiệu quả hơn trên titan so với thép cùng kích thước vì điện trở cao hơn của titan làm thay đổi hành vi kết hợp điện từ. Bộ tập trung từ thông có thể hướng các đường sức từ về phía chi tiết và cải thiện độ đồng đều—đặc biệt hữu ích xung quanh vai, rãnh, và các thay đổi tiết diện nơi mà trường điện từ sẽ ưa thích cạnh sắc và làm nhiệt quá mức.
Khoảng cách giữa cuộn dây và chi tiết cần được quan tâm nhiều hơn so với mức một thường nhận được. Khe hở ổn định 2–4 mm quanh chu vi giữ cho khớp nối đồng đều. Nhưng các chi tiết titan giãn nở trong quá trình nung nóng. Khe hở đúng ở nhiệt độ phòng sẽ đủ gần để gây chập hoặc cọ xát ở 900°C. Tính đến sự giãn nở nhiệt trong ID cuộn dây, và tạo đủ khoảng cách cho dung sai chi tiết và biến thiên tải. Trong các ô tự động, hư hỏng cuộn dây thường do lệch bộ phận hơn là quá tải điện. Nguyên tắc cuộn dây cơ bản áp dụng trên các vật liệu—xem thêm cách các cuộn dây cảm ứng hoạt động cho các nền tảng.
Xoay bộ phận giải quyết nhiều vấn đề về đồng nhất với chi phí tương đối thấp. Một ống hoặc thanh titanium quay ở tốc độ 60–120 vòng/phút bên trong một cuộn dây cố định sẽ làm trung bình sự biến thiên nhiệt độ theo đường tròn. Đối với hình học phức tạp—mặt bích lệch tâm, mặt cắt hình chữ nhật, các ụ không đối xứng—việc tạo hình cuộn kết hợp với quay thường vượt trội hơn từng kỹ thuật riêng lẻ.
4. Kiểm soát khí quyển và oxy hóa
Trên 500°C, titanium hòa tan oxy, nitơ, và hydro vào bề mặt của nó. Kết quả là lớp alpha cứng, giòn, lớp giàu oxy làm giảm tuổi thọ chịu mệt mỏi và phải được loại bỏ bằng gia công hoặc bào mòn hóa học. Gia nhiệt cảm ứng rút ngắn thời gian phơi so với chu trình lò, nhưng nhiệt độ vẫn như nhau, vì vậy môi trường vẫn quan trọng.
Bảo vệ bằng khí Argon là giải pháp công nghiệp phổ biến nhất. Một dòng argon liên tục hướng vào vùng làm nóng thay thế không khí và giữ oxy tránh xa bề mặt nóng. Đối với các bộ phận quan trọng trong hàng không vũ trụ và y tế, toàn bộ vùng gia nhiệt nằm trong buồng thanh lọc argon với hệ thống giám sát oxy. Một số xưởng sử dụng bộ phận cuộn dây ngập nước argon, nơi khí chảy qua chính thân cuộn, tắm bộ phận trong khí trơ đúng vị trí nóng nhất.
Gia nhiệt ngoài trời có vị trí của nó. Nếu thời gian phơi nhiễm dưới 10–15 giây, nhiệt độ duy trì dưới 700°C, và chi tiết được gia công sau đó, độ sâu vỏ alpha thường nằm trong giới hạn gia công. Quyết định phụ thuộc vào những gì thông số phụ tùng cho phép và những thao tác tiếp theo có thể loại bỏ. Để thảo luận kỹ hơn về các cơ chế oxy hóa trên các vật liệu, xem giảm quá trình oxy hóa trong quá trình gia nhiệt cảm ứng.
5. Kiểm soát nhiệt độ và khả năng lặp lại của quy trình
Đánh giá nhiệt độ bằng mắt thường không hiệu quả trên titan. Màu bề mặt thay đổi từ bạc sang màu rơm, sang xanh lam, rồi sang xám trong một phạm vi nhiệt độ quá hẹp để mắt người xác định đáng tin cậy, và ánh sáng trong xưởng thay đổi tất cả. Kiểm soát nhiệt kế hồng ngoại theo vòng kín là mức tối thiểu để đảm bảo tính lặp lại trong sản xuất.
Việc thiết lập nhiệt kế hồng ngoại trên titanium phức tạp hơn trên thép vì hệ số phát xạ thay đổi theo tình trạng bề mặt. Một bề mặt titanium được đánh bóng sau khi gia công và một bề mặt bị oxy hóa từ bước gia nhiệt trước có thể hiển thị chênh lệch 40–60°C trên cùng một cài đặt nhiệt kế hồng ngoại. Trong quá trình phát triển quy trình, Đối chiếu các đọc của nhiệt kế hồng ngoại với nhiệt điện trở tiếp xúc ở nhiều nhiệt độ và tình trạng bề mặt khác nhau. Khóa cài đặt hệ số phát xạ đã được xác nhận, đường nhìn, và nhắm mục tiêu vị trí điểm đo. Khi mối tương quan được thiết lập, nhuộm nhiệt không tiếp xúc có thể giữ ±10°C trên các chi tiết sản xuất.
Điều khiển theo công thức biến đánh giá tốt nhất của một người vận hành thành quy trình có thể lặp lại. Một công thức lưu trữ biểu đồ tăng công suất, nhiệt độ mục tiêu, thời gian giữ, tốc độ quay, lưu lượng khí, và giới hạn cảnh báo cho từng số hiệu chi tiết. Khi người vận hành quét mã vạch hoặc chọn số hiệu chi tiết, hệ thống tải các thông số đã được xác thực. Việc vặn núm thủ công giữa các ca biến mất. Đối với các hệ thống có nhiều trạm, điều khiển công thức cũng đơn giản hóa việc tích hợp với các thành phần hệ thống gia nhiệt cảm ứng như PLC, cảm biến hiện diện linh kiện, và cổng loại bỏ.
Ổn định làm mát là nền tảng cho sự ổn định điện. Nhiệt độ nước làm mát trôi thay đổi trở kháng cuộn dây, làm thay đổi nguồn điện ngay cả khi điểm đặt của máy phát giữ nguyên. Vòng kín hệ thống làm nóng bằng cảm ứng và làm mát bằng nước thiết kế—với lưu lượng điều chỉnh nhiệt độ, giám sát độ dẫn điện, và lọc—giữ cho các thông số điện ổn định trong ca làm việc tám giờ.
6. Các ứng dụng công nghiệp phổ biến
Gia nhiệt cảm ứng chiếm vị trí quan trọng trong xử lý titan bất cứ khi nào cần nhiệt nhanh, cục bộ, và có thể lặp lại. Năm loại ứng dụng chiếm phần lớn việc sử dụng trong sản xuất.
- Gia nhiệt trước khi rèn và tạo hình. Khối titan, thanh, và các chi tiết tiền hình được gia nhiệt trực tiếp trước khi ép. Cảm ứng rút ngắn thời gian gia nhiệt từ hàng phút trong lò xuống còn vài giây và tích hợp trực tiếp với hệ thống nạp phôi tự động cho máy ép. Thách thức chính: tránh tạo gradient một cách quá mức từ bề mặt đến lõi trong các phần cắt lớn hơn. Tần số thấp hơn, gia nhiệt theo từng giai đoạn, hoặc xoay chi tiết giải quyết vấn đề này.
- Gia nhiệt đầu ống và ống dẫn. Gia nhiệt cục bộ để đốt cháy, đúc ép, uốn cong, hoặc kết thúc hình thành. Cảm ứng chỉ làm nóng vùng làm việc, nên phần còn lại của ống vẫn mát. Ít biến dạng hơn, chu kỳ nhanh hơn, và không có ngọn lửa nào trên sàn cửa hàng.
- Hàn mềm và nối. Hàn cảm ứng titan đòi hỏi phải kiểm soát nhiệt độ chính xác và khí quyển argon hoặc chân không. Kim loại phụ chỉ làm ướt đáng tin cậy nếu vùng khớp đạt đến nhiệt độ đồng đều và được bảo vệ khỏi oxy. Cảm ứng mang lại nhiệt cục bộ; kỹ sư quy trình mang lại bầu không khí và thiết kế chung.
- Lắp ghép co nhiệt và lắp ghép chen khít. Hâm nóng trục hoặc vòng titanium để lắp vòng bi hoặc lắp trục chính xác. Cảm ứng chỉ làm giãn nở phần cần giãn nở, không làm giãn cả cụm lắp ráp. Nhanh hơn lò nướng và nhẹ nhàng hơn đối với các chi tiết nhạy cảm với nhiệt xung quanh.
- Các chi tiết cấu trúc và động cơ hàng không vũ trụ. Titanium chiếm ưu thế trong các ứng dụng vùng nóng hàng không vũ trụ. Cảm ứng xử lý giảm ứng suất cục bộ, hâm nóng trước khi hàn, và định hình nhiệt tấm và bản kim loại. Quy trình phù hợp với các cell sản xuất hàng không tự động, nơi việc truy xuất và lặp lại là điều không thể thương lượng. Để có cái nhìn tổng quát hơn, xem Gia nhiệt cảm ứng trong sản xuất hàng không vũ trụ.
Chìa khóa mang đi
Gia nhiệt cảm ứng cho hợp kim titan hoạt động khi quy trình được thiết kế xung quanh vật lý của titan — dẫn điện thấp, tính phản ứng cao, dải nhiệt độ hẹp. Chọn tần số cho đường kính chi tiết của bạn, không phải theo kinh nghiệm với thép. Kiểm soát môi trường hoặc lập ngân sách để gia công lớp alpha. Khóa các công thức đã được xác minh và ngừng tinh chỉnh các nút giữa các ca. Nguồn cung cấp điện quan trọng ít hơn cách bạn tích hợp cuộn dây, khí, nhiệt kế quang, và xử lý chi tiết thành một hệ thống lặp lại.
Câu hỏi thường gặp
Q: Tất cả hợp kim titan có thể được nung cảm ứng không?
MỘT: Có. Titan tinh khiết thương mại, Ti-6Al-4V, Ti-6Al-4V ELI, và hầu hết các hợp kim titan beta và gần alpha đều phản ứng với nung cảm ứng. Các thông số quy trình—tần số, mật độ công suất, tốc độ tăng áp, và khí quyển—phải được xác nhận cho từng loại hợp kim. Những gì hoạt động cho Ti-6Al-4V ở 950°C có thể làm hợp kim beta ở cùng nhiệt độ quá mức.
Q: Gia nhiệt cảm ứng titan có luôn cần lớp chắn argon không?
MỘT: Không phải lúc nào cũng vậy, nhưng còn tùy thuộc vào nhiệt độ, thời gian, và những gì thông số bộ phận cho phép. Dưới 500°C, quá trình oxy hóa đủ chậm nên việc gia nhiệt ngoài không khí thường chấp nhận được. Trên 700°C trong hơn vài giây, bảo vệ bằng argon hoặc môi trường kiểm soát ngăn ngừa sự hình thành lớp alpha. Đối với các bộ phận hàng không vũ trụ và y tế, việc bảo vệ là thực tiễn tiêu chuẩn.
Q: Tại sao bộ phận titan của tôi lại có gradient 300°C từ bề mặt đến lõi?
MỘT: Độ dẫn nhiệt của titan khoảng một phần bảy so với thép. Nhiệt sinh ra ở bề mặt bởi dòng điện cảm ứng không lan vào bên trong nhanh chóng. Nếu quy trình của bạn yêu cầu độ đồng đều chặt chẽ hơn, hãy thử giảm mật độ công suất, chuyển sang tần số thấp hơn để dòng điện đi sâu hơn, thêm quay chi tiết, hoặc sử dụng gia nhiệt theo từng giai đoạn với một lần ngâm ngắn giữa các bước lên dốc.
Cần xem xét quy trình gia nhiệt titanium?
Gửi cho chúng tôi loại hợp kim của bạn, bản vẽ chi tiết, nhiệt độ mục tiêu, và tốc độ sản xuất. Đội ngũ kỹ thuật của chúng tôi sẽ đánh giá ứng dụng và đề xuất phương pháp hệ thống gia nhiệt cảm ứng phù hợp với quy trình của bạn.


