
การให้ความร้อนด้วยเหนี่ยวนำโลหะผสมไทเทเนียม: 6 ปัจจัยสำคัญสำหรับการควบคุมอุณหภูมิอย่างแม่นยำและผลลัพธ์ที่เชื่อถือได้
การเหนี่ยวนำความร้อนสำหรับโลหะผสมไททาเนียม ต้องการแนวทางที่แตกต่างจากเหล็กทำความร้อน. การนำความร้อนต่ำของไทเทเนียม, ปฏิกิริยาสูงเหนือ 500°C, และช่องเบตาทรานซัสที่แคบทำให้เป็นหนึ่งในวัสดุที่ต้องการความร้อนมากขึ้นอย่างคาดการณ์ได้. รับความถี่, บรรยากาศ, และอัตราทางลาดที่ถูกต้อง และคุณมีพิกัดความเผื่อที่แน่นหนาในรอบหกวินาที. ทำผิดอันหนึ่งและชิ้นส่วนก็ออกซิไดซ์, พัฒนากรณีอัลฟ่า, หรือรอยแตกร้าวในขั้นตอนการขึ้นรูปครั้งต่อไป. บทความนี้อธิบายขั้นตอนหกปัจจัยของกระบวนการที่กำหนดว่าการทำความร้อนด้วยเหนี่ยวนำไทเทเนียมของคุณจะผลิตชิ้นส่วนที่เชื่อถือได้หรือเศษที่สม่ำเสมอ.
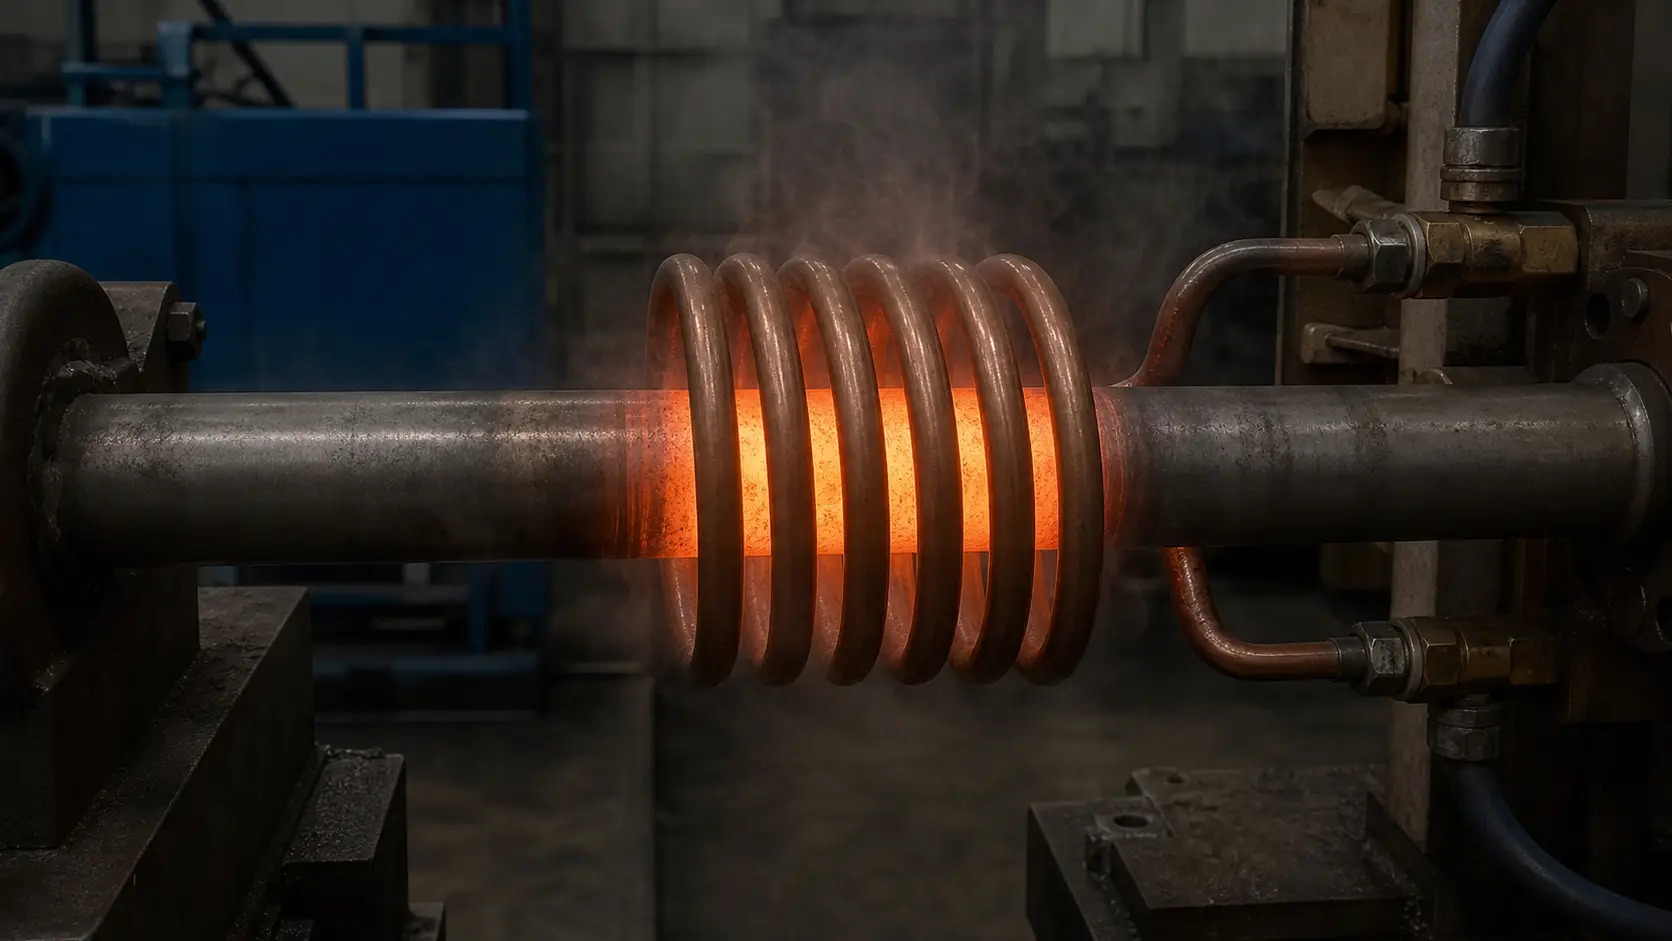
1. ทำไมโลหะผสมไทเทเนียมถึงร้อนต่างออกไป
ไทเทเนียมส่งผ่านความร้อนได้ช้ากว่าเหล็กกล้าคาร์บอนปานกลางประมาณเจ็ดเท่า. ใช้พลังงานเหนี่ยวนำกับพื้นผิวและความลาดชันอุณหภูมิผ่านผนังยังคงชัน. พื้นผิวสามารถสูงถึง 950°C ในขณะที่แกนยังต่ำกว่า 400°C. ในเหล็ก, การให้พลังงานเท่ากันทำให้เกิดความต่างอุณหภูมิลึกไม่มากนักเพราะความร้อนกระจายผ่านหน้าตัดได้เร็วกว่า. ข้อเท็จจริงทางกายภาพเพียงข้อเดียวนี้มีผลต่อการตัดสินใจเกี่ยวกับกระบวนการเกือบทุกอย่าง การให้ความร้อนด้วยเหนี่ยวนำสำหรับโลหะผสมไทเทเนียม.
ตัวเลขทำให้ความแตกต่างมีรูปธรรม.
| คุณสมบัติ | Ti-6Al-4V | AISI 1045 เหล็ก |
|---|---|---|
| การนำความร้อน | ~7 W/m·K | ~50 W/m·K |
| ความต้านทานไฟฟ้า | ~170 µΩ·ซม. | ~20 µΩ·cm |
| ความสามารถในการทำปฏิกิริยาที่สูงกว่า 500°C | สูง — การดูดซับ O, N, H, ความเสี่ยงของ alpha case | ปานกลาง — การเกิดชั้นออกไซด์ |
| Beta transus (Ti-6Al-4V) | ~980°C | ไม่มีข้อมูล |
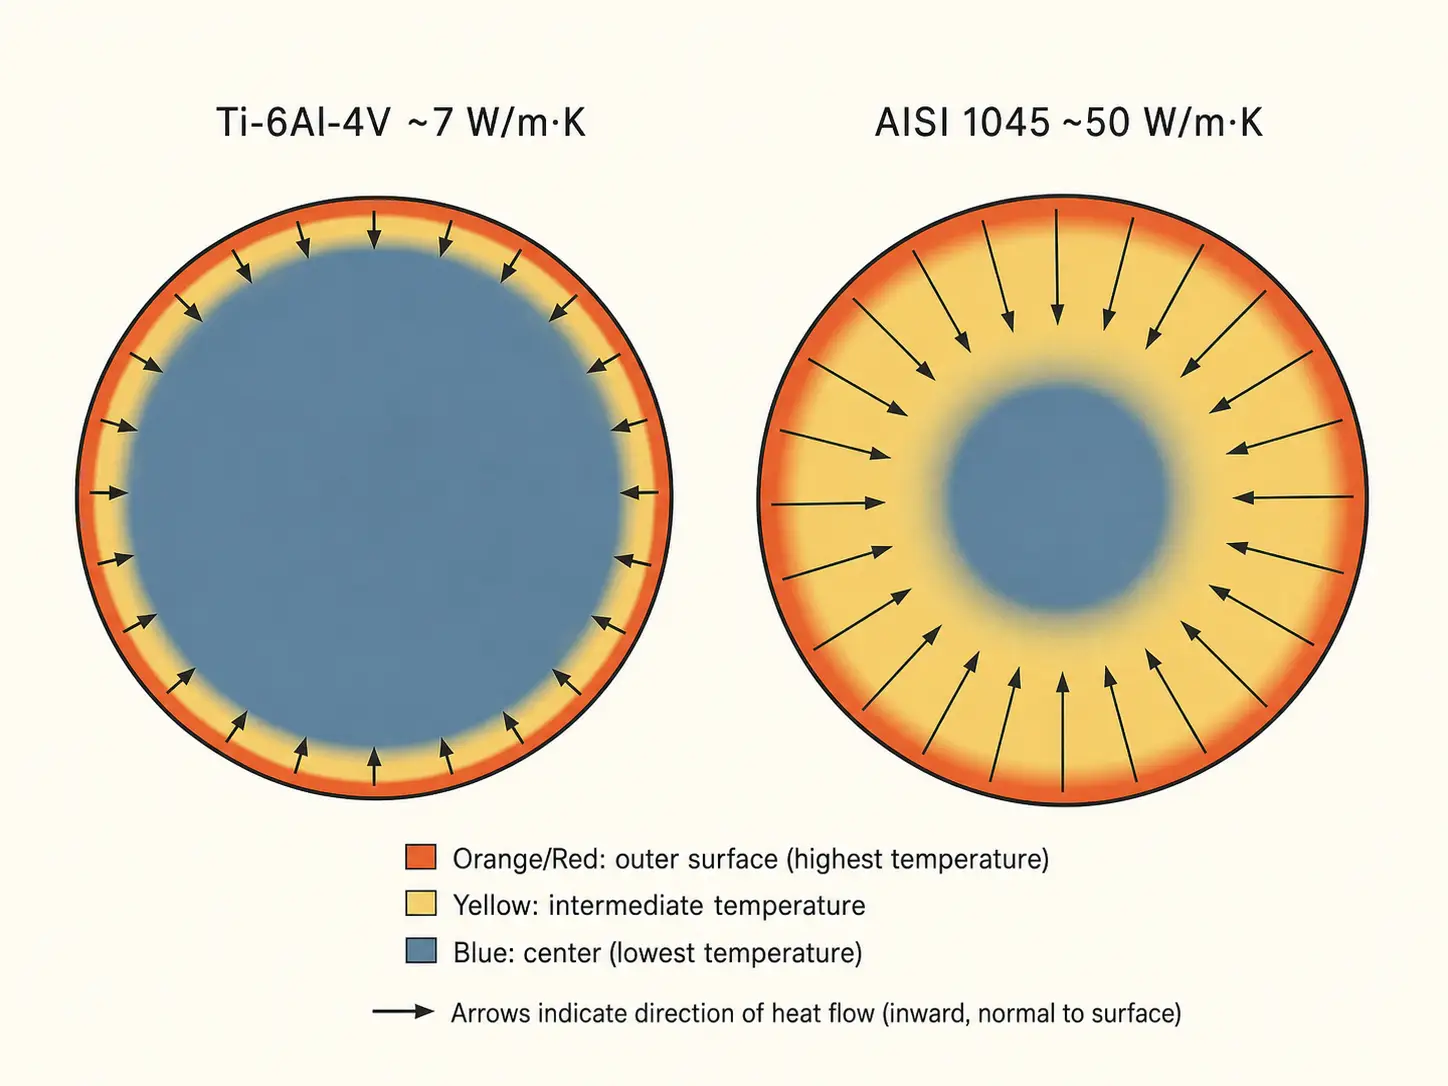
ความต้านทานไฟฟ้าที่สูงขึ้นเป็นสิ่งดีเล็กน้อย. ไทเทเนียมจับคู่กับสนามเหนี่ยวนำได้มีประสิทธิภาพมากกว่าเหล็กที่มีเส้นผ่านศูนย์กลางเท่ากัน, ดังนั้นพลังงานที่สูญเสียในขดลวดจึงน้อยลง. ข้อแลกเปลี่ยนคือความร้อนที่คุณสร้างขึ้นจะคงความเข้มข้นอยู่ใกล้พื้นผิว. สำหรับการประยุกต์ที่ต้องการความร้อนผ่านเนื้อวัสดุ—เช่น การตีชิ้นงานดิบ, วงแหวนหนา, ปลายแท่งเส้นผ่านศูนย์กลางใหญ่—คุณต้องจัดการกับความต่างระดับของความร้อนนั้นอย่างตั้งใจ. สำหรับการให้ความร้อนเฉพาะจุด—ปลายท่อ, รอยต่อบัดกรี, โซนการบีบรัด—มันจะทำงานเป็นประโยชน์ต่อคุณ.
เดิมพันทางโลหะวิทยาสูงกว่ากับเหล็ก, ด้วย. เกินอุณหภูมิเบต้า ทรานซัส 30°C เป็นเวลามากกว่าสองสามวินาทีและการเติบโตของเมล็ดจะกลายเป็นสิ่งที่ไม่สามารถย้อนกลับได้. ถือชิ้นส่วนเหนือ 500°C ในอากาศเปิดและคุณกำลังสร้างชั้นอัลฟ่าเคสที่อุดมด้วยออกซิเจนซึ่งต้องถูกกลึงออกในภายหลัง. ความเร็วของการเหนี่ยวนำช่วยได้ในที่นี้: ระยะเวลาสั้นลงที่อุณหภูมิหมายถึงการเกิดออกซิเดชันน้อยลงและการเติบโตของเมล็ดเมล็ดใหญ่ลดลง. แต่เพียงความเร็วเพียงอย่างเดียวไม่สามารถแก้ปัญหาได้—มันเพียงย่อหน้าต่างเวลาที่คุณต้องทำทุกอย่างให้ถูกต้อง. เพื่อดูรายละเอียดฟิสิกส์พื้นฐานอย่างลึกซึ้งยิ่งขึ้น, ดู การทำงานของการให้ความร้อนด้วยการเหนี่ยวนำ.
2. การเลือกความถี่และกำลังไฟ
ความถี่และกำลังไฟไม่ใช่ปุ่มควบคุมอิสระ. พวกเขาร่วมกันกำหนดว่ากระแสทะลุผ่านได้ลึกเพียงใด, ชิ้นส่วนจะร้อนเร็วแค่ไหน, และความแตกต่างของอุณหภูมิพื้นผิวถึงแกนจะอยู่ภายในขีดจำกัดกระบวนการของคุณหรือไม่.
ความถี่ที่สูงกว่าจะรวมกระแสไว้ที่ชั้นผิวที่บางกว่า. สำหรับ 12 ปลายแท่งไทเทเนียม มม. คุณอาจวิ่ง 30–100 kHz และให้ความร้อนเฉพาะช่วงสุดท้ายเท่านั้น 30 มม. สำหรับการขึ้นรูป. ก 100 มม. การตีเหล็กแท่งที่ต้องการความร้อนสม่ำเสมออาจต้องใช้ 1–3 kHz และทางลาดที่ช้ากว่า. ระหว่างสุดขั้วเหล่านั้น, ความถี่ที่เหมาะสมจะตรงกับเส้นผ่านศูนย์กลางของชิ้นส่วน, ความหนาของผนัง, ความลึกเป้าหมาย, และความชันที่ยอมรับได้. คำแนะนำโดยละเอียดเกี่ยวกับการจับความถี่ให้ตรงกับรูปทรงของชิ้นส่วนของคุณครอบคลุมใน วิธีที่ความถี่มีผลต่อการเหนี่ยวนำความร้อน.
ความหนาแน่นของพลังงานมีความสำคัญมากกว่ากำลังวัตต์ทั้งหมดบนแท็กชื่อ. ความสามารถในการนำความร้อนที่ต่ำของไทเทเนียมหมายความว่าการร้อนเกินบนพื้นผิวเกิดขึ้นเร็วถ้าความหนาแน่นของพลังงานสูงเกินไป. ก 100 กำลังวัตต์ของแหล่งจ่ายอาจเป็นขนาดที่เหมาะสมสำหรับแท่งเหล็กของเส้นผ่านศูนย์กลางที่กำหนด, และผิดพลาดโดยสิ้นเชิงสำหรับแท่งไทเทเนียมของเส้นผ่านศูนย์กลางเดียวกันเพราะความร้อนไม่สามารถหลบหนีจากพื้นผิวได้เร็วพอ. อาการ: ไพโรมิเตอร์แสดงค่า 960°C บนพื้นผิว, แต่เทอร์โมคัปเปิลสัมผัสที่ 3 มม. ความลึกแสดง 600°C. ค่าคงที่: ความหนาแน่นพลังงานต่ํา, เวลาการให้ความร้อนนานขึ้น, หรือการหมุนชิ้นส่วน—บางครั้งทั้งสามอย่าง.
สําหรับขนาดการผลิต, เริ่มจากมวลชิ้นส่วน, ความร้อนจําเพาะ, เป้าหมายอุณหภูมิเพิ่มขึ้น, และเวลารอบที่ต้องการ. จากนั้นลดอุณหภูมิเป็นไทเทเนียม. ทางลาดแบบอนุรักษ์นิยมที่ใช้เวลานานกว่าสองวินาทีต่อชิ้นงานจะผลิตเศษวัสดุน้อยกว่าทางลาดที่ร้อนเกินทุกสิบรอบ. ดู การคำนวณกำลังไฟฟ้าของการเหนี่ยวนำความร้อน สําหรับวิธีการขนาดเต็มรูปแบบ.
3. การออกแบบขดลวดสําหรับชิ้นส่วนไทเทเนียม
รูปทรงคอยล์กำหนดรูปแบบการให้ความร้อน, และรูปแบบการให้ความร้อนจะกำหนดอัตราเศษ. คอยล์ที่จับคู่ได้ไม่ดีจะทำให้เกิดจุดร้อนที่ขอบและมีแถบเย็นตรงกลาง แม้ว่าแหล่งจ่ายไฟจะมีขนาดถูกต้องก็ตาม.
เพลาด้ามจับคอยล์แบบหมุนหลายรอบ, ท่อ, และบิลเลตได้ดีเมื่อเส้นผ่านศูนย์กลางของชิ้นส่วนสม่ำเสมอ. คอยล์แพนเค้กใช้ได้กับพื้นผิวเรียบและพื้นผิวหน้าแปลน. ขดลวดแบบรอบเดียวให้ความร้อนเข้มข้นในพื้นที่แคบ แต่การจับคู่กับไทเทเนียมน้อยกว่ากับเหล็กที่มีขนาดเท่ากัน เพราะความต้านทานไฟฟ้าที่สูงกว่าของไทเทเนียมทำให้พฤติกรรมการจับคู่แม่เหล็กไฟฟ้าเปลี่ยนไป. ตัวรวมฟลักซ์สามารถเปลี่ยนทิศทางเส้นสนามไปยังชิ้นงานและปรับความสม่ำเสมอให้ดีขึ้น—มีประโยชน์โดยเฉพาะรอบไหล่, ร่อง, และการเปลี่ยนแปลงของรูปตัด ที่ซึ่งสนามแม่เหล็กไฟฟ้าจะเน้นไปที่ขอบคมและทำให้ร้อนเกินไป.
ช่องว่างระหว่างขดลวดกับชิ้นงานควรได้รับความสนใจมากกว่าที่มักจะให้. ช่องว่าง 2–4 มม. รอบเส้นรอบวงอย่างสม่ำเสมอช่วยให้การเชื่อมต่อมีความสม่ำเสมอ. แต่ชิ้นส่วนไทเทเนียมจะขยายตัวเมื่อถูกความร้อน. ช่องว่างที่เหมาะสมที่อุณหภูมิห้องอาจปิดจนทำให้ลัดวงจรหรือเสียดสีกันที่ 900°C. ต้องคำนึงถึงการขยายตัวทางความร้อนในเส้นผ่านศูนย์กลางของขดลวด, และสร้างระยะว่างเพียงพอสำหรับความคลาดเคลื่อนของชิ้นส่วนและความแตกต่างของภาระ. ในเซลล์อัตโนมัติ, ความเสียหายของขดลวดมักเกิดจากการจัดแนวชิ้นส่วนไม่ตรงมากกว่าการโอเวอร์โหลดทางไฟฟ้า. หลักการขดลวดพื้นฐานใช้ได้กับทุกวัสดุ—ดู วิธีการทำงานของขดลวดเหนี่ยวนำ สำหรับพื้นฐาน.
การหมุนชิ้นส่วนช่วยแก้ปัญหาความสม่ำเสมอหลายอย่างด้วยต้นทุนที่ค่อนข้างต่ำ. ท่อหรือบาร์ไททาเนียมที่หมุนด้วยความเร็ว 60–120 รอบต่อนาทีภายในขดลวดคงที่จะทำให้การกระจายอุณหภูมิรอบแนวรอบเฉลี่ยออก. สำหรับรูปทรงที่ซับซ้อน—กระจังหน้าเอียง, หน้าตัดสี่เหลี่ยมผืนผ้า, หัวนูนไม่สมดุล—การปรับรูปขดลวดร่วมกับการหมุมมักจะดีกว่าการใช้เทคนิคใดเทคนิคหนึ่งเพียงอย่างเดียว.
4. การควบคุมบรรยากาศและการออกซิเดชัน
เหนือ 500°C, ไททาเนียมจะละลายออกซิเจน, ไนโตรเจน, และไฮโดรเจนเข้าสู่ผิวของมัน. ผลลัพธ์คือโครงสร้างอัลฟ่า—แข็ง, เปราะ, ชั้นที่มีออกซิเจนสูงซึ่งลดอายุการใช้งานและต้องเอาออกโดยการกลึงหรือกัดทางเคมี. การให้ความร้อนด้วยการเหนี่ยวนำทำให้เวลาที่ต้องสัมผัสสั้นลงเมื่อเทียบกับรอบเตาอบ, แต่ก็อุณหภูมิเท่ากัน, ดังนั้นบรรยากาศยังคงสำคัญ.
การป้องกันด้วยอาร์กอนเป็นวิธีที่ใช้กันมากที่สุดในอุตสาหกรรม. การไหลของอาร์กอนอย่างต่อเนื่องที่มุ่งไปยังโซนความร้อนจะดันอากาศออกและป้องกันไม่ให้ออกซิเจนเข้ามาสัมผัสผิวร้อน. สำหรับชิ้นส่วนสำคัญในอากาศยานและการแพทย์, โซนความร้อนทั้งหมดตั้งอยู่ภายในห้องที่ล้างด้วยอาร์กอนพร้อมการตรวจสอบออกซิเจน. บางร้านใช้ชุดขดลวดที่ท่วมด้วยอาร์กอนซึ่งก๊าซไหลผ่านตัวขดลวดเอง, ชิ้นส่วนจมอยู่ในก๊าซเฉื่อยตรงจุดที่ร้อนที่สุด.
การให้ความร้อนแบบเปิดอากาศก็มีบทบาทของมัน. ถ้าระยะเวลาที่สัมผัสต่ำกว่า 10–15 วินาที, อุณหภูมิยังคงอยู่ต่ำกว่า 700°C, และชิ้นส่วนถูกกลึงภายหลัง, ความลึกของชั้นอัลฟามักอยู่ภายในค่าที่อนุญาตของการกลึง. การตัดสินใจขึ้นอยู่กับสิ่งที่ข้อกำหนดของชิ้นส่วนอนุญาตและสิ่งที่กระบวนการต่อไปสามารถลบออกได้. สำหรับการสนทนาเชิงลึกเกี่ยวกับกลไกการเกิดออกซิเดชันในวัสดุต่างๆ, ดู ลดการเกิดออกซิเดชันระหว่างการให้ความร้อนแบบเหนี่ยวนำ.
5. การควบคุมอุณหภูมิและความสามารถในการทำซ้ำของกระบวนการ
การตัดสินใจอุณหภูมิด้วยสายตาใช้ไม่ได้กับไทเทเนียม. สีของพื้นผิวเปลี่ยนจากเงินเป็นสีฟางเป็นสีน้ำเงินเป็นสีเทาในช่วงอุณหภูมิที่แคบเกินกว่าที่ตาของมนุษย์จะมองเห็นได้อย่างเชื่อถือได้, และแสงในโรงงานทำให้ทุกอย่างเปลี่ยนไป. การควบคุมไพโรมิเตอร์แบบปิดวงจรเป็นสิ่งขั้นต่ำสำหรับความซ้ำได้ในการผลิต.
การตั้งค่าไพโรมิเตอร์บนไทเทเนียมซับซ้อนกว่าบนเหล็กเพราะค่าการแผ่รังสีเปลี่ยนแปลงตามสภาพพื้นผิว. พื้นผิวไทเทเนียมที่ขัดเรียบตามการกลึงและพื้นผิวที่เกิดการออกซิเดชันจากกระบวนการให้ความร้อนก่อนหน้านี้อาจอ่านค่าได้แตกต่างกัน 40–60°C ที่การตั้งค่าไพโรมิเตอร์เดียวกัน. ในระหว่างการพัฒนากระบวนการ, เปรียบเทียบค่าการอ่านของไพโรมิเตอร์กับเทอร์โมคัปเปิลสัมผัสที่อุณหภูมิและสภาพพื้นผิวหลายจุด. ล็อกค่าการแผ่รังสีที่ผ่านการยืนยันแล้ว, เส้นทางการมองเห็น, และกำหนดตำแหน่งเป้าหมายของจุด. เมื่อสร้างความสัมพันธ์แล้ว, ไพโรเมทรีแบบไม่สัมผัสสามารถยึด ±10°C บนชิ้นส่วนการผลิตได้.
การควบคุมตามสูตรจะเปลี่ยนการตัดสินใจที่ดีที่สุดของผู้ปฏิบัติงานที่มีทักษะเป็นกระบวนการที่ทำซ้ำได้. สูตรอาหารจะจัดเก็บโปรไฟล์ทางลาดพาวเวอร์, อุณหภูมิเป้าหมาย, ระยะเวลาการถือครอง, ความเร็วในการหมุน, อัตราการไหลของก๊าซ, และขีดจำกัดการแจ้งเตือนสำหรับหมายเลขชิ้นส่วนแต่ละชิ้น. เมื่อผู้ปฏิบัติงานสแกนบาร์โค้ดหรือเลือกหมายเลขชิ้นส่วน, ระบบจะโหลดพารามิเตอร์ที่ได้รับการตรวจสอบแล้ว. การบิดปุ่มระหว่างกะต่างๆ ด้วยตนเองจะหายไป. สำหรับระบบที่มีหลายสเตชั่น, การควบคุมสูตรยังช่วยลดความยุ่งยากในการรวมเข้ากับ ส่วนประกอบระบบทําความร้อนแบบเหนี่ยวนํา เช่น PLC, เซ็นเซอร์ตรวจจับชิ้นส่วน, และปฏิเสธประตู.
ความเสถียรในการทำความเย็นเป็นรากฐานของความเสถียรทางไฟฟ้า. อุณหภูมิน้ำหล่อเย็นแบบลอยจะเปลี่ยนอิมพีแดนซ์ของคอยล์, ซึ่งจะเลื่อนการจ่ายพลังงานแม้ว่าเซ็ตพอยต์ของเครื่องกำเนิดไฟฟ้าจะยังคงเหมือนเดิม. วงปิด ระบบระบายความร้อนด้วยน้ำเหนี่ยวนำความร้อน การออกแบบ—พร้อมการไหลแบบควบคุมอุณหภูมิ, การตรวจสอบการนำไฟฟ้า, และการกรอง—ทำให้พารามิเตอร์ทางไฟฟ้ามีความเสถียรตลอดกะแปดชั่วโมง.
6. การใช้งานในอุตสาหกรรมทั่วไป
การให้ความร้อนด้วยเหนี่ยวนํามีบทบาทในกระบวนการไทเทเนียมทุกที่ที่ต้องการความร้อนอย่างรวดเร็ว, ท้องถิ่น, และทำซ้ำได้. ห้าหมวดหมู่การใช้งานที่ครอบคลุมการใช้งานการผลิตมากที่สุด.
- การขึ้นรูปล่วงหน้า. บิลเล็ตไทเทเนียม, แท่ง, และการเตรียมล่วงหน้าแบบเรียงลําดับก่อนขึ้นรูป. การอัดอากาศช่วยลดเวลาการให้ความร้อนจากนาทีเตาเผาเหลือเพียงไม่กี่วินาที และผสานรวมโดยตรงกับระบบป้อนเครื่องอัดอัตโนมัติ. ความท้าทายหลัก: หลีกเลี่ยงความชันระหว่างพื้นผิวกับแกนที่มากเกินไปในส่วนที่ใหญ่ขึ้น. ความถี่ต่ํา, การให้ความร้อนเป็นขั้นตอน, หรือการหมุนชิ้นส่วนช่วยแก้ปัญหานี้.
- การให้ความร้อนปลายท่อและท่อ. เครื่องทำความร้อนเฉพาะจุดสำหรับการวูบวาบ, การขยายโดยใช้แรงดัน, การดัด, หรือสิ้นสุดการขึ้นรูป. การเหนี่ยวนำความร้อนเฉพาะโซนการทำงาน, ดังนั้นส่วนที่เหลือของท่อจึงยังคงเย็นอยู่. ความบิดเบี้ยวน้อยลง, วงจรเร็วขึ้น, และไม่มีเปลวไฟบนพื้นร้าน.
- การบัดกรีและการประกอบเชื่อมต่อ. การบัดกรีแข็งแบบเหนี่ยวนำของไทเทเนียมต้องการการควบคุมอุณหภูมิที่แม่นยำและบรรยากาศอาร์กอนหรือสุญญากาศ. โลหะอุดจะเปียกได้อย่างน่าเชื่อถือก็ต่อเมื่อบริเวณข้อต่อมีอุณหภูมิสม่ำเสมอและได้รับการปกป้องจากออกซิเจน. การเหนี่ยวนำให้ความร้อนเฉพาะที่; วิศวกรกระบวนการส่งมอบบรรยากาศและการออกแบบร่วมกัน.
- การประกอบแบบพอดีแน่นและการประกอบแบบรบกวน. การให้ความร้อนกับฮับหรือวงแหวนไทเทเนียมสำหรับติดตั้งแบริ่งหรือการประกอบเพลาความแม่นยำ. การเหนี่ยวนำทำให้ชิ้นส่วนที่ต้องการขยายตัวเพียงอย่างเดียว, ไม่ใช่การรวมทั้งหมดของชิ้นส่วน. เร็วกว่าการใช้เตาอบและอ่อนโยนต่อชิ้นส่วนที่ไวต่ออุณหภูมิข้างเคียง.
- ชิ้นส่วนโครงสร้างและเครื่องยนต์อากาศยาน. ไทเทเนียมมีบทบาทโดดเด่นในงานส่วนร้อนของอากาศยาน. การเหนี่ยวนำจัดการการคลายความเครียดเฉพาะจุด, การให้ความร้อนล่วงหน้าก่อนการเชื่อม, และการขึ้นรูปด้วยความร้อนของแผ่นและแผ่นบาง. กระบวนการนี้เหมาะกับเซลล์การผลิตอวกาศอัตโนมัติที่การติดตามและความสามารถในการทำซ้ำเป็นสิ่งที่ไม่สามารถเจรจาได้. เพื่อมุมมองที่กว้างขึ้น, ดู การเหนี่ยวนำความร้อนในการผลิตอากาศยาน.
คีย์ Takeaway
การเหนี่ยวนำความร้อนสำหรับโลหะผสมไททาเนียม ทำงานได้เมื่อกระบวนการถูกออกแบบตามฟิสิกส์ของไทเทเนียม—ความนำไฟฟ้าต่ำ, ปฏิกิริยาสูง, หน้าต่างอุณหภูมิแคบ. เลือกความถี่ตามเส้นผ่านศูนย์กลางชิ้นส่วนของคุณ, ไม่ใช่ตามประสบการณ์เหล็กของคุณ. ควบคุมบรรยากาศหรือวางงบประมาณสำหรับการตัดชั้นอัลฟ่า. ล็อกสูตรที่ผ่านการยืนยันและหยุดการปรับปุ่มระหว่างกะ. แหล่งจ่ายไฟสำคัญน้อยกว่าการรวมขดลวด, แก๊ส, ปิโรมิเตอร์, และการจัดการชิ้นส่วนในระบบเดียวที่ทําซ้ําได้.
คำถามที่พบบ่อย
Q: โลหะผสมไทเทเนียมทุกชนิดสามารถให้ความร้อนเหนี่ยวนําได้หรือไม่?
ก: ได้. ไทเทเนียมบริสุทธิ์เชิงพาณิชย์, Ti-6Al-4V, Ti-6Al-4V ELI, และโลหะผสมไทเทเนียมเบต้าและใกล้เคียงอัลฟาส่วนใหญ่ตอบสนองต่อการให้ความร้อนเหนี่ยวนํา. พารามิเตอร์กระบวนการ—ความถี่, ความหนาแน่นพลังงาน, อัตราการเพิ่มขึ้น, และบรรยากาศ—ต้องได้รับการตรวจสอบสําหรับแต่ละเกรดโลหะผสม. สิ่งที่ใช้ได้กับ Ti-6Al-4V ที่ 950°C อาจทําให้โลหะผสมเบต้าที่อุณหภูมิเท่ากันหมดอายุ.
Q: การให้ความร้อนเหนี่ยวนําไทเทเนียมจําเป็นต้องใช้การป้องกันอาร์กอนเสมอหรือไม่?
ก: ไม่เสมอไป, แต่ขึ้นอยู่กับอุณหภูมิ, เวลา, และตามที่สเปคชิ้นส่วนกำหนด. ต่ำกว่า 500°C, การเกิดออกซิเดชันช้าเพียงพอทำให้การให้ความร้อนในอากาศเปิดมักเป็นที่ยอมรับได้. สูงกว่า 700°C เป็นเวลามากกว่าสองสามวินาที, การป้องกันด้วยอาร์กอนหรือบรรยากาศที่ควบคุมช่วยป้องกันการเกิดชั้นอัลฟา. สำหรับชิ้นส่วนอากาศยานและการแพทย์, การป้องกันเป็นแนวปฏิบัติมาตรฐาน.
Q: ทำไมชิ้นส่วนไทเทเนียมของฉันถึงแสดงความต่างอุณหภูมิ 300°C จากผิวถึงแกน?
ก: การนำความร้อนของไทเทเนียมประมาณเจ็ดเท่าหนึ่งของเหล็ก. ความร้อนที่เกิดขึ้นบนผิวจากกระแสเหนี่ยวนำไม่กระจายเข้าด้านในอย่างรวดเร็ว. หากกระบวนการของคุณต้องการความสม่ำเสมอที่เข้มงวดมากขึ้น, ลองลดความหนาแน่นพลังงาน, เปลี่ยนไปใช้ความถี่ที่ต่ำกว่าเพื่อให้กระแสซึมลึกขึ้น, เพิ่มการหมุนของชิ้นงาน, หรือใช้การให้ความร้อนแบบเป็นขั้นตอนโดยมีการพักระยะสั้นระหว่างขั้นการเพิ่มอุณหภูมิ.
ต้องการให้ตรวจสอบกระบวนการให้ความร้อนด้วยไทเทเนียม?
ส่งเกรดอัลลอยของคุณให้เรา, แบบชิ้นส่วน, อุณหภูมิเป้าหมาย, และอัตราการผลิต. ทีมวิศวกรรมของเราจะประเมินการใช้งานและแนะนำวิธีการระบบการให้ความร้อนด้วยเหนี่ยวนำที่เหมาะสมกับกระบวนการของคุณ.


