
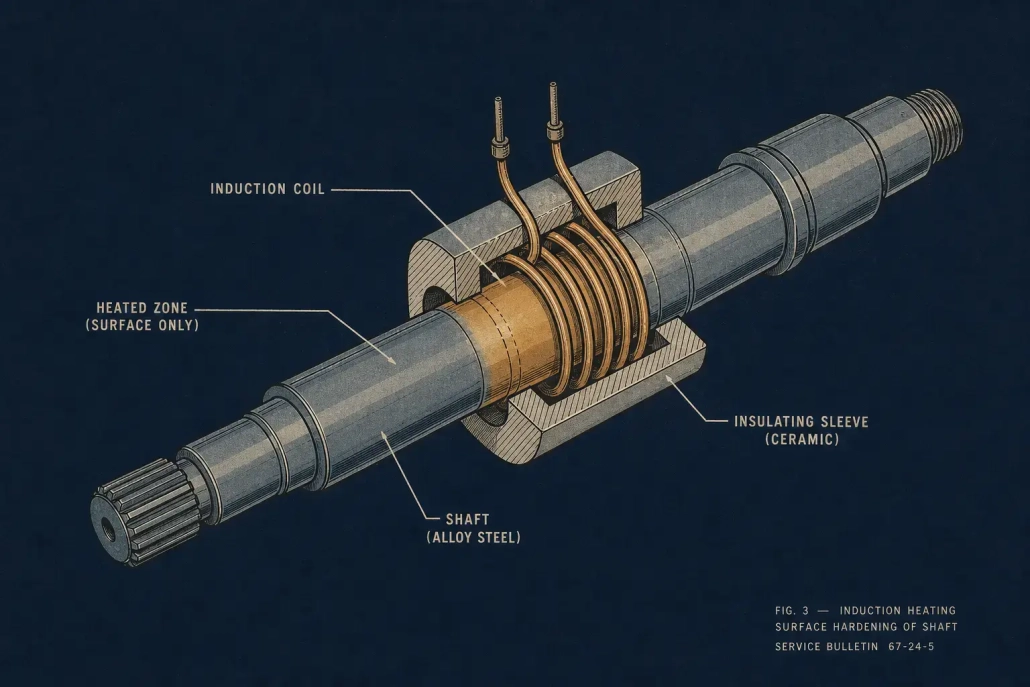
Induktionserwärmung in der Luft- und Raumfahrtfertigung: Anwendungen, Prozesskontrolle, und Ausrüstungsauswahl
Sie haben ein Luft- und Raumfahrtteil, das an einer Stelle Wärme benötigt. Der Rest der Komponente sollte kühl bleiben. Ein Ofen ist die falsche Antwort auf dieses Problem.
Das ist wo Induktionserwärmung in der Luft- und Raumfahrtindustrie passt. Kontrolliert, lokalisierte Energie. Kein Durchnässen des gesamten Werkstücks. Kein Warten auf die Stabilisierung eines Ofens. Aber hier ist die Sache: Induktion ist kein Plug-and-Play. Es ist elektromagnetisch. Die Ergebnisse hängen von der Legierung ab, Geometrie, Frequenz, Spulendesign, und ein Dutzend kleinerer Variablen, die alle interagieren. Wählen Sie sie ein und Sie erhalten eine strenge thermische Kontrolle, weniger Verzerrung, kürzere Zyklen. Vermissen, und du machst Schrott. Wenn Sie mit der zugrunde liegenden Physik noch nicht vertraut sind, wie Induktionsheizung funktioniert deckt die Grundlagen ab.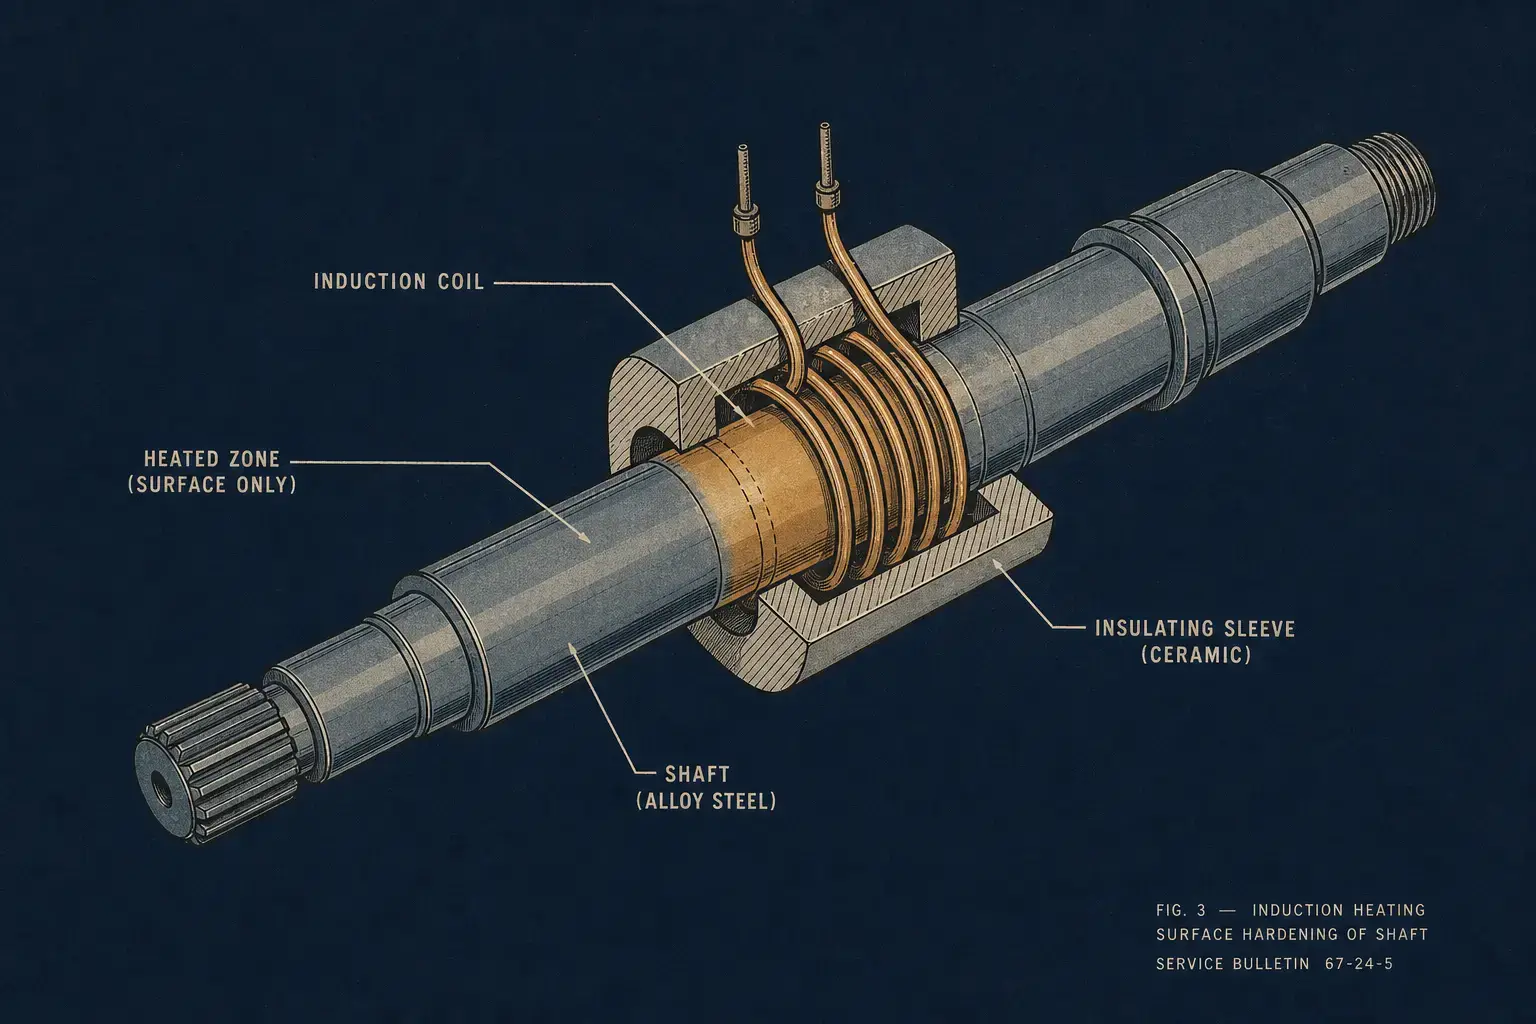
1. Warum Induktionserwärmung für die Luft- und Raumfahrtfertigung geeignet ist
Teile für die Luft- und Raumfahrt erfordern teure Materialien, enge Toleranzen, und jede Menge Papierkram. Wenn Sie das gesamte Teil in einen Ofen werfen, kommt es zu einer thermischen Belastung, die nie nötig war – das Risiko einer Verformung steigt, längere Zyklen, mehr Handhabung.
Durch Induktion wird das Werkstück direkt mit elektromagnetischer Energie erhitzt. Keine Flamme. Keine Strahlungselemente. Das Wärmemuster ist eine Funktion der Materialeigenschaften, Frequenz, Spulenform, Teilposition, und Leistungsniveau. Treffen Sie die richtige Kombination und die Wärme landet genau dort, wo Sie sie haben möchten, mit der Rampenrate, die Sie benötigen, jeden Zyklus.
Auf dem Boden, Ingenieure entscheiden sich nicht für Induktion, weil sie nach Hightech klingt. Sie wählen es, weil es spezifische Probleme löst, die Öfen nicht lösen können:
– Erhitzen Sie eine Funktion. Lass den Rest in Ruhe.
— Reduzieren Sie die Handhabungsschritte. Kürzere Zyklen als jede Ofenroute.
— Keine Verbrennungsnebenprodukte. Sauberer als Flamme.
— Rezeptgesteuert. SPS-gesteuert. Wiederholbar.
— Rückverfolgbare Profile für zertifizierte Produktion.
Die besten Anwendungen sind nicht dort, wo die Induktion schneller ist. Sie kontrollieren wo die Hitze geht – und wohin sie nicht geht – macht den Unterschied zwischen einem stabilen Prozess und ständigen Kopfschmerzen.
2. Gängige Luft- und Raumfahrtanwendungen für Induktionserwärmung
Die Induktion kommt in der Komponentenfertigung zum Einsatz, MRO-Werkzeuge, und spezielle Wärmebehandlung. Über alle hinweg, zwei Dinge sind wichtig: Wiederholbarkeit und eine Wärmeeinflusszone, die Sie tatsächlich kontrollieren können. Hier erfahren Sie, wie es den gängigsten Luft- und Raumfahrtprozessen zugeordnet wird.
| Verfahren | Typische Luft- und Raumfahrtteile | Was über den Erfolg entscheidet |
|---|---|---|
| Induktionshärtung | Splines, Wellenschichten, Zahnradzähne, Lagersitze, Aktuator-Komponenten | Spulendesign, Scan-Geschwindigkeit, Abschreckzeitpunkt, Frequenzanpassung an Eindringtiefe |
| Induktions-Löten | Rohrbaugruppen, Sensorgehäuse, Armaturen, Flüssigkeitssystemkomponenten | Verbindungsanpassung, Füllstoffplatzierung, Atmosphäre- oder Flusskontrolle, Einwirkzeit |
| Lagerschrumpfung | Lager, Ringe, Hülsen, Buchsen – alles mit Presspassung | Vorhersagbare Ausdehnung, Temperaturabschaltung, Bauteilpositionierung |
| Lokales Vorheizen | Schweißverbindungen, Klebeverbindungen, Beschichtungsbereiche, Verbundwerkstoff-Aushärtungszonen | Thermische Validierung innerhalb enger Prozessfenster |
Induktionshärten
Selektive Härtung legt eine Hartkappe über einen harten Kern – genau das, was Verschleißflächen an Spalten benötigen, Lagerstellen, Zahnradzähne, und Lagersitze benötigen. Nur der Zielbereich erreicht die Transformationstemperatur, sodass die Verzerrung niedriger ist als beim Ofenhärten. Der Fang: Induktionshärten ist nur so gut wie das Spulendesign, Scan-Geschwindigkeit, Abschreckkontrolle, und Frequenzanpassung. Ändert man eines davon und das Härteprofil bewegt sich. Häufige Defekte bei der Induktionshärtung führen fast immer auf eine dieser Variablen zurück.
Induktions-Löten
Rohrbaugruppen, Sensorgehäuse, Armaturen, Fluidsystemverbindungen — Induktionsolen erhitzt die Verbindung, ohne den Rest der Baugruppe zu kochen. Vorrichtungen, inerte Atmosphäre, Fluss, Kontrolliertes Gelenkspiel – der Aufbau passt sich der Legierung und den Spezifikationen an.
Das Erreichen der Löttemperatur ist unkompliziert. Gelenke fit halten, Füllstoffplatzierung, Gleichmäßigkeit der Erwärmung, Einwirkzeit, Atmosphäre, und Abkühlrate gleichzeitig alle Spezifikationen erfüllen – das ist der Teil, der einen zuverlässigen Prozess von einem Rework-Generator unterscheidet.
Schrumpfmontage
Lager, Ringe, Hülsen, Buchsen: Alles mit einer Presspassung dehnt sich unter Induktion sauber aus. Keine Flamme. Kein Warten im Ofen. Das Ziel ist nicht metallurgischer Natur, sondern die vorhersehbare Wärmeausdehnung. Erhitzen Sie die äußere Komponente auf eine programmierte Temperatur und die Baugruppe fällt zusammen. Wiederholbar. Langweilig, sogar. Das ist der Punkt.
Bindung, Aushärten, und zum Vorheizen verwendet
Vorschweißen vorwärmen. Klebstoffaktivierung. Aushärtung der Beschichtung. Alle benötigen eine kontrollierte Wärme ohne die Langsamkeit oder großflächige Belichtung, die Heizstrahler mit sich bringen. Verbundwerkstoffe, Beschichtungen, dünnwandige Strukturen – diese haben Prozessfenster im einstelligen Gradbereich. Induktion liefert die Wärme. Die eigentliche Aufgabe besteht darin, zu beweisen, dass die Temperatur dort bleibt, wo sie hingehört.
Wärmebehandlung einer Speziallegierung
Stähle, Nickellegierungen, Titan, Aluminium – Induktion kommt damit klar, Aber nicht jede Wärmebehandlungsspezifikation lässt sich auf Induktion übertragen. Langes Einweichen. Einheitlichkeit im ganzen Teil. Die gehören in einen Ofen. Die Induktion verdient ihren Unterhalt dort, wo sie selektiv ist, schnell, Ziel des Prozesses ist die punktgenaue Erwärmung, kein Kompromiss.
3. Überlegungen zu Materialien und Prozessen
Beginnen Sie mit dem Material. Elektrischer Widerstand, magnetische Permeabilität, Wärmeleitfähigkeit, Teilgeometrie, Zieltemperatur – diese fünf Dinge bestimmen, ob die Induktion problemlos funktioniert, arbeitet mit Mühe, oder es macht überhaupt keinen Sinn.
| Material | Magnetisch unter Curie? | Wärmeleitfähigkeit | Was ändert sich für die Induktion? |
|---|---|---|---|
| Kohlenstoff / Legierter Stahl | Ja | Moderat | Einfach. Die Frequenz wurde an das Gehäusetiefenziel angepasst. Der Curie-Übergang verändert das Heizverhalten in der Mitte des Zyklus – berücksichtigen Sie dies bei der Leistungsprofilierung. |
| Nickellegierungen (Inconel 718, 625, usw.) |
Nein | Niedriger als Stahl | Höhere Leistungsdichte erforderlich. Achten Sie auf Hotspots an Kanten und Abschnittsänderungen. Oxidationsempfindliche Qualitäten benötigen eine Atmosphärenkontrolle. |
| Titanlegierungen (Ti-6Al-4V, usw.) |
Nein | Niedrig | Schnelle Oberflächenerwärmung, aber die Oxidationskontrolle ist entscheidend. Eine geringe Leitfähigkeit bedeutet, dass sich die Wärme nicht schnell ausbreitet – die Spulenkopplung muss stimmen. |
| Aluminium | Nein | Sehr hoch | Hohe Leistung, enge Spulenkopplung erforderlich. Wärme breitet sich schnell aus, sodass dünne Abschnitte eine sorgfältige Rampenkontrolle erfordern. Kein Stahlaufbau – ein völlig anderes Tier. |
In der Luft- und Raumfahrt, Das Erreichen der Temperatur reicht nicht aus. Die Heizmethode muss die Spezifikation unterstützen: Rampenratengrenzen, Einwirkzeit, Gleichmäßigkeit in der gesamten beheizten Zone, Oberflächenzustand danach, Atmosphärenbeschränkungen, Verzerrungstoleranz, metallurgische Akzeptanzkriterien, und den dazugehörigen Inspektions- und Dokumentationspfad.
Für kritische Bauteile, Validierung wird teuer. Eingebettete Thermoelemente während der Entwicklung. IR-Korrelation. Härtedurchgänge. Mikrostruktur. Zerstörerische Schnitte. Es braucht Zeit. Budget dafür.
Und Geometrie ist genauso wichtig wie Chemie. Kanten, Ecken, Löcher, Schultern, Verzahnung, Durchmesserübergänge – durch Induktion werden diese nicht so erhitzt wie ein glatter Zylinder. Luft- und Raumfahrtteile weisen gewichtsreduzierte Geometrien auf, Dünnwandig, enge Radien. Genau das Zeug, das eine gleichmäßige Erwärmung erschwert. Spulenform, Teilrotation, Scanbewegung, Flusskonzentratoren, Leistungsprofilierung – alle Tools im Paket, Sie müssen jedoch an tatsächlichen Teilen getestet werden. Models bringen Sie näher. Teile sagen die Wahrheit.
4. Frequenz, Leistung, und Spulendesignentscheidungen
Drei Entscheidungen prägen jeden Einarbeitungsprozess: Frequenz, Leistung, und Spulendesign. Sie bestimmen, wo die Hitze landet, wie konzentriert es ist, und wie schnell das Teil die Temperatur erreicht. Wenn Sie einen von ihnen verpassen, kann der Rest des Systems dies nicht kompensieren.
Frequenz. Höhere Frequenzen drücken die Wärme an die Oberfläche. Niedrigere Frequenzen treiben es tiefer. Zum Härten, Die von Ihnen ausgewählte Zahl legt direkt die Gehäusetiefe und die Breite der Übergangszone fest. Zum Löten oder Schrumpfen, Die Frequenz steuert, ob die Wärme an der Verbindungsstelle parkt oder sich über den Abschnitt ausbreitet. Die richtige Antwort hängt von der Materialart ab, Teiledurchmesser oder Wandstärke, erforderliche Heiztiefe, Zykluszeit, und ob Sie eine Flächenheizung durchführen oder versuchen, den gesamten Querschnitt zu erwärmen.
Ein 3–10-kHz-System auf einem 50 Der Stahlschaft mit einem Durchmesser von 10 mm bietet Ihnen die Möglichkeit, tiefe Gehäuse zu verwenden. Der gleiche Teil bei 200–400 kHz beschränkt Sie auf eine dünne Oberflächenschicht. Weder ist es noch „besser“ – Sie machen unterschiedliche Jobs. Frequenzauswahl geht detaillierter auf die Kompromisse ein.
Leistung. Zu wenig Leistung und Ihre Zyklen ziehen sich in die Länge. Hitze dringt in Bereiche ein, die nicht beheizt werden sollten. Abweichungen bei der Prozesssteuerung. Zu viel Leistung ist an sich kein Problem – solange sie kontrollierbar und auf die Spule und das Rezept abgestimmt ist. Bei der Größenbestimmung, Teilemasse und erhitztes Volumen gegen Zieltemperatur stapeln, Zykluszeit, Wärmeverluste an Vorrichtungen und Abschreckung, Produktionsrate, Einschaltdauer, und welche Teilfamilien auch immer diese Maschine später treffen werden.
Fragen Sie nicht einfach „wie viele Kilowatt.“ Fragen Sie, ob das System unter Produktionsbedingungen Zyklus für Zyklus wiederholbare Energie liefert – Alterung der Spulen, Wassertemperaturverschiebung, Bediener wechseln die Schichten. Das ist die Kennzahl, die zählt. Leistungsauswahl behandelt die Dimensionierungsmethodik.
Spulendesign. In der Spule trifft alles auf das Teil. Auch ein ordnungsgemäß spezifiziertes Netzteil, das eine schlecht konstruierte Spule speist, erzeugt immer noch schlechte Teile. Luft- und Raumfahrtgeometrien erfordern fast immer kundenspezifische Spulen – handelsübliche Spulen liefern nicht das richtige Muster oder den richtigen Abstand.
Was Sie sehen sollten: Spulenform und Windungszahl, Kopplungsspalt, wie viel Positionierungstoleranz das Teil hat, Kupferrohrgröße und Kühlkapazität, ob Flussmittelkonzentratoren helfen, Feldgleichmäßigkeit, wie die Spule mechanisch hält, und ob jemand es ohne einen Nachmittag der Neuausrichtung austauschen kann.
Auf hochwertige Teile, Die Wiederholbarkeit der Spule über einen Zeitraum von sechs Monaten ist wichtiger als die Leistung am ersten Tag. Wenn die Spulengeometrie nachläuft 500 Zyklen anstieg, oder das Ersatzteil entspricht nicht dem Wärmemuster des Originals, Sie haben ein Qualitätsproblem, das bei der Inspektion auffällt – oder Schlimmeres, im Dienst.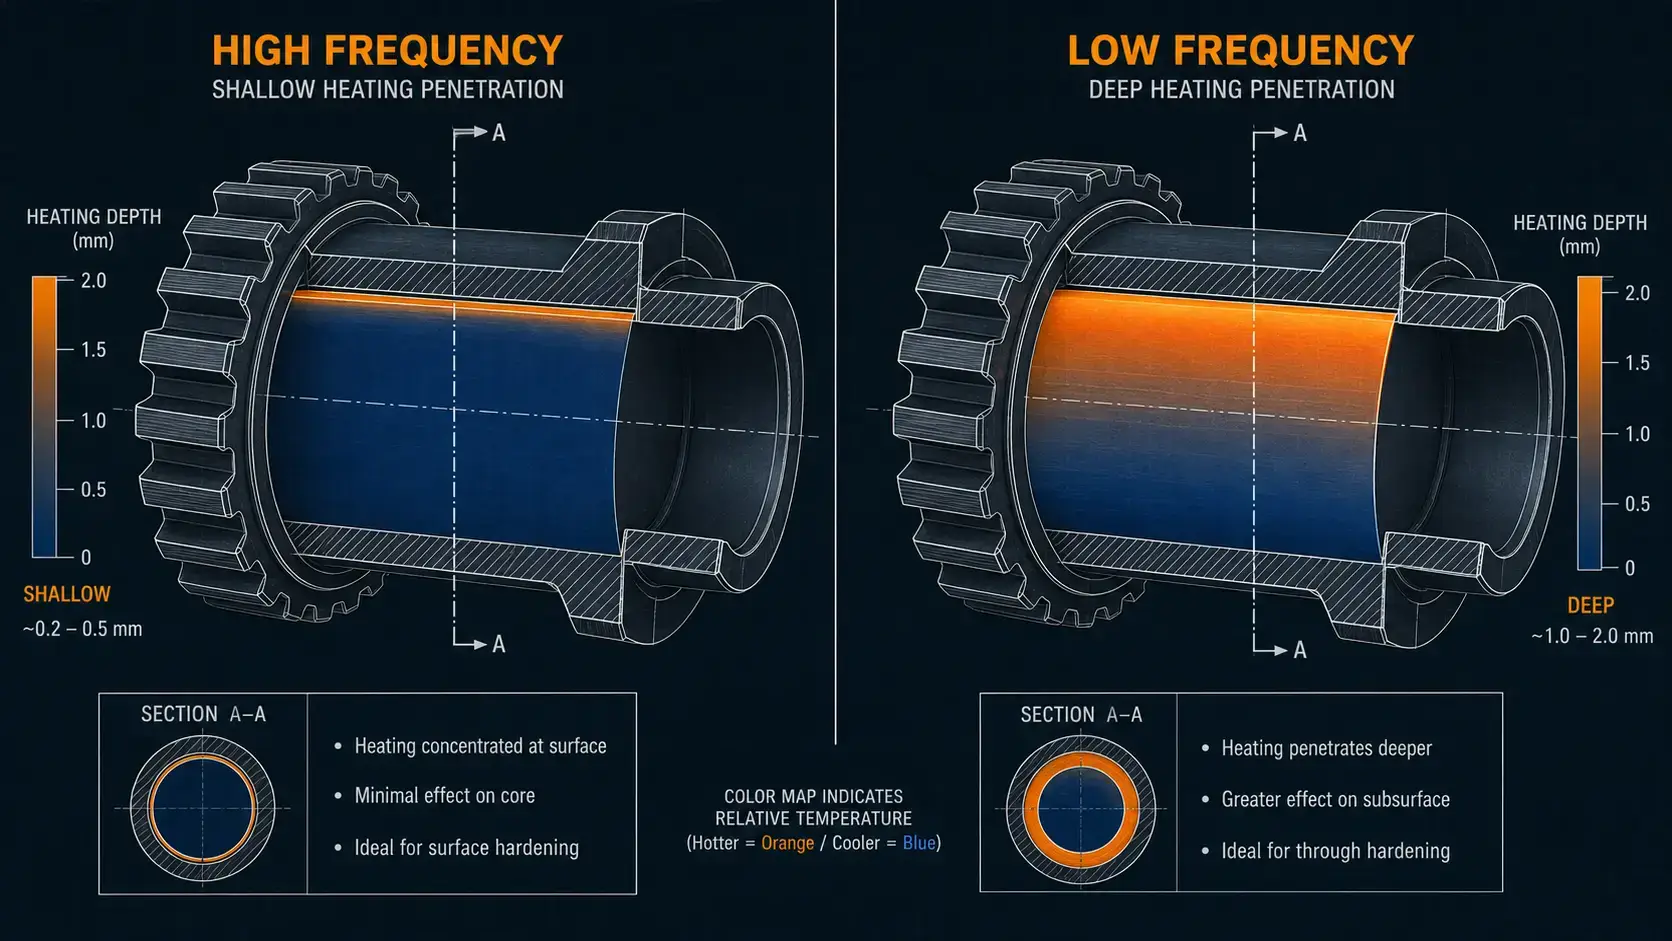
5. Prozesskontrolle, Automatisierung, und Qualitätssicherung
Die Luft- und Raumfahrtfertigung lebt von einer dokumentierten Prozesskontrolle. Induktionsgeräte müssen wiederholbare Rezepte liefern, kontrollierte Leistungsabgabe, Temperaturüberwachung dort, wo sie einen Mehrwert bietet, und rückverfolgbare Produktionsdaten.
Wie viel Kontrolle? Kommt darauf an. Eine Schrumpfstation benötigt möglicherweise nur eine temperaturbasierte Abschaltung und eine Bestätigung des Vorhandenseins von Teilen. Eine Härtezelle, in der flugkritische Komponenten laufen, benötigt ein Leistungsprofil, Steuerung der Scangeschwindigkeit, Abschreckzeitpunkt, Durchflussüberwachung, und gesperrte Rezepte mit Prüfprotokollen.
Pyrometer sind die Standardeinstellung, aber sie sind nicht narrensicher. Emissionsgradverschiebungen, Oberflächenbeschaffenheit, Betrachtungswinkel, Dampf, Maßstab, Teilweise Bewegung – alles stört das Lesen. Sobald ein Prozess validiert ist, Ein Power-Time-Rezept hält manchmal besser, als einem hin und her springenden Pyrometersignal nachzujagen. Andere Anwendungen können ohne Echtzeit-Temperaturrückmeldung nicht funktionieren. In welche Kategorie Sie fallen, hängt vom Teil ab, das Material, und der Qualitätsanspruch. Testen Sie es. Gehen Sie nicht davon aus.
Die Induktion spielt natürlich mit der Robotik zusammen, Indexiertische, Förderbändern, Drehvorrichtungen, und SPS-gesteuerte Zellen. In der Luft- und Raumfahrt, Das stärkere Argument für Automatisierung ist fast nie die Geschwindigkeit. Dadurch werden betreiberabhängige Variationen aus einem zertifizierten Prozess entfernt. Rezeptauswahl nach Teilenummer. Barcode- oder MES-Handshaking. Bestätigung der Anwesenheit eines Teils. Überprüfung der Spulenposition. Servo-Scan-Bewegung. Bestätigung des Abschreckflusses. Temperaturprotokollierung. Fehlerverriegelungen. Kühlwasserüberwachung. Nichts davon ist exotisch – aber alles muss zusammenpassen, ohne dass jemand darauf aufpasst.
Kühlwasser wird bei der Systemauslegung nicht ausreichend berücksichtigt. Wenn es driftet, sinkt die Strömung, Die Einlasstemperatur steigt, Die Leitfähigkeit steigt schleichend an – es kommt zu störenden Fehlern, gekochte Spulen, reduzierte Leistung, oder eine Heizungleichmäßigkeit, die schwer zu diagnostizieren ist, weil niemand auf das Wasser schaut. Durchflussrate, Qualität, Leitfähigkeit, Temperatur, Druck, Filtration: spezifizieren Sie sie. Überwachen Sie sie. Wasserkühlsysteme verdienen einen eigenen Abschnitt im Datenblatt.
6. Ausrüstungsauswahl für die Luft- und Raumfahrtproduktion
Beginnen Sie mit dem Prozess, kein Katalog. Die richtige Systemkonfiguration ergibt sich aus Ihrer Teilefamilie, Ihre Anforderungen an die Qualitätsdokumentation, Ihr Durchsatz, Dein Boden, und wer wird es pflegen. Stichprobentests übertreffen jede Schätzung. Für kritische Komponenten, Testdaten sind das Einzige, was zählt.
Bevor Sie einen Lieferanten anrufen, Habe Antworten darauf:
— Welche Funktionen brauchen Wärme? Welche Materialien und Legierungen?
— Temperatur, Härte, Gehäusetiefe, oder gemeinsame Kriterien – welche und wie streng?
— Zykluszeit, Produktionsvolumen, Einschaltdauer?
— Manuelles Laden, halbautomatisch, oder Lights-Out automatisiert?
— Welche Inspektionsdaten werden aufgezeichnet und wohin gehen sie??
— Versorgungsmöglichkeiten vor Ort? Kühlwasserinfrastruktur?
— Wie viele Teilenummern teilen sich diese Maschine?? Wie oft wechseln sie??
— Austausch der Spule: Wer macht das?, wie schnell muss es sein, Wie läuft das Ausrichtungsverfahren ab??
Diese Antworten schränken den Frequenzbereich ein, Leistungsstufe, Kontrollplattform, mechanische Handhabung, und Kühlpaket. Überspringen Sie dies und das Angebot, das Sie zurückerhalten, ist die Standardkonfiguration einer anderen Person, nicht deins. Auswahl der Ausrüstung deckt den größeren Rahmen ab.
Die Systemkonfiguration erfolgt über eine eigenständige Versorgung und Spule (gut zum einfachen Erhitzen) zu einer vollständig integrierten automatisierten Zelle (was eine validierte Luft- und Raumfahrtproduktion normalerweise benötigt). Ein wichtiger Anruf: Wie viel Prozesskontrolle verbleibt beim Einführungslieferanten im Vergleich zu Ihrem internen Integrationsteam?. Wenn Sie das falsch verstehen, integrieren Sie sich doppelt.
Wartbarkeit bedeutet nicht „Es kommt mit einem Handbuch.“ Spulen, Schläuche, Löschteile, Sensoren, Einrichtungsgegenstände – alle Verschleißteile. Wenn ein Austausch eine halbe Schicht dauert und die Ausrichtung nicht wiederholbar ist, Ihr Prozess weicht ab und Ihre Qualitätsmitarbeiter merken es, bevor es Ihre Wartungsmitarbeiter bemerken. Suchen Sie nach Zugang, klare Diagnose, dokumentierte Setup-Parameter, und ein Ersatzspulenplan, der tatsächlich funktioniert. Vor allem, wenn diese Maschine diejenige ist, die einen Engpass versorgt.
7. Praktische Einschränkungen und technische Risiken
Induktion ist nicht die Lösung für jedes Heizproblem. Es leuchtet, wenn der Job lokalisiert ist, wiederholbar, und profitiert von der Geschwindigkeit. Es ist das falsche Werkzeug, wenn Sie ein großes, komplexes Teil auf eine gleichmäßige Temperatur bringen und es dort für eine längere Einweichzeit halten müssen.
Risiken, die in der realen Welt auftauchen:
– Kanten, Ecken, Dünne Abschnitte erwärmen sich schneller als der Körper des Teils. Jedes Mal.
— Schlechte Spulenkopplung oder falsche Positionierung → lokale Überhitzung.
— Geometrievariation von Teil zu Teil. Nicht alle „identisch“ Teile sind identisch.
— Pyrometer liegen bei der Oberflächenbeschaffenheit, Emissivität, oder Dampfwechsel.
– Unterdimensionierte Abschreckung beim Härten – Sie wissen es erst, wenn der Härteverlauf versagt.
— Überhitzung der Spule durch Wasserfluss, was auf der Zeichnung gut aussah.
— Ersatzspule stimmt nicht mit dem Original überein. Prozessverschiebungen. Niemand hat es gemeldet.
Die meisten davon tauchen bei der Inbetriebnahme nicht auf. Sie erscheinen nach sechs Monaten Produktion, wenn jemand ein Gerät wechselt, Eine Spule wird ersetzt, oder eine neue Legierungsvariante kommt auf den Markt. Anwendungstests, sinnvolle Spulenentwicklung, korrekte Vorrichtungen, und Prozessüberwachung fangen viele davon auf. Schulung fängt den Rest auf.
| Wenn Sie benötigen… | Induktion | Ofen |
|---|---|---|
| Erhitzen eines bestimmten Bereichs, der Rest bleibt kühl | ✓ | — |
| Ganze Bauteil gleichmäßige Temperatur + lange Einweichzeit | — | ✓ |
| Von kalt auf Temperatur in Minuten hochfahren | ✓ | — |
| Batch-Prozess Hunderte identischer Teile | — | ✓ |
| Inline-Automatisierung, rezeptgesteuert, nachvollziehbar | ✓ | — |
| Gesteuerte Atmosphäre (Vakuum, inertes Gas) | — | ✓ |
In der Praxis, viele Betriebe nutzen beides. Induktion erledigt die selektive Arbeit — Löten, Härten, Montageerwärmung, Vorwärmen. Öfen übernehmen die thermische Bearbeitung des gesamten Bauteils. Sie ergänzen sich. Keine Konkurrenten.
Fazit: Induktionserwärmung in der Luft- und Raumfahrtindustrie verdient seinen Platz, wenn Sie lokalisierte Wärme benötigen, wiederholbare Energieabgabe, kürzere Zyklen, und ein Prozess, der in kontrollierte Produktionsanlagen integriert werden kann. Der Unterschied zwischen einem System, das läuft, und einem, das jahrelang zuverlässig läuft, liegt in der Anpassungsfrequenz, Leistung, Spulendesign, Kühlung, Automatisierung, und Validierung für das spezifische Teil – und die Qualitätsgrenze, die es überwinden muss.
FAQ
Q: Welche Luft- und Raumfahrtteile eignen sich gut für die Induktionserwärmung??
A: Wellen, Verzahnung, Zahnräder, Lagerflächen, Buchsen, Hülsen, Armaturen, und Rohrbaugruppen – im Grunde jede Komponente, bei der Sie ein bestimmtes Element und nicht das gesamte Teil erwärmen müssen. Die besten Kandidaten sind in der Regel Teile, bei denen selektives Erhitzen im Vergleich zur Ofenverarbeitung direkt die Dimensionsstabilität oder Verbindungskonsistenz verbessert.
Q: Wie wählt man die richtige Induktionsfrequenz für Luft- und Raumfahrtkomponenten??
A: Die Wahl der Frequenz hängt vom Material ab, Teilgeometrie, erforderliche Heiztiefe, und was Sie versuchen – Oberflächenhärtung, Durchwärmung, oder löten. Höhere Frequenzen konzentrieren sich an der Oberfläche; niedrigere Frequenzen dringen tiefer ein. Anwendungstests an repräsentativen Teilen sind der zuverlässigste Weg, dies festzustellen. Theoretische Schätzungen helfen, die Spanne einzugrenzen, Sie ersetzen jedoch keine echten Testdaten.
Besprechen Sie Ihre Anwendung zur Induktionserwärmung in der Luft- und Raumfahrt
Teilen Sie Ihre Bauteilgeometrie, Material, Prozessziel, und Produktionsrate. Unser Engineering-Team kann bei der Dimensionierung der Induktionsleistung helfen, Frequenz, Spulendesign, und Systemkonfiguration für Ihre Luft- und Raumfahrtanwendung.


