
تسخين سبيكة التيتانيوم بالحث: 6 العوامل الرئيسية للتحكم الدقيق في درجة الحرارة والنتائج الموثوقة
التسخين بالحث لسبائك التيتانيوم يتطلب نهجًا مختلفًا عن تسخين الفولاذ. التيتانيوم لديه توصيل حراري منخفض, نشاط كيميائي مرتفع فوق 500°C, ونطاق ضيق لدرجة حرارة بيتا ترانسوس يجعله من أكثر المواد صعوبة في التسخين بشكل متوقع. ضبط التردد, الجو, ومعدل الزيادة بشكل صحيح ويتيح لك الحفاظ على دقة متشددة في دورة ست ثوانٍ. إلا إذا أخطأت في واحدة فسوف يتأكسد الجزء, ويكون طبقة ألفا, أو يتشقق في خطوة التشكيل التالية. تستعرض هذه المقالة ستة عوامل عملية تحدد ما إذا كانت عملية التسخين بالحث للتيتانيوم تنتج قطعًا موثوقة أو خردة متسقة.
1. لماذا تسخن سبائك التيتانيوم بشكل مختلف
التيتانيوم يوصل الحرارة أبطأ بحوالي سبع مرات من الفولاذ ذي الكربون المتوسط. تطبيق طاقة التحريض على السطح والحفاظ على انحدار درجة الحرارة خلال الجدار حادًا. يمكن أن تصل السطحية إلى 950 درجة مئوية بينما يبقى اللب أقل من 400 درجة مئوية. في الفولاذ, نفس إدخال الطاقة ينتج تدرجًا أخف بكثير لأن الحرارة تنتشر عبر المقطع العرضي بسرعة أكبر. هذه الحقيقة الفيزيائية الواحدة تدفع تقريبًا كل قرار من قرارات العملية لـ التسخين بالحث لسبائك التيتانيوم.
الأرقام تجعل الفرق ملموسًا.
| الخاصية | Ti-6Al-4V | AISI 1045 الصلب |
|---|---|---|
| التوصيل الحراري | ~7 واط/م·ك | ~50 واط/م·ك |
| المقاومية الكهربائية | ~170 ميكروأوم·سم | ~20 ميكرو أوم·سم |
| التفاعل فوق 500°C | مرتفع — O, N, امتصاص H, خطر طبقة ألفا | متوسط — تشكيل طبقة أكسيد |
| نقطة تحول بيتا (Ti-6Al-4V) | ~980°C | غير متوفر |
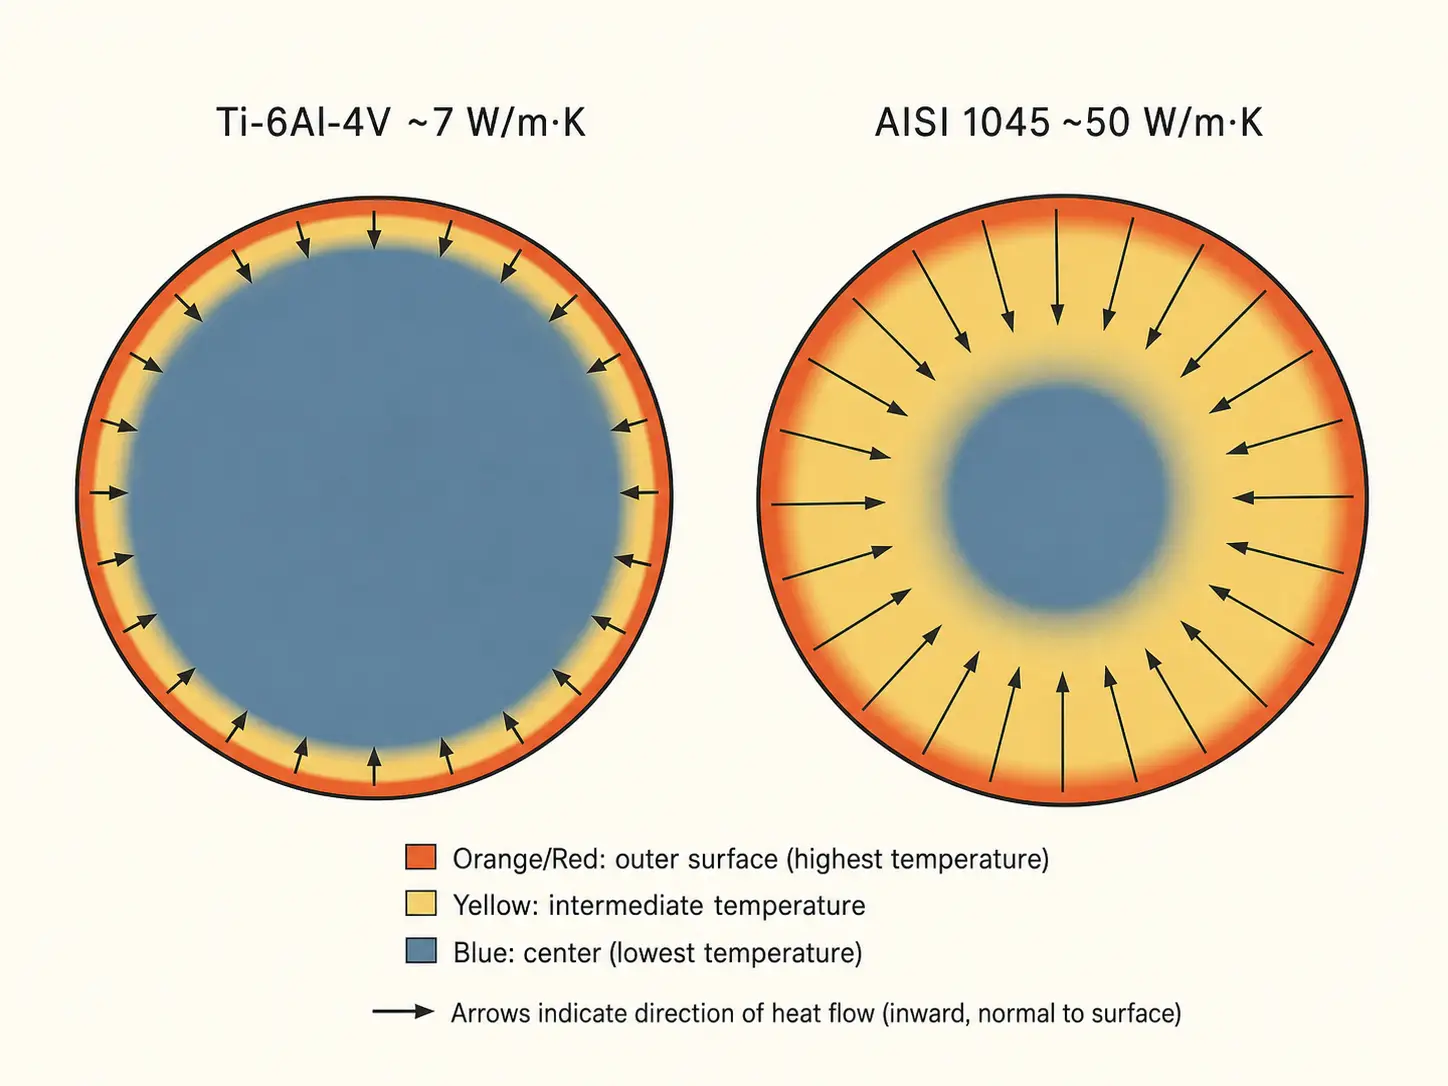
المقاومة الكهربائية الأعلى تعتبر جانبًا إيجابيًا صغيرًا. التيتانيوم يتفاعل بشكل أكثر كفاءة مع مجال الحث مقارنة بالفولاذ بنفس القطر, لذلك يتم تبديد طاقة أقل في الملف. المقابل هو أن الحرارة التي تولدها تبقى مركزة بالقرب من السطح. بالنسبة للتطبيقات التي تحتاج إلى التسخين الكامل - مثل تزوير القضبان, الحلقات ذات الجدران السميكة, نهايات القضبان الكبيرة القطر - يجب التحكم في هذا التدرج بعناية. بالنسبة للتسخين الموضعي - مثل نهايات الأنابيب, وصلات اللحام بالقصدير, مناطق التركيب بالانكماش - فهو يعمل لصالحك.
المخاطر الميتالورجية أعلى من الفولاذ, أيضاً. تجاوز درجة حرارة بيتا ترانسوس بمقدار 30 درجة مئوية لأكثر من بضع ثوانٍ يؤدي إلى نمو الحبوب بشكل لا رجعة فيه. احتفظ بالجزء الذي يزيد على 500°م في الهواء الطلق وأنت تقوم بتكوين طبقة ألفا غنية بالأكسجين يجب معالجتها لاحقًا. سرعة التسخين بالحث تساعد هنا: الوقت الأقصر عند درجة الحرارة يعني أكسدة أقل و تكسير حبيبات أقل. لكن السرعة وحدها لا تحل المشكلة — فهي فقط تقلل من النافذة الزمنية المتاحة لك لإنجاز كل شيء بشكل صحيح. لنظرة أعمق على الفيزياء الأساسية, انظر كيف يعمل التسخين بالحث.
2. اختيار التردد والطاقة
التردد والطاقة ليسا أزرارًا مستقلة. معًا يحددان مدى عمق انتشار التيار, و مدى سرعة تسخين الجزء, و ما إذا كان الفرق في درجة الحرارة بين السطح والنواة يبقى ضمن حد العملية لديك.
الترددات الأعلى تركز التيار في طبقة سطحية أرق. لـ 12 لنهاية قضيب التيتانيوم بسمك مم قد تستخدم 30-100 كيلوهرتز وتسخن فقط النهاية 30 مم للتشكيل. أ 100 كتلة تزوير بسمك مم تحتاج تسخين متساوي عبرها قد تحتاج 1-3 كيلوهرتز وبطء الارتفاع. بين هذين الحدين, التردد المناسب يتطابق مع قطر الجزء, سُمك الجدار, العمق المستهدف, والتدرج المسموح به. تم تناول الإرشادات التفصيلية حول مطابقة التردد مع هندسة الجزء الخاص بك كيف يؤثر التردد على التسخين التحريضي.
تعد كثافة الطاقة أكثر أهمية من إجمالي الكيلووات الموجود على لوحة الاسم. تعني الموصلية الحرارية الضعيفة للتيتانيوم أن ارتفاع درجة حرارة السطح يصل بسرعة إذا كانت كثافة الطاقة مرتفعة جدًا. أ 100 قد يكون العرض بالكيلوواط هو الحجم المناسب لقطعة فولاذية بقطر معين, وهذا خطأ تمامًا بالنسبة لقطعة من التيتانيوم بنفس القطر لأن الحرارة لا يمكنها الهروب من السطح بسرعة كافية. الأعراض: يقرأ البيرومتر 960 درجة مئوية على السطح, ولكن الحرارية الاتصال في 3 عمق مم يظهر 600°م. الحل: كثافة طاقة منخفضة, وقت تسخين أطول, أو دوران القطعة - أحيانًا كل الثلاثة.
لتحجيم الإنتاج, ابدأ بكتلة الجزء, الحرارة النوعية, زيادة درجة الحرارة المستهدفة, وزمن الدورة المطلوب. ثم تخفيض الأداء للتيتانيوم. تدرج محافظ يستغرق ثانيتين أطول لكل قطعة ينتج خردة أقل بكثير من التدرج العدواني الذي يتجاوز درجة الحرارة في كل دورة عاشرة. انظر حساب طاقة التسخين بالحث لمنهجية القياس الكاملة.
3. تصميم الملفات لأجزاء التيتانيوم
تحدد هندسة الملف نمط التسخين, ونمط التسخين يحدد معدل الخردة. الملف غير المتناسق ينتج نقاط حرارة عند الحواف وشرائط باردة في الوسط حتى عندما يكون مصدر الطاقة بالحجم الصحيح.
الملفات المستديرة متعددة اللفات تتعامل مع الأعمدة, الأنابيب, وتؤدي بشكل جيد مع القضبان عندما يكون قطر القطعة متسقًا. تعمل لفات الفطيرة مع الأسطح المسطحة وأسطح الحافة. لفات الدورة الواحدة توفر حرارة مركزة لمناطق ضيقة لكنها تتصل بكفاءة أقل على التيتانيوم مقارنة بالفولاذ من نفس البعد لأن المقاومة الأعلى للتيتانيوم تغير سلوك الاقتران الكهرومغناطيسي. يمكن لمركزات التدفق إعادة توجيه خطوط المجال نحو القطعة وتحسين التجانس — مفيد بشكل خاص حول الأكتاف, الأخاديد, وتغيير الأقسام حيث من شأن المجال الكهرومغناطيسي أن يفضل الحافة الحادة ويتسبب في سخونتها الزائدة.
فجوة الملف بالنسبة للجزء تستحق اهتمامًا أكثر مما تُعطى عادة. حفاظ فجوة متسقة تتراوح بين 2–4 ملم حول المحيط يجعل الاقتران موحدًا. لكن الأجزاء التيتانية تتمدد أثناء التسخين. الفجوة التي تكون صحيحة في درجة حرارة الغرفة ستغلق بما يكفي للتسبب في قصر أو احتكاك عند 900°م. أخذ التمدد الحراري في الاعتبار في قطر الملف الداخلي, وبناء مسافة كافية لتحمل الأجزاء وتفاوت التحميل. في الخلايا الآلية, تلف الملف غالبًا ما يحدث بسبب محاذاة الجزء أكثر من الحمل الكهربائي الزائد. تطبيق المبادئ الأساسية للملف عبر المواد — انظر كيف تعمل الملفات الحثية لأساسيات الأمور.
دوران الجزء يحل العديد من مشاكل التجانس بتكلفة منخفضة نسبيًا. أنبوب أو قضيب التيتانيوم يدور بسرعة 60–120 دورة في الدقيقة داخل ملف ثابت لتسوية تفاوت درجة الحرارة المحيطية. للأشكال المعقدة — الحواف اللامركزية, المقاطع المستطيلة, الرؤوس غير المتناظرة — عادة ما يفوق الجمع بين تتابع الملف والدوران أي تقنية بمفردها.
4. التحكم في الغلاف الجوي والأكسدة
فوق 500 درجة مئوية, تيتانيوم يذيب الأوكسجين, النيتروجين, والهيدروجين على سطحه. النتيجة هي طبقة ألفا - طبقة صلبة, هشة, غنية بالأوكسجين تقلل من عمر التعب ويجب إزالتها عن طريق التشغيل أو التفريز الكيميائي. التسخين بالحث يقلل من وقت التعرض مقارنة بدورات الأفران, ولكن درجات الحرارة هي نفسها, لذلك الجو ما زال مهمًا.
حماية بالآرجون هي الحل الصناعي الأكثر شيوعًا. تدفق مستمر من الآرجون موجه إلى منطقة التسخين يحل محل الهواء ويبعد الأوكسجين عن السطح الساخن. بالنسبة للأجزاء الحساسة في الطيران والطب, توجد منطقة التسخين بالكامل داخل غرفة مملوءة بالأرجون مع مراقبة الأكسجين. تستخدم بعض الورش مجموعات لفائف مغمورة بالأرجون حيث يتدفق الغاز خلال جسم اللفافة نفسها, تغمر الجزء في الغاز الخامل مباشرة حيث يكون ساخنًا أكثر.
لا يزال للتسخين في الهواء الطلق مكانه. إذا كانت مدة التعرض أقل من 10–15 ثانية, تبقى درجة الحرارة أقل من 700°م, ويتم تشغيل الجزء لاحقًا على آلة التشغيل, فعادةً ما يقع عمق حالة ألفا ضمن مسموح التشغيل. يعتمد القرار على ما تسمح به مواصفات الجزء وما يمكن للعمليات التالية إزالته. لمناقشة أعمق لآليات التأكسد عبر المواد, انظر تقليل الأكسدة أثناء التسخين بالتحريض.
5. التحكم في درجة الحرارة وتكرار العملية
الحكم البصري على درجة الحرارة لا يعمل على التيتانيوم. يتغير لون السطح من الفضي إلى القش إلى الأزرق إلى الرمادي عبر نطاق درجة حرارة ضيق للغاية بحيث لا يستطيع العين البشرية تمييزه بشكل موثوق, وتغيير إضاءة الورشة يغير كل شيء. التحكم في مقياس الحرارة الإشعاعي بنظام الحلقة المغلقة هو الحد الأدنى لتكرار الإنتاج.
إعداد مقياس الحرارة الإشعاعي على التيتانيوم أكثر صعوبة من الفولاذ لأن الانبعاثية تتغير مع حالة السطح. يمكن أن يقرأ سطح التيتانيوم المصقول كما تم تشغيله وسطح مؤكسد من خطوة تسخين سابقة فرق 40–60°C على نفس إعداد مقياس الحرارة. أثناء تطوير العملية, قارن قراءات مقياس الحرارة الإشعاعي مع السعات الحرارية الملامسة عند درجات حرارة وحالات سطح متعددة. ثبت إعداد الانبعاثية الذي تم التحقق منه, مسار النظر, واستهدف موقع النقطة. بمجرد إجراء الارتباط, يمكن للبيرومتر غير التلامسي الحفاظ على ±10°م على الأجزاء الإنتاجية.
التحكم المعتمد على الوصفة يحول أفضل حكم للمشغل الماهر إلى عملية قابلة للتكرار. تخزن الوصفة ملف تعريف رفع الطاقة, درجة الحرارة المستهدفة, مدة التثبيت, سرعة الدوران, معدل تدفق الغاز, وحدود الإنذار لكل رقم جزء. عندما يقوم المشغل بمسح رمز شريطي أو اختيار رقم جزء, يقوم النظام بتحميل المعاملات المعتمدة. يختفي تعديل المقبض اليدوي بين التبديلات. للأنظمة التي تحتوي على محطات متعددة, تحكم الوصفة يبسط أيضًا التكامل مع مكونات نظام التسخين بالحث مثل وحدات PLC, أجهزة استشعار وجود الأجزاء, وبوابات الرفض.
استقرار التبريد يدعم الاستقرار الكهربائي. تغيير درجة حرارة سائل التبريد يؤثر على ممانعة الملف, مما يغير توصيل الطاقة حتى لو بقي ضبط المولد نفسه كما هو. تصميم ذو حلقة مغلقة التعريفي نظام تبريد المياه التدفئة مع تدفق منظم بالحرارة, ورصد التوصيلية, والترشيح - يحافظ على استقرار المعلمات الكهربائية خلال نوبة عمل مدتها ثماني ساعات.
6. التطبيقات الصناعية الشائعة
يكتسب التسخين التعريفي مكانه في معالجة التيتانيوم حيث يجب أن تكون الحرارة سريعة, محلي, ويمكن تكراره. تمثل خمس فئات من التطبيقات معظم استخدامات الإنتاج.
- تزوير وتشكيل التسخين. قضبان التيتانيوم, القضبان, ويتم تسخينها بشكل مضمن قبل تشكيل الضغط. يعمل الحث على تقليل وقت التسخين من دقائق الفرن إلى ثوانٍ ويتكامل مباشرةً مع أنظمة تغذية الضغط الآلية. التحدي الرئيسي: تجنب التدرج المفرط من السطح إلى النواة في الأقسام الأكبر. خفض التردد, التسخين المرحلي, أو دوران جزء يعالج هذا.
- تسخين نهاية الأنبوب والأنابيب. تسخين موضعي للتوسيع, التشكيل بالضغط, الثني, أو تشكيل الأطراف. التحريض يسخن فقط منطقة العمل, لذلك يبقى باقي الأنبوب بارداً. تشويه أقل, دورة أسرع, ولا لهب مفتوح على أرضية الورشة.
- اللحام بالتبريد والالتحام. اللحام بالتحريض للتيتانيوم يتطلب التحكم الدقيق في درجة الحرارة وغلافاً من الأرجون أو الغلاف الفراغي. المعدن المملوء يلتصق بشكل موثوق فقط إذا وصلت منطقة الوصلة إلى درجة الحرارة بشكل متساوٍ وظلت محمية من الأكسجين. التحريض يوفر الحرارة الموضعية; مهندس العملية يوفر الغلاف الجوي وتصميم الوصلة.
- التركيب بالضغط والتداخل. تسخين محور أو حلقة من التيتانيوم لتركيب المحمل أو تجميع العمود الدقيق. التحريض الموسع يؤثر فقط على الجزء الذي يحتاج إلى التوسع, وليس إلى التجميع بأكمله. أسرع من الفرن وألطف على الأجزاء المجاورة الحساسة للحرارة.
- مكونات الهيكل والمحرك للطيران والفضاء. التيتانيوم يهيمن على تطبيقات القسم الساخن في الطيران والفضاء. التحريض يتعامل مع تخفيف الإجهاد الموضعي, التسخين المسبق قبل اللحام, والتشكيل الحراري للصفيحة واللوحة. تناسب هذه العملية خلايا إنتاج الطيران الآلي حيث تكون إمكانية التتبع والتكرار غير قابلة للتفاوض. للحصول على رؤية أوسع, انظر التسخين بالحث في تصنيع الطيران.
الوجبات الجاهزة الرئيسية
التسخين بالحث لسبائك التيتانيوم يعمل عندما يتم تصميم العملية وفقًا لفيزياء التيتانيوم - الموصلية المنخفضة, تفاعلية عالية, نافذة درجة الحرارة الضيقة. اختر التردد المناسب لقطر الجزء الخاص بك, ليست تجربتك الفولاذية. التحكم في الجو أو الميزانية اللازمة لإيقاف تشغيل علبة ألفا. احتفظ بالوصفات التي تم التحقق منها وتوقف عن تعديل المقابض بين الورديات. مصدر الطاقة أقل أهمية من كيفية دمج الملف, الغاز, مقياس الحرارة الشعاعي, وتجهيز الأجزاء في نظام قابل للتكرار.
الأسئلة المتكررة
س: هل يمكن تسخين جميع سبائك التيتانيوم بالحث?
أ: نعم. التيتانيوم النقي تجارياً, Ti-6Al-4V, Ti-6Al-4V ELI, ومعظم سبائك التيتانيوم البيتا وقرابة الألفا تستجيب للتسخين بالحث. يجب التحقق من معلمات العملية - التردد, كثافة الطاقة, معدل الزيادة, والجو - لكل درجة سبيكة. ما يصلح لـ Ti-6Al-4V عند 950°C قد يسببแกً่ا مفرطًا لسبيكة بيتا عند نفس الحرارة.
س: هل يتطلب التسخين بالحث للتيتانيوم دائمًا حماية بالآرغون?
أ: ليس دائمًا, ولكن ذلك يعتمد على الحرارة, والوقت, وما تسمح به مواصفات الجزء. أقل من 500 درجة مئوية, الأكسدة بطيئة بما يكفي بحيث أن التسخين في الهواء المفتوح غالبًا مقبول. أكثر من 700 درجة مئوية لأكثر من بضع ثوانٍ, التحجيم بالأرجون أو جو مُتحكم فيه يمنع تكوين طبقة ألفا. لأجزاء الفضاء والطبية, التحجيم ممارسة قياسية.
س: لماذا يُظهر جزء التيتانيوم الخاص بي تدرجًا حراريًا قدره 300 درجة مئوية من السطح إلى المركز?
أ: التوصيل الحراري للتيتانيوم حوالي السابع من الفولاذ. الحرارة المولدة على السطح بواسطة التيار المستحث لا تنتقل إلى الداخل بسرعة. إذا كانت عمليتك تتطلب تجانسًا أكثر إحكامًا, حاول تقليل كثافة الطاقة, التحويل إلى تردد أقل لاختراق التيار بشكل أعمق, إضافة دوران للقطعة, أو استخدام التسخين المرحلي مع نقع قصير بين خطوات الزيادة.
تحتاج إلى مراجعة عملية تسخين التيتانيوم?
أرسل لنا درجة السبائك الخاصة بك, رسم الجزء, درجة الحرارة المستهدفة, ومعدل الإنتاج الخاص بك. سيقوم فريقنا الهندسي بتقييم التطبيق ويوصي بنظام تسخين بالحث متوافق مع عمليتك.


