
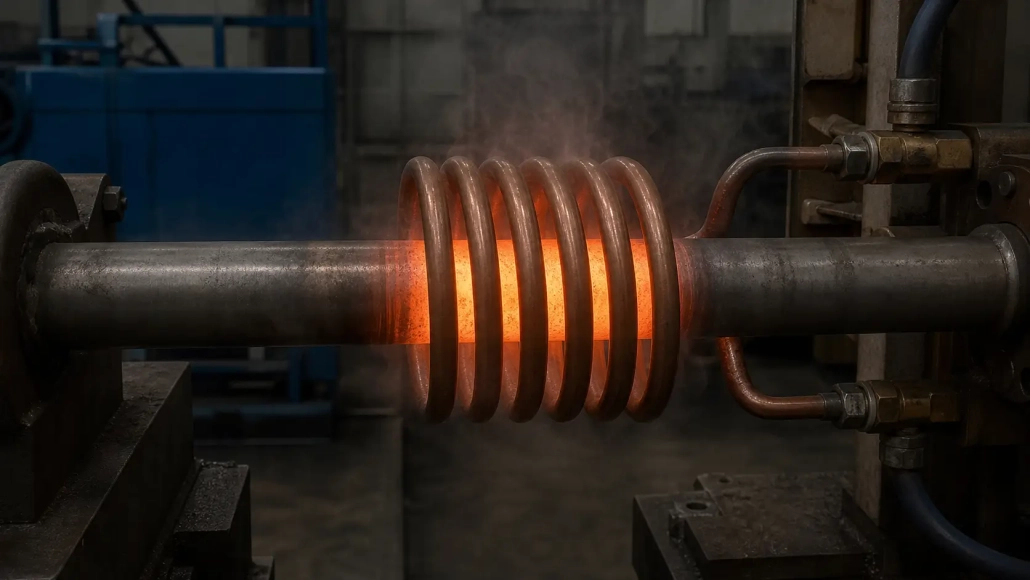
Podgrzewanie indukcyjne stopem tytanu: 6 Kluczowe czynniki precyzyjnej kontroli temperatury i wiarygodnych rezultatów
Nagrzewanie indukcyjne stopów tytanu wymaga innego podejścia niż nagrzewanie stali. Niska przewodność cieplna tytanu, wysoka reaktywność powyżej 500°C, i wąskie okno beta-transus sprawiają, że jest to jeden z bardziej wymagających materiałów pod względem przewidywalnego ogrzewania. Uzyskaj częstotliwość, atmosferę, i szybkość rampy są prawidłowe, a w cyklu sześciosekundowym utrzymujesz wąskie tolerancje. Jeśli popełnisz błąd, część ulegnie utlenieniu, rozwija przypadek alfa, lub pęknięć w następnym etapie formowania. W tym artykule omówiono sześć czynników procesu, które decydują o tym, czy w wyniku operacji nagrzewania indukcyjnego tytanu powstają niezawodne części, czy jednolity złom.
1. Dlaczego stopy tytanu nagrzewają się inaczej
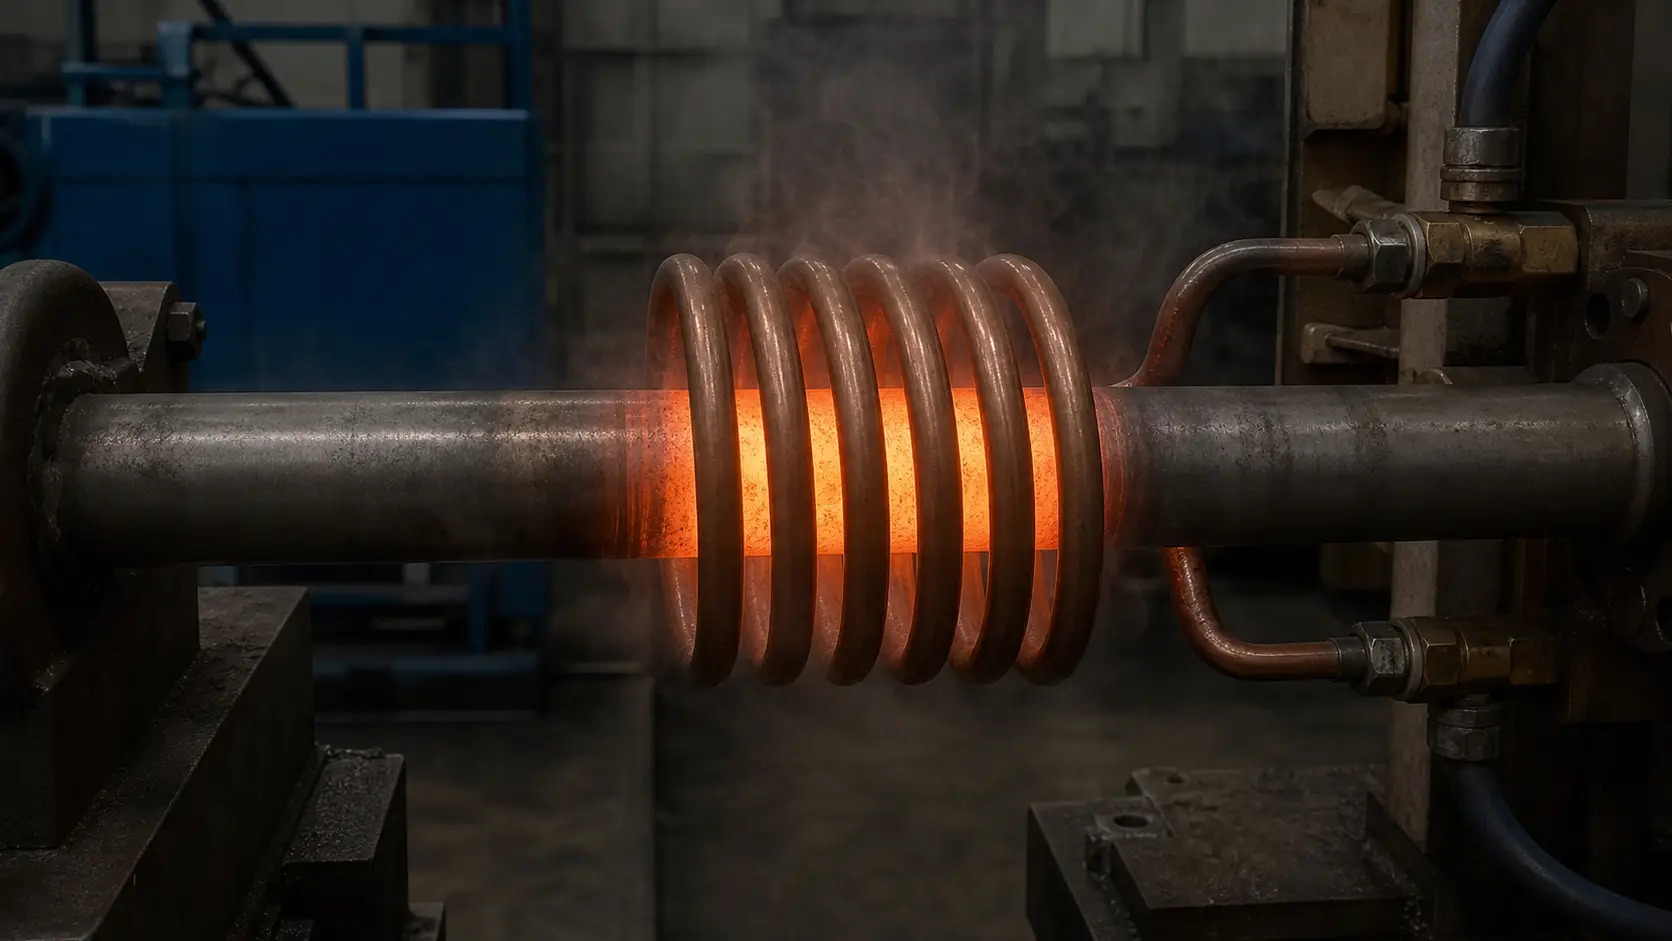
Tytan przewodzi ciepło około siedem razy wolniej niż stal średniowęglowa. Zastosowanie energii indukcyjnej na powierzchnię i gradient temperatury przez ścianę pozostaje stromy. Powierzchnia może osiągnąć 950°C, podczas gdy rdzeń jest nadal poniżej 400°C. W stali, ta sama moc wejściowa wytwarza znacznie płytszy gradient, ponieważ ciepło rozprzestrzenia się szybciej przez przekrój. Ten pojedynczy fakt fizyczny wpływa na prawie każdą decyzję procesową ogrzewanie indukcyjne dla stopów tytanu.
Liczby czynią różnicę konkretną.
| Właściwość | Ti-6Al-4V | AISI 1045 Stal |
|---|---|---|
| Przewodność cieplna | ~7 W/m·K | ~50 W/m·K |
| Opór elektryczny | ~170 µΩ·cm | ~20 µΩ·cm |
| Reaktywność powyżej 500°C | Wysoka — O, N, Wchłanianie H, Ryzyko alfa case | Umiarkowane — powstawanie warstwy tlenkowej |
| Beta transus (Ti-6Al-4V) | ~980°C | N/A |
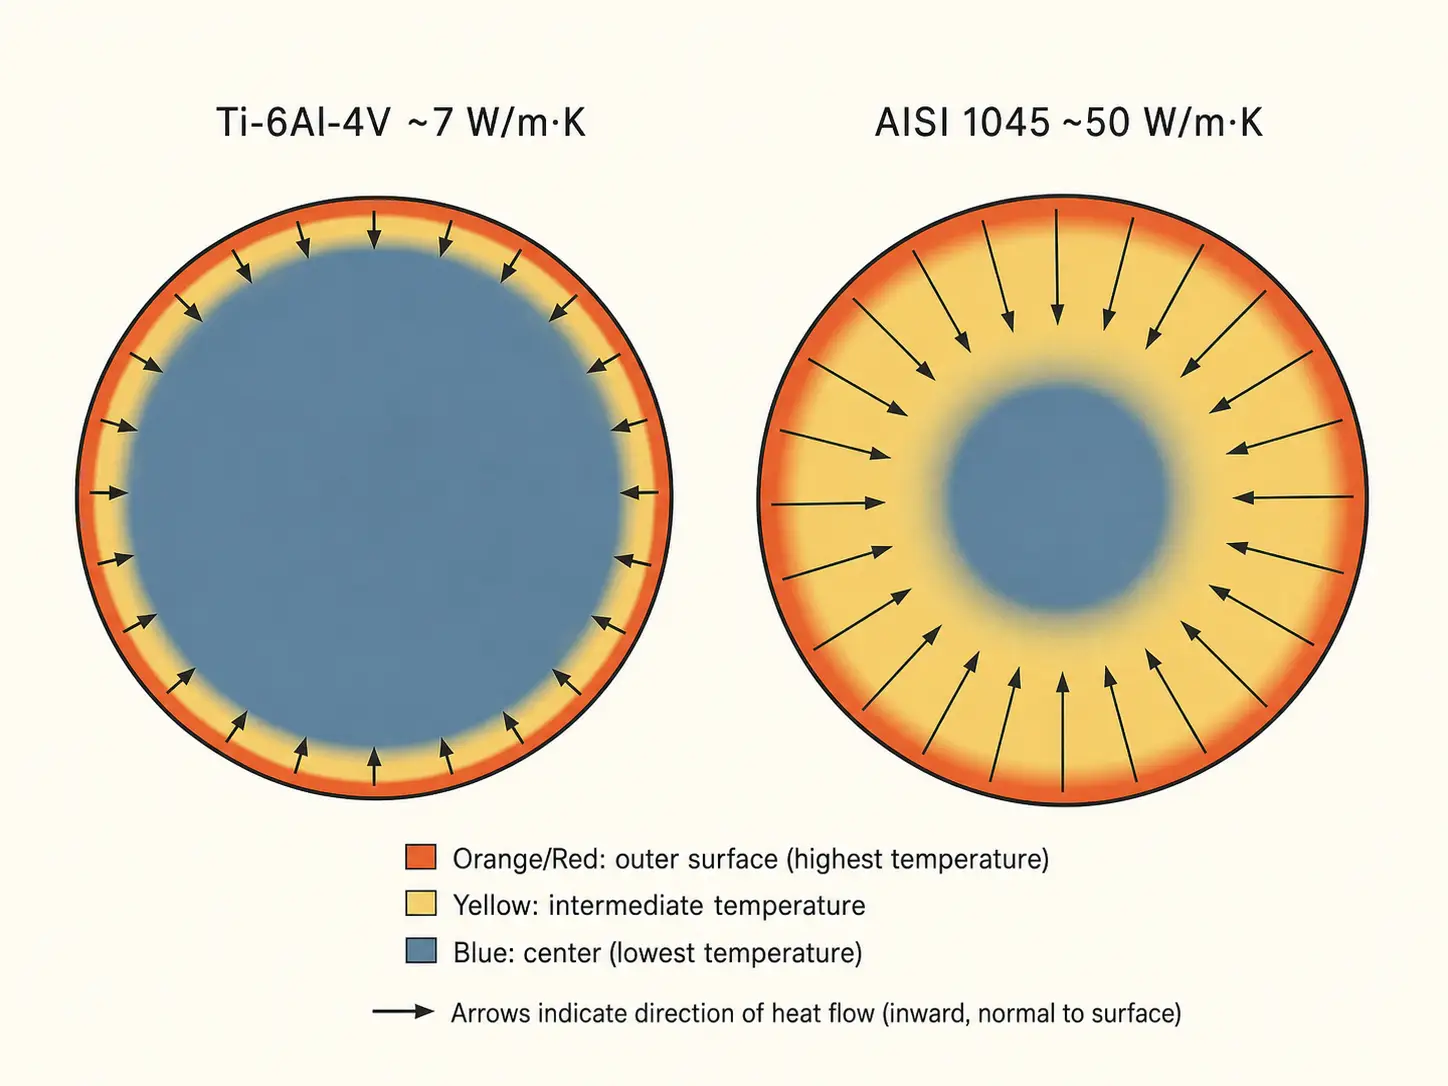
Wyższa rezystywność elektryczna to mały pozytyw. Tytan łączy się z polem indukcyjnym wydajniej niż stal o tej samej średnicy, więc mniej energii marnuje się w cewce. Kosztem tego jest to, że wytworzone ciepło pozostaje skoncentrowane blisko powierzchni. W zastosowaniach wymagających nagrzewania na wylot — kucie półfabrykatów, grubościenne pierścienie, końce prętów o dużej średnicy — musisz świadomie zarządzać tym gradientem. W przypadku nagrzewania miejscowego — końce rur, spawane złącza, strefy montażu na wcisk — działa to na twoją korzyść.
Stawki w metalurgii są wyższe niż w wypadku stali, też. Przekrocz temperaturę beta transus o 30°C na więcej niż kilka sekund, a wzrost ziaren stanie się nieodwracalny. Trzymaj część powyżej 500°C na powietrzu otwartym, a rośnie warstwa alfa wzbogacona w tlen, którą trzeba będzie później zeszlifować. Szybkość nagrzewania indukcyjnego pomaga tutaj: krótszy czas w temperaturze oznacza mniej utleniania i mniejsze gruboziarnistości. Ale sama szybkość nie rozwiązuje problemu — tylko zmniejsza okno czasu, w którym musisz zrobić wszystko poprawnie. Dla głębszego spojrzenia na podstawową fizykę, zobacz jak działa nagrzewanie indukcyjne.
2. Wybór częstotliwości i mocy
Częstotliwość i moc nie są niezależnymi pokrętłami. Razem one określają, jak głęboko prąd wnika, jak szybko część się nagrzewa, i czy różnica temperatur między powierzchnią a rdzeniem pozostaje w granicach twojego procesu.
Wyższe częstotliwości koncentrują prąd w cieńszej warstwie powierzchniowej. Dla 12 mm końca pręta tytanowego możesz używać 30–100 kHz i nagrzewać tylko ostatnie 30 mm do formowania. A 100 mm półfabrykatu do kucia wymagającego równomiernego nagrzewania przez cały przekrój, może być potrzebne 1–3 kHz i wolniejsze rampowanie. Między tymi ekstremami, odpowiednia częstotliwość odpowiada średnicy części, grubość ścianki, docelowa głębokość, i dopuszczalny gradient. szczegółowe wskazówki dotyczące dopasowania częstotliwości do geometrii części są opisane w jak częstotliwość wpływa na ogrzewanie indukcyjne.
Gęstość mocy ma większe znaczenie niż całkowita liczba kilowatów na tabliczce nazwy. Słaba przewodność cieplna tytanu oznacza, że przegrzewanie powierzchni następuje szybko, jeśli gęstość mocy jest zbyt wysoka. A 100 Zasilanie kW może być odpowiednią wielkością dla stalowego pręta o danej średnicy, a całkowicie niewłaściwe dla pręta tytanowego o tej samej średnicy, ponieważ ciepło nie może wystarczająco szybko uciekać z powierzchni. Objaw: pirometr pokazuje 960°C na powierzchni, ale termopara kontaktowa na głębokości 3 mm głębokości. naprawa: niższa gęstość mocy, dłuższy czas nagrzewania, lub obrót części — czasem wszystkie trzy.
dla rozmiarowania produkcji, zacznij od masy części, ciepło właściwe, wzrost temperatury docelowej, wymagany czas cyklu. następnie obniż wartość dla tytanu. zachowawcze rampy, które zajmują o dwie sekundy więcej na część produkują znacznie mniej złomu niż agresywna rampa, która co dziesiąty cykl przekracza temperaturę. Zobacz obliczenia mocy grzewczej indukcji dla pełnej metodologii rozmiarowania.
3. Projektowanie cewek dla części tytanowych
Geometria cewki determinuje wzór nagrzewania, a wzór ogrzewania określa ilość złomu. Źle dopasowana cewka powoduje powstawanie gorących punktów na krawędziach i zimnych pasm w środku, nawet jeśli zasilacz jest odpowiednio dobrany.
Okrągłe cewki wieloobrotowe obsługują wały, rury, i kęsy są dobrze obrabiane, jeśli średnica części jest stała. Cewki naleśnikowe działają na płaskich powierzchniach i powierzchniach kołnierzowych. Cewki jednokrotne dostarczają skoncentrowane ciepło do wąskich stref, ale sprzęgają się mniej efektywnie z tytanem niż ze stalą o tych samych wymiarach, ponieważ wyższa rezystywność tytanu zmienia zachowanie sprzężenia elektromagnetycznego. Koncentratory strumienia mogą przekierowywać linie pola w stronę części i poprawiać jednolitość—szczególnie przydatne wokół barków, rowki, i zmian przekrojów, gdzie pole elektromagnetyczne w przeciwnym razie sprzyjałoby ostrej krawędzi i jej przegrzewaniu.
Odległość cewki od części zasługuje na większą uwagę niż zazwyczaj się jej poświęca. Stała szczelina 2–4 mm na obwodzie zapewnia jednolite łączenie. Ale części tytanowe rozszerzają się podczas ogrzewania. Szczelina, która jest prawidłowa w temperaturze pokojowej, będzie wystarczająco mała, aby spowodować zwarcie lub tarcie w temperaturze 900°C. Uwzględnij rozszerzalność cieplną we wnętrzu cewki, i zbudować wystarczający prześwit dla tolerancji części i zmienności obciążenia. W zautomatyzowanych komórkach, uszkodzenie cewki jest częściej spowodowane niewspółosiowością części niż przeciążeniem elektrycznym. Podstawowe zasady dotyczące cewek mają zastosowanie do wszystkich materiałów — patrz jak działają cewki indukcyjne dla podstaw.
Obracanie części rozwiązuje wiele problemów z jednorodnością przy stosunkowo niskim koszcie. Tytanowa rura lub pręt obracający się z prędkością 60–120 obr./min wewnątrz nieruchomej cewki wyrównuje obwodowe zróżnicowanie temperatury. Dla skomplikowanych kształtów — ekscentryczne kołnierze, przekroje prostokątne, asymetryczne występy — profilowanie cewki w połączeniu z obrotem zazwyczaj przewyższa każdą z technik stosowaną osobno.
4. Kontrola atmosfery i utleniania
Powyżej 500°C, tytan rozpuszcza tlen, azot, i wodór na swojej powierzchni. Efektem jest warstwa alfa — twarda, krucha, warstwa wzbogacona tlenem, która skraca trwałość i musi być usunięta przez obróbkę skrawaniem lub trawienie chemiczne. ogrzewanie indukcyjne skraca czas ekspozycji w porównaniu z cyklami piecowymi, ale temperatury są takie same, więc atmosfera nadal ma znaczenie.
osłona argonowa jest najczęściej stosowanym rozwiązaniem przemysłowym. ciągły przepływ argonu skierowany na strefę nagrzewania wypiera powietrze i chroni powierzchnię przed tlenem. dla krytycznych części lotniczych i medycznych, cała strefa grzewcza znajduje się w komorze oczyszczanej argonem z monitorowaniem tlenu. Niektóre warsztaty stosują zespoły cewek zalewanych argonem, gdzie gaz przepływa przez sam korpus cewki, kąpiąc część w gazie ożywczym dokładnie tam, gdzie jest najcieplej.
Ogrzewanie na otwartym powietrzu ma swoje miejsce. Jeśli czas ekspozycji jest poniżej 10–15 sekund, temperatura pozostaje poniżej 700°C, a część jest następnie obrabiana, głębokość obudowy alfa zazwyczaj mieści się w dopuszczalnym zakresie obróbki. Decyzja zależy od tego, co umożliwia specyfikacja części i jakie operacje w dalszym procesie można usunąć. Dla głębszej dyskusji mechanizmów utleniania w różnych materiałach, zobacz redukcja utleniania podczas nagrzewania indukcyjnego.
5. Kontrola temperatury i powtarzalność procesu
Wzrokowa ocena temperatury nie działa w przypadku tytanu. Kolor powierzchni zmienia się od srebrnego do słomkowego, następnie do niebieskiego, aż do szarego w zakresie temperatur, który jest zbyt wąski, aby ludzkie oko mogło go niezawodnie rozpoznać, a oświetlenie w warsztacie zmienia wszystko. Kontrola pirometru zamkniętego jest minimalnym warunkiem powtarzalności produkcji.
Ustawienie pirometru na tytanu jest trudniejsze niż na stali, ponieważ emisyjność zmienia się wraz z warunkami powierzchni. Polerowana powierzchnia tytanu obrobiona jak obrobiona oraz utleniona z poprzedniego etapu nagrzewania mogą wskazywać różnice 40–60°C na tym samym ustawieniu pirometru. Podczas opracowywania procesu, korelować odczyty pirometryczne z kontaktowymi termoparami w różnych temperaturach i warunkach powierzchniowych. Zablokować zweryfikowane ustawienie emisyjności, ścieżka celownika, oraz lokalizację punktu docelowego. Gdy korelacja zostanie ustalona, bezkontaktowa pirometria może utrzymać ±10°C na częściach produkcyjnych.
Sterowanie oparte na recepturach zamienia najlepszy osąd wykwalifikowanego operatora w powtarzalny proces. Przepis przechowuje profil rampy mocy, docelowa temperatura, czas trzymania, prędkość obrotową, przepływ gazu, oraz limity alarmowe dla każdego numeru części. Gdy operator skanuje kod kreskowy lub wybiera numer części, system ładuje zweryfikowane parametry. znika ręczne przekręcanie pokrętłami między zmianami. Dla systemów z wieloma stacjami, sterowanie recepturą upraszcza również integrację z komponentów systemu nagrzewania indukcyjnego jak PLC, czujnikami obecności części, oraz bramkami odrzutowymi.
stabilność chłodzenia stanowi stabilność elektryczną. dryfująca temperatura płynu chłodzącego zmienia impedancję cewki, co przesuwa dostawę mocy nawet jeśli wartość nastawiona generatora pozostaje taka sama. pętla zamknięta system chłodzenia wodą dla nagrzewania indukcyjnego konstrukcja — z przepływem regulowanym temperaturą, monitorowanie przewodności, oraz filtracja — utrzymuje parametry elektryczne stabilne przez ośmiogodzinną zmianę.
6. Wspólne zastosowania przemysłowe
ogrzewanie indukcyjne zdobywa swoje miejsce w przetwarzaniu tytanu tam, gdzie ciepło musi być szybkie, lokalne, i powtarzalne. Większość zastosowań produkcyjnych przypada na pięć kategorii zastosowań.
- Podgrzewanie kucia i formowania. Kęsy tytanowe, bary, i preformy podgrzewane w linii przed formowaniem w prasie. Indukcja skraca czas nagrzewania pieca z minut do sekund i integruje się bezpośrednio z automatycznymi systemami podawania prasy. Główne wyzwanie: unikanie nadmiernego nachylenia powierzchnia-rdzeń na większych odcinkach. Niższa częstotliwość, ogrzewania etapowego, lub obrót części rozwiązuje ten problem.
- Ogrzewanie końców rur i rurek. Miejscowe ogrzewanie w celu spalania na pochodniach, zwężaniem, gięcie, lub zakończyć formowanie. Indukcja ogrzewa tylko strefę roboczą, więc reszta rury pozostaje chłodna. Mniejsze odkształcenia, szybszy cykl, i brak otwartego ognia na podłodze warsztatowej.
- Lutowanie i łączenie. Lutowanie indukcyjne tytanu wymaga precyzyjnej kontroli temperatury oraz atmosfery argonowej lub próżniowej. Metal wypełniający zwilża niezawodnie tylko wtedy, gdy obszar połączenia osiągnie równomiernie temperaturę i pozostaje chroniony przed tlenem. Indukcja dostarcza lokalne ciepło; inżynier procesu zapewnia atmosferę i projekt połączenia.
- Montaż na wcisk i pasowanie z interferencją. Ogrzewanie tytanowej piasty lub pierścienia do montażu łożysk lub precyzyjnego montażu wału. Indukcja rozszerza tylko tę część, która musi rosnąć, a nie całą zespołę. Szybciej niż piekarnik i delikatniej dla sąsiadujących części wrażliwych na temperaturę.
- Elementy konstrukcji i silników lotniczych. Tytan dominuje w zastosowaniach związanych z gorącymi sekcjami w przemyśle lotniczym. Indukcja pozwala na miejscowe odprężenie, Podgrzewanie przed spawaniem, i termoformowanie arkuszy i płyt. Proces pasuje do zautomatyzowanych komórek produkcji lotniczej, gdzie śledzenie i powtarzalność są niepodlegające negocjacjom. Dla szerszego spojrzenia, zobacz nagrzewanie indukcyjne w produkcji lotniczej.
Klucz na wynos
Nagrzewanie indukcyjne stopów tytanu działa, gdy proces jest zaprojektowany wokół fizyki tytanu — niska przewodność, wysoka reaktywność, wąskie okno temperaturowe. Wybierz częstotliwość pod średnicę części, nie twoje doświadczenie ze stalą. kontroluj atmosferę lub budżet na obróbkę obudowy alfa. zablokuj zweryfikowane receptury i przestań zmieniać pokrętła między zmianami. zasilanie ma mniejsze znaczenie niż sposób integracji cewki, gaz, pirometr, i obsługę części w jeden powtarzalny system.
FAQ
Q: Czy wszystkie stopy tytanu można nagrzewać indukcyjnie??
A: Tak. Komercyjnie czysty tytan, Ti-6Al-4V, Ti-6Al-4V ELI, a większość stopów tytanu beta i prawie alfa reaguje na nagrzewanie indukcyjne. Parametry procesu – częstotliwość, gęstości mocy, szybkość rampy, i atmosfera – muszą zostać zweryfikowane dla każdego gatunku stopu. To, co działa w przypadku Ti-6Al-4V w temperaturze 950°C, może powodować nadmierne starzenie stopu beta w tej samej temperaturze.
Q: Czy nagrzewanie indukcyjne tytanu zawsze wymaga osłony argonu??
A: Nie zawsze, ale to zależy od temperatury, czas, i na co pozwala specyfikacja części. Poniżej 500°C, utlenianie jest na tyle powolne, że często dopuszczalne jest ogrzewanie na świeżym powietrzu. Powyżej 700°C przez dłużej niż kilka sekund, osłona argonu lub kontrolowana atmosfera zapobiega tworzeniu się obudowy alfa. Do części lotniczych i medycznych, ekranowanie jest standardową praktyką.
Q: Dlaczego moja część tytanowa wykazuje gradient 300°C od powierzchni do rdzenia??
A: Przewodność cieplna tytanu stanowi około jedną siódmą przewodności cieplnej stali. Ciepło wytwarzane na powierzchni przez indukowany prąd nie rozprzestrzenia się szybko do wewnątrz. Jeśli Twój proces wymaga większej jednolitości, spróbuj zmniejszyć gęstość mocy, przełączyć się na niższą częstotliwość dla głębszego przenikania prądu, dodać obrót części, lub użyć podgrzewania stopniowego z krótkim namoczeniem między krokami rampy.
Potrzeba przeglądu procesu nagrzewania tytanu?
Wyślij nam gatunek swojego stopu, rysunkiem części, docelowa temperatura, i wydajność produkcji. Nasz zespół inżynierów oceni zastosowanie i zaproponuje podejście do systemu nagrzewania indukcyjnego dopasowane do Twojego procesu.


