
Nagrzewanie indukcyjne nadstopów: 6 Czynniki krytyczne dla kontroli procesu
Nagrzewanie indukcyjne nadstopów nie jest ogrzewaniem stali do wyższej temperatury ustawieniowej. Nikiel- and cobalt-based superalloys retain mechanical strength at temperatures where carbon steel has already lost half its stiffness, and that same heat resistance makes them unforgiving during processing. The temperature window between “hot enough to form” i “hot enough to damage the microstructure” can be as narrow as 30°C. Induction works here because it delivers energy fast, lokalnie, and under closed-loop control—but only if the frequency, cewce, atmosferę, and ramp profile are engineered for the specific alloy. Sześć czynników decyduje o tym, czy proces przebiega powtarzalnie, czy generuje kosztowne odpady.
1. Dlaczego nadstopy nagrzewają się inaczej
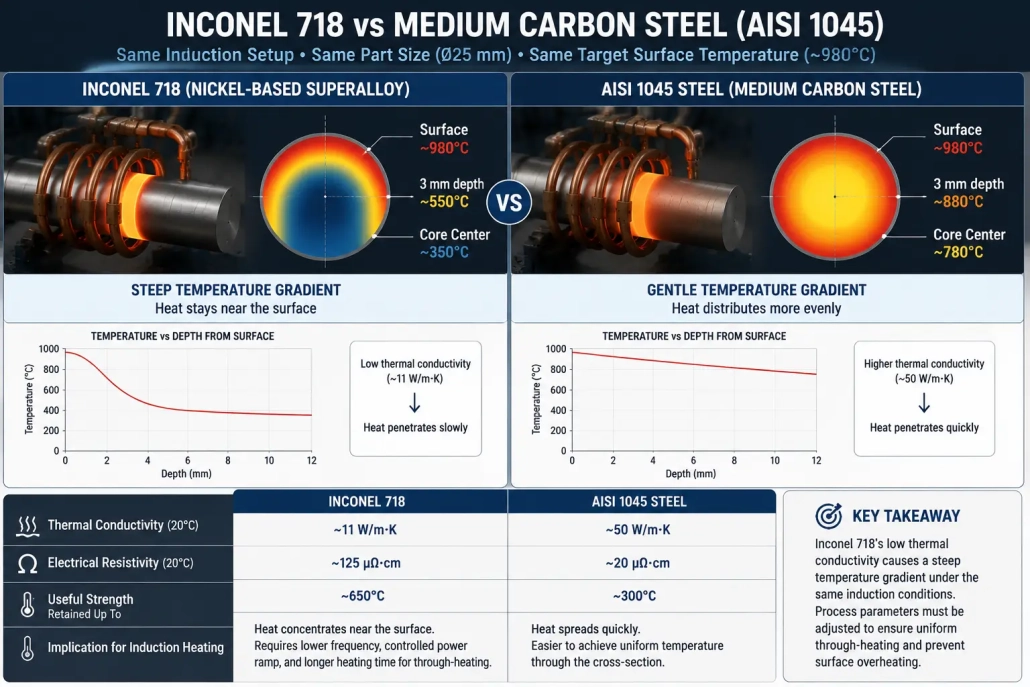
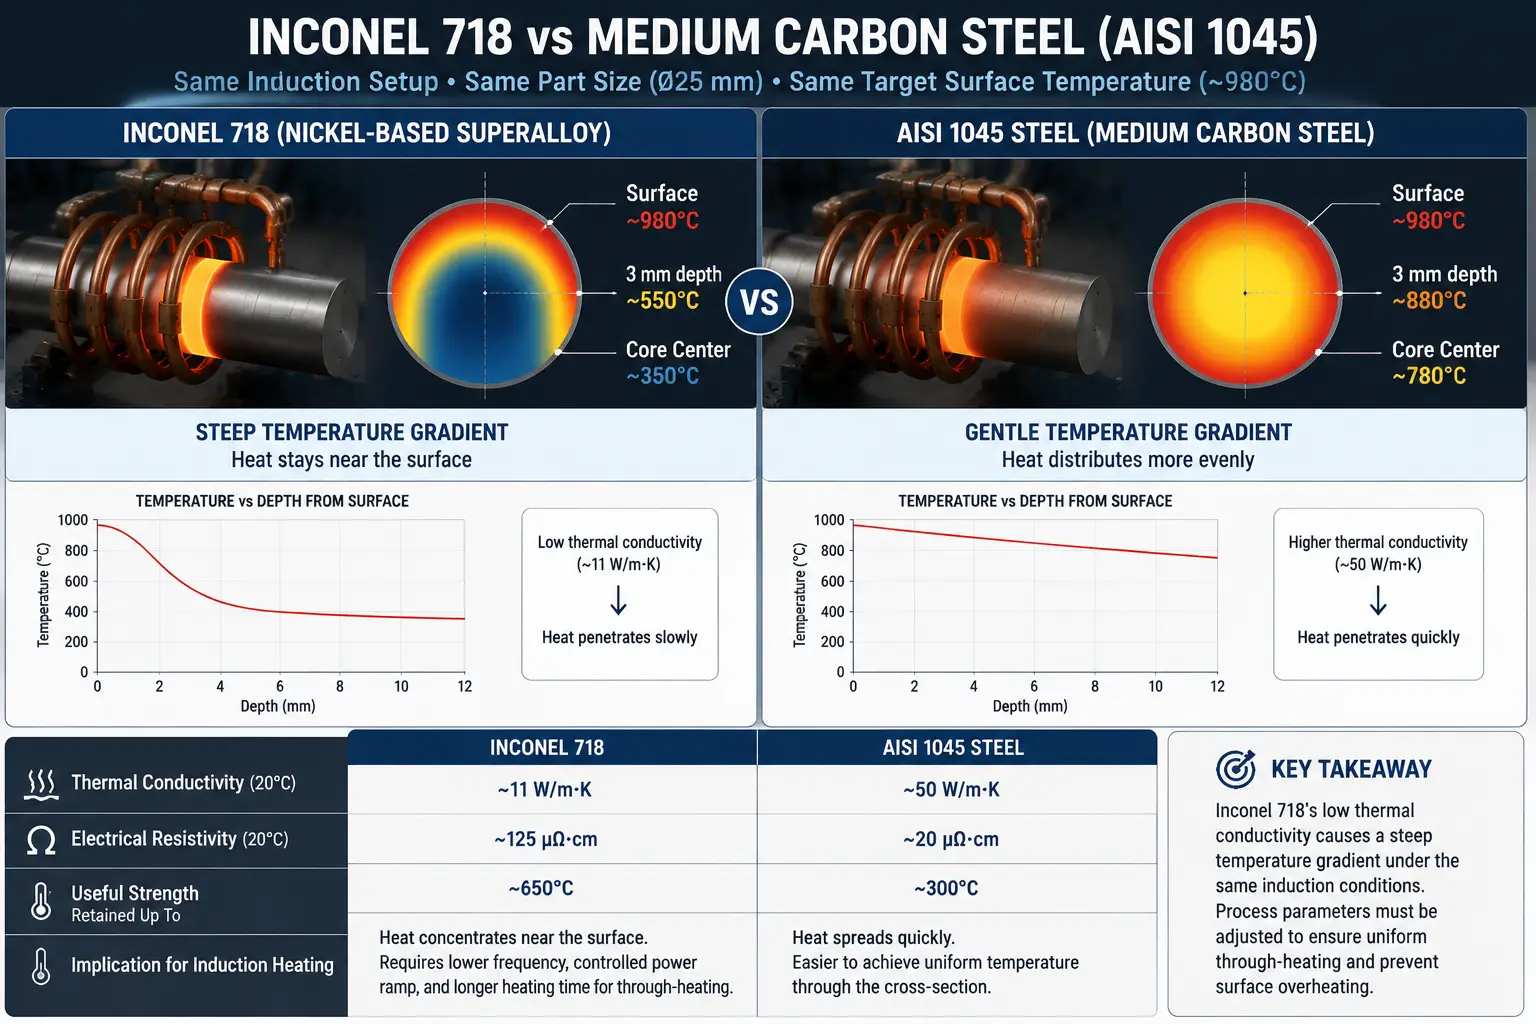
Nadstopy istnieją, ponieważ zachowują swoją wytrzymałość w temperaturach, które zmiękczają zwykłe stale. Inconel 718 utrzymuje użyteczne właściwości mechaniczne powyżej 650°C. AISI 1045 zaczyna tracić wytrzymałość powyżej 300°C. Ta wydajność w wysokiej temperaturze wynika ze starannie zbalansowanej chemii i utwardzania wydzieleniowego — i to właśnie utrudnia obróbkę cieplną. Przegrzanie superstopu o kilkadziesiąt stopni powyżej jego okna obróbki roztworznej powoduje początek upłynniania granic ziarna. Zaniżenie temperatury powoduje podwojenie siły formowania. Okno procesu jest wąskie, i nie wybacza zgadywania.
Przewodność cieplna wprowadza drugi ogranicznik. Inconel 718 conducts heat at roughly 11 W/m·K—about one-fifth the rate of medium-carbon steel. Zastosowanie energii indukcyjnej na powierzchnię i gradient temperatury przez ścianę pozostaje stromy. This matters for every operation that requires through-heating: kawałki do kucia, ring rolling preforms, bar end heating. The numbers show the gap.
| Właściwość | Inconel 718 | AISI 1045 Stal |
|---|---|---|
| Thermal conductivity at 20°C | ~11 W/m·K | ~50 W/m·K |
| Opór elektryczny | ~125 µΩ·cm | ~20 µΩ·cm |
| Useful strength retained up to | ~650°C | ~300°C |
| Typical solution treatment range | 940–980°C | N/A |
| Oxidation threshold | ~980°C | ~500°C |
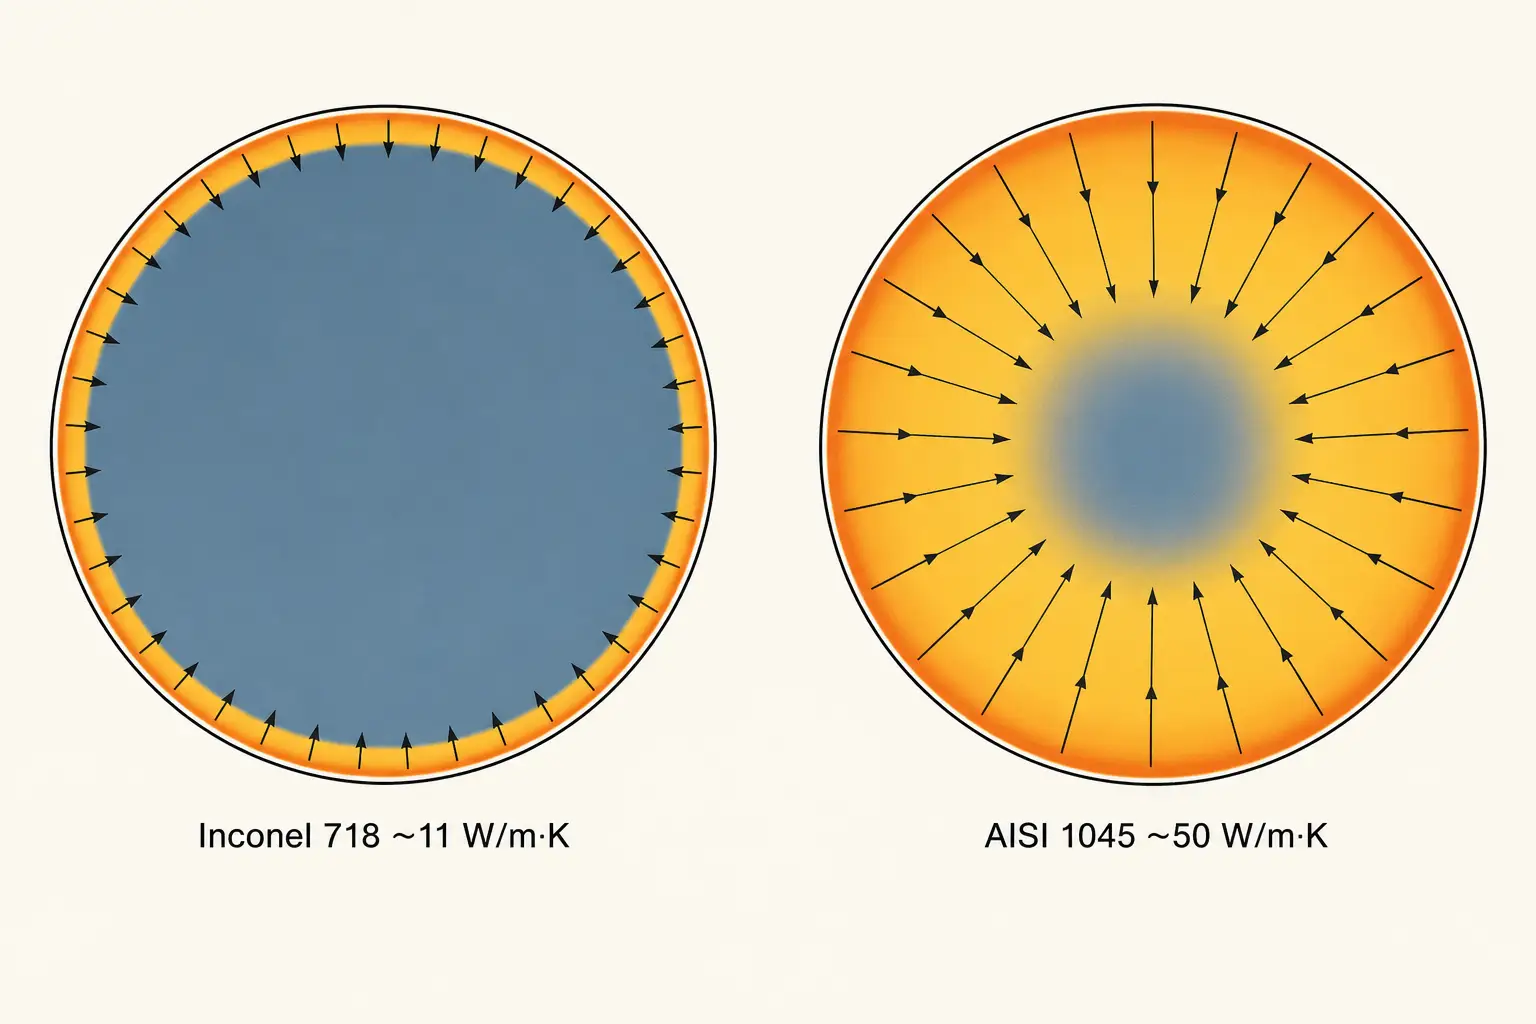
Wyższa rezystancyjność elektryczna jest zaletą pod jednym względem: superstopy sprzężą się skuteczniej z polem indukcyjnym niż stal o tej samej średnicy, dzięki temu mniej energii traci się w cewce. przeciwwagą jest to, że ciepło pozostaje skoncentrowane blisko powierzchni. Do operacji lokalizowanych — lutowanie złącza rurowego, ogrzewanie piasty do kurczliwości — to działa na Twoją korzyść. Do przegrzewania pręta kującego, the gradient must be managed with frequency, power ramp, and part rotation.
Induction’s speed is an asset here. Shorter time at temperature means less grain growth, mniej utleniania, and less chance of drifting outside the process window. The physics of how electromagnetic fields generate heat inside a conductive workpiece applies across alloy families—see jak działa nagrzewanie indukcyjne for the fundamentals. For a parallel discussion focused on titanium, which shares the low-conductivity challenge but differs in chemistry and failure modes, zobacz ogrzewanie indukcyjne dla stopów tytanu.
2. Wybór częstotliwości i mocy
Częstotliwość i moc nie są niezależnymi pokrętłami. Razem kontrolują głębokość penetracji prądu, szybkość nagrzewania, oraz różnicę temperatur powierzchni i rdzenia. Jeśli źle dobierzesz kombinację, część staje się złomem, zanim dotrze do prasy formującej lub stacji lutowania.
Wybór częstotliwości dla nadstopów podąża za tą samą fizyką co dla innych materiałów przewodzących, ale liczby się przesuwają. Higher resistivity in nickel-based alloys means the induced current penetrates slightly deeper at a given frequency than it would in steel of the same diameter. A 25 mm Inconel 718 bar heats acceptably at 10 kHz where a 25 mm 1045 bar needs 3 kHz for the same depth profile. But the thermal conductivity difference pulls the other way—deeper current penetration does not help if the heat cannot spread fast enough to reach the core. Testing with representative parts is the only way to confirm. For selection methodology, zobacz jak częstotliwość wpływa na ogrzewanie indukcyjne.
gęstość mocy ma większe znaczenie niż liczba kilowatów na tabliczce. A 150 zasilanie kW może być prawidłowo dopasowane do stalowego pręta o danej średnicy i całkowicie nieprawidłowe dla pręta Inconel o tej samej średnicy. Objaw jest taki sam jak w przypadku tytanu: pirometr pokazuje 980°C na powierzchni, termopara kontaktowa na 3 głębokość mm wskazuje 550°C. Rozwiązaniem jest niższa gęstość mocy, dłuższy czas ciepła, lub obrót części — czasem wszystkie trzy.
Kontrolowane zwiększanie mocy przewyższa maksymalną moc dla większości zastosowań w superstopach. Profil stopniowany — umiarkowana moc do przybliżenia temperatury części, zmniejszona moc podczas podejścia końcowego i moczenia—daje cieplu czas na rozłożenie przez przekrój i zapobiega przelotowi. Superstopy z wąskimi oknami obróbki (Inconel 718: 940–980°C) szczególnie korzystają z tego podejścia. Dla pełnej metody rozmiarowania sprzętu, zobacz obliczenia mocy grzewczej indukcji.
3. Projekt cewki dla części z nadstopów
Geometria cewki determinuje wzór nagrzewania. Niedopasowana cewka tworzy gorące punkty na krawędziach i zimne pasma na środku — nawet gdy zasilacz jest prawidłowo dobrany. Elementy z nadstopów mają tendencję do skomplikowanych kształtów: Tarcze turbinowe o zmiennej grubości żeber, Pierścienie z kołnierzami, Rury z przyspawanymi wypustami. Każda cecha inaczej oddziałuje z polem elektromagnetycznym. Wyższa oporność poprawia efektywność sprzężenia w porównaniu ze stalą, ale niska przewodność cieplna oznacza, że ciepło pozostaje tam, gdzie wytwarza je pole. Cewka, która wytwarza akceptowalną jednorodność na stalowej części, tworzy gorące punkty na tej samej geometrii w Inconelu lub Hastelloyu. Podstawowe typy cewek i zasady projektowania są niezależne od materiału — patrz jak działają cewki indukcyjne dla podstaw.
- Koncentratory strumienia przekierowują linie pola w stronę części i z dala od otaczającego metalu. Są szczególnie przydatne wokół ramion, rowki, i zmian sekcji, gdzie pole elektromagnetyczne w przeciwnym razie koncentrowałoby się na ostrym krawędzi.
- Part rotation at 60–120 RPM averages out circumferential temperature variation. A superalloy ring or tube rotating inside a stationary coil distributes heat far more evenly than a static setup.
- Coil-to-part gap must account for thermal expansion. Inconel 718 expands roughly 1.3% from room temperature to 980°C. A 2 mm gap at ambient shrinks to under 1.5 mm at process temperature on a 50 mm diameter part.
- Fixture material selection matters more than it does for steel. Conductive fixtures near the coil absorb energy and distort the heating pattern. Ceramika, chłodzona wodą stal nierdzewna, lub kompozytowe płyty narzędziowe izolują część termicznie i elektrycznie. Stabilny system chłodzenia wodą dla nagrzewania indukcyjnego utrzymuje stałą impedancję cewki w trakcie zmiany i zapobiega dryfowi powodującemu różnice między częściami.
4. Pomiar temperatury i kontrola atmosfery
Pomiar temperatury w nadstopach jest trudniejszy niż się wydaje. Świeżo obrobiona powierzchnia Inconelu jest jasna i refleksyjna. Po dziesięciu sekundach w 900°C w atmosferze argonu, jest matowo-szara. Te same ustawienia pirometru nie mogą dokładnie mierzyć obu powierzchni. Proces zweryfikowany na czystej cenie, polerowane próbki wywoływania dryfują w momencie kontaktu z elementami produkcyjnymi z pozostałościami oszczepu formującego lub utlenieniem z poprzedniej operacji.
Naprawą jest korelacja, nie lepszy pirometr. Podczas opracowywania procesu, instrumentuj część testową z termoparami kontaktowymi na różnych głębokościach i powierzchniach. Uruchom cykl indukcyjny i zapisz wyjście pirometru względem odczytów termopary. Użyj tej korelacji do zablokowania ustawienia emisyjności, długość fali, ścieżka celownika, i punkt celu. Po weryfikacji, pirometria bezkontaktowa utrzymuje ±10°C na częściach produkcyjnych. Sterowanie zamknięte pętle dostosowuje moc w czasie rzeczywistym na podstawie zmierzonej temperatury, zamiast stosować ślepy harmonogram czasu i zasilania. Dla części superstopu z oknem procesowym 30°C, sterowanie zamkniętą pętlą nie jest opcjonalne — to różnica między zweryfikowanym procesem a zgadywaniem.
Kontrola atmosfery opiera się na tej samej logice co tytan, ale temperatura jest wyższa i stawka inna. Superstopy utleniają się powyżej około 980°C, tworzenie złożonych warstw tlenkowych zakłócających lutowanie, spawanie, powłokowanie, oraz inspekcję. osłona argonu skierowana na strefę grzewczą wypiera powietrze i jest wystarczająca dla większości zastosowań poniżej tego progu. Dla lutowania, gdzie powierzchnie wolne od tlenków są obowiązkowe, cała powierzchnia połączenia znajduje się wewnątrz obudowy lub komory próżniowej oczyszczonej argonem. Topnik chroni połączenia lutowane w niższych temperaturach, ale rozkłada się powyżej około 1000°C. dla szerszych zasad kontroli utleniania, zobacz redukcja utleniania podczas nagrzewania indukcyjnego.
5. Wspólne zastosowania przemysłowe
Ogrzewanie indukcyjne służy produkcji superstopów tam, gdzie ciepło musi być szybkie, lokalne, i powtarzalne. Pięć kategorii zastosowań odpowiada za największe zapotrzebowanie produkcyjne.
- Lutowanie zespołów superstopu. Lutowanie indukcyjne rur Inconel i Hastelloy, złączki, uszczelki plastra miodu, oraz obudowy czujników. Proces nagrzewa tylko obszar złącza, redukuje ekspozycję termiczną na sąsiednie elementy. prześwit łączenia, stop metalu wypełniającego, jednolitość podgrzewania, a atmosfera determinuje jakość lutowania. Dla części lotniczych i do produkcji energii, badania niszczące i inspekcje metalograficzne potwierdzają proces przed rozpoczęciem produkcji.
- Podgrzewanie przed spawaniem i naprawą. Kontrolowane podgrzewanie stosowane w określonej strefie przed spawaniem TIG, nakładanie laserowe, lub spawanie naprawcze. Indukcja zastępuje ręczne podgrzewanie palnikiem tam, gdzie istotna jest spójność części i różnice w użyciu palnika stają się problemem jakościowym. Temperatura podgrzewania wstępnego i szybkość narastania zgodne ze specyfikacją procedury spawania dla gatunku stopu.
- Hot forming and forging preparation. Superalloy billets, pierścienie, and preforms resist deformation at low temperature. Induction brings the working section to forming temperature in seconds rather than furnace minutes. Temperature uniformity through the cross-section is the controlling requirement—lower frequency, ogrzewania etapowego, and part rotation address the gradient for larger sections.
- Shrink fitting for high-performance assemblies. Controlled expansion of superalloy rings, tuleje, and collars for interference-fit assembly. Indukcja podgrzewa tylko element, który musi się rozszerzyć, chroniąc sąsiednie części wrażliwe na temperaturę przed niepotrzebnym narażeniem.
- Elementy lotnicze i energetyczne. Tarcze turbin, łopatki, części komory spalania, oraz strukturalne zespoły z superstopów stanowią największą część produkcji przy użyciu nagrzewania indukcyjnego. Te części są drogie, okna procesowe są wąskie, a wymagania dotyczące dokumentacji jakościowej są obszerne. W szerszym kontekście produkcji lotniczej, zobacz nagrzewanie indukcyjne w produkcji lotniczej.
6. Ryzyka obróbki i sposoby ich kontrolowania
Komponenty ze stopów nadstopowych są drogie. Koszt złomu w przypadku pojedynczego niewłaściwie obsłużonego dysku turbiny uzasadnia staranne projektowanie procesu. Cztery tryby awarii odpowiadają za większość problemów z nagrzewaniem indukcyjnym.
- Początkowe topnienie i likwacja granic ziaren. Niektóre superstopy zawierają fazy o niskiej temperaturze topnienia na granicach ziaren. Przekroczenie temperatury obróbki roztworowej o 20–30°C powoduje miejscowe topnienie tych faz, trwale pogarszając właściwości mechaniczne. Uszkodzenia są niewidoczne gołym okiem i przechodzą kontrolę wizualną. Tylko metalografia to potwierdza — a wtedy część nadaje się tylko na złom. Prewencja: zweryfikowany pomiar temperatury, konserwatywne zwiększanie mocy, oraz jednorodność termiczna sprawdzana na częściach testowych przed produkcją.
- Pękanie termiczne spowodowane stromymi gradientami. Przejścia od cienkiego do grubego, ostre narożniki, i powierzchnie odlewnicze koncentrują naprężenia termiczne. Gradient temperatury od powierzchni do rdzenia wynoszący 300°C na pierścieniu z nadstopu z nagłą zmianą przekroju generuje wystarczające naprężenie, aby rozpocząć pęknięcia, zanim część trafi do prasy. Prewencja: kontroluj tempo narastania, używaj obrotu części, profiluj cewkę, aby dopasować ją do geometrii, i wstępnie podgrzewaj większe obszary, gdy pozwala na to projekt części.
- Utlenianie i zanieczyszczenie powierzchni. Folie tlenkowe powstające w wysokiej temperaturze zakłócają lutowanie, spawanie, przyczepność powłoki, i kontrolę penetracyjną z fluorescencyjnym barwnikiem. Indukcja skraca czas ekspozycji w porównaniu z cyklami piecowymi, ale powierzchnia nadstopu w temperaturze 1000°C utlenia się w ciągu sekund. Prewencja: osłona argonowa, lokalny przepływ gazu obojętnego, lub komora próżniowa do operacji krytycznych.
- błąd pirometru. Emisyjność zmienia się, gdy powierzchnia nadstopu utlenia się podczas nagrzewania. Odczyt, który był dokładny na jasnej, obrabianej powierzchni, zmienia się, gdy powierzchnia matowieje. Rezultat: regulator myśli, że element jest o 20°C chłodniejszy, niż jest w rzeczywistości, i nadal dostarcza energię. Prewencja: emisyjność zweryfikowana za pomocą kontaktowych termopar na elementach o stanie powierzchni z produkcji, not on polished lab samples.
Every one of these failure modes traces back to the same root cause: steel heating assumptions applied to superalloy parts. Fix the assumptions and the process stabilizes.
Klucz na wynos
Nagrzewanie indukcyjne nadstopów works when the process is built around the material—not adapted from a steel recipe. Validate frequency against your actual part diameter. Control ramp rate to keep the surface-to-core gradient inside the process limit. Lock in pyrometer correlation against contact thermocouples, not lab-surface assumptions. Shield the heating zone or accept the rework. Superalloy scrap is too expensive for guesswork.
FAQ
Q: Which superalloys can be induction heated?
A: Most electrically conductive nickel-, cobalt-, and iron-based superalloys respond to induction heating. Common grades include Inconel 718 i 625, Hastelloy C-276 and X, Waspaloy, and various Haynes and Rene alloys. Each alloy grade requires validated frequency, gęstości mocy, and temperature parameters. Do not assume a process developed for Inconel 718 transfers directly to Hastelloy X.
Q: Does superalloy induction heating require argon shielding?
A: Below roughly 980°C and with short exposure times, open-air heating is often acceptable. Above 980°C, or for brazing operations where oxide-free surfaces are mandatory, argon shielding or a controlled atmosphere is standard practice. The decision depends on the alloy, temperatura, exposure time, and what the part specification or downstream process requires from the surface.
Q: Why does Inconel 718 crack during induction heating when the same process works on steel?
A: Three possible causes, samodzielnie lub w połączeniu. Najpierw, gradient cieplny: Inconel przewodzi ciepło w tempie około jednej piątej stali, więc rampę mocy, która tworzy łagodny gradient w stali, w Inconelu tworzy stromy, a wynikające z tego naprężenia termiczne pękają przejścia od cienkiego do grubego. Po drugie, początkowe topnienie: faz o niskiej temperaturze topnienia na granicach ziaren ulegają upłynnieniu, jeśli element przekroczy zakres obróbki roztwornikowej o więcej niż 20–30°C. Po trzecie, błąd pirometru: emisyjność zmienia się w miarę utleniania powierzchni, co powoduje, że regulator przekracza ustawioną wartość. Zmniejszenie gęstości mocy, spowolnienie rampy, weryfikacja korelacji pirometru na powierzchniach o warunkach produkcyjnych, i zweryfikować jednorodność cieplną na części testowej.
Potrzebna ocena procesu ogrzewania nadstopu?
Wyślij nam gatunek swojego stopu, geometria części, docelowa temperatura, i wydajność produkcji. Nasz zespół inżynierów zaleci podejście do nagrzewania indukcyjnego dopasowane do Twojego materiału i wymagań procesowych.


