
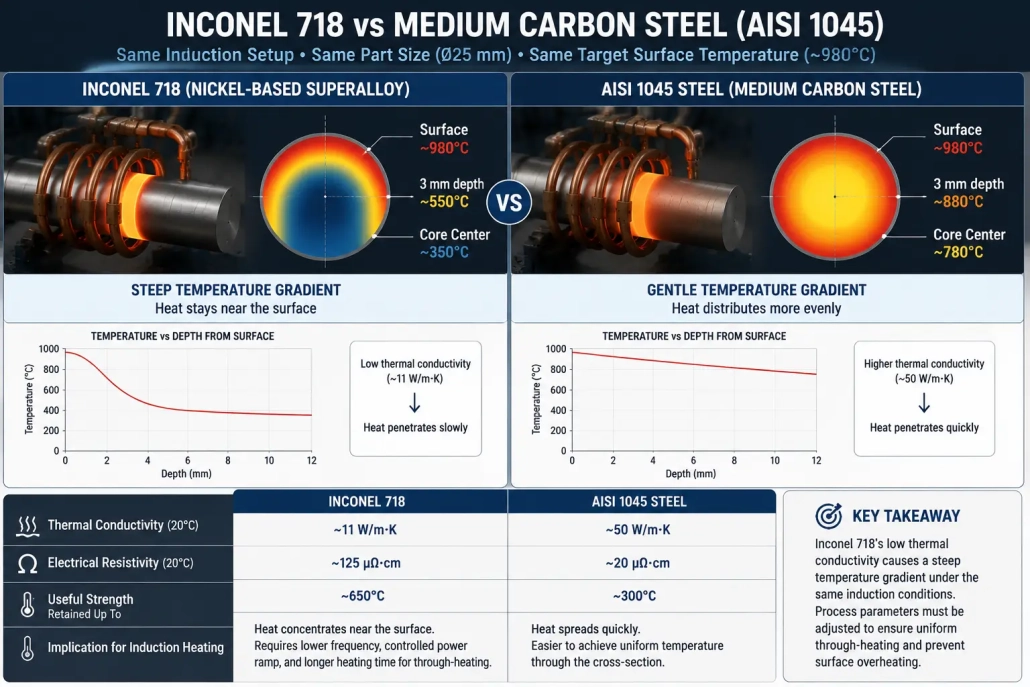
การให้ความร้อนเหนี่ยวนำสำหรับซูเปอร์อัลลอย: 6 ปัจจัยสำคัญสำหรับการควบคุมกระบวนการ
การให้ความร้อนเหนี่ยวนําสําหรับซูเปอร์อัลลอยด์ ไม่ใช่การให้ความร้อนเหล็กที่จุดตั้งสูงกว่า. นิกเกิล- และซูเปอร์อัลลอยด์ที่มีฐานโคบอลต์ยังคงความแข็งแรงทางกลที่อุณหภูมิที่เหล็กกล้าคาร์บอนสูญเสียความแข็งแรงไปครึ่งหนึ่งแล้ว, และความทนความร้อนเดียวกันนี้ทําให้เหล็กกล้าไม่ให้อภัยในระหว่างกระบวนการ. ช่วงเวลาอุณหภูมิระหว่าง “ร้อนพอที่จะก่อตัว” และ “ร้อนพอที่จะทําลายโครงสร้างจุลภาค” อาจแคบเพียง 30°C. การเหนี่ยวนําทํางานที่นี่เพราะให้พลังงานเร็ว, ในพื้นที่, และอยู่ภายใต้การควบคุมแบบวงจรปิด—แต่เฉพาะเมื่อความถี่, ขดลวด, บรรยากาศ, และโปรไฟล์รั้มพ์ได้รับการออกแบบสำหรับโลหะผสมเฉพาะ. หกปัจจัยกำหนดว่ากระบวนการจะทำงานซ้ำได้หรือสร้างเศษเสียราคาแพง.
1. ทำไมซูเปอร์อัลลอยให้ความร้อนแตกต่างกัน
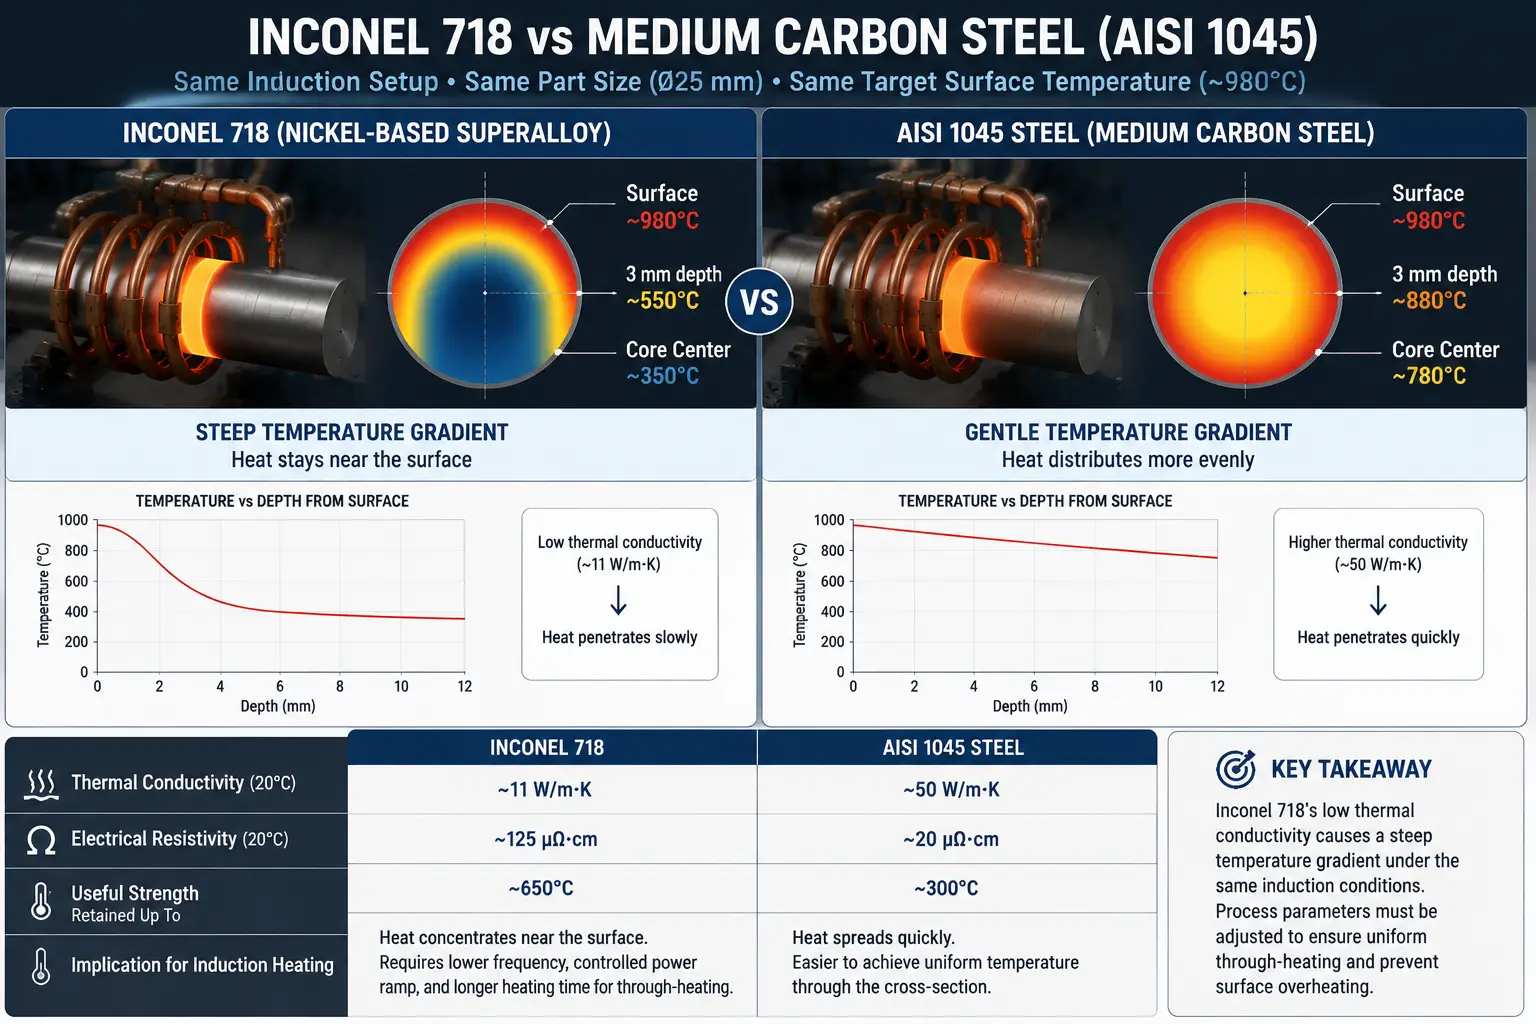
ซูเปอร์อัลลอยมีอยู่เพราะมันรักษาความแข็งแรงได้ที่อุณหภูมิที่เหล็กธรรมดานุ่มลง. Inconel 718 คงคุณสมบัติทางกลที่มีประโยชน์เกิน 650°C. AISI 1045 เริ่มสูญเสียความแข็งแรงมากกว่า 300°C. สมรรถนะที่อุณหภูมิสูงนี้มาจากเคมีที่ปรับสมดุลอย่างรอบคอบและการชุบแข็งด้วยการตกตะกอน—และนี่คือสิ่งที่ทำให้การประมวลผลทางความร้อนเป็นเรื่องยาก. เมื่อซูเปอร์อัลลอยร้อนเกินไปเพียงไม่กี่สิบองศาหลังจากช่วงการบำบัดด้วยวิธีสารละลาย ขอบของเมล็ดผลึกเริ่มหลอมเหลว. ถ้าต่ำเกินไป แรงในการขึ้นรูปจะเพิ่มเป็นสองเท่า. หน้าต่างกระบวนการแคบ, และมันไม่ให้อภัยการเดา.
ความนำความร้อนเพิ่มข้อจำกัดที่สอง. Inconel 718 นำความร้อนประมาณ 11 W/m·K—ประมาณหนึ่งในห้าของอัตราของเหล็กคาร์บอนกลาง. ใช้พลังงานเหนี่ยวนำกับพื้นผิวและความลาดชันอุณหภูมิผ่านผนังยังคงชัน. สิ่งนี้สำคัญสำหรับทุกการปฏิบัติการที่ต้องมีการให้ความร้อนผ่านทั้งหมด: ตีขึ้นรูปชิ้นงาน, รีดวงแหวนแบบต้มร้อนของชิ้นงานเบื้องต้น, ให้ความร้อนปลายแท่ง. ตัวเลขแสดงช่องว่าง.
| คุณสมบัติ | Inconel 718 | AISI 1045 เหล็ก |
|---|---|---|
| ความนำความร้อนที่ 20°C | ~11 W/m·K | ~50 W/m·K |
| ความต้านทานไฟฟ้า | ~125 µΩ·cm | ~20 µΩ·cm |
| ความแข็งแรงที่มีประโยชน์คงเหลือจนถึง | ~650°C | ~300°C |
| ช่วงการบำบัดสารละลายทั่วไป | 940–980°C | ไม่มีข้อมูล |
| เกณฑ์การเกิดออกซิเดชัน | ~980°C | ~500°C |
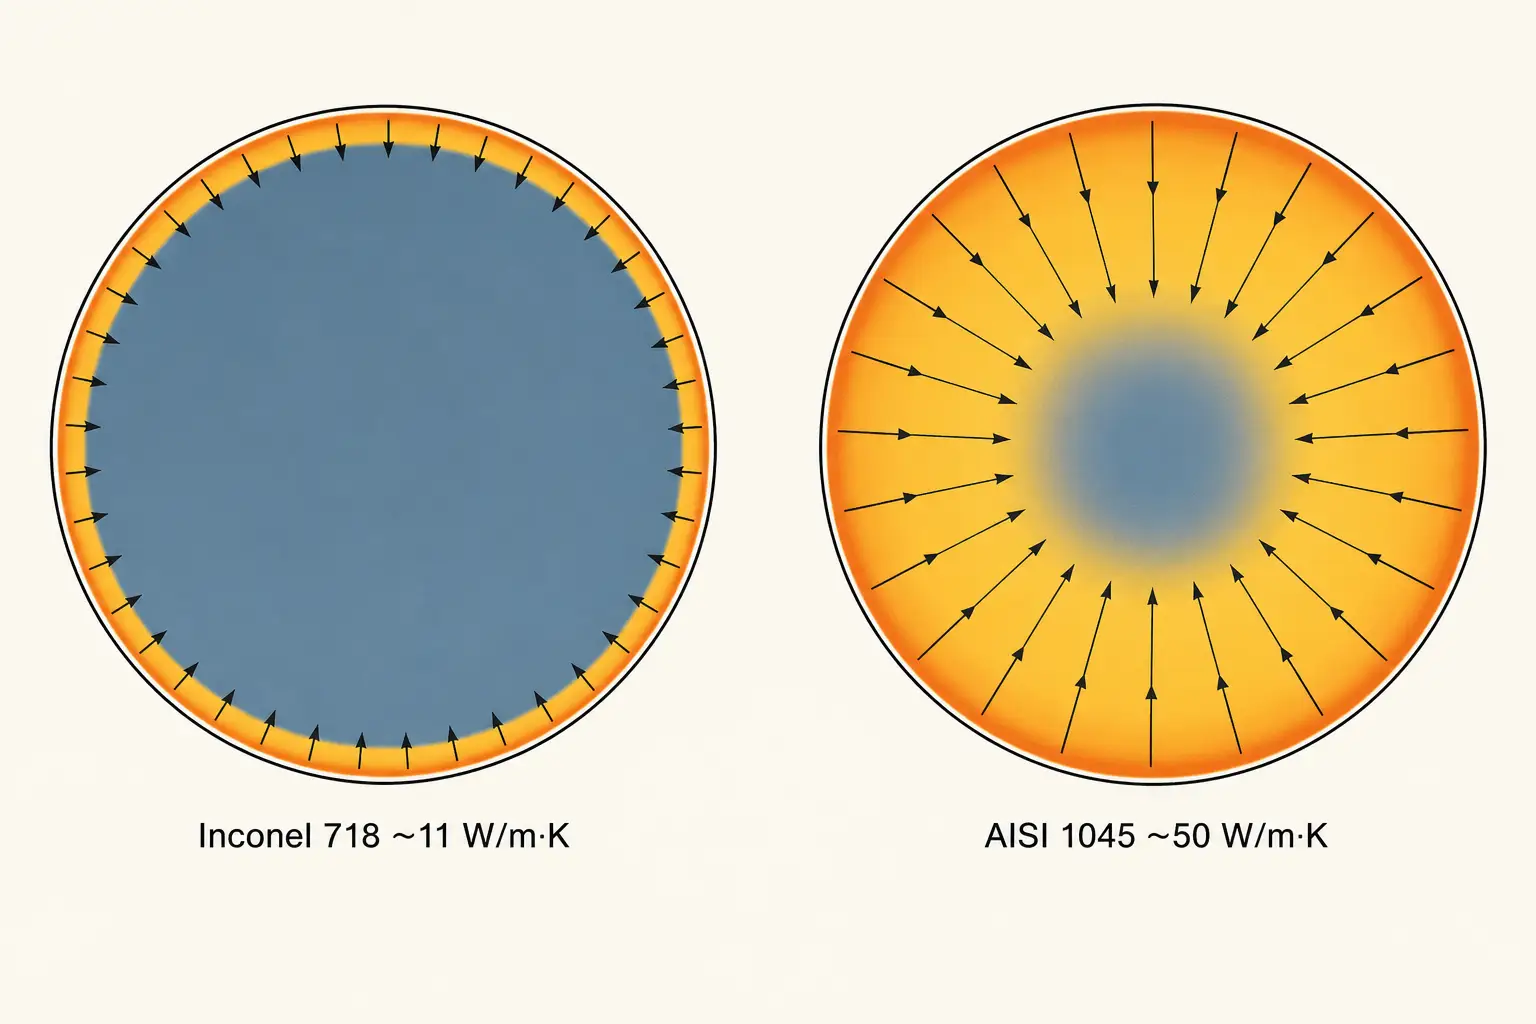
ความต้านทานไฟฟ้าที่สูงกว่าเป็นข้อได้เปรียบในแง่หนึ่ง: ซูเปอร์อัลลอยด์เข้ากับสนามเหนี่ยวนำได้ดีกว่าความหนาเส้นผ่านศูนย์กลางเท่ากันของเหล็ก, ทำให้สูญเสียพลังงานในขดลวดน้อยลง. ผลตรงกันข้ามคือความร้อนจะคงอยู่ใกล้ผิวมาก. สำหรับการใช้งานเฉพาะที่—การบัดกรีรอยต่อท่อ, การให้ความร้อนกับฮับเพื่อการฟิตแบบหด—สิ่งนี้เป็นประโยชน์ต่อคุณ. สำหรับการให้ความร้อนผ่านกับแท่งตีขึ้นรูป, ต้องควบคุมความต่างของอุณหภูมิด้วยความถี่, การเพิ่มกำลังไฟ, และการหมุนของชิ้นส่วน.
ความเร็วของการเหนี่ยวนำเป็นข้อดีที่นี่. เวลาที่สั้นลงที่อุณหภูมิหมายถึงการเจริญเติบโตของเมล็ดลดลง, การเกิดออกซิเดชันลดลง, และโอกาสที่จะหลุดจากช่วงกระบวนการก็ลดลง. ฟิสิกส์ของวิธีที่สนามแม่เหล็กไฟฟ้าสร้างความร้อนภายในชิ้นงานนำไฟฟ้ามีผลกับครอบครัวโลหะผสมทั้งหมด—ดู การทำงานของการให้ความร้อนด้วยการเหนี่ยวนำ สำหรับพื้นฐาน. สำหรับการอภิปรายคู่ขนานที่มุ่งเน้นไปที่ไทเทเนียม, ซึ่งมีความท้าทายในเรื่องการนำไฟฟ้าต่ำเหมือนกันแต่แตกต่างกันในด้านเคมีและรูปแบบการเสียหาย, ดู การให้ความร้อนด้วยเหนี่ยวนำสำหรับโลหะผสมไทเทเนียม.
2. การเลือกความถี่และกำลังไฟ
ความถี่และกำลังไฟไม่ใช่ปุ่มควบคุมอิสระ. ทั้งสองร่วมกันควบคุมความลึกของการแทรกซึมของกระแสไฟฟ้า, อัตราการให้ความร้อน, และความแตกต่างของอุณหภูมิระหว่างผิวหน้ากับแกนกลาง. หากเลือกการรวมกันผิด ชิ้นส่วนจะเสียก่อนที่จะถึงเครื่องกดขึ้นรูปหรือสถานีเชื่อม.
การเลือกความถี่สำหรับโลหะผสมซูเปอร์อัลลอยทำตามหลักฟิสิกส์เดียวกับวัสดุที่นำไฟฟ้าอื่น ๆ แต่ตัวเลขจะเปลี่ยน. ความต้านทานที่สูงขึ้นในโลหะผสมนิกเกิลหมายความว่ากระแสเหนี่ยวนําจะซึมลึกขึ้นเล็กน้อยที่ความถี่ที่กําหนดเมื่อเทียบกับเหล็กที่มีเส้นผ่านศูนย์กลางเท่ากัน. ก 25 มม. อินโคเนล 718 แท่งจะร้อนที่ยอมรับได้ที่ 10 kHz ซึ่ง a 25 มม. 1045 บาร์ต้องการ 3 kHz สําหรับโปรไฟล์ความลึกเดียวกัน. แต่ความแตกต่างของการนําความร้อนจะดึงไปในทิศทางตรงกันข้าม—การแทรกซึมของกระแสไฟฟ้าลึกขึ้นจะไม่ช่วยหากความร้อนไม่สามารถแพร่กระจายได้เร็วพอที่จะไปถึงแกนกลาง. การทดสอบกับชิ้นส่วนตัวแทนเป็นวิธีเดียวที่จะยืนยัน. สําหรับวิธีการคัดเลือก, ดู วิธีที่ความถี่มีผลต่อการเหนี่ยวนำความร้อน.
ความหนาแน่นของพลังงานมีความสำคัญมากกว่าตัวเลขกิโลวัตต์บนแผ่นป้าย. ก 150 การจ่ายกิโลวัตต์อาจมีขนาดที่ถูกต้องสำหรับแท่งเหล็กที่มีเส้นผ่านศูนย์กลางที่กำหนด และผิดโดยสิ้นเชิงสำหรับแท่งเหล็ก Inconel ที่มีเส้นผ่านศูนย์กลางเดียวกัน. อาการจะเหมือนกับไททาเนียม: ไพโรมิเตอร์อ่านค่าบนพื้นผิวได้ 980°C, ติดต่อเทอร์โมคัปเปิ้ลได้ที่ 3 ความลึก มม. อ่านได้ 550°C. การแก้ไขคือความหนาแน่นของพลังงานลดลง, เวลาให้ความร้อนนานขึ้น, หรือการหมุนชิ้นส่วน—บางครั้งทั้งสามอย่าง.
การไล่ระดับกำลังที่ควบคุมได้ให้กำลังสูงสุดสำหรับการใช้งานซูเปอร์อัลลอยด์ส่วนใหญ่. โปรไฟล์แบบเป็นขั้น—ใช้กำลังไฟปานกลางเพื่อทำให้ชิ้นงานเข้าสู่ช่วงอุณหภูมิ, ลดกำลังไฟสำหรับการเข้าใกล้ขั้นสุดท้ายและการแช่—ช่วยให้ความร้อนกระจายผ่านหน้าตัดและป้องกันการเกินอุณหภูมิ. ซูเปอร์อัลลอยด์ที่มีหน้าต่างการอบสารละลายแคบ (Inconel 718: 940–980°C) ได้รับประโยชน์อย่างยิ่งจากวิธีนี้. สำหรับวิธีการกำหนดขนาดอุปกรณ์ทั้งหมด, ดู การคำนวณกำลังไฟฟ้าของการเหนี่ยวนำความร้อน.
3. การออกแบบขดลวดสำหรับชิ้นส่วนซูเปอร์อัลลอย
รูปทรงคอยล์กำหนดรูปแบบการให้ความร้อน. ขดลวดที่จับคู่ผิดสร้างจุดร้อนที่ขอบและแถบเย็นตรงกลาง—แม้กระทั่งเมื่อแหล่งจ่ายไฟมีขนาดที่ถูกต้อง. ส่วนประกอบซูเปอร์อัลลอยด์มีแนวโน้มที่จะมีรูปทรงซับซ้อน: ดิสก์ของกังหันที่มีความหนาเว็บต่างกัน, วงแหวนที่มีปีก, ท่อที่มีบอสเชื่อม. แต่ละคุณลักษณะมีปฏิสัมพันธ์ที่แตกต่างกันกับสนามแม่เหล็กไฟฟ้า. ความต้านทานไฟฟ้าสูงช่วยปรับปรุงประสิทธิภาพการเชื่อมต่อเมื่อเปรียบเทียบกับเหล็ก, แต่ความนำความร้อนต่ำหมายความว่าความร้อนยังคงอยู่ในที่ที่สนามสร้าง. ขดลวดที่ให้ความสม่ำเสมอที่ยอมรับได้บนชิ้นส่วนเหล็กสร้างจุดร้อนบนรูปทรงเดียวกันใน Inconel หรือ Hastelloy. ประเภทขดลวดพื้นฐานและหลักการออกแบบเป็นอิสระจากวัสดุ—ดู วิธีการทำงานของขดลวดเหนี่ยวนำ สำหรับพื้นฐาน.
- ตัวรวมสนามแม่เหล็กจะเปลี่ยนเส้นแรงสนามไปยังชิ้นส่วนและออกจากโลหะรอบ ๆ. พวกมันมีประโยชน์โดยเฉพาะรอบ ๆ ไหล่, ร่อง, และการเปลี่ยนแปลงส่วนที่สนามแม่เหล็กจะมุ่งเข้าที่ขอบคม.
- การหมุนชิ้นส่วนที่ 60–120 RPM จะเฉลี่ยความแปรผันของอุณหภูมิเส้นรอบวง. วงแหวนหรือท่อซูเปอร์อัลลอยด์ที่หมุนอยู่ภายในขดลวดที่อยู่กับที่จะกระจายความร้อนได้อย่างสม่ำเสมอมากกว่าการติดตั้งแบบคงที่.
- ช่องว่างระหว่างคอยล์กับชิ้นส่วนต้องคำนึงถึงการขยายตัวเนื่องจากความร้อน. Inconel 718 ขยายตัวประมาณ 1.3% จากอุณหภูมิห้องถึง 980°C. ก 2 ช่องว่าง มม. ที่สภาพแวดล้อมลดลงเหลือข้างใต้ 1.5 มม. ที่อุณหภูมิกระบวนการบน 50 ส่วนเส้นผ่านศูนย์กลางมม.
- การเลือกใช้วัสดุฟิกซ์เจอร์มีความสำคัญมากกว่าการเลือกใช้เหล็ก. อุปกรณ์ติดตั้งที่เป็นสื่อกระแสไฟฟ้าใกล้กับคอยล์จะดูดซับพลังงานและบิดเบือนรูปแบบการทำความร้อน. เซรามิกส์, สแตนเลสระบายความร้อนด้วยน้ำ, หรือแผงเครื่องมือคอมโพสิตจะแยกชิ้นส่วนด้วยความร้อนและไฟฟ้า. มีความมั่นคง ระบบระบายความร้อนด้วยน้ำเหนี่ยวนำความร้อน รักษาความต้านทานของคอยล์ให้คงที่ตลอดการเปลี่ยนเกียร์ และป้องกันการดริฟท์ที่ทำให้เกิดการแปรผันระหว่างชิ้นส่วน.
4. การวัดอุณหภูมิและการควบคุมบรรยากาศ
การวัดอุณหภูมิบนซูเปอร์อัลลอยนั้นยากกว่าที่เห็น. พื้นผิว Inconel ที่เพิ่งกลึงใหม่มีความสว่างและสะท้อนแสง. หลังจากสิบวินาทีที่อุณหภูมิ 900°C ภายใต้อาร์กอน, มันเป็นสีเทาหม่น. การตั้งค่าไพโรมิเตอร์เดียวกันไม่สามารถอ่านทั้งสองพื้นผิวได้อย่างแม่นยำ. กระบวนการตรวจสอบความสะอาด, ตัวอย่างการพัฒนาที่ผ่านการขัดเงาจะลอยไปทันทีที่สัมผัสกับชิ้นส่วนการผลิตที่มีคราบการขึ้นรูปที่ตกค้างหรือออกซิเดชันจากการทำงานครั้งก่อน.
การแก้ไขคือความสัมพันธ์, ไม่ใช่ไพโรมิเตอร์ที่ดีกว่า. ในระหว่างการพัฒนากระบวนการ, เครื่องมือวัดชิ้นส่วนทดสอบด้วยเทอร์โมคัปเปิลแบบสัมผัสที่ระดับความลึกและพื้นผิวหลายตำแหน่ง. เรียกใช้วงจรการเหนี่ยวนำและบันทึกเอาต์พุตไพโรมิเตอร์เทียบกับค่าที่อ่านได้จากเทอร์โมคัปเปิล. ใช้ความสัมพันธ์นั้นเพื่อล็อคการตั้งค่าการแผ่รังสี, ความยาวคลื่น, เส้นทางการมองเห็น, และจุดเป้าหมาย. เมื่อได้รับการตรวจสอบแล้ว, การวัดอุณหภูมิโดยไม่สัมผัสสามารถรักษาความคลาดเคลื่อน ±10°C บนชิ้นงานในการผลิต. การควบคุมแบบวงปิดจะปรับพลังงานแบบเรียลไทม์ตามอุณหภูมิที่วัดได้ แทนที่จะใช้สูตรเวลาและพลังงานแบบเดาสุ่ม. สำหรับชิ้นส่วนซูเปอร์อัลลอยที่มีช่วงการทำงาน 30°C, การควบคุมแบบวงปิดไม่ใช่ทางเลือก—มันคือความแตกต่างระหว่างกระบวนการที่ได้รับการตรวจสอบแล้วกับการเดา.
การควบคุมบรรยากาศเป็นไปตามตรรกะเดียวกับไทเทเนียม, แต่มีอุณหภูมิสูงกว่าและความเสี่ยงต่างออกไป. ซูเปอร์อัลลอยออกซิไดซ์ที่อุณหภูมิสูงกว่าประมาณ 980°C, ทำให้เกิดเกล็ดออกไซด์เชิงซ้อนที่รบกวนการบัดกรีแข็ง, การเชื่อม, การเคลือบ, และการตรวจสอบ. การป้องกันอาร์กอนที่มุ่งตรงไปที่โซนทำความร้อนจะแทนที่อากาศและเพียงพอสำหรับการใช้งานส่วนใหญ่ที่ต่ำกว่าเกณฑ์นั้น. สำหรับการบัดกรีแข็งที่ต้องใช้พื้นผิวที่ปราศจากออกไซด์, พื้นที่ข้อต่อทั้งหมดอยู่ภายในตู้ครอบหรือห้องสุญญากาศที่กำจัดอาร์กอน. Flux ช่วยปกป้องข้อต่อทองเหลืองที่อุณหภูมิต่ำกว่า แต่จะแตกหักเมื่ออุณหภูมิสูงกว่า 1,000°C โดยประมาณ. สำหรับหลักการควบคุมออกซิเดชันที่กว้างขึ้น, ดู ลดการเกิดออกซิเดชันระหว่างการให้ความร้อนแบบเหนี่ยวนำ.
5. การใช้งานในอุตสาหกรรมทั่วไป
การให้ความร้อนแบบเหนี่ยวนำใช้ในการผลิตซูเปอร์อัลลอยทุกครั้งที่ต้องการความร้อนเร็ว, ท้องถิ่น, และทำซ้ำได้. ห้าประเภทการใช้งานครอบคลุมความต้องการการผลิตส่วนใหญ่.
- การบัดกรีชิ้นส่วนประกอบซูเปอร์อัลลอย. การบัดกรีแบบเหนี่ยวนำของท่อ Inconel และ Hastelloy, ข้อต่อ, ซีลรังผึ้ง, และตัวเรือนเซ็นเซอร์. กระบวนการนี้ให้ความร้อนเฉพาะบริเวณข้อต่อ, ลดการสัมผัสความร้อนต่อชิ้นส่วนข้างเคียง. ความห่างของข้อต่อ, โลหะบัดกรี, ความสม่ำเสมอของความร้อน, และบรรยากาศกำหนดคุณภาพของการบัดกรี. สำหรับชิ้นส่วนอากาศยานและการผลิตพลังงาน, การทดสอบทำลายและการตรวจทางโลหะวิทยายืนยันกระบวนการก่อนเริ่มการผลิต.
- การทำความร้อนล่วงหน้าก่อนการเชื่อมและซ่อมแซม. การทำความร้อนล่วงหน้าแบบควบคุมในพื้นที่ที่กำหนดก่อนการเชื่อม TIG, การเคลือบด้วยเลเซอร์, หรือการเชื่อมซ่อมแซม. การเหนี่ยวนำแทนการทำความร้อนด้วยคบไฟแบบแมนนวลเมื่อความสม่ำเสมอระหว่างชิ้นส่วนมีความสำคัญและความแตกต่างของคบไฟกลายเป็นปัญหาด้านคุณภาพ. อุณหภูมิการอุ่นล่วงหน้าและอัตราการเพิ่มอุณหภูมิตามข้อกำหนดกระบวนการเชื่อมสำหรับเกรดโลหะผสม.
- การเตรียมการขึ้นรูปร้อนและตีขึ้นรูป. แท่งโลหะผสมซูเปอร์อัลลอย, วงแหวน, และการขึ้นรูปล่วงหน้าต้านทานการเปลี่ยนรูปที่อุณหภูมิต่ำ. การเหนี่ยวนำทำให้ส่วนทำงานถึงอุณหภูมิการขึ้นรูปในเวลาไม่กี่วินาที แทนที่จะใช้เป็นนาทีเหมือนในเตาอบ. ความสม่ำเสมอของอุณหภูมิในหน้าตัดเป็นข้อกำหนดที่ควบคุม—ความถี่ต่ำ, การให้ความร้อนเป็นขั้นตอน, และการหมุนชิ้นส่วนแก้ไขความต่างสำหรับชิ้นขนาดใหญ่.
- การเข้าขนาดแน่นสำหรับชุดประกอบสมรรถนะสูง. การขยายตัวที่ควบคุมได้ของวงแหวนซูเปอร์อัลลอยด์, ปลอก, และปกสำหรับการประกอบแบบพอดีชนกัน. การเหนี่ยวนำความร้อนกับเฉพาะชิ้นส่วนที่จำเป็นต้องขยายตัวเท่านั้น, ปกป้องชิ้นส่วนใกล้เคียงที่ไวต่อความร้อนจากการสัมผัสโดยไม่จำเป็น.
- ชิ้นส่วนอากาศยานและการผลิตพลังงาน. ดิสก์เทอร์ไบน์, ใบพัด, ชิ้นส่วนห้องเผาไหม้, และการประกอบโครงสร้างซูเปอร์อัลลอยด์มีสัดส่วนการใช้การเหนี่ยวนำความร้อนสูงที่สุด. ชิ้นส่วนเหล่านี้มีราคาแพง, ช่วงกระบวนการแคบ, และข้อกำหนดเอกสารคุณภาพมีมากมาย. สำหรับบริบทการผลิตอากาศยานที่กว้างขึ้น, ดู การเหนี่ยวนำความร้อนในการผลิตอากาศยาน.
6. ความเสี่ยงในการประมวลผลและวิธีควบคุม
ชิ้นส่วนซูเปอร์อัลลอยมีราคาแพง. ต้นทุนเศษจากแผ่นดิสก์เทอร์ไบน์ที่จัดการผิดวิธีเพียงชิ้นเดียวก็สมเหตุสมผลกับวิศวกรรมกระบวนการอย่างรอบคอบ. สี่รูปแบบความล้มเหลวคิดเป็นปัญหาส่วนใหญ่ของการเหนี่ยวนำความร้อน.
- การหลอมเริ่มต้นและการหลอมละลายบริเวณรอยต่อเม็ด. ซูเปอร์อัลลอยบางชนิดมีเฟสจุดหลอมละลายต่ำที่รอยต่อเม็ด. อุณหภูมิการบำบัดสารละลายสูงกว่า 20–30°C และระยะเหล่านี้จะละลายเฉพาะที่, คุณสมบัติทางกลเสื่อมโทรมอย่างถาวร. ความเสียหายไม่สามารถมองเห็นได้ด้วยตาเปล่าและผ่านการตรวจสอบด้วยสายตา. มีเพียงการตรวจโลหะวิทยาเท่านั้นที่ยืนยันได้ และเมื่อถึงเวลานั้นชิ้นส่วนก็กลายเป็นเศษซาก. การป้องกัน: การวัดอุณหภูมิที่ผ่านการตรวจสอบแล้ว, ทางลาดพลังงานแบบอนุรักษ์นิยม, และความสม่ำเสมอทางความร้อนที่ได้รับการตรวจสอบกับชิ้นส่วนทดสอบก่อนการผลิต.
- การแตกร้าวด้วยความร้อนจากการลาดเอียงที่สูงชัน. การเปลี่ยนจากบางไปเป็นหนา, มุมคม, และพื้นผิวแบบหล่อจะเน้นความเครียดจากความร้อน. ความแตกต่างของอุณหภูมิระหว่างพื้นผิวกับแกนถึง 300°C บนวงแหวนซูเปอร์อัลลอยที่มีการเปลี่ยนแปลงส่วนอย่างฉับพลันสามารถสร้างความเครียดเพียงพอที่จะทำให้เกิดรอยร้าวก่อนที่ชิ้นส่วนจะถูกส่งไปยังเครื่องกดขึ้นรูป. การป้องกัน: ควบคุมอัตราการไต่ระดับอุณหภูมิ, ใช้การหมุนของชิ้นส่วน, ปรับโปรไฟล์ของคอยล์ให้ตรงกับรูปทรง, และอุ่นล่วงหน้าพื้นที่ใหญ่ขึ้นเมื่อการออกแบบชิ้นส่วนอนุญาต.
- การเกิดออกซิเดชันและมลทินบนพื้นผิว. ฟิล์มออกไซด์ที่เกิดขึ้นที่อุณหภูมิสูงรบกวนการบัดกรี, การเชื่อม, การยึดเกาะของชั้นเคลือบ, และการตรวจสอบรอยแตกร้าวด้วยน้ำยาทำให้เรืองแสง. การเหนี่ยวนำช่วยลดเวลาในการสัมผัสเมื่อเทียบกับวงจรเตา, แต่พื้นผิวซูเปอร์อัลลอยที่อุณหภูมิ 1,000°C จะเกิดการออกซิไดซ์ภายในไม่กี่วินาที. การป้องกัน: การป้องกันด้วยอาร์กอน, การไหลของก๊าซเฉื่อยแบบเฉพาะจุด, หรือห้องสุญญากาศสำหรับการทำงานที่สำคัญ.
- ข้อผิดพลาดของไพโรมิเตอร์. การแผ่รังสีเปลี่ยนแปลงเมื่อพื้นผิวซูเปอร์อัลลอยเกิดการออกซิไดซ์ระหว่างการให้ความร้อน. ค่าที่อ่านได้ซึ่งถูกต้องบนพื้นผิวที่กลึงแล้วจะเปลี่ยนเมื่อพื้นผิวเริ่มหมอง. ผลลัพธ์: ตัวควบคุมคิดว่าส่วนนี้เย็นกว่าความจริง 20°C และยังคงให้พลังงานต่อไป. การป้องกัน: ค่าการแผ่รังสีได้รับการยืนยันโดยเทอร์โมคัปเปิลแบบสัมผัสบนชิ้นส่วนที่มีสภาพพื้นผิวการผลิต, ไม่ใช่ตัวอย่างขัดเงาในห้องทดลอง.
ความล้มเหลวแต่ละอย่างเหล่านี้ล้วนมีสาเหตุรากฐานเดียวกัน: สมมติฐานการให้ความร้อนกับเหล็กถูกนำมาใช้กับชิ้นส่วนซูเปอร์อัลลอย. แก้ไขสมมติฐานและกระบวนการจะเสถียร.
คีย์ Takeaway
การให้ความร้อนเหนี่ยวนําสําหรับซูเปอร์อัลลอยด์ ใช้ได้เมื่อกระบวนการสร้างขึ้นโดยรอบวัสดุ ไม่ใช่ปรับจากสูตรเหล็ก. ตรวจสอบความถี่ให้ตรงกับเส้นผ่านศูนย์กลางชิ้นงานจริงของคุณ. ควบคุมอัตราการเพิ่มอุณหภูมิให้ความแตกต่างระหว่างผิวและแกนอยู่ในขีดจำกัดของกระบวนการ. ล็อกการเชื่อมโยงพาโรมิเตอร์กับเทอร์โมคัปเปิลแบบสัมผัส, ไม่ใช่สมมติฐานจากพื้นห้องแล็บ. ป้องกันโซนความร้อนหรือยอมรับการทำงานซ้ำ. เศษซุปเปอร์อัลลอยด์มีราคาแพงเกินกว่าจะคาดเดาได้.
คำถามที่พบบ่อย
Q: ซูเปอร์อัลลอยชนิดใดที่สามารถให้ความร้อนแบบเหนี่ยวนำได้?
ก: นิกเกิลนำไฟฟ้าได้มากที่สุด-, โคบอลต์-, และซูเปอร์อัลลอยที่มีธาตุเหล็กตอบสนองต่อการให้ความร้อนแบบเหนี่ยวนำ. เกรดทั่วไป ได้แก่ Inconel 718 และ 625, Hastelloy C-276 และ X, วัสปาลอย, และโลหะผสมของ Haynes และ Rene หลายชนิด. เกรดโลหะผสมแต่ละเกรดต้องมีความถี่ที่ผ่านการตรวจสอบแล้ว, ความหนาแน่นพลังงาน, และพารามิเตอร์อุณหภูมิ. อย่าถือว่ากระบวนการที่พัฒนาขึ้นสำหรับ Inconel 718 ถ่ายโอนโดยตรงไปยัง Hastelloy X.
Q: การทำความร้อนด้วยการเหนี่ยวนำซูเปอร์อัลลอยด์จำเป็นต้องมีการป้องกันอาร์กอนหรือไม่?
ก: ต่ำกว่าประมาณ 980°C และมีเวลาเปิดรับแสงสั้น, การทำความร้อนแบบเปิดโล่งมักเป็นที่ยอมรับได้. สูงกว่า 980°C, หรือสำหรับการบัดกรีแข็งที่ต้องใช้พื้นผิวที่ปราศจากออกไซด์, การป้องกันอาร์กอนหรือบรรยากาศที่มีการควบคุมถือเป็นแนวปฏิบัติมาตรฐาน. การตัดสินใจขึ้นอยู่กับโลหะผสม, อุณหภูมิ, เวลารับสัมผัสเชื้อ, และข้อกำหนดเฉพาะของชิ้นส่วนหรือกระบวนการดาวน์สตรีมต้องการอะไรจากพื้นผิว.
Q: ทำไมต้องอินโคเนล 718 รอยแตกระหว่างการทำความร้อนแบบเหนี่ยวนำเมื่อกระบวนการเดียวกันนี้ใช้กับเหล็ก?
ก: สาเหตุที่เป็นไปได้สามประการ, เพียงอย่างเดียวหรือรวมกัน. วิธีแรก, การไล่ระดับความร้อน: อินโคเนลนำความร้อนได้ประมาณหนึ่งในห้าของเหล็ก, ดังนั้นการเพิ่มกำลังไฟที่สร้างความชันเล็กน้อยในเหล็กจะสร้างความชันสูงในอินโคเนล, และความเครียดจากความร้อนที่เกิดขึ้นทำให้เกิดรอยร้าวที่การเปลี่ยนจากบางไปหนา. ประการที่สอง, การหลอมเริ่มต้น: เฟสที่มีจุดหลอมเหลวต่ำตามแนวเม็ดผลึกจะหลอมเหลวหากชิ้นงานสูงเกินหน้าต่างการอบโซลูชันเกินกว่า 20–30°C. ประการที่สาม, ข้อผิดพลาดของไพโรมิเตอร์: ความแผ่รังสีเปลี่ยนไปเมื่อพื้นผิวเกิดการออกซิไดซ์, ทำให้คอนโทรลเลอร์เพิ่มเกินไป. ลดความหนาแน่นของพลังงาน, ชะลอการเพิ่มอุณหภูมิ, ยืนยันความสัมพันธ์ของเครื่องวัดอุณหภูมิแบบไม่สัมผัสบนพื้นผิวที่ใช้ในสภาพการผลิต, และตรวจสอบความสม่ำเสมอของความร้อนบนชิ้นส่วนทดสอบ.
ต้องการประเมินกระบวนการให้ความร้อนซูเปอร์อัลลอย?
ส่งเกรดอัลลอยของคุณให้เรา, รูปทรงชิ้นส่วน, อุณหภูมิเป้าหมาย, และอัตราการผลิต. ทีมวิศวกรของเราจะแนะนำวิธีการระบบให้ความร้อนเหนี่ยวนำที่เหมาะสมกับวัสดุและข้อกำหนดของกระบวนการของคุณ.


