
用于超合金的感应加热: 6 工艺控制的关键因素
高温合金感应加热 钢加热不是在更高的设定点. 镍- 钴基高温合金在碳钢已经失去一半刚度的温度下仍能保持机械强度, 同样的耐热性使得它们在加工过程中难以忍受. 温度窗口之间 “热到足以形成” 以及 “热到足以损坏微观结构” 可窄至 30°C. 感应在这里起作用,因为它可以快速提供能量, 本地, 并在闭环控制下——但前提是频率, 线圈, 气氛, 和坡道轮廓是针对特定合金设计的. 六个因素决定流程是否可重复运行或产生昂贵的废品.
| 1. 为什么高温合金的加热方式不同 | 2. 频率 & 功率选择 |
| 3. 高温合金零件的线圈设计 | 4. 温度 & 气氛控制 |
| 5. 工业应用 | 6. 加工风险 & 控制 |
| 要点 | 常见问题解答 |
1. 为什么高温合金的加热方式不同
超级合金的存在是因为它们在软化普通钢的温度下仍能保持强度. 因科镍合金 718 在 650°C 以上仍保持有用的机械性能. 美国钢铁协会 1045 300°C 以上开始失去强度. 这种高温性能来自于仔细平衡的化学成分和沉淀硬化,而这正是热处理变得困难的原因. 将高温合金过热几十度,超过其固溶处理窗口,晶界液化开始. 下冲和成形负载加倍. 工艺窗口窄, 它不能原谅猜测.
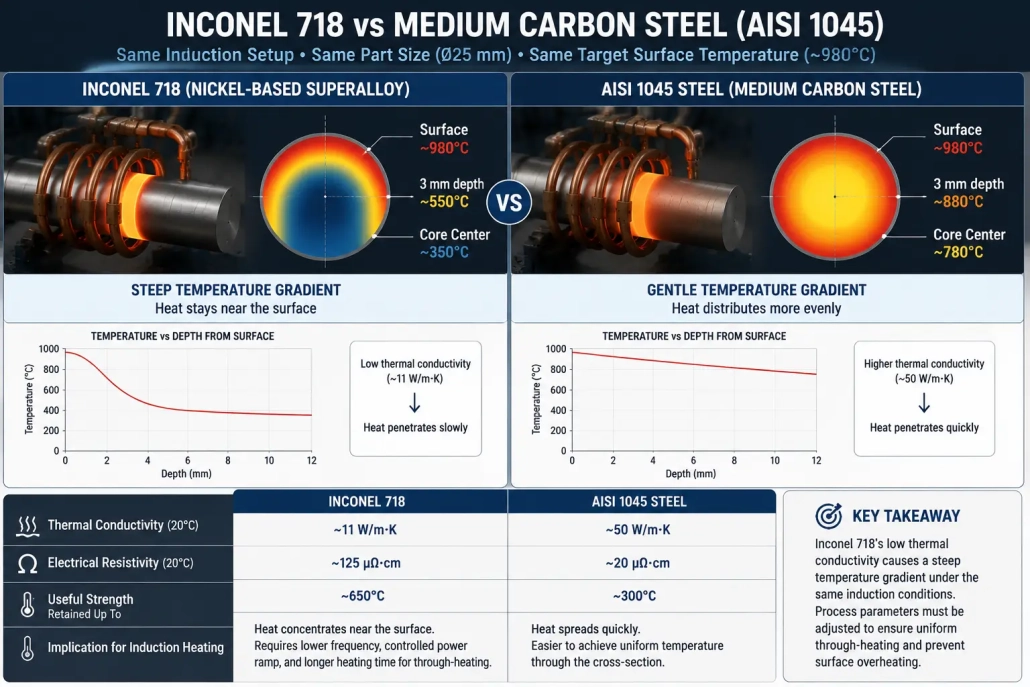
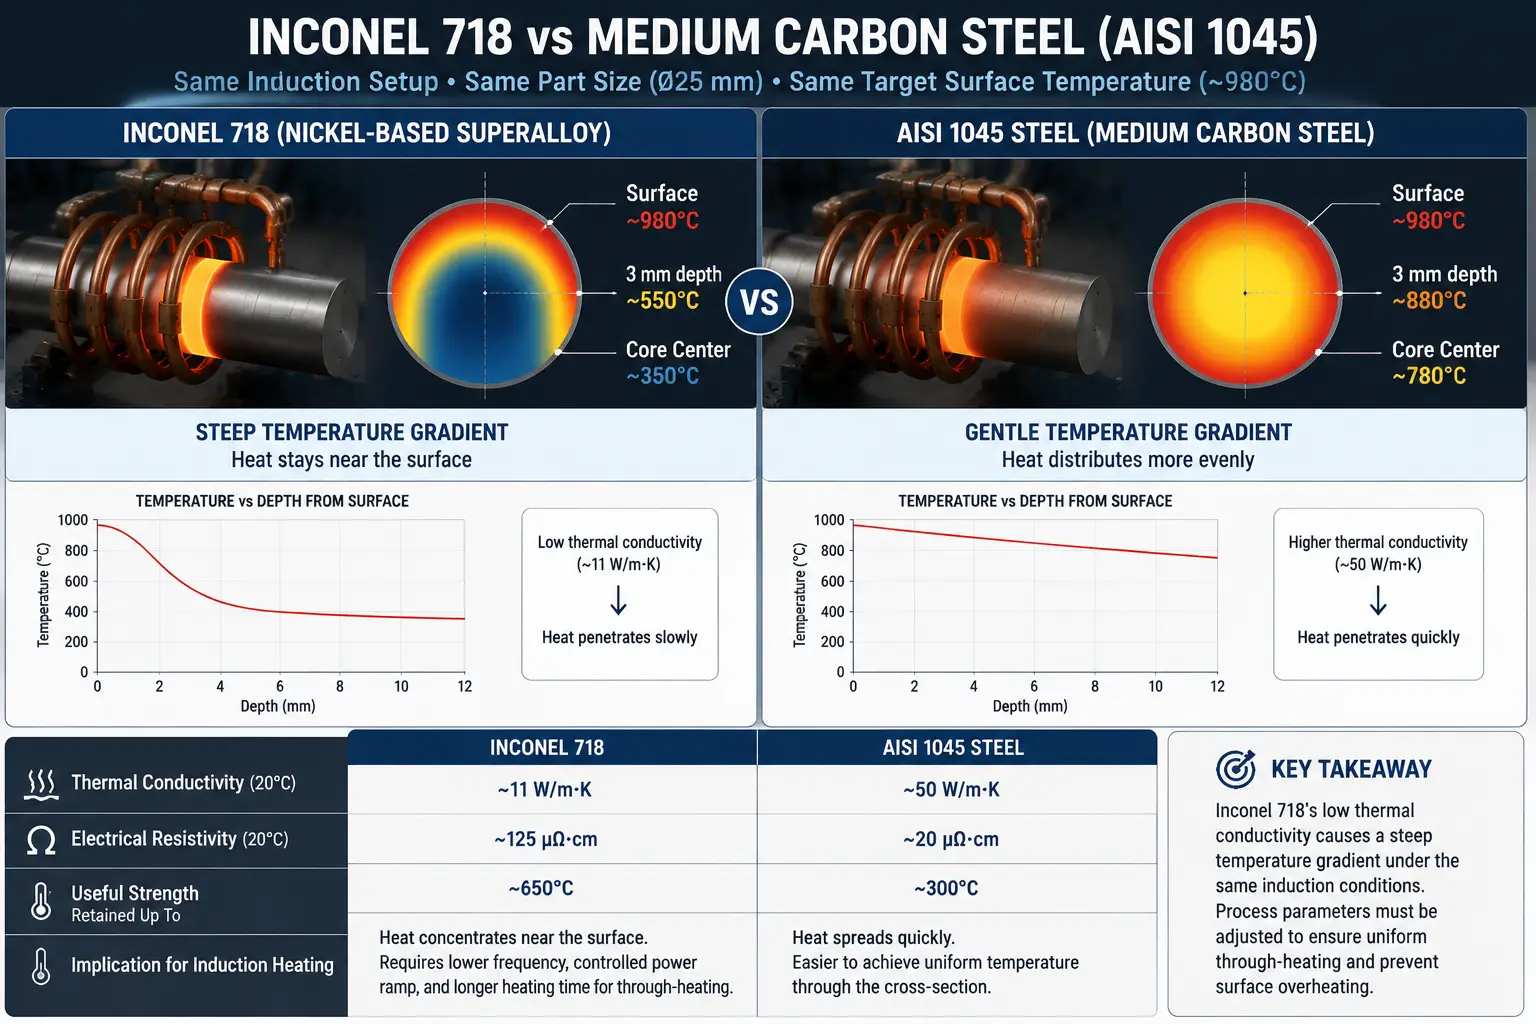
导热性增加了第二个约束. 因科镍合金 718 大约传导热量 11 W/m·K——约为中碳钢的五分之一. 将感应能量施加到表面,壁内的温度梯度保持陡峭. 这对于每项需要全程加热的操作都很重要: 锻坯, 环轧预制件, 棒端加热. 数字显示差距.
| 财产 | 因科镍合金 718 | 美国钢铁协会 1045 钢 |
|---|---|---|
| 20°C 时的导热率 | ~11 W/m·K | ~50 W/m·K |
| 电阻率 | ~125 µΩ·cm | ~20 µΩ·cm |
| 有用强度保持至 | ~650°C | ~300°C |
| 典型固溶处理范围 | 940–980°C | 不适用 |
| 氧化阈值 | ~980°C | ~500°C |
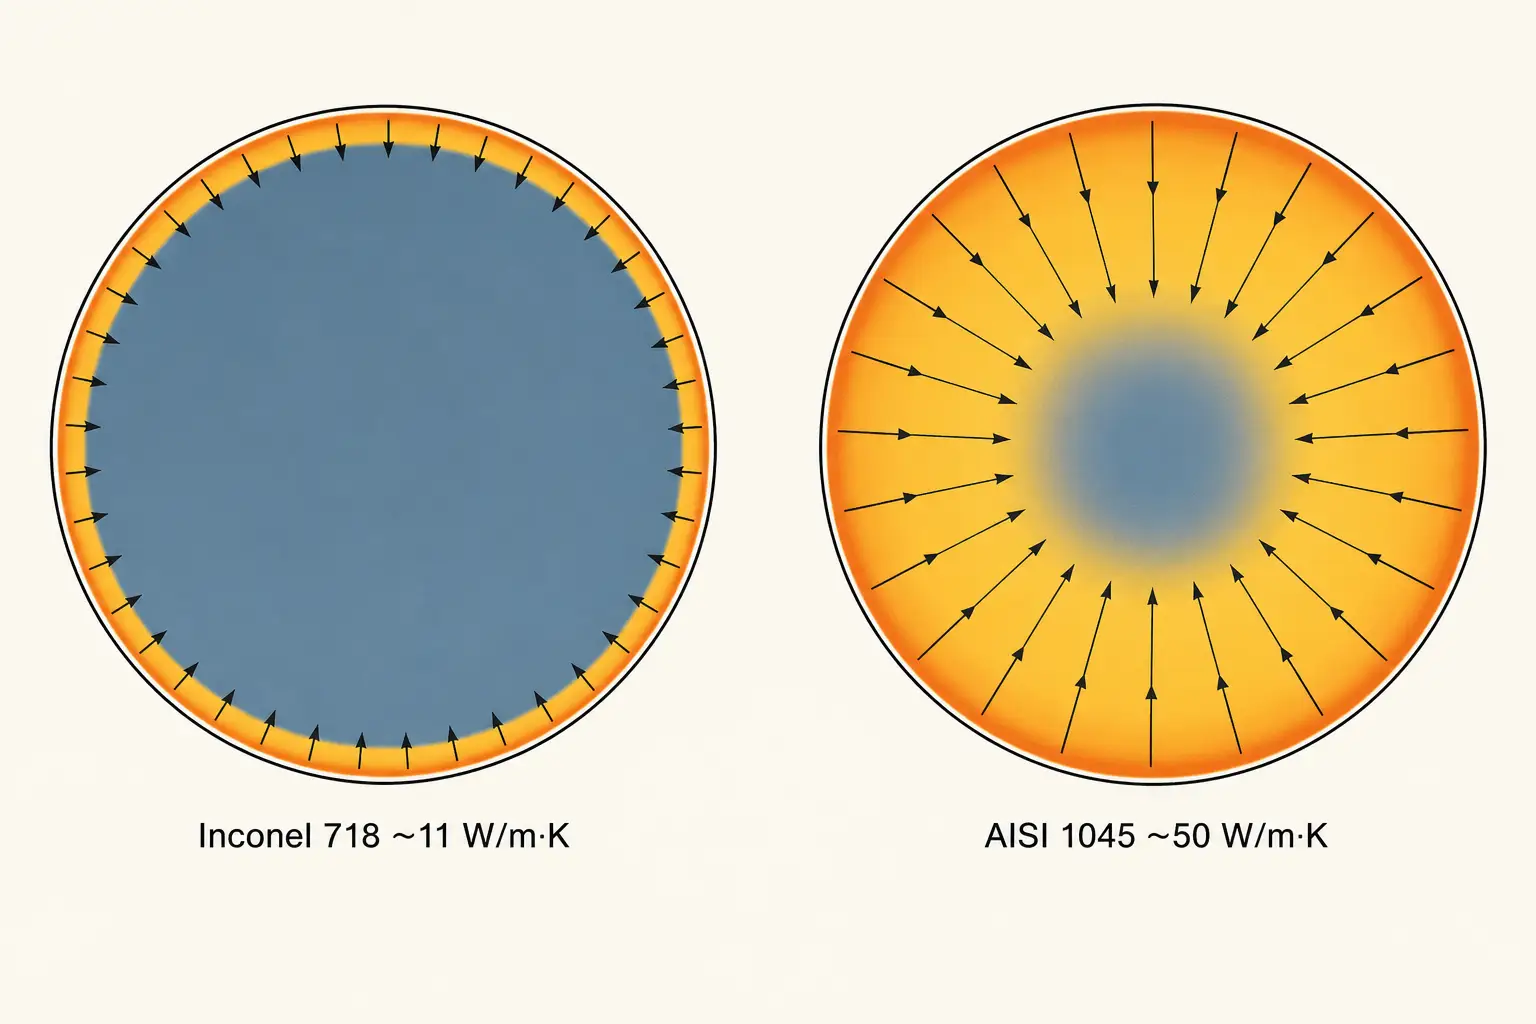
较高的电阻在某种方面是一种优势: 高温合金与同直径钢相比,更有效地与感应场耦合, 因此线圈中损失的能量较少. 相应地,热量集中在表面附近. 用于局部操作——钎焊管接头, 加热用于热缩配合的轮毂——这对您有利. 用于锻坯的全程加热, 梯度必须用频率来管理, 功率斜坡, 和零件旋转.
归纳法的速度是这里的优势. 较短的温度时间意味着较少的晶粒生长, 更少氧化, 漂移到工艺窗口之外的可能性较小. 电磁场如何在导电工件内产生热量的物理原理适用于所有合金系列 - 请参阅 感应加热的工作原理 对于基础知识. 针对钛的平行讨论, 共同面临低电导率挑战,但化学成分和失效模式不同, 看看 钛合金感应加热.
2. 频率和功率选择
频率和功率不是独立的旋钮. 它们共同控制电流穿透深度, 加热速率, 以及表面到核心的温差. 如果组合错误,零件在到达成型机或钎焊站之前就会报废.
超级合金的频率选择遵循与其他导电材料相同的物理原理,但数字发生变化. 镍基合金的电阻率较高,这意味着在给定频率下,感应电流比相同直径的钢穿透得稍深. 一个 25 毫米铬镍铁合金 718 酒吧加热可接受 10 kHz 其中 25 毫米 1045 酒吧需求 3 kHz 对于相同的深度剖面. 但热导率差异却会产生相反的效果——如果热量不能足够快地传播到核心,那么更深的电流穿透也无济于事. 使用代表性部件进行测试是确认的唯一方法. 对于选择方法, 看看 频率如何影响感应加热.
功率密度比铭牌上的千瓦数更重要. 一个 150 对于给定直径的钢坯,kW 电源的大小可能正确,而对于相同直径的铬镍铁合金钢坯,则完全错误. 症状与钛相同: 高温计表面读数为 980°C, 接触热电偶在 3 毫米深度读数 550°C. 解决办法是降低功率密度, 延长加热时间, 或零件旋转——有时三者都有.
对于大多数高温合金应用来说,受控功率斜坡优于最大功率. 阶梯式轮廓——适度的功率使部件达到一定温度, 减少最终接近和浸泡的功率——使热量有时间在横截面中分布并防止过冲. 具有窄固溶处理窗口的高温合金 (因科镍合金 718: 940–980°C) 特别受益于这种方法. 对于完整设备尺寸计算方法, 看看 感应加热功率计算.
3. 高温合金零件的线圈设计
线圈几何形状决定加热模式. 不匹配的线圈会在边缘产生热点,而在中间形成冷带——即使电源尺寸正确. 高温合金部件倾向于复杂几何形状: 具有不同壁厚的涡轮盘, 带法兰的环, 带焊接凸台的管. 每个特征与电磁场的相互作用不同. 与钢相比,更高的电阻率提高了耦合效率, 但低热导率意味着热量会停留在场产生它的地方. 在钢零件上产生可接受的均匀性的线圈会在铬镍铁合金或哈氏合金的相同几何形状上产生热点. 基本线圈类型和设计原则与材料无关 - 请参阅 感应线圈的工作原理 为基础.
- 通量集中器将磁力线重新导向零件并远离周围的金属. 它们在肩膀周围特别有用, 槽, 以及电磁场会集中在锋利边缘处的截面变化.
- 零件以 60–120 RPM 的速度旋转可平均圆周温度变化. 在固定线圈内旋转的超级合金环或管比静态装置更均匀地分布热量.
- 线圈与部件之间的间隙必须考虑到热膨胀. 因科镍合金 718 大致扩大 1.3% 从室温到980°C. 一个 2 环境下的毫米间隙缩小到以下 1.5 毫米在过程温度 50 毫米直径部分.
- 夹具材料的选择比钢材更重要. 线圈附近的导电装置吸收能量并扭曲加热模式. 陶瓷, 水冷不锈钢, 或复合模具板在热和电上隔离工件. 稳定的 感应加热水冷系统 在整个班次中保持线圈阻抗稳定,并防止导致工件间差异的漂移.
4. 温度测量和气氛控制
测量超合金温度比看起来更困难. 新加工的Inconel表面明亮且有反光. 在氩气下900°C加热十秒后, 它呈暗灰色. 相同的高温计设置无法准确读取两个表面. 经过清洁验证的流程, 抛光的开发样品在撞击生产部件时会发生漂移,并带有先前操作中残留的成形氧化皮或氧化物.
解决办法是相关性, 没有更好的高温计. 在工艺开发过程中, 在多个深度和表面位置使用接触式热电偶检测测试部件. 运行感应循环并根据热电偶读数记录高温计输出. 使用该相关性来锁定发射率设置, 波长, 视线路径, 和目标点. 一旦验证通过, 非接触式高温测量可在生产零件上保持 ±10°C. 然后,闭环控制根据测量的温度实时调整功率,而不是盲目运行时间和功率配方. 适用于具有 30°C 工艺窗口的高温合金零件, 闭环控制不是可选的——它是经过验证的过程和猜谜游戏之间的区别.
气氛控制遵循与钛相同的逻辑, 但是温度更高,风险也不同. 超合金在约980°C以上会氧化, 形成复杂的氧化物层,干扰钎焊, 焊接, 涂层, 以及检验. 加热区的氩气保护可以置换空气,对于低于该温度阈值的大多数应用已足够. 对于要求表面无氧化的钎焊操作, 整个接头区域位于充氩保护的封闭空间或真空室中. 助焊剂可在较低温度下保护钎焊接头,但在大约 1,000°C 以上时会分解. 更广泛的氧化控制原理, 看看 在感应加热过程中减少氧化.
5. 常见工业应用
感应加热适用于必须快速加热的高温合金制造领域, 当地的, 并且可重复. 五类应用占大部分生产需求.
- 高温合金组件的钎焊. 因科镍合金和哈氏合金管的感应钎焊, 接头件, 蜂窝密封件, 和传感器外壳. 该过程仅加热接缝区域, 减少邻近特征的热暴露. 接头间隙, 填充金属合金, 加热均匀性, 和气氛决定钎焊质量. 用于航空航天和发电部件, 破坏性试验和金相检验在生产开始前验证工艺.
- 焊接和维修前的预热. 在TIG焊接前对特定区域施加受控预热, 激光熔覆, 或维修焊接. 在部件间一致性很重要且焊炬差异可能影响质量的情况下,感应加热取代了手工焊炬加热. 预热温度和升温速率遵循合金等级的焊接工艺规范.
- 热成形和锻造准备. 超合金锭料, 环件, 和预制件在低温下抗变形. 感应加热使工作部分在几秒钟内达到成形温度,而不是炉中数分钟. 整个截面的温度均匀性是关键要求——较低频率, 分阶段加热, 以及零件旋转应对较大截面的温度梯度.
- 高性能组件的收缩配合. 超合金环的受控膨胀, 套筒, 和用于过盈配合装配的轴环. 感应仅加热必须生长的部件, 保护邻近的温度敏感部件免遭不必要的暴露.
- 航空航天和发电组件. 涡轮盘, 刀片, 燃烧室零件, 和结构高温合金组件在感应加热生产中占据最大份额. 这些零件很贵, 工艺窗口很窄, 质量文件要求广泛. 适用于更广泛的航空航天制造环境, 看看 航空航天制造中的感应加热.
6. 加工风险及其控制方法
高温合金部件价格昂贵. 单个操作不当的涡轮盘废料成本就足以证明仔细的工艺设计的必要性. 四种失效模式占据了大多数感应加热问题.
- 初期熔化和晶界液化. 一些高温合金在晶界处含有低熔点相. 超过固溶处理温度20–30°C,这些相会局部熔化, 永久性降低机械性能. 损伤肉眼不可见,通过外观检查无法发现. 只有金相分析才能确认——到那时零件已经报废. 预防措施: 经过验证的温度测量, 保守的功率提升, 并在生产前通过测试零件验证热均匀性.
- 陡峭梯度引起的热裂纹. 薄厚过渡处, 尖锐的角落, 以及铸态表面会集中热应力. 截面突然变化的超级合金环上的 300°C 表面到核心梯度会产生足够的应力,在零件到达成形压力机之前引发裂纹. 预防措施: 控制斜坡率, 使用零件旋转, 绘制线圈轮廓以匹配几何形状, 并在零件设计允许的情况下预热更大的区域.
- 氧化和表面污染. 高温下形成的氧化膜会干扰钎焊, 焊接, 涂层附着力, 和荧光渗透探伤. 与炉周期相比,感应缩短了暴露时间, 但高温合金表面在 1,000°C 的温度下会在几秒钟内氧化. 预防措施: 氩气保护, 局部惰性气体流, 或用于关键操作的真空外壳.
- 高温计错误. 当高温合金表面在加热过程中氧化时,发射率会发生变化. 当表面变暗时,在明亮的加工表面上准确的读数会发生漂移. 结果: 控制器认为部件的温度比实际低20°C,并继续施加功率. 预防措施: 发射率已通过生产表面状态部件上的接触热电偶验证, 不适用于抛光实验样品.
每一种故障模式都可追溯到相同的根本原因: 将钢材加热假设应用于高温合金部件. 修正假设后,工艺稳定.
要点
高温合金感应加热 当工艺是围绕材料建立而非从钢材配方改编时有效. 根据实际零件直径验证频率. 控制升温速率以将表面到核心的梯度保持在工艺限制内. 锁定高温计与接触热电偶的相关性, 不是实验室表面假设. 屏蔽加热区或接受返工. 高温合金废料太昂贵,无法猜测.
常见问题解答
问: 哪些高温合金可以感应加热?
一个: 大多数导电镍, 钴-, 和铁基高温合金对感应加热的响应. 常见牌号包括铬镍铁合金 718 以及 625, 哈氏合金 C-276 和 X, 瓦斯帕洛伊, 以及各种 Haynes 和 Rene 合金. 每个合金等级都需要经过验证的频率, 功率密度, 和温度参数. 不要假设为 Inconel 开发的工艺 718 直接转移至 Hastelloy X.
问: 高温合金感应加热需要氩气保护吗?
一个: 低于约 980°C,且暴露时间短, 露天供暖通常是可以接受的. 980℃以上, 或用于必须无氧化物表面的钎焊操作, 氩气保护或受控气氛是标准做法. 该决定取决于合金, 温度, 接触时间, 以及零件规格或下游工艺对表面的要求.
问: 为什么铬镍铁合金 718 当相同的工艺适用于钢时,感应加热过程中会出现裂纹?
一个: 三种可能的原因, 单独或组合. 首先, 热梯度: 铬镍铁合金的导热率约为钢的五分之一, 因此,在钢中产生平缓梯度的功率斜坡在铬镍铁合金中产生陡峭的梯度, 由此产生的热应力会导致薄到厚的转变破裂. 第二, 初熔: 如果零件超出固溶处理窗口 20–30°C 以上,则晶界处的低熔点相会液化. 第三, 高温计错误: 发射率随着表面氧化而变化, 导致控制器超调. 降低功率密度, 放慢坡道, 验证生产条件表面上的高温计相关性, 并验证测试部件的热均匀性.


