
التسخين بالحث للسبائك الفائقة: 6 العوامل الحرجة للتحكم في العملية
التسخين بالحث للسبائك الخارقة ليس تسخين الفولاذ عند نقطة ضبط أعلى. النيكل- والسبائك الخارقة القائمة على الكوبالت تحافظ على قوتها الميكانيكية عند درجات الحرارة التي يكون فيها الفولاذ الكربوني قد فقد بالفعل نصف صلابته, وهذه المقاومة للحرارة نفسها تجعلها غير متسامحة أثناء المعالجة. النافذة الحرارية بين “الحار بما فيه الكفاية للتشكيل” و “الحار بما فيه الكفاية لتلف البنية المجهرية” يمكن أن تكون ضيقة تصل إلى 30 درجة مئوية. يعمل الحث هنا لأنه يسلم الطاقة بسرعة, محليًا, وتحت تحكم حلقي مغلق - ولكن فقط إذا كانت التردد, الملف, الجو, وتم تصميم ملف الارتفاع للسبيكة المحددة. ستة عوامل تحدد ما إذا كانت العملية تتم بشكل متكرر أو تنتج خردة باهظة الثمن.
1. لماذا تسخن السبائك الفائقة بشكل مختلف
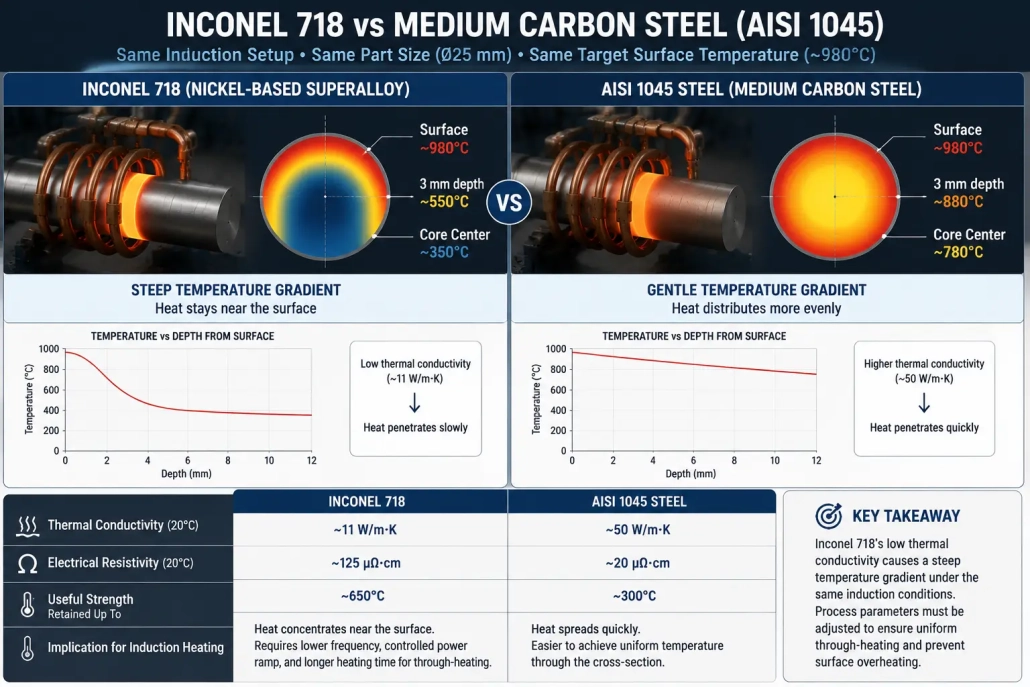
توجد السبائك الفائقة لأنها تحافظ على قوتها عند درجات حرارة تليّن الفولاذ العادي. إنكونيل 718 يحتفظ بالخصائص الميكانيكية المفيدة فوق 650 درجة مئوية. AISI 1045 يبدأ بفقدان القوة فوق 300 درجة مئوية. يأتي هذا الأداء عند درجات الحرارة العالية من الكيمياء المتوازنة بعناية وتقسية الترسيب — وهذا بالضبط ما يجعل المعالجة الحرارية صعبة. إذا تم تسخين سبيكة فائقة بدرجة أعلى بعشرات الدرجات عن نافذة معالجة المحلول، يبدأ اذابة حدود الحبيبات. إذا تم التسخين بدرجة أقل، يتضاعف حمل التشكيل. نافذة العملية ضيقة, ولا تغفر التخمين.
التوصيل الحراري يضيف قيدًا ثانيًا. إنكونيل 718 ينقل الحرارة بحوالي 11 واط لكل متر-كلفن — حوالي خُمس معدل فولاذ كربوني متوسط. تطبيق طاقة التحريض على السطح والحفاظ على انحدار درجة الحرارة خلال الجدار حادًا. هذا مهم لكل عملية تتطلب التسخين الشامل: تشكيل البِليتات, تدوير الحلقات الأولية, تسخين نهاية القضبان. تُظهر الأرقام الفجوة.
| الخاصية | إنكونيل 718 | AISI 1045 الصلب |
|---|---|---|
| التوصيل الحراري عند 20°C | ~11 واط/م·ك | ~50 واط/م·ك |
| المقاومية الكهربائية | ~125 ميكرو أوم·سم | ~20 ميكرو أوم·سم |
| القوة المفيدة محفوظة حتى | ~650°C | ~300°C |
| نطاق المعالجة بالمعالجة الحرارية النموذجية | 940–980°C | غير متوفر |
| عتبة الأكسدة | ~980°C | ~500°C |
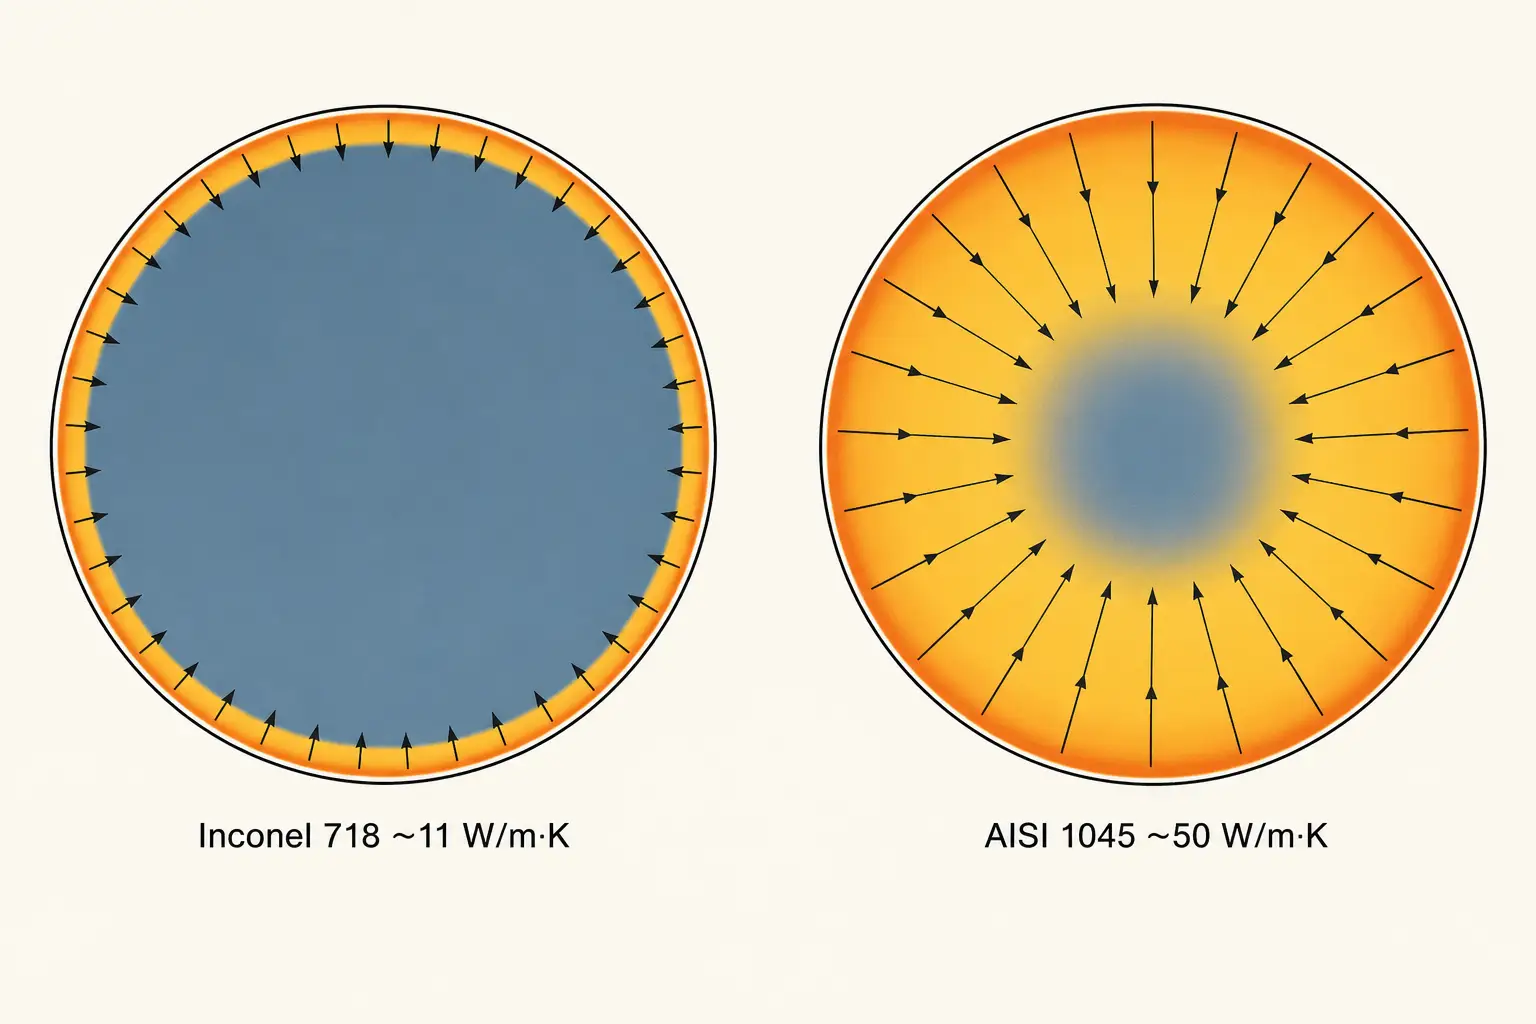
ارتفاع المقاومة الكهربائية ميزة من ناحية واحدة: تتفاعل السبائك الفائقة بكفاءة أكبر مع الحقل التحريضي مقارنة بالفولاذ بنفس القطر, لذا يقل فقدان الطاقة في الملف. الجانب السلبي هو أن الحرارة تبقى مركزة بالقرب من السطح. للعمليات الموضعية—تلحيم مفصل أنبوب, تسخين محور للتركيب بالانكماش—هذا يعمل لمصلحتك. للتسخين الكامل لقطعة تزوير, يجب إدارة التدرج باستخدام التردد, زيادة القوة, ودوران القطعة.
سرعة الحث ميزة هنا. الوقت الأقصر عند درجة الحرارة يعني نمو أقل للحبوب, الأكسدة أقل, وفرصة أقل للخروج عن نافذة العملية. فيزياء كيفية توليد الحقول الكهرومغناطيسية للحرارة داخل قطعة العمل الموصلة تنطبق على جميع عائلات السبائك - انظر كيف يعمل التسخين بالحث للاساسيات. لمناقشة موازية تركز على التيتانيوم, الذي يشارك تحدي الموصلية المنخفضة ولكنه يختلف في الكيمياء وأنماط الفشل, انظر التسخين بالحث لسبائك التيتانيوم.
2. اختيار التردد والطاقة
التردد والطاقة ليسا أزرارًا مستقلة. معًا يتحكمان في عمق اختراق التيار, معدل التسخين, وفارق درجة الحرارة بين السطح والنواة. إذا كان الجمع خطأ تصبح القطعة خردة قبل أن تصل إلى مكبس التشكيل أو محطة اللحام.
يتبع اختيار التردد للسبائك الفائقة نفس الفيزياء مثل المواد الموصلة الأخرى ولكن الأرقام تتغير. المقاومة العالية في السبائك القائمة على النيكل تعني أن التيار المستحث يخترق أعمق قليلاً عند تردد معين مما هو عليه في الفولاذ من نفس القطر. أ 25 مم إنكونيل 718 يسخن الشريط بشكل مقبول عند 10 كيلو هرتز حيث أ 25 مم 1045 احتياجات البار 3 كيلو هرتز لنفس ملف العمق. لكن فرق التوصيل الحراري يسحب في الاتجاه الآخر - فاختراق التيار الأعمق لا يساعد إذا لم تتمكن الحرارة من الانتشار بسرعة كافية للوصول إلى القلب. الاختبار باستخدام أجزاء ممثلة هو الطريقة الوحيدة للتأكيد. لطريقة الاختيار, انظر كيف يؤثر التردد على التسخين التحريضي.
كثافة الطاقة أهم من رقم الكيلوواط على لوحة الاسم. أ 150 قد تكون إمدادات الكيلوواط مناسبة تمامًا لقطعة فولاذية بقطر معين وخاطئة تمامًا لقطعة إنكونيل بنفس القطر. العارض هو نفسه كما هو الحال مع التيتانيوم: البيبومتر يقيس 980°C على السطح, الحراري التلامسي عند 3 عمق مم يقيس 550°C. الحل هو خفض كثافة الطاقة, وقت تسخين أطول, أو دوران القطعة - أحيانًا كل الثلاثة.
رفع القدرة بشكل متحكم فيه أفضل من الحد الأقصى للطاقة لمعظم تطبيقات السبائك الفائقة. ملف تدريجي - طاقة معتدلة لجلب القطعة إلى درجة الحرارة, طاقة منخفضة للنهج النهائي والتشبع - تعطي الوقت للحرارة لتنتشر عبر المقطع العرضي وتمنع التجاوز. السبائك الفائقة ذات نوافذ المعالجة بالحل الضيقة (إنكونيل 718: 940–980°C) تستفيد بشكل خاص من هذا النهج. لطريقة تحديد حجم المعدات بالكامل, انظر حساب طاقة التسخين بالحث.
3. تصميم الملف لأجزاء السبائك الفائقة
تحدد هندسة الملف نمط التسخين. الملف غير المتوافق يخلق بقع ساخنة على الحواف وأشرطة باردة في الوسط - حتى عندما يكون مصدر الطاقة بالحجم الصحيح. تميل مكونات السبيكة الفائقة إلى الأشكال الهندسية المعقدة: أقراص التوربين بسمك ويب متغير, الحلقات ذات الحواف, الأنابيب ذات الرؤوس الملحومة. كل ميزة تتفاعل بشكل مختلف مع المجال الكهرومغناطيسي. المقاومية الأعلى تحسن كفاءة الاقتران مقارنة بالصلب, لكن الموصلية الحرارية المنخفضة تعني أن الحرارة تبقى حيث يولدها المجال. ملف ينتج تجانسًا مقبولًا على قطعة فولاذية يخلق نقاطًا ساخنة على نفس الشكل في إينكونيل أو هاستيلوي. أنواع الملفات الأساسية ومبادئ التصميم مستقلة عن المادة — انظر كيف تعمل الملفات الحثية لأساسيات الأمور.
- مركزات الفيض تعيد توجيه خطوط المجال نحو القطعة وبعيدًا عن المعدن المحيط. هي مفيدة بشكل خاص حول الأكتاف, الأخاديد, وتغيرات المقطع حيث سيركز المجال الكهرومغناطيسي على الحافة الحادة.
- تدوير الجزء بسرعة 60–120 دورة في الدقيقة يوزع متوسط تغير درجة الحرارة المحيطية. حلقة أو أنبوب من السبائك الفائقة يدور داخل ملف ثابت يوزع الحرارة بشكل أكثر انتظامًا من الإعداد الثابت.
- يجب أن يأخذ الفجوة بين الملف والجزء في الاعتبار التمدد الحراري. إنكونيل 718 يتوسع تقريبًا 1.3% من درجة حرارة الغرفة إلى 980°C. أ 2 الفجوة بالملم عند درجة الحرارة المحيطة تنخفض إلى أقل من 1.5 ملم عند درجة حرارة العملية على جزء ذو قطر 50 ملم.
- إن اختيار مواد التركيب مهم أكثر مما هو عليه بالنسبة للصلب. تمتص التركيبات الموصلة القريبة من الملف الطاقة وتشوه نمط التسخين. سيراميك, الفولاذ المقاوم للصدأ المبرد بالماء, أو تقوم لوحات الأدوات المركبة بعزل الجزء حرارياً وكهربائياً. مستقرة التعريفي نظام تبريد المياه التدفئة يحافظ على ثبات مقاومة الملف عبر التحول ويمنع الانجراف الذي يسبب اختلافًا من جزء إلى جزء.
4. قياس درجة الحرارة والتحكم في الغلاف الجوي
يعد قياس درجة الحرارة على السبائك الفائقة أصعب مما يبدو. سطح Inconel المشكل حديثًا مشرق وعاكس. بعد عشر ثوان عند 900 درجة مئوية تحت الأرجون, إنه رمادي باهت. لا يمكن لنفس إعداد البيرومتر قراءة كلا السطحين بدقة. عملية تم التحقق من صحتها على النظيفة, تنجرف عينات التطوير المصقولة لحظة اصطدامها بأجزاء الإنتاج بمقياس التشكيل المتبقي أو الأكسدة من العملية السابقة.
الإصلاح هو الارتباط, ليس البيرومتر أفضل. أثناء تطوير العملية, أداة جزء اختبار مع المزدوجات الحرارية الاتصال في أعماق متعددة والمواقع السطحية. قم بتشغيل دورة التحريض وسجل خرج المقياس الحراري مقابل قراءات الطرف الحراري. استخدم هذا الترابط لتثبيت إعداد المصداقية, الطول الموجي, مسار النظر, ونقطة الهدف. بمجرد التحقق من صحتها, القياس الحراري بدون تلامس يحافظ على ±10°C على قطع الإنتاج. ثم يقوم التحكم ذو الحلقة المغلقة بضبط الطاقة في الوقت الفعلي بناءً على درجة الحرارة المقاسة بدلاً من تشغيل وصفة زمن-وطاقة عمياء. بالنسبة لقطع السبيكة الفائقة ذات نافذة العملية 30°C, التحكم ذو الحلقة المغلقة ليس اختيارياً—إنه الفرق بين عملية تم التحقق من صحتها ولعبة التخمين.
يتبع التحكم في الغلاف الجوي نفس المنطق كما هو الحال مع التيتانيوم, لكن درجة الحرارة أعلى والمخاطر مختلفة. تتأكسد السبائك الفائقة فوق حوالي 980 درجة مئوية, مشكلة طبقات أكسيد معقدة تتداخل مع اللحام بالتلحيم, اللحام, الطلاء, والتفتيش. يقوم غاز الأرجون الموجه إلى منطقة التسخين بإزاحة الهواء وهو كاف لمعظم التطبيقات أدنى هذا الحد. لعمليات اللحام بالتلحيم حيث تكون الأسطح الخالية من الأكسيد إلزامية, توجد منطقة المفصل بالكامل داخل حاوية مملوءة بالأرجون أو غرفة تفريغ الهواء. يحمي الفلكس المفصل الملحوم عند درجات حرارة منخفضة لكنه يتحلل فوق حوالي 1000°م. لمبادئ التحكم الأكثر شمولاً في الأكسدة, انظر تقليل الأكسدة أثناء التسخين بالتحريض.
5. التطبيقات الصناعية الشائعة
يُستخدم التسخين بالتحريض في تصنيع السبائك الفائقة حيث يجب أن يكون التسخين سريعًا, محلي, ويمكن تكراره. خمس فئات من التطبيقات تمثل معظم الطلب الإنتاجي.
- لحام التجميعات المصنوعة من السبائك الفائقة. اللحام بالتحريض لأنابيب Inconel وHastelloy, التركيبات, أختام خلية النحل, وحاويات المستشعرات. تسخن العملية منطقة الوصلة فقط, مما يقلل التعرض الحراري للميزات المجاورة. فجوة الوصلة, سبيكة معدن الحشو, تجانس التسخين, والجودة في اللحام القوسي تحددها البيئة والجو. لأجزاء الطائرات وتوليد الطاقة, الاختبارات المدمرة والفحص الميكروترابي تثبت العملية قبل بدء الإنتاج.
- التسخين المسبق قبل اللحام والإصلاح. يتم تطبيق التسخين المسبق المسيطر عليه على منطقة محددة قبل لحام TIG, تغليف بالليزر, أو لحام إصلاحي. التحريض يحل محل تسخين الشعلة اليدوي حيث تصبح الاتساق بين الأجزاء وفرق الشعلة مصدر قلق للجودة. درجة حرارة التسخين المسبق ومعدل الزيادة يتبعان مواصفات إجراء اللحام لنوع السبيكة.
- تحضير التشكيل الساخن والطرق. قوالب السبائك الفائقة, الحلقات, والأشكال الأولية تقاوم التشوه عند درجة حرارة منخفضة. التسخين بالمحث الكهربائي يرفع القسم العامل إلى درجة حرارة التشكيل في ثوانٍ بدلاً من دقائق الفرن. توحيد درجة الحرارة عبر المقطع العرضي هو المطلب المسيطر — التردد المنخفض, التسخين المرحلي, وتدوير الجزء يعالج التدرج للأقسام الأكبر.
- التثبيت بالانكماش للتجميعات عالية الأداء. التوسع المحكوم لخواتم السبائك الفائقة, الأكمام, والياقات للتجميع بالقوة المتداخلة. تسخن الحث فقط العنصر الذي يجب أن يتمدد, مما يحمي الأجزاء الحساسة للحرارة المجاورة من التعرض غير الضروري.
- مكونات الفضاء والطاقة. أقراص التوربينات, شفرات التوربينات, أجزاء غرفة الاحتراق, والمجموعات الهيكلية من السبائك الفائقة تمثل الحصة الأكبر من إنتاج التسخين التحريضي. هذه الأجزاء مكلفة, نوافذ العملية ضيقة, ومتطلبات توثيق الجودة واسعة. في سياق تصنيع الطيران الأوسع, انظر التسخين بالحث في تصنيع الطيران.
6. مخاطر المعالجة وكيفية السيطرة عليها
مكونات السبائك الفائقة مكلفة. تكلفة الخردة لقرص توربين واحد تم التعامل معه بشكل خاطئ تبرر الهندسة الدقيقة للعملية. أربعة أنماط فشل تمثل معظم مشاكل التسخين بالحث.
- الانصهار المبكر وذوبان حدود الحبوب. بعض السبائك الفائقة تحتوي على مراحل منخفضة نقطة الانصهار عند حدود الحبوب. تجاوز درجة حرارة المعالجة بالحل بحوالي 20–30°م وهذه الأطوار تذوب محلياً, تدهور دائم للخصائص الميكانيكية. الضرر غير مرئي للعين المجردة ويمر بالفحص البصري. فقط الفحوص الميكروسكوبية تؤكد ذلك—وبحلول ذلك الوقت يكون الجزء خردة. الوقاية: قياس درجة الحرارة المعتمد, منحدر السلطة المحافظ, والتحقق من التجانس الحراري على أجزاء الاختبار قبل الإنتاج.
- التشقق الحراري الناتج عن التدرجات الحادة. التحولات رقيقة إلى سميكة, زوايا حادة, وتركز الأسطح المصبوبة الإجهاد الحراري. يؤدي التدرج من السطح إلى النواة بمقدار 300 درجة مئوية على حلقة من السبائك الفائقة مع تغيير مفاجئ في القسم إلى توليد ضغط كافٍ لبدء الشقوق قبل أن يصل الجزء إلى مكبس التشكيل. الوقاية: التحكم في معدل المنحدر, استخدام دوران الجزء, تشكيل الملف لتتناسب مع الهندسة, وقم بتسخين المساحات الأكبر عندما يسمح تصميم الجزء بذلك.
- الأكسدة وتلوث السطح. أفلام الأكاسيد المتكونة عند درجات حرارة عالية تتداخل مع اللحام المُلْحَم, اللحام, التصاق الطلاء, وفحص الاختراق الفلوري. التحريض يقلل من زمن التعرض مقارنة بدورات الفرن, لكن سطح السبيكة الفائقة عند 1000 درجة مئوية يتأكسد في ثوانٍ. الوقاية: حماية بالغاز الأرغون, تدفق موضعي للغاز الخامل, أو حجرة تفريغ للعمليات الحرجة.
- خطأ المقياس الحراري الإشعاعي. تتغير الانبعاثية عندما يتأكسد سطح السبيكة الفائقة أثناء التسخين. قراءة كانت دقيقة على سطح مُجهز ولامع تتحرف مع ما يصبح السطح باهتًا. النتيجة: التحكم يعتقد أن الجزء أبرد بمقدار 20 درجة مئوية مما هو عليه فعليًا ويستمر في تطبيق الطاقة. الوقاية: الانبعاثية تم التحقق منها مقارنة بمقاييس الحرارة باللمس على أجزاء بحالة سطح الإنتاج, وليس على عينات مخبرية مصقولة.
كل واحد من هذه أوضاع الفشل يعود إلى نفس السبب الجذري: الافتراضات الخاصة بتسخين الفولاذ تُطبَّق على أجزاء السبائك الفائقة. قم بتصحيح الافتراضات وسيستقر العملية.
الوجبات الجاهزة الرئيسية
التسخين بالحث للسبائك الخارقة يعمل عندما تُبنى العملية حول المادة - وليس معدلة من وصفة الفولاذ. تحقق من التردد مقابل قطر الجزء الفعلي الخاص بك. التحكم في معدل المنحدر للحفاظ على التدرج من السطح إلى النواة داخل حد العملية. تأمين ارتباط البيرومتر ضد المزدوجات الحرارية الاتصال, ليست افتراضات سطح المختبر. قم بحماية منطقة التدفئة أو قبول إعادة العمل. تعتبر خردة السبائك الفائقة باهظة الثمن للغاية ولا يمكن التخمين فيها.
الأسئلة المتكررة
س: ما هي السبائك الفائقة التي يمكن تسخينها بالحث؟?
أ: النيكل الأكثر موصلية للكهرباء, الكوبالت-, والسبائك الفائقة القائمة على الحديد تستجيب للتسخين التعريفي. تشمل الدرجات الشائعة إنكونيل 718 و 625, هاستيلوي سي-276 وإكس, واسبالوي, ومختلف سبائك هاينز ورينيه. تتطلب كل درجة من السبائك ترددًا تم التحقق من صحته, كثافة الطاقة, ومعلمات درجة الحرارة. لا تفترض عملية تم تطويرها لـ Inconel 718 يتم التحويل مباشرة إلى Hastelloy X.
س: هل يتطلب التسخين التعريفي من السبائك الفائقة درع الأرجون؟?
أ: أقل من 980 درجة مئوية تقريبًا مع فترات تعرض قصيرة, غالبًا ما تكون التدفئة في الهواء الطلق مقبولة. فوق 980 درجة مئوية, أو لعمليات اللحام بالنحاس حيث تكون الأسطح الخالية من الأكسيد إلزامية, يعتبر التدريع بالأرجون أو الجو الخاضع للتحكم ممارسة قياسية. القرار يعتمد على السبائك, درجة الحرارة, وقت التعرض, وما تتطلبه مواصفة الجزء أو العملية التالية من السطح.
س: لماذا ينشقق إنكونيل 718 أثناء التسخين بالحث بينما نفس العملية تنجح على الفولاذ?
أ: ثلاثة أسباب محتملة, بمفردها أو مجتمعة. أولاً, التدرج الحراري: ينقل الإينكونيل الحرارة بمعدل حوالي خمس معدل الفولاذ, لذلك فإن زيادة الطاقة التي تنتج تدرجًا لطيفًا في الفولاذ تولد تدرجًا حادًا في الإينكونيل, والجهد الحراري الناتج يتسبب في تشقق الانتقالات من الرقيقة إلى السميكة. ثانياً, الانصهار البادئ: تسيح المراحل منخفضة نقطة الانصهار على حدود الحبوب إذا تجاوز الجزء نطاق معالجة الحل بأكثر من 20–30 درجة مئوية. ثالثاً, خطأ مقياس الحرارة الكهروحراري: تتغير الانبعاثية عند أكسدة السطح, مما يؤدي إلى تجاوز وحدة التحكم. قلل كثافة الطاقة, ابطئ زيادة الطاقة, التحقق من صحة ارتباط مقياس الحرارة على أسطح حالة الإنتاج, والتحقق من التوزيع الحراري المتساوي على قطعة اختبارية.
الاحتياج لتقييم عملية تسخين السبائك الفائقة?
أرسل لنا درجة السبائك الخاصة بك, وشكل القطعة, درجة الحرارة المستهدفة, ومعدل الإنتاج الخاص بك. سيقوم فريق الهندسة لدينا بتوصية نهج نظام تسخين بالحث متوافق مع متطلبات المادة والعملية الخاصة بك.


