
การให้ความร้อนด้วยกระแสไฟฟ้ากำลังสูงสำหรับการชุบร้อน: การให้ความร้อนที่รวดเร็วและแม่นยำช่วยปรับปรุงคุณภาพชิ้นส่วนรถยนต์อย่างไร
สารบัญ
- 1. การปั๊มร้อนคืออะไรและทำไมความร้อนจึงสำคัญ?
- 2. การให้ความร้อนด้วยเตาเทียบกับการให้ความร้อนด้วยไฟฟ้ากระแสเหนี่ยวนำสำหรับการปั๊มร้อน
- 3. 5 ข้อดีของการให้ความร้อนด้วยไฟฟ้ากระแสเหนี่ยวนำสำหรับการปั๊มร้อน
- 4. ความท้าทายในการใช้การให้ความร้อนด้วยไฟฟ้ากระแสเหนี่ยวนำในการปั๊มร้อน
- 5. การประยุกต์ใช้ในการปั๊มร้อนยานยนต์
- 6. บทสรุป
การปั๊มร้อนกลายเป็นกระบวนการผลิตที่สำคัญที่สุดอย่างหนึ่งในการผลิตน้ำหนักเบา, ชิ้นส่วนยานยนต์ความแข็งแรงสูง. โดยการให้ความร้อนกับแผ่นเหล็กโบรอน—โดยปกติคือ 22MnB5—จนถึงอุณหภูมิออสเทไนไทซ์และขึ้นรูปพร้อมทำความเย็นอย่างรวดเร็วในครั้งเดียว, ผู้ผลิตสามารถทำให้แรงดึงเกิน 1,500 MPa ในขณะที่ลดน้ำหนักของรถยนต์.
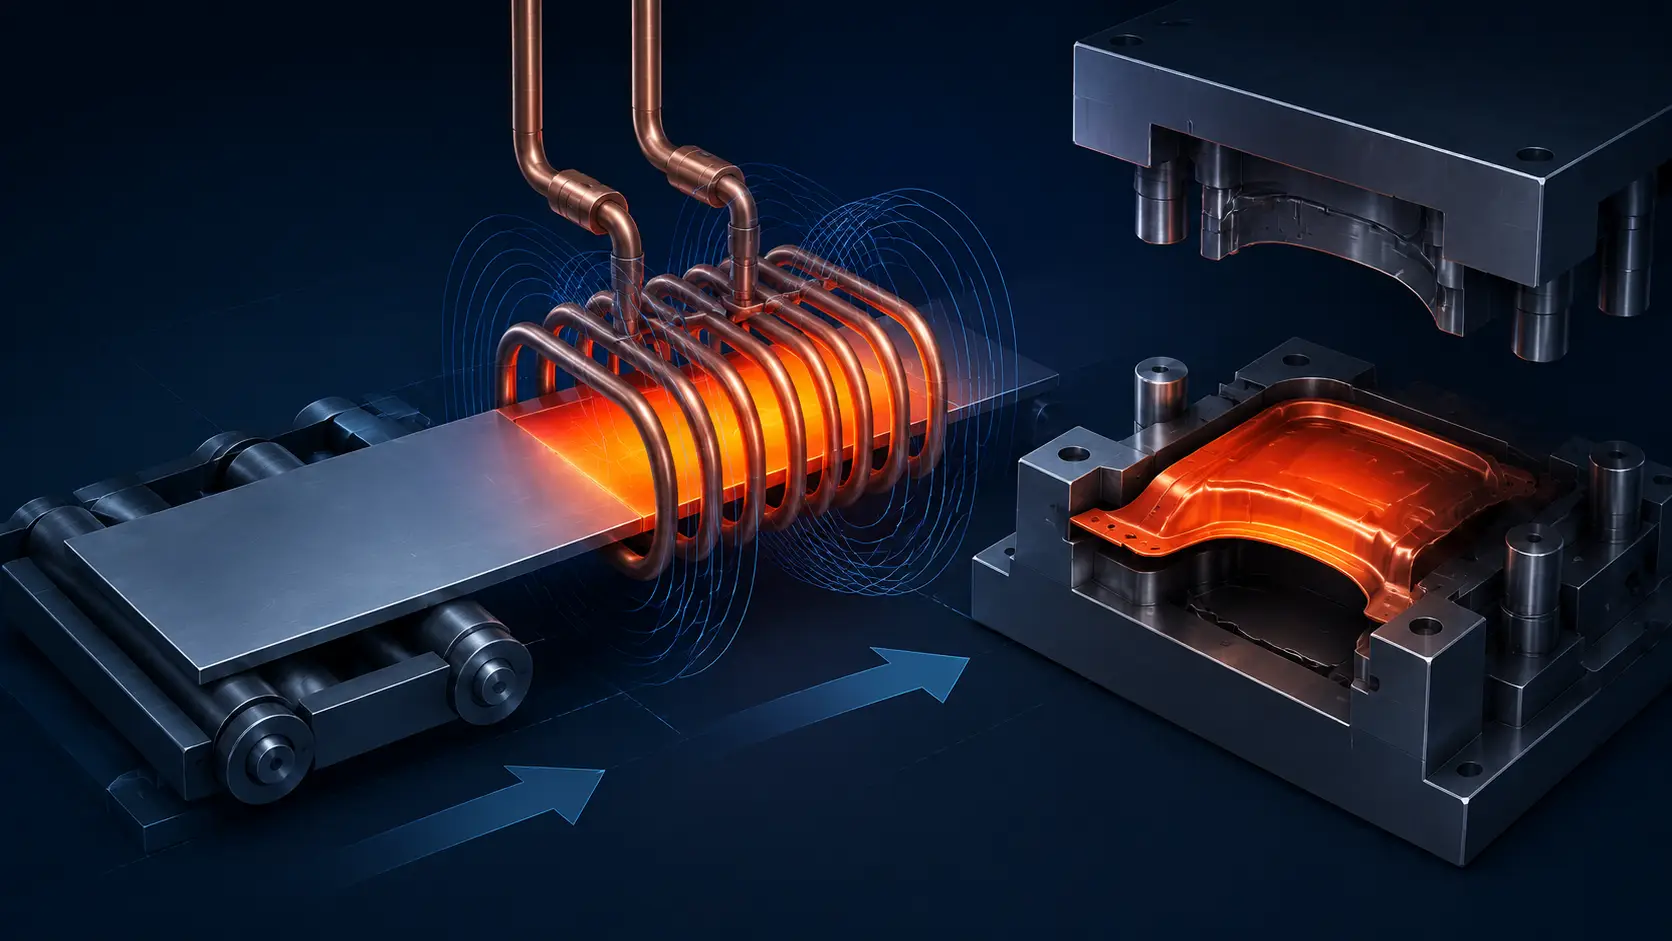
เตาอบแบบลูกกลิ้งแบบดั้งเดิมสามารถทำงานนี้ได้, แต่มีรอบเวลาที่ยาว, การเกิดออกซิไดซ์มาก, และการตอบสนองของอุณหภูมิช้า. การให้ความร้อนด้วยกระแสเหนี่ยวนำใช้วิธีที่ต่างออกไป: พลังงานแม่เหล็กไฟฟ้าสร้างความร้อนโดยตรงภายในเหล็ก, ลดระยะเวลาของรอบการผลิตและควบคุมอุณหภูมิให้เข้มงวดขึ้น. สำหรับสายการผลิตรถยนต์ที่ต้องการผลผลิตสูงขึ้นและความสม่ำเสมอของชิ้นส่วนที่เข้มงวดขึ้น, ความแตกต่างนั้นมีความสำคัญ.
1.การปั๊มร้อนคืออะไรและทำไมความร้อนจึงสำคัญ?
การปั๊มร้อน, เรียกอีกอย่างว่าการชุบแข็งด้วยแรงกด, แปลงชิ้นงานเหล็กโบรอนความแข็งแรงปานกลางให้กลายเป็นชิ้นส่วนรูปทรงแข็งแรงมากเป็นพิเศษ. วัสดุมาตรฐานคือ 22MnB5, โดยปกติจะถูกจัดส่งด้วยโครงสร้างจุลภาคเฟอร์ริติก-เพิร์ลลิติกที่มีความต้านแรงดึงประมาณ 500–600 เมกะปาสคาล. หลังจากรอบการปั๊มร้อนเต็มรูปแบบ, ชิ้นงานสำเร็จรูปจะถึง 1,500+ เมกะปาสคาล.
กระบวนการแบ่งออกเป็นสี่ขั้นตอน:
- การให้ความร้อน. ชิ้นงานถูกทำให้ร้อนถึง 900–950°C เพื่อให้ได้โครงสร้างออสเทนิติกอย่างสมบูรณ์.
- การถ่ายโอน. ชิ้นงานที่ถูกทำให้ร้อนเคลื่อนจากระบบทำความร้อนไปยังเครื่องกดขึ้นรูป, โดยทั่วไปภายใน 3–5 วินาที.
- การขึ้นรูปและการชุบเย็น. ชิ้นงานถูกขึ้นรูปและทำให้เย็นอย่างรวดเร็วภายในแม่พิมพ์ที่ระบายความร้อนด้วยน้ำที่ 30–100 K/s, เปลี่ยนออสเทนิติกเป็นมาร์เทนไซต์.
- ชิ้นส่วนสำเร็จรูป. ส่วนประกอบออกมาพร้อมกับโครงสร้างจุลภาคมาร์เทนไซต์สมบูรณ์, ให้ความแข็งแรงสูงและความทนต่อการชน.
ขั้นตอนการทำความร้อนควบคุมโครงสร้างจุลภาคสุดท้ายโดยตรง. ความร้อนที่ไม่สม่ำเสมอทำให้เกิดการออสติติไนซ์ที่ไม่สม่ำเสมอ, ซึ่งนำไปสู่โครงสร้างจุลภาคที่ผสมกัน, ความแตกต่างของมิติ, และประสิทธิภาพการทนแรงกระแทกที่ลดลง. ระบบให้ความร้อนไม่ใช่เพียงขั้นตอนเบื้องต้น—มันกำหนดพื้นฐานทางโลหะวิทยาสำหรับทุกสิ่งที่ตามมา.
2.การให้ความร้อนด้วยเตาแบบดั้งเดิมเทียบกับการให้ความร้อนด้วยเหนี่ยวนำสำหรับการปั๊มร้อน
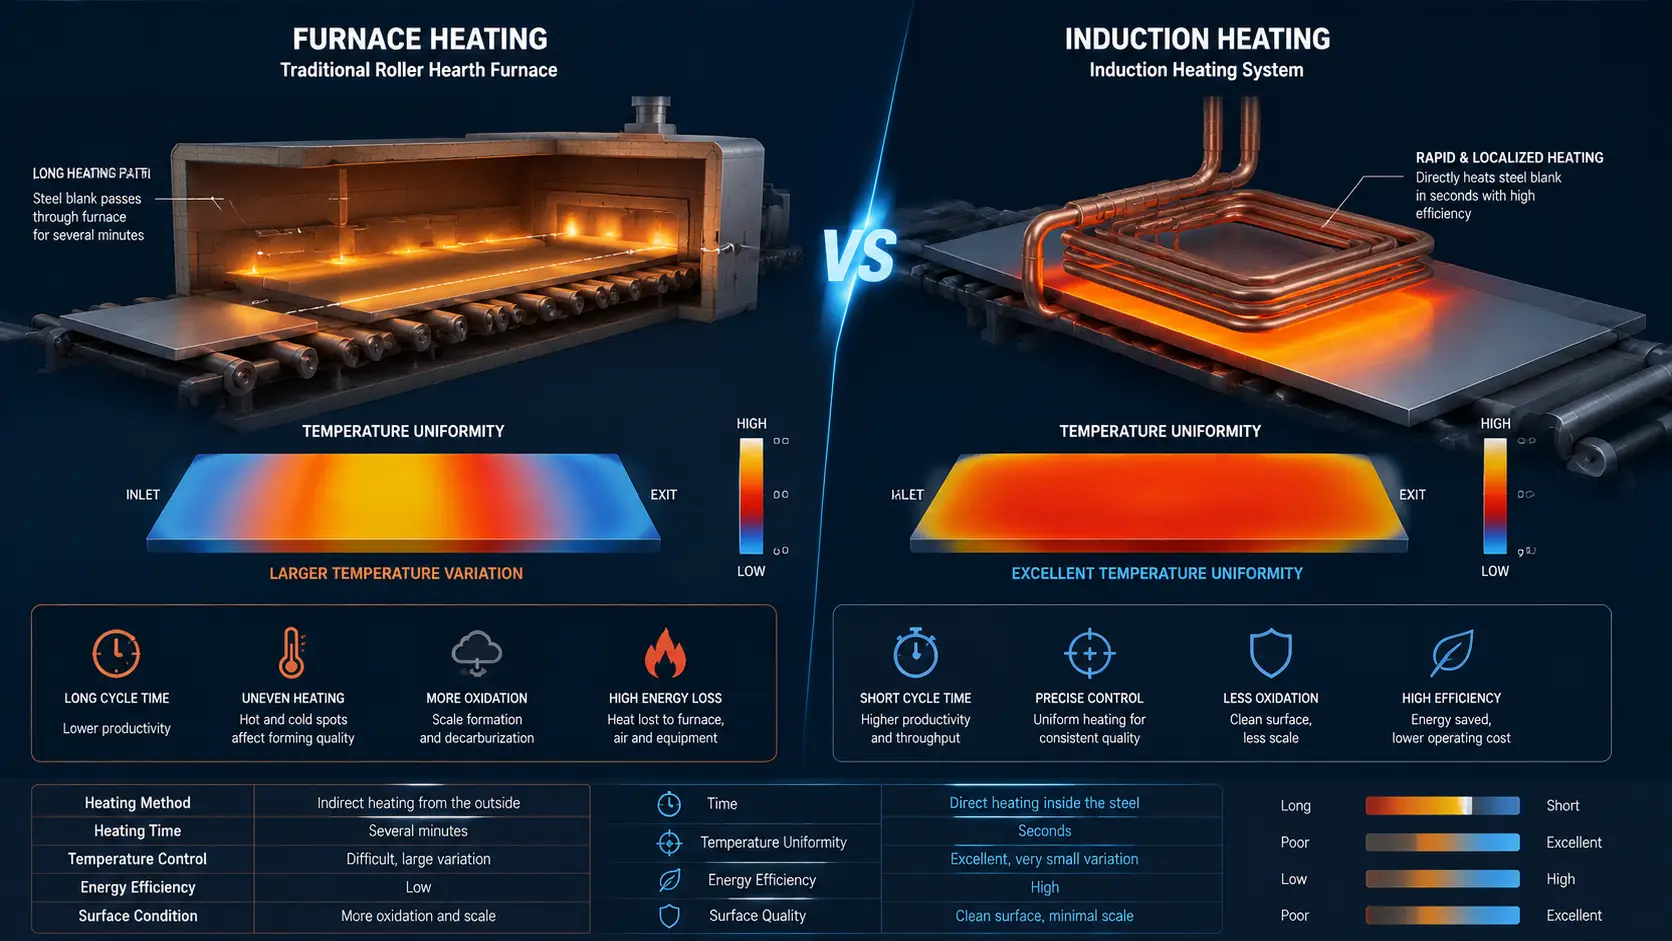
เตาโรลเลอร์เป็นเทคโนโลยีที่ใช้กันทั่วไปในสายการปั๊มร้อนส่วนใหญ่. ชิ้นงานเคลื่อนผ่านห้องที่ให้ความร้อนด้วยแก๊สหรือไฟฟ้าบนโรลเลอร์เซรามิก, ค่อย ๆ เพิ่มอุณหภูมิภายในหลายนาที. วิธีนี้พิสูจน์แล้วและขยายได้ดี, แต่มีข้อเสียโครงสร้าง: มวลเปล่าทั้งหมด—รวมถึงพื้นที่ที่ไม่ต้องการออสเทไนไทซ์เต็มที่—ดูดซับความร้อน, และความต่างอุณหภูมิตามความกว้างของช่องว่างเป็นเรื่องปกติ.
การให้ความร้อนเหนี่ยวนําจะพลิกกลไก. แทนที่จะพึ่งพารังสีและการพาความร้อนจากบรรยากาศเตาหลอม, สนามแม่เหล็กสลับจะเหนี่ยวนํากระแสวนวนโดยตรงในเหล็ก. ความร้อนเกิดจากวัสดุ, ไม่ใช่ที่ผิว. สิ่งนี้เปลี่ยนผลลัพธ์เชิงปฏิบัติในห้าด้าน:
| ปัจจัย | การให้ความร้อนของเตา | การให้ความร้อนด้วยเหนี่ยวนำ |
|---|---|---|
| เวลาในการให้ความร้อน | 3–8 นาที | 15–60 วินาที |
| ความสม่ำเสมอของอุณหภูมิ | ปานกลาง; ความแตกต่างตามความยาวของชิ้นงานพบบ่อย | สูง; ชุดขดลวดหลายโซนช่วยปรับสมดุลจากขอบสู่กลาง |
| การออกซิเดชัน / คราบตะกรัน | มีนัยสำคัญ; เวลาอยู่ในอุณหภูมิยาวนาน | ลดลง; การสัมผัสสั้น + บรรยากาศเฉื่อยเป็นตัวเลือก |
| พลังงานขณะว่าง | ต่อเนื่อง; เตาต้องร้อนอยู่ระหว่างรอบ | เมื่อมีความต้องการ; ใช้พลังงานเฉพาะเมื่อมีชิ้นงาน |
| ความยืดหยุ่นในการผลิต | รอบคงที่; ปรับแต่งต่อชิ้นงานยาก | โซนทำความร้อนแยก; ชิ้นงานต่างกัน, สูตรต่างกัน |
สำหรับการเปรียบเทียบที่กว้างขึ้นระหว่างการเหนี่ยวนำกับการให้ความร้อนด้วยการเผาไหม้, ดู การให้ความร้อนด้วยเหนี่ยวนำ vs เตาแก๊ส.
3.ข้อดีของการให้ความร้อนด้วยไฟฟ้ากระแสเหนี่ยวนำสำหรับการปั๊มร้อน
1. รอบการให้ความร้อนที่เร็วขึ้น
การเหนี่ยวนำจะทำให้แผ่นเหล็กโบรอนจากอุณหภูมิห้องถึง 930°C ในเวลาไม่กี่นาที 60 วินาที. ความร้อนเกิดขึ้นโดยตรงภายในชิ้นงาน—ไม่ต้องรอให้ห้องเตาโอนพลังงานผ่านรังสีและการพาความร้อน. สำหรับสายการผลิตปริมาณสูงที่ประมวลผล 4–6 ชิ้นต่อ นาที, ความเร็วนี้แปลงโดยตรงเป็นอัตราการผลิต. ดู การทำงานของการให้ความร้อนด้วยการเหนี่ยวนำ สำหรับฟิสิกส์พื้นฐาน.
2. การควบคุมอุณหภูมิอย่างแม่นยำ
การปั๊มร้อนทำงานภายในช่วงแคบ: เหนือ Ac3 (~850°C สำหรับ 22MnB5) เพื่อให้มั่นใจว่าการเกิดออสเทนนิตอย่างเต็มที่, แต่ต่ำกว่า ~950°C เพื่อหลีกเลี่ยงการเติบโตของเม็ดโลหะมากเกินไปและการเสื่อมสภาพของชั้นเคลือบ Al-Si. ระบบเหนี่ยวนำรวมไพโรมิเตอร์หรือกล้องความร้อนเข้ากับการควบคุมพลังงานแบบปิดวงจรเพื่อให้แต่ละชิ้นงานอยู่ในช่วงอุณหภูมินั้น. ชุดขดลวดหลายโซนสามารถปรับพลังงานที่ขอบและกลางชิ้นงานได้อย่างอิสระ, การชดเชยความแตกต่างของการสูญเสียความร้อนที่เกิดจากรูปทรงเรขาคณิต—สิ่งที่เตาเดี่ยวไม่สามารถทำได้.
3. การลดการเกิดออกซิเดชันและคราบบนพื้นผิว
การให้ความร้อนด้วยเตาจะทำให้ชิ้นงานสัมผัสอุณหภูมิสูงเป็นเวลาหลายวินาที, สร้างคราบออกไซด์ที่ต้องถูกเอาออกก่อนการเชื่อมหรือลงสี. การให้ความร้อนด้วยเหนี่ยวนำจะทำให้รอบความร้อนเสร็จสิ้นในเวลาเพียงไม่กว่าวินาที, ลดการเจริญเติบโตของออกไซด์ประมาณสิบเท่า. เมื่อใช้งานคู่กับการหุ้มก๊าซเฉื่อยเหนือโซนขดลวด, การเกิดคราบลดลงเกือบเป็นศูนย์. สิ่งนี้ช่วยประหยัดวัสดุ, กำจัดกระบวนการลอกสเกล, และรักษาความสมบูรณ์ของการเคลือบ Al-Si บนแผ่นที่เคลือบแล้ว. สำหรับการอภิปรายเชิงลึกเกี่ยวกับการควบคุมการเกิดออกซิเดชัน, ดู การป้องกันออกซิเดชันในระหว่างการให้ความร้อนด้วยเหนี่ยวนำ.
4. ประสิทธิภาพพลังงานที่ดีขึ้น
เตาแบบโรลเลอร์ต้องให้ความร้อนทั้งปริมาตรภายในทั้งหมด—ห้อง, โรลเลอร์, บรรยากาศ—และรักษาอุณหภูมินั้นระหว่างรอบ. การเหนี่ยวนำจะส่งพลังงานไปยังแผ่นเท่านั้น, ตามความต้องการ. เมื่อไม่มีแผ่นในขดลวด, การใช้พลังงานลดลงเป็นศูนย์. สำหรับสายการผลิตที่ทำงานบางกะหรือมีอัตราผลผลิตที่แตกต่างกัน, การประหยัดเวลาว่างนี้สร้างความแตกต่างด้านต้นทุนอย่างมีนัยสําคัญ. ความร้อนเหลือใช้ที่ลดลงยังช่วยปรับปรุงสภาพแวดล้อมการทํางานบนพื้นโรงงาน.
5. ระบบทําความร้อนที่ยืดหยุ่นสําหรับชิ้นส่วนที่ซับซ้อน
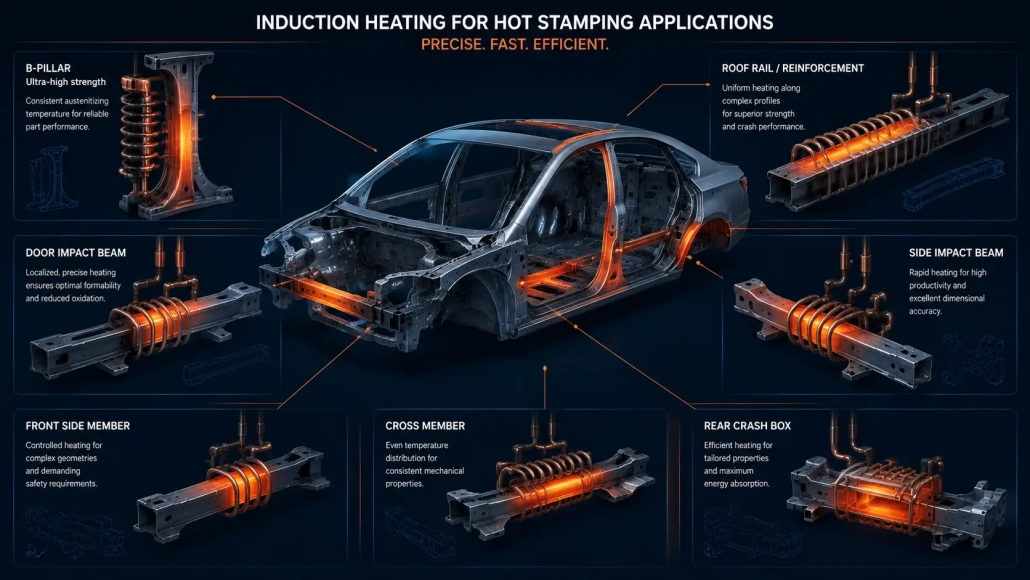
การปั๊มร้อนในยานยนต์ผลิตชิ้นส่วนหลากหลายประเภท: B-pillars, คานกระแทกประตู, ราวหลังคา, การเสริมอุโมงค์, โครงสร้างถาดแบตเตอรี่. แต่ละแบบมีรูปทรงที่แตกต่างกัน, โปรไฟล์ความหนา, และความต้องการความร้อน. ชุดขดลวดเหนี่ยวนําสามารถกําหนดค่าตามหมายเลขชิ้นส่วน—ปรับความยาวโซน, กําลังต่อโซน, และการชดเชยขอบ—ในขณะที่เตาอบใช้โปรไฟล์อุณหภูมิเดียวกันสำหรับทุกอย่าง. สิ่งนี้ช่วยให้สามารถผลิตชิ้นส่วนผสมและเปลี่ยนสายการผลิตได้เร็วขึ้น.
4.ความท้าทายในการใช้การให้ความร้อนด้วยไฟฟ้ากระแสเหนี่ยวนำในการปั๊มร้อน
การให้ความร้อนด้วยเหนี่ยวนำสำหรับการตีร้อนไม่ใช่การทดแทนโดยตรง. ปัจจัยแต่ละประการเหล่านี้ต้องได้รับการออกแบบทางวิศวกรรมสำหรับชิ้นส่วนและอัตราการผลิตเฉพาะ.
- การออกแบบขดลวด. รูปทรงชิ้นส่วนซับซ้อนต้องการชุดขดลวดที่ปรับแต่งเพื่อให้ความร้อนสม่ำเสมอ. รูปทรงขดลวดที่ไม่ดีสร้างจุดร้อนที่ขอบ, จุดเย็น, และการออสเทไนติซิงไม่สม่ำเสมอ. ดู วิธีการทำงานของขดลวดเหนี่ยวนำ สำหรับหลักการออกแบบ.
- การเลือกความถี่. ความถี่ในการทำงานกำหนดความลึกการแทรกซึมของกระแวนิวแมกเนติกในชิ้นงาน. ความถี่สูง (~100–400 กิโลเฮิรตซ์) ให้ความร้อนชิ้นงานบางอย่างอย่างมีประสิทธิภาพ; ความถี่ต่ำ (~10–50 กิโลเฮิรตซ์) เหมาะกับชิ้นงานหนา. ความถี่ที่ไม่ตรงกันทำให้สิ้นเปลืองพลังงานหรือทำให้แกนร้อนน้อยเกินไป. ดู วิธีที่ความถี่มีผลต่อการเหนี่ยวนำความร้อน.
- การตรวจสอบอุณหภูมิ. เส้นสายตาเครื่องวัดอุณหภูมิแบบไพโรมิเตอร์, ความแตกต่างในการปล่อยรังสีบนพื้นผิวชิ้นงาน, และความเร็วในการป้อนกลับไปยังแหล่งจ่ายไฟล้วนส่งผลต่อความแม่นยําในการควบคุม. ระบบการผลิตรวมไพโรมิเตอร์ด้วยแสง, การสแกนหลายจุด, และการเพิ่มกําลังล่วงหน้าเพื่อยึดแต่ละชิ้นให้อยู่ในหน้าต่างออสเทไนต์.
5.การประยุกต์ใช้ในการปั๊มร้อนยานยนต์
ระบบทําความร้อนเหนี่ยวนํารองรับชิ้นส่วนโครงสร้างยานยนต์ที่ปั๊มร้อนได้ครบวงจร, รวมถึง:
- เสริม B-pillar และ A-pillar
- คานประตูกระแทกด้านข้าง
- เสริมแรงรางหลังคาและคานหัว
- คานขวางอุโมงค์และพื้น
- โครงสร้างถาดแบตเตอรี่รถยนต์ไฟฟ้าและการป้องกันใต้ท้องรถ
- เสริมกันชนหน้าและหลัง
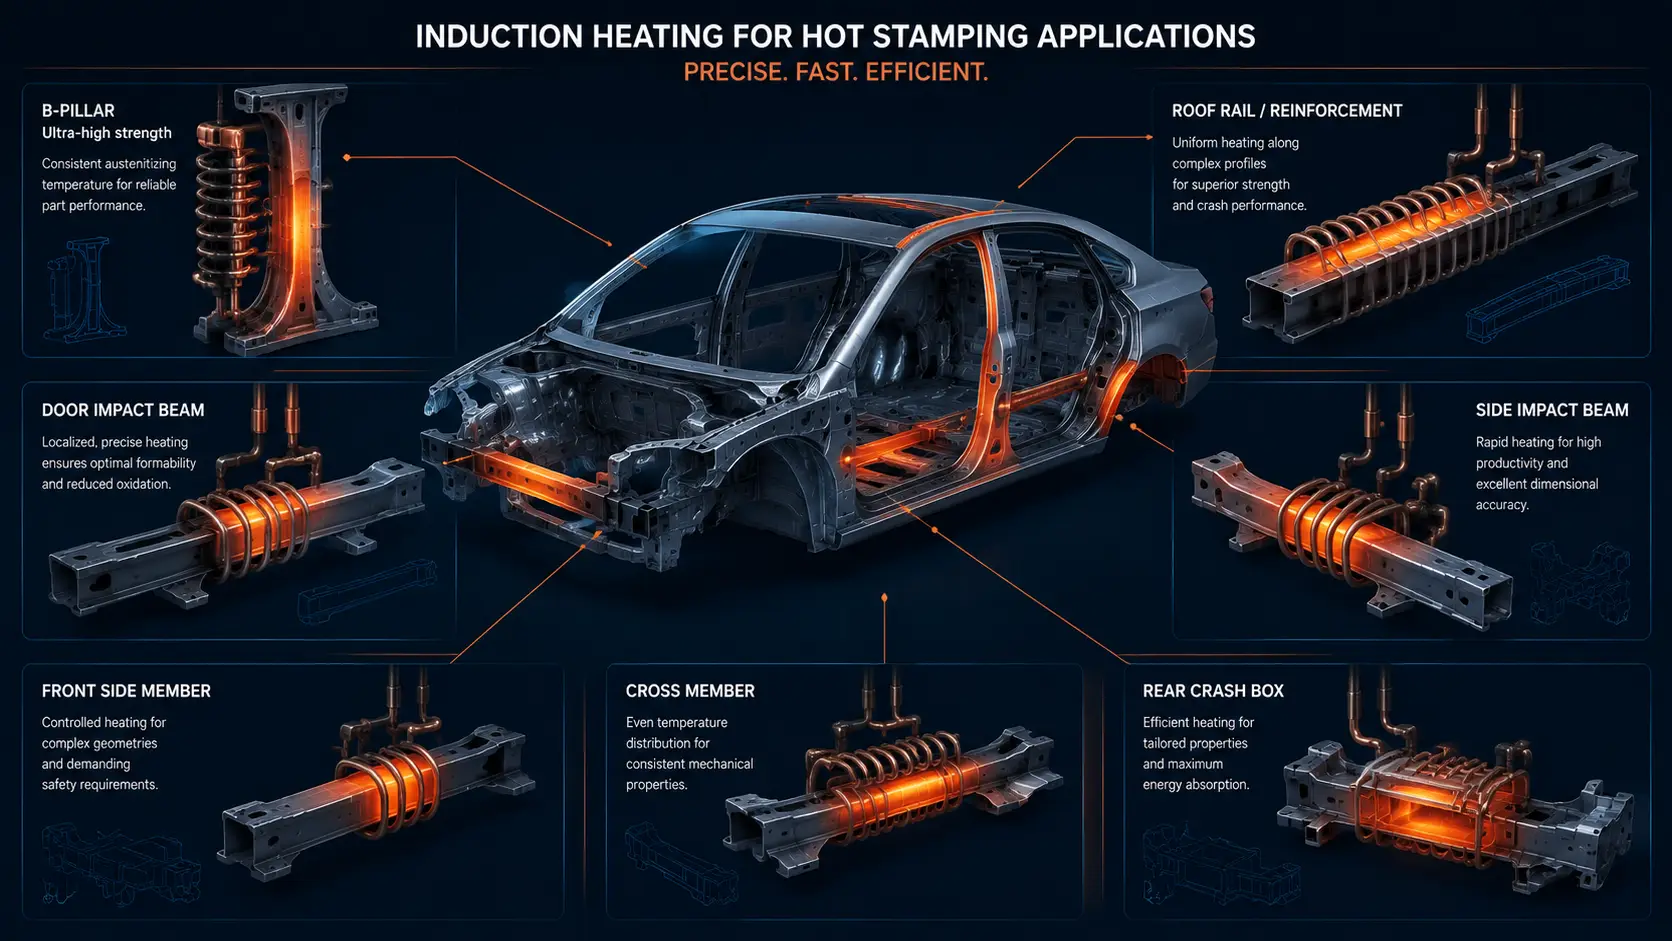
เนื่องจากชานชาลาของยานพาหนะเปลี่ยนไปใช้โครงสร้างตัวถังน้ำหนักเบาที่ทำจากวัสดุผสมและสถาปัตยกรรม EV จึงเพิ่มข้อกำหนดในการปกป้องแบตเตอรี่, ความต้องการที่มีประสิทธิภาพ, ความร้อนเปล่าที่ควบคุมได้ยังคงเพิ่มขึ้น. เพื่อการใช้งานด้านยานยนต์ที่กว้างขึ้น, ดูที่ คู่มือผู้ซื้อชิ้นส่วนยานยนต์.
6.บทสรุป
การทำความร้อนแบบเหนี่ยวนำนำสามสิ่งมาสู่การปั๊มความร้อนที่การให้ความร้อนจากเตาเผาพยายามดิ้นรนเพื่อให้ได้มา: ความเร็ว, ความแม่นยำ, และพลังงานตามความต้องการ. แผ่นโลหะร้อนถึงออสเทไนต์ในเวลาไม่ถึงหนึ่งนาที แทนที่จะใช้เวลาหลาย. การควบคุมอุณหภูมิเป็นแบบแผ่นต่อแผ่นและแบบโซนต่อโซน แทนการเฉลี่ยในห้องเตา. พลังงานจะถูกใช้เฉพาะเมื่อมีแผ่นโลหะอยู่.
สำหรับผู้ผลิตยานยนต์ที่ผลิตเสาหลังคา B พิลลาร์, คานประตู, ราวหลังคา, และชิ้นส่วนโครงสร้างแรงสูงอื่น ๆ, การให้ความร้อนด้วยเหนี่ยวนำช่วยกระชับการควบคุมกระบวนการ ในขณะที่ลดเวลารอบและลดการเกิดออกไซด์. การลงทุนด้านวิศวกรรม—การออกแบบคอยล์, การเลือกความถี่, และการตรวจสอบอุณหภูมิ—คืนทุนในด้านกำลังการผลิตและความสม่ำเสมอของชิ้นส่วน.
คำถามที่พบบ่อย
Q: เหล็กเกรดใดที่ใช้ในการตีขึ้นรูปร้อนด้วยการเหนี่ยวนำความร้อน?
ก: เกรดที่พบมากที่สุดคือ 22MnB5, เหล็กผสมโบรอนที่ออกแบบมาสำหรับกระบวนการชุบแข็งด้วยแรงกด. การเหนี่ยวนำความร้อนยังสามารถใช้ได้กับเหล็กโบรอนเกรดอื่นๆ และรุ่นใหม่ที่มีความเหนียวสูงขึ้น เช่น 20MnB8 และ 30MnB5. ปัจจัยสำคัญคือการทำให้ถึงสภาพออสเทไนต์เต็มรูปแบบ (850–950°C ขึ้นอยู่กับเกรด) อย่างสม่ำเสมอทั่วทั้งชิ้นงาน.
Q: การเหนี่ยวนำความร้อนจัดการกับชิ้นงานเคลือบ Al-Si อย่างไร (เช่น, Usibor)?
ก: การเคลือบ Al-Si ต้องการความร้อนที่มีการควบคุมเพื่อให้ Fe-Al-Si แพร่กระจายโดยไม่ทำให้ชั้นเคลือบละลาย. ระยะเวลาการให้ความร้อนที่สั้นของการเหนี่ยวนำอาจเป็นข้อได้เปรียบ—การเคลือบใช้เวลาน้อยลงที่อุณหภูมิสูง, ลดความเสี่ยงของการเลิกกิจการ. พารามิเตอร์กระบวนการ (อัตราทางลาดของกำลัง, เวลาการแช่, และอุณหภูมิสูงสุด) จะต้องตรวจสอบประเภทการเคลือบและความหนาเฉพาะ.
สำรวจระบบทำความร้อนแบบเหนี่ยวนำสำหรับสายการผลิตปั๊มร้อนของคุณ
แบ่งปันรูปทรงเรขาคณิตที่ว่างเปล่าของคุณ, เกรดวัสดุ, รอบเวลาเป้าหมาย, และปริมาณการผลิต. ทีมวิศวกรรมของเราสามารถช่วยประเมินความถี่, การออกแบบขดลวด, และความต้องการพลังงานสำหรับโซลูชันการให้ความร้อนด้วยการชุบร้อนด้วยกระแสไฟฟ้ากำลังสูงที่ใช้งานได้จริง.


