
Calentamiento por inducción para estampado en caliente: Cómo el calentamiento rápido y preciso mejora la calidad de las piezas automotrices
Índice de contenidos
- 1. ¿Qué es el estampado en caliente y por qué importa el calentamiento??
- 2. Calefacción de hornos vs calefacción por inducción para estampado en caliente
- 3. 5 Ventajas del calentamiento por inducción para estampado en caliente
- 4. Desafíos de usar el calentamiento por inducción en estampado en caliente
- 5. Aplicaciones en el estampado en caliente automotriz
- 6. Conclusión
El estampado en caliente se ha convertido en uno de los procesos de fabricación más importantes para producir piezas ligeras, componentes automotrices de alta resistencia. Al calentar láminas de acero boro—típicamente 22MnB5—hasta la temperatura de austenitización y formarlas y enfriarlas rápidamente en una sola pasada de troquel, los fabricantes alcanzan resistencias a la tracción superiores a 1,500 MPa mientras reducen el peso del vehículo.
Los hornos de rodillos tradicionales cumplen con el trabajo, pero traen ciclos largos, oxidación pesada, y respuesta de temperatura lenta. El calentamiento por inducción toma una ruta diferente: la energía electromagnética genera calor directamente dentro del acero, tiempo de corte y control de temperatura de apretado. Para líneas automotrices que buscan mayor rendimiento y mayor consistencia de las piezas, esa diferencia importa.
1.¿Qué es el estampado en caliente y por qué importa el calentamiento??
estampado en caliente, también llamado endurecimiento por prensa, convierte piezas de acero de boro de resistencia media en piezas formadas de ultra alta resistencia. El material estándar es 22MnB5, típicamente suministrado con una microestructura ferrítico-perlítica con una resistencia a tracción de alrededor de 500–600 MPa. Tras el ciclo completo de estampado en caliente, la pieza terminada alcanza 1,500+ MPa.
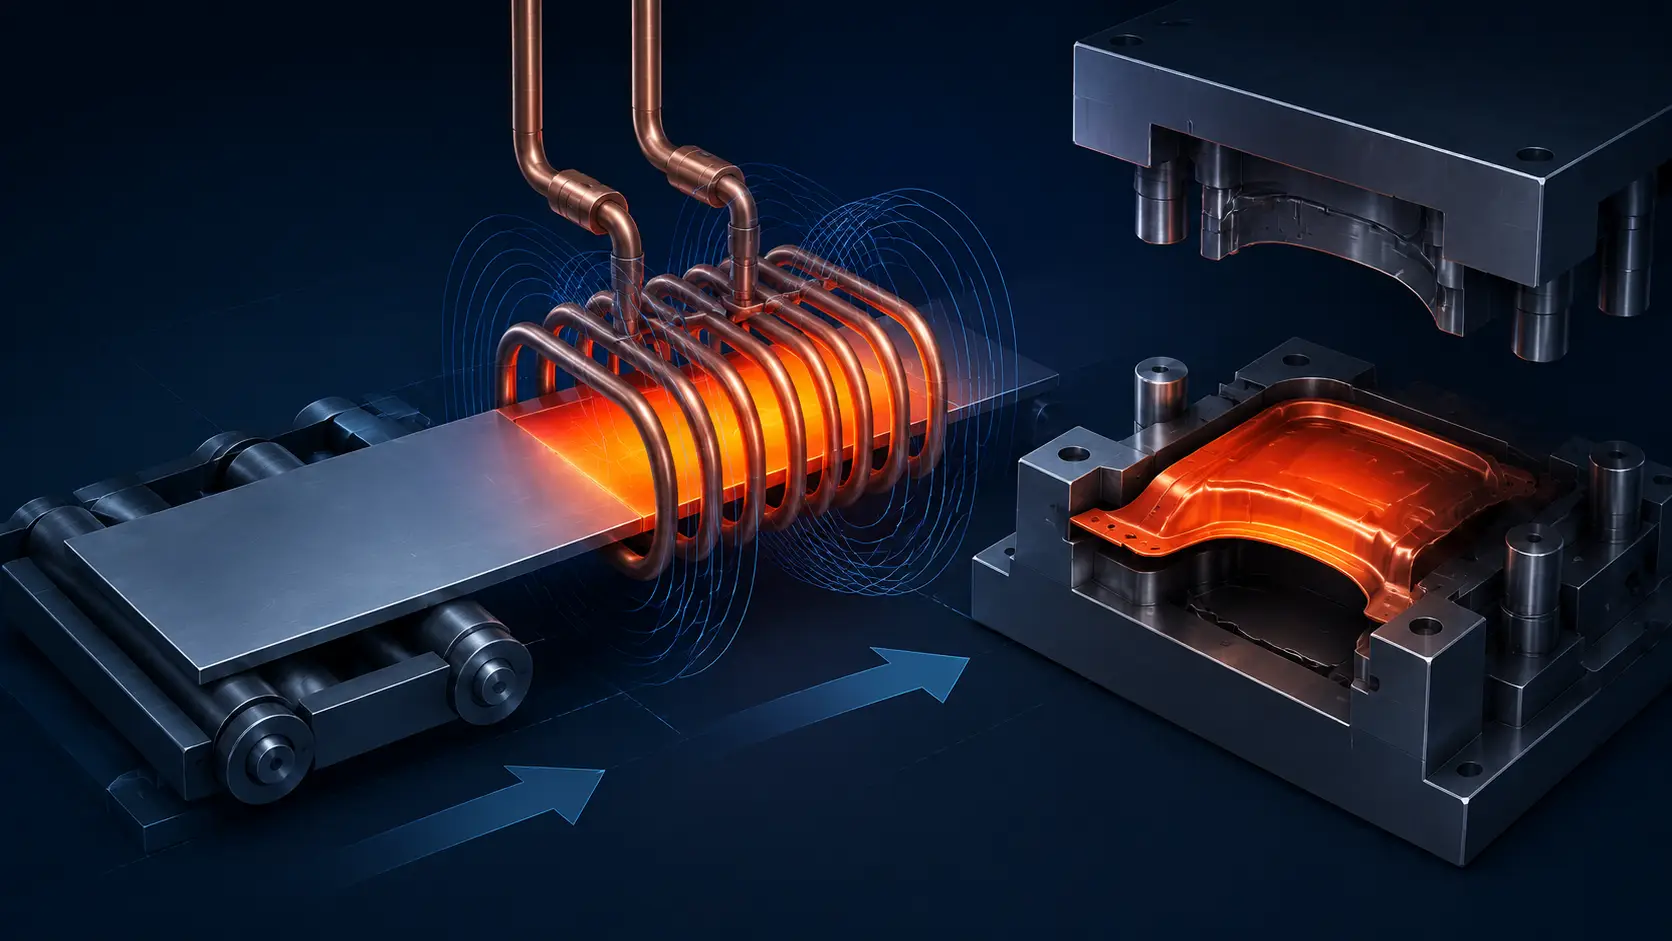
El proceso sigue cuatro pasos:
- Calentamiento. Los blanks se calientan a 900–950°C para lograr una estructura completamente austenítica.
- Transferencia. El blank calentado se mueve del sistema de calentamiento a la prensa de conformado, típicamente dentro de 3–5 segundos.
- Conformado y temple. El blank se da forma y se enfría rápidamente dentro de matrices refrigeradas por agua a 30–100 K/s, transformando austenita en martensita.
- Pieza terminada. El componente sale con microestructura totalmente martensítica, ofreciendo alta resistencia y resistencia a impactos.
La etapa de calentamiento controla directamente la microestructura final. El calentamiento desigual produce una austenitización inconsistente, lo que conduce a microestructuras mixtas, variación dimensional, y rendimiento de choque comprometido. El sistema de calentamiento no es solo un paso previo: establece la base metalúrgica para todo lo que sigue.
2.Calentamiento tradicional en horno vs calentamiento por inducción para estampado en caliente
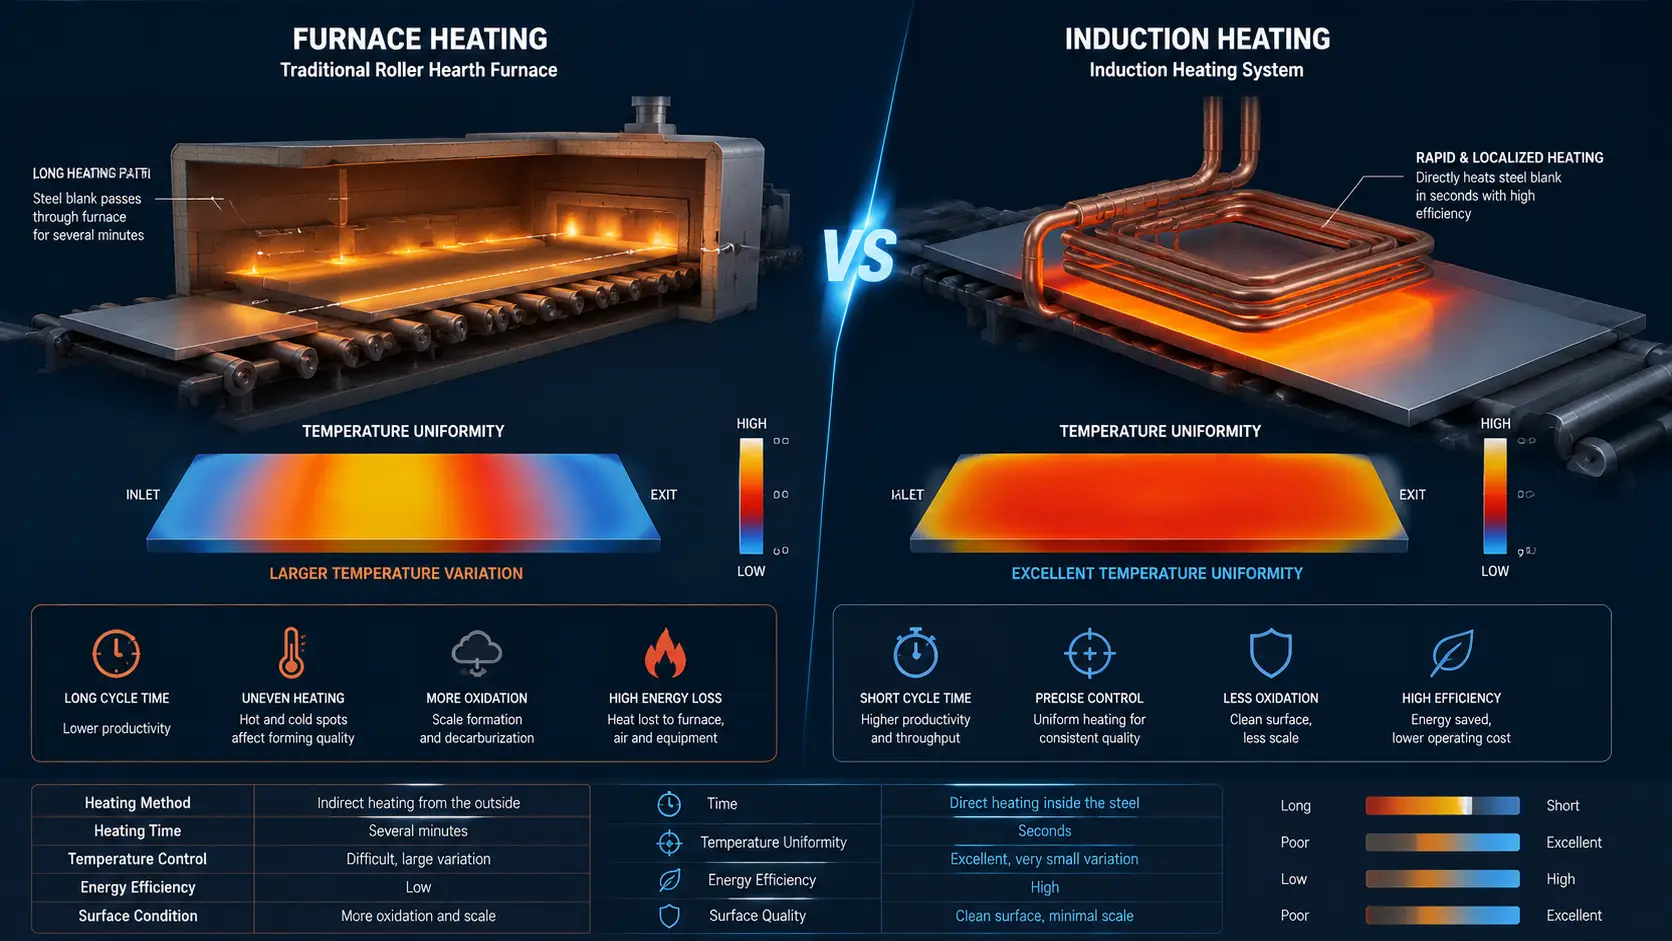
Los hornos de rodillos son la tecnología predominante en la mayoría de las líneas de estampado en caliente. Las piezas en bruto viajan a través de una cámara calentada por gas o electricidad sobre rodillos de cerámica, alcanzando gradualmente la temperatura durante varios minutos. El enfoque está probado y escala bien, pero tiene desventajas estructurales: toda la masa de la pieza en bruto —incluyendo áreas que no requieren austenitación completa— absorbe calor, y los gradientes de temperatura a lo ancho de la pieza son comunes.
La calefacción por inducción invierte el mecanismo. En lugar de depender de la radiación y convección del ambiente del horno, un campo magnético alterno induce corrientes parásitas directamente en el acero. El calor se origina dentro del material, no en la superficie. Esto cambia los resultados prácticos en cinco áreas:
| Factor | Calentamiento del Horno | Calentamiento por inducción |
|---|---|---|
| Tiempo de Calentamiento | 3–8 minutos | 15–60 segundos |
| Uniformidad de la Temperatura | Moderada; gradientes a lo largo de la longitud de la pieza son comunes | Alta; arreglos de bobina multizona equilibran el borde con el centro |
| Oxidación / Escala | Significativa; tiempo prolongado a temperatura | Reducida; exposición corta + atmósfera inerte opcional |
| Energía en reposo | Continuo; el horno debe mantenerse caliente entre ciclos | Bajo demanda; energía solo cuando hay piezas en blanco |
| Flexibilidad de producción | Ciclo fijo; difícil de variar por pieza en blanco | Zonas de calentamiento separadas; diferentes piezas en blanco, diferentes recetas |
Para una comparación más amplia de la inducción frente al calentamiento a base de combustión, ver calentamiento por inducción vs horno de gas.
3.Ventajas del calentamiento por inducción para estampado en caliente
1. Ciclo de calentamiento más rápido
La inducción lleva una pieza de acero al boro de temperatura ambiente a 930°C en menos de 60 segundos. El calor se genera directamente dentro de la pieza de trabajo; no hay que esperar a que la cámara del horno transfiera energía mediante radiación y convección. Para líneas de alto volumen que procesan de 4 a 6 piezas por minuto, esta velocidad se traduce directamente en rendimiento. Ver cómo funciona el calentamiento por inducción para la física subyacente.
2. Control preciso de la temperatura
El estampado en caliente opera dentro de una ventana estrecha: por encima de Ac3 (~850°C para 22MnB5) para asegurar la completa austenitización, pero por debajo de ~950°C para evitar un crecimiento excesivo del grano y la degradación del recubrimiento de Al-Si. Los sistemas de inducción integran pirómetros o cámaras térmicas con control de potencia en bucle cerrado para mantener cada pieza en esa banda. Los conjuntos de bobinas de múltiples zonas pueden ajustar la potencia de forma independiente en los bordes y centros, compensando las diferencias de pérdida de calor inducidas por la geometría, algo que un horno de zona única no puede hacer.
3. Reducción de la oxidación y la escama superficial
El calentamiento del horno expone las piezas a alta temperatura durante varios minutos, formando una capa de óxido que debe eliminarse antes de soldar o pintar. La calefacción por inducción completa el ciclo térmico en decenas de segundos, reduciendo el crecimiento de óxido aproximadamente en un orden de magnitud. Cuando se utiliza con un escudo de gas inerte sobre la zona de la bobina, la formación de escamas cae casi a cero. Esto ahorra material, elimina operaciones de desescamado, y preserva la integridad del recubrimiento Al-Si en planchas recubiertas. Para una discusión más profunda sobre el control de la oxidación, ver prevención de la oxidación durante la calefacción por inducción.
4. Mejora de la eficiencia energética
Un horno de rodillos debe calentar todo su volumen interno—cámara, rodillos, atmósfera—y mantener esa temperatura entre ciclos. La inducción suministra energía solo al vacío, a demanda. Cuando no hay un vacío en la bobina, el consumo de energía cae a cero. Para líneas que circulan con turnos parciales o con rendimiento variable, este ahorro en tiempo de reposo supone una diferencia significativa de costes. Menos calor residual también mejora el entorno laboral en el taller.
5. Calefacción flexible para componentes complejos
El estampado en caliente automotriz produce una amplia familia de piezas: Pilares B, vigas de impacto de puertas, raíles de techo, refuerzos de túneles, estructuras de bandejas de batería. Cada una tiene una geometría diferente, perfil de grosor, y requisito de calentamiento. Se pueden configurar matrices de bobinas de inducción por número de pieza—ajustando la longitud de las zonas, potencia por zona, y compensación de bordes—mientras que un horno opera con un perfil de temperatura para todo. Esto permite la producción de piezas mixtas y un cambio más rápido en la misma línea.
4.Desafíos de usar el calentamiento por inducción en estampado en caliente
La calefacción por inducción para estampado en caliente no es un reemplazo directo. Cada uno de estos factores debe ser diseñado para la pieza específica y la tasa de producción.
- Diseño de bobina. Geometrías complejas de piezas requieren matrices de bobinas personalizadas para proporcionar calefacción uniforme. Una geometría de bobina deficiente crea puntos calientes en los bordes, centros fríos, y austenitización inconsistente. Ver cómo funcionan las bobinas de inducción para principios de diseño.
- Selección de frecuencia. La frecuencia de operación determina la profundidad de penetración de las corrientes parásitas en la pieza en bruto. Frecuencias más altas (~100–400 kHz) calientan de manera eficiente piezas de chapa delgada; frecuencias más bajas (~10–50 kHz) son adecuadas para secciones más gruesas. La frecuencia desajustada desperdicia energía o deja el núcleo subcalentado. Ver cómo la frecuencia afecta el calentamiento por inducción.
- Monitoreo de temperatura. Campo de visión del pirómetro, Variación de emisividad en las superficies de las piezas, y la velocidad de retroalimentación al suministro de energía afectan la precisión del control. Los sistemas de producción combinan pirómetros ópticos, escaneo multipunto, y rampa de potencia predictiva para mantener cada pieza dentro de la ventana de austenitización.
5.Aplicaciones en el estampado en caliente automotriz
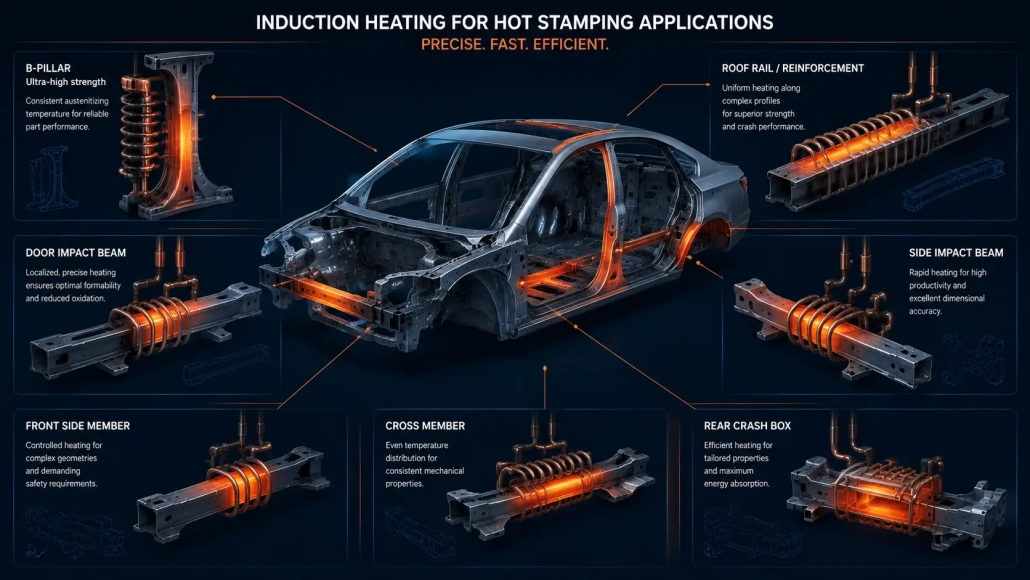
El calentamiento por inducción admite toda la gama de componentes estructurales automotrices estampados en caliente., incluyendo:
- Refuerzos de pilares B y pilares A
- Vigas de puerta de impacto lateral
- Refuerzos de rieles de techo y cabecera
- Travesaños de túnel y suelo
- Estructuras de bandejas de baterías para vehículos eléctricos y protección de los bajos
- Refuerzos de parachoques delantero y trasero
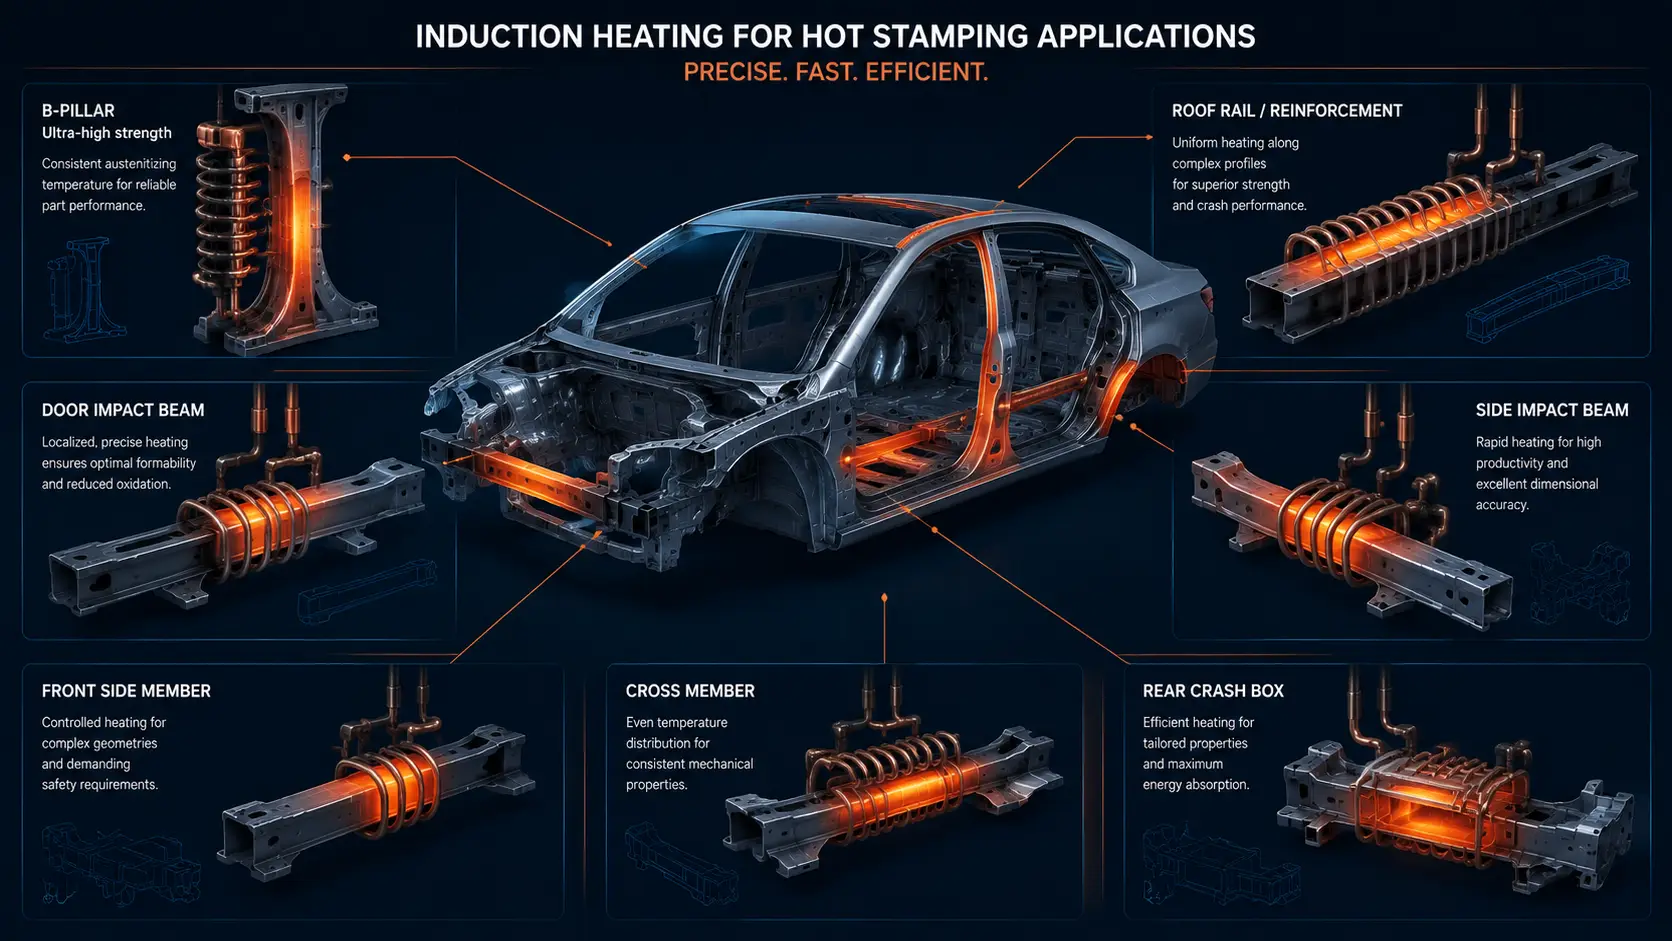
A medida que las plataformas de los vehículos cambian hacia estructuras de carrocería ligeras de materiales mixtos, las arquitecturas de vehículos eléctricos añaden requisitos de protección de la batería., demanda de eficiente, La calefacción en blanco controlable sigue creciendo. Para una visión más amplia de las aplicaciones automotrices, consulte nuestra guía del comprador de repuestos para automóviles.
6.Conclusión
El calentamiento por inducción aporta tres cosas al estampado en caliente que el calentamiento por horno tiene dificultades para ofrecer: velocidad, precisión, y energía bajo demanda. Las piezas en bruto alcanzan la temperatura de austenización en menos de un minuto en lugar de varios. El control de temperatura es por pieza y por zona en lugar de promediarse en una cámara de horno. La potencia solo se aplica cuando hay una pieza presente.
Para fabricantes de automóviles que producen pilares B, refuerzos de puertas, raíles de techo, y otras piezas estructurales de alta resistencia, La calefacción por inducción mejora el control del proceso mientras reduce el tiempo de ciclo y la formación de óxido. La inversión en ingeniería—diseño de bobinas, selección de frecuencia, y monitoreo de temperatura—se recupera en productividad y consistencia de las piezas.
Preguntas frecuentes
q: ¿Qué grados de acero se utilizan en estampado en caliente con calefacción por inducción?
A: El grado más común es 22MnB5, un acero aleado de boro diseñado para el endurecimiento por prensa. El calentamiento por inducción también es compatible con otros grados de boro y variantes emergentes de mayor ductilidad como 20MnB8 y 30MnB5. El factor crítico es alcanzar la austenitización total (850–950°C dependiendo de la ley) uniformemente en toda la cima.
q: ¿Cómo maneja el calentamiento por inducción los blanks recubiertos de Al-Si? (por ejemplo, Usibor)?
A: Los recubrimientos de Al-Si requieren un calentamiento controlado para permitir la interdifusión de Fe-Al-Si sin derretir la capa de recubrimiento.. El corto tiempo de calentamiento de la inducción puede ser una ventaja: el recubrimiento pasa menos tiempo a alta temperatura, reduciendo el riesgo de licuación. Parámetros del proceso (tasa de rampa de potencia, tiempo de mantenimiento, y temperatura máxima) debe ser validado para el tipo de recubrimiento y espesor específicos.
Explora el calentamiento por inducción para tu línea de estampado en caliente
Comparte la geometría de tu pieza en blanco, grado de material, tiempo de ciclo objetivo, y volumen de producción. Nuestro equipo de ingeniería puede ayudar a evaluar la frecuencia, diseño de bobinas, y los requisitos de potencia para una solución práctica de calentamiento por inducción para estampado en caliente.


