
Riscaldamento a induzione per la stampatura a caldo: Quanto velocemente e con precisione il riscaldamento migliora la qualità dei pezzi automobilistici
Indice dei contenuti
- 1. Che cos'è la stampa a caldo e perché è importante il riscaldamento?
- 2. Riscaldamento del forno vs riscaldamento a induzione per la stampa a caldo
- 3. 5 Vantaggi del riscaldamento a induzione per la stampa a caldo
- 4. Sfide legate all'utilizzo del riscaldamento a induzione nello stampaggio a caldo
- 5. Applicazioni nel settore automobilistico della stampa a caldo
- 6. Conclusione
Lo stampaggio a caldo è diventato uno dei processi produttivi più importanti per la produzione di materiali leggeri, componenti automobilistici ad alta resistenza. Riscaldando lastre di acciaio al boro—tipicamente 22MnB5—a temperatura di austenitizzazione e formando e raffreddando rapidamente in un'unica corsa dello stampo, i produttori raggiungono resistenze alla trazione superiori a 1,500 MPa riducendo al contempo il peso del veicolo.
I forni a rulli tradizionali portano a termine il lavoro, ma comportano cicli lunghi, forte ossidazione, e risposta lenta alla temperatura. Il riscaldamento a induzione segue un percorso diverso: l'energia elettromagnetica genera calore direttamente all'interno dell'acciaio, riducendo i tempi di ciclo e migliorando il controllo della temperatura. Per linee automobilistiche che cercano una maggiore produttività e una consistenza dei pezzi più stretta, quella differenza conta.
1.Che cos'è la stampa a caldo e perché è importante il riscaldamento?
stampa a caldo, chiamata anche indurimento a pressione, converte pezzi in acciaio al boro di media resistenza in parti formate ultra-alta. Il materiale standard è 22MnB5, tipicamente fornito con una microstruttura ferritico-perlitica con una resistenza alla trazione di circa 500–600 MPa. Dopo il ciclo completo di stampatura a caldo, il pezzo finito raggiunge 1,500+ MPa.
Il processo segue quattro fasi:
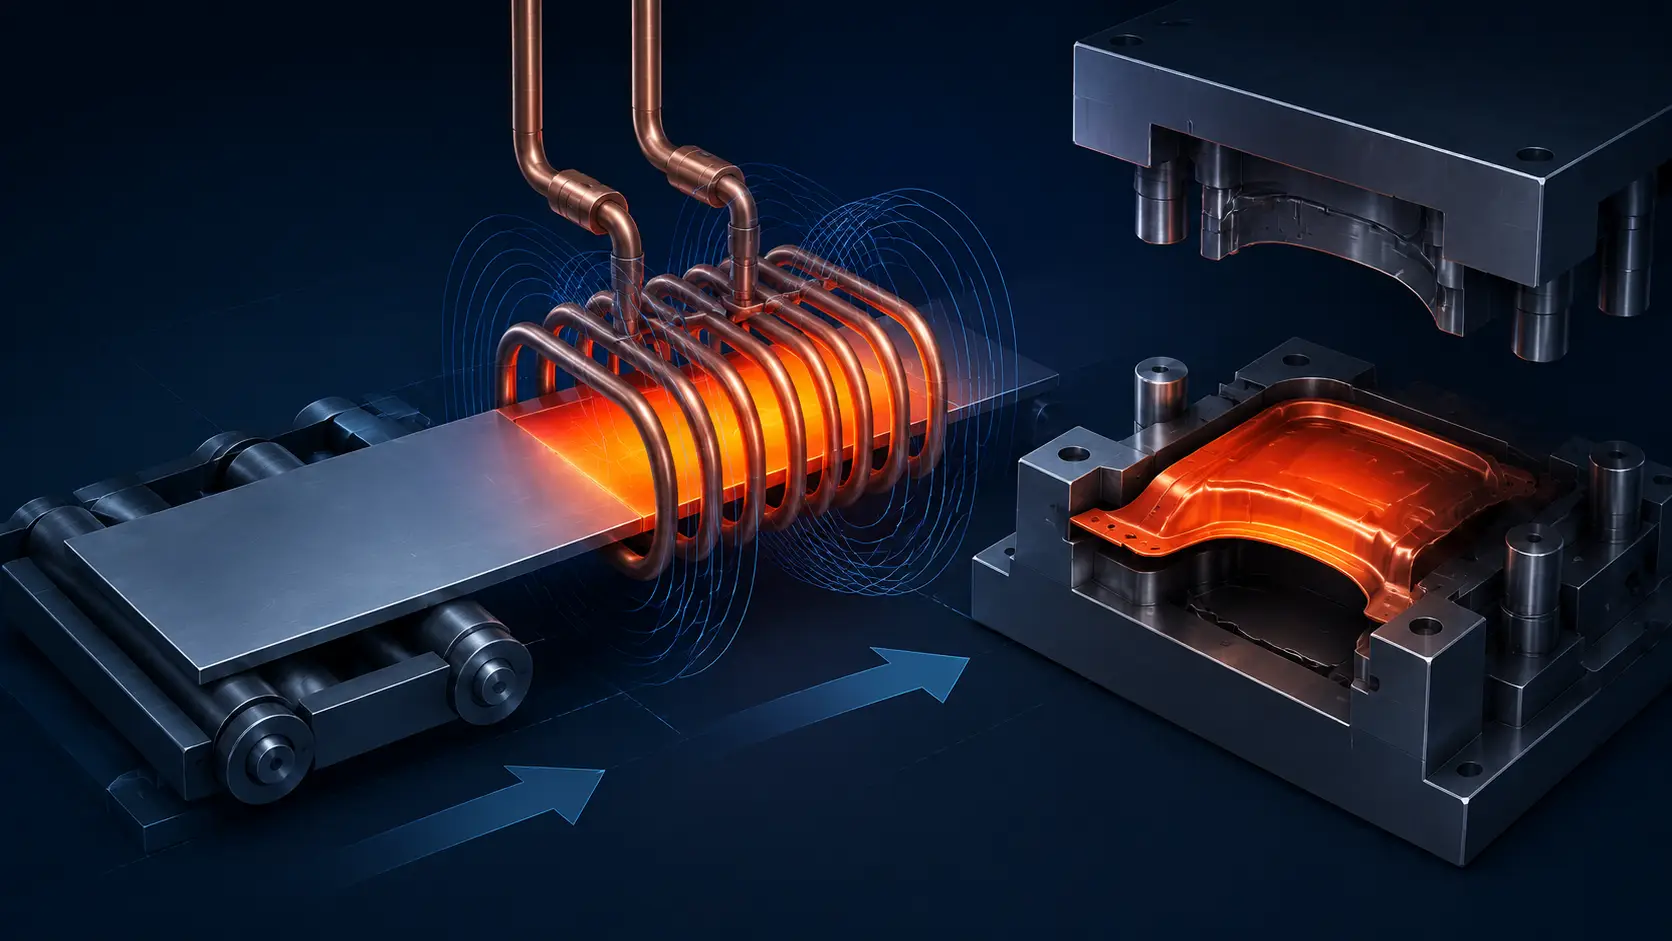
- Riscaldamento. I semilavorati vengono riscaldati a 900–950°C per ottenere una struttura completamente austentitica.
- Trasferimento. Il semilavorato riscaldato passa dal sistema di riscaldamento alla pressa di formatura, tipicamente entro 3–5 secondi.
- Formatura e tempra. Il semilavorato viene modellato e rapidamente raffreddato all'interno di matrici raffreddate ad acqua a 30–100 K/s, trasformando l'austentite in martensite.
- Pezzatura finita. Il componente esce con una microstruttura completamente martensitica, fornendo alta resistenza e resistenza agli urti.
La fase di riscaldamento controlla direttamente la microstruttura finale. Il riscaldamento irregolare produce una austenitizzazione incoerente, che porta a microstrutture miste, variazioni dimensionali, e prestazioni di crash compromesse. Il sistema di riscaldamento non è solo un passaggio preliminare: stabilisce la base metallurgica per tutto ciò che segue.
2.Riscaldamento tradizionale in forno vs riscaldamento a induzione per lo stampaggio a caldo
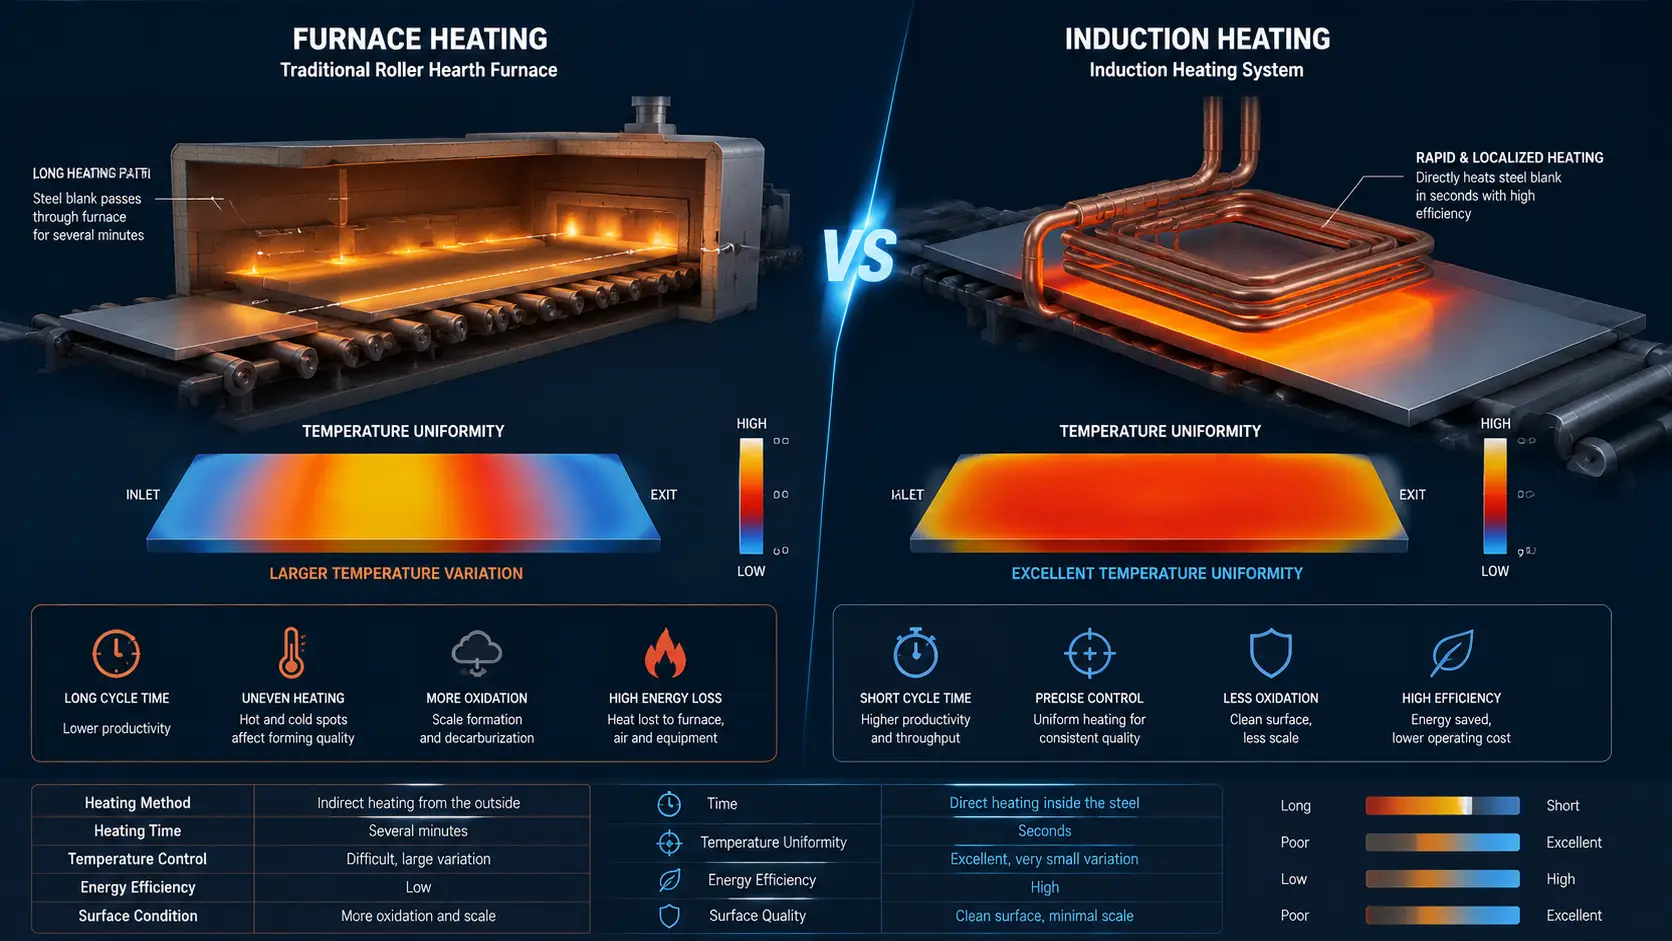
I forni a rullo sono la tecnologia prevalente nella maggior parte delle linee di stampaggio a caldo. I semilavorati attraversano una camera riscaldata a gas o elettricamente su rulli in ceramica, raggiungendo gradualmente la temperatura in diversi minuti. L'approccio è provato e scala bene, ma presenta svantaggi strutturali: l'intera massa in bianco—incluse le aree che non richiedono una completa austenitizzazione—absorbe calore, e gradienti di temperatura lungo la larghezza del vuoto sono comuni.
Il riscaldamento a induzione inverte il meccanismo. Invece di affidarsi a radiazioni e convezioni dall'atmosfera del forno, un campo magnetico alternato induce correnti parassite direttamente nell'acciaio. Il calore ha origine all'interno del materiale, non alla superficie. Questo cambia i risultati pratici in cinque aree:
| Fattore | Riscaldamento a forno | Riscaldamento a Induzione |
|---|---|---|
| Tempo di Riscaldamento | 3–8 minuti | 15–60 secondi |
| Uniformità della Temperatura | Moderato; gradiente lungo la lunghezza del pezzo comune | Alta; array di bobine multi-zona bilanciano bordo-centro |
| Ossidazione / Calcare | Significativa; tempo prolungato alla temperatura | Ridotto; breve esposizione + atmosfera inerte opzionale |
| Energia a Riposo | Continuo; il forno deve rimanere caldo tra i cicli | Su richiesta; energia solo quando i pezzi sono presenti |
| Flessibilità di Produzione | Ciclo fisso; difficile da variare per ogni pezzo | Zone di riscaldamento separate; pezzi diversi, ricette diverse |
Per un confronto più ampio tra riscaldamento a induzione e basato su combustione, vedere riscaldamento a induzione vs forno a gas.
3.Vantaggi del riscaldamento a induzione per la stampa a caldo
1. Ciclo di riscaldamento più veloce
L'induzione porta un blank in acciaio al boro dalla temperatura ambiente a 930°C in meno 60 secondi. Il calore viene generato direttamente all'interno del pezzo da lavorare—niente attesa che una camera del forno trasferisca energia attraverso radiazione e convezione. Per linee ad alto volume che elaborano 4–6 blank al minuto, questa velocità si traduce direttamente in throughput. Vedi come funziona il riscaldamento ad induzione per la fisica sottostante.
2. Controllo preciso della temperatura
La laminazione a caldo opera entro una finestra ristretta: sopra Ac3 (~850°C per 22MnB5) per garantire una completa austenitizzazione, ma sotto ~950°C per evitare una crescita eccessiva del grano e il degrado del rivestimento Al-Si. I sistemi a induzione integrano pirometri o telecamere termiche con controllo della potenza a ciclo chiuso per mantenere ogni lamiera entro quella fascia. Array di bobine a più zone possono regolare indipendentemente la potenza su bordi e centri, compensando le differenze di perdita di calore dovute alla geometria—cosa che un forno a zona singola non può fare.
3. Ridotta ossidazione e scala superficiale
Il riscaldamento del forno espone i semilavorati ad alte temperature per diversi minuti, formando ossido che deve essere rimosso prima della saldatura o della verniciatura. Il riscaldamento ad induzione completa il ciclo termico in decine di secondi, riducendo la crescita dell'ossido di circa un ordine di grandezza. Quando abbinato a un flusso di gas inerte sopra la zona della bobina, la formazione di ossido scende quasi a zero. Questo consente di risparmiare materiale, elimina le operazioni di decapaggio, e preserva l'integrità del rivestimento Al-Si sui semilavorati rivestiti. Per una discussione più approfondita sul controllo dell'ossidazione, vedere prevenzione dell'ossidazione durante il riscaldamento a induzione.
4. Efficienza energetica migliorata
Un forno a rulli deve riscaldare l'intero volume interno—camera, rulli, atmosfera—e mantenere quella temperatura tra i cicli. L'induzione fornisce energia solo al pezzo grezzo, su richiesta. Quando non c'è alcun pezzo grezzo nella bobina, il consumo di energia scende a zero. Per le linee che operano con turni parziali o flussi di produzione variabili, questo risparmio durante i tempi di inattività rappresenta una differenza di costo significativa. Meno calore disperso migliora anche l'ambiente di lavoro sul reparto produttivo.
5. Riscaldamento flessibile per componenti complessi
La stampaggio a caldo automotive produce un'ampia famiglia di componenti: Montanti B, travi di impatto delle porte, binari del tetto, rinforzi del tunnel, strutture dei vassoi delle batterie. Ciascuno ha una geometria diversa, profilo di spessore, e requisiti di riscaldamento. Gli array di bobine a induzione possono essere configurati per numero di parte—regolando la lunghezza delle zone, potenza per zona, e compensazione dei bordi—mentre un forno funziona con un solo profilo di temperatura per tutto. Questo consente la produzione mista di parti e un cambio più rapido sulla stessa linea.
4.Sfide legate all'utilizzo del riscaldamento a induzione nello stampaggio a caldo
Il riscaldamento a induzione per lo stampaggio a caldo non è un sostituto immediato. Ciascuno di questi fattori deve essere progettato per il pezzo specifico e per la velocità di produzione.
- Progettazione della bobina. Le geometrie complesse dei pezzi richiedono serie di bobine personalizzate per garantire un riscaldamento uniforme. Una geometria della bobina scadente crea punti caldi ai bordi, centri freddi, e austenitizzazione incoerente. Vedi come funzionano le bobine a induzione per i principi di progettazione.
- Selezione della frequenza. La frequenza di esercizio determina la profondità di penetrazione delle correnti parassite nel grezzo. Frequenze più alte (~100–400 kHz) riscaldano efficacemente i grezzi a lamiera sottile; Frequenze più basse (~10–50 kHz) adatte a sezioni più spesse. La frequenza non corrispondente spreca energia o lascia il nucleo sotto-riscaldato. Vedi come la frequenza influenza il riscaldamento a induzione.
- Monitoraggio della temperatura. Linee visive del pirometro, variazione di emissività sulle superfici del grezzo, e la velocità di feedback all'alimentazione influenzano tutti la precisione del controllo. I sistemi di produzione combinano pirometri ottici, scansione multipunto, e aumento della potenza predittiva per mantenere ogni vuoto all'interno della finestra di austenitizzazione.
5.Applicazioni nel settore automobilistico della stampa a caldo
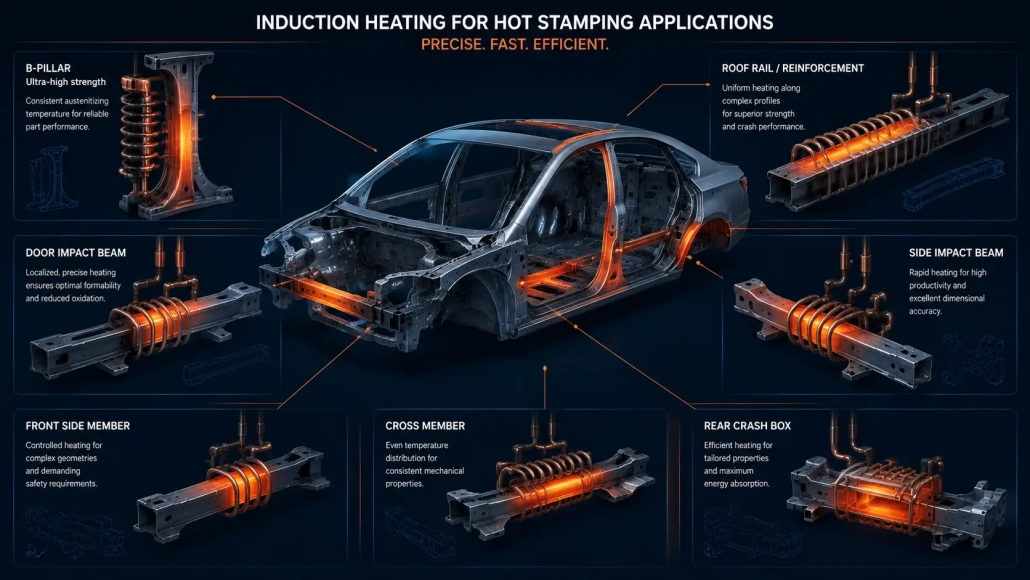
Il riscaldamento a induzione supporta l'intera gamma di componenti strutturali automobilistici stampati a caldo, inclusi:
- Montanti B e rinforzi del montante A
- Travi delle porte per impatto laterale
- Rinforzi dei binari del tetto e dei traversi superiori
- Tunnel e traverse del pavimento
- Strutture dei vassoi delle batterie dei veicoli elettrici e protezione del sottoscocca
- Rinforzi paraurti anteriori e posteriori
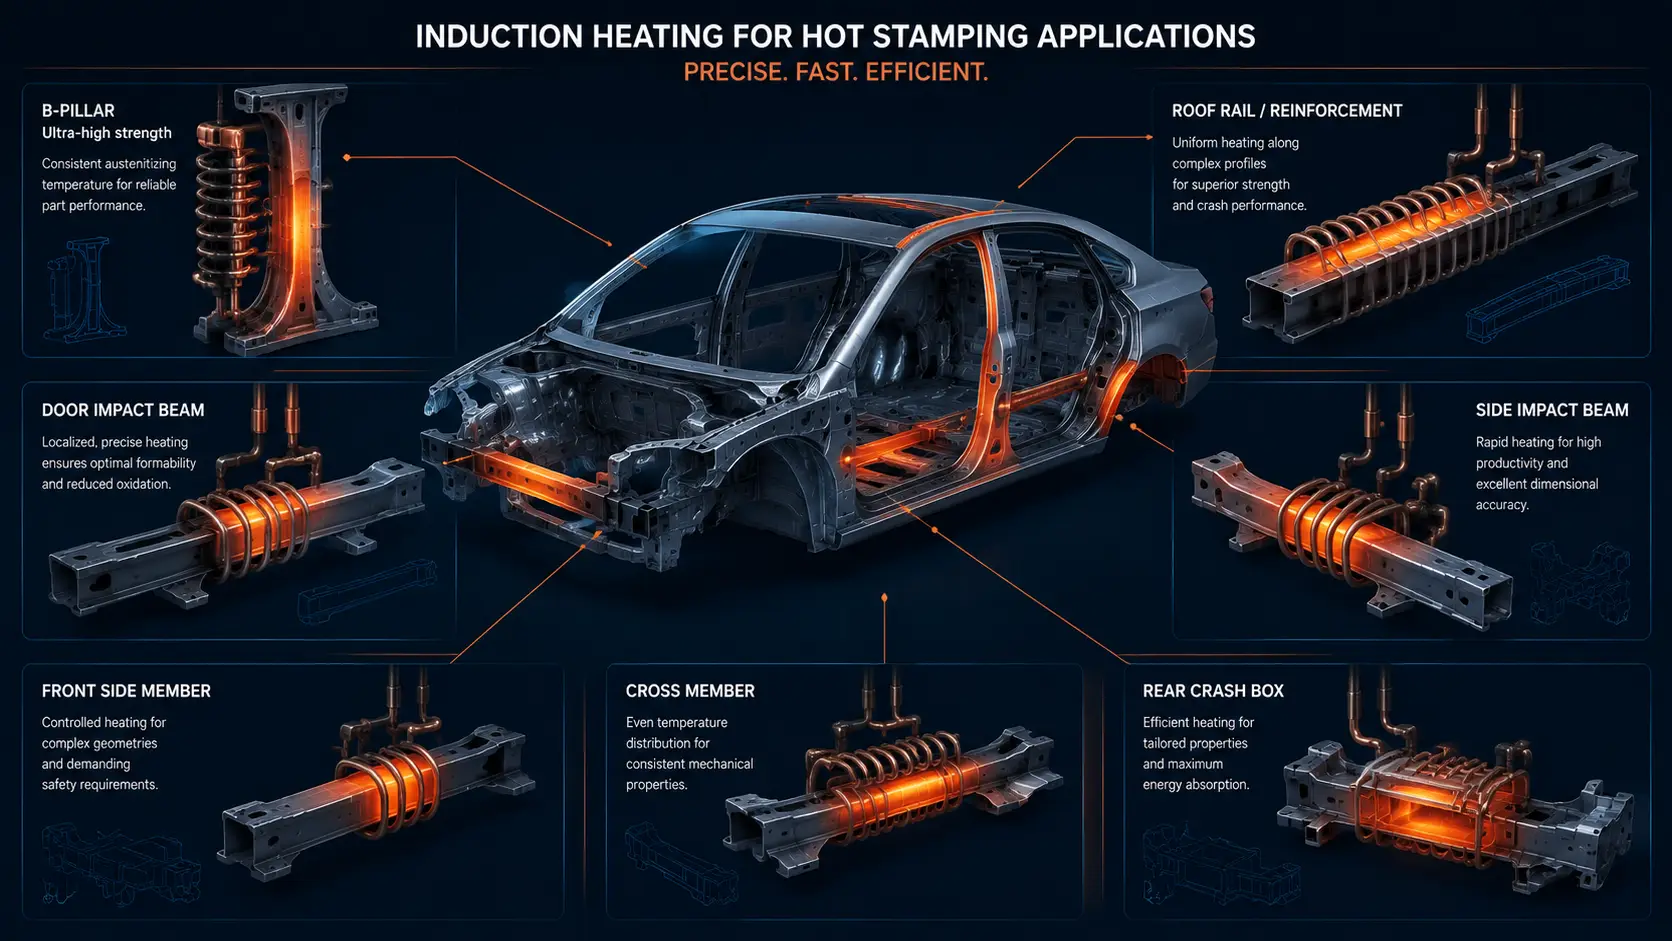
Man mano che le piattaforme dei veicoli si spostano verso strutture leggere in materiali misti e architetture di veicoli elettrici, aumentano i requisiti di protezione della batteria, domanda di efficienza, il riscaldamento controllabile del vuoto continua a crescere. Per uno sguardo più ampio alle applicazioni automobilistiche, vedere il nostro guida per l'acquisto di componenti automobilistici.
6.Conclusione
Il riscaldamento a induzione apporta allo stampaggio a caldo tre aspetti che il riscaldamento in forno fatica a fornire: velocità, precisione, ed energia su richiesta. I pezzi grezzi raggiungono la temperatura di austenitizzazione in meno di un minuto anziché in diversi. Il controllo della temperatura avviene per pezzo grezzo e per zona anziché come media nella camera del forno. L'energia viene prelevata solo quando è presente uno spazio vuoto.
Per i produttori automobilistici che producono montanti centrali, travi delle porte, binari del tetto, e altre parti strutturali ad alta resistenza, il riscaldamento a induzione rafforza il controllo del processo riducendo al tempo stesso il tempo di ciclo e le incrostazioni di ossido. L'investimento ingegneristico: progettazione della bobina, selezione della frequenza, e monitoraggio della temperatura: si ripaga in termini di produttività e consistenza delle parti.
FAQ
Q: Quali qualità di acciaio vengono utilizzate nello stampaggio a caldo con riscaldamento a induzione?
Un: Il grado più comune è 22MnB5, un acciaio legato al boro progettato per la tempra a pressa. Il riscaldamento a induzione è anche compatibile con altri gradi al boro e con varianti emergenti a maggiore duttilità come 20MnB8 e 30MnB5. Il fattore critico è raggiungere la completa austenitizzazione (850–950°C a seconda del grado) in modo uniforme su tutto il pezzo.
Q: Come gestisce il riscaldamento a induzione i pezzi rivestiti Al-Si (ad esempio, Usibor)?
Un: I rivestimenti Al-Si richiedono un riscaldamento controllato per consentire la diffusione reciproca Fe-Al-Si senza sciogliere lo strato di rivestimento. Il breve tempo di riscaldamento dell’induzione può essere un vantaggio: il rivestimento trascorre meno tempo ad alta temperatura, riducendo il rischio di liquefazione. Parametri di processo (velocità della rampa di potenza, tempo di permanenza, e temperatura di picco) deve essere convalidato per il tipo e lo spessore del rivestimento specifico.
Esplora il riscaldamento a induzione per la tua linea di stampaggio a caldo
Condividi la geometria del tuo semilavorato, grado del materiale, tempo ciclo target, e volume di produzione. Il nostro team di ingegneri può aiutare a valutare la frequenza, progettazione della bobina, e i requisiti di potenza per una soluzione pratica di riscaldamento a induzione per stampaggio a caldo.


