
Индукционный нагрев для горячей штамповки: Как быстрая и точная нагревка улучшает качество автомобильных деталей
Содержание
- 1. Что такое горячая штамповка и почему он имеет значение?
- 2. Отопление печи против индукционного нагрева для горячего штамповки
- 3. 5 Преимущества индукционного нагрева для горячей штамповки
- 4. Проблемы использования индукционного нагрева в горячем штамповке
- 5. Применение в автомобильной горячей штамповке
- 6. Заключение
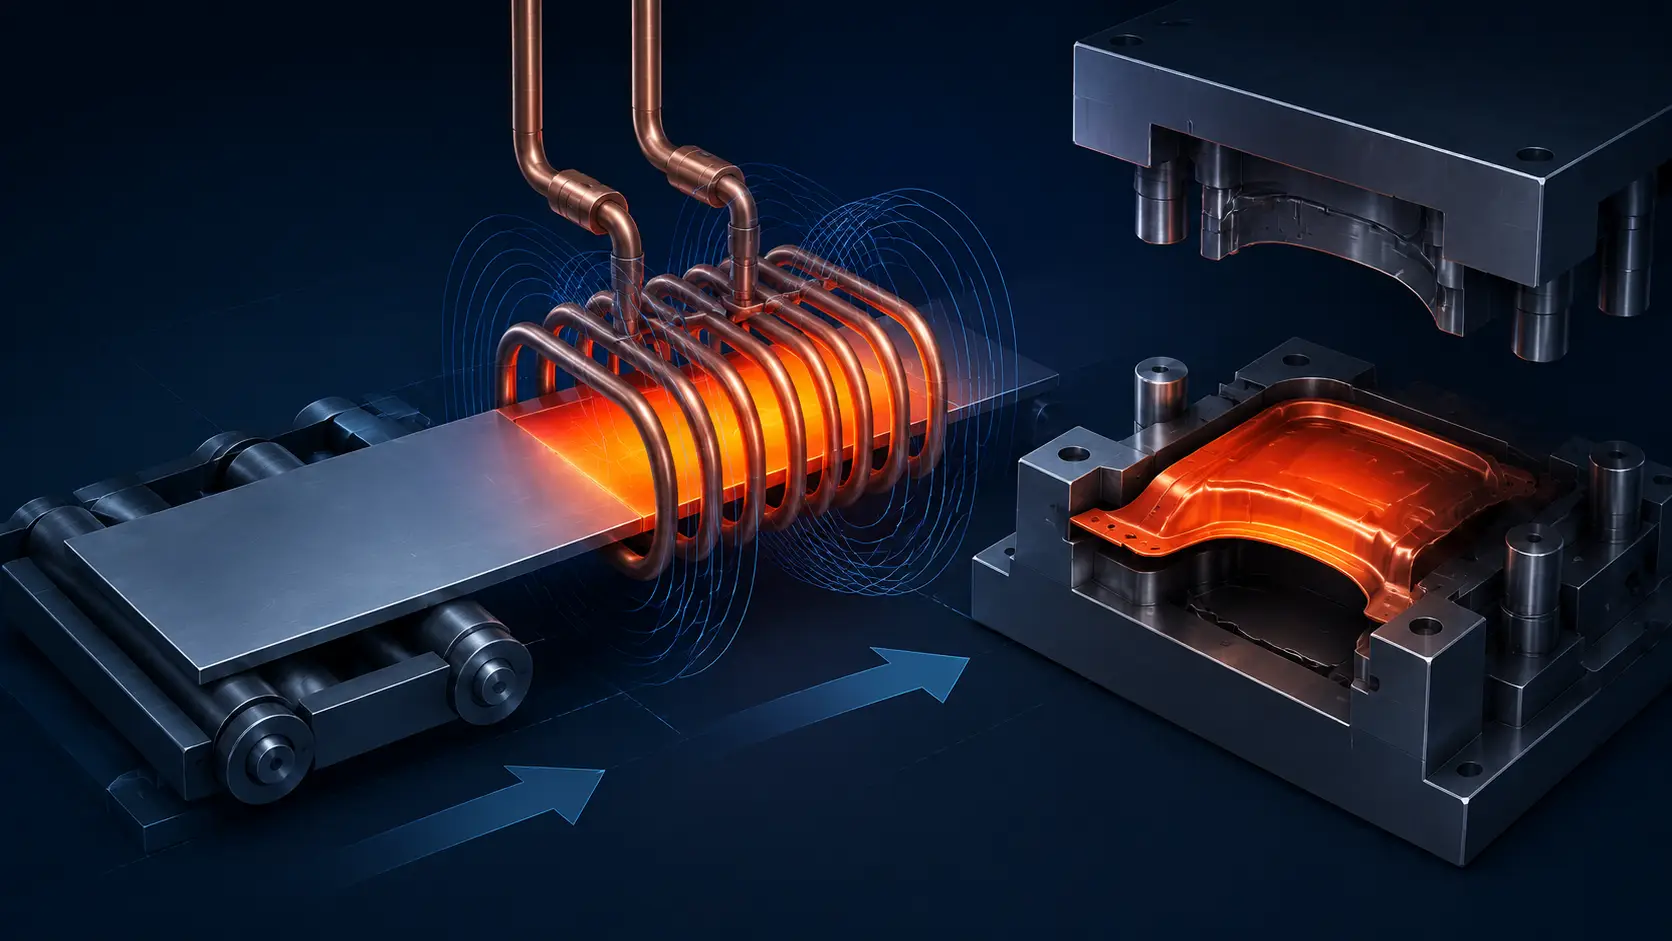
Горячая штамповка стала одним из важнейших производственных процессов изготовления легких изделий., высокопрочные автомобильные компоненты. Путем нагрева листов бористой стали (обычно 22MnB5) до температуры аустенизации, быстрого формования и охлаждения их за один ход матрицы., производители достигают предела прочности выше 1,500 МПа при снижении массы автомобиля.
Традиционные роликовые печи выполняют свою работу, но они приносят длинные циклы, тяжелое окисление, и вялая реакция на температуру. Индукционный нагрев идет другим путем: электромагнитная энергия непосредственно создает тепло внутри стали, время цикла резки и более точный контроль температуры. Для автомобильных линий, стремящихся к большей производительности и более точной однородности деталей, эти различия имеют значение.
1.Что такое горячая штамповка и почему он имеет значение?
Горячее штампование, также называемое пресс-отжигом, превращает заготовки из стали средней прочности с бором в ультравысокопрочные сформированные детали. Стандартный материал — 22MnB5, обычно поставляется с феррито-перлитной микроструктурой при прочности на растяжение около 500–600 МПа. После полного цикла горячей штамповки, готовая деталь достигает 1,500+ МПа.
Процесс включает четыре этапа:
- Нагрев. Заготовки нагреваются до 900–950°C для получения полностью аустенитной структуры.
- Трансфер. Нагретая заготовка перемещается из системы нагрева в формующий пресс, обычно в течение 3–5 секунд.
- Формование и закалка. Заготовка формуется и быстро охлаждается внутри охлаждаемых водой штампов со скоростью 30–100 К/с, превращая аустенит в мартенсит.
- Готовая деталь. Компонент выходит с полностью мартенситной микроструктурой, обеспечивая высокую прочность и устойчивость к удару.
Этап нагрева напрямую контролирует окончательную микроструктуру. Неравномерный нагрев приводит к непоследовательной аустенизации, что приводит к смешанным микроструктурам, различиям в размерах, и ухудшению характеристик при ударе. Система нагрева — это не просто предварительный этап, она задает металлургическую основу для всего последующего.
2.Традиционный нагрев в печи против индукционного нагрева для горячей штамповки
Роликовые печи являются устоявшейся технологией на большинстве линий горячей штамповки. Заготовки проходят через газовую или электрически нагреваемую камеру на керамических роликах, постепенно достигая температуры в течение нескольких минут. Этот подход проверен и хорошо масштабируется, но у него есть конструкционные недостатки: вся масса заготовки — включая области, которые не требуют полной аустенитизации — поглощает тепло, и температурные градиенты по ширине заготовки являются обычным явлением.
Индукционный нагрев переворачивает механизм. Вместо того чтобы полагаться на излучение и конвекцию из атмосферы печи, переменное магнитное поле индуцирует вихревые токи непосредственно в стали. Тепло возникает внутри материала, не на поверхности. Это изменяет практические результаты в пяти областях:
| Фактор | Нагрев в печи | Индукционный нагрев |
|---|---|---|
| Время нагрева | 3–8 минут | 15–60 секунд |
| Равномерность температуры | Умеренная; градиенты вдоль длины заготовки обычны | Высокая; массивы много-зонных катушек уравновешивают край и центр |
| Окисление / Налет | Значительная; продолжительное время при температуре | Сниженная; короткое воздействие + по желанию инертная атмосфера |
| Энергия в простое | Непрерывный режим; печь должна оставаться горячей между циклами | По требованию; энергия только когда заготовки присутствуют |
| Гибкость производства | Фиксированный цикл; трудно изменять для каждого заготовки | Отдельные зоны нагрева; разные заготовки, разные рецептуры |
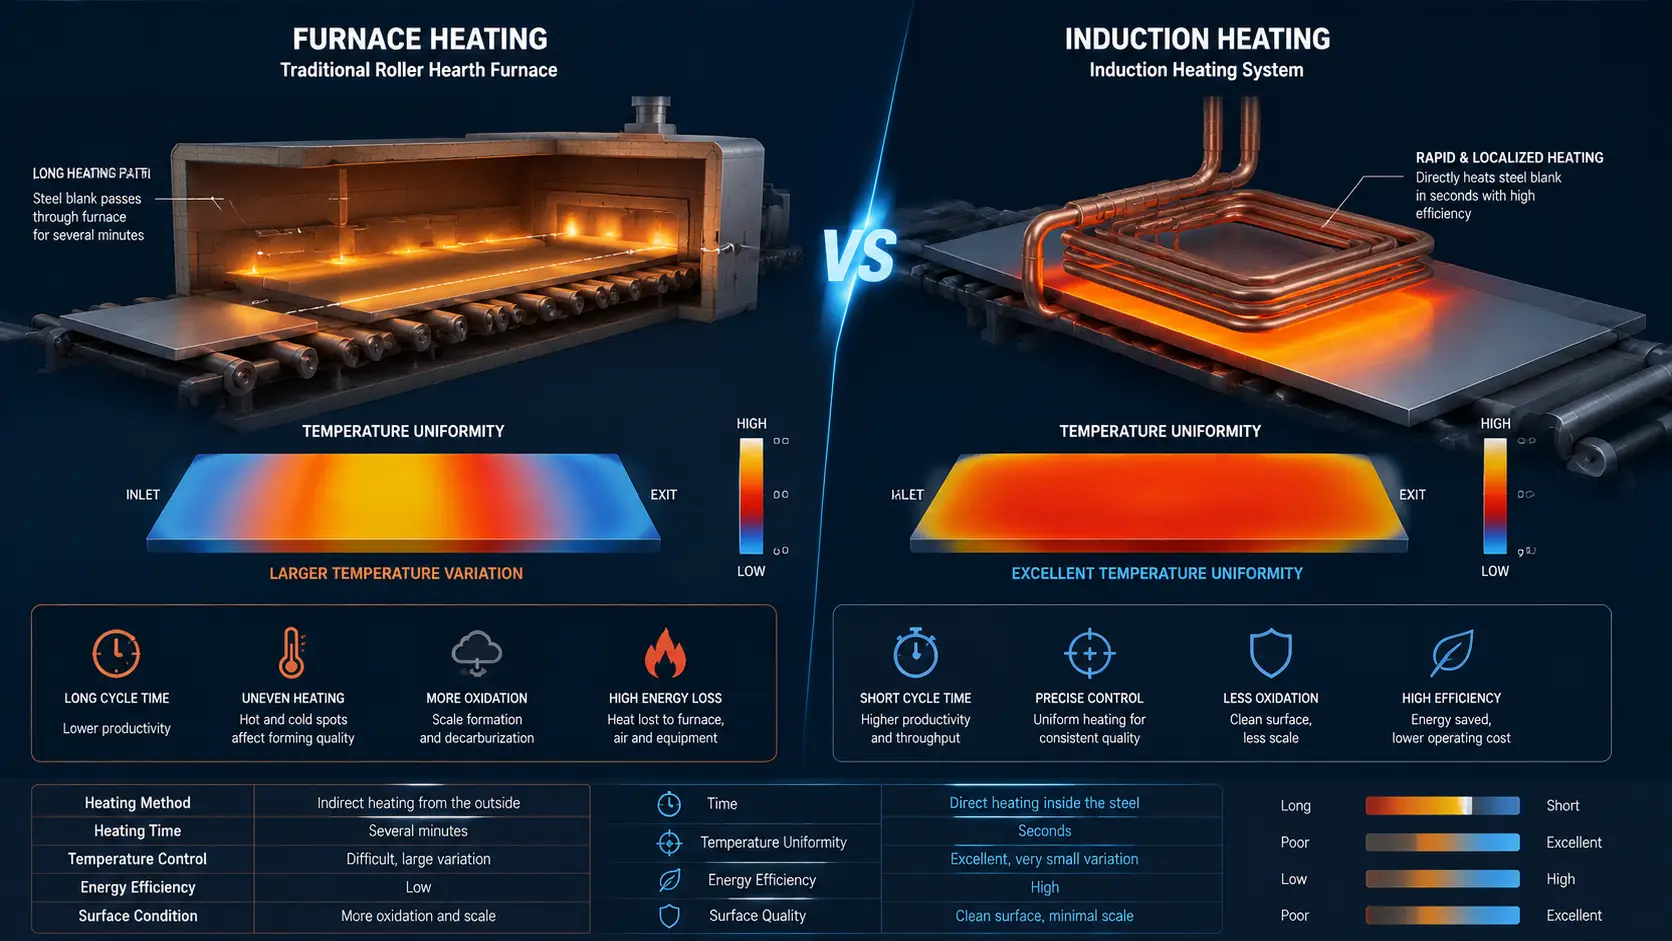
Для более широкого сравнения индукционного и основанного на сгорании нагрева, см. индукционный нагрев против газовой печи.
3.Преимущества индукционного нагрева для горячей штамповки
1. Более быстрый цикл нагрева
Индукция нагревает заготовку из бористой стали от комнатной температуры до 930°C менее чем за 60 секунд. Тепло генерируется прямо внутри заготовки — не нужно ждать, пока камера печи передаст энергию через излучение и конвекцию. Для линий с высоким объемом производства обработка 4–6 заготовок в минуту, эта скорость напрямую отражается на производительности. Смотрите как работает индукционный нагрев для основной физики.
2. Точное управление температурой
Горячее штамповка работает в узком диапазоне: выше Ac3 (~850°C для 22MnB5) чтобы обеспечить полное аустенитирование, но ниже ~950°C, чтобы избежать чрезмерного роста зерна и разрушения покрытия Al-Si. Индукционные системы интегрируют пирометры или тепловые камеры с управлением мощностью по замкнутому контуру, чтобы удерживать каждую заготовку в этом диапазоне. Многозонные катушки могут независимо регулировать мощность по краям и центрам, компенсируя геометрические различия в теплопотерях — чего не может сделать однозонная печь.
3. Сниженное окисление и поверхностный масштаб
Нагрев в печи подвергает заготовки высоким температурам в течение нескольких минут, шкала оксида строительства, которую необходимо удалить перед сваркой или покраской. Индукционный нагрев завершает тепловой цикл за десятки секунд, снижая рост оксида примерно на порядок. В сочетании с инертным газовым кожухом над зоной катушки, образование масштаба падает почти до нуля. Это экономит материал, исключает операции удаления накипу, и сохраняет целостность покрытия Al-Si на покрытых заготовках. Для более глубокого обсуждения контроля окисления, см. предотвращение окисления при индукционном нагреве.
4. Повышенная энергоэффективность
Вальцовая печь должна нагревать весь внутренний объём — камеру, ролики, атмосферу — и поддерживать температуру между циклами. Индукция подаёт энергию только в заготовку, по требованию. Когда в катушке нет заготовки, потребляемая мощность падает до нуля. Для линий, работающих неполную смену или с переменной пропускной способностью., эта экономия времени простоя представляет собой значительную разницу в затратах. Меньшее количество отходящего тепла также улучшает рабочую среду в цехе..
5. Гибкий нагрев сложных компонентов
Автомобильная горячая штамповка позволяет производить широкий спектр деталей.: B-стойки, дверные ударные балки, рейлинги на крыше, усиление туннеля, конструкции аккумуляторных лотков. У каждого разная геометрия., профиль толщины, и потребность в отоплении. Массивы индукционных катушек можно конфигурировать по номеру детали — регулируя длину зон., мощность на зону, и компенсация кромок — в то время как в печи используется один температурный профиль для всего. Это позволяет производить смешанные детали и ускорять переналадку на одной линии..
4.Проблемы использования индукционного нагрева в горячем штамповке
Индукционный нагрев для горячей штамповки не является полной заменой.. Каждый из этих факторов должен быть разработан для конкретной детали и скорости производства..
- конструкция катушки. Сложные геометрии деталей требуют индивидуальных катушек для равномерного нагрева. Плохая геометрия катушки создаёт горячие точки по краям, холодные центры, и непоследовательная аустенитизация. Смотрите как работают индукционные катушки для принципов проектирования.
- выбор частоты. рабочая частота задаёт глубину проникновения вихрового тока в пустоту. Более высокие частоты (~100–400 кГц) эффективно нагревать тонкокалибровочные заготовки; низкие частоты (~10–50 кГц) костюм толстые сечения. Несогласованная частота приводит к потере энергии или недогреву сердечника. Смотрите как частота влияет на индукционный нагрев.
- Мониторинг температуры. Линейная видимость пирометра, Изменение излучательной способности на поверхности заготовки, и скорость обратной связи с источником питания влияют на точность управления. Производственные системы сочетают оптические пирометры, многоточечное сканирование, и предиктивное наращивание мощности, чтобы удерживать каждую заготовку в окне аустенитизации.
5.Применение в автомобильной горячей штамповке
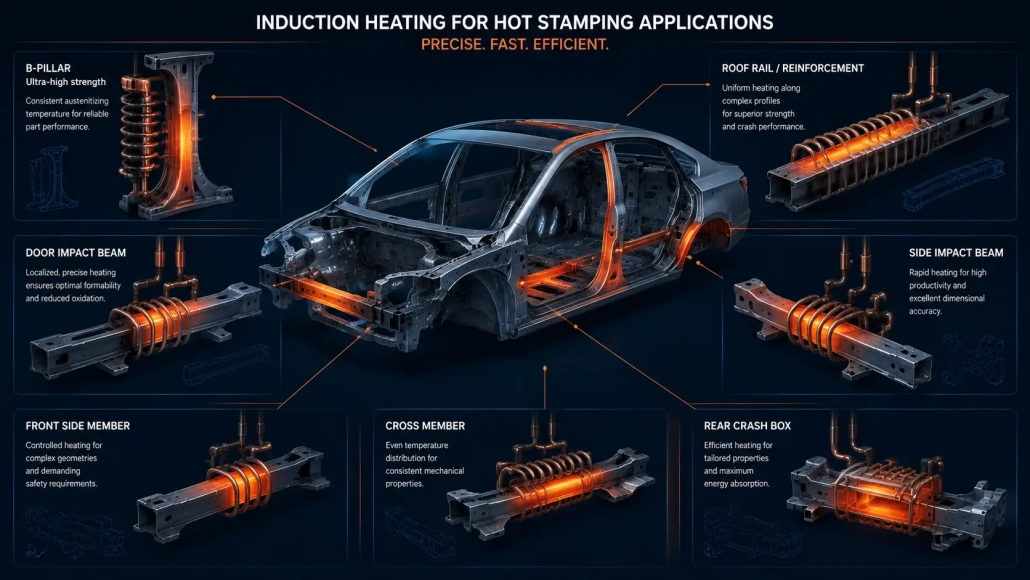
Индукционный нагрев поддерживает весь диапазон горячештампованных автомобильных конструктивных элементов, включая:
- Стойки B и усилители A-стоек
- Боковые балки дверей при боковом ударе
- Усилители крыши и поперечины
- Тоннельные и поперечные элементы пола
- Конструкции лотков аккумуляторов электромобилей и защита днища
- Усилители переднего и заднего бампера
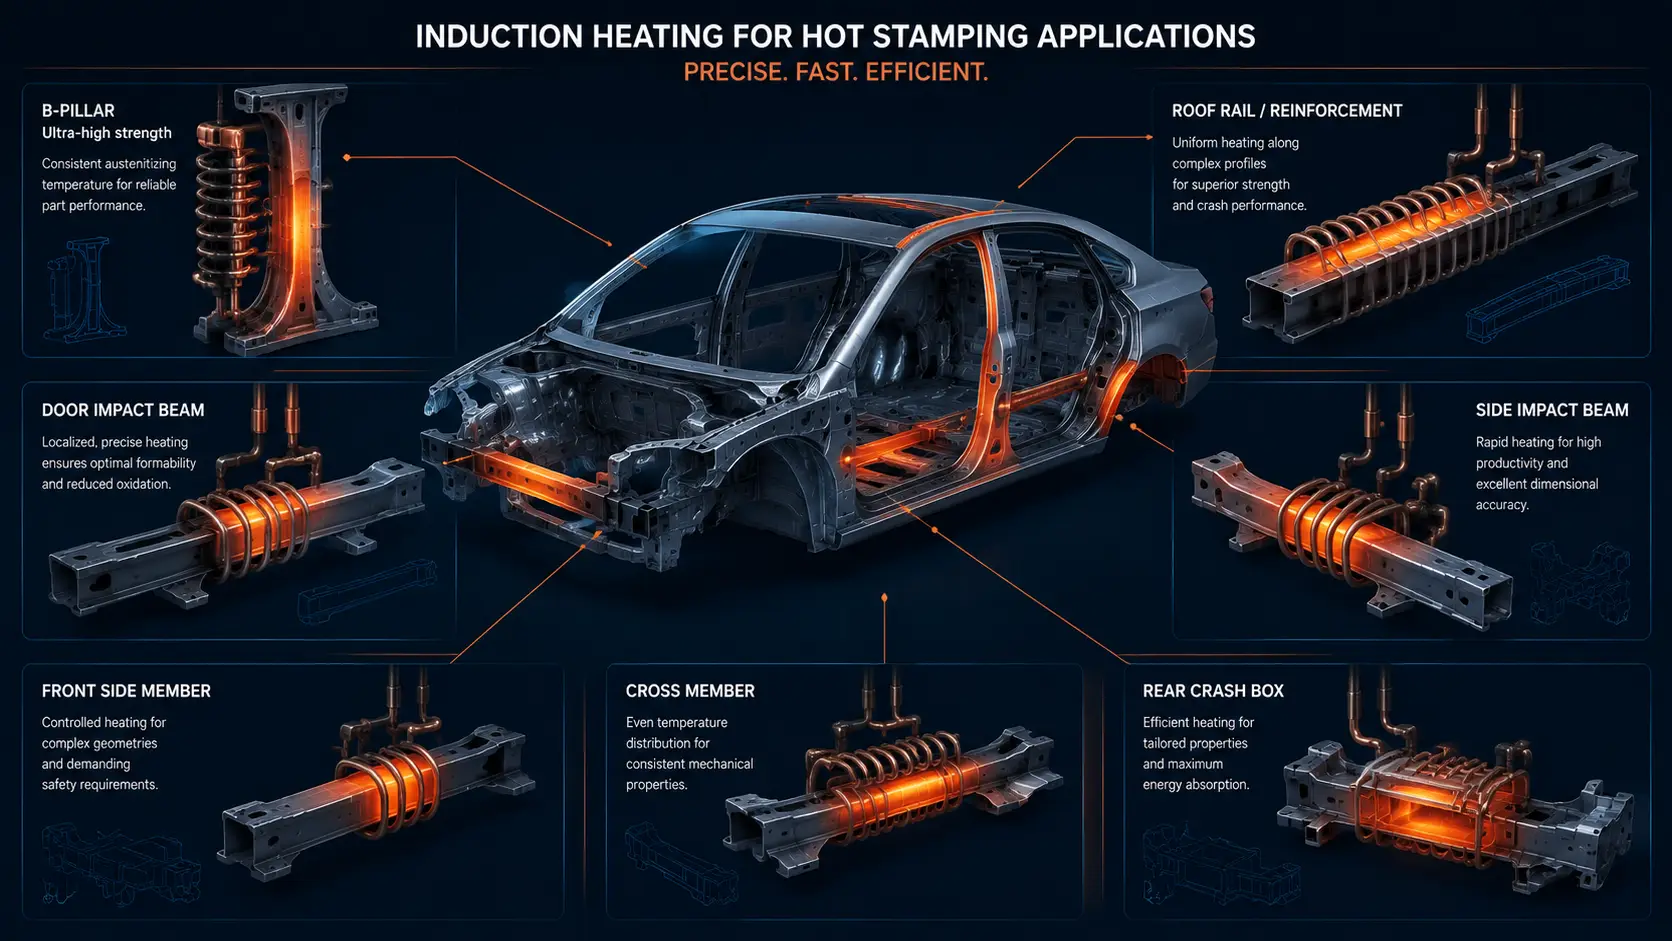
По мере того как автомобильные платформы смещаются в сторону легких конструкций кузова из смешанных материалов и архитектуры электромобилей, добавляются требования к защите аккумуляторов., спрос на эффективные, контролируемый нагрев заготовок продолжает расти. Для более широкого взгляда на автомобильные применения, см. наше Руководство для покупателя автомобильных запчастей.
6.Заключение
Индукционный нагрев приносит три преимущества горячей штамповке, которые печной нагрев с трудом обеспечивает: скорость, точность, и энергию по требованию. Заготовки достигают температуры аустенизации менее чем за минуту, вместо нескольких минут. Контроль температуры осуществляется для каждой заготовки и каждой зоны, а не усредненно по камере печи. Энергия потребляется только тогда, когда заготовка присутствует.
Для автопроизводителей, выпускающих B-стойки, дверные балки, рейлинги на крыше, и другие высокопрочные структурные детали, Индукционный нагрев обеспечивает более точный контроль процесса, сокращая время цикла и уменьшая окалину. Инженерные инвестиции — проектирование катушки, выбор частоты, и контроль температуры — окупаются за счет пропускной способности и стабильности деталей.
Часто задаваемые вопросы
вопрос: Какие марки стали используются при горячей штамповке с индукционным нагревом?
А: Наиболее распространенной маркой является 22MnB5, легированная бором сталь, предназначенная для прессованной закалки. Индукционный нагрев также совместим с другими борированными марками и новыми вариантами с повышенной пластичностью, такими как 20MnB8 и 30MnB5. Критическим фактором является достижение полной аустенизации. (850–950°C в зависимости от марки) равномерно по всей заготовке.
вопрос: Как индукционный нагрев обрабатывает заготовки с покрытием Al-Si (например, Усибор)?
А: Покрытия Al-Si требуют контролируемого нагрева, чтобы обеспечить взаимную диффузию Fe-Al-Si без плавления слоя покрытия.. Короткое время индукционного нагрева может быть преимуществом — покрытие меньше времени проводит при высокой температуре., снижение риска ликвации. Параметры процесса (скорость изменения мощности, время выдержки, и пиковая температура) должно быть проверено для конкретного типа и толщины покрытия.
Изучите индукционный нагрев для вашей линии горячей штамповки
Поделитесь геометрией заготовки, маркой материала, целевым цикловым временем, и объемом производства. Наша инженерная команда может помочь оценить частоту, конструкция катушки, и требования к мощности для практичного решения индукционного нагрева при горячей штамповке.


