
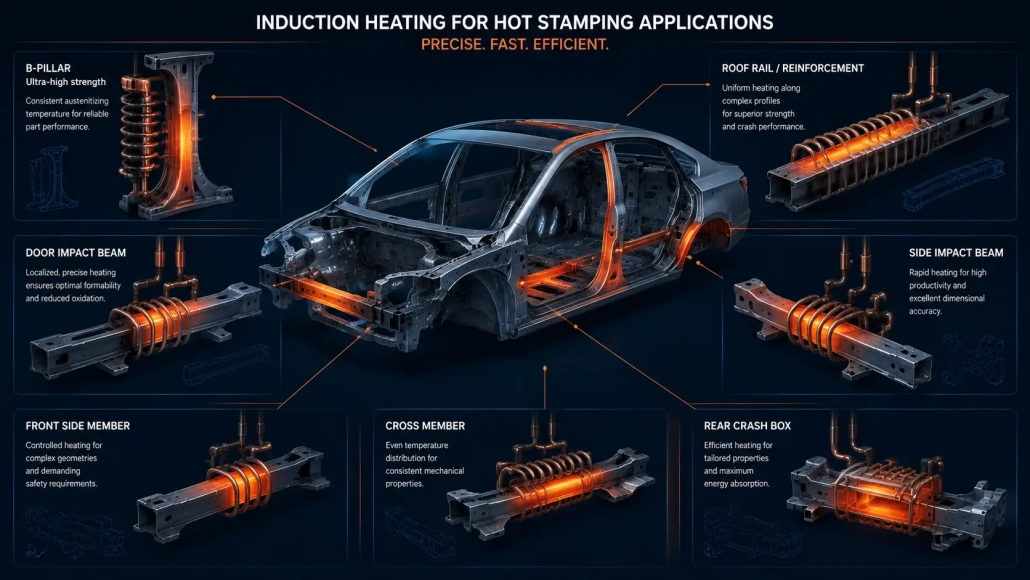
Aquecimento por Indução para Estampagem a Quente: Como o Aquecimento Rápido e Preciso Melhora a Qualidade das Peças Automóveis
Índice
- 1. O que é a estampagem a quente e porque é que o aquecimento é importante?
- 2. Aquecimento por forno vs aquecimento por indução para estampagem a quente
- 3. 5 Vantagens do aquecimento por indução para estampagem a quente
- 4. Desafios do uso do aquecimento por indução na estampagem a quente
- 5. Aplicações na estampagem a quente automóvel
- 6. Conclusão
A estampagem a quente tornou-se um dos processos de fabrico mais importantes para a produção de componentes automóveis leves, e de alta resistência. Ao aquecer chapas de aço de boro—tipicamente 22MnB5—até à temperatura de austenitização e moldá-las e arrefecê-las rapidamente num único ciclo de prensa, os fabricantes atingem resistências à tracção acima de 1,500 MPa enquanto reduzem o peso do veículo.
Os fornos de rolos tradicionais cumprem a função, mas trazem ciclos longos, forte oxidação, e resposta de temperatura lenta. O aquecimento por indução segue um caminho diferente: a energia electromagnética gera calor diretamente no aço, tempo do ciclo de corte e controlo da temperatura de aperto. Para linhas automóveis que procuram maior produtividade e consistência das peças, essa diferença importa.
1.O que é a estampagem a quente e porque é que o aquecimento é importante?
Estampagem a quente, também chamada endurecimento por prensa, converte chapas de aço de boro de resistência média em peças formadas de ultra-alta resistência. O material padrão é 22MnB5, tipicamente fornecido com uma microestrutura ferrítica-perlítica com resistência à tracção de cerca de 500–600 MPa. Após o ciclo completo de estampagem a quente, a peça acabada atinge 1,500+ MPa.
O processo segue quatro etapas:
- Aquecimento. As chapas são aquecidas a 900–950°C para atingir uma estrutura totalmente austenítica.
- Transporte. A chapa aquecida move-se do sistema de aquecimento para a prensa de conformação, tipicamente em 3–5 segundos.
- Conformação e têmpera. A chapa é moldada e rapidamente arrefecida dentro de moldes refrigerados a água a 30–100 K/s, transformando a austenite em martensite.
- Peça acabada. O componente sai com microestrutura totalmente martensítica, proporcionando elevada resistência e resistência ao impacto.
A etapa de aquecimento controla diretamente a microestrutura final. O aquecimento desigual produz austenitização inconsistente, o que leva a microestruturas mistas, variação dimensional, e desempenho comprometido em colisões. O sistema de aquecimento não é apenas uma etapa prévia — define a base metalúrgica para tudo o que se segue.
2.Aquecimento em forno tradicional vs aquecimento por indução para estampagem a quente
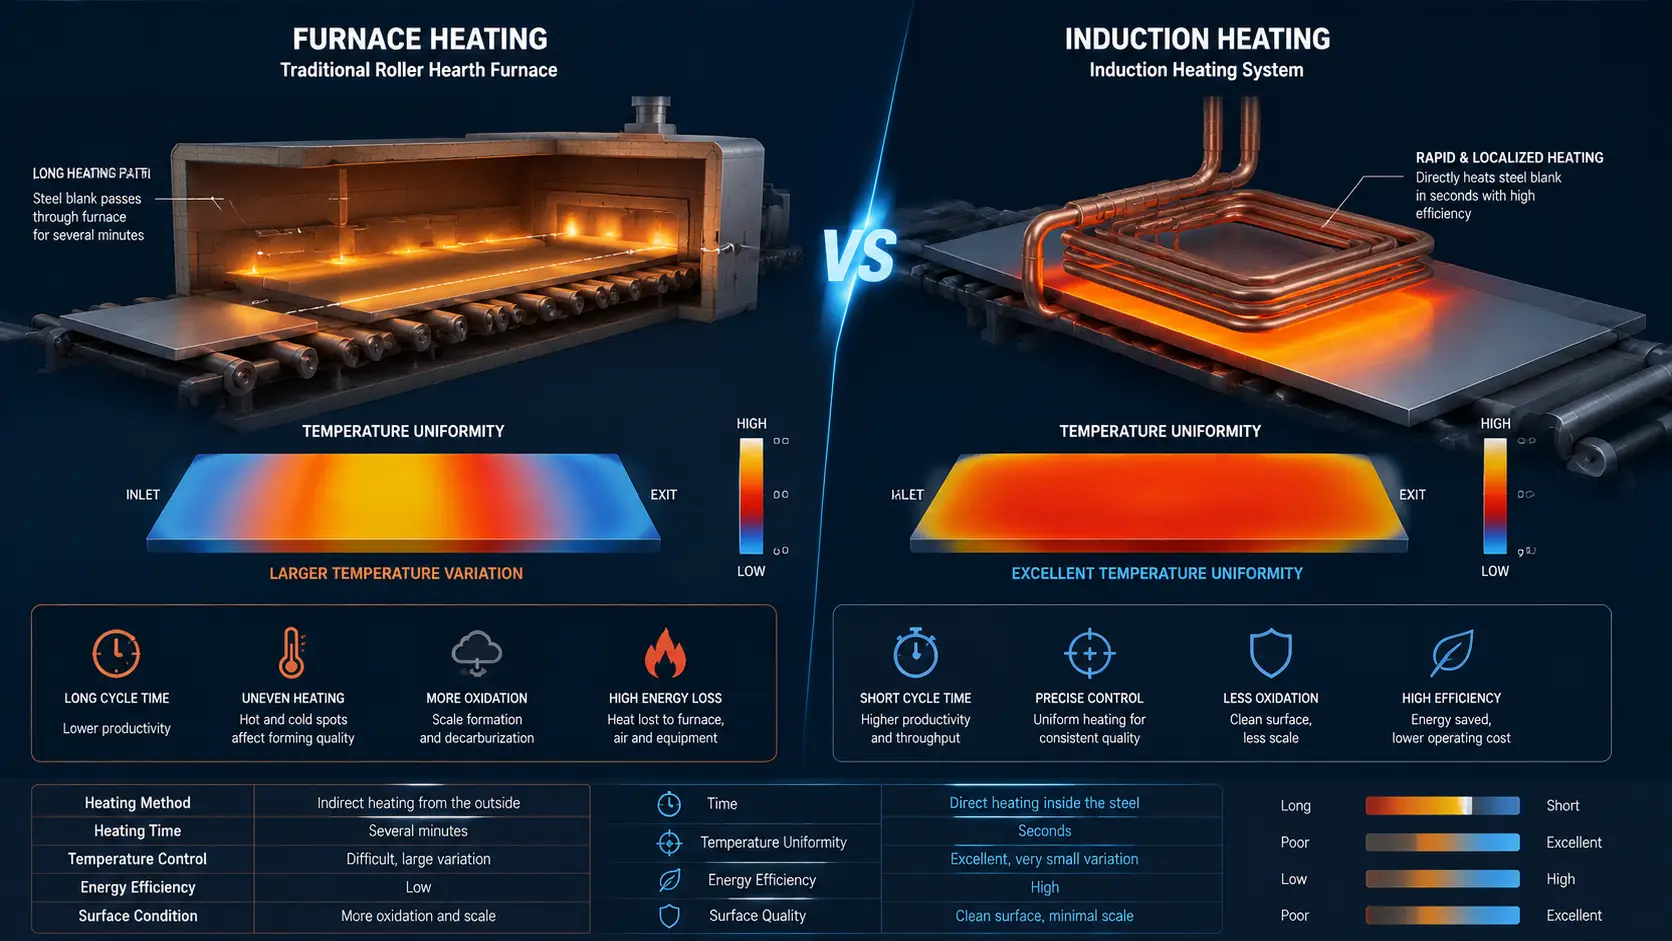
Forno de rolos é a tecnologia predominante na maioria das linhas de estampagem a quente. As peças em bruto deslocam-se através de uma câmara aquecida a gás ou eletricamente sobre rolos cerâmicos, atingindo gradualmente a temperatura ao longo de vários minutos. A abordagem é comprovada e adapta-se bem à escala, mas tem desvantagens estruturais: toda a massa da peça em bruto — incluindo áreas que não requerem austenitização total — absorve calor, e são comuns gradientes de temperatura ao longo da largura da peça em bruto.
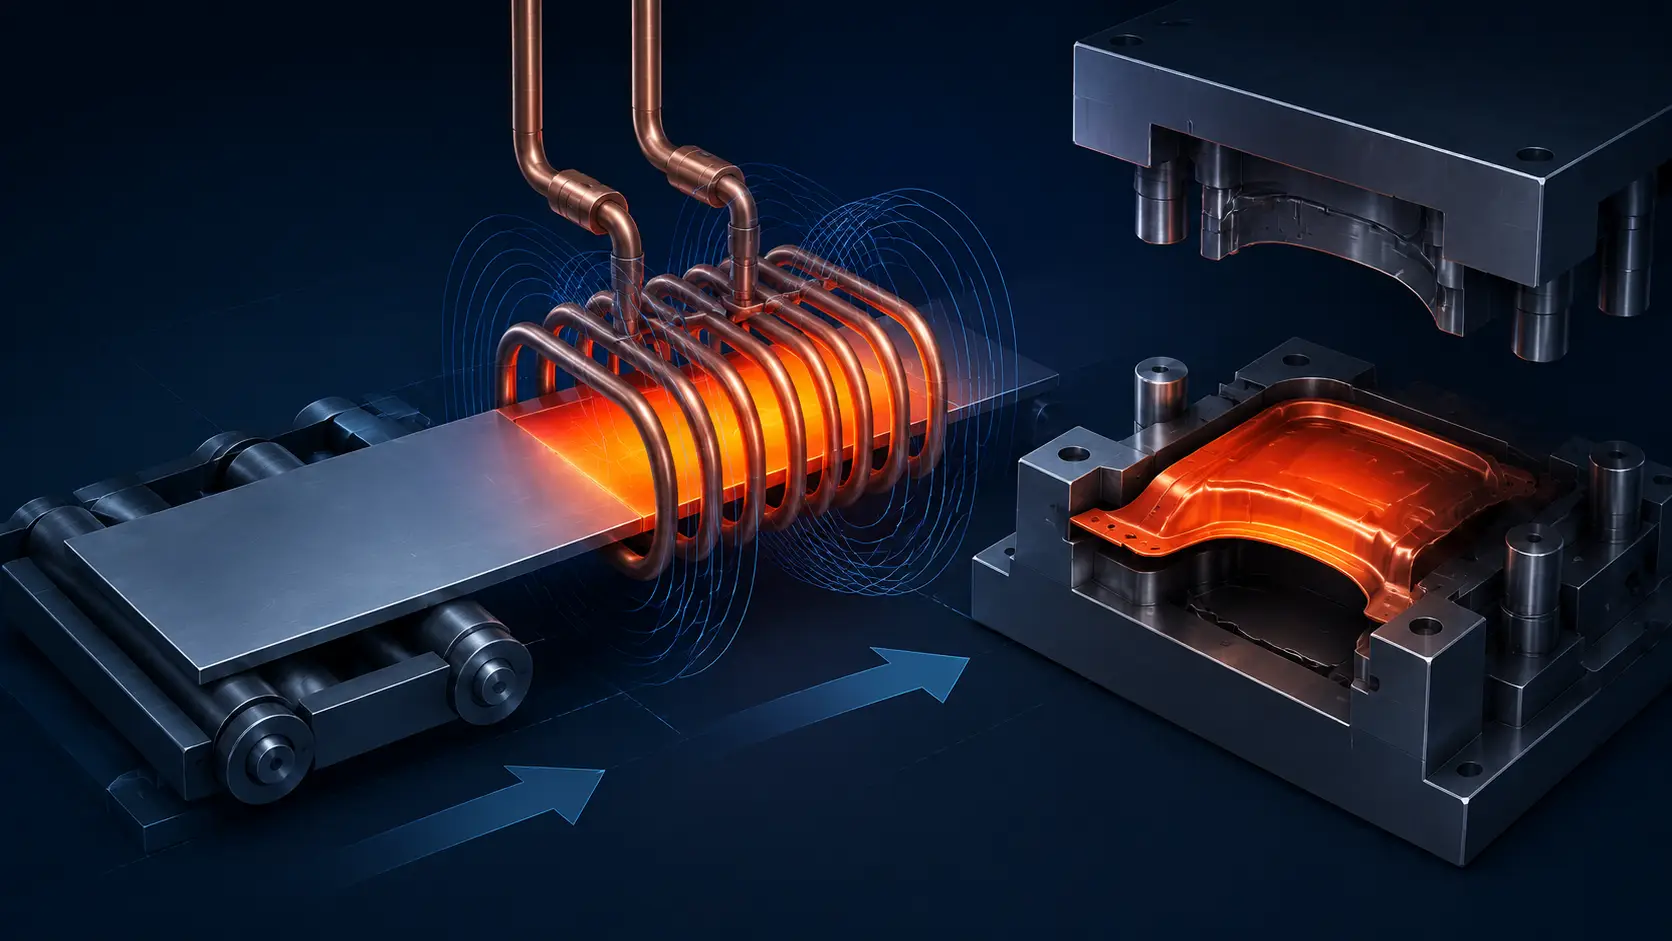
O aquecimento por indução inverte o mecanismo. Em vez de depender da radiação e convecção da atmosfera do forno, um campo magnético alternado induz correntes de Foucault diretamente no aço. O calor origina-se dentro do material, não na superfície. Isto altera os resultados práticos em cinco áreas:
| Fator | Aquecimento do forno | Aquecimento por indução |
|---|---|---|
| Tempo de Aquecimento | 3–8 minutos | 15–60 segundos |
| Uniformidade de Temperatura | Moderada; gradientes ao longo do comprimento da peça comuns | Alta; matrizes de bobinas multi-zona equilibram da borda ao centro |
| Oxidação / Calcareous | Significativa; tempo prolongado à temperatura | Reduzida; exposição curta + atmosfera inerte opcional |
| Energia em Inatividade | Contínua; o forno deve permanecer quente entre ciclos | Sob Demanda; energia apenas quando as peças estão presentes |
| Flexibilidade de Produção | Ciclo fixo; difícil de variar por peça | Zonas de aquecimento separadas; peças diferentes, receitas diferentes |
Para uma comparação mais ampla entre indução e aquecimento baseado em combustão, ver aquecimento por indução vs forno a gás.
3.Vantagens do aquecimento por indução para estampagem a quente
1. Ciclo de Aquecimento Mais Rápido
A indução eleva uma peça de aço com boro da temperatura ambiente para 930°C em menos de 60 segundos. O calor é gerado diretamente na peça — sem esperar que a câmara do forno transfira energia por radiação e convecção. Para processamento de linhas de alto volume 4–6 blanks por minuto, esta velocidade traduz-se diretamente em throughput. Veja como funciona o aquecimento por indução para a física subjacente.
2. Controlo Preciso de Temperatura
A estampagem a quente opera dentro de uma janela estreita: acima de Ac3 (~850°C para 22MnB5) para garantir a austenitização total, mas abaixo de ~950°C para evitar crescimento excessivo de grãos e degradação do revestimento Al-Si. Sistemas de indução integram pirómetros ou câmaras térmicas com controlo de energia em circuito fechado para manter cada blank dentro dessa banda. Matrizes de bobinas multi-zona podem ajustar independentemente a potência nas bordas e no centro, compensando as diferenças de perda de calor causadas pela geometria — algo que um forno de zona única não consegue fazer.
3. Redução da oxidação e da camada superficial
O aquecimento no forno expõe os blanks a altas temperaturas durante vários minutos, formando uma camada de óxido que deve ser removida antes da soldadura ou pintura. O aquecimento indutivo completa o ciclo térmico em dezenas de segundos, reduzindo o crescimento do óxido aproximadamente numa ordem de grandeza. Quando combinado com uma cortina de gás inerte sobre a zona da bobina, a formação de incrustações cai para quase zero. Isto poupa material, elimina operações de descasque, e preserva a integridade do revestimento Al-Si em chapas revestidas. Para uma discussão mais aprofundada sobre controlo da oxidação, ver prevenção da oxidação durante o aquecimento por indução.
4. Melhoria da Eficiência Energética
Um forno de rolos deve aquecer todo o seu volume interno—câmara, rolos, atmosfera—e manter essa temperatura entre ciclos. A indução fornece energia apenas à chapa, sob demanda. Quando não há nenhum vazio na bobina, o consumo de energia cai para zero. Para linhas que funcionam em turnos parciais ou com produção variável, esta poupança de tempo ocioso representa uma diferença de custo significativa. Menos calor desperdício também melhora o ambiente de trabalho na oficina.
5. Aquecimento Flexível para Componentes Complexos
O estampamento a quente automóvel produz uma ampla gama de peças: Pilares B, vigas de impacto das portas, trilhos do tejadilho, reforços do túnel, estruturas das bandejas de baterias. Cada uma tem uma geometria diferente, perfil de espessura, e exigência de aquecimento. As matrizes de bobinas de indução podem ser configuradas por referência de peça—ajustando comprimentos das zonas, potência por zona, e compensação de bordo—enquanto um forno funciona com um perfil de temperatura para tudo. Isto permite produção com peças mistas e troca mais rápida na mesma linha.
4.Desafios do uso do aquecimento por indução na estampagem a quente
Aquecimento por indução para estampagem a quente não é uma substituição direta. Cada um destes fatores deve ser projetado para a peça específica e a taxa de produção.
- Projeto da bobina. Geometrias complexas de peças exigem matrizes de bobinas personalizadas para garantir aquecimento uniforme. Má geometria da bobina cria pontos quentes nas bordas, centros frios, e austenitização inconsistente. Veja como funcionam as bobinas de indução para princípios de projeto.
- Seleção de frequência. A frequência de operação define a profundidade de penetração das correntes de Foucault no blank. Frequências mais altas (~100–400 kHz) aquecer eficientemente blanks de bitola fina; frequências mais baixas (~10–50 kHz) fato de secções mais espessas. Frequências desajustadas desperdiçam energia ou deixam o núcleo subaquecido. Veja como a frequência afeta o aquecimento por indução.
- Monitorização da temperatura. Pirilómetro em linha de visão, variação da emissividade nas superfícies das chapas, e a rapidez da resposta à fonte de energia afetam todos a precisão do controlo. Os sistemas de produção combinam pirilómetros ópticos, varrimento multi-ponto, e rampa de potência preditiva para manter cada chapa dentro da janela de austenitização.
5.Aplicações na estampagem a quente automóvel
O aquecimento por indução suporta toda a gama de componentes estruturais automóveis estampados a quente, incluindo:
- Pilares B e reforços do Pilar A
- Travessas de porta de impacto lateral
- Reforços do teto e travessa superior
- Travessas de túnel e chão
- Estruturas de tabuleiros de baterias para EVs e proteção inferior
- Reforços nos para-choques dianteiros e traseiros
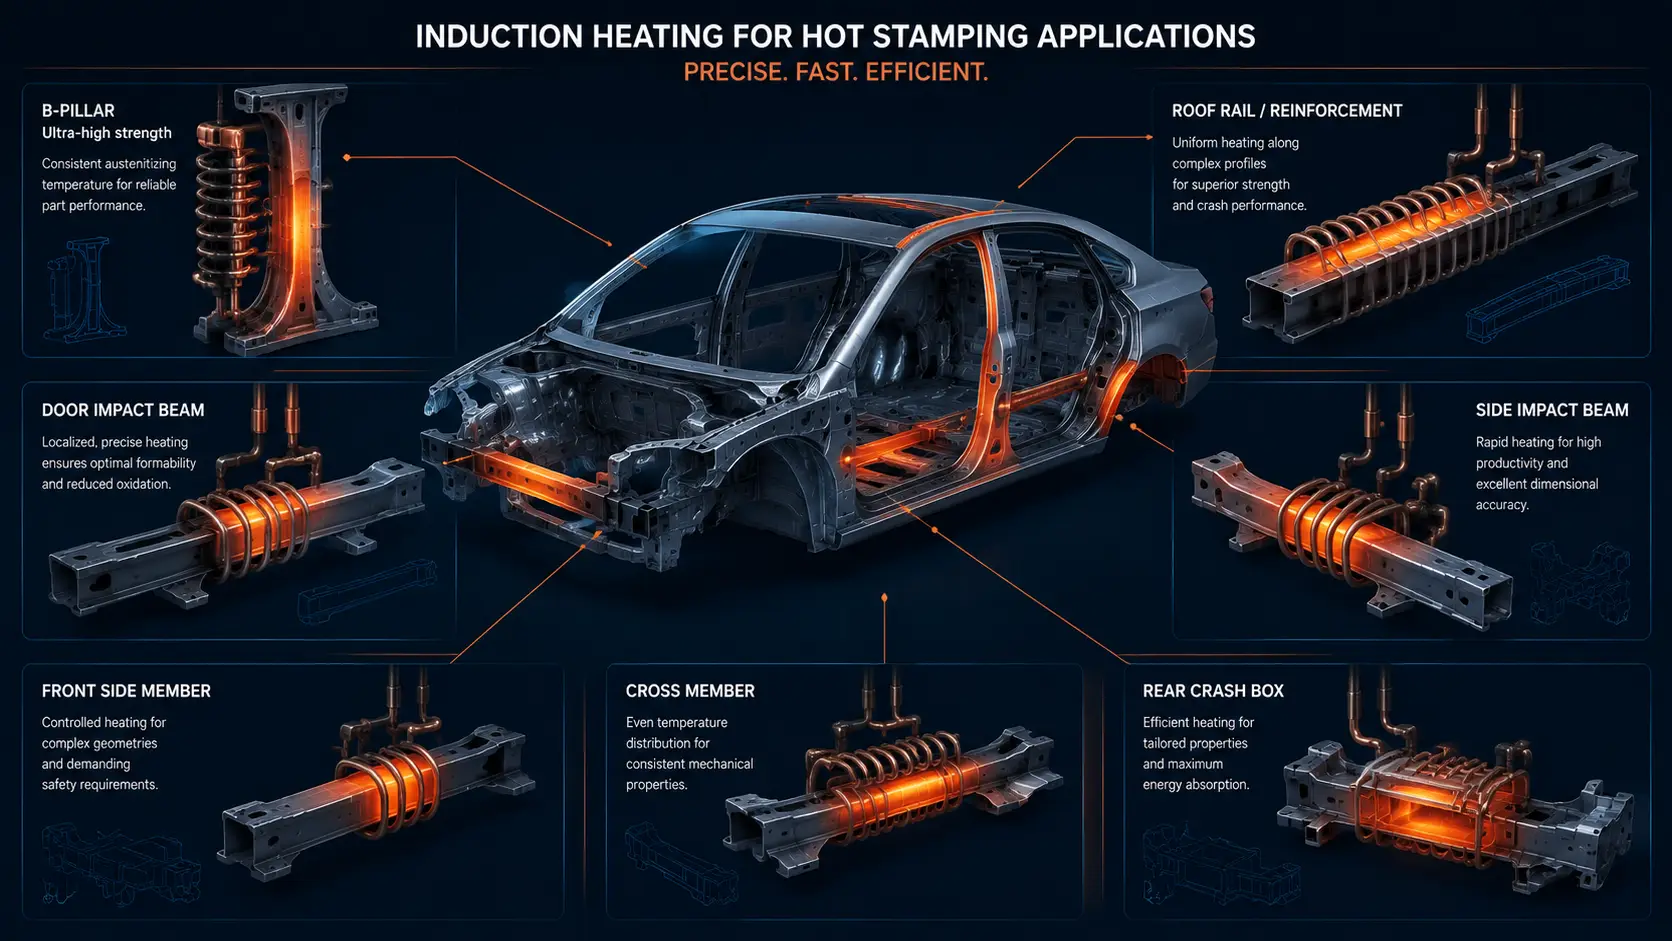
À medida que as plataformas dos veículos mudam para estruturas de carroçaria leves de materiais mistos e arquiteturas EV adicionam requisitos de proteção da bateria, procura por eficiência, o aquecimento controlável da peça continua a crescer. Para uma visão mais ampla das aplicações automóveis, consulte o nosso guia do comprador de peças automotivas.
6.Conclusão
O aquecimento por indução traz três coisas para a estampagem a quente que o aquecimento por forno tem dificuldade em fornecer: velocidade, precisão, e energia sob demanda. As chapas atingem a temperatura de austenitização em menos de um minuto em vez de vários. O controlo de temperatura é por chapa e por zona em vez de fazer uma média em toda a câmara do forno. A potência é usada apenas quando uma chapa está presente.
Para fabricantes de automóveis que produzem pilares B, travessas de portas, trilhos do tejadilho, e outras peças estruturais de alta resistência, o aquecimento por indução aperfeiçoa o controlo do processo enquanto reduz o tempo de ciclo e diminui a camada de óxido. O investimento em engenharia — design da bobina, seleção de frequência, e monitorização de temperatura — compensa em produtividade e consistência das peças.
Perguntas Frequentes
P: Que classes de aço são utilizadas no estampagem a quente com aquecimento por indução?
A: A classe mais comum é 22MnB5, um aço aliado com boro concebido para enrijecimento em prensa. O aquecimento por indução é também compatível com outras classes de aço com boro e variantes emergentes de maior ductilidade, como 20MnB8 e 30MnB5. O fator crítico é atingir a completa austenitização (850–950°C dependendo da classe) de forma uniforme através da peça.
P: Como é que o aquecimento por indução lida com peças revestidas a Al-Si (ex., Usibor)?
A: Os revestimentos de Al-Si requerem aquecimento controlado para permitir a interdiffusão Fe-Al-Si sem derreter a camada de revestimento. O tempo curto de aquecimento por indução pode ser uma vantagem — o revestimento passa menos tempo a alta temperatura, reduzindo o risco de liquefação. Parâmetros de processo (taxa de aumento da potência, tempo de manutenção, e temperatura de pico) deve ser validado para o tipo específico de revestimento e espessura.
Explore o Aquecimento por Indução para a sua linha de estampagem a quente
Partilhe a geometria da sua peça em bruto, grau do material, tempo de ciclo alvo, e volume de produção. A nossa equipa de engenharia pode ajudar a avaliar a frequência, design da bobina, e os requisitos de potência para uma solução prática de aquecimento por indução para estampagem a quente.


