
Podgrzewanie indukcyjne do tłoczenia na gorąco: Jak szybkie i precyzyjne nagrzewanie poprawia jakość części samochodowych
Spis treści
- 1. Czym jest tłoczenie na gorąco i dlaczego podgrzewanie ma znaczenie?
- 2. Podgrzewanie pieca vs ogrzewanie indukcyjne do tłoczenia na gorąco
- 3. 5 Zalety ogrzewania indukcyjnego do tłoczenia na gorąco
- 4. Wyzwania związane z wykorzystaniem ogrzewania indukcyjnego w tłoczeniu na gorąco
- 5. Zastosowania w tłoczeniu na gorąco w samochodach
- 6. Podsumowanie
Tłoczenie na gorąco stało się jednym z najważniejszych procesów produkcyjnych służących do produkcji elementów lekkich, komponenty samochodowe o wysokiej wytrzymałości. Poprzez ogrzewanie blach ze stali borowej – zwykle 22MnB5 – do temperatury austenityzowania oraz szybkie ich formowanie i chłodzenie w jednym suwie matrycy, producenci osiągają powyżej wytrzymałości na rozciąganie 1,500 MPa przy jednoczesnym zmniejszeniu masy pojazdu.
Tradycyjne piece rolkowe radzą sobie z tym zadaniem, ale przynoszą długie cykle, ciężkie utlenianie, i powolna reakcja na temperaturę. Nagrzewanie indukcyjne przebiega inną drogą: energia elektromagnetyczna generuje ciepło bezpośrednio wewnątrz stali, czas cyklu cięcia i kontrola temperatury utwardzania. Dla linii motoryzacyjnych dążących do wyższej wydajności i większej spójności części, ta różnica ma znaczenie.
1.Czym jest tłoczenie na gorąco i dlaczego podgrzewanie ma znaczenie?
Tłoczenie na gorąco, nazywane także hartowaniem prasowym, przekształca półfabrykaty ze stali borowej średniej wytrzymałości w części formowane o bardzo wysokiej wytrzymałości. Standardowym materiałem jest 22MnB5, zazwyczaj dostarczany ze strukturą ferrytyczno-perlityczną o wytrzymałości na rozciąganie około 500–600 MPa. Po pełnym cyklu tłoczenia na gorąco, ukończona część osiąga 1,500+ MPa.
Proces przebiega w czterech etapach:
- Podgrzewanie. Szczeliny są podgrzewane do 900–950°C, aby uzyskać w pełni austenityczną strukturę.
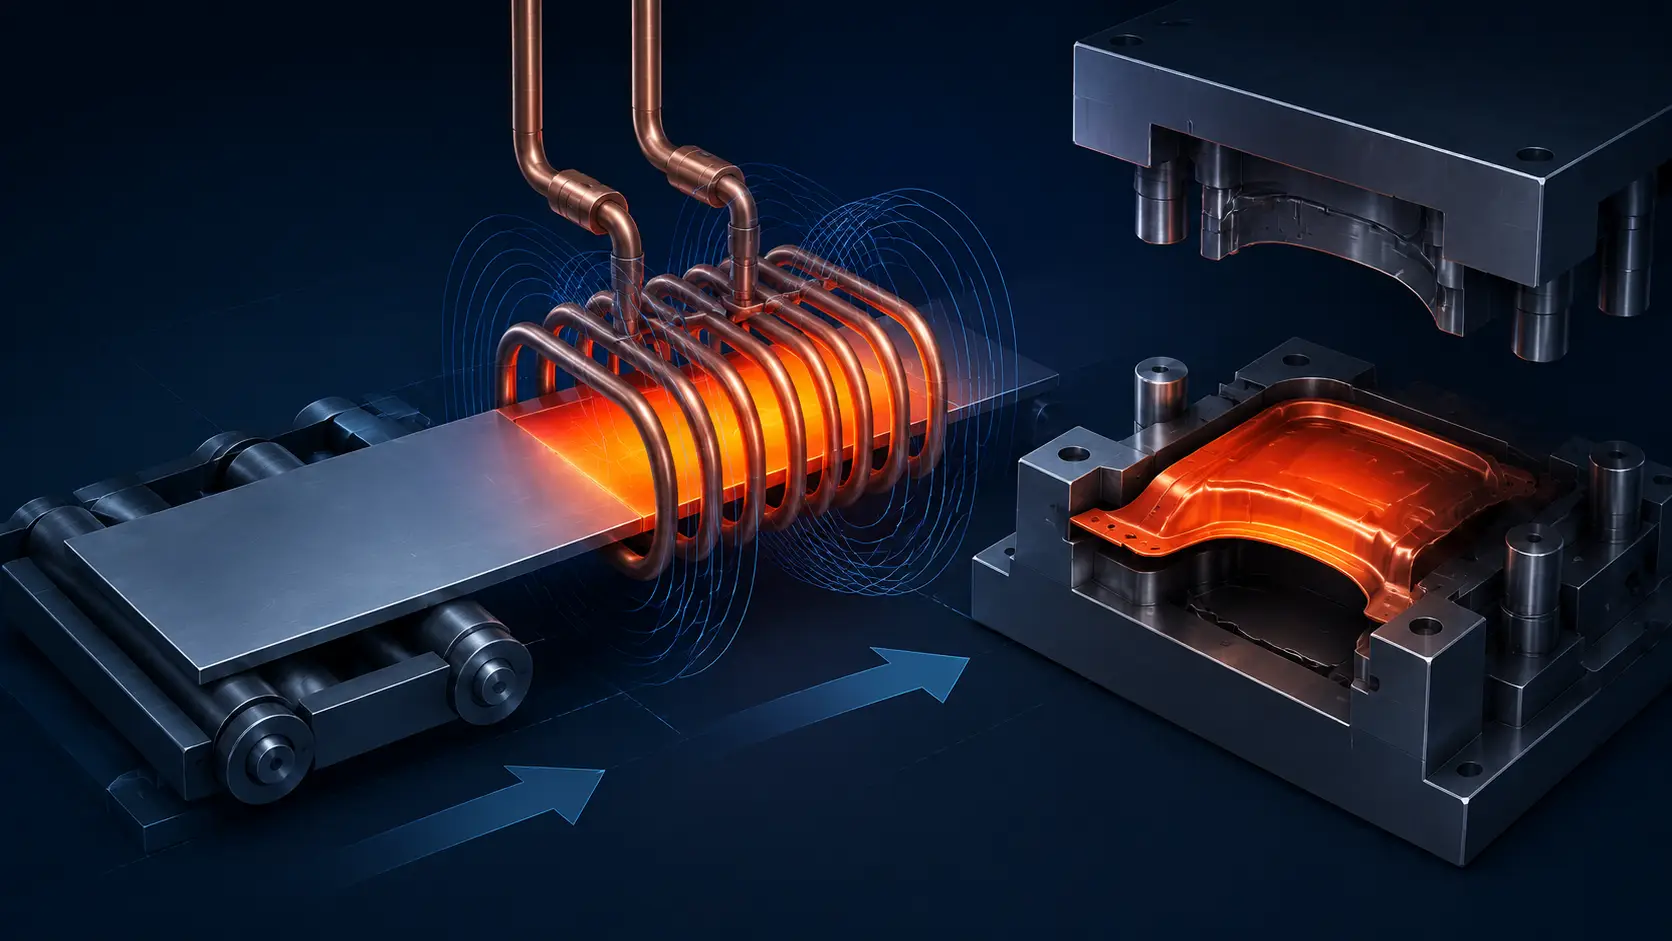
- Transfer. Podgrzana szczelina przechodzi z systemu grzewczego do prasy formującej, zazwyczaj w ciągu 3–5 sekund.
- Formowanie i hartowanie. Szczelina jest formowana i szybko chłodzona wewnątrz matryc chłodzonych wodą z prędkością 30–100 K/s, przekształcając austenit w martensyt.
- Ukończona część. Komponent wychodzi z pełną mikrostrukturą martenzytyczną, zapewniając wysoką wytrzymałość i odporność na uderzenia.
Etap nagrzewania bezpośrednio kontroluje końcową mikrostrukturę. Nierównomierne nagrzewanie powoduje niejednorodną austenityzację, co prowadzi do mieszanych mikrostruktur, zmian wymiarowych, i osłabionej wydajności w zderzeniach. System nagrzewania to nie tylko krok wstępny — ustanawia metalurgiczną bazę dla wszystkiego, co następuje później.
2.Tradycyjne piece vs nagrzewanie indukcyjne w tłoczeniu na gorąco
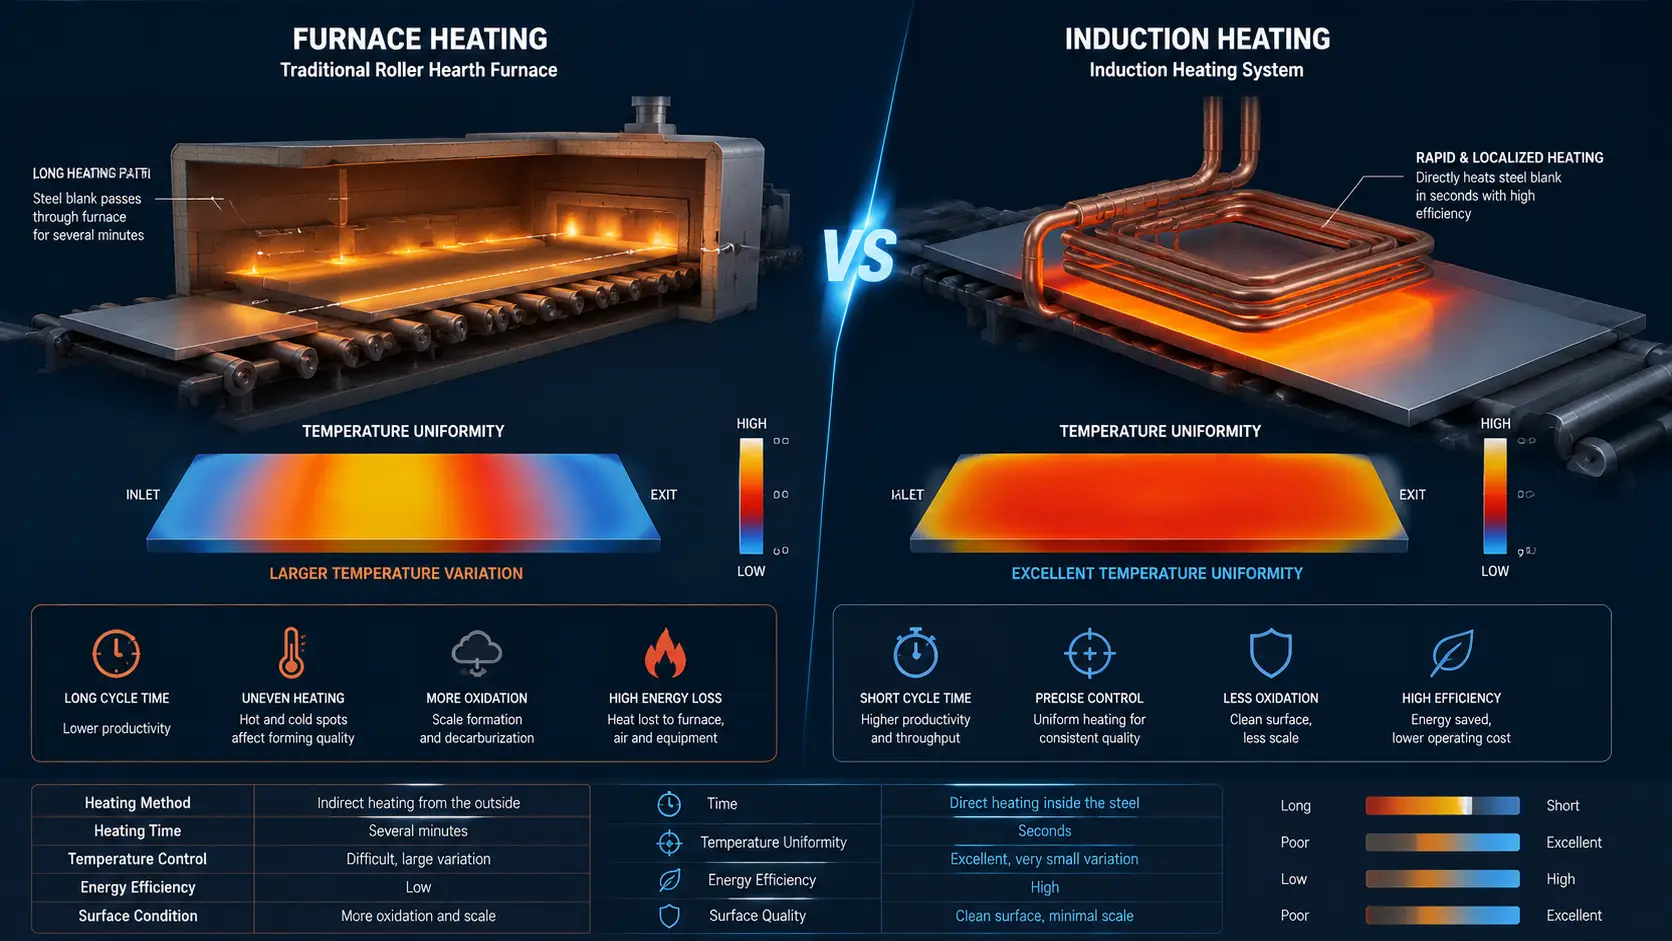
Piece rolkowe są dominującą technologią w większości linii do tłoczenia na gorąco. Ślepe naboje przechodzą przez komorę opalaną gazem lub elektrycznie ogrzewaną na ceramicznych wałkach, stopniowo osiągając temperaturę przez kilka minut. Podejście to jest sprawdzone i dobrze skalowane, ale ma wady strukturalne: cała masa pusta — w tym obszary nie wymagające pełnej austenityzacji — pochłania ciepło, a gradienty temperatury na szerokości blanku są powszechne.
Ogrzewanie indukcyjne odwraca mechanizm. Zamiast polegać na promieniowaniu i konwekcji z atmosfery pieca, zmienne pole magnetyczne indukuje w stali prądy wirowe bezpośrednio. Ciepło powstaje wewnątrz materiału, a nie na powierzchni. To zmienia praktyczne rezultaty w pięciu obszarach:
| Czynnik | Ogrzewanie pieca | Podgrzewanie indukcyjne |
|---|---|---|
| Czas nagrzewania | 3–8 minut | 15–60 sekund |
| Jednorodność temperatury | Umiarkowana; gradienty wzdłuż długości półfabrykatu występują często | Wysoka; wielostrefowe zestawy cewek równoważą temperaturę od krawędzi do środka |
| Utlenianie / Skala | Znaczna; dłuższy czas w temperaturze | Zmniejszona; krótka ekspozycja + opcjonalna atmosfera obojętna |
| Energia w stanie bezczynności | Ciągły; piec musi pozostawać gorący między cyklami | Na żądanie; energia tylko wtedy, gdy półfabrykaty są obecne |
| Elastyczność produkcji | Stały cykl; trudne do zmiany na każdy detal | Oddzielne strefy grzewcze; różne detale, różne receptury |
Dla szerszego porównania indukcji a ogrzewania opartego na spalaniu, zobacz nagrzewanie indukcyjne vs piec gazowy.
3.Zalety ogrzewania indukcyjnego do tłoczenia na gorąco
1. Szybszy cykl nagrzewania
Indukcja podnosi temperaturę detalu ze stali borowej od temperatury pokojowej do 930°C w mniej niż 60 sekundy. Ciepło generowane jest bezpośrednio w obrabianym elemencie – nie trzeba czekać, aż komora pieca przekaże energię przez promieniowanie i konwekcję. Dla linii o dużej objętości przetwarzającej 4–6 pustych płyt na minutę, ta prędkość przekłada się bezpośrednio na przepustowość. Zobacz jak działa nagrzewanie indukcyjne dla fizyki podstawowej.
2. precyzyjną kontrolę temperatury
tłoczenie na gorąco działa w wąskim oknie: powyżej Ac3 (~850°C dla 22MnB5) aby zapewnić pełną austenitizację, ale poniżej ~950°C, aby uniknąć nadmiernego wzrostu ziaren i degradacji powłoki Al-Si. Systemy indukcyjne integrują pirometry lub kamery termowizyjne z zamkniętą pętlą kontroli mocy, aby utrzymać każdy blank w danym paśmie. Wielostrefowe układy cewek mogą niezależnie regulować moc do krawędzi i środków, kompensując różnice w utracie ciepła wynikające z geometrii — czego nie potrafi piec jednorodzinny.
3. Zmniejszona oksydacja i nalot powierzchniowy
Podgrzewanie w piecu wystawia obrabiane elementy na wysoką temperaturę przez kilka minut, co buduje warstwę tlenku, którą należy usunąć przed spawaniem lub malowaniem. Podgrzewanie indukcyjne kończy cykl termiczny w dziesiątkach sekund, zmniejszając wzrost tlenku w przybliżeniu o rząd wielkości. W połączeniu z płaszczem z gazu obojętnego wokół strefy cewki, tworzenie się kamienia spada prawie do zera. To oszczędza materiał, eliminuje operacje odkamieniania, i zachowuje integralność powłoki Al-Si na powlekanych blachach. Dla głębszej dyskusji na temat kontroli utleniania, zobacz zapobiegania utlenianiu podczas nagrzewania indukcyjnego.
4. Poprawiona efektywność energetyczna
Piece rolkowe muszą nagrzać całą swoją objętość wewnętrzną—komorę, rolki, atmosferę—i utrzymywać tę temperaturę między cyklami. Indukcja dostarcza energię tylko do blachy, na żądanie. Gdy w kręgu nie ma pustki, pobór mocy spada do zera. Dla linii pracujących na częściowe zmiany lub przy zmiennym przepływie, oszczędność w czasie bezczynności jest istotną różnicą kosztową. Mniejsze straty ciepła również poprawiają środowisko pracy na hali produkcyjnej.
5. Elastyczne ogrzewanie dla skomplikowanych komponentów
Motoryzacyjne tłoczenie na gorąco produkuje szeroką gamę części: słupki B, belki uderzeniowe drzwi, listwy dachowe, wzmocnienia tuneli, struktury tac akumulatorowych. Każdy ma inny układ geometryczny, profil grubości, i wymagania dotyczące ogrzewania. Układy cewek indukcyjnych można konfigurować według numeru części — dostosowując długość stref, moc na strefę, oraz kompensację krawędzi—podczas gdy piec stosuje jeden profil temperaturowy dla wszystkiego. To umożliwia produkcję mieszanych części i szybszą zmianę na tej samej linii.
4.Wyzwania związane z wykorzystaniem ogrzewania indukcyjnego w tłoczeniu na gorąco
Podgrzewanie indukcyjne do tłoczenia na gorąco nie jest zamiennicą typu drop-in. Każdy z tych czynników musi być zaprojektowany pod kątem konkretnej części i tempa produkcji.
- Projekt cewki. Złożone geometrie części wymagają dostosowanych układów cewek, aby zapewnić równomierne ogrzewanie. Zła geometria cewki powoduje powstawanie gorących punktów na krawędziach, centra zimne, i niespójna austenityzacja. Zobacz jak działają cewki indukcyjne dla zasad projektowania.
- Wybór częstotliwości. Częstotliwość robocza określa głębokość penetracji prądu wirowego w półfabrykacie. Wyższe częstotliwości (~100–400 kHz) efektywnie nagrzewa cienkie półfabrykaty; niższe częstotliwości (~10–50 kHz) pasuje do grubszych sekcji. Niedopasowana częstotliwość powoduje marnowanie energii lub powoduje niedogrzanie rdzenia. Zobacz jak częstotliwość wpływa na ogrzewanie indukcyjne.
- Monitorowanie temperatury. Pomiar pirometrem w linii widoczności, Zmiany emisyjności na powierzchniach blanków, oraz szybkość sprzężenia zwrotnego do zasilania wpływają na dokładność sterowania. Systemy produkcyjne łączą optyczne pirometry, skanowanie wielopunktowe, i predykcyjne zwiększanie mocy, aby utrzymać każdy blank w oknie austenityzacji.
5.Zastosowania w tłoczeniu na gorąco w samochodach
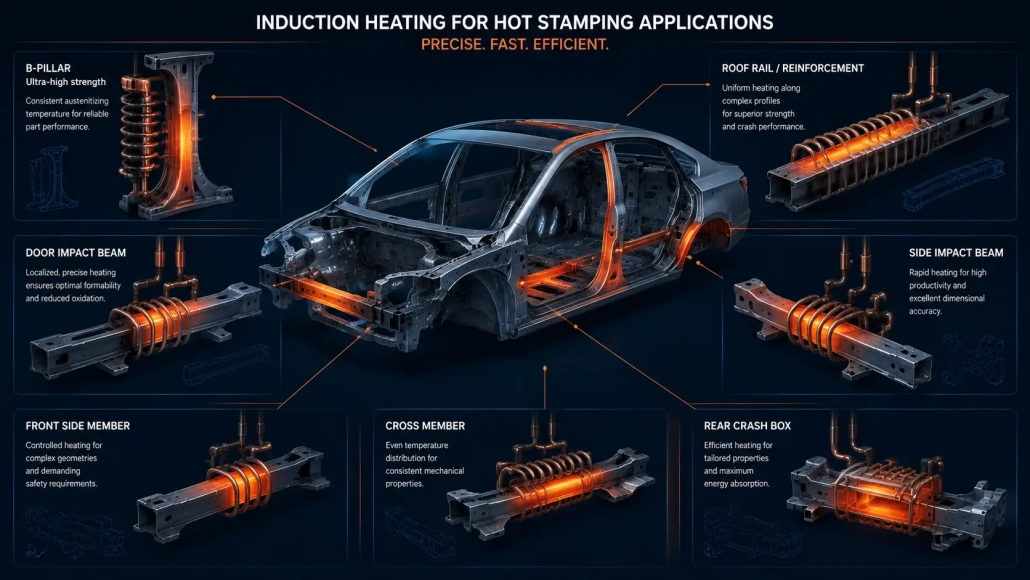
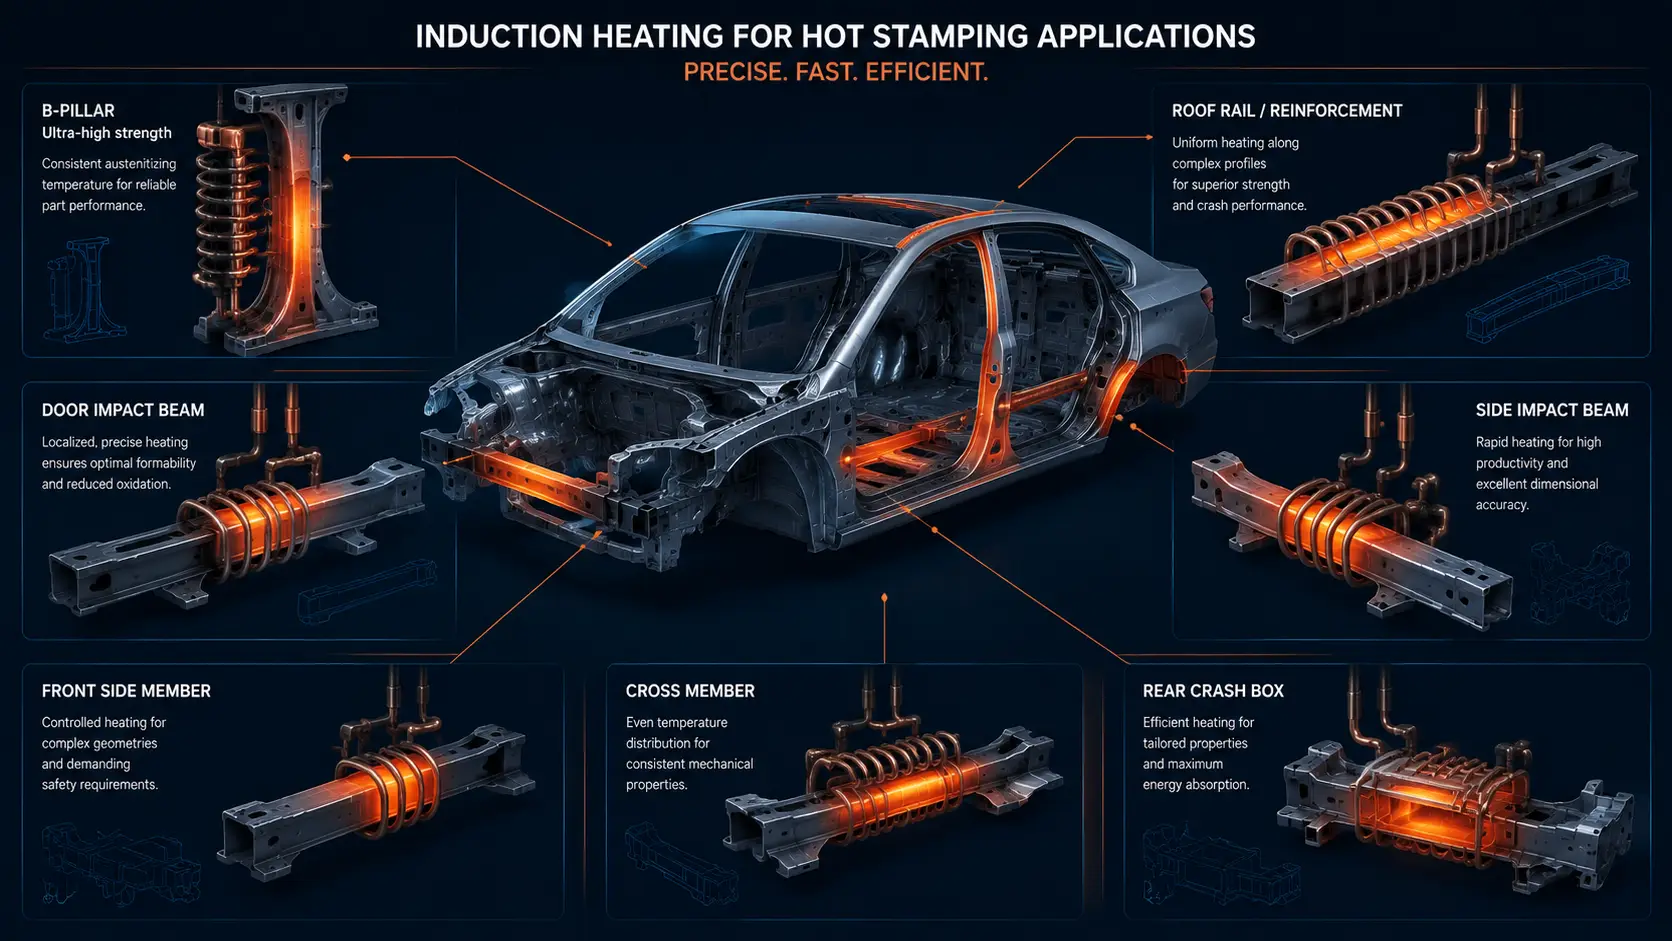
Podgrzewanie indukcyjne wspiera pełen zakres komponentów strukturalnych samochodów formowanych na gorąco, w tym:
- Słupki B i wzmocnienia słupków A
- Boczne belki drzwi w razie uderzenia
- Wzmocnienia szyn dachowych i nadproży
- Poprzeczki tunelowe i podłogowe
- Konstrukcje półek na akumulatory pojazdów elektrycznych i ochrona podwozia
- Wzmocnienia przedniego i tylnego zderzaka
W miarę przesuwania się platform pojazdów w kierunku lekkich konstrukcji nadwozia wykonanych z różnych materiałów i architektury pojazdów elektrycznych zwiększają się wymagania dotyczące ochrony akumulatorów, zapotrzebowanie na wydajne, kontrolowane ogrzewanie pustych pomieszczeń stale rośnie. Aby uzyskać szersze spojrzenie na zastosowania motoryzacyjne, zobacz nasz przewodnik dla nabywców części samochodowych.
6.Podsumowanie
Podgrzewanie indukcyjne przynosi trzy rzeczy do tłoczenia na gorąco, których podgrzewanie w piecu nie jest w stanie zapewnić: szybkość, precyzję, i energię na żądanie. Blachy osiągają temperaturę austenityzacji w mniej niż minutę, zamiast w ciągu kilku minut. Kontrola temperatury jest na blasze i w strefie, a nie średnia dla całej komory pieca. Moc pobierana jest tylko wtedy, gdy obecna jest blacha.
Dla producentów samochodowych wytwarzających słupki B, belki drzwiowe, listwy dachowe, i inne elementy strukturalne o wysokiej wytrzymałości, Podgrzewanie indukcyjne zwiększa kontrolę procesu przy jednoczesnym skróceniu cyklu i zmniejszeniu ilości tlenków na powierzchni. Inwestycja inżynieryjna — projektowanie cewki, dobór częstotliwości, i monitorowanie temperatury — zwraca się w postaci wydajności i spójności części.
FAQ
Q: Jakie gatunki stali są używane w tłoczeniu na gorąco z podgrzewaniem indukcyjnym?
A: Najczęściej stosowanym gatunkiem jest 22MnB5, stal stopowa z dodatkiem boru, przeznaczona do hartowania prasowego. Podgrzewanie indukcyjne jest również kompatybilne z innymi gatunkami borowymi oraz nowymi wariantami o wyższej plastyczności, takimi jak 20MnB8 i 30MnB5. Krytycznym czynnikiem jest osiągnięcie pełnej austenityzacji (850–950°C w zależności od gatunku) równomiernie na pustym miejscu.
Q: Jak nagrzewanie indukcyjne radzi sobie z półfabrykatami pokrytymi Al-Si (np., Usibor)?
A: Powłoki Al-Si wymagają kontrolowanego ogrzewania, aby umożliwić wzajemną dyfuzję Fe-Al-Si bez topienia warstwy powłoki. Krótki czas nagrzewania indukcyjnego może być zaletą – powłoka spędza mniej czasu w wysokiej temperaturze, zmniejszenie ryzyka likwidacji. Parametry procesu (prędkość rampy mocy, czas moczenia, i temperatura szczytowa) musi być zatwierdzony pod kątem konkretnego typu i grubości powłoki.
Zbadaj ogrzewanie indukcyjne dla swojej linii tłoczenia na gorąco
Podziel się geometrią pustego materiału, klasa materiału, docelowy czas cyklu, oraz wolumen produkcji. nasz zespół inżynierów może pomóc w ocenie częstotliwości, projekt cewki, oraz wymagań mocy dla praktycznego rozwiązania do grzewczego tłoczenia na gorąco indukcji.


