
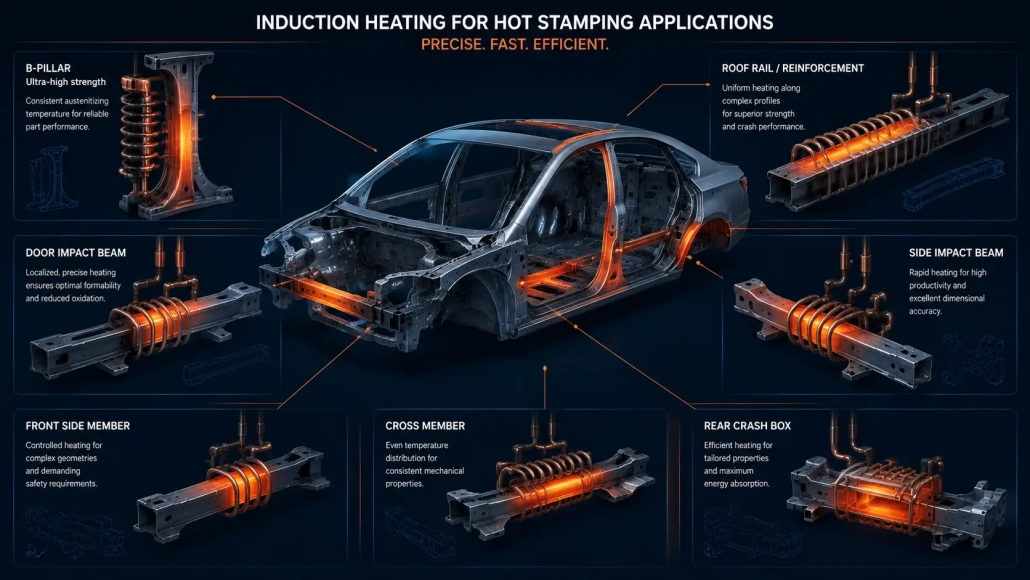
Gia nhiệt cảm ứng cho dập nguội: Gia nhiệt nhanh và chính xác cải thiện chất lượng phụ tùng ô tô như thế nào
Mục Lục
Ép nóng đã trở thành một trong những quy trình sản xuất quan trọng nhất để tạo ra các bộ phận ô tô nhẹ, có độ bền cao. Bằng cách làm nóng các tấm thép boron — thường là 22MnB5 — đến nhiệt độ austenit và nhanh chóng tạo hình và làm nguội chúng trong một lần ép khuôn, nhà sản xuất đạt được độ bền kéo trên 1,500 MPa trong khi giảm trọng lượng xe.
Lò lăn truyền thống hoàn thành công việc, nhưng chúng mang lại chu kỳ dài, oxy hóa nặng, và phản ứng nhiệt độ chậm chạp. Hệ thống sưởi cảm ứng có một con đường khác: năng lượng điện từ tạo ra nhiệt trực tiếp bên trong thép, thời gian chu kỳ cắt và kiểm soát nhiệt độ thắt chặt. Dành cho các dòng ô tô theo đuổi thông lượng cao hơn và tính nhất quán chặt chẽ hơn của bộ phận, sự khác biệt đó quan trọng.
1.Dập nguội là gì và tại sao việc gia nhiệt quan trọng?
Dập nóng, còn được gọi là làm cứng báo chí, chuyển đổi các phôi thép boron có độ bền trung bình thành các bộ phận được tạo hình có độ bền cực cao. Vật liệu tiêu chuẩn là 22MnB5, thường được cung cấp với cấu trúc vi mô ferritic-perlit ở khoảng 500–600 MPa độ bền kéo. Sau toàn bộ chu trình dập nóng, bộ phận hoàn thiện đạt 1,500+ MPa.
Quy trình bao gồm bốn bước:
- Gia nhiệt. Các tấm phôi được gia nhiệt đến 900–950°C để đạt cấu trúc một pha austenit hoàn toàn.
- Chuyển giao. Tấm phôi được gia nhiệt di chuyển từ hệ thống gia nhiệt đến máy ép định hình, thường trong vòng 3–5 giây.
- Định hình và làm nguội nhanh. Tấm phôi được tạo hình và làm lạnh nhanh bên trong khuôn làm mát bằng nước với tốc độ 30–100 K/s, chuyển austenit thành martensit.
- Bộ phận hoàn thiện. Chi tiết ra khỏi lò với cấu trúc vi mô martensit đầy đủ, cung cấp độ bền cao và khả năng chống va đập.
Giai đoạn gia nhiệt trực tiếp kiểm soát cấu trúc vi mô cuối cùng. Gia nhiệt không đều tạo ra quá trình austenit hóa không đồng nhất, dẫn đến cấu trúc vi mô hỗn hợp, biến dạng kích thước, và làm giảm khả năng chống va đập. Hệ thống gia nhiệt không chỉ là bước chuẩn bị - nó thiết lập cơ sở kim loại học cho mọi thứ tiếp theo.
2.Gia nhiệt lò truyền thống so với gia nhiệt cảm ứng cho dập nóng
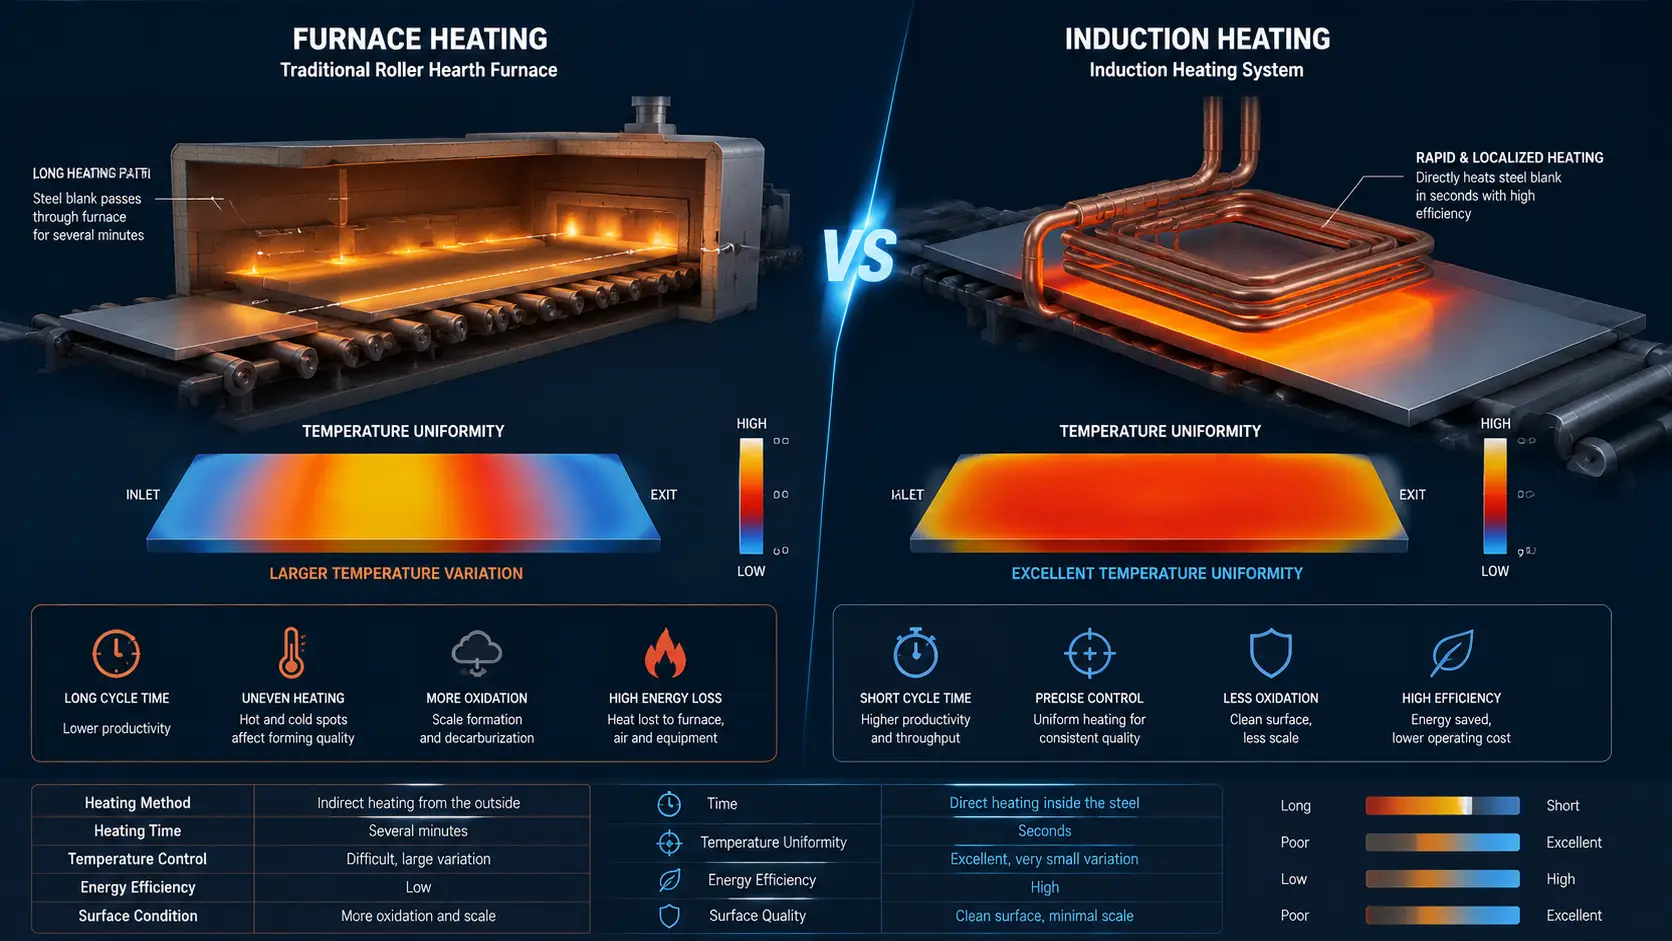
Lò con lăn là công nghệ hiện có trong hầu hết các dây chuyền dập nóng. Các phôi di chuyển qua buồng được đốt bằng gas hoặc sưởi điện trên các con lăn gốm, dần đạt nhiệt độ trong vài phút. Phương pháp này đã được chứng minh và dễ mở rộng, nhưng nó có những nhược điểm về cấu trúc: toàn bộ khối phôi — bao gồm cả những khu vực không cần phải nung đến austenite hoàn toàn — hấp thụ nhiệt, và sự chênh lệch nhiệt độ trên bề rộng phôi là điều thường gặp.
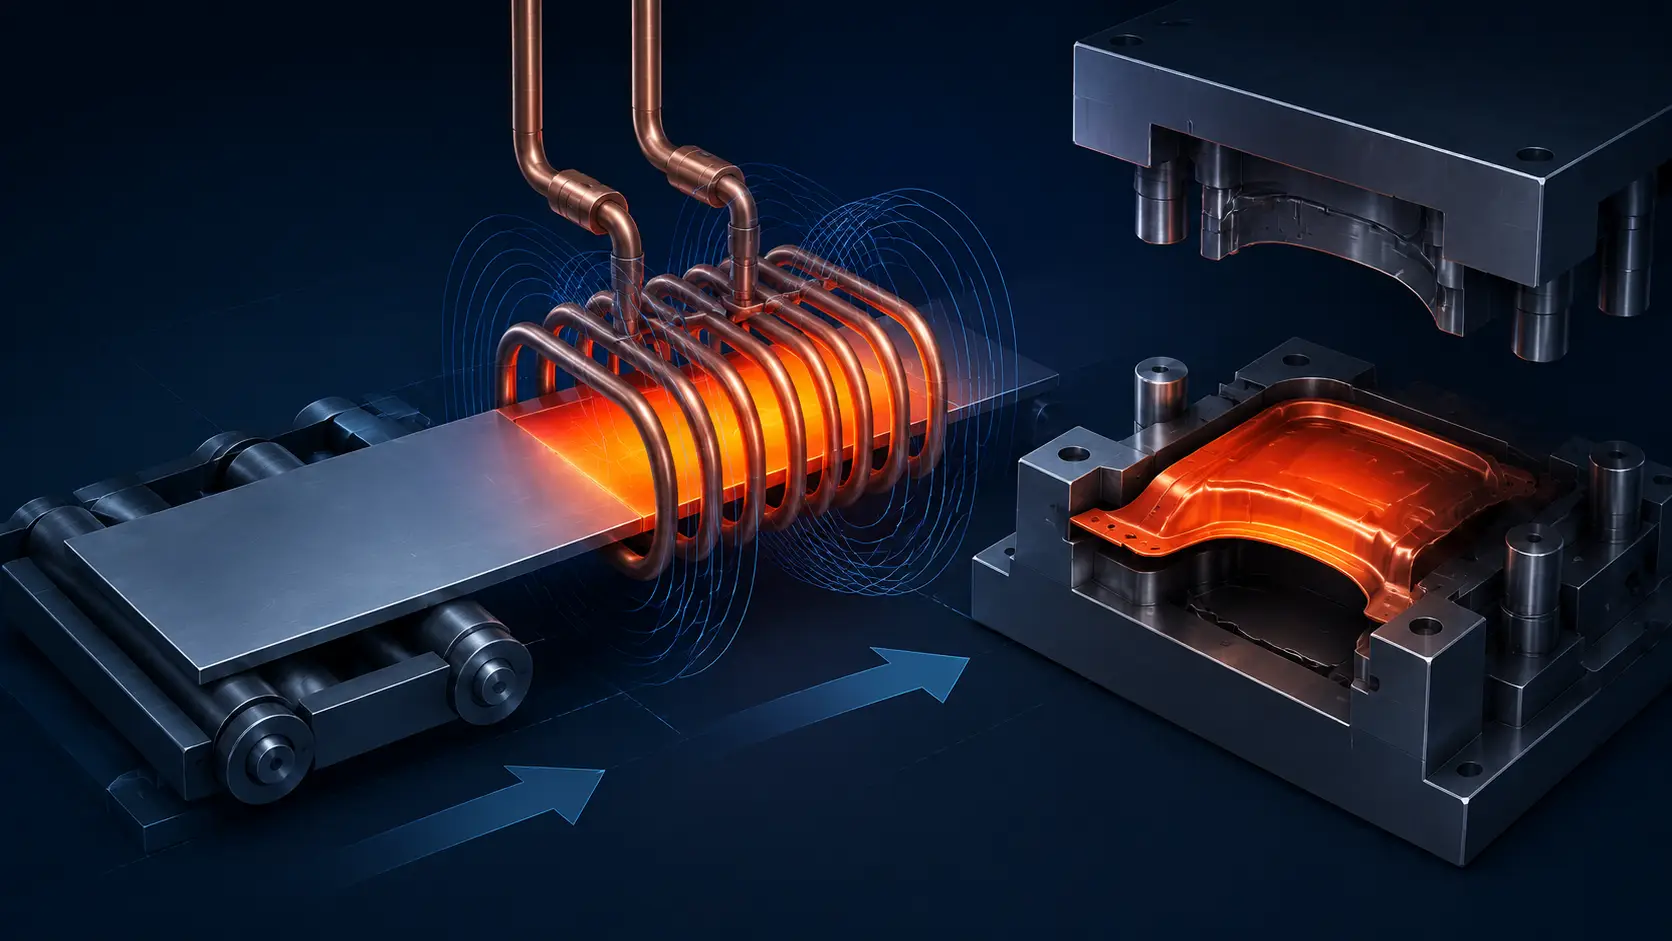
Gia nhiệt cảm ứng thay đổi cơ chế. Thay vì dựa vào bức xạ và đối lưu từ không khí lò, một trường từ xoay chiều gây ra dòng điện Eddy trực tiếp trong thép. Nhiệt sinh ra bên trong vật liệu, không phải trên bề mặt. Điều này thay đổi kết quả thực tế ở năm lĩnh vực:
| Yếu tố | Gia nhiệt lò | Sưởi ấm cảm ứng |
|---|---|---|
| Thời gian gia nhiệt | 3–8 phút | 15–60 giây |
| Độ đồng đều nhiệt độ | Trung bình; dạng phân tầng dọc theo chiều dài phôi phổ biến | Cao; mảng cuộn nhiều vùng cân bằng từ mép tới trung tâm |
| Oxy hóa / Tỷ lệ | Đáng kể; giữ nhiệt lâu | Giảm; thời gian tiếp xúc ngắn + tùy chọn không khí trơ |
| Năng lượng khi nhàn rỗi | Liên tục; lò phải giữ nóng giữa các chu kỳ | Theo yêu cầu; năng lượng chỉ khi có phôi |
| Độ linh hoạt sản xuất | Chu kỳ cố định; khó thay đổi cho từng phôi | Các vùng gia nhiệt riêng biệt; phôi khác nhau, công thức khác nhau |
Để so sánh rộng hơn giữa gia nhiệt cảm ứng và gia nhiệt dựa trên đốt cháy, xem gia nhiệt cảm ứng so với lò gas.
3.Lợi ích của Gia nhiệt Cảm ứng trong Ép Nóng
1. Chu kỳ gia nhiệt nhanh hơn
Gia nhiệt cảm ứng đưa phôi thép boron từ nhiệt độ phòng lên 930°C trong dưới 60 giây. Nhiệt sinh trực tiếp bên trong phôi làm việc—không cần chờ buồng lò truyền năng lượng qua bức xạ và đối lưu. Đối với các dây chuyền khối lượng lớn xử lý 4–6 phôi mỗi phút, tốc độ này chuyển trực tiếp thành công suất. Xem cách hoạt động của gia nhiệt cảm ứng đối với vật lý cơ bản.
2. Kiểm soát nhiệt độ chính xác
Dập nóng hoạt động trong một khoảng thời gian hẹp: trên Ac3 (~850°C cho 22MnB5) để đảm bảo quá trình khắc phục hoàn toàn, nhưng dưới ~950°C để tránh phát triển hạt quá mức và phân hủy lớp phủ Al-Si. Hệ thống cảm ứng tích hợp pyrometer hoặc camera nhiệt với điều khiển công suất vòng kín để giữ mỗi phôi trong dải nhiệt đó. Mảng cuộn dây nhiều vùng có thể điều chỉnh công suất độc lập cho các cạnh và trung tâm, bù đắp cho sự khác biệt mất nhiệt do hình dạng gây ra—điều mà lò một vùng không thể làm được.
3. Giảm ôxy hóa và lớp vảy bề mặt
Gia nhiệt lò khiến các phôi tiếp xúc với nhiệt độ cao trong vài phút, tạo lớp oxit cần được loại bỏ trước khi hàn hoặc sơn. Gia nhiệt cảm ứng hoàn thành chu trình nhiệt trong vài chục giây, giảm sự phát triển ôxít xuống xấp xỉ một bậc độ lớn. Khi kết hợp với lớp chắn khí trơ trên vùng cuộn dây, hình thành cặn giảm gần như về không. Điều này tiết kiệm vật liệu, loại bỏ các thao tác tẩy cặn, và bảo vệ độ nguyên vẹn của lớp phủ Al-Si trên các tấm tráng phủ. Để thảo luận sâu hơn về kiểm soát ôxít hóa, xem ngăn ngừa ôxít hóa trong quá trình gia nhiệt cảm ứng.
4. Cải thiện hiệu suất năng lượng
Một lò trục lăn phải gia nhiệt toàn bộ thể tích bên trong của nó—buồng, các con lăn, không khí—và duy trì nhiệt độ giữa các chu kỳ. Cảm ứng chỉ cung cấp năng lượng cho phôi, theo yêu cầu. Khi không có phôi trong cuộn dây, công suất tiêu thụ giảm về 0. Đối với các đường dây chạy theo ca một phần hoặc thay đổi thông lượng, tiết kiệm thời gian nhàn rỗi này là sự khác biệt đáng kể về chi phí. Ít nhiệt thải hơn cũng cải thiện môi trường làm việc trên sàn xưởng.
5. Sưởi linh hoạt cho các linh kiện phức tạp
Dập nóng ô tô tạo ra một loạt các bộ phận: trụ B, dầm va đập cửa, lan can mái, gia cố hầm, cấu trúc khay pin. Mỗi cái có hình dạng khác nhau, hồ sơ độ dày, và yêu cầu nhiệt. Các mảng cuộn cảm ứng có thể được cấu hình theo số bộ phận—điều chỉnh độ dài vùng, công suất theo vùng, và bù cạnh—trong khi lò nung chạy một hồ sơ nhiệt cho tất cả. Điều này cho phép sản xuất nhiều loại bộ phận hỗn hợp và thay đổi nhanh chóng trên cùng một dây chuyền.
4.Thách thức khi Sử dụng Gia nhiệt Cảm ứng trong Ép Nóng
Gia nhiệt cảm ứng cho dập nóng không phải là một sự thay thế trực tiếp. Mỗi yếu tố này phải được thiết kế cho từng chi tiết cụ thể và tỷ lệ sản xuất.
- Thiết kế cuộn dây. Hình dạng chi tiết phức tạp đòi hỏi các mảng cuộn dây tùy chỉnh để cung cấp nhiệt đều. Hình dạng cuộn dây kém tạo ra các điểm nóng ở các cạnh, trung tâm lạnh, và quá trình austenit hóa không đồng đều. Xem cách các cuộn dây cảm ứng hoạt động cho các nguyên tắc thiết kế.
- Lựa chọn tần số. Tần số hoạt động xác định độ sâu thấu xuyên dòng điện cảm ứng trong phôi. Tần số cao (~100–400 kHz) làm nóng hiệu quả các phôi mỏng; tần số thấp hơn (~10–50 kHz) phù hợp với các phần dày hơn. Tần số không khớp gây lãng phí năng lượng hoặc làm lõi không được làm nóng đầy đủ. Xem tần số ảnh hưởng thế nào đến gia nhiệt cảm ứng.
- Giám sát nhiệt độ. Đường ngắm của đo pyrometer, Sự biến đổi phát xạ trên bề mặt phôi, và tốc độ phản hồi tới nguồn điện đều ảnh hưởng đến độ chính xác của việc điều khiển. Hệ thống sản xuất kết hợp pyrometer quang học, quét nhiều điểm, và tăng công suất dự đoán để giữ từng phôi trong khoảng nhiệt độ austenit hóa.
5.Ứng dụng trong Ép Nóng Ô tô
Gia nhiệt cảm ứng hỗ trợ toàn bộ dải các thành phần kết cấu ô tô dập nóng, bao gồm:
- Trụ B và gia cố trụ A
- Dầm cửa chịu va chạm bên
- Gia cố thanh nóc và thanh viền trần
- Thanh chữ X sàn và hầm hành khách
- Cấu trúc khay pin EV và bảo vệ gầm xe
- Gia cố cản trước và sau
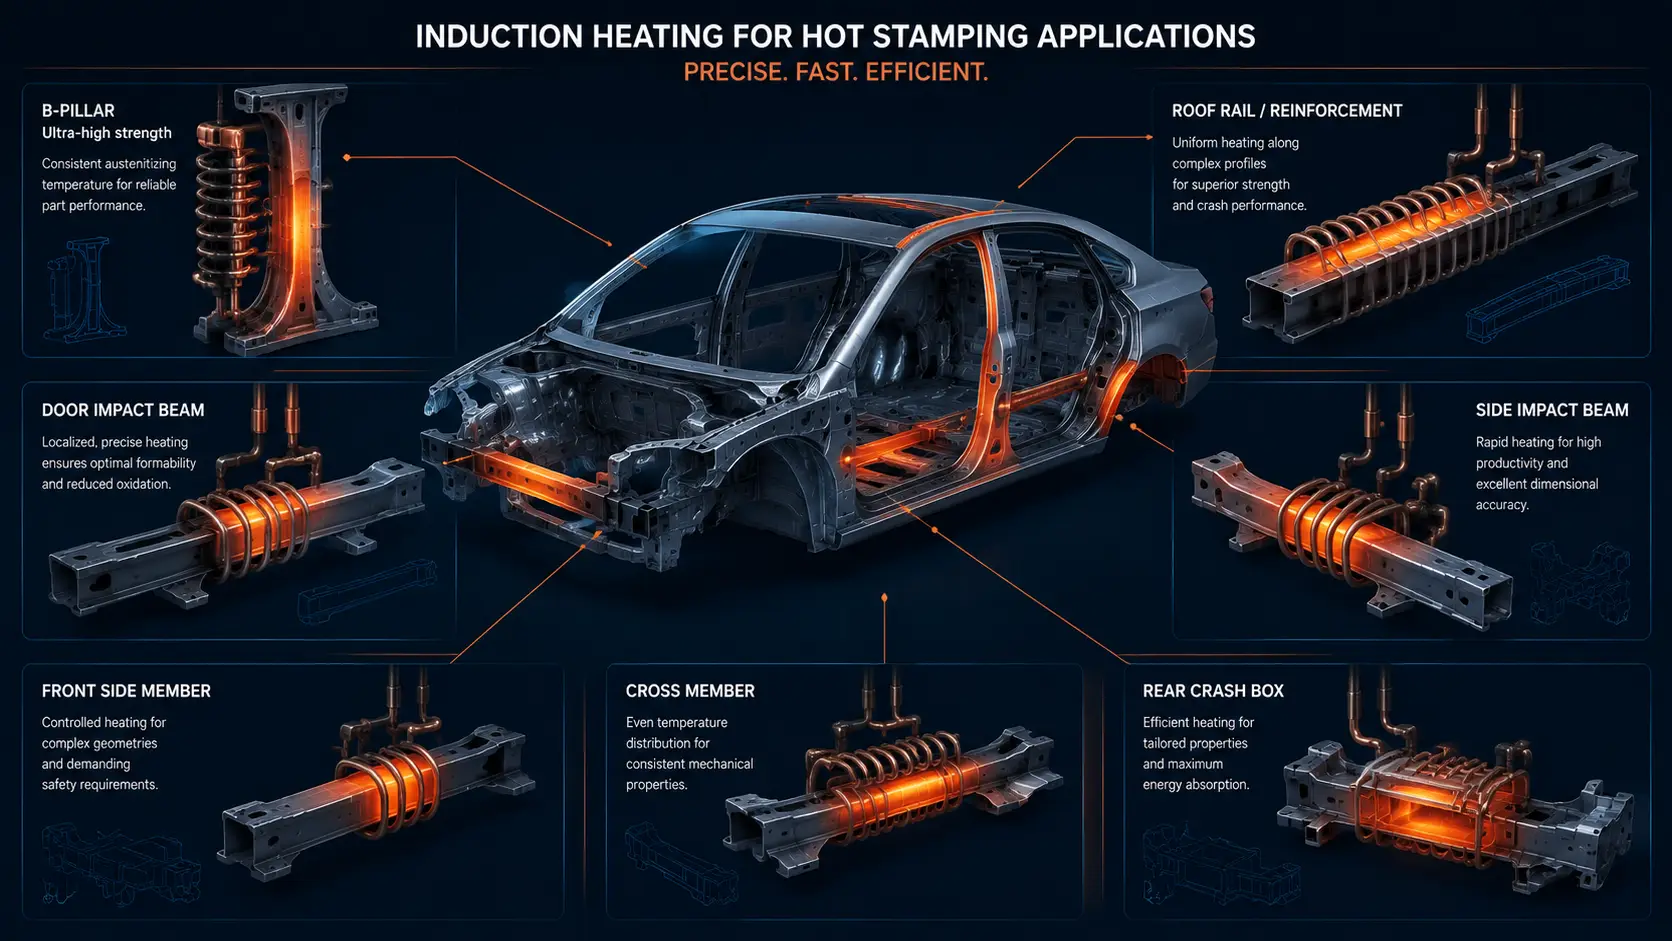
Khi nền tảng xe chuyển sang cấu trúc thân xe nhẹ vật liệu hỗn hợp và kiến trúc EV yêu cầu bảo vệ pin, nhu cầu làm nóng chi tiết hiệu quả, có thể kiểm soát tiếp tục gia tăng. Để có cái nhìn rộng hơn về các ứng dụng ô tô, xem các trang hướng dẫn mua phụ tùng ô tô.
6.Kết luận
Hệ thống sưởi cảm ứng mang lại ba điều cho quá trình dập nóng mà hệ thống sưởi lò khó mang lại: tốc độ, độ chính xác, và năng lượng theo yêu cầu. Các phôi đạt đến nhiệt độ austenitizing trong vòng chưa đầy một phút thay vì vài phút. Kiểm soát nhiệt độ theo từng khoảng trống và từng vùng thay vì lấy trung bình trên toàn bộ buồng lò. Chỉ rút điện khi có khoảng trống.
Đối với các nhà sản xuất ô tô sản xuất cột B, dầm cửa, lan can mái, và các bộ phận kết cấu chịu lực cao khác, gia nhiệt cảm ứng siết chặt kiểm soát quá trình trong khi rút ngắn thời gian chu kỳ và giảm lớp oxit. Đầu tư kỹ thuật — thiết kế cuộn cảm, lựa chọn tần số, và giám sát nhiệt độ — mang lại lợi ích về năng suất và độ nhất quán của các chi tiết.
Câu hỏi thường gặp
Q: Các loại thép nào được sử dụng trong dập nóng với gia nhiệt cảm ứng?
MỘT: Loại phổ biến nhất là 22MnB5, một loại thép hợp kim bo được thiết kế cho tôi rèn bằng áp lực. Gia nhiệt cảm ứng cũng tương thích với các loại bo khác và các biến thể có độ dẻo cao mới nổi như 20MnB8 và 30MnB5. Yếu tố quan trọng là đạt được sự austenit hóa hoàn toàn (850–950°C tùy theo cấp) thống nhất trên chỗ trống.
Q: Làm thế nào để gia nhiệt cảm ứng xử lý phôi được phủ Al-Si (ví dụ, người sử dụng)?
MỘT: Lớp phủ Al-Si yêu cầu gia nhiệt có kiểm soát để cho phép khuếch tán xen kẽ Fe-Al-Si mà không làm tan chảy lớp phủ. Thời gian gia nhiệt ngắn của cảm ứng có thể là một lợi thế - lớp phủ tiêu tốn ít thời gian hơn ở nhiệt độ cao, giảm nguy cơ thanh lý. Thông số quy trình (tốc độ tăng điện, thời gian ngâm, và nhiệt độ đỉnh) phải được xác thực cho loại và độ dày lớp phủ cụ thể.
Khám phá Gia nhiệt Cảm ứng cho Dây chuyền Đóng dấu Nóng của bạn
Chia sẻ hình dạng phôi của bạn, cấp vật liệu, thời gian chu trình mục tiêu, và khối lượng sản xuất. Đội ngũ kỹ sư của chúng tôi có thể giúp đánh giá tần số, thiết kế cuộn dây, và yêu cầu công suất cho giải pháp gia nhiệt dập nguội cảm ứng thực tế.


