
التسخين بالحث للختم الحراري: كيف يحسن التسخين السريع والدقيق جودة قطع السيارات
جدول المحتويات
أصبحت الطباعة الساخنة واحدة من أهم عمليات التصنيع لإنتاج مكونات السيارات خفيفة الوزن, وعالية القوة. بتسخين صفائح فولاذ البورون—عادة 22MnB5—إلى درجة حرارة الأوستنيتيزنج وتشكيلها وتبريدها بسرعة في ضربة قالب واحدة،, يحقق المصنعون قوى شد تزيد عن 1,500 ميغاباسكال بينما يقللون من وزن السيارة.
تقوم أفران الأسطوانة التقليدية بالعمل المطلوب, لكنها تجلب دورات طويلة, أكسدة شديدة, واستجابة بطيئة للحرارة. يأخذ التسخين بالحث مسارا مختلفا: تولد الطاقة الكهرومغناطيسية الحرارة مباشرة داخل الفولاذ, مما يقلل من زمن الدورة ويشد التحكم بدرجة الحرارة. للسلاسل السيارات التي تسعى لتحقيق إنتاجية أعلى وثبات أكبر في الأجزاء, هذا الاختلاف مهم.
1.ما هو الطباعة الساخنة ولماذا يهم التسخين?
التشكيل الساخن بالقالب, ويُسمى أيضًا التصلب بالضغط, يحول صفائح الفولاذ البوروني متوسطة القوة إلى أجزاء مشكّلة فائقة القوة. المادة القياسية هي 22MnB5, عادةً ما تُزوّد ببنية متباينة من الفريت واللؤلؤية عند قوة شد حوالي 500–600 ميجا باسكال. بعد دورة التشكيل الساخن الكاملة, الجزء النهائي يصل 1,500+ ميجا باسكال.
تتبع العملية أربع خطوات:
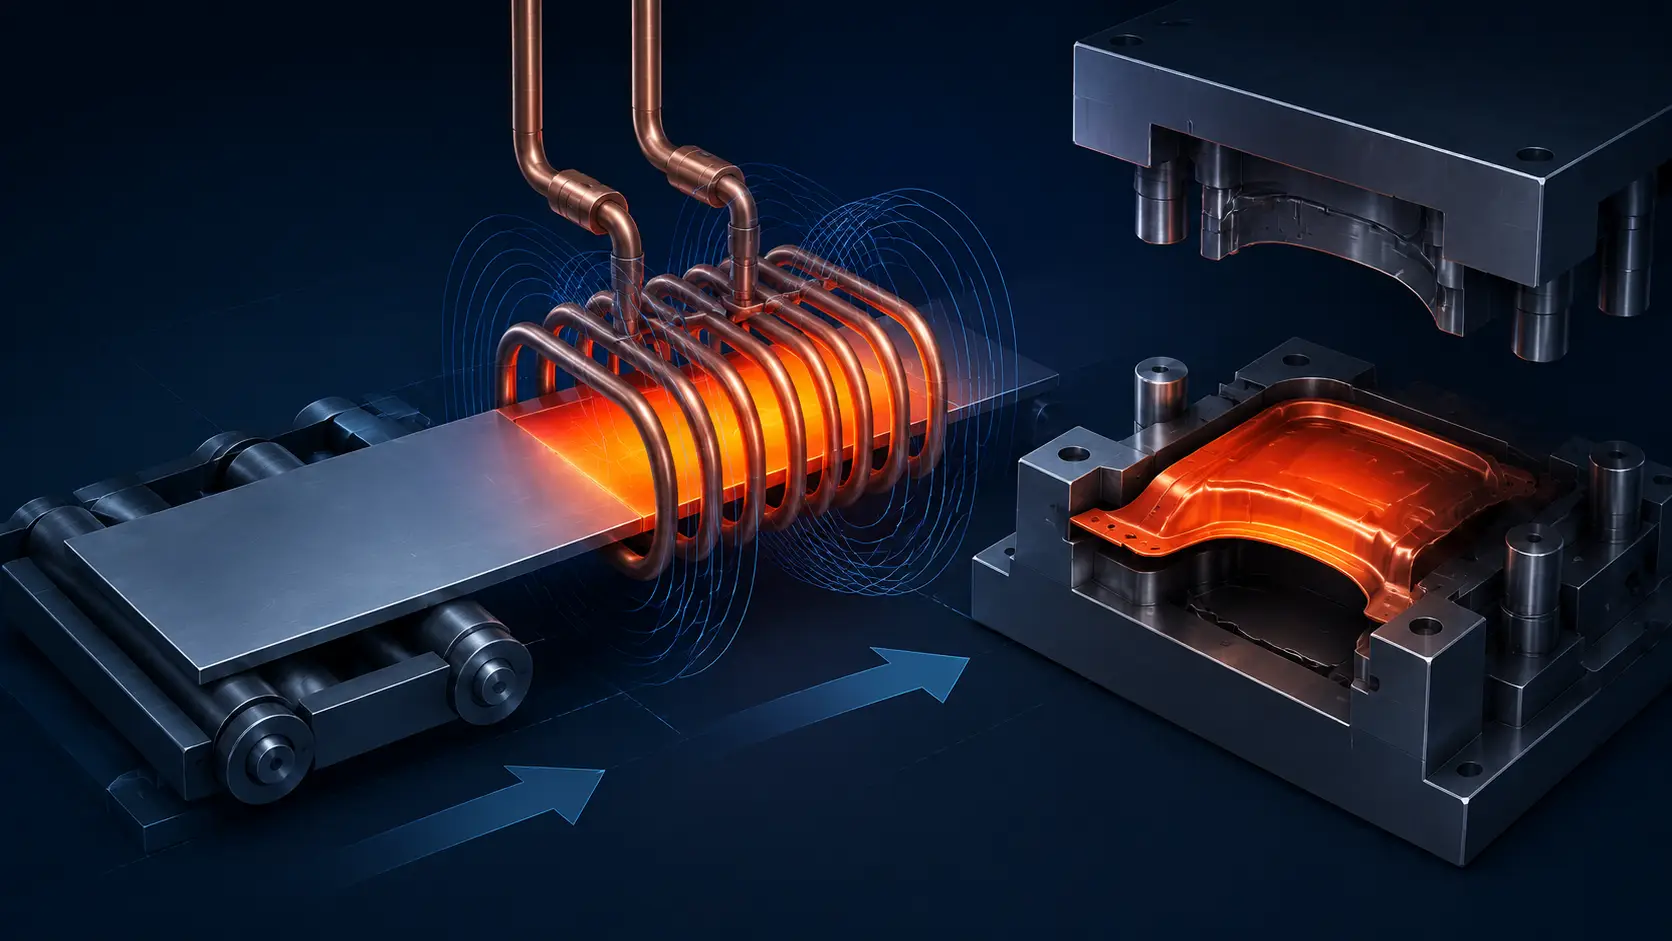
- التسخين. يتم تسخين القوالب إلى 900–950 درجة مئوية لتحقيق هيكل أوستنيتي كامل.
- النقل. ينتقل القالب المسخن من نظام التسخين إلى مكبس التشكيل, عادة خلال 3–5 ثوانٍ.
- التشكيل والتبريد المفاجئ. يتم تشكيل القالب وتبريده بسرعة داخل قوالب مبردة بالماء بمعدل 30–100 كلفن/ثانية, تحويل الأوستنيت إلى مارتينسيت.
- الجزء النهائي. يخرج المكون ببنية دقيقة مارتينسيتية كاملة, موفراً قوة عالية ومقاومة للصدمات.
مرحلة التسخين تتحكم مباشرة في البنية الدقيقة النهائية. التسخين غير المتساوي ينتج أستننة غير متسقة, مما يؤدي إلى تراكيب ميكروية مختلطة, تغيير الأبعاد, وأداء تصادم متضرر. نظام التسخين ليس مجرد خطوة تمهيدية - بل يحدد الأساس الميتالورجي لكل ما يلي.
2.التسخين في الفرن التقليدي مقابل التسخين بالحث للطرق الساخنة
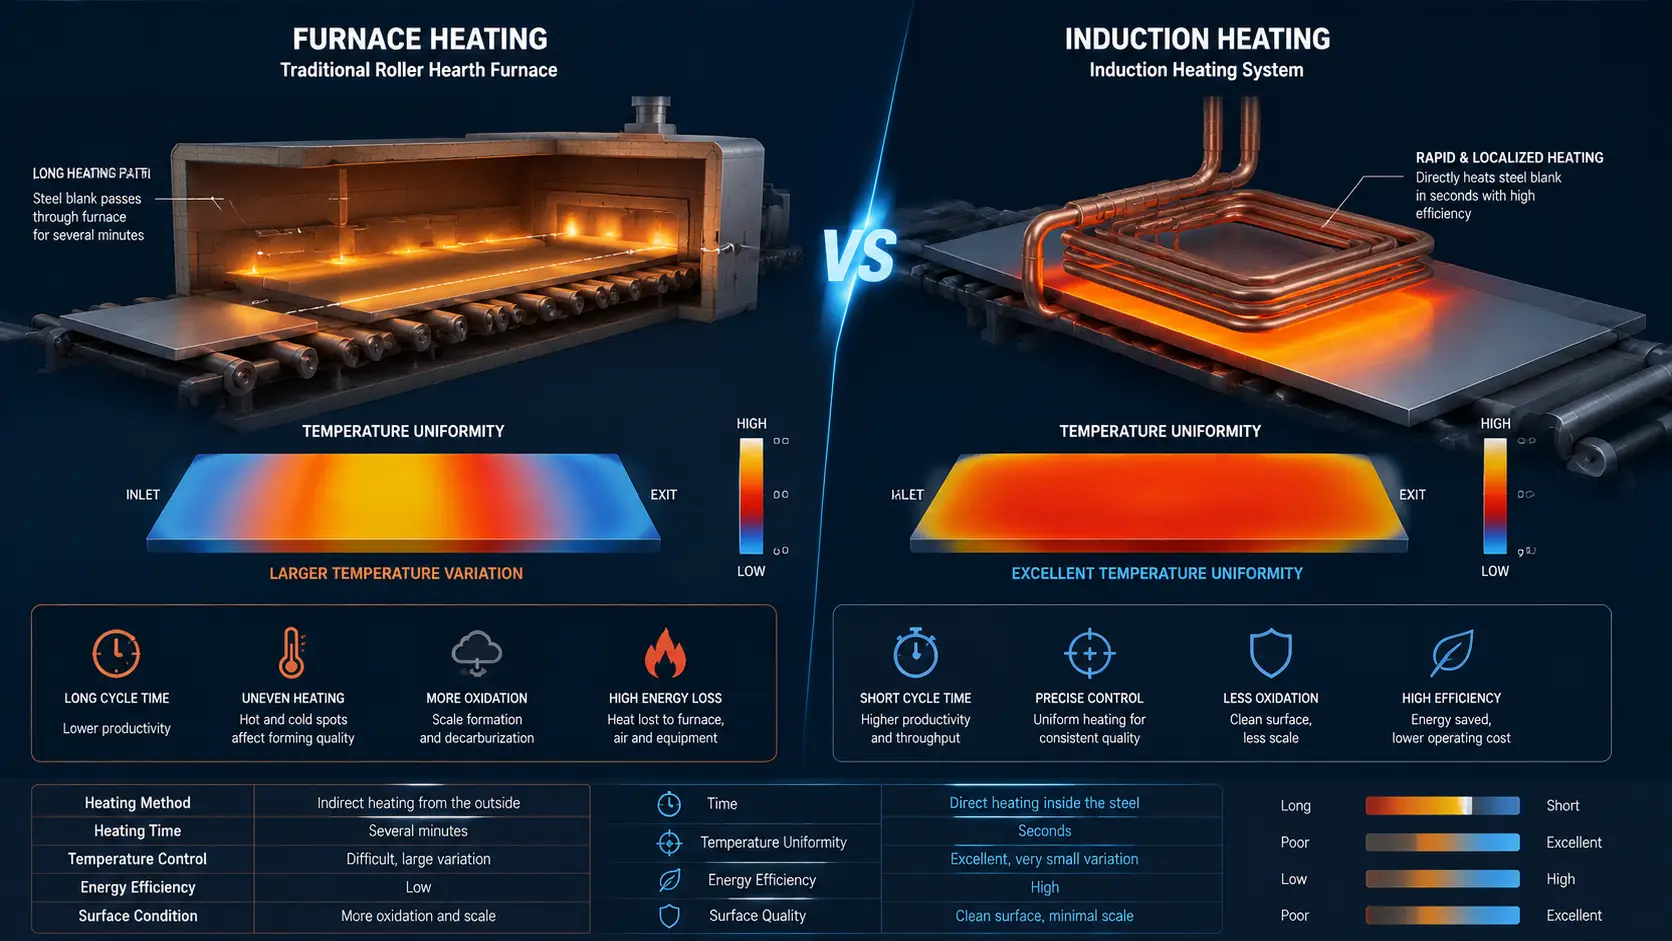
الأفران الأسطوانية هي التكنولوجيا السائدة في معظم خطوط التشكيل الساخن. تنتقل الفراغات عبر غرفة مُسخَّنة بالغاز أو بالكهرباء على بكرات خزفية, تصل تدريجياً إلى درجة الحرارة على مدى عدة دقائق. النهج مثبت وفعال على نطاق واسع, لكن له عيوب هيكلية: يمتص كامل كتلة الفراغ—بما في ذلك المناطق التي لا تتطلب أستنيسة كاملة—الحرارة, وتعد التدرجات الحرارية عبر عرض الفراغ شائعة.
التسخين بالحث يقلب الآلية. بدلاً من الاعتماد على الإشعاع والحمل الحراري من جو الفرن, يتسبب المجال المغناطيسي المتناوب في توليد التيارات الدوامية مباشرة في الفولاذ. الحرارة تنشأ داخل المادة, ليست على السطح. هذا يغير النتائج العملية في خمسة مجالات:
| العامل | تسخين الفرن | التسخين بالحث |
|---|---|---|
| وقت التسخين | 3-8 دقائق | 15-60 ثانية |
| تماسك درجة الحرارة | معتدل; التدرجات على طول طول القطعة شائعة | مرتفع; مصفوفات ملفات متعددة المناطق توازن من الحافة إلى المركز |
| الأكسدة / القياس | كبير; وقت ممتد عند درجة الحرارة | منخفض; تعرض قصير + جو خامل اختياري |
| الطاقة أثناء الخمول | المستمر; يجب أن تظل الفرن ساخنًا بين الدورات | حسب الطلب; الطاقة فقط عند وجود القطع |
| مرونة الإنتاج | دورة ثابتة; يصعب تغييرها لكل قطعة | مناطق تسخين منفصلة; قطع مختلفة, وصفات مختلفة |
للمقارنة الأوسع بين التسخين بالحث مقابل التسخين بالوقود, انظر التسخين بالحث مقابل فرن الغاز.
3.مزايا التسخين بالحث للطباعة الساخنة
1. دورة تسخين أسرع
التسخين بالحث يرفع قطعة فولاذ البورون من درجة حرارة الغرفة إلى 930°م في أقل من 60 ثواني. الحرارة تولد مباشرة داخل قطعة العمل—لا انتظار لغرفة الفرن لنقل الطاقة عبر الإشعاع والحمل. لمعالجة خطوط الإنتاج عالية الكثافة من 4 إلى 6 قطع فارغة في الدقيقة, تترجم هذه السرعة مباشرة إلى الإنتاجية. انظر كيف يعمل التسخين بالحث للقيام بالفيزياء الأساسية.
2. التحكم الدقيق في درجة الحرارة
يعمل الختم الساخن ضمن نافذة ضيقة: أعلى من Ac3 (~850°C لـ 22MnB5) لضمان التحوّل الكامل للأوستينيت, ولكن أقل من ~950°C لتجنب النمو المفرط للحبوب وتدهور طلاء Al-Si. تدمج أنظمة الحث أجهزة قياس الحرارة أو الكاميرات الحرارية مع تحكم بالطاقة في حلقة مغلقة للحفاظ على كل قطعة فارغة ضمن هذا النطاق. يمكن لمجموعات الملفات متعددة المناطق ضبط الطاقة بشكل مستقل على الحواف والمراكز, مما يعوّض الاختلافات في فقدان الحرارة الناتجة عن الهندسة—وهو ما لا يمكن لفرن ذو منطقة واحدة فعله.
3. تقليل الأكسدة والطبقة السطحية
تعرض حرارة الفرن الألواح الفارغة لدرجة حرارة عالية لبضع دقائق, مما يؤدي إلى تكوين طبقة أكسيد يجب إزالتها قبل اللحام أو الطلاء. يكمّل التسخين بالحث الدورة الحرارية في غضون عشرات الثواني, مما يقلل نمو الأكسيد بنحو ترتيب واحد من الحجم. عند اقترانها بغطاء غاز خامل فوق منطقة الملف, ينخفض تكوّن القشور إلى أدنى حد. هذا يوفر المواد, يلغي عمليات إزالة القشور, ويحافظ على سلامة طلاء الألومنيوم-سيليكون على الرقائق المطلية. لمناقشة أعمق للتحكم في الأكسدة, انظر منع الأكسدة أثناء التسخين بالحث.
4. تحسين كفاءة الطاقة
يجب على فرن الأسطوانة تسخين كامل حجمه الداخلي—الغرفة, البكرات, والجو—ولالحفاظ على تلك الحرارة بين الدورات. التحريض يوفر الطاقة فقط للقطعة, عند الطلب. عندما لا تكون هناك قطعة في الملف, ينخفض استهلاك الطاقة إلى الصفر. بالنسبة للخطوط التي تعمل بنوبات جزئية أو بمعدلات إنتاج متغيرة, يوفر هذا التوفير في وقت الخمول فرق تكلفة ملحوظ. تقليل الحرارة الضائعة يحسن أيضًا بيئة مكان العمل على أرضية المصنع.
5. تسخين مرن للمكونات المعقدة
تصنيع السيارات بواسطة الختم الساخن ينتج مجموعة واسعة من الأجزاء: الأعمدة الباء, عوائق الأبواب, قضبان السقف, تعزيزات الأنفاق, هياكل صواني البطاريات. كل جزء له هندسة مختلفة, ملف السماكة, ومتطلبات التسخين. يمكن تكوين مصفوفات لفائف الحث حسب رقم الجزء — تعديل أطوال المناطق, الطاقة لكل منطقة, وتعويض الحواف — بينما الفرن يعمل على ملف درجة حرارة واحد لكل شيء. هذا يمكّن من إنتاج قطع مختلطة وتغيير أسرع على نفس الخط.
4.تحديات استخدام التسخين بالحث في الطباعة الساخنة
التسخين الحثي للمكب الساخن ليس بديلاً جاهزًا. يجب تصميم كل من هذه العوامل للجزء المحدد ومعدل الإنتاج.
- تصميم اللفائف. الهندسة المعقدة للأجزاء تتطلب مجموعات لفائف مخصصة لتوفير تسخين منتظم. الهندسة السيئة للملف تنشئ نقاط ساخنة عند الحواف, مراكز باردة, وتصلب غير منتظم للحديد الأوستنيتي. انظر كيف تعمل الملفات الحثية لمبادئ التصميم.
- اختيار التردد. تحدد تردد التشغيل عمق اختراق التيار الدوامي في الفراغات. ترددات أعلى (~100–400 كيلو هرتز) تسخين الفراغات الرقيقة بكفاءة; ترددات أقل (~10–50 كيلو هرتز) تناسب القطاعات الأسمك. التردد غير المتطابق يهدر الطاقة أو يترك القلب غير مسخن بشكل كافٍ. انظر كيف يؤثر التردد على التسخين التحريضي.
- مراقبة درجة الحرارة. خط رؤية مقياس الحرارة البصري, تغير الإشعاعية عبر الأسطح الفارغة, وسرعة استجابة التغذية للتيار تؤثر جميعها على دقة التحكم. تجمع أنظمة الإنتاج بين مقاييس الحرارة البصرية, المسح متعدد النقاط, وتصعيد الطاقة التنبؤية للحفاظ على كل فارغ ضمن نافذة الأوستنة.
5.التطبيقات في الطباعة الساخنة للسيارات
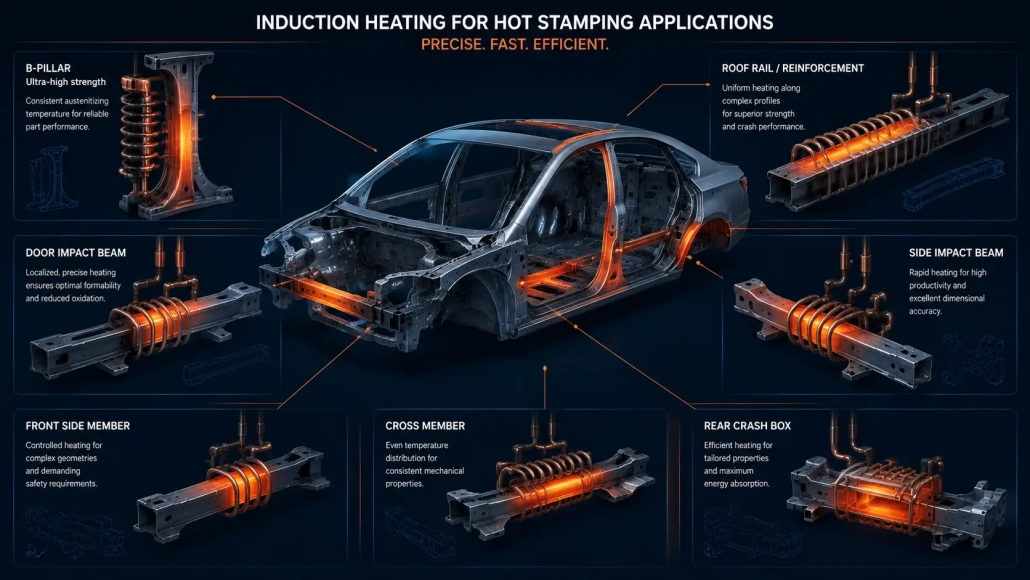
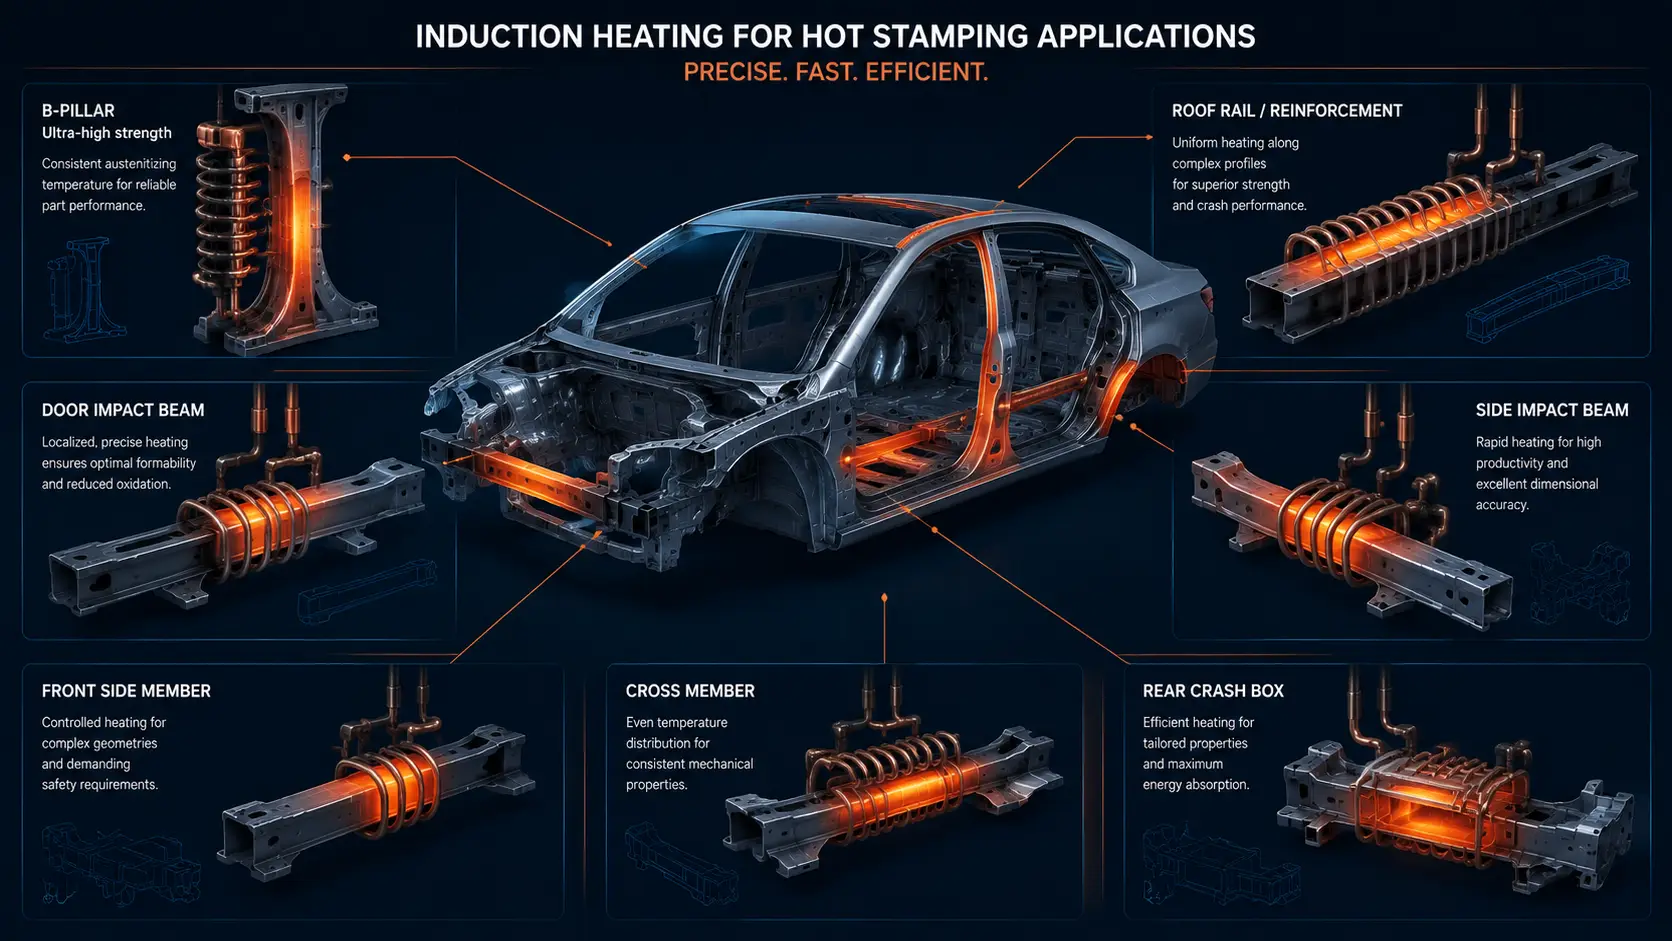
يدعم التسخين بالحث النطاق الكامل لمكونات السيارات الهيكلية الساخنة المطلية, بما في ذلك:
- أعمدة B وتقويات أعمدة A
- حزم أبواب مقاومة للصدمات الجانبية
- تعزيزات السكك السقف والرأس
- أعضاء العبور للنفق والأرضية
- هياكل صينية بطارية السيارات الكهربائية وحماية الجزء السفلي
- تعزيزات المصد الأمامي والخلفي
مع تحول منصات المركبات نحو هياكل الجسم خفيفة الوزن المصنوعة من مواد مختلطة وهندسة المركبات الكهربائية، تضيف متطلبات حماية البطارية, الطلب على الكفاءة, يستمر التسخين الفارغ الذي يمكن التحكم فيه في النمو. لإلقاء نظرة أوسع على تطبيقات السيارات, راجعنا دليل المشتري لقطع غيار السيارات.
6.الخلاصة
يجلب التسخين التعريفي ثلاثة أشياء للختم الساخن الذي يكافح تسخين الفرن من أجل توصيله: السرعة, الدقة, والطاقة حسب الطلب. تصل الفراغات إلى درجة حرارة الأوستنيت في أقل من دقيقة بدلاً من عدة دقائق. يتم التحكم في درجة الحرارة لكل فراغ ولكل منطقة بدلاً من المتوسط عبر غرفة الفرن. يتم سحب الطاقة فقط عند وجود فراغ.
لمصنعي السيارات الذين ينتجون أعمدة B, عوارض الباب, قضبان السقف, وغيرها من الأجزاء الهيكلية عالية القوة, التسخين بالحث يعزز التحكم في العملية مع تقليل وقت الدورة وتقليل أكسيد السطح. الاستثمار الهندسي - تصميم الملف, اختيار التردد, ومراقبة درجة الحرارة - يعود بالنفع من حيث الإنتاجية واتساق القطع.
الأسئلة المتكررة
س: ما هي درجات الصلب المستخدمة في المكب الساخن مع التسخين بالحث?
أ: الدرجة الأكثر شيوعًا هي 22MnB5, صلب مضاف إليه البورون مصمم للتصلب بالضغط. التسخين بالحث متوافق أيضًا مع درجات البورون الأخرى والمتغيرات الناشئة الأعلى ليونة مثل 20MnB8 و 30MnB5. العامل الحاسم هو الوصول إلى الأوستنية الكاملة (850-950 درجة مئوية حسب الدرجة) بشكل موحد عبر الفراغ.
س: كيف يتعامل التسخين بالحث مع الفراغات المطلية بالسي (على سبيل المثال, أوسيبور)?
أ: تتطلب طلاءات Al-Si تسخينًا متحكمًا للسماح بانتشار Fe-Al-Si دون ذوبان طبقة الطلاء. يمكن أن يكون وقت التسخين القصير للحث ميزة - فالطلاء يقضي وقتًا أقل في درجة حرارة عالية, تقليل مخاطر التصفية. معلمات العملية (معدل منحدر الطاقة, وقت النقع, ودرجة حرارة الذروة) يجب التحقق من صحته لنوع وسمك الطلاء المحدد.
استكشاف التسخين بالحث لخط الختم الحراري الخاص بك
مشاركة شكل قطعتك الخام, درجة المادة, وقت الدورة المستهدف, وحجم الإنتاج. يمكن لفريق الهندسة لدينا المساعدة في تقييم التردد, تصميم الملف, ومتطلبات الطاقة لحل تسخين الختم الحراري بالحث العملي.


