
热冲压的感应加热: 高速且精准的加热如何提升汽车零部件质量
热冲压已成为生产轻量化最重要的制造工艺之一, 高强度汽车零部件. 通过将硼钢板(通常为 22MnB5)加热至奥氏体化温度,并在单次模具冲程中快速成型和冷却, 制造商达到上述拉伸强度 1,500 MPa同时减轻车重.
传统的辊道炉可以完成工作, 但它们带来了长周期, 重氧化, 和缓慢的温度响应. 感应加热采取不同的路线: 电磁能直接在钢内部产生热量, 切割周期时间和拧紧温度控制. 适用于追求更高产量和更严格零件一致性的汽车生产线, 这种差异很重要.
1.什么是烫印以及为什么加热很重要?
烫金, 也称为模压硬化, 将中等强度硼钢毛坯转化为超高强度成型零件. 标准材质为22MnB5, 通常具有铁素体-珠光体微观结构,抗拉强度约为 500–600 MPa. 完整的烫印周期后, 成品部分达到 1,500+ 兆帕.
该工艺包括四个步骤:
- 加热. 毛坯加热至900–950°C以获得完全的奥氏体组织.
- 传送. 加热后的毛坯从加热系统转移到成形压力机, 通常在3–5秒内.
- 成形与淬火. 毛坯在水冷模具中成形并快速冷却,速度为30–100 K/s, 将奥氏体转变为马氏体.
- 成品部件. 组件以完全马氏体微观结构出口, 提供高强度和碰撞抗性.
加热阶段直接控制最终的微观结构. 加热不均会产生不一致的奥氏体化, 这会导致混合微观结构, 尺寸变化, 并削弱碰撞性能. 加热系统不仅仅是一个前置步骤——它为后续的一切设定了冶金基础.
2.传统炉加热与热冲压感应加热
辊式炉是大多数热冲压生产线的现有技术. 毛坯通过陶瓷辊上的燃气或电加热室, 几分钟内逐渐达到温度. 该方法经过验证并且可扩展性良好, 但它有结构性缺陷: 整个毛坯质量(包括不需要完全奥氏体化的区域)吸收热量, 毛坯宽度上的温度梯度很常见.
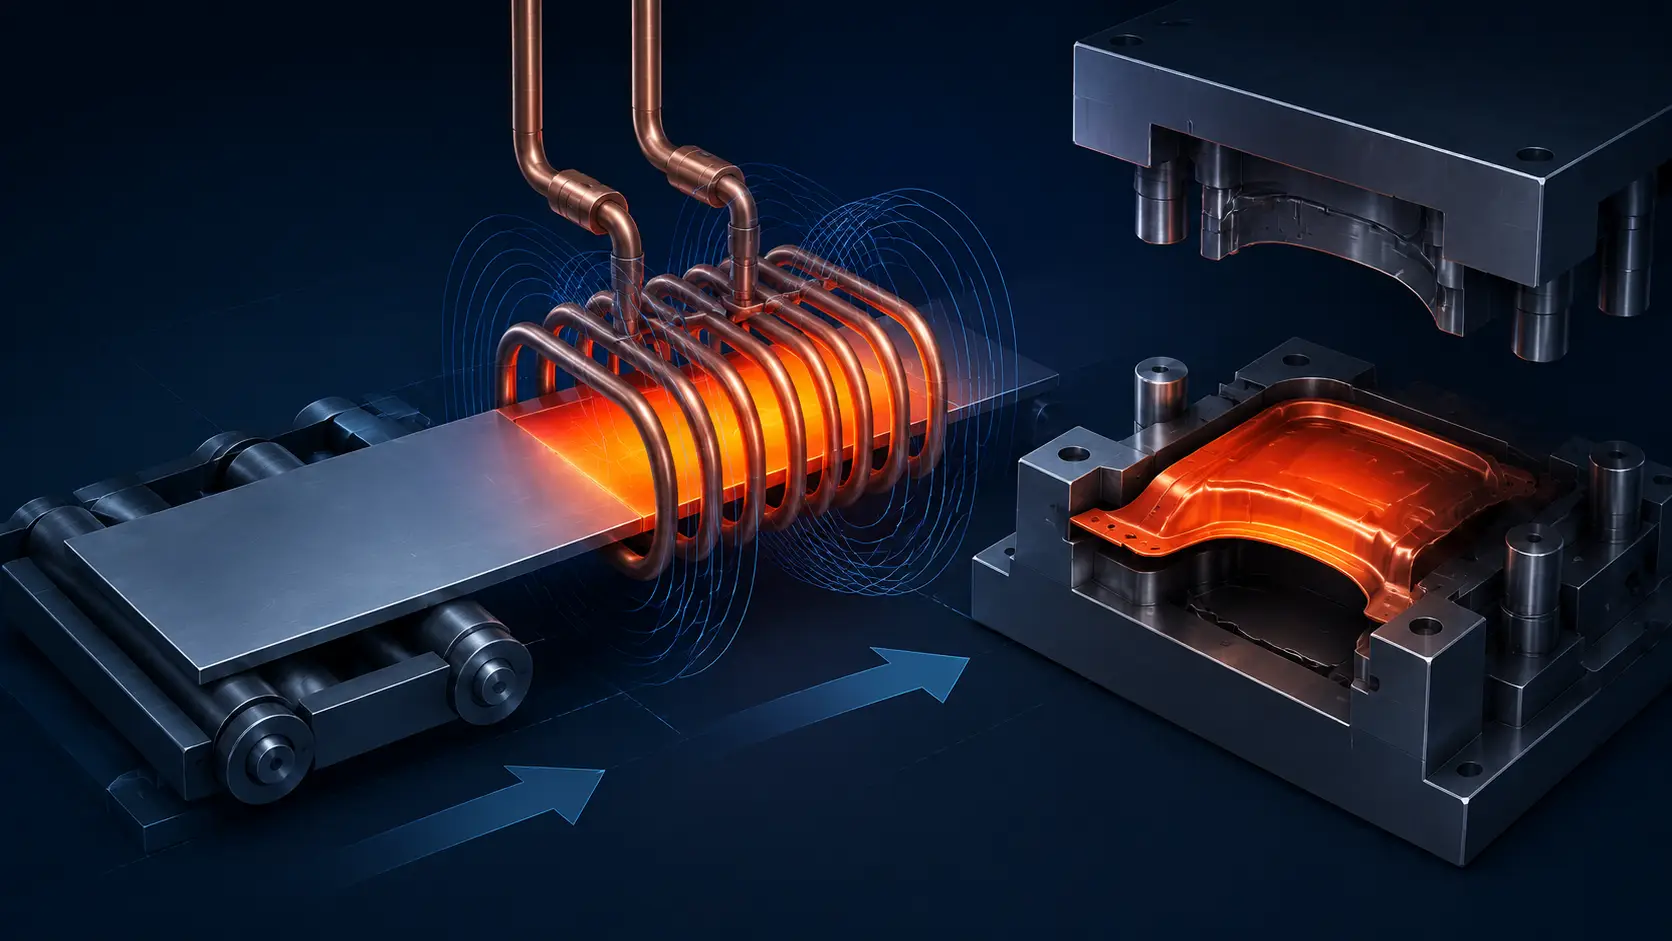
感应加热翻转机制. 而不是依赖炉内气氛的辐射和对流, 交变磁场直接在钢中感应出涡流. 热量源自材料内部, 不在表面. 这改变了五个领域的实际成果:
| 因素 | 炉加热 | 感应加热 |
|---|---|---|
| 加热时间 | 3–8 分钟 | 15–60 秒 |
| 温度均匀性 | 中等; 沿空白长度的渐变常见 | 高; 多区域线圈阵列平衡边缘到中心 |
| 氧化 / 水垢 | 重要的; 延长在该温度下的时间 | 减少; 短曝光 + 可选惰性气氛 |
| 空闲时的能量 | 连续; 炉子在循环之间必须保持热度 | 一经请求; 仅在存在坯料时提供能量 |
| 生产灵活性 | 固定循环; 每个坯料难以变化 | 独立加热区; 不同坯料, 不同工艺配方 |
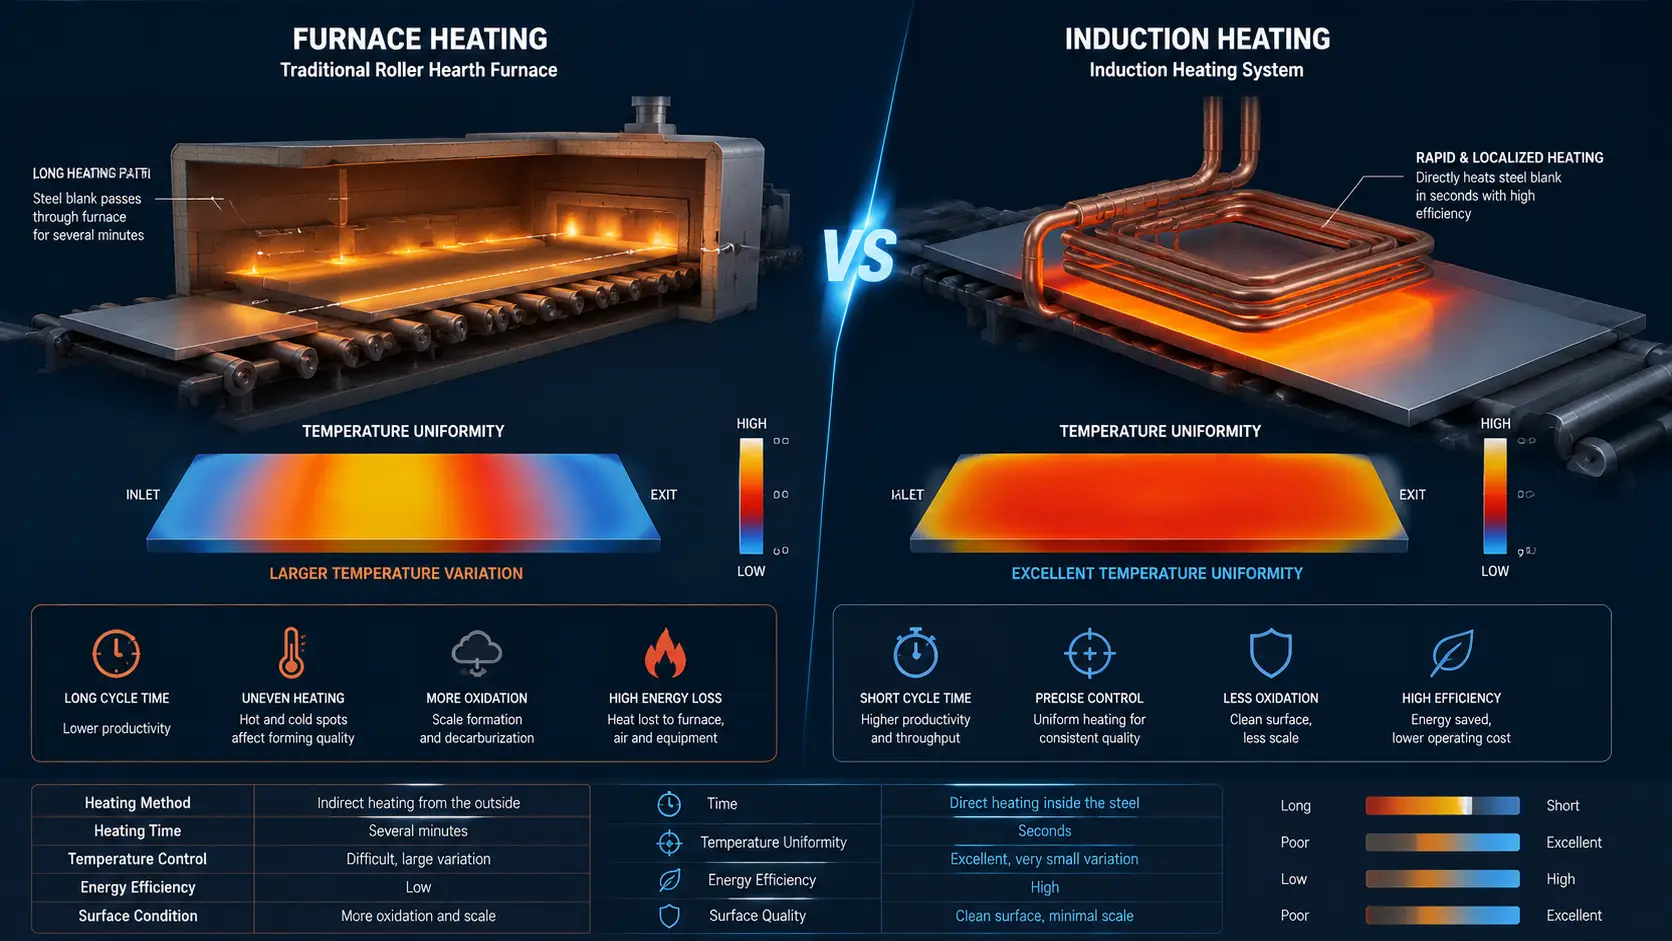
为了更广泛地比较感应加热与燃烧加热, 看看 感应加热与燃气炉.
3.感应加热烫印的优点
1. 加热周期更快
感应加热将硼钢坯料从室温加热到930°C仅需不到 60 秒. 热量直接在工件内产生——无需等待炉室通过辐射和对流传递能量. 适用于每分钟处理 4-6 个坯料的大批量生产线, 该速度直接转化为吞吐量. 看 感应加热的工作原理 对于基础物理.
2. 精确的温度控制
烫印在狭窄的窗口内进行: Ac3以上 (22MnB5 约为 850°C) 确保完全奥氏体化, 但低于 ~950°C 以避免晶粒过度生长和 Al-Si 涂层降解. 感应系统将测温仪或热成像仪与闭环功率控制集成,以将每个毛坯保持在该温度范围内. 多区域线圈阵列可以独立调节边缘和中心的功率, 补偿由几何形状引起的热量损失差异——这是单区炉无法做到的.
3. 减少氧化和表面氧化皮
炉加热使毛坯在高温下暴露数分钟, 形成的氧化皮必须在焊接或涂漆前去除. 感应加热在几十秒内完成热循环, 将氧化物生成量大约减少一个数量级. 当在线圈区域覆盖惰性气体罩时, 氧化鳞片几乎降为零. 这节约了材料, 消除了去鳞操作, 并保持涂覆坯料上铝硅涂层的完整性. 有关氧化控制的更深入讨论, 看看 感应加热期间的氧化防护.
4. 提高能源效率
辊式炉必须加热其整个内部体积——炉腔, 滚筒, 大气——并在循环之间保持该温度. 感应仅将能量传递至坯料, 一经请求. 当线圈中没有空白时, 功耗降至零. 适用于运行部分班次或变化吞吐量的生产线, 这种空闲时间的节省是一个有意义的成本差异. 更少的废热也改善了车间的工作环境.
5. 复杂部件的灵活加热
汽车热冲压可生产多种零件: B柱, 车门防撞梁, 车顶纵梁, 隧道加固, 电池托盘结构. 每个都有不同的几何形状, 厚度剖面, 及供暖要求. 感应线圈阵列可以根据零件号进行配置——调整区域长度, 每个区域的功率, 和边缘补偿——而熔炉对所有东西都运行一个温度曲线. 这使得混合零件生产能够在同一条生产线上实现更快的转换.
4.在热冲压中使用感应加热的挑战
烫印感应加热不能直接替代. 这些因素中的每一个都必须针对特定零件和生产率进行设计.
- 线圈设计. 复杂的零件几何形状需要定制的线圈阵列来提供均匀的加热. 不良的线圈几何形状会在边缘产生热点, 冷中心, 和不一致的奥氏体化. 看 感应线圈的工作原理 设计原则.
- 频率选择. 工作频率决定毛坯中的涡流穿透深度. 更高的频率 (〜100–400 kHz) 有效加热薄规格坯料; 较低的频率 (〜10–50 kHz) 适合较厚的部分. 不匹配的频率会浪费能量或导致芯部加热不足. 看 频率如何影响感应加热.
- 温度监测. 光学高温计视线, 毛坯表面发射率的变化, 以及对电源的反馈速度都影响控制精度. 生产系统结合了光学高温计, 多点扫描, 和预测功率上升,以将每个毛坯保持在奥氏体化窗口内.
5.在汽车热冲压中的应用
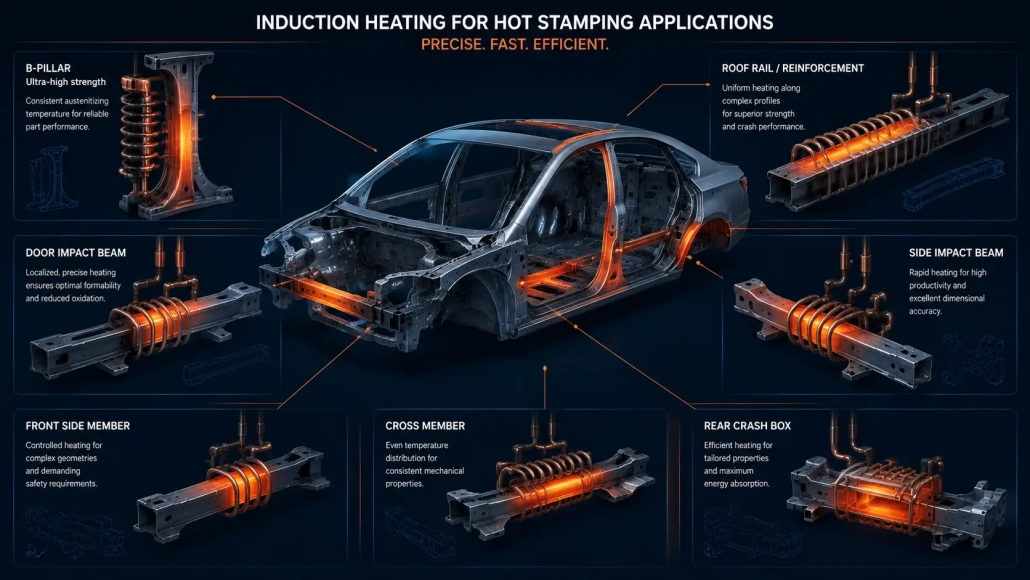
感应加热支持全系列热冲压汽车结构件, 包括:
- B柱和A柱加固件
- 侧面碰撞车门横梁
- 车顶导轨和顶梁加固件
- 隧道和底板横梁
- 电动车电池托盘结构及底盘防护
- 前后保险杠加固件
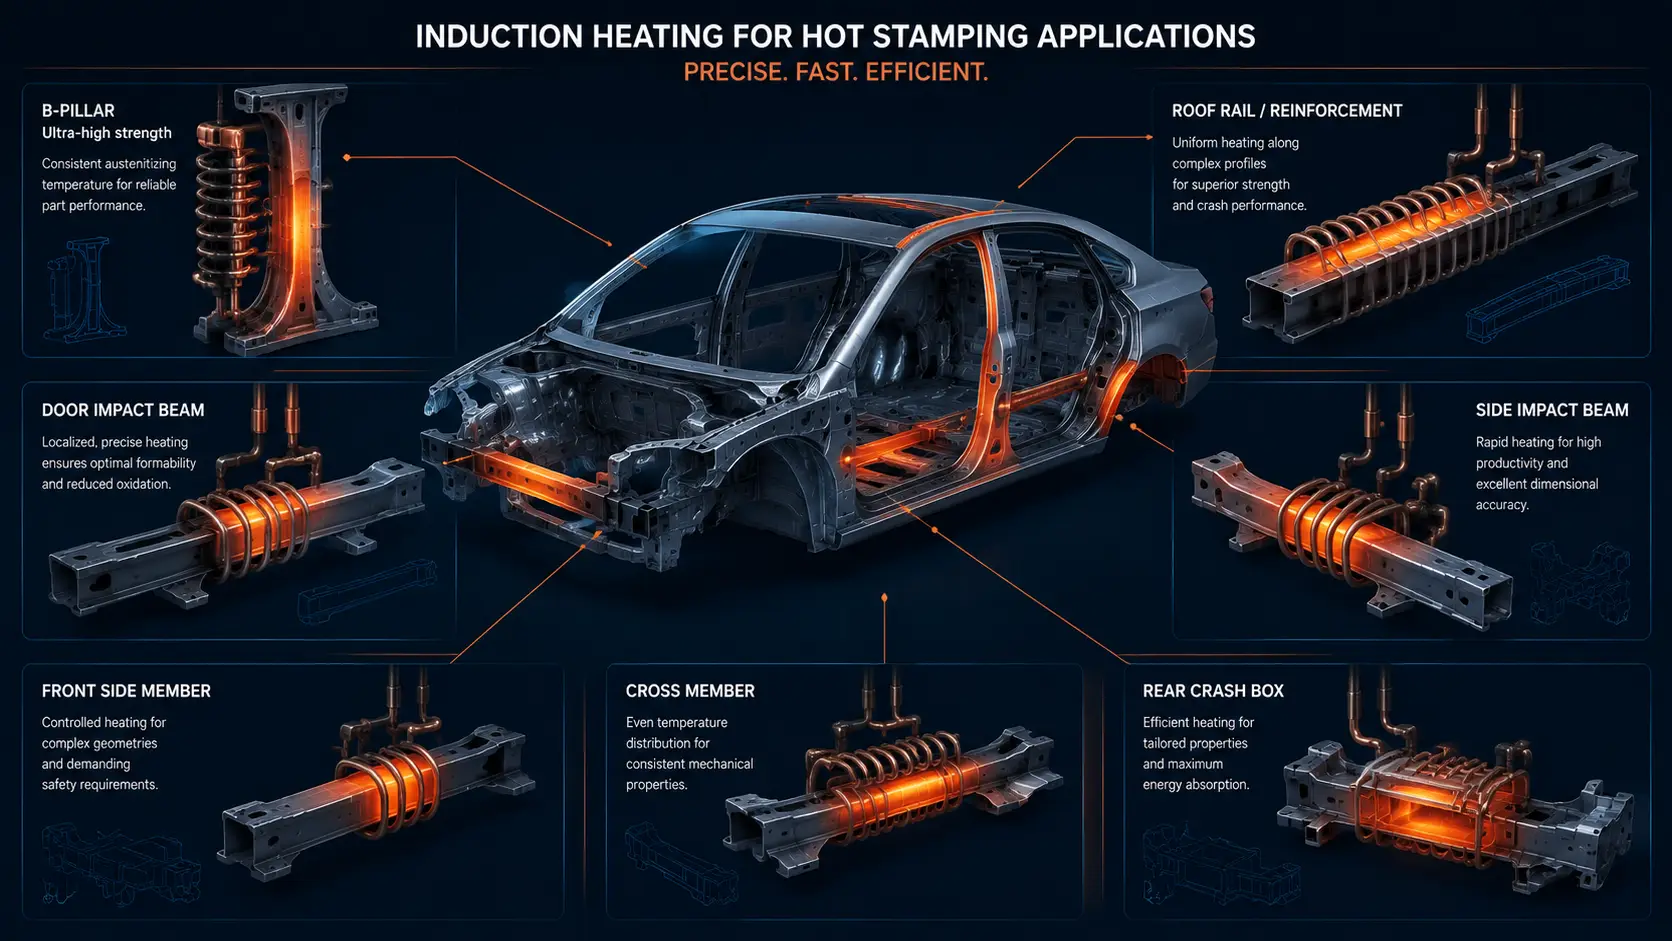
随着车辆平台向混合材料轻量化车身结构转变,且电动车架构增加了电池防护需求, 对高效, 可控坯料加热的需求持续增长. 更广泛地了解汽车应用, 请参阅我们的 汽车零部件采购指南.
6.结论
感应加热为热冲压带来了熔炉加热难以实现的三件事: 速度, 精确, 和按需能源. 毛坯在一分钟内达到奥氏体化温度,而不是几分钟. 温度控制是按毛坯和按区域进行的,而不是对整个炉室进行平均温度控制. 仅当存在空白时才耗电.
适用于生产 B 柱的汽车制造商, 门梁, 车顶纵梁, 及其他高强度结构件, 感应加热加强了过程控制,同时缩短了周期时间并减少了氧化皮. 工程投资——线圈设计, 频率选择, 和温度监控——在吞吐量和零件一致性方面得到回报.
常见问题解答
问: 感应加热热冲压用什么钢种?
一个: 最常见的牌号是 22MnB5, 专为模压硬化设计的硼合金钢. 感应加热还与其他硼牌号和新兴的更高延展性品种兼容,例如 20MnB8 和 30MnB5. 关键因素是达到完全奥氏体化 (850–950°C 取决于等级) 均匀地穿过空白.
问: 感应加热如何处理铝硅涂层毛坯 (例如, 乌西硼)?
一个: Al-Si 涂层需要控制加热以允许 Fe-Al-Si 相互扩散而不熔化涂层. 感应加热时间短是一个优势——涂层在高温下花费的时间更少, 降低清算风险. 工艺参数 (功率斜坡率, 保温时间, 和峰值温度) 必须验证特定涂层类型和厚度.
探索适用于您的热冲压生产线的感应加热
分享您的空白几何图形, 材料等级, 目标周期时间, 以及生产量. 我们的工程团队可以帮助评估频率, 线圈设计, 实用的感应烫印加热解决方案的功率要求.


