
قبل أن تشتري آلة تثبيت بالانكماش بالحث: 6 القرارات التي تهم
معظم مشتريات آلة تثبيت الانكماش بالحث تبدأ بتصنيف القدرة. يجب أن تبدأ برسم جزء. الكيلووات مهمة, لكنها تجيب على سؤال لم تطرحه بعد: كم التوسع الذي تحتاجه, وبأي سرعة, وبأي درجة من التكرار? إذا لم تتمكن من تحديد هذه الأرقام الثلاثة, فإن رقم اللوحة الاسم لا يعني شيئًا.
آلة تدفع تكلفتها خلال اثني عشر شهرًا وأخرى تتجمع عليها الغبار عادة ما تفصل بينهما ست قرارات — جميعها يتم اتخاذها قبل توقيع أمر الشراء.
| 1. ما يتطلبه العملية فعليًا | 4. هل الملف مصمم للجزء الخاص بك؟? |
| 2. تكوين الجهاز مقابل. الإنتاج | 5. ما مقدار التحكم الذي تحتاجه? |
| 3. الطاقة, التردد, ووقت الدورة | 6. هل سيصمد أمام أرضية مصنعك؟? |
1. هل تفهم ما تتطلبه العملية فعليًا؟?
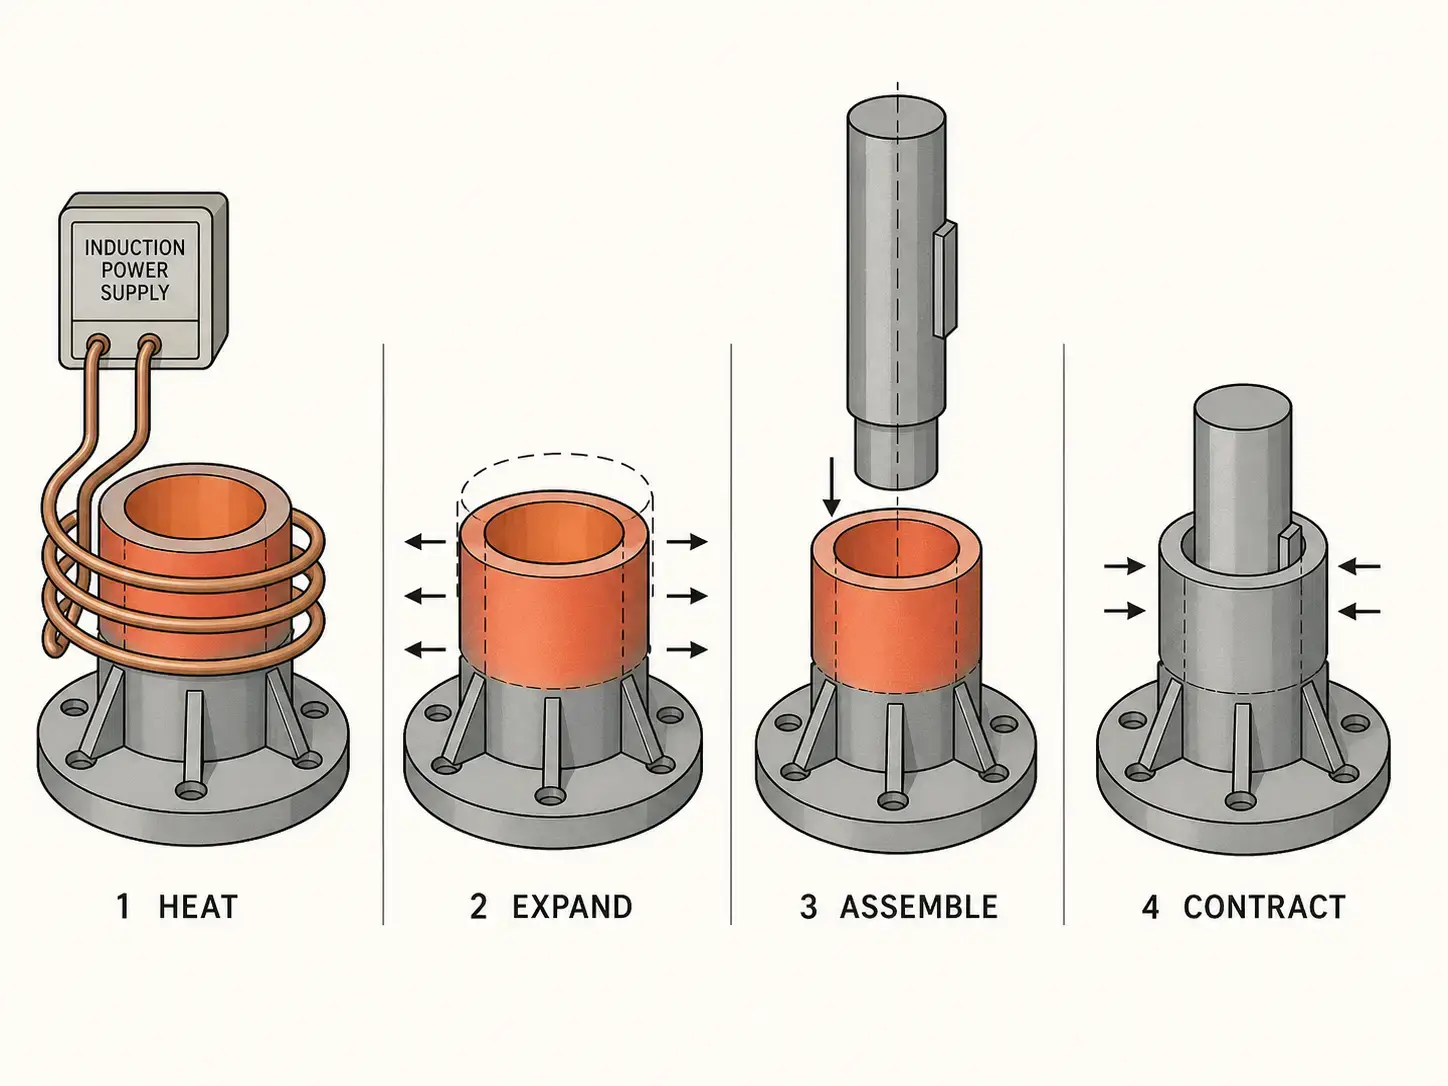
أ مشتريات آلة تثبيت الانكماش بالحث يستخدم الكهرومغناطيسي التسخين بالحث لتوسيع مكون معدني حتى يتمكن من قبول جزء آخر مع تناسب التداخل. بعد التجميع, يبرد الجزء الخارجي الساخن وينكمش, إنشاء مفصل ميكانيكي قوي—لا مواد لاصقة, لا لحام, لا السحابات الميكانيكية. تشمل التطبيقات النموذجية حاملي الأدوات, الدوارات الحركية, جمعيات العتاد, مقاعد المحامل, القوابس, المحاور, والأكمام.
التسخين بالحث فقط للجزء الذي تحتاجه للتوسع, وليس إلى التجميع بأكمله. دورات أسرع من الفرن, تكرار أفضل من الشعلة, لا حاجة لصيانة حمام الزيت. لا يهم أي من ذلك إذا كانت نافذة العملية خاطئة.
قبل مقارنة نماذج الآلات, ضع التجميع على الورق أولاً:
— مادة المكوّن الخارجي, الدرجة, وحالة المعالجة الحرارية
— مادة المكوّن الداخلي
— القطر الخارجي, القطر الداخلي, والطول المسخن
— نطاق الملاءمة التداخلية والفجوة المطلوبة للتجميع
— التوسع المستهدف أو درجة الحرارة المستهدفة
— أقصى درجة حرارة مسموح بها
— طلاءات الأجزاء, الطلاءات المعدنية, أو الظروف السطحية
— وقت الدورة المطلوبة وحجم الإنتاج لكل وردية
— طريقة التحميل: يدوي, نصف أوتوماتيكي, أو مؤتمتة بالكامل
الحالة المادية حرجة. إذا كان الجزء قد تم تصلبه وتلطيفه بالفعل, درجة حرارة التسخين المناسبة للانكماش يجب أن يبقى على الأقل 20–30°C أقل من درجة الحرارة الأصلية. تجاوز هذا الحد وأنت تخاطر بتقليل الصلابة, تغيير الأبعاد, أو تدهور حالة السطح. للأجزاء ذات الحدود الحرارية الأكثر صرامة, قم بمراجعة نافذة العملية بجانب ملفك التلطيف بالحث المعلمات لتأكيد أن هامش درجة الحرارة كافٍ.
2. أي تكوين للآلة يتوافق مع إنتاجك?
اختر التكوين بناءً على الجزء, وليس الكتالوج. هندسة الجزء, الوزن, حجم الإنتاج, وكيفية تحرك التجميع عبر ورشتك يحدد التخطيط.
| التكوين | الأفضل لـ | الحجم النموذجي |
|---|---|---|
| على الطاولة | حاملي الأدوات, تجميعات دقيقة صغيرة, عمل غرفة الأدوات أو الصيانة | منخفض |
| عمودي | المحاور, الأكمام, الدورانات, تجميعات المحامل — الجاذبية تساعد في المحاذاة | منخفض–متوسط |
| أفقي | الأعمدة الطويلة, الأنابيب, المكونات الأسطوانية غير العملية للتعامل معها عموديًا | منخفض–مرتفع |
| الفهرسة الدورانية | متعدد المحطات: تحميل, تسخين, تجميع, تفريغ في مواقع منفصلة | متوسط–مرتفع |
| روبوتي / خلية ناقل | الإنتاج المتتالي مع وقت دورة ضيق, قابلية التتبع, أو أهداف تقليل العمالة | مرتفع |
| مزود بتجهيزات مخصصة | ثقيل, غير منتظم, أو المكونات التي يصعب التعامل معها وتتجاوز الأدوات القياسية | يختلف |
العديد من المشترين بحاجة إلى آلة واحدة لتغطية مجموعة من الأجزاء. هذا عملي عندما تشترك الأجزاء في مواد مماثلة, الأقطار, وطول التسخين. ولكن الآلة الممتدة لتغطية مجموعة واسعة جدًا غالبًا ما تصبح غير فعالة, مكلف, أو صعب في الصنع. يجب على المورد الجيد مراجعة عائلتك الكاملة من الأجزاء وتحديد أي الأجزاء يمكنها مشاركة الملفات, الأدوات المثبتة, والوصفات. في بعض الحالات, محطتان مخصصتان أصغر توفران إنتاجية أفضل وتشغيل أبسط من نظام عالمي واحد كبير الحجم.
3. الطاقة, التردد, ووقت الدورة—هل اختبرت أم خمنت?
القدرة تحدد مدى سرعة تسخين الآلة. التردد يحدد مكان تركيز الحرارة. للتثبيت بالانكماش, الهدف هو تسخين ما يكفي من المكون الخارجي لإنشاء توسع ثقب متساوٍ خلال منطقة التجميع—ليس فقط على السطح, ولا بالعمق بحيث يتلقى الجزء الداخلي حرارة غير ضرورية قبل التجميع.
— الأجزاء الأصغر, الأجزاء الأرق عادة ما تستخدم ترددات أعلى التردد (تركز الطاقة بالقرب من السطح, توسع الحفرة أسرع على المكونات ذات الجدران الرقيقة)
— الأجزاء الأكبر أو الأثخن تتطلب بشكل عام ترددات أقل (اختراق أعمق للتيار لتوسيع سمك الجدار الكامل)
— الأعلى الطاقة يمكن أن يقلل وقت التسخين, ولكن فقط عندما يدعم تصميم الملف والجزء الاقتران الفعال
— القوة الزائدة بدون تحكم مناسب تخلق ارتفاع حرارة, نقاط ساخنة, أو تشويه جزء
لا تقم بقياس حجم مصدر الطاقة حسب قطر الجزء وحده. يمكن أن يحتاج الجزءان اللذان لهما نفس OD إلى مستويات طاقة مختلفة إذا كان سمك الجدار, درجة المادة, طول ساخن, أو تغييرات الحد درجة الحرارة. الطريقة الوحيدة للتأكد من القوة والتردد هي اختبار التطبيق—وقت تسخين الوثيقة, درجة الحرارة النهائية, التوسع المقاس, مظهر جزء, وتكرار التجميع على المكونات الفعلية الخاصة بك.
شيء آخر: دورة التسخين لمدة خمس ثوانٍ لا تعني شيئًا إذا احتاج المشغل إلى عشرين ثانية لتحميل المجموعة ومواءمتها. اختناق العملية عادةً يكون في التعامل, ليس في التسخين.
4. هل الملف مصمم للجزء الخاص بك؟?
ملف الحث هو المكان الذي تلتقي فيه الماكينة بالجزء. حتى مصدر الطاقة عالي الجودة سيؤدي أداء ضعيف مع هندسة ملف غير مناسبة. للتثبيت بالانكماش, يجب أن يضع الملف الطاقة في منطقة التسخين المطلوبة بتجانس محيطي جيد—التسخين غير المتساوي ينتج عنه تمدد غير متساوي, والتمدد غير المتساوي يجعل التجميع غير متناسق.
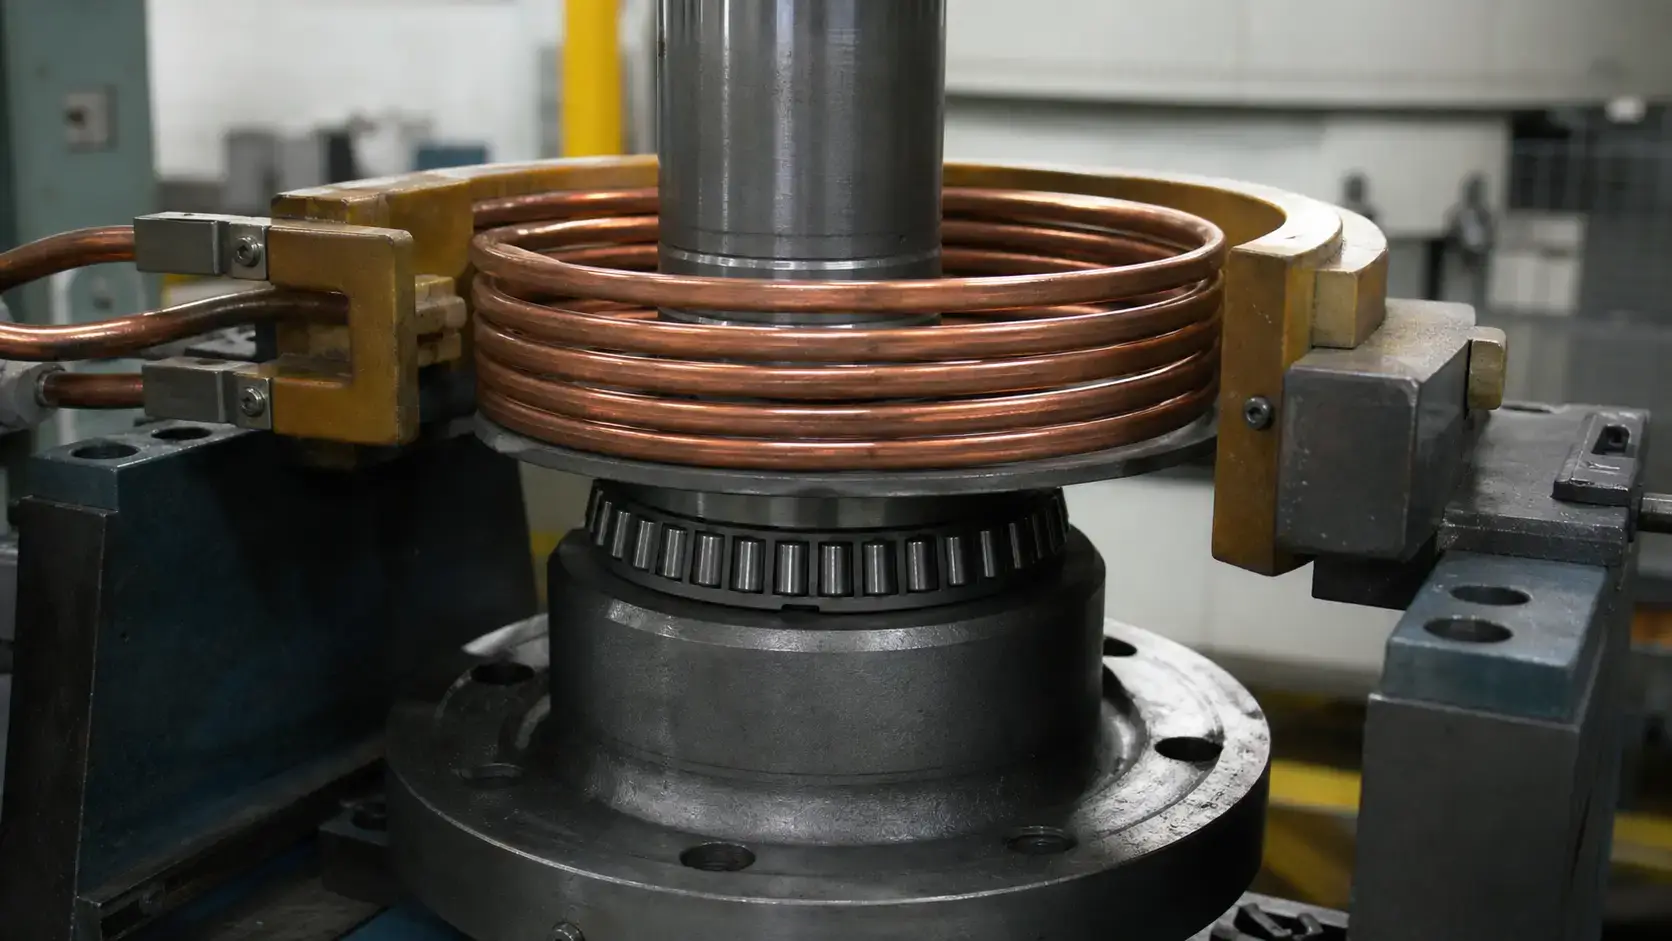
جيد تصميم ملف الحث لتقليص حسابات المناسب ل:
| العامل | ماذا يعني لتقليص المناسب |
|---|---|
| طول ساخن & موقع تتحمل | يحدد منطقة لف الملف — يجب أن تصل الطاقة إلى منطقة اللياقة الكاملة |
| إزالة الملف إلى جزء | واسع جدًا يفقد كفاءة الاقتران; مخاطر الاتصال الضيقة جدًا أثناء التحميل |
| توحيد درجة الحرارة | تسخين غير متساوي = توسع غير متساوي = تجميع غير متناسق واختلال محتمل |
| مركزات التدفق المغناطيسي | مطلوب بالقرب من الكتفين, والقوابس, أو ميزات حساسة للحرارة لتوجيه الطاقة |
| الاختلاف من جزء إلى جزء | يغير نمط التدفئة; يجب أن يضمن التجهيز موضع الأجزاء بشكل ثابت |
| واجب تبريد الملف | يجب أن يتحمل الحرارة الناتجة عن الإنتاج المستمر دون تراجع أو فشل |
| الوصول لأغراض الصيانة | استبدال الملف يجب ألا يتطلب تفكيكاً واسعاً للآلة |
موضع الملف بالنسبة للجزء يجب أن يكون قابلاً للتكرار. إذا استطاع المشغل تحميل الجزء على ارتفاعات أو انحرافات مختلفة, يتغير نمط التسخين—مما يسبب تمدد غير متساوٍ, تجميع بطيء, أو ارتفاع حرارة موضعي. يجب أن تقوم تركيبات الإنتاج بتوجيه الجزء إلى موضعه دون إجبار المشغل على إجراء التصحيحات يدويًا بالقرب من المكون الساخن.
يتطلب تركيب الانكماش أيضًا التوقيت. يجب تسخين الجزء, نقلها أو تجميعها, ويجلس قبل أن يفقد الكثير من درجة الحرارة. يؤدي تسلسل المعالجة البطيء أو غير المناسب إلى تقليص نافذة التجميع المتاحة. للأجزاء الأثقل, الشرائح الهوائية أو المؤازرة, آليات الرفع العمودي, أو قد يكون من الضروري التحميل الروبوتي. غالبًا ما يكون تصميم الحامل مهمًا تمامًا مثل تصميم الملف.
5. كمية السيطرة على العملية التي تحتاجها بالفعل?
تشغيل الحرارة, إيقاف الحرارة هو الحد الأدنى. نظام الإنتاج يحتاج إلى توصيل الطاقة بشكل متكرر, تموضع الأجزاء بشكل يمكن التحقق منه, وسجل للعملية—خصوصًا عندما يكون الجزء في حالة معالجة حرارية لا يمكنك السماح بتغييرها.
أربع طرق, ترتيبها حسب زيادة الحماية:
— التحكم المستند إلى الوقت—بسيط, فعال عندما تكون الأجزاء القادمة متسقة في الهندسة ودرجة الحرارة المبدئية
— التحكم المستند إلى القدرة—يحافظ على مستوى القدرة المحدد, يتكيف مع التغيرات الطفيفة في الحمل
— تغذية راجعة للحرارة (مقياس حرارة بالأشعة تحت الحمراء أو حساس تلامس)—يوفر أفضل حماية عندما تكون حدود الحرارة ضيقة أو عندما تختلف ظروف البدء من قطعة إلى أخرى
— التحكم المعتمد على الوصفة—يخزن المعلمات لكل رقم قطعة, يقلل من أخطاء إعداد المشغل عبر التغييرات
عندما تكون إمكانية التتبع مهمة, حدد هذه:
— التحكم بالطاقة في حلقة مغلقة مع التعديل في الوقت الحقيقي
— كشف وجود القطعة (يمنع التشغيل الجاف والدورات الفائتة)
— مراقبة تدفق تبريد الملف مع حد الإنذار
— تسجيل البيانات مع سجلات الدورة ذات الطابع الزمني
— تكامل الباركود أو MES لتتبع القطعات على مستوى القطعة
— الوصول إلى المعلمات المحمية بكلمة مرور لمنع التعديلات غير المصرح بها
لا تقم بالأتمتة لمجرد أنه يمكنك ذلك. وحدة يدوية على الطاولة هي الآلة المناسبة لأعمال الورشة, الصيانة, وعائلات القطع منخفضة الحجم. خلية مؤتمتة بالكامل تثبت جدواها عندما ينخفض وقت التكت أو 30 ثواني, أو عندما يؤثر تتبع القطع وتكلفة العمالة على الحساب. إذا لم تتمكن من كتابة فترة الاسترداد للأتمتة, ربما لا تحتاج إليها بعد.
6. هل سيصمد أمام أرضية مصنعك؟?
أ مشتريات آلة تثبيت الانكماش بالحث يعمل على أرضية المصنع. القياس, الزيت, رقائق, ضباب المبرد, الاهتزاز, حركة الرافعات الشوكية, والمشغل في الوردية الثالثة الذي يحمّل القطع بطريقة مختلفة عن المشغل في الوردية الأولى—كل ذلك يؤثر على الموثوقية. حدد وفقاً لتلك البيئة.
التبريد هو أول شيء يجب تحسينه. التبريد غير الكافي يقصر عمر مصدر الطاقة, يسبب أعطالاً مزعجة, ويخلق تسخيناً غير متسق. معظم الأنظمة الصناعية تستخدم حلقة مغلقة نظام التبريد بالماء. تحقق من معدل التدفق, الضغط, التوصيلية, ونطاق الحرارة قبل الشراء—مياه المصنع ليست دائماً مناسبة بدون ترشيح أو تبادل حراري.
متطلبات السلامة تعتمد على درجة حرارة القطعة, تصميم الماكينة, مستوى الجهد, وصول المشغل. على الأقل:
— الحماية والأقفال حول الأجزاء الساخنة ونقاط الضغط
— مواقف الطوارئ في متناول المشغل
— حماية لفائف الجهد والحافلة
— عرض واضح لحالة الدورة مرئي من موقع المشغل
— الوصول لقفل/وضع علامة للصيانة
إذا كان فريق الصيانة يحتاج إلى سلم, مرآة, وثلاث مفاتيح سداسية فقط لفحص لفة, فإن الماكينة صممت من قبل شخص لم يعمل أبدًا في خط الإنتاج. اللفات, الخراطيم, الأدوات المثبتة, وأجهزة الاستشعار يجب أن تكون قابلة للوصول. التغييرات المتكررة تتطلب السرعة, مقايضات لفائف قابلة للتكرار—لا إعادة التنظيم, لا التخمين. تحتاج الآلة الموجودة بجوار مراكز التصنيع إلى حماية من الرقاقة وضباب سائل التبريد. تحتاج الآلة الموجودة على أرضية مطروقة إلى حراسة مشددة, تبريد أكثر قوة, وضوابط بسيطة بما يكفي للعمل مع ارتداء القفازات.
يجب أن يدعم الإطار والأدوات الجزء بأمان أثناء التسخين والتجميع. سوء ترتيب أماكن العمل أو التثبيت غير المستقر يخلق مشاكل جودة حتى عندما تكون عملية التسخين صحيحة. يجب أن يعمل كل مكون من نظام التسخين بالمحث معًا تحت ظروف الإنتاج—ليس فقط على ورقة العرض.
الوجبات الجاهزة الرئيسية
ستة قرارات. إذا أخطأت في أي واحد منها، ستؤدي الآلة أداءً أقل من المطلوب. اخطئ اثنين وستضطر لشراء آلة ثانية خلال عامين. يتم طباعة تصنيف الطاقة على اللوحة التعريفية. كل شيء آخر—تعريف العملية, تكوين الآلة, التردد, هندسة الملف, منطق التحكم, التوافق مع أرضية المصنع—يتم تحديده قبل كتابة العرض. أحضر رسومات الأجزاء, بيانات الملاءمة, حدود درجة الحرارة, ووقت دورة واقعي لمحادثتك الأولى مع المورد. إذا تخطى عرضهم أيًا من المجالات الستة أعلاه, ابحث عن مورد آخر.
س: ما المعلومات التي يحتاجها المورد لتحديد حجم آلة تركيب الانكماش الحثي?
أ: رسومات القطعة, بيانات المادة, تحملات التركيب, التوسع المطلوب أو درجة الحرارة المستهدفة, طول ساخن, معدل الإنتاج, طريقة التحميل, والمرافق المتاحة في المصنع. إذا كانت القطعة مطلية, مقسوة, أو حساسة للحرارة, شارك تلك المعلومات مبكرًا—فهي تؤثر مباشرة على الطاقة, التردد, ونسق العملية.
س: هل التركيب بالانكماش التحريضي أسرع من التسخين بالفرن؟?
أ: نعم, عادة أسرع بكثير. يقوم التحريض بتسخين الجزء الخارجي فقط موضعيًا, رفعها إلى درجة حرارة التمدد في ثوانٍ بدلاً من دقائق. كما أنه يقلل من استهلاك الطاقة, مساحة الأرضية, وتعرض الجزء بأكمله للحرارة غير الضرورية. قد تظل الأفران مناسبة للعمل منخفض الحجم أو المكونات الكبيرة جدًا حيث لا يكون وقت الدورة هو القيد الأساسي.
س: هل يمكن لجهاز تثبيت الانكماش بالحث التعامل مع أحجام أجزاء متعددة?
أ: نعم, إذا تم مراجعة عائلة الأجزاء أثناء التصميم. سيحتاج النظام إلى لفات متعددة, الأدوات المثبتة, ووصفات مخزنة. إذا كانت المدى واسعًا جدًا, غالبًا ما تتفوق محطتان مخصصتان على آلة واحدة كبيرة الحجم.
احصل على مراجعة للتطبيق الخاص بعملية التثبيت بالانكماش
أرسل لنا رسومات أجزاءك ومتطلبات التثبيت. سنخبرك بما هي الطاقة, التردد, وتكوين الملف الذي يكون منطقيًا—قبل أن تنفق أي شيء على المعدات.


