
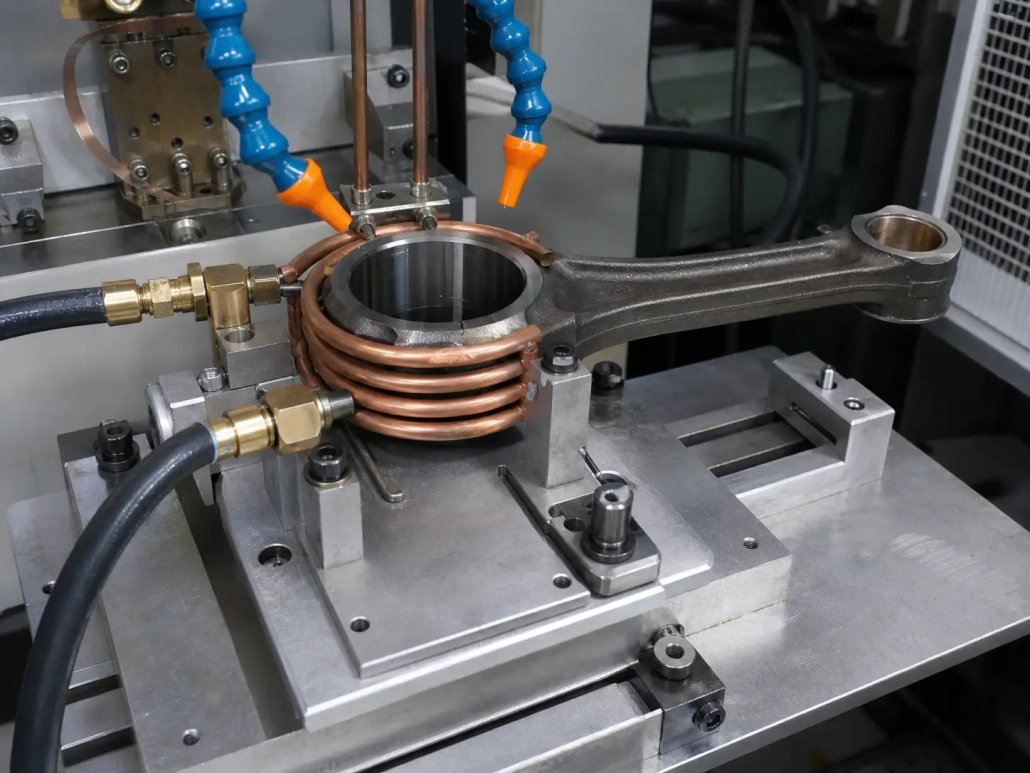
التسخين بالموجات الحثية لأذرع التوصيل: إرشادات عملية لمعالجة الحرارة, التجميع & الإنتاج
تحمل قضبان التوصيل أحمالًا دورية من خلال شكل غير منتظم. النهاية الكبرى, نهاية صغيرة, الويب, كاب, ومناطق الترباس لكل منها كتلة مختلفة, استجابة حرارية مختلفة, والمتطلبات المعدنية المختلفة. عندما يحتاج القضيب إلى الحرارة - لتقليص حجم الجلبة, تصلب تتحمل, أو التسخين المسبق قبل التشكيل - غالبًا ما يكون تسخين الجزء بأكمله في الفرن هو الطريقة الأبطأ والأقل دقة للقيام بذلك.
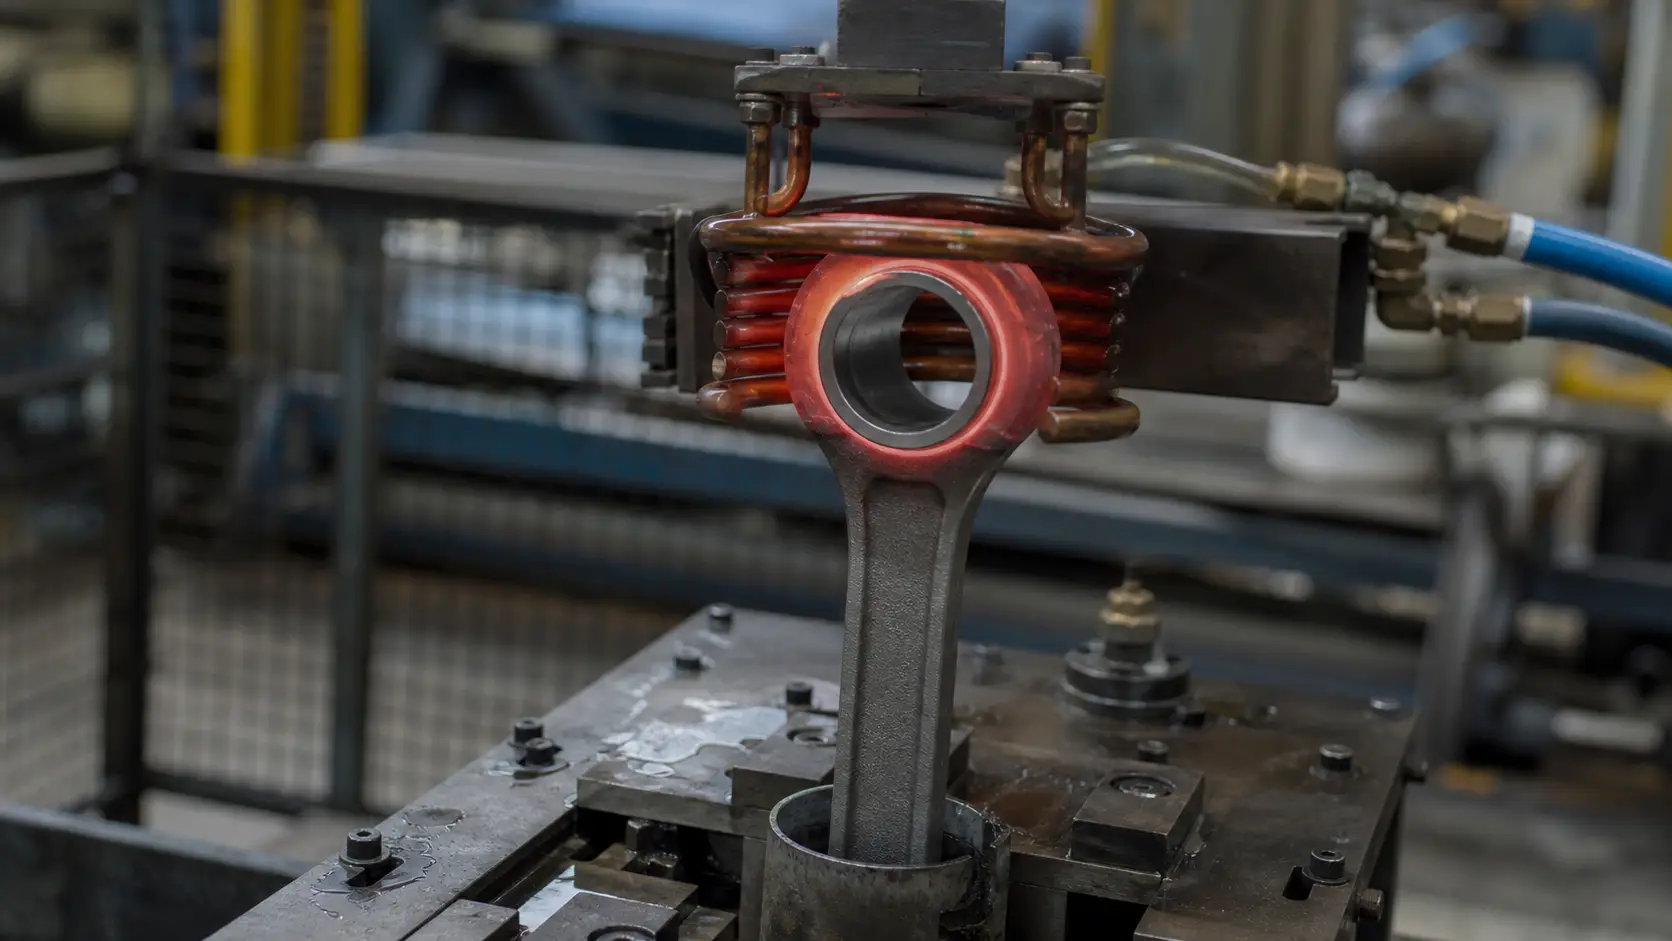
قضبان التوصيل للتدفئة التعريفي يضع الطاقة مباشرة في المعدن في المنطقة المحددة التي تحتاج إليها. لا تنتظر الفرن المنحدر. لا توجد أقسام للتسخين لا تتطلب المعالجة الحرارية. الحقل الكهرومغناطيسي يتفاعل مع مادة القضيب الموصّل ويولد الحرارة داخليًا—نفس المبدأ المذكور في أساسيات التسخين بالحث الدليل.
للانتاج, تتراكم المزايا العملية بسرعة: أوقات دورة أقصر من المعالجة في الفرن الدفعي, أكسدة أقل نتيجة لقصر مدة التعرض للحرارة, وأفضل تكامل في الخلايا الآلية مع المكابس, الروبوتات, ووحدات التبريد السريع. المشكلة هي أن هندسة قضيب التوصيل لا تغفر التصميم الضعيف للعملية. ملف غير مركزي, التردد الخاطئ, أو تجهيز ينحرف نصف مليمتر يمكن أن يحوِّل عملية قابلة للتكرار إلى مولد نفايات.
| لماذا الحث لقضبان التوصيل | التطبيقات الشائعة |
| المتغيرات الرئيسية للعملية | تصميم الملف & معالجة الأجزاء |
| مخاطر الجودة & كيفية تقليلها | اختيار المعدات |
| متى يكون الحث منطقيًا | الأسئلة المتداولة |
لماذا الحث لقضبان التوصيل
تتطلب قضبان التوصيل حرارة محلية. يحتاج تركيب الانكماش إلى جعل الثقب ساخنًا ومتمددًا بينما يبقى باقي القضيب باردًا. التصلب يستهدف سطح الارتداء المحدد. يطلب التسخين المسبق للتشكيل درجة حرارة موحدة عبر قسم يختلف في سمكه من 8 مم ل 35 ملم داخل الجزء نفسه.
يعامل الفرن القضيب بأكمله ككتلة حرارية واحدة. هذا يعني وقت دورة أطول, أكسدة أكثر, وامتصاص الحرارة في المناطق التي كانت بالفعل في حالة نهائية. الاستقطاب يعكس ذلك. اللفة تحيط بالمنطقة التي تهم. الطاقة تدخل المعدن مباشرة في تلك المنطقة. يبقى كل شيء آخر عند درجة حرارة الغرفة أو قريبة منها.
ثلاثة شروط تجعل الحث هو الخيار الصحيح لأعمال قضيب التوصيل:
- المنطقة الساخنة هي فتحة الاسطوانة, قسم النهاية, أو مقعد التحمل—ليس القضيب بأكمله. الحث يستهدف بدقة المكان الذي توضع فيه الملف اللولبي.
- وقت الدورة مهم. دورة تسخين مدتها 12 ثانية مدمجة في خلية الضغط تتفوق على سحب القضبان من صينية الفرن كل 40 دقائق.
- التكرارية من جزء إلى جزء أمر لا يقبل التفاوض. وصفة طاقة زمنية مُحققة مع تغذية البيانات من مقياس الحرارة تنتج نفس النتيجة الحرارية على القضيب #1 والقضيب #10,000.
التطبيقات الشائعة
التسخين بالحث يدعم أربع عمليات رئيسية للوصلات. كل واحدة لها أهداف درجة حرارة مختلفة, مناهج لفائف مختلفة, وفحوصات جودة مختلفة.
- التلائم بالانكماش والتجميع الحراري. يتم تسخين التجويف للتمدد بمقدار 0.05–0.15 مم, كافية لإدخال بوش, كمامة, أو سباق محمل دون قوة ضغط. التسخين المحيطي الموحد هو اللعبة بأكملها - يمكن أن يؤدي اختلاف درجة الحرارة بمقدار 20 درجة مئوية عبر التجويف إلى تصويب الإدخال أو ترك التجويف خارج الدائرة بعد التبريد. ملف دائري حول نهاية القضيب, البيرومتر موجه نحو جدار التجويف, والتركيب الذي يركز على التجويف في الملف هو الإعداد القياسي. للمزيد عن هذا التطبيق, راجعنا تقليص اختيار المعدات المناسبة الدليل.
- المعالجة الحرارية الموضعية. تحتاج قضبان التوصيل أحيانًا إلى التصلب, التخطيط الحراري, أو تخفيف الضغط على أسطح معينة - فتحات الدبوس, مقاعد المحامل, مناطق الاتصال, أو الأقسام المعززة محليًا. التسخين بالحث قد يسخن فقط تلك الأسطح لدرجة حرارة الأوستنيت, يليها رش تبريد محدد بالوقت. يبقى باقي القضيب تحت درجة حرارة التحول. هذا يحافظ على المتانة العامة مع وضع الصلابة حيث يحدث التآكل.
- دعم الحدادة والتشكيل. في خطوط حيث يتم تشكيل قضبان التوصيل بالحرارة, إعادة الطرق, أو التحجيم, التسخين بالحث يرفع قطعة العمل أو الشكل المسبق إلى درجة حرارة الحدادة في ثوانٍ. الزيادة السريعة تقلل من تكوين القشور مقارنة بالنقع الطويل في الفرن. كثافة الطاقة ومطابقة سمك المقطع أمران حاسمان - فمقطع الشبكة الرقيقة سيصبح ساخنًا قبل المقطع السميك الكبير إذا لم يتم ضبط التردد والطاقة وفق توزيع الكتلة.
- اللحام بالتبريد والالتحام. بعض تصاميم القضبان تتطلب وصلات ملحومة أو ملحقات مساعدة. التسخين بالحث ينقل الحرارة إلى منطقة الوصلة دون تسخين التجميع بأكمله, بالشرط أن يتمكن الملف من الوصول إلى الوصلة وأن يكون التركيب متناسقًا.
المتغيرات الرئيسية للعملية
أربعة متغيرات تتحكم في النتيجة. إنها تتفاعل – عند تغيير أحدها، عادةً ما تحتاج إلى إعادة النظر في الآخرين.
التردد. الترددات المنخفضة تدفع التيار أعمق في مقطع الجزء. الترددات العالية تركز الحرارة على السطح. تربط قضبان التوصيل مجموعة واسعة من سمك المقطع داخل جزء واحد, لذلك فإن اختيار التردد هو مسألة توازن. يوفر الجدول أدناه نقطة بداية لمهام تسخين القضبان الشائعة.
| التطبيق | المقطع النموذجي | نطاق التردد الموصى به | هدف التسخين |
|---|---|---|---|
| تحريك فتحة النهاية الصغيرة للملاءمة الانكماشية | جدار رقيق, 3–8 ملم | 30–100 كيلوهرتز | تسخين سريع من السطح إلى منتصف الجدار, تمدد محيطي منتظم |
| تركيب تجويف النهاية الكبيرة بالانكماش | جدار متوسط, 5-15 ملم | 10-50 كيلو هرتز | تغلغل أعمق لتوسيع متساوٍ للتجويف عبر جزء أكثر سمكًا |
| تصلب تجويف أو مقعد المحمل | طبقة سطحية, 0.5-2 ملم عمق الحالة | 50-200 كيلو هرتز | تأنيت سطحي ضحل, انتقال تبريد سريع |
| تسخين مسبق للطرق (القطعة بالكامل أو السبيكة) | متغير, حتى 35 مم | 1–10 كيلوهرتز | تسخين شامل مع فرق ضئيل بين السطح واللب |
| إزالة إجهاد شعاع أو جزء جناحي | معتدل, 4–12 مم | 10-30 كيلو هرتز | التسخين بعمق متوسط تحت التحول, نقع محكم |
ارتكاب خطأ في التردد يظهر بسرعة. مرتفع جدًا فيسخن السطح بينما يظل الجدار الأوسط باردًا. منخفض جدًا فتطول دورة التسخين, ينتشر الحرارة إلى المناطق المجاورة, ويقل الإنتاجية. لشرح أعمق عن كيفية تأثير التردد على عمق التسخين والتوصيل, راجعنا اختيار التردد للتسخين بالحث الدليل.
مستوى الطاقة ووقت التسخين. هاتان الاثنين زوجان. طاقة عالية + وقت قصير يعطيك تسخينًا سريعًا للسطح مع تدرجات حرارية حادة. طاقة أدنى + الوقت الأطول يسمح للتوصيل بتسوية ملف درجة الحرارة ولكنه يقلل الإنتاجية ويمكن أن ينشر الحرارة خارج المنطقة المستهدفة.
لا يوجد إعداد طاقة عالمي. الرقم يأتي من كتلة القطعة, درجة الحرارة المستهدفة, وقت الدورة, وكفاءة الملف—not تقييم الكتالوج. التحجيم الانكماشي يوازن بين التمدد السريع فوق التسخين السطحي. التصلب يتطلب تسخينًا سريعًا مع الحد الأدنى من التأخير قبل التبريد المفاجئ. الطرق تتطلب وقت نقع كافٍ ليصل النواة للدرجة الحرارية دون احتراق السطح. لإرشادات القياس, راجعنا اختيار الطاقة للتدفئة التعريفي الدليل.
المواد والحالة المسبقة. قضبان التوصيل تأتي من الفولاذ المطروق, مسحوق المعدن, صلب السبائك, ومواد الصب. المقاومية الكهربائية, السلوك المغناطيسي, محتوى الكربون, وحالة المعالجة الحرارية السابقة كلها تؤثر على كيفية اقتران الجزء بالمجال التعريفي.
يسخن الفولاذ المغناطيسي بكفاءة أقل من درجة حرارة كوري. فوقه, يتغير سلوك الاقتران ويتغير معدل التسخين. يحدث هذا التحول في منتصف الدورة ويؤثر على كل قضيب بنفس الطريقة، إذا تم التحقق من صحة العملية. بدون التحكم في درجة الحرارة بحلقة مغلقة أو وصفة طاقة زمنية مثبتة, انتقال كوري يخلق تباينًا من قضيب إلى آخر يصعب تتبعه وأصعب إصلاحه.
التحكم في درجة الحرارة. أجهزة قياس درجة الحرارة بالأشعة تحت الحمراء هي الحل الأكثر شيوعًا في الإنتاج, ولكنها جيدة فقط بقدر إعدادها. تغير النفاذية الحرارية بسبب قشور السطح, بقايا الزيت, أو زاوية الرؤية يمكن أن تغير القراءة بعشرات الدرجات. جهاز قياس درجة الحرارة الموجه نحو جدار الثقب الخارجي بينما السطح الداخلي الحرج يتأخر يعطي إحساسًا كاذبًا بالسيطرة.
أثناء تطوير العملية, تحقق من توزيع الحرارة باستخدام قطع اختبار تضحية. دهان حراري, أجهزة قياس الحرارة المدمجة, أو الفحص المعدني بعد الدورة يكشف ما يفوته البيرومتر. الهدف هو نافذة مثبتة حيث قراءة البيرومتر تتطابق بشكل موثوق مع درجة الحرارة الفعلية عند النقطة المهمة.
تصميم الملف والتعامل مع الأجزاء
لا تعتبر قضبان التوصيل أسطوانات بسيطة. الهندسة المتزاحة, تغير توزيع الكتلة, والميزات القريبة—فتحات البراغي, خطوط انقسام الغطاء, الأقسام الرقيقة للشبكة - كلها تسحب الحرارة بعيدًا عن منطقة الهدف أو تخلق نقاط ساخنة محلية. تصميم الملف يجب أن يأخذ في الاعتبار كل واحدة من هذه الميزات.
شكل الملف والربط. تسخين التجويف عادة يستخدم ملفًا محيطًا حول نهاية القضيب. الملف يحيط بمنطقة التجويف ويسخنها بشكل متساوٍ حول المحيط. الملفات الداخلية تعمل حيثما يسمح الوصول وقطر التجويف كبير بما يكفي. الملفات المشكلة تستهدف منطقة واحدة مع تجنب أخرى - مفيدة عندما يكون هناك محور برغي 6 ملم من المنطقة المسخنة ويجب ألا تصل إلى 200°C.
مسافة الاقتران تهم أكثر مما يتوقع معظم المستخدمين لأول مرة. أ 0.5 تغير بمقدار مم في فجوة الملف إلى الجزء يغير الاقتران الكهرومغناطيسي ويغير نمط التسخين. التأثيرات عند حواف الملف يمكن أن تخلق أشرطة ساخنة أو باردة. تتركز التيارات في الزوايا والأقسام الرقيقة وتسخن أسرع من الأقسام السميكة المجاورة. كل واحدة من هذه السلوكيات يمكن التنبؤ بها — ويمكن التحكم فيها بواسطة هندسة الملف الصحيحة. لمبادئ التصميم, راجعنا تصميم ملف الحث الدليل.
التثبيت والتموضع المتكرر. التغييرات الصغيرة في الموضع تخلق فروقات حرارية قابلة للقياس. هذا غير رحيم خاصة عندما تكون الفجوة بين اللفة والجزء ضيقة أو عند تسخين نهاية واحدة فقط من القضيب. يجب أن يحدد التركيب القضيب باستخدام نقاط مرجعية قابلة للتكرار—مركز الثقب, الوجه الجانبي, توجه الغطاء, عمق الإدخال.
إذا كانت الخط يعمل بأحجام قضيب متعددة, خطط لأدوات تغيير سريع أو مواضع لف قابلة للتعديل من البداية. تكلفة المرونة في التعديل لاحقاً أكثر.
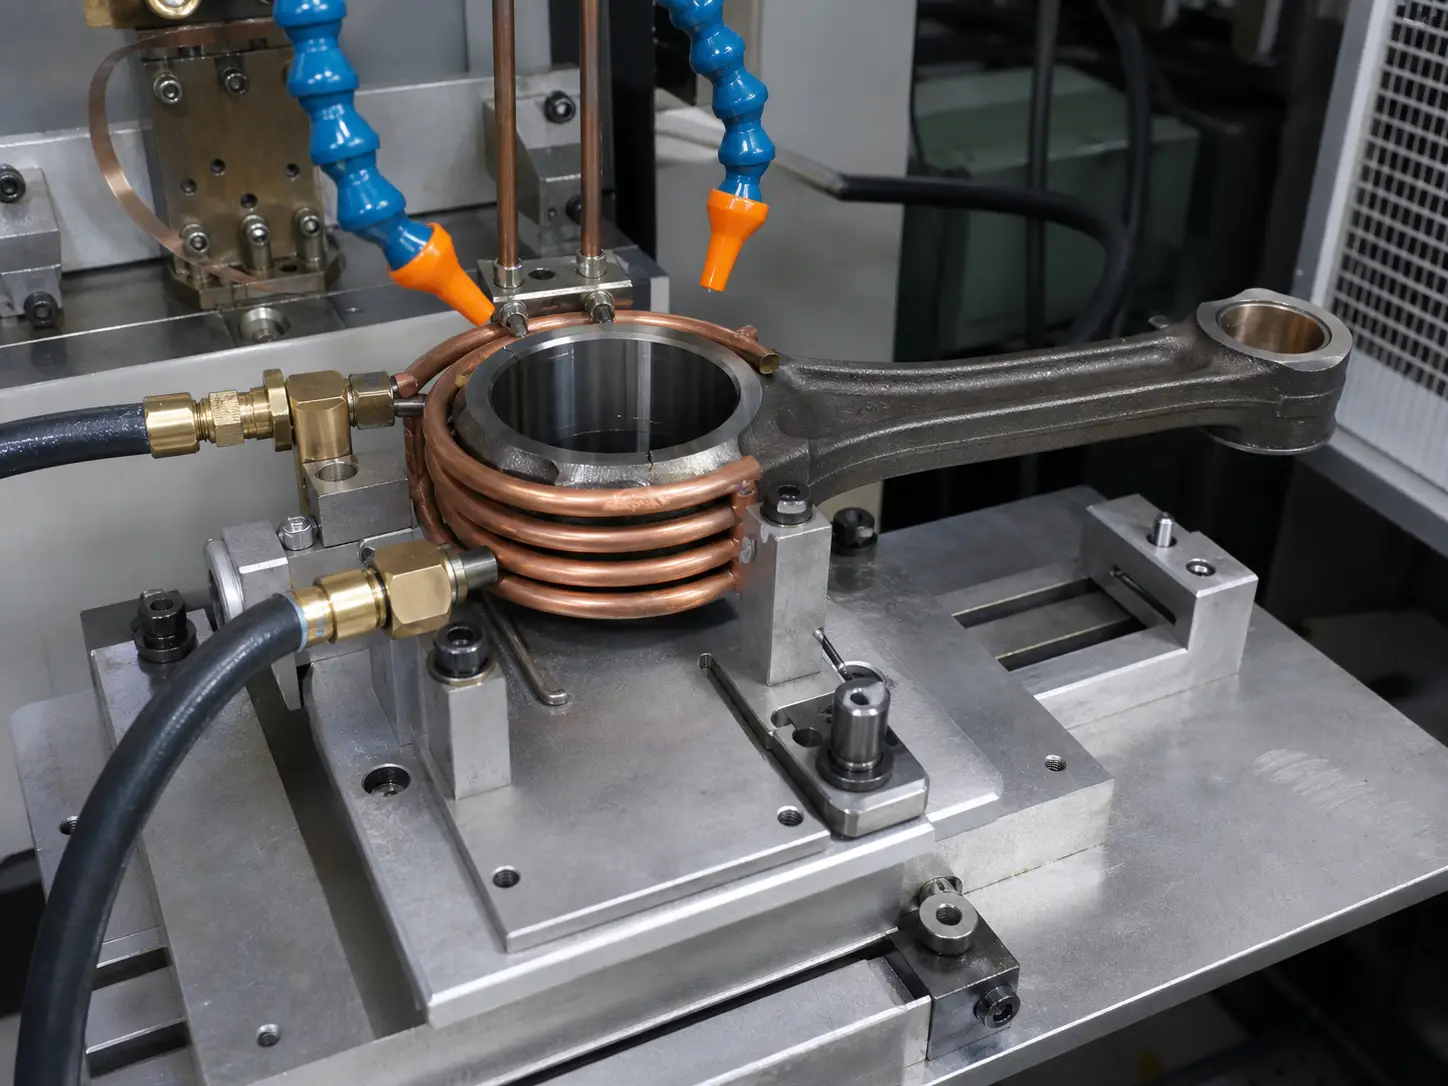
مياه التبريد. ملفات الحث, إمدادات الطاقة, قضبان التوصيل, والمحولات كلها تحتاج إلى تبريد متحكم فيه. تعمل الملفات المدمجة التي تعمل بدورات تشغيل عالية على خط قضيب التوصيل على وضع حمل حراري خطير على دائرة التبريد. يؤدي التبريد الصغير الحجم إلى ارتفاع درجة حرارة الملف, انهيار العزل, والتوقف غير المخطط له.
مصممة بشكل صحيح نظام تبريد المياه للتدفئة التعريفي يتحكم في معدل التدفق, الضغط, التوصيلية, درجة الحرارة, والترشيح. إذا كانت أجهزة التبريد تشترك في دورة التبريد, احسب الحمل الحراري الإضافي الناتج عن عودة المبرد.
مخاطر الجودة وكيفية تقليلها
عملية التحريض المعتمدة قابلة للتكرار. العملية غير المعتمدة غالبًا ما تكون سيئة. أربع مخاطر تظهر غالبًا في أعمال قصبة التوصيل.
تشويه الثقب. التسخين المحيطي غير المتكافئ يوسع الثقب بشكل غير منتظم. يخرج عن الشكل الدائري أثناء التسخين ويظل خارج الشكل بعد التبريد. ركز الثقب في الملف. استخدم هندسة لفائف توفر تسخينًا متوازنًا حول كامل المحيط. تحكم في معدل التسخين—التجاوز عن درجة الحرارة المستهدفة بمقدار 30°C بسبب توجيه مقياس الحرارة بشكل خاطئ يؤدي إلى تحويل جزء كبير إلى خردة. قم بالتحقق عن طريق قياس التجويف بعد التسخين على عينات المقالة الأولى, ليس فقط على شاشة مقياس الحرارة في الإنتاج.
للتثبيت بالانكماش, الهدف ليس مجرد الوصول إلى درجة الحرارة. يحتاج التجويف إلى التوسع بشكل كافٍ للتجميع النظيف مع العودة إلى مواصفات الاستدارة بعد التبريد. هذان الشرطان في بعض الأحيان يسحبان في اتجاهين متعاكسين ويجب موازنتهما أثناء تطوير العملية.
تفاوت الصلابة. البقع الناعمة, الصلابة المفرطة, العمق الضحل للحالة, أو الشقوق – كل ذلك يعود إلى التسخين غير المتساوي, التبريد الغير متناسق, أو تفاوت المادة. نظام التبريد يستحق نفس الاهتمام الهندسي مثل الملف. نمط الرش, معدل التدفق, الضغط, تركيز ودرجة حرارة مادة التبريد, والفاصل الزمني بين إيقاف التسخين وتشغيل التبريد يؤثر جميعه على التركيب المجهري النهائي.
عندما تشبه العملية تصلبًا موضعيًا لسطح الثقب أو المحمل, المراجعة عيوب التصلب بالتحريض الشائعة أثناء التطوير توفر الوقت لاحقًا.
الحرارة الزائدة ونمو الحبيبات. تتحمل قضبان التوصيل تحميلًا دوريًا. الحرارة المفرطة أو طول الوقت عند درجة الحرارة يضعف الخصائص الميكانيكية, ينمو هيكل الحبيبات بما يتجاوز المواصفات, ويزيد من تكون القشرة. غالبًا ما تبدأ الحرارة الزائدة بشكل بسيط—يقوم المشغل بزيادة القدرة أو يضيف ثانية واحدة من وقت التسخين لتعويض لفائف باهتة, جزء متسخ, أو جهاز تثبيت انزلق. وصفة مغلقة مع نافذة عملية معتمدة تمنع من أن تصبح هذه التعديلات هي الوضع الطبيعي الجديد.
تلوث السطح. النفط, مبرد التشغيل, مواد الوقاية من الصدأ, أو تغير مقياس السطح كيف يتصل الجزء بالملف وكيف يقرأ البيرومتر السطح. التلوث ينتج أيضاً دخاناً, ترسبات على الملف, وعشوائية في الانبعاثية. يجب أن تدخل الأجزاء محطة التحريض نظيفة وجافة. التحكم في العملية في المراحل السابقة عند الغسيل أو التشغيل مهم بنفس أهمية معدات التحريض نفسها.
اختيار المعدات
يبدأ اختيار المعدات بالجزء, وليس الكتالوج. يحتاج المورد إلى رسم القضيب, مواصفات المادة, أبعاد المنطقة الساخنة, درجة الحرارة المستهدفة, وقت الدورة, وبيئة الإنتاج قبل التوصية بالتكوين.
مزود الطاقة. مطابقة التردد ونطاق الطاقة للتطبيق. التحقق من تصنيف دورة العمل مقابل معدل الإنتاج. انظر إلى ما هو أبعد من ذروة الكيلووات: القدرة على مطابقة التحميل, خيارات التحكم في الحلقة المغلقة, تخزين الوصفات لأحجام القضبان المتعددة, التكامل PLC, وتحدد جميع التقارير التشخيصية ما إذا كان النظام يعمل بشكل ثابت أم أنه يصبح مشكلة تتعلق بالصيانة.
تعد إدارة الوصفة أمرًا مهمًا عندما يعمل الخط بأكثر من تصميم قضيب واحد. يقوم المشغلون بتحديد البرنامج الصحيح لكل رقم جزء. تبقى المعلمات الهامة مقفلة. البديل - التعديل اليدوي لكل دفعة - ينتج بالضبط نوع الاختلاف الذي من المفترض أن يزيله الحث.
الأتمتة والتكامل. نادراً ما يكون تسخين قضيب التوصيل بمفرده. يتواصل نظام الحث مع المطابع, الروبوتات, السيور الناقلة, ووحدات التبريد السريع. كشف وجود الأجزاء, التحقق من درجة الحرارة, وتسجيل بيانات الدورة تمنع وصول الأجزاء التالفة إلى التجميع. رسم تسلسل العملية الكامل—التحميل, التموضع, التسخين, النقل, التجميع أو التبريد السريع, التفريغ—قبل الالتزام بمواصفات المعدات. دورة تسخين مدتها 6 ثوانٍ تغذي مكبساً مدته 12 ثانية تعتبر جيدة. دورة تسخين مدتها 14 ثانية قبل مكبس مدته 8 ثوانٍ تعتبر عنق زجاجة.
اختبار التطبيق. بالنسبة للعمليات الجديدة أو الحساسة تقنياً, اختبر قبل الشراء. استخدم مواد الإنتاج الفعلية, ليس عينات المختبر. قم بتضمين أبعاد الحالة الأسوأ - القضيب عند الحد الأقصى للتجويف مع الحد الأدنى من سمك الجدار. درجة حرارة الخريطة, قياس صلابة, فحص التجويف قبل وبعد التسخين, التحقق من وقت الدورة تحت التحميل الواقعي. يكلف يوم الاختبار أقل من أسبوع من استكشاف أخطاء نظام محدد من ورقة البيانات وإصلاحها.
متى يكون الحث منطقيًا
الحث هو الأداة المناسبة عندما يحتاج قضيب التوصيل إلى السرعة, موضعي, الحرارة المتكررة والفرن البديل, الشعلة, أو المقاومة – تكلفك في وقت الدورة, التحريف, الأكسدة, أو التحكم في العمليات.
- الحَمل فقط, قسم النهاية, أو أن مقعد التحمل يحتاج إلى حرارة. تسخين القضيب بأكمله يهدر الطاقة ويخاطر بتغيير الأبعاد في المناطق النهائية.
- يتم قياس زمن الدورة بالثواني, ليس خلال دقائق. تستغرق صينية الفرن من 30 إلى 40 دقيقة. يستغرق الملف التعريفي من 6 إلى 15 ثانية.
- التحكم في الأبعاد محكم. الحث يسخن منطقة واحدة. يكون التشوه بعد التبريد أصغر ويمكن التنبؤ به أكثر من تسخين الفرن بالكامل.
- التكرار من جزء إلى جزء غير قابل للتفاوض. توفر الوصفة التي تم التحقق من صحتها مع ردود الفعل على درجة الحرارة نفس النتيجة عبر التحولات, مشغلي, والفصول.
التحريض ليس الحل عندما يكون الحجم منخفضًا جدًا, الوصول إلى الملف غير عملي, أو إذا كان التطبيق يحتاج إلى نقع طويل وموحد للجزء بأكمله. لهذه الحالات, الفرن أو التسخين بالمقاومة يناسب أفضل. بالنسبة لغالبية أعمال ذراع التوصيل—تركيب كمّلازم بالتقلص, تصلب تتحمل, التسخين المسبق قبل التشكيل—التحريض يوفر سرعة وتحكم لا يمكن أن تضاهيها الطرق الأخرى. للنظر بشكل أوسع في كيفية ملاءمة التحريض لتصنيع السيارات, راجعنا التسخين التحريضي لأجزاء السيارات الدليل.
الوجبات الجاهزة الرئيسية
قضبان التوصيل للتدفئة التعريفي يوفر تحكمًا, حرارة قابلة للتكرار تمامًا حيث تتطلب العملية ذلك - تركيب قابل للانكماش, التقسية, الحدادة, أو التجمع. النجاح يعتمد على القيام بأربعة أشياء بشكل صحيح: التردد مطابق لسمك القسم, ملف ملفوف وفقًا لشكل القضيب المحدد, تركيبة تحدد موضع الجزء بنفس الطريقة في كل دورة, ونطاق درجة حرارة تم التحقق منه يلتقط الانحراف قبل أن يلحق بالقطع.
الأسئلة المتداولة
س: ما هي أجزاء قضيب التوصيل التي يمكن تسخينها بالحث الكهربائي?
أ: الثقب الصغير النهاية, الثقب الكبير النهاية, مقاعد المحامل, مناطق ثقب الدبوس, منطقة الغطاء, وسطوح التآكل المختارة. المنطقة التي تقوم بتسخينها تعتمد على العملية - تركيب الشِّد المهبطي يستهدف الثقوب،, التمدد الحراري يستهدف أسطح المحامل, والتسخين المسبق للطرق قد يغطي العمود بأكمله أو جزءاً محدداً.
س: هل التسخين بالحث مناسب لتركيب شد قضيب التوصيل؟?
أ: نعم. إنه واحد من أكثر تطبيقات الحث على قضبان التوصيل شيوعًا. المطلب الأساسي هو التسخين المحيطي المتساوي للثقوب بحيث ينزلق البوش أو سباق المحمل دون قوة مفرطة وتعود الثقب إلى شكله الدائري بعد التبريد. ملف ملتف حوله, تركيب مركزي, وإن التحقق من البيرومتر عند جدار الثقب هو الإعداد القياسي.
س: كيف تختار التردد التحريضي المناسب للوصلات البيوية?
أ: طابق التردد مع سمك قطاع المنطقة المسخنة وعمق التسخين المطلوب. الثقوب الصغيرة ذات الجدران الرقيقة عادةً تستخدم 30–100 كيلو هرتز. الثقوب الكبيرة ذات المقاطع السميكة تعمل عند 10–50 كيلو هرتز. قد تتطلب تقسية سطحية لمقاعد المحامل 50–200 كيلو هرتز. التسخين المسبق للطرق عبر مقاطع متغيرة يستخدم ترددات أقل, عادةً 1–10 كيلو هرتز. اختبار التطبيق باستخدام عينات من المواد الإنتاجية هو الطريقة الأكثر موثوقية للتأكيد.
س: ما هي المخاطر الرئيسية عند التسخين بالحث لعصيان التوصيل?
أ: تشوه التجويف نتيجة التسخين غير المتساوي, تفاوت الصلابة نتيجة التبريد غير المتسق أو التحكم في درجة الحرارة, التحميص الزائد الذي يفسد البنية المجهرية, وتلوث السطح الذي يفسد كل من الاقتران وقراءات المقياس الحراري. جميع المخاطر الأربع قابلة للإدارة من خلال تصميم لفائف مناسب, وصفات معتمدة, قطع واردة نظيفة, وفحوصات عملية منتظمة.
نحتاج إلى عملية تسخين بالموجات الحثية لأذرع التوصيل?
أرسل لنا رسمة الجزء الخاص بك, مواصفات المادة, درجة الحرارة المستهدفة, وزمن الدورة. سوف يقوم فريق الهندسة لدينا بمراجعة التطبيق والتوصية بتكوين تسخين بالحث للاختبار أو الإنتاج.


