
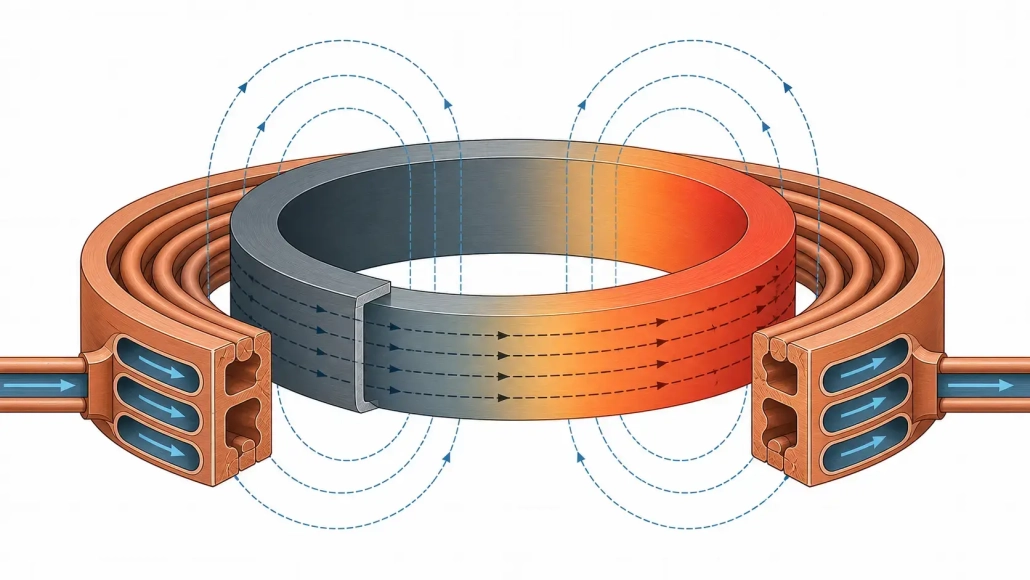
9 العوامل الحرجة لتسخين الحلقات الكبيرة بالحث: إتقان الطاقة, تصميم الملف & التحكم في العملية
التسخين الحثي للحلقات الكبيرة تبدو سهلة على ورقة العملية. تسخين حلقة فولاذية إلى درجة الحرارة, الاحتفاظ, إخماد أو تجميع. على أرضية المحل, لا يتم الأمر بهذه الطريقة.
سباق التحمل الذي يبلغ طوله مترين يزن مئات الكيلوجرامات. فجوة الملف التي عملت على 300 يتم فتح النموذج الأولي مم عند القياس إلى الجزء الكامل. محمل القرص الدوار لديه 3 مم من الجريان, وبالتالي فإن فجوة الاقتران تتجول في كل ثورة. بحلول منتصف نوبة العمل، يكون مدخل مياه التبريد قد انجرف بمقدار 4 درجات مئوية ويبدأ مصدر الطاقة في التراجع.
لا شيء من هذا موجود على الجزء المطبوع. ولكن كل ذلك يخرج في نمط الصلابة, وقت الدورة, ومعدل الرفض.
تتناول هذه المقالة ما يهم بالفعل: لماذا تقوم بتحديد حجم مصدر الطاقة حول المنطقة الساخنة بدلاً من وزن الجزء, لماذا لا يمكن اختيار التردد ونوع الملف بشكل منفصل, ما الذي يجعل توحيد درجة الحرارة ثابتًا أو ينهار, ولماذا يقرر جانب المعالجة الميكانيكية في كثير من الأحيان ما إذا كان التصميم الكهربائي سينجح على الإطلاق.
1. لماذا تتحدى الحلقات الكبيرة الحرارة؟
تنشر الحلقة كتلتها على قطر واسع. حتى قسم الجدار المتواضع يضيف الكثير من الحجم الساخن, والهندسة تحاربك على جبهتين.
أولاً, المحيط طويل. إن الحفاظ على درجة الحرارة حتى من أحد جانبي الحلقة إلى الجانب الآخر ليس بالأمر الهين. ثانياً, العرض الشعاعي وسمك الجدار يخلقان تدرجات خاصة بهما. يبقى OD عند درجة الحرارة بينما لا يزال المعرف متخلفًا. أو يتجاوز السطح قبل أن يلحق الجدار الأوسط.
ثم هناك التعامل. يمكن أن يزن الترس الحلقي لمحمل الانعراج لتوربينات الرياح أكثر من طن. لا يمكنك إدخاله في ملف يدويًا. يجب على الجهاز تحديد موقعه بشكل متكرر, يجب أن يدور القرص الدوار بسلاسة, ويجب أن يتحمل الملف التمدد الحراري, نتوء عرضي, وآلاف الدورات. إذا كان الجزء غير مناسب للتحميل, سيقوم المشغلون بتحميله بشكل غير متسق. تحميل غير متناسق, تسخين غير متناسق.
التشويه يفاجئ المهندسين, أيضاً. الحلقات الكبيرة أقل صلابة بالنسبة لقطرها من الأجزاء المدمجة. التحمية غير المتساوية تعني التمدد غير المتساوي, مما قد يجعل الحلقة تأخذ شكل البيضاوي قبل أن تصل إلى درجة الحرارة. قد لا يؤدي تشوه بضعة مليمترات إلى تلف القطعة, لكنه يغير الفجوة بين الملف والقطعة بما يكفي لتغيير نمط التسخين خلال الدورة.
2. التطبيقات الشائعة لتسخين الحلقات الكبيرة بالحث الكهربائي
تظهر عملية تسخين الحلقة الكبيرة في أي مكان تتجاوز فيه القطع الدائرية تقريبًا 500 مم في القطر. لكن هدف العملية هو ما يحدد كل شيء.
— تصلب تروس الحلقات وحلقات المحامل — تصلب السطح أو التشكيل لأسنان التروس, المجرى المخصص للسباق, ومسارات الدرفلة, حيث تكون عمق العلبة والتحكم في النمط من الاعتبارات الأساسية
— معالجة حرارة المحامل الدوارة وحلقة الدوران — المحامل ذات القطر الكبير للرافعات, الحفارات, وتوربينات الرياح, والتي غالبًا ما تتطلب تحميصًا كاملاً أو تحميصًا تحفيزيًا لمناطق محددة من المسار
— تركيب غلافات محكمة, القوابس, والشّفاه — التوسع الحراري للتجميع, حيث يجب أن تصل الحلقة إلى درجة حرارة توسع موحدة دون تسخين زائد, أو تكوّن قشور, أو فقدان الاستقرار البعدي
— التسخين المسبق قبل اللحام أو التغطية بالطلاء المعدني — إحضار حلقات أنابيب كبيرة, والقوابس, أو أقسام أوعية الضغط لتسخين درجة الحرارة قبل عمليات اللحام
— تخفيف التوتر من الحلقات ملفقة — دورات نقع منخفضة الحرارة لتقليل الضغط المتبقي بعد اللحام أو التشغيل الآلي
— لحام تجميعات الحلقات — تسخين موضعي للمفاصل النحاسية على مجموعات دائرية دون تسخين المكون بأكمله
— التسخين المسبق للفراغات الدائرية المدرفلة — جلب التشكيل الدائري إلى درجة حرارة تزوير لعمليات الدرفلة أو التحجيم اللاحقة
— إصلاح وإعادة صياغة التدفئة — التسخين الموضعي للحلقات الكبيرة في الحقل, مثل إزالة المحامل أو الاستقامة الحرارية
تحتاج دورة الانكماش إلى تسخين موحد وبطيء, التوسع الخاضع للرقابة. تحتاج دورة تقوية التروس إلى ملف تعريف دقيق لعمق العلبة واستجابة سريعة للإخماد. سوف يفتقد مصدر الطاقة والملف الذي يثبت أحدهما الآخر. للحصول على لمحة عامة عن الفيزياء الأساسية, انظر كيف يعمل التسخين بالحث.
3. اختيار مصدر الطاقة للتدفئة الدائرية الكبيرة
أغلى خطأ? شراء مصدر طاقة بالوزن الجزئي.
يخبرك الوزن بالكتلة الحرارية الإجمالية. لا يذكر شيئًا عن المكان الذي يجب أن تذهب إليه الحرارة, مدى السرعة التي تحتاجها للوصول إلى هناك, أو مقدار الطاقة التي ستفقدها بين أطراف الإخراج وسطح الجزء. ابدأ بـ المنطقة المسخنة بدلاً من ذلك: حجم المادة التي يجب أن تصل إلى درجة الحرارة المستهدفة خلال الدورة. من أجل التسخين من خلال حلقة تحمل, هذا هو المقطع العرضي بأكمله. لتصلب حالة العتاد الدائري, قد يكون الخارجي 3 ملم من جوانب الأسنان وجذرها. قوة الجزء المطلوب تأتي من حرارة محددة, كتلة المنطقة الساخنة, ارتفاع درجة الحرارة, ويسمح بوقت الحرارة.
ولكن هنا تكمن المشكلة. نادراً ما تتجاوز كفاءة الاقتران بين الملف والحلقة الكبيرة 70-75% في الإنتاج. إذا كانت فجوة الملف سخية لاستيعاب تباين الأجزاء, يمكن أن تنخفض الكفاءة أدناه 60%. أ 150 يمكن أن يحتاج الطلب على التدفئة كيلووات في الجزء إلى 250 كيلوواط إمدادات الطاقة عند المدخلات.
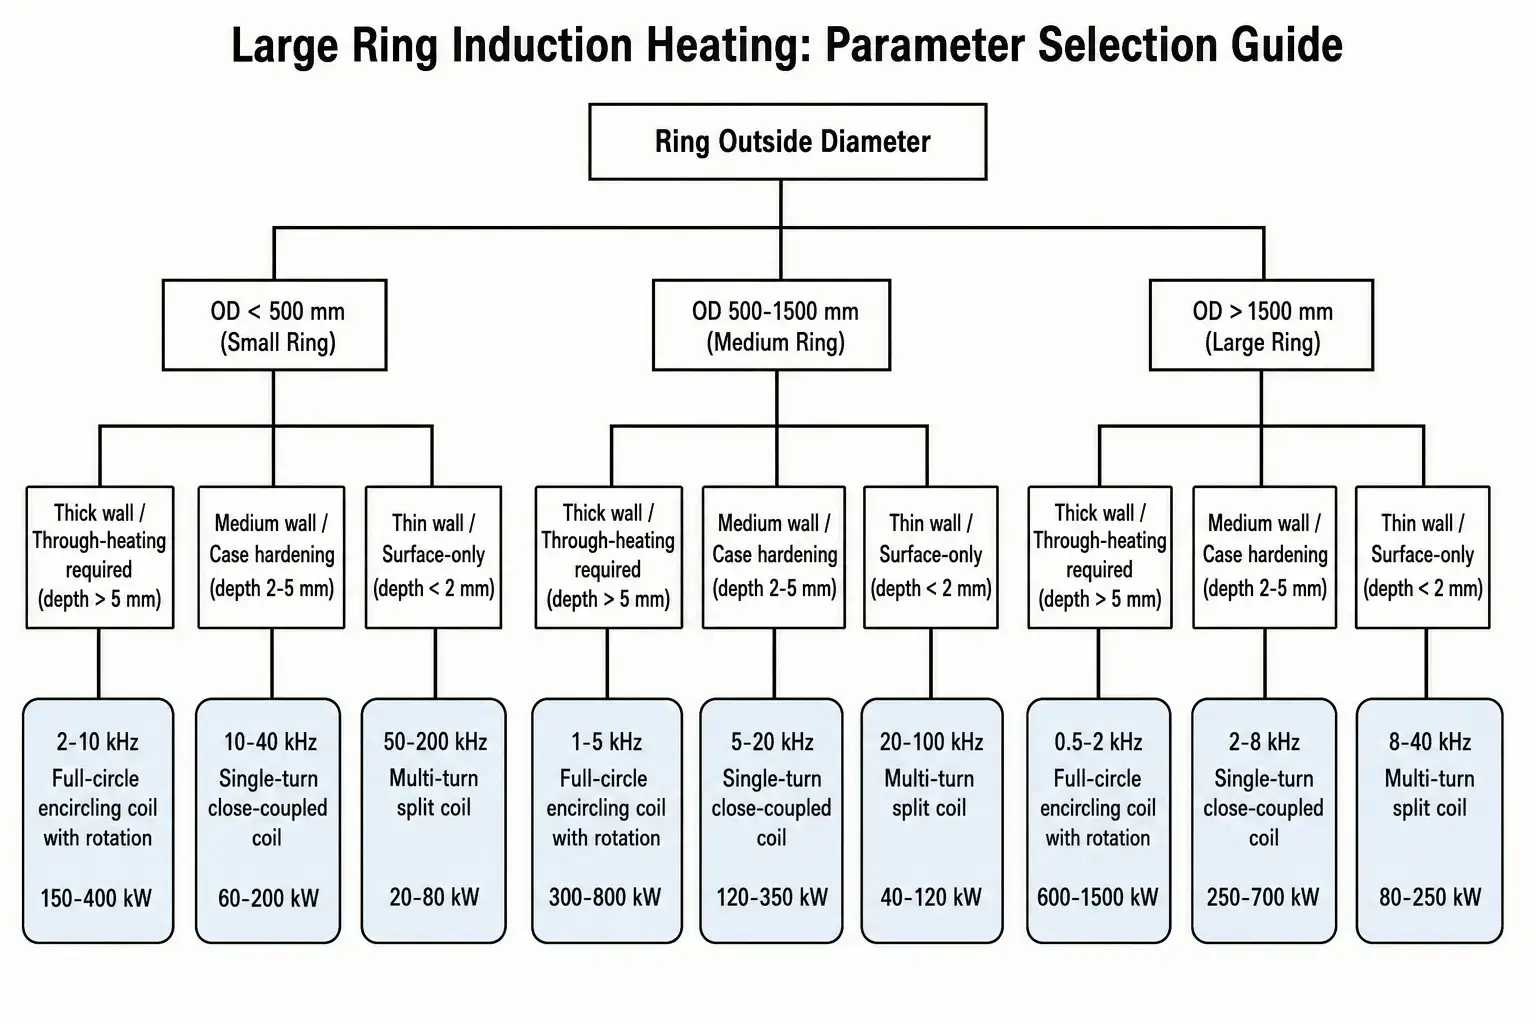
أبعد من رقم كيلوواط, يحتاج العرض إلى نطاق التردد المناسب لحجم الحلقة وسمك الجدار, مساحة كافية لدورة العمل لإيقاع الإنتاج, ونطاق مطابقة الحمل واسع بما يكفي للتعامل مع تأرجح المعاوقة مع ارتفاع حرارة الحلقة وتغير خصائصها المغناطيسية. لمناقشة أعمق حول الحجم, انظر اختيار الطاقة للتدفئة التعريفي.
مطابقة الطاقة مع معدل الإنتاج
تعمل الإنتاجية الأعلى على رفع متطلبات الطاقة. إذا كانت الحلقة يجب أن تصل إلى 850 درجة مئوية 90 ثواني بدلا من 4 دقائق, يتزايد الطلب على الطاقة بشكل متناسب تقريبًا. لكن التدرجات الحرارية لا تتوسع بنفس الطريقة. قصير, يمكن للدورة العدوانية أن تخلق دلتا شديدة الانحدار من السطح إلى النواة والتي قد تكون مقبولة أو غير مقبولة.
لأحجام أقل, النقع لفترة أطول عند طاقة أقل غالبًا ما ينتج توحدًا أفضل ويعطي وحدات التحكم وقتًا أكبر للاستجابة. المقايضة هي بين زمن الدورة مقابل تكلفة التركيب الكهربائي ورسوم استهلاك المرافق. في الممارسة العملية, عادةً ما يعتمد القرار على ما إذا كانت محطة التسخين هي عنق الزجاجة (الإنفاق على الطاقة) أم العمليات التالية هي (التوفير في الطاقة, تشغيل دورة أطول).
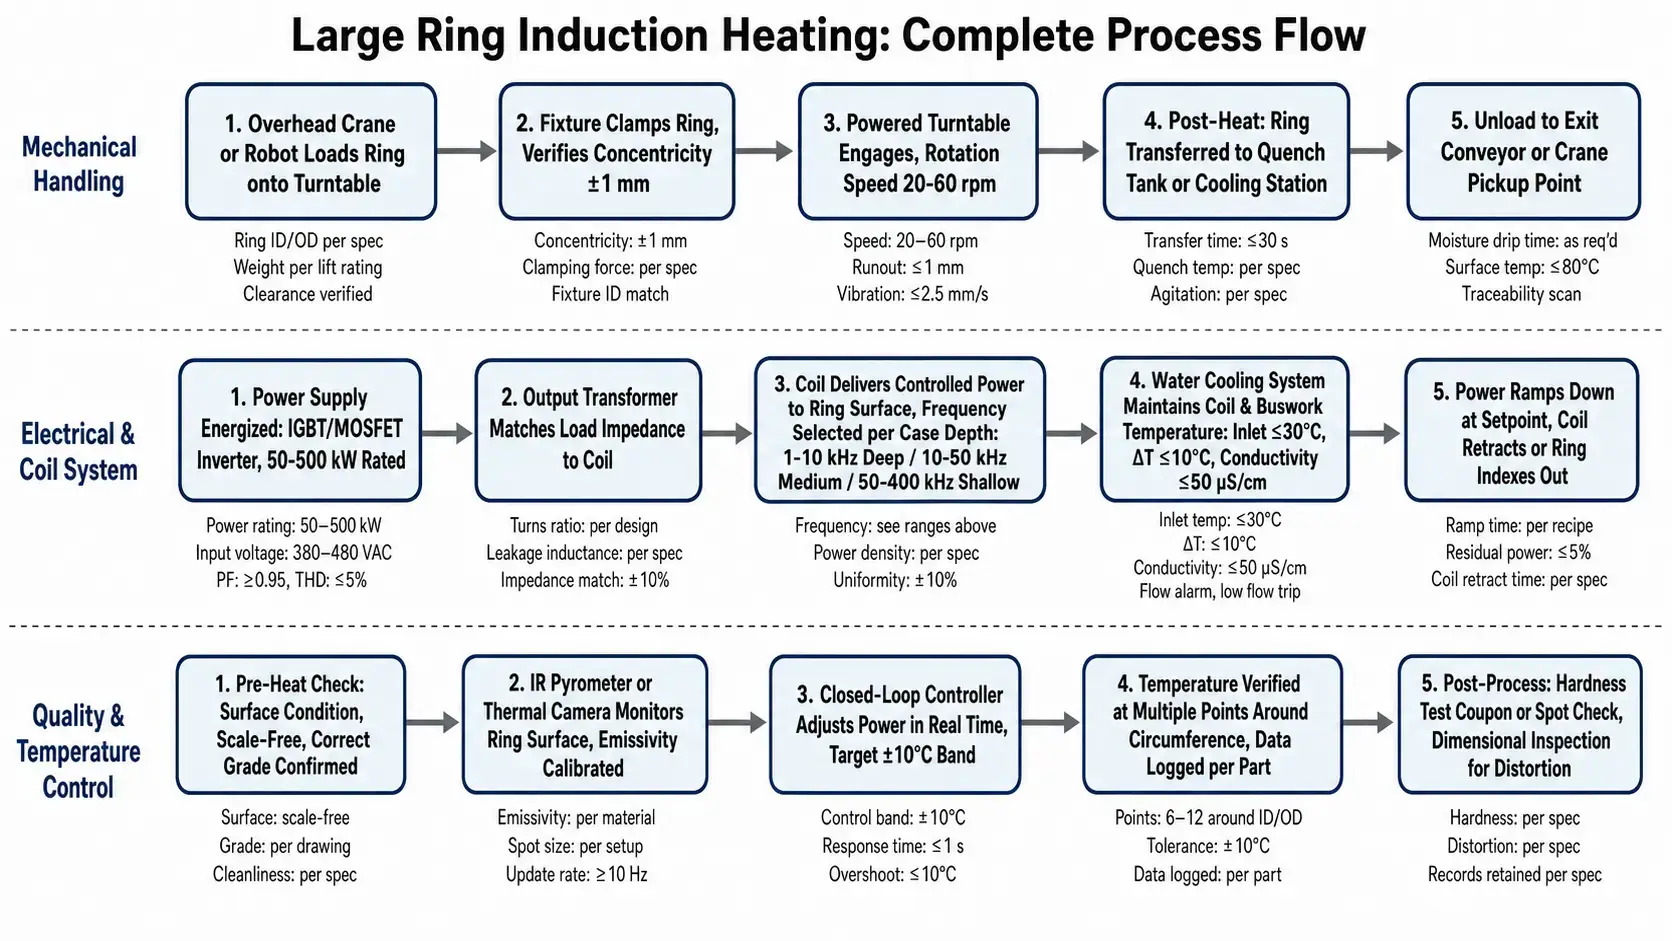
4. اختيار التردد وعمق التسخين
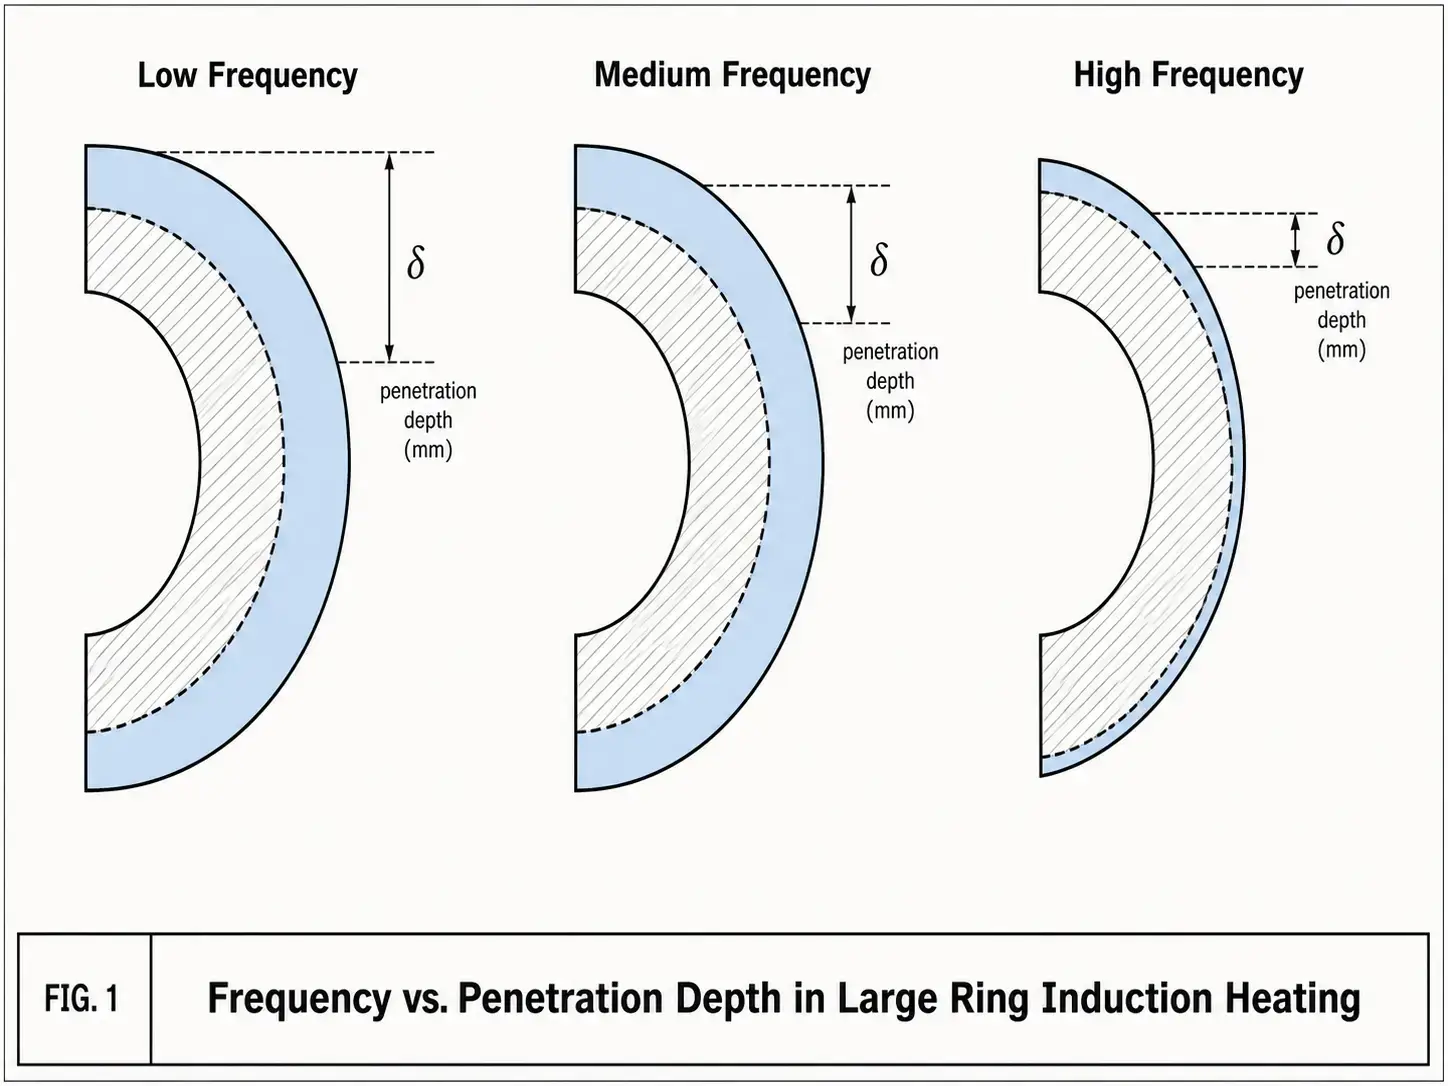
يحدد التردد مدى عمق اختراق التيار المستحث قبل أن يتحلل إلى حوالي 37% لقيمته السطحية — العمق المرجعي δ. الترددات المنخفضة, تسخين أعمق. ترددات أعلى, أقل عمقا. بالنسبة للحلقات الكبيرة, شجرة القرار لها ثلاثة فروع: السطح فقط, عمق الحالة محدود, أو كامل من خلال التدفئة.
إليك كيفية تعيين النطاقات لنتائج حقيقية في الحلقات الفولاذية:
| نطاق التردد | عمق الاختراق النموذجي (الفولاذ, حار) | الأنسب ل |
|---|---|---|
| 1–10 كيلوهرتز (منخفض / متوسط) | 5–15 مم | من خلال التسخين حلقات سميكة, تصلب الحالة العميقة, يتقلص تركيب المقاطع الثقيلة |
| 10–50 كيلوهرتز (متوسط / مرتفع) | 1.5–5 مم | تصلب العتاد الدائري, تحمل تصلب القناة, تطبيقات عمق الحالة العامة |
| 50–400 كيلوهرتز (مرتفع) | 0.3–1.5 مم | تصلب السطح الضحل, حلقات رقيقة الجدار, ملامح الأسنان الجميلة, التدفئة النحاسية الموضعية |
هناك شيئان آخران مهمان في الممارسة العملية. واحد: عندما يعبر الفولاذ درجة حرارة كوري (حوالي 770 درجة مئوية), يصبح غير مغناطيسي ويقفز عمق الاختراق. التردد الذي أعطاك تسخينًا سطحيًا خلال المرحلة المغناطيسية سوف يتعمق فجأة. يمكن أن يساعد ذلك في التسخين والضرر للتحكم الدقيق في عمق الحالة. اثنان: يتم ربط هندسة التردد والملف عند الورك. يتصرف تردد معين في اتجاه واحد في ملف يحيط بقطر كبير, طريقة أخرى في ملف المسح الصغيرة. اخترهم معًا أو لا تهتم. انظر اختيار التردد للتسخين بالحث لمزيد من التفاصيل.
5. خيارات تصميم الملف للخواتم الكبيرة
من الممكن أن يفشل الملف الذي يوفر الطاقة والتردد المناسبين على الورق في الإنتاج. محرجا للتحميل. من الصعب أن تبقى باردا. حساسة للغاية لتحديد المواقع جزء. بالنسبة للحلقات الكبيرة, عادةً ما يكون الملف هو الرافعة الأكبر في أداء العملية.
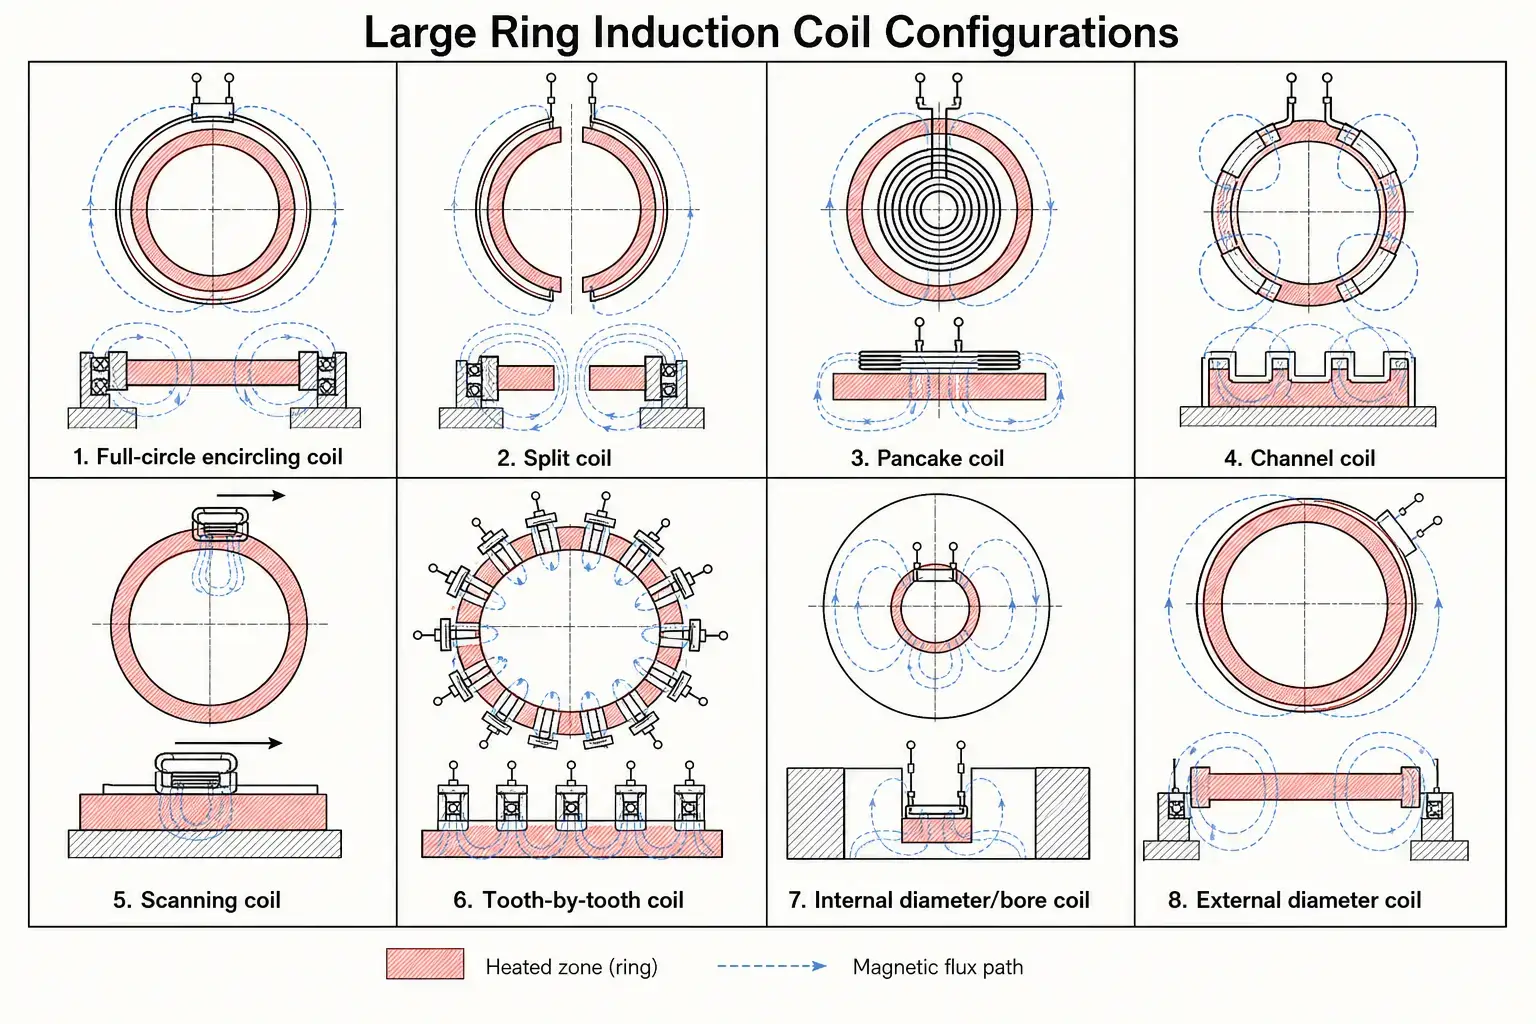
الفجوة بين الملف والجزء تستحق محادثتها الخاصة. تعمل الفجوة الضيقة على تحسين عملية الاقتران وتقليل الطلب على الطاقة. الفجوة الأوسع تجعل التحميل متسامحًا وتتسامح مع اختلاف الأجزاء. لحلقات الإنتاج مع تسامح المطحنة على القطر, يجب أن تستوعب الفجوة أكبر حلقة في الدفعة دون تلامس. الحد الأدنى من الفجوة العملية: 1.5-3 مم للحلقات الأرضية الدقيقة, 4-8 مم للطرق المطروقة أو ذات الآلات الخشنة. كل ملليمتر إضافي يكلفك 3-8% من حيث كفاءة الاقتران, أكثر على ترددات أعلى.
لا تنسى التمدد الحراري. يبلغ قطر الحلقة الفولاذية التي يبلغ طولها مترين عند 900 درجة مئوية حوالي 20-25 ملم. يستوعب الملف هذا النمو أو تنتهي الدورة قبل أن تغلق الفجوة إلى الصفر. لمعرفة المزيد عن المبادئ الكامنة وراء تصميم الملف, انظر تصميم ملف الحث.
6. توحيد درجة الحرارة والتحكم في العمليات
للحصول على ترس حلقي متجه للتصلب, ±15 درجة مئوية حول المحيط يفصل نمط HRC 58-60 المتسق عن النتائج المتناثرة والبقع الناعمة. الأسباب عادة ما تكون ميكانيكية, ليست كهربائية.
تختلف فجوة الملف لأن الحلقة ليست مستديرة أو مركزية تمامًا. لقد نفد محمل القرص الدوار. تم تحميل الخاتم على بعد بضعة ملليمترات. التدوير هو الإصلاح القياسي — فهو يحسب متوسط التباين المحلي في الاقتران, الفجوة, وفقدان الحرارة. الهدف 20-60 دورة في الدقيقة للحلقات الموجودة أسفل 1.5 متر, أبطأ للأقطار الأكبر للحفاظ على سرعة السطح قابلة للتحكم. بطيء جدًا, تحصل على مناطق ساخنة وباردة منفصلة. سريع جدًا, التثبيت يصبح مكلفًا.
قياس الحرارة يستحق توقعات واقعية. مقاييس الحرارة بالأشعة تحت الحمراء تعتمد على الإشعاعية, وتتغير الإشعاعية حسب حالة السطح, الصدأ, درجة الحرارة, وزاوية الرؤية. مقياس الحرارة المعاير على فولاذ أرضي نظيف يعطي قراءة خاطئة على حلقة متقشرة. كاميرات الحرارة تظهر المزيد لكنها تكلف أكثر وتحتاج إلى خط رؤية واضح. الطريقة الأكثر موثوقية: تحقق من مقياس الحرارة أو الكاميرا مقابل الثرموقواس المدمجة أثناء تطوير العملية, اقفل الوصفة, ثم استخدم مستشعر عدم الاتصال لمراقبة الإنتاج ضمن النافذة المثبتة.
يساعد التحكم في الطاقة ذو الحلقة المغلقة عندما تختلف درجة حرارة الجزء الوارد أو ينجرف ماء التبريد خلال التحول. لكنها لن تصلح ملفًا سيئًا أو وضعًا قذرًا. إذا كان اقتران يختلف 20% حول المحيط, لن تؤدي أي حلقة تحكم إلى نتيجة موحدة. يبدأ التوحيد بالملف والتركيب. تعمل الضوابط فقط على تحسين ما يقدمه هؤلاء. انظر عيوب التصلب بالتحريض الشائعة لما يحدث عندما ينهار التوحيد.
7. التعامل الميكانيكي, الدوران, والأتمتة
على أنظمة الحلقة الكبيرة, غالبًا ما تكلف معدات المناولة أكثر من مصدر الطاقة والملف معًا. ويحدد أيضًا ما إذا كانت العملية تسير بنفس الطريقة أم لا 4 PM يوم الجمعة كما فعلت أثناء التكليف صباح الثلاثاء.
فخ واحد لمشاهدة: تركيبات موصلة قريبة جدًا من الملف. تركيبات الصلب, المشابك, أو ستسخن دعامات الأسطوانة الموجودة داخل المجال المغناطيسي دون قصد, سرقة الطاقة من الجزء وتشويه نمط التسخين. استخدم مواد غير موصلة أو منخفضة التوصيل — مثل الخزف, فولاذ مقاوم للصدأ منخفض النفاذية, أو دروع نحاسية مبردة بالماء — لأي شيء بالقرب من الملف. للحصول على نظرة أوسع على تكامل النظام, انظر كيفية اختيار نظام التقسية بالتحريض.
8. التبريد, المرافق, وموثوقية النظام
تسخين الخاتم الكبير يزيد من حمل التبريد بالماء أكثر من معظم تطبيقات الحث. دورة التسخين الكاملة لخاتم ثقيل يمكن أن تستمر دقائق, وليس ثوانٍ — وخلال كل هذا الوقت فإن الملف, أعمال التوصيل, محول الخرج, وإمدادات الطاقة كلها تحتاج إلى التبريد دون انقطاع.
نوعية المياه غير قابلة للتفاوض. الحفاظ على الموصلية أدناه 50 μS/cm للأنظمة عالية التردد, أدناه 100 μS/cm للتردد المتوسط والمنخفض. تتراكم المواد الصلبة الذائبة على النحاس الساخن مع مرور الوقت, تضييق ممرات التدفق وبناء مقياس عازل. يعمل المبرد ذو الحلقة المغلقة مع الترشيح المناسب والتحكم في التوصيل على تجنب التدهور البطيء الذي تعاني منه أنظمة الحلقة المفتوحة. إنها تكلف أكثر مقدمًا ولكنها تدفع ثمنها في عمر الملف ووقت التشغيل.
قبل التكامل, تحديد هذه الأرقام:
— إجمالي معدل تدفق مياه التبريد عبر جميع الدوائر (مزود الطاقة, محول, أعمال التوصيل, الملف, وأي تركيبات مبردة)
— إمداد درجة حرارة الماء وارتفاع درجة الحرارة المسموح به لكل دائرة
— الحد الأدنى من ضغط العرض عند مدخل النظام, المحاسبة عن خسائر الخراطيم والتركيبات
— انخفاض ضغط الملف بمعدل التدفق التصميمي (تعتبر الممرات اللولبية الأصغر حجمًا شائعة بشكل مدهش)
— قطر خرطوم, طول, ونوع التوصيل السريع لكل دائرة
— مفاتيح التدفق, مفاتيح درجة الحرارة, وأقفال تعشيقية للكشف عن التسرب موصلة بدائرة أمان مصدر الطاقة
لمزيد من التفاصيل, انظر أنظمة تبريد المياه للتسخين بالحث.
بطاقة أداء الاستعداد للمواصفات
قبل إرسال طلب عرض الأسعار إلى موردي معدات الحث, تشغيل من خلال هذه القائمة المرجعية. كلما زاد عدد العناصر التي يمكنك الإجابة عليها ببيانات حقيقية بدلاً من التقديرات, كلما كانت الأسعار أفضل - وقلت المفاجآت عند التكليف.
☐ درجة مادة الخاتم وحالتها (كما مزورة, تطبيع, مروي ومزاج, إلخ)
☐ القطر الخارجي, القطر الداخلي, سُمك الجدار, وعرض الوجه - مع التفاوتات
☐ وزن الجزء ووزن المنطقة الساخنة المحددة (ليس دائما نفس الشيء)
☐ درجة الحرارة المستهدفة مع نطاق التسامح (على سبيل المثال, 850درجة مئوية ± 10 درجة مئوية)
☐ عمق التسخين المطلوب أو عمق العلبة, إذا تصلب
☐ وقت الدورة المستهدف لكل جزء (وقت الحرارة + التبريد السريع + تحميل/تفريغ)
☐ معدل الإنتاج المطلوب (أجزاء لكل وردية أو لكل ساعة)
☐ القدرة المتاحة بالمصنع (الجهد, مراحل, قدرة كيلو فولت أمبير, وما إذا كان المحول المخصص ممكنًا)
☐ توافر مياه التبريد: معدل التدفق, درجة الحرارة, الضغط, وما إذا كانت هناك حاجة إلى مبرد مخصص
☐ المساحة الأرضية وقدرة الرافعة في موقع التثبيت المخطط له
☐ طريقة التحميل الجزئي (رافعة, robot, رافعة شوكية, دليل مع المساعدة)
☐ طريقة إخماد والمتوسطة, إذا تصلب (البوليمر, الزيت, الماء, حلقة الرش, حوض الغمر)
☐ مواصفة الصلابة: الصلابة المستهدفة, العمق الفعال للحالة, حدود النمط المقبول, تحمل التشوه
☐ متطلبات الأتمتة وتسجيل البيانات (واجهة PLC, تخزين الوصفات, قابلية التتبع لكل جزء)
☐ المعايير الصناعية المطبقة أو المواصفات العملية الخاصة بالعميل
الدرجة 13–15: لديك مواصفة محددة جيدًا. يمكن للموردين تقديم عروض دقيقة مع التزامات أداء ثابتة.
الدرجة 8–12: تم تعريف المعلمات الرئيسية, لكن لا تزال هناك بعض الفجوات. ستتضمن استجابات طلب عرض الأسعار الافتراضات التي يجب مراجعتها بعناية قبل الطلب.
الدرجة 0–7: لم يتم تعريف العملية بشكل كافٍ حتى الآن لتقديم اقتراح موثوق للمعدات. توقع من الموردين أن يطرحوا أسئلة أكثر مما يجيبون عليها, وبناء الطوارئ في كل من الميزانية والجدول الزمني.
إذا كان للحلقة تاريخ من المشاكل - ظهور بقع ناعمة بعد التصلب, تشقق السطح, الانحراف المفرط, عمق الحالة غير متناسق - قم بتضمين تلك التفاصيل في طلب عرض الأسعار. يمكن للموردين في كثير من الأحيان تتبع نمط الفشل للوصول إلى السبب الجذري ومعالجته في تصميم النظام. للقضايا الخاصة بالتصلب, انظر نظرة عامة على عملية التقسية بالحث و عيوب التصلب بالتحريض الشائعة.
الوجبات الجاهزة الرئيسية
التسخين بالحث للحلقات الكبيرة يكافئ المهندسين الذين يصممون العملية بأكملها, وليس أولئك الذين يشترون مصدر طاقة ويأملون. الجمع الصحيح بين الطاقة, التردد, هندسة الملف, دوران الجزء, والتبريد ينتج نظامًا قابلًا للتكرار, فعالًا. الجمع الخاطئ — حتى مع المكونات المحددة جيدًا فراديًا — ينتج خردة, توقفات عن العمل, وعملية يعمل المشغلون حولها بدلًا من العمل معها. ابدأ من الحلقة: مادتها, تحملاتها, وما تحتاج أن تصبحه. المهندس قدماً من هناك.
الأسئلة المتكررة
ما حجم مزود الطاقة للتسخين بالحث المطلوب للحلقات الكبيرة?
الحجم بحسب منطقة التسخين, ليس وزن الجزء. أ 200 حلقة من الكربون المتوسط بالوزن كغ إلى 900°م في 3 الدقائق تحتاج 80–120 كيلوواط عند الجزء. بعد خسائر الربط بنسبة 25–35٪ النموذجية للحلقات الكبيرة, تصنيف اللوحة الاسمية يصل إلى 150–200 كيلوواط. للحلقات سميكة الجدار, أضف وقت النقع بدلاً من زيادة الطاقة — فرق درجة الحرارة بين السطح والنواة سيعاقبك خلاف ذلك.
كيف تحسن تجانس الحرارة على حلقة كبيرة?
ثلاثة أشياء تحرك المؤشر أكثر: تقليل تباين الفجوة بين الملف والجزء من خلال تحسين التوسيط وجودة محمل الطاولة الدوارة; تدوير الحلقة بسرعة كافية لعدة دورات خلال وقت التسخين (20- 60 دورة في الدقيقة للحلقات الصغيرة 1.5 م); التحقق من مستشعر الحرارة الخاص بك مقابل مستشعرات الحرارة المدمجة أثناء تطوير العملية بدلاً من الاعتماد على مقياس حرارة غير معاير.
هل يمكن استخدام التسخين بالحث لتقسية تروس الحلقة الكبيرة?
نعم. التقسية الدورانية تعمل لتروس الحلقة الصغيرة حيث يمكن أن تصل أطراف الأسنان وجذورها إلى درجة الحرارة معًا. بالنسبة للتروس الحلزونية الكبيرة ذات الأسنان الخشنة, تصلب الأسنان واحدة تلو الأخرى أو التصلب بالمسار له معنى أكبر — فهو يسخن كل سن أو فراغ بين الأسنان على حدة, لتجنب ارتفاع حرارة الرأس الذي يسببه التصلب الدوراني في الوحدات الكبيرة.
هل يستحق نظام تبريد مائي مغلق للحلقة الكبيرة?
إذا كان النظام يعمل لأكثر من بضع ساعات في اليوم, بالتأكيد. ألواح الماء المفتوحة تذيب المعادن على أسطح النحاس الساخنة, مما يزيد مقاومة الملف ودرجة الحرارة مع الوقت. مبرد حلقي مغلق مع توصيلية أقل من 50 ميكرو سيمنز/سم, الترشيح المناسب, ومبادل الحرارة المصمم لتحمل الحمل الحراري الإجمالي يبرر نفسه من حيث عمر الملف, وقت التشغيل, وتناسق العملية.
ناقش تطبيقك لتسخين الحلقات الكبيرة
شارك أبعاد الحلقة الخاصة بك, المادة, درجة الحرارة المستهدفة, ومتطلبات الإنتاج. يمكن لفريق الهندسة لدينا المساعدة في تقييم حجم مصدر الطاقة, مفهوم الملف, طريقة التسخين, وخيار الأتمتة لعمليتك.


