
كيف يؤثر التردد على التسخين بالحث: 5 الآثار الحرجة على العمق, النمط & الكفاءة
اختيار التردد الخطأ لعملية التسخين بالحث, والجزء يصبح خردة قبل أن يبدأ التبريد. كيف يؤثر التردد على التسخين بالحث ليست مسألة نظرية — إنها القرار الأول الذي يحكم كل نتيجة تليه: عمق الحالة, نمط التسخين, وقت الدورة, ومتطلبات الطاقة. قم بها بشكل صحيح, وتقوم بضبط العملية بسرعة. الفيزياء وراء هذا واضحة — تأثير الجلد — وفهمه يتيح لك اتخاذ خيارات يمكن التنبؤ بها بدلاً من التخمين في المعايير. يشرح هذا المقال بدقة كيف يتحكم التردد في سلوك التسخين وكيفية مطابقته لتطبيقك.
جدول المحتويات
1. تأثير الجلد: لماذا يتحكم التردد في عمق التسخين
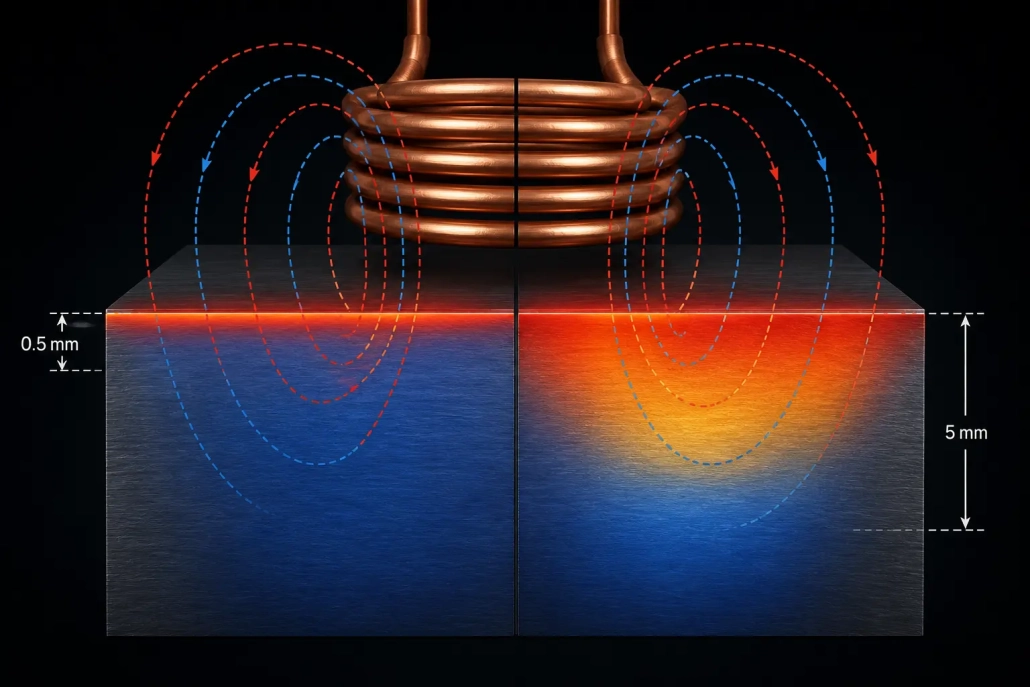
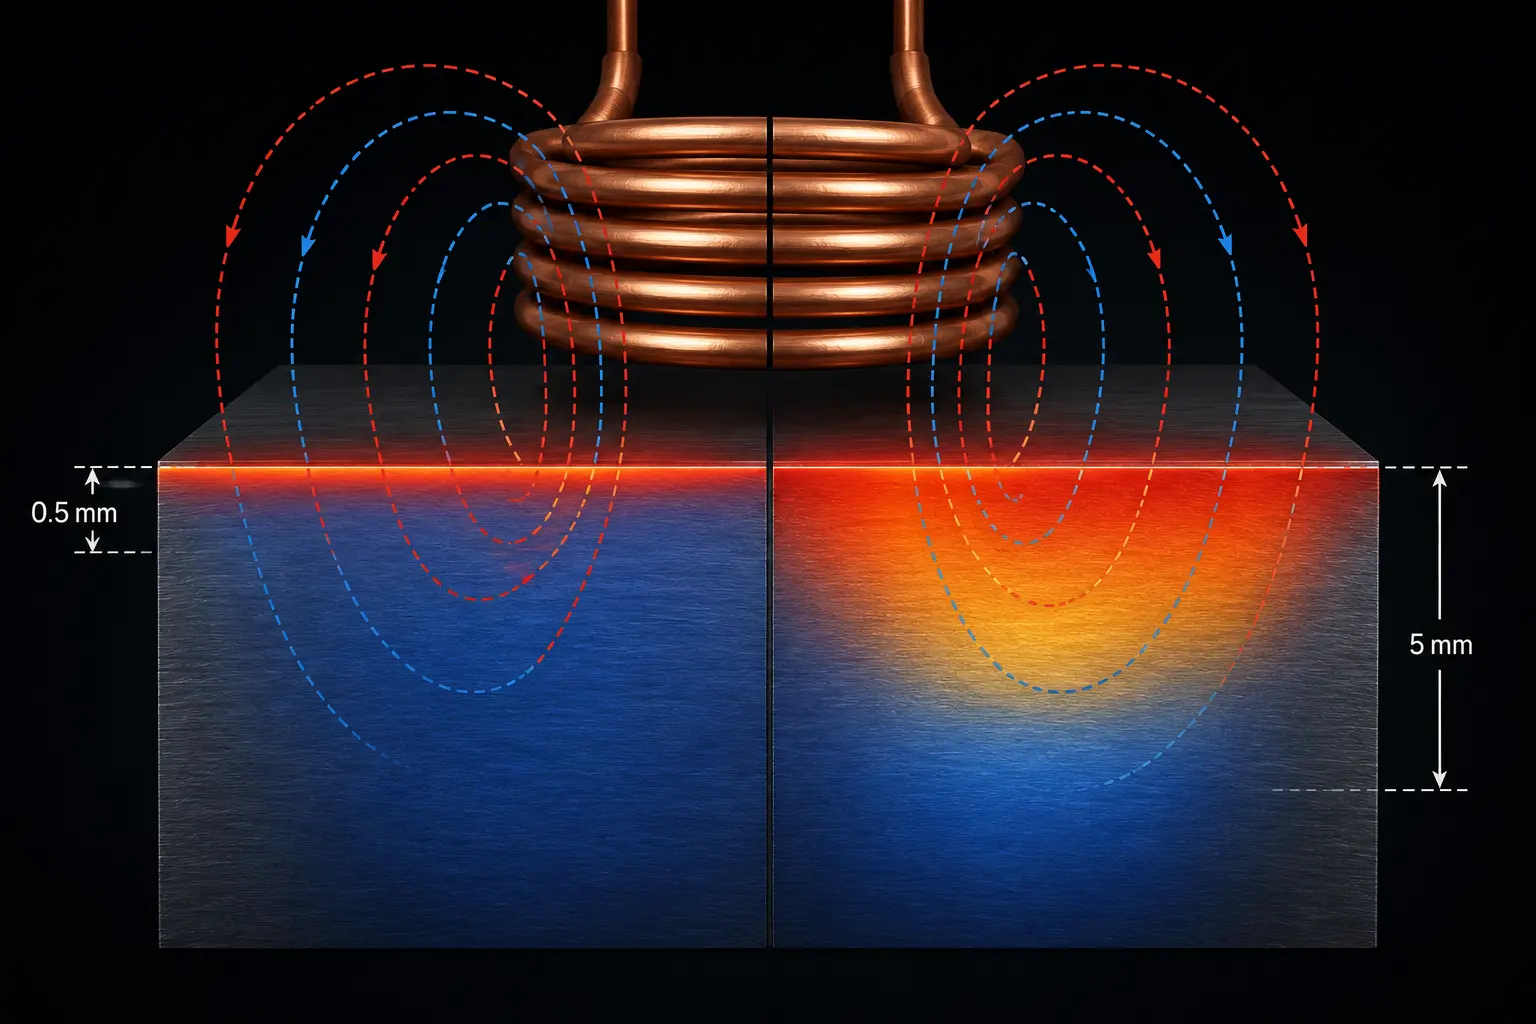
عندما يتدفق التيار المتردد عبر موصل — سواء كان ملفًا نحاسيًا أو قطعة العمل نفسها — لا يتوزع التيار بالتساوي عبر المقطع العرضي.. إنه يتجمع نحو السطح.. هذا هو تأثير الجلد, وهو الآلية الفيزيائية التي تجعل التردد هو المفتاح المسيطر الرئيسي على عمق التسخين في التسخين بالحث..
كلما ارتفع التردد،, كلما دفع التيار نحو السطح بشكل أقوى — وتصبح الطبقة المسخنة أكثر سطحية.. عند 400 كيلوهرتز, عمق الحمل الكهربائي في الفولاذ عند 800 درجة مئوية هو تقريبًا 0.5 ملليمترات.. عند 3 كيلوهرتز, يتوسع نفس العمق ليصبح تقريبًا 5 ملليمترات. — عامل 10 الاختلاف من التردد فقط.
يتم التقاط هذه العلاقة بواسطة صيغة العمق المرجعية (δ = √(ρ/πfμ)), لكن الدرس الهندسي أبسط: التردد والعمق مرتبطان عكسيًا. ضاعف التردد, وينكمش العمق الساخن تقريبًا 40%. اقسمه إلى النصف, ويزداد العمق بنفس النسبة. هذا هو السبب كيف يعمل التسخين بالحث على المستوى الأساسي لا ينفصل عن التردد — تأثير الجلد ليس تفصيلًا جانبيًا; إنه الآلية الأساسية.
بالنسبة للصلب المغناطيسي أسفل نقطة كوري (≈770°م), التأثير يكون أقوى حتى لأن النفاذية المغناطيسية (μ) تُضخّم تجمع التيار. بمجرد أن يتجاوز الفولاذ درجة حرارة كوري ويصبح غير مغناطيسي, يتغلغل التيار أعمق — ولهذا السبب يمكن لنمط التسخين أن يتغير في منتصف الدورة عند أوقات تسخين أطول.
2. نطاقات التردد وتأثيراتها العملية
معدات التسخين بالتحريض تُصنف إلى أربع نطاقات ترددية. كل نطاق يُنتج عمق تسخين مميز في الفولاذ ويرتبط بتطبيقات صناعية محددة. يتم تغطية نظام التصنيف الكامل في دليلنا إلى تصنيف تردد التسخين بالحث - نركز هنا على ما يفعله كل نطاق فعليًا بقطعة العمل.
التردد المنخفض (50 هرتز – 1 كيلوهرتز): اختراق عميق
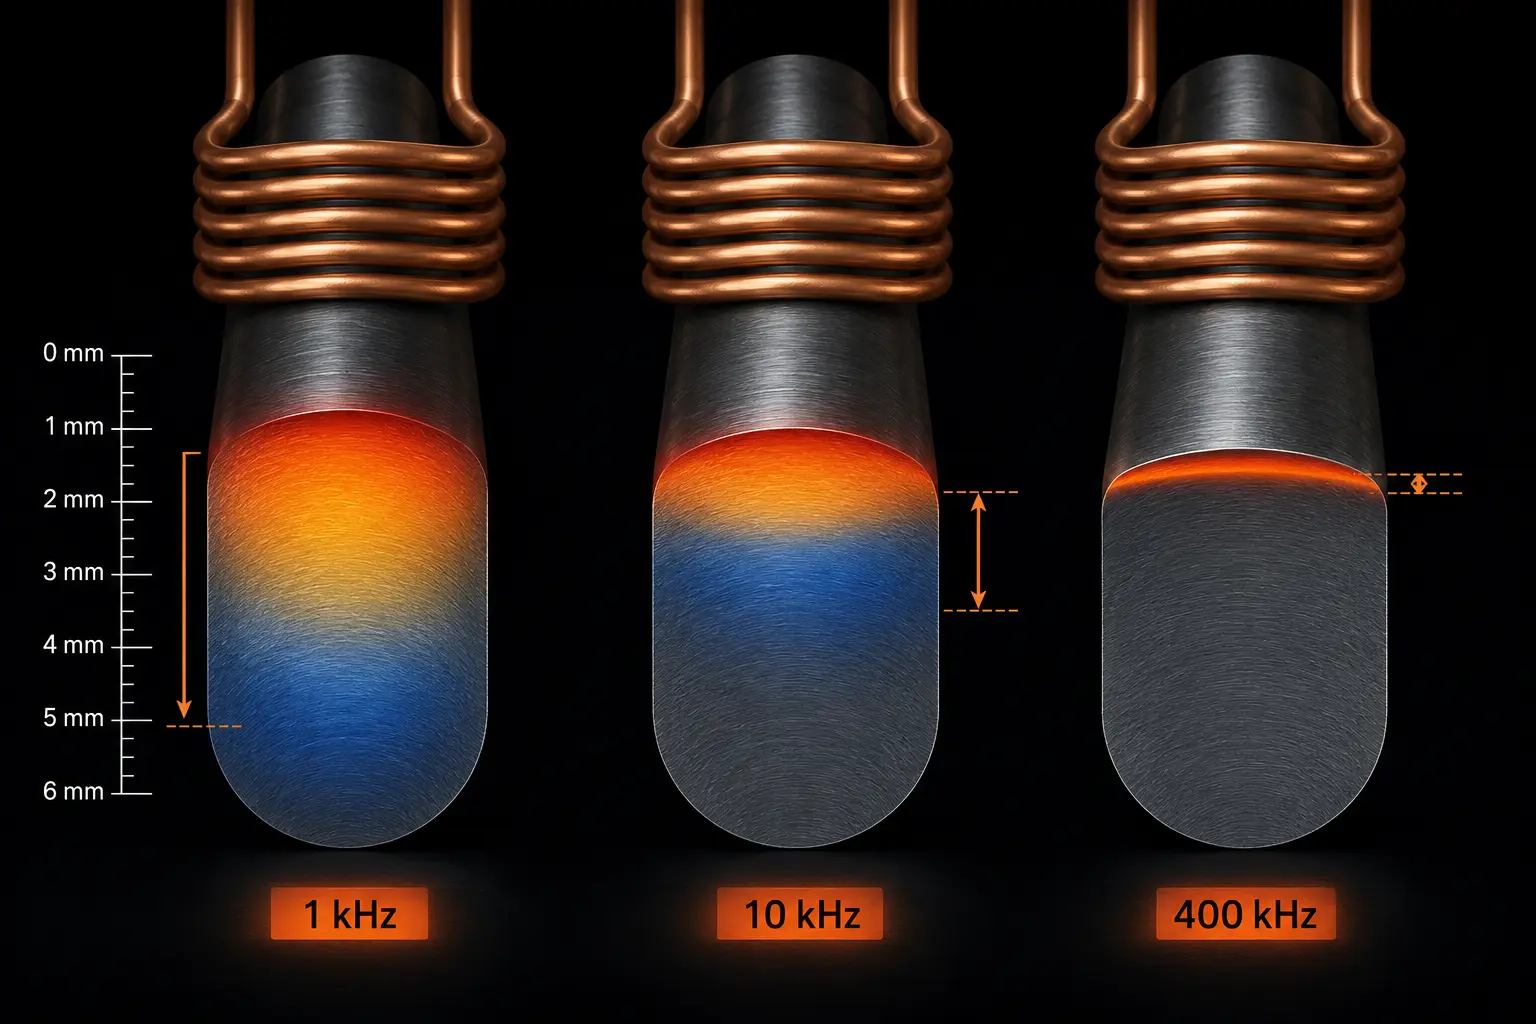
على هذه الترددات, يخترق الحالي 5 إلى 10+ ملليمترات. في الصلب. التسخين عميق وواسع — أوسع من اللازم لمعظم تطبيقات تصلب السطح. يُستخدم هذا النطاق للتسخين الشامل للكتل القضبان الكبيرة قبل التشكيل, ولـ أفران الحث بتردد الطاقة حيث الهدف هو صهر أو تسخين المقطع العرضي بأكمله. إذا استخدمت تردد منخفض لتصلب السطح, سوف تسخن النواة بشكل مفرط قبل أن تصل السطح إلى درجة الحرارة.
تردد متوسط (1–10 كيلوهرتز): الحصان القوي لتقسية السطح
التردد المتوسط ينتج 2 إلى 5 ملليمترات. عمق التسخين في الصلب. هذا هو النقطة المثلى لمعظم تصلب التروس, تصليب المحاور, وتقسية حلقات المحامل التطبيقات التي تتطلب أعماق تقسية من 1.5–4 ملم. الأجزاء ذات المقاطع العرضية المتوسطة — التروس ذات الوحدات الأكبر 4, الأعمدة فوق 30 قطر ملم, حلقات المحامل — تستجيب بشكل متوقع في هذا النطاق. فإن الاختراق عميق بما يكفي لتسخين الطبقة المحددة ولكنه ضحل بما يكفي للحفاظ على برودة الجوهر لدعم التصلب الذاتي.
التردد فوق الصوتي الفائق (10-40 كيلوهرتز): عميق إلى متوسط العمق
تردد الصوت الفائق يركز التسخين في 0.8 إلى 2 ملليمتر يتراوح. هذا هو الاختيار الافتراضي ل نتوءات الكامات, التروس الصغيرة, حلقات تحمل رقيقة الجدران, وشوك التحول - الأجزاء التي يكون فيها الحفاظ على العلبة الصلبة محكمًا على السطح أمرًا بالغ الأهمية. يهيمن هذا النطاق أيضًا على تقوية مكونات السيارات لأنه يوازن بين الاختراق المعقول والتحكم المحكم في المنطقة.
تردد عالٍ (100–400 كيلوهرتز): تسخين على السطح فقط
التردد العالي يقتصر التسخين على 0.3 إلى 0.8 ملليمترات. - أساسًا جلد الجزء. يُستخدم من أجل دبابيس صغيرة القطر, حواف قطع رقيقة, أجزاء أدوات دقيقة, وتروس وحدات صغيرة حيث يتم تحديد عمق الغلاف تحت 1 مم. ما هو التسخين بالحث ذو التردد العالي أفضل فيما يلي? توصيل الطاقة بشكل مركز جدًا إلى السطح بحيث يبقى النواة باردة تمامًا - ما يمكّن من صلابة سطحية عالية جدًا بدون خطر التشويه. مقابل ذلك: إذا كان مواصفة عمق الغلاف لديك تفوق 1 مم, التردد العالي وحده لن يصل إلى هناك — ستحتاج إلى زيادة زمن الدورة والاعتماد على التوصيل الحراري, مما يضحي بالدقة التي يوفرها التردد العالي.
3. كيفية مطابقة التردد مع تطبيقك
القاعدة الابتدائية بسيطة: يجب أن يكون عمق الحالة المطلوب على الأقل 2 إلى 3 مرات العمق المرجعي عند التردد المختار. إذا كان مواصفة عمق الحالة الخاصة بك هي 2 مم, ستحتاج إلى تردد يعطي عمقًا مرجعيًا يقارب 0.7–1 مم — مما يضعك في نطاق 3–10 كيلوهرتز (تردد متوسط).
ولكن التردد لا يعمل بمفرده. إنه مرتبط مع كثافة الطاقة ووقت التسخين. الطاقة الأعلى عند نفس التردد تسخن السطح أسرع, مما يترك وقتًا أقل لتوصيل الحرارة إلى الداخل — مما ينتج انتقالًا أكثر حدة من القشرة إلى النواة. الطاقة الأقل مع دورة أطول تسمح للتوصيل بحمل الحرارة إلى الأعماق, تنعيم الانتقال ولكن زيادة إجمالي إدخال الطاقة وإمكانية ارتفاع حرارة السطح.
هذا الترابط هو السبب في أنه موارد اختيار مصدر طاقة التسخين بالحث يجب أن يحدث بالتوازي مع اختيار التردد, وليس بعده. التردد الذي يكون صحيحًا نظريًا لا يزال سينتج خردة إذا تم اقترانه بكثافة طاقة خاطئة. المعلمين هما قرار واحد.
هندسة الجزء تقيد أيضًا اختيار التردد. لـ تصلب العمود بالحث, علاقة القطر بالتردد تحدد مدى تسخين المحيط بشكل متساوٍ — التردد العالي جدًا على عمود ذو قطر كبير ينتج تسخينًا غير متساوٍ لأن مسار التيار حول محيط الجزء يصبح كهربائيًا طويلًا نسبيًا إلى عمق الجلد. لـ تصلب التروس, يتحكم التردد أيضًا في ما إذا كان طرف السن والجذر يصلان إلى درجة الحرارة: عالية جدا, ويسخن الطرف قبل أن يسخن الجذر; منخفض جدًا, ويلين الجذر أثناء انتظار الطرف.
4. علامات اختيارك لتردد خاطئ
مشاكل التردد الخاطئ ليست خفية. تظهر كواحدة من ثلاثة أنماط في الإنتاج.
التردد مرتفع جدًا: تصل السطح إلى درجة الحرارة بسرعة ويبدو صحيحًا, لكن عمق الحالة هو سطحي جدًا. تستجيب بزيادة وقت الدورة للسماح للحرارة بالتوغل أعمق, ولكن الآن وقت الدورة غير تنافسي وقد يسخن السطح قبل أن تصل درجة الحرارة إلى العمق المستهدف. الحالة المقواة أيضًا لها حاد, انتقال حاد إلى القلب — ما يمثل نقطة توتر معدنية يمكن أن تسبب تقشرًا تحت التحميل.
التردد منخفض جداً: تتغلغل الحرارة عميقًا جدًا — إلى قلب الجزء. يسخن القلب, تقليل قدرتها على إخماد السطح أثناء التبريد. ستنتهي بالحصول على طبقة أعمق مما هو محدد, نواة أكثر ليونة, وبشكل محتمل التقسية الكاملة على القطاعات الرقيقة. يزداد التشوه لأن الجزء بأكمله يتعرض للإجهاد الحراري بدلاً من السطح فقط. هذه المشاكل تتداخل مع العيوب الشائعة في تقسية التروس بالحث الكهربائي حيث غالباً ما يكون التردد غير الصحيح السبب الخفي وراء أنماط الصلابة غير المتساوية.
تردد غير متوافق مع هندسة الجزء: هذا هو الأصعب في التشخيص لأنه ينتج تسخين غير متساوٍ - بعض المناطق صحيحة, والبعض الآخر تحت- أو مفرطة الحرارة. على التروس, يكون طرف السن ساخنًا بينما يكون الجذر باردًا (تردد مرتفع جدا). على مهاوي كبيرة, ينقسم نمط التسخين إلى عقد - أشرطة ساخنة وباردة تتناوب حول المحيط. الإصلاح ليس المزيد من القوة أو المزيد من الوقت; إنه تردد مختلف.
مشاكل التردد في تصلب العمود بالحث شائعة بشكل خاص لأن أقطار العمود تختلف بشكل كبير والعلاقة بين القطر والتردد لا ترحم - وهو التردد الذي يعمل من أجل 40 سوف ينتج عمود مم تسخينًا غير متساوٍ على 80 مم رمح من نفس المادة.
🔑 الخلاصة الرئيسية
التردد هو المعلم الوحيد الأكثر أهمية في تصميم عملية التسخين التعريفي لأنه يتحكم بشكل مباشر مدى عمق اختراق التيار - وبالتالي حيث يتم توليد الحرارة. تأثير الجلد يجعل هذه العلاقة قابلة للتنبؤ: تردد أعلى = تسخين أقل عمقًا, تردد أقل = تسخين أعمق.
اختر التردد أولاً, طابق الطاقة معه ثانيًا, وتحقق من النتيجة مقابل مواصفات عمق الحالة الخاصة بك. التردد الذي يكون خاطئًا بفارق نطاق واحد لا يمكن تعويضه عن طريق تعديل القدرة, والوقت, أو هندسة الملف الحلزوني — فهي عدم مطابقة أساسي سيظهر على شكل خردة, إعادة العمل, أو فشل في الميدان.
الأسئلة المتكررة
كيف يؤثر التردد على عمق التسخين بالحث?
التردد وعمق التسخين مرتبطان عكسيًا من خلال تأثير الجلد. التردد الأعلى يدفع التيار أقرب إلى السطح, مما ينتج طبقة مسخنة أضيق. عند 400 كيلو هرتز في الفولاذ الساخن, يقتصر التيار على حوالي 0.5 مم من السطح. عند 3 كيلوهرتز, ويخترق حوالي 5 مم — أعمق بعشر مرات. العلاقة تتبع قانون الجذر التربيعي: مضاعفة التردد يقلل عمق الاختراق بحوالي 40%.
ما التردد الذي يجب أن أستخدمه للتقسية بالحث?
اختر التردد بحيث يكون عمق الطبقة المستهدفة 2-3 أضعاف عمق الاختراق المرجعي عند ذلك التردد. لاعمق الطبقات من 1.5–4 مم (التروس, المحاور, المحامل), تردد متوسط (1–10 كيلوهرتز) هذا نموذجي. بالنسبة لـ 0.8–2 مم (نتوءات الكامات, التروس الصغيرة), التردد فائق الصوت (10-40 كيلوهرتز) يعمل بشكل أفضل. لأعماق الطبقة أقل من 1 مم, التردد العالي (100–400 كيلوهرتز) مناسب. للتسخين الكامل أو الطبقات العميقة جداً فوق 5 مم, تردد منخفض (50 الهرتز–1 كيلوهرتز) مطلوب.
ماذا يحدث إذا اخترت التردد الخاطئ?
تردد مرتفع جدًا ينتج حالة سطحية جدًا مع انتقال حاد إلى اللب — خطر تقشر تحت الحمل. تردد منخفض جدًا يسخن بعمق, مما قد يؤدي إلى تليين اللب والتسبب في تشوه. تردد غير متطابق مع هندسة القطعة ينتج تسخين غير متساوٍ (شرائط حارة وباردة حول المحيط, أو طرف السن ساخن بينما الجذر بارد في التروس). لا يمكن تصحيح أي من هذه بالكامل عن طريق تعديل القدرة أو الوقت وحدهما — يجب تغيير التردد نفسه.
هل تحتاج مساعدة لمطابقة التردد مع تطبيقك?
يمكن لفريق الهندسة لدينا مراجعة هندسة الجزء الخاص بك, متطلبات عمق الحالة, وأهداف الإنتاج لتوصية بالتركيبة الصحيحة للتردد والطاقة. تقييم فني سريع بدون أي التزام.


