
为什么我的感应加热不均? 原因, 诊断, 以及实际解决方法
硬化线开始生产一侧有软点的零件. 上周运行良好的钎焊站突然无法在接头周围均匀地流动合金. 操作员不断轻触高温计目标点,因为温度读数 “看起来不对” 与该部分正在执行的操作相比.
感应加热不均匀 很少用明确的错误代码来宣布自己. 它显示为模式漂移, 废钢上升, 以及已经学会绕过他们不再信任的流程的操作员.
原因几乎从来都不是一件事. 通常有两个或三个变量足以漂移, 一起, 将进程推出其窗口. 本文将介绍如何从症状追溯到真正的原因——在您花钱购买不需要的线圈或不是问题的电源之前.
| 1. 如何发现它 & 背后是什么 | 2. 线圈设计 & 零件位置 |
| 3. 频率 & 电源设置 | 4. 材料, 几何形状 & 表面 |
| 5. 运动, 夹具 & 淬火 | 6. 排除方法 |
1. 如何发现它以及它背后通常是什么
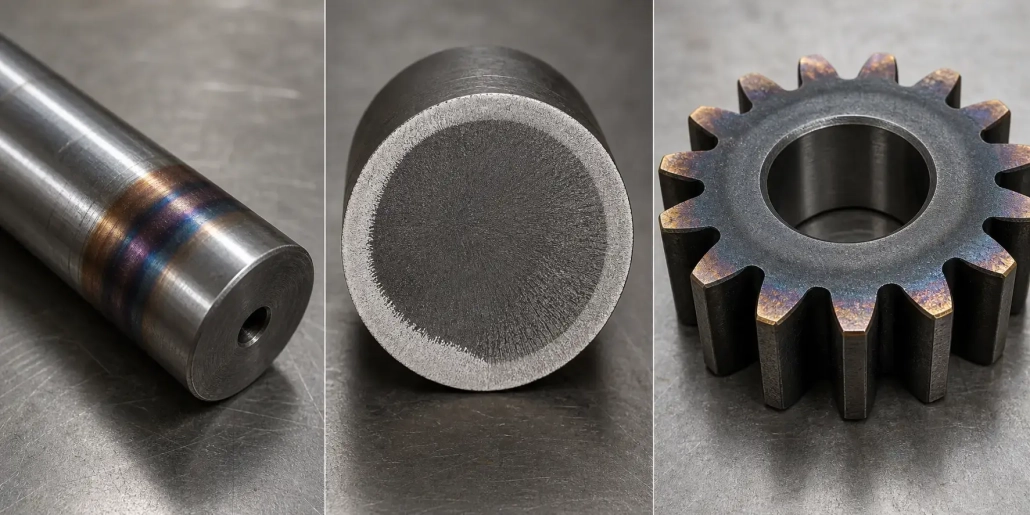
根据工艺的不同,加热不均匀的表现也不同. 硬化中: 轴一侧的浅壳, 肩膀附近的软点, 图案长度随零件漂移. 钎焊时: 合金在接头的一侧流动, 或者一个组件过热而配合部分几乎没有达到温度.
操作员在 QC 报告发布之前注意到. 一侧较早发光. 温度控制器狩猎. 每隔几个周期就会有人开始轻推高温计目标点. 在自动化单元中, 它更狡猾——缓慢的漂移,在有人抓住它之前,半个班次就堆积了废品.
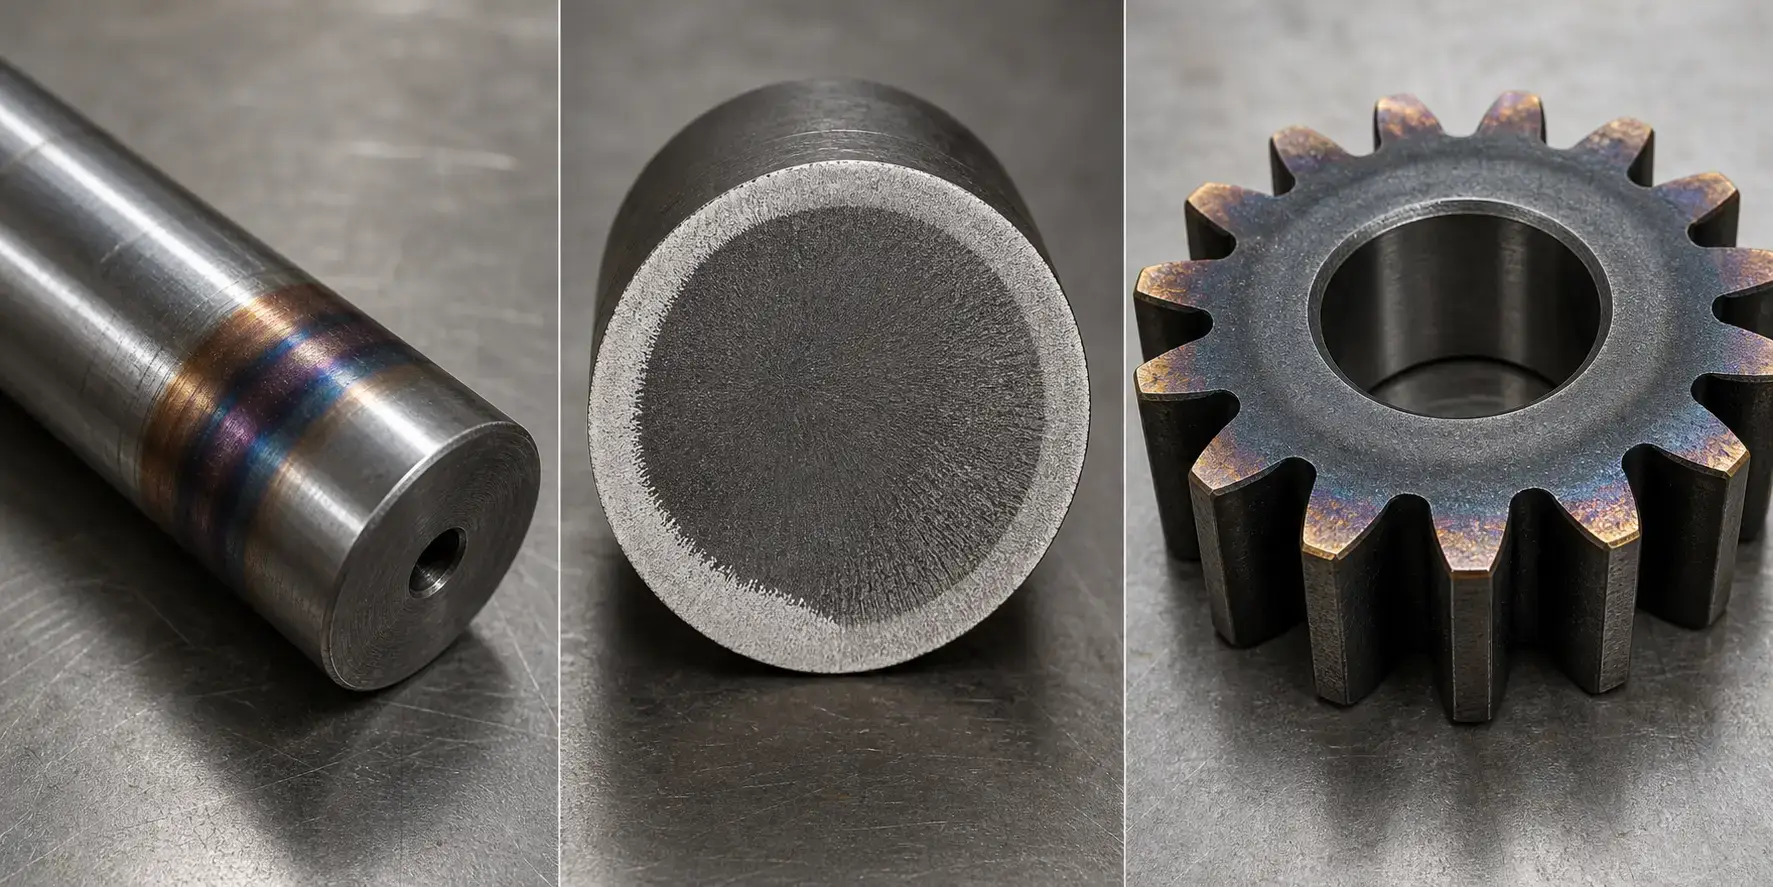
开始之前, 确定什么 “不均匀” 适合您的应用程序. 15°C 的温度差可能会使硬化工作失效,但在预热步骤中是看不见的. 限制来自冶金和下游工艺,而不是机器在美好的一天所能承受的能力.
定义容差后, 原因几乎总是属于这些桶之一:
— 线圈和零件不匹配 — 形状错误, 转弯间距错误, 返回腿太近
— 零件位置漂移 — 偏离中心, 斜, 或在周期中期转移
— 深度频率错误 — 太高会煮表面; 太低会使热量到处传播
— 对于几何形状而言,功率过于激进 — 短热循环使所有不均匀性变得更糟
— 运动或夹具漂移 — 磨损的滚轮, 扫描轴粘连, 定位器热位移
— 材料在没有通知您的情况下发生了变化 — 新供应商, 不同的化学反应, 来自上游的残余应力
— 这是淬火, 不是热量 — 喷孔堵塞, 流量不均匀, 聚合物浓度关闭
— 已经有人了 “固定的” 一次 — 底层配方调整以补偿机械问题, 现在已经烤熟了
下面, 我们按照您应该检查的顺序进行检查 - 首先免费检查. 基础知识, 看看 感应加热的工作原理.
2. 线圈设计和零件位置: 从这里开始
十分之九, 这是线圈和零件没有对齐. 不是电源. 不是菜谱. 一道几何问题.
线圈和零件表面之间的间隙控制着能量传输的效率. 越近的一侧加热得越快. 即使在紧密间隙处偏离中心一毫米,一侧的通量也会明显多于另一侧. 这是圆周不均匀性的最常见原因, 句号. 根本原因通常是机械原因: 磨损的定位器, 中心之间下垂的弯曲轴, 或机器热运行几个小时后夹具的增长.
旋转可以平均化微小的变化,但无法避免不良的线圈匹配或弯曲的负载. 如果零件正在旋转并且您仍然看到图案, 这是线圈形状或加载重复性.
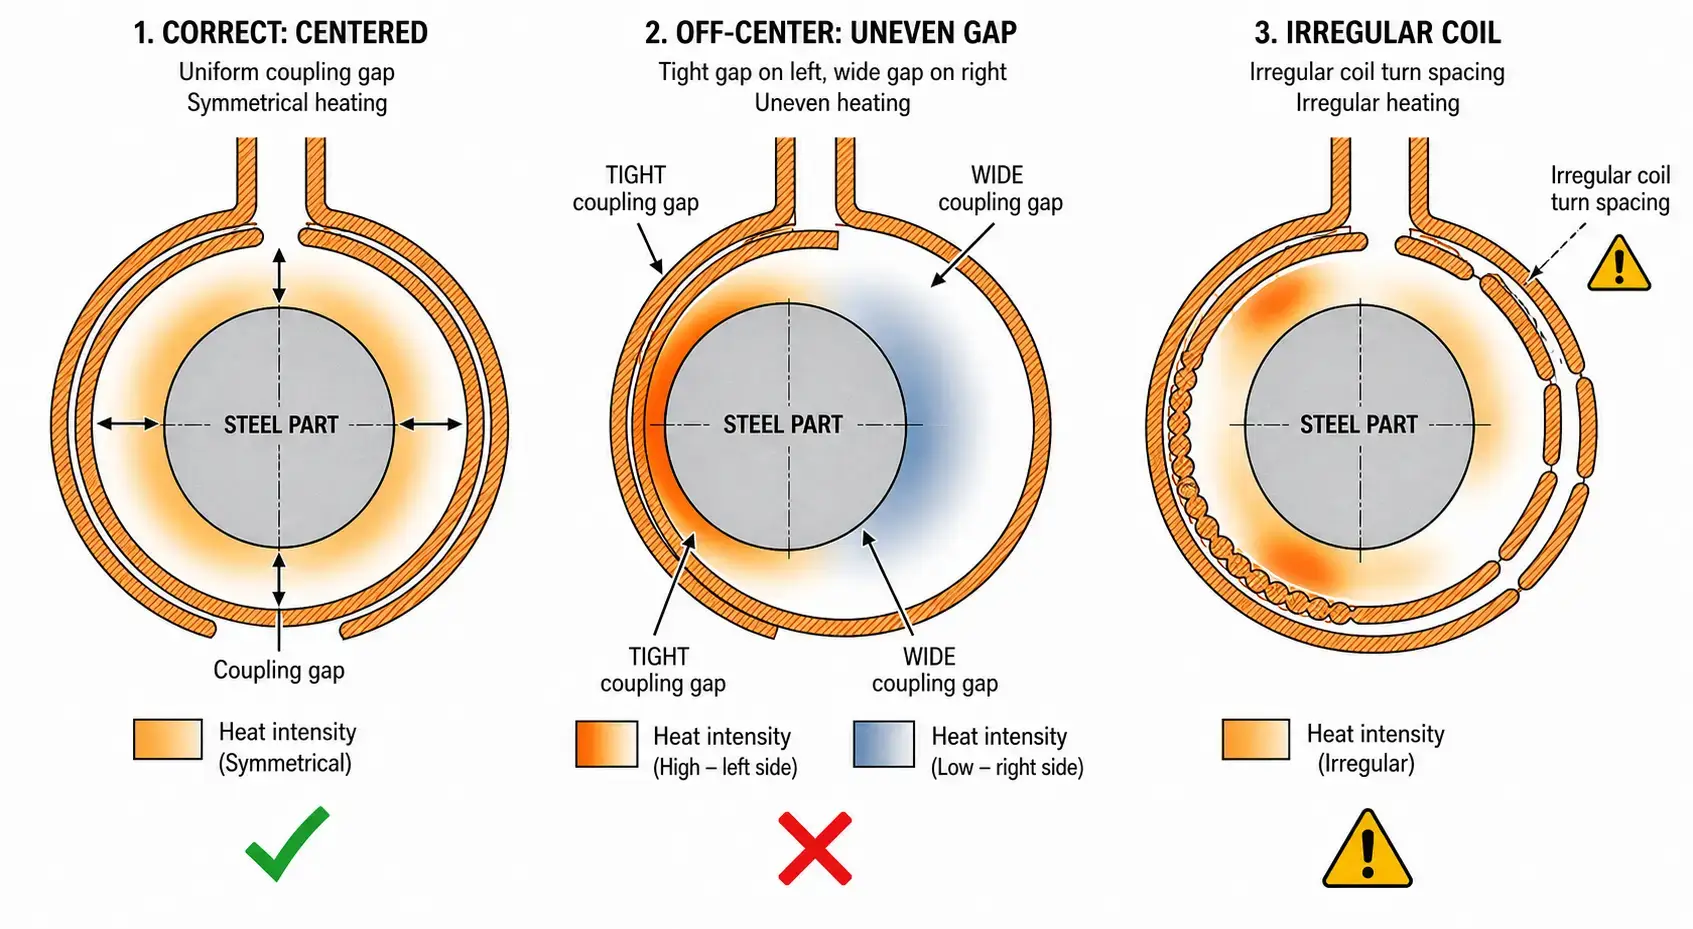
线圈形状与间隙同样重要. 常见故障点: 转弯间距不均匀, 线圈面与零件不平行, 返回腿坐得太近, 或者线圈对于窄热带来说太长. 还要检查磁通量集中器 - 一个破裂或丢失的集中器可能会改变模式足以看起来像是电源故障.
快速测试: 更换已知良好的线圈, 相同的食谱. 如果图案改变, 你已经找到你的变量了. 看 感应线圈设计 了解更多.
3. 频率和功率设置
如果线圈和位置检查, 接下来看频率. 频率决定电流穿透的深度. 太高了,表面煮了,而核心却保持冷. 太低,热量会扩散到目标区域.
| 症状 | 可能的频率问题 | 尝试什么 |
|---|---|---|
| 表面过热而核心保持寒冷 | 对于壁厚来说频率太高 | 降低频率或增加保温时间以利于导热 |
| 热量扩散超出目标区域 | 频率过低, 加热过深 | 增加频率以实现较浅的穿透 |
| 边缘和角落在平面表面之前发热发光 | 功率密度高 + 高频放大边缘效应 | 降低功率, 延长循环时间, 或添加磁通集中器以重定向磁场 |
| 零件加热时图案漂移 | 频率未考虑居里转变 (约770°C) | 在磁性和非磁性状态下验证频率选择 |
功率和频率互相作用. 高功率, 短时间: 每一个不均匀性都会被放大. 更低的功率, 浸泡时间更长: 传导有时间来平衡事情.
如果最近有人 “优化的” 不接触线圈或频率的速度循环, 那是你的嫌疑人. 高温计显示零件达到设定值. 但它只能读取一个位置,且温度为 40°C, 另一个区域还没有跟上.
4. 材料, 几何形状, 和表面状况
有时候机器很好. 部分改变了.
不同的合金受热程度不同——碳钢, 防锈的, 和铝各有自己的反应. 即使在同一年级, 化学成分略有不同的新供应商可以改变加热响应,足以发挥重要作用. 几周以来没有人检查材料证书,因为 “这与我们一直使用的等级相同。”
零件几何形状产生自己的热点. 尖角比平角加热得更快. 薄壁在厚截面之前达到温度. 洞, 键槽, 和样条曲线会破坏当前路径. 这些不是工艺缺陷——它们是线圈需要解决的部分的特征.
表面状况不仅仅影响加热. 水垢, 脱碳剂, 电镀, 或者涂层会改变高温计读数的电耦合和发射率. 如果表面光洁度发生变化并且没有人重新校准, 控制环路正在追逐一个不真实的温度. 看 常见的感应硬化缺陷 例如.
5. 运动, 夹具, 和熄灭幻觉
当机械方面发生变化时,好的配方也会发生变化. 没有人检查转速, 扫描率, 或固定位置,直到废料堆已经很高.
旋转问题很简单: 热带和冷带是否与转速一致, 驱动辊打滑, 磨损的, 或按压不均匀. 弯曲的轴或同心度差会产生相同的图案.
扫描硬化: 如果轴暂停或加速, 您会看到与运动曲线相匹配的硬度带. 小的速度变化等于单位长度热输入的实际差异.
固定装置磨损是安静的. 几个月内, 定位器移动零件位置. 一旦机器变热,热膨胀会进一步移动. 测量冷度, 一个小时后再次测量. 如果数字不同, 您的流程窗口已关闭所有班次.
和淬火: 零件可以均匀加热和不均匀冷却. 喷水孔堵塞, 不对称流动, 错误的聚合物浓度, 未对准的环——所有这些看起来都像是加热缺陷. 在撕开线圈之前, 验证淬火. 看 用于感应加热的水冷却系统.
6. 如何排除故障而不让情况变得更糟
同时改变三件事会使问题变成谜. 每次测试隔离一个变量.
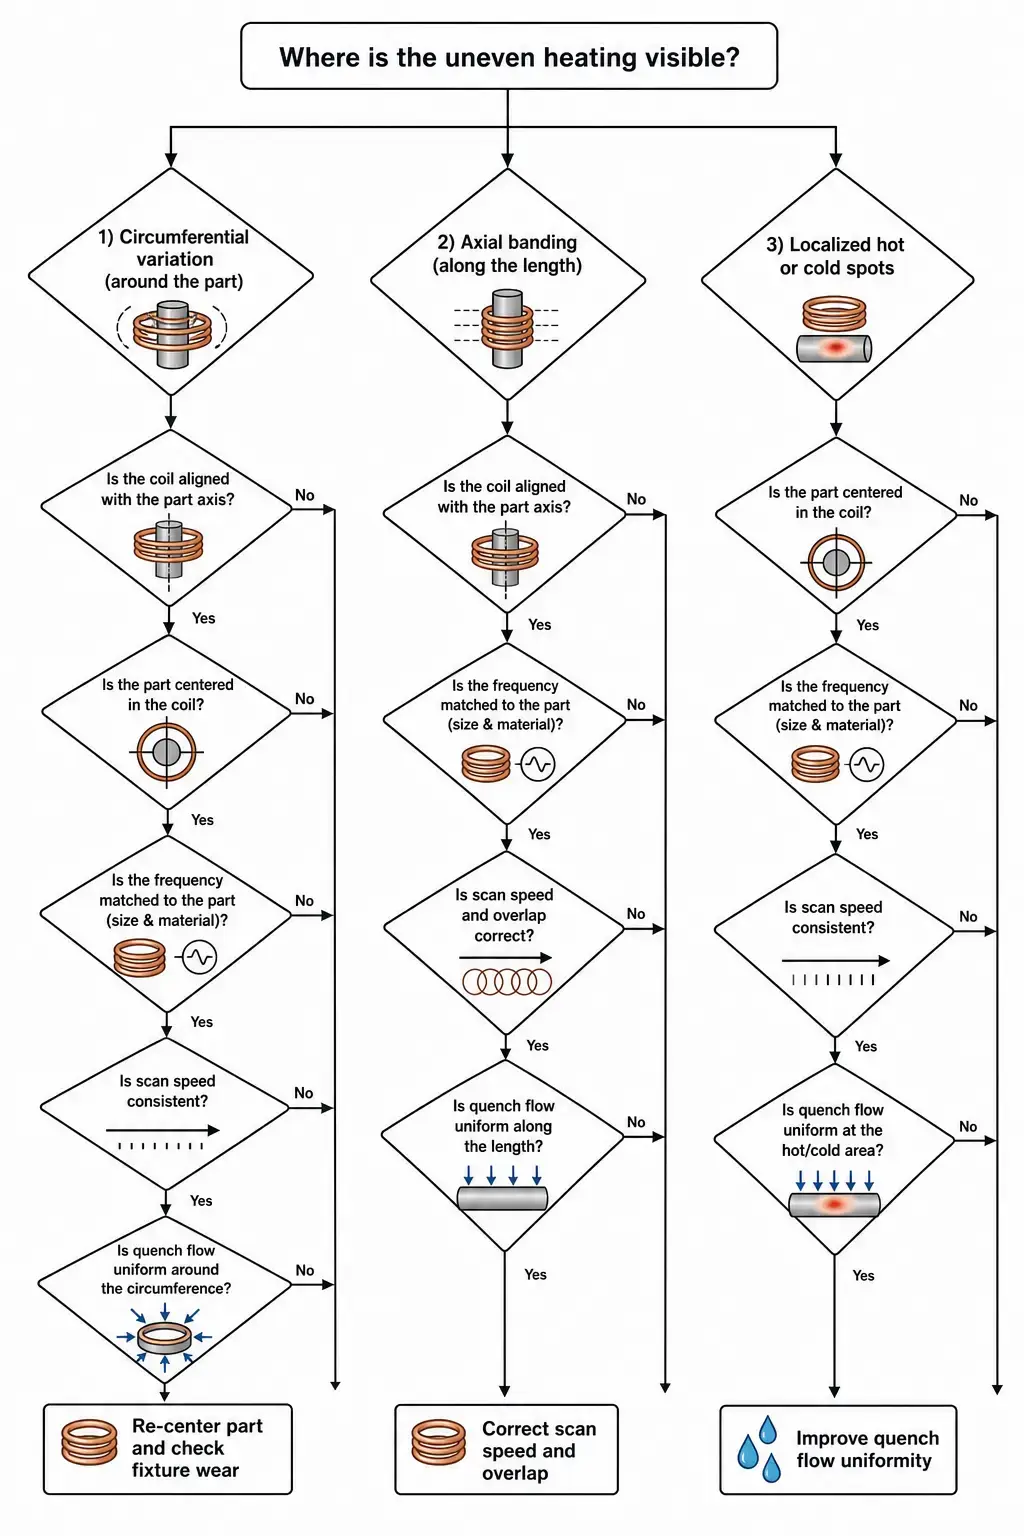
免费开始. 检查线圈. 验证零件的冷位置和热位置. 测量联轴器间隙. 确认屏幕上的食谱与批准的版本相符——而不是上个月有人调整的版本.
然后隔离: 更换已知良好的线圈, 尝试不同的材料批次, 将冷启动结果与中班结果进行比较. 如果模式遵循一个变量, 那是你的踪迹.
当您有电力不稳定的证据时致电供应商, 阻抗失配, 或容量限制 - 不在此之前. 带上零件图纸, 材料规格, 循环数据, 线圈照片, 和硬度结果. 你递给他们的越多, 您带走不需要的硬件的可能性就越小.
要点
感应加热不均匀很少是一回事. 这是一个差距, 一个位置, 一个频率, 或机械漂移——通常被误诊为电气漂移. 首先检查线圈和零件位置. 一次一个变量. 并且不要让淬火让您去追寻不存在的加热问题.
常见问题解答
为什么我的零件一侧加热得更快?
几乎总是因为那一侧更靠近线圈. 检查零件居中, 线圈对称性, 以及回程腿是否影响场地的一侧. 旋转有助于平均,但不能修复根部错位.
频率不对会导致加热不均匀吗?
可以. 太高,表面在热量向内传导之前就已煮熟, 尤其是靠近边缘和角落的地方. 太低,您无法定位热量, 因此邻近区域会在不应该达到的温度下达到温度. 频率需要与零件几何形状和所需的加热深度相匹配.
怎么知道是线圈的问题还是电源的问题?
更换已知良好的线圈并运行相同的配方. 如果图案改变, 它是线圈或工具. 如果多组线圈和部件的输出功率或频率不稳定, 需要检查电源或负载匹配. 但是大多数 “电源问题” 实际上是电源被要求去弥补的工艺问题.
请向我们提供您的部件详情, 加热模式要求, 以及当前设备信息. 我们的工程团队可以帮助识别加热不均的可能原因,并推荐实际可行的下一步措施.


